1.Konveyör Bant Ömrü Hesaplaması Önemlidir
Ağır sanayide, arızalar nadiren uyarı işaretleriyle gelir. Tüm sistem yavaşlayana veya durana kadar sessizce, tane tane, darbe darbe gelişir. Bu nedenle, konveyör bant ömrü hesaplaması teorik bir kavram değil, operasyonel bir zorunluluktur.
Kauçuk konveyör bantlarının kullanım ömrünün erken kısalmasının temel nedeni aşınmadır . Aşınma; ani değil, sürekli ve kademeli bir yıpranmadır ve zaman içinde sisteminizin değerini ve verimliliğini düşürür. Bunu göz ardı etmek, yönetmek yerine tahmin yürütmek anlamına gelir.
Kauçuk bant verileri için aşınma testine dayalı öngörü modelleri, mühendislerin bant performansını gerçekçi koşullar altında değerlendirmelerine olanak tanır. Ekipler, belirli yük ve hızlar altında kauçuğun aşınma değerini ve aşınma verilerini analiz ederek hassas konveyör bandı aşınma hesaplamaları yapabilirler. Bu sadece laboratuvar için değil, aynı zamanda daha akıllı malzeme seçimi ve servis planlaması için de temel oluşturur.
Doğru aşınmaya dayanıklı konveyör bandını seçmek, verilerle daha kolay hale geliyor. Önemli olan aşırı mühendislik değil; bant mukavemetini prosesinizin gerçekleriyle uyumlu hale getirmek. Aynı zamanda, bant kaplama kalınlığı kaybı ve yüzey bozulmasının sürekli olarak izlenmesi gerekir. Basit bir konveyör bandı muayene kontrol listesi, tutarlı bir şekilde uygulandığında, erken aşama hasar modellerini ortaya çıkarabilir ve daha da kötüleşmesini önleyebilir.
Özünde, konveyör bant ömrü hesaplaması, yüksek güvenilirlikli sistemler için gereken yapıyı sağlar. Bu, reaktif onarımdan proaktif planlamaya geçişle ilgilidir. Her saatin önemli olduğu sektörlerde, bu geçiş uzun vadeli rekabet gücünü belirler.

2.Konveyör Bant Ömrü Hesaplama Değişkenleri
Konveyör bant ömrü hesaplamalarında , malzeme bilimini operasyonel stresten ayırmak çok önemlidir. Kauçuk bandın ne kadar süre dayanabileceğinin en güvenilir göstergesi tahmin değil, kauçuğun aşınma değeridir . Ancak bu değer, önemine rağmen, pratikte sıklıkla yanlış anlaşılmaktadır. Birçok kişi bunu aşınma davranışının dalgalanan bir göstergesi olarak yorumlarken, aslında bu, aşındırıcı koşullar altında hacim kaybına karşı kauçuğun doğal direncini yansıtan, laboratuvar ortamında tanımlanmış kararlı bir değerdir.
2.1 Sabit Bir Ölçüt Olarak Aşınma Değeri
ISO 4649 veya DIN 53516 gibi standartlaştırılmış prosedürlerden türetilen kauçuğun aşınma değeri , kontrollü sürtünme testi sırasında kaybedilen malzeme hacmini temsil eden mm³ cinsinden ifade edilir. Temel formül şöyledir:
Aşınma (mm³) = Δm / ρ
Burada Δm numunenin ağırlık kaybı (mg) ve ρ malzeme yoğunluğudur (mg/mm³). Bu, belirli bir kauçuk formülasyonunun aşınma direncini karakterize eden sabit bir sayı verir. Örneğin, 120 mg ağırlık kaybına ve 1.14 mg/mm³ yoğunluğa sahip bir bant numunesi yaklaşık 105.26 mm³ aşınma değeri gösterecektir.
Bu sonuç , kauçuk kimyasal veya fiziksel olarak değişime uğramadıkça (örneğin oksidasyon, UV ışınlarına maruz kalma veya yüksek sıcaklıkta bozulma yoluyla) zamanla veya operasyonel kullanımla değişmez . Standart ortamlarda, aşınma değeri güvenilir bir temel değerdir.
2.2 Aşınma Oranını Etkileyen Operasyonel Değişkenler
Aşınma değeri değişmeden kalırken , değişen şey, bu malzemenin gerçek uygulamalarda ne kadar hızlı uzaklaştırıldığıdır. Bu fark, operasyonel değişkenlerde, yani malzeme kaybını bilinen aşınma eşiğine doğru hızlandıran dış kuvvetlerde yatmaktadır.
Bunlar, aşağıdakileri içerir:
- Bant hızı: Daha yüksek hızlar yüzey temas frekansını ve ısıl birikimi artırır.
- Yükleme koşulları: Düzensiz veya yüksek etkili yükleme, yerelleştirilmiş kayış kapağı kalınlık kaybıözellikle aktarma noktalarında.
- Malzeme özellikleri: Keskin, yoğun veya köşeli malzemeler daha agresif aşınmaya neden olur.
- Gerginlik doğruluğu: Zayıf gerilim kontrolü, kayış yüzeyini ve kenarlarını etkileyen kaymaya veya aşırı gerilmeye yol açar.
- Temizleme sistemleri: Yanlış ayarlanmış kazıyıcılar veya uygun olmayan bıçak malzemeleri, istenmeyen aşındırıcı maddeler gibi davranarak kauçuğu çizebilir.
Bu faktörler kayışın aşınma direncini azaltmasa da , kayışın sabit aşınma değerinin tüketilme hızını artırır ; yani işlevsel arızadan önceki süreyi kısaltır.
2.3 Malzeme Yapısı ve Uzun Vadeli Bütünlük
Aşınma direnci sadece yüzey bileşimiyle ilgili değildir. Aşınmaya dayanıklı konveyör bandının iç yapısı , zorlu koşullar altında nasıl dayanacağında önemli bir rol oynar:
- Kapak bileşik sınıfı: DIN X veya ISO H bileşikleri, genel amaçlı kauçuklara göre daha düşük aşınma değerleri sunar.
- Kauçuk kaplama kalınlığı: Daha kalın örtüler, takviye katmanlarının ortaya çıkmasından önceki süreyi uzatır.
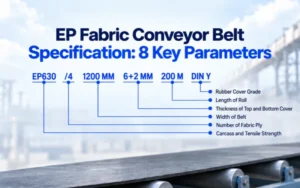
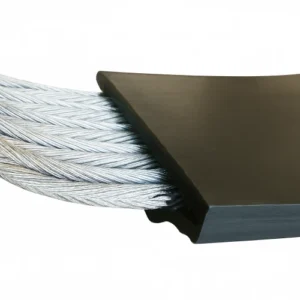
- Takviye kumaş: EP (polyester/naylon) yüksek çekme dayanımı sağlarken, NN daha fazla esneklik sağlar.
- Tutunma gücü: Katmanlar arasındaki zayıf bağlanma, aşınma testleriyle doğrudan tespit edilemeyen iç delaminasyona neden olur.
- Isıl ve kimyasal direnç: Yaşlanma ve oksidasyon sertleşmeye ve çatlamaya yol açarak aşınmaya karşı korumayı zayıflatabilir.
Kayışın genel yapısını anlamak, kullanıcıların kauçuğun aşınma değerini gerçek dünya dayanıklılığıyla daha bütünsel bir şekilde ilişkilendirmesine olanak tanır .

2.4 Aşınma Değeri ve Ömür Tahmini Denklemi
Kayış ömrünü tahmin etmek için yaygın bir endüstri formülü şudur:
Teorik Kayış Ömrü (saat) = Kaplama Kalınlığı (mm) ÷ Yüzey Kaldırma (mm/100 saat) × 100
Ancak şunu belirtmekte fayda var: Aşınma değeri (mm³) bu formülde doğrudan kullanılamaz. Ömür modeli doğrusal aşınma verilerine ihtiyaç duyar; özellikle de bilinen bir zaman dilimi içinde ne kadar yüzey tabakasının (mm cinsinden) kaybolduğuna. Kalınlık kaybını tahmin etmek için aşınma değeri önce aşınmış alana bölünerek dönüştürülmelidir. Bu, yerinde ölçümler veya kalibre edilmiş saha testleri gerektirir.
Kısacası, aşınma değeri modele dahil edilir; ancak gerçek zamanlı yüzey aşınma ölçümlerinin yerini tutamaz.
2.5 Modellerin Doğrulanmasında Denetimin Rolü
Aşınma değeri sabit olduğundan , kauçuğun kimyasal olarak bozulması durumu dışında yeniden test etmeye gerek yoktur. Bunun yerine, yapılandırılmış bir konveyör bant inceleme kontrol listesi kullanılarak sürekli saha incelemesi kritik önem taşır. Gerçek aşınmanın teorik modelle karşılaştırılması, erken düzeltme yapılmasını, anormal aşınma modellerinin tespit edilmesini ve operasyonel uygulamaların beklenen kauçuk konveyör bant ömrüyle uyumlu olup olmadığının doğrulanmasını sağlar.
Laboratuvar testlerinden elde edilen malzeme verilerini saha izleme verileriyle entegre etmek, konveyör bant ömrü hesaplamasını laboratuvardan günlük operasyonlara taşır; bu da bilinçli kararlar alınmasını destekler, beklenmedik arızaları azaltır ve zaman içinde sistem verimliliğini artırır.

3.Konveyör Bant Ömrü Hesaplaması ve Küresel Aşınma Standartları
Konveyör bantlarının uzun vadeli dayanıklılığını planlarken , mühendisler uluslararası tedarik zincirlerinde tek tip bir ölçüme güvenemezler. Kauçuğun aşınma değeri konveyör bant ömrü hesaplamasında kritik faktör olmaya devam etse de , bu değerin nasıl tanımlandığı ve sınıflandırıldığı büyük ölçüde bölgesel standartlara bağlıdır. Bu standartlar yalnızca tedarikçi iletişimini şekillendirmekle kalmaz, aynı zamanda bant seçimini, fiyatlandırmayı ve performans garantilerini de etkiler.
Bu sistemlerin anlaşılması ve karşılaştırılması, tedarik kararlarının veri odaklı ve uygulamaya özgü olmasını sağlar; özellikle de bantların birden fazla ülkeden tedarik edilmesi veya uluslararası pazarlara ihracat yapılması durumunda.
3.1 Aşınma Hesaplamalarında Standartların Önemi
Aşınma değeri sabit bir özelliktir, ancak test edilme, yorumlanma ve etiketlenme şekli ülkelere göre değişmektedir. DIN ve ISO standartları küresel olarak yaygın bir şekilde referans alınırken, Çin, ABD, Japonya ve Rusya gibi ülkeler farklı test koşulları, sınıflandırma etiketleri ve eşik toleranslarıyla kendi çerçevelerini uygulamaya devam etmektedir.
Bu nedenle, aşınma standartlarını konveyör bant ömrü hesaplamasına entegre etmek , sadece sayıları girmekten daha fazlasını gerektirir; sistemler arasında standartları çevirmek ve benzer sistemleri karşılaştırdığınızdan emin olmak anlamına gelir.
🇨🇳3.1.1 Çin – GB/MT Kaplama Kauçuğu Standartları
Çin'in GB/MT standartları, kaplama kauçuğunu aşınma direnci, çekme dayanımı ve uzama özelliklerine göre çeşitli sınıflara ayırır. Bu standartlar , kömür madenciliği ve inşaat gibi yerli ağır sanayilerde yaygın olarak kullanılmaktadır .
| Bant türü | Kaplama türü | Gerilme direnci | Uzama | Giymek | sertlik | Uygulama Standartları |
| Alev geciktirici çekirdek kemer | Kalın kapak kauçuk tipi | ≥10.0 | ≥250 | ≤200 | 70tu5 | MT914-2002 |
| Alev geciktirici | ≥10.0 | ≥350 | ≤200 | 70tu5 | ||
| Sıradan katmanlı kemer | HafifL | ≥10.0 | ≥300 | ≤250 | 60tu5 | GB7984-87 |
| Normal E | ≥14.0 | ≥350 | ≤200 | 60tu5 | ||
| Ağır H | ≥18.0 | ≥400 | ≤150 | 60tu5 | ||
| Sıradan katmanlı kemer | Sıradan Tip L | ≥15.0 | ≥350 | ≤200 | 60tu5 | GB7984-2001 |
| Güçlü aşınma D | ≥18.0 | ≥400 | ≤100 | 60tu5 | ||
| Güçlü çizik H | ≥24.0 | ≥450 | ≤120 | 60tu5 | ||
| Alev geciktirici katmanlı kemer | Alev geciktirici | ≥14.0 | ≥400 | ≤250 | 60tu5 | GB10822-2003 |
| Alev geciktirici D | ≥18.0 | ≥450 | ≤200 | |||
| MT147 Çelik Bariyer Şeridi | Alev geciktirici | ≥10.0 | ≥250 | ≤250 | 70tu5 | MT147-87 |
| MT668 çelik direnç kemeri | ≥15.0 | ≥350 | ≤200 | 70tu5 | MT668-1997 | |
| Sıradan çelik şerit | Ağır H | ≥17.65 | ≥450 | ≤150 | 60tu5 | GB9770-88 |
| Normal E | ≥13.73 | ≥400 | ≤200 | 60tu5 | ||
| Sıradan çelik şerit | Güçlü aşınma D | ≥18.0 | ≥400 | ≤90 | 60tu5 | GB9770-2001 |
| Güçlü çizik H | ≥25.0 | ≥450 | ≤120 | 60tu5 | ||
| Sıradan Tip L | ≥20.0 | ≥400 | ≤150 | 60tu5 | ||
| Özel Tip P | ≥14.0 | ≥350 | ≤200 | 60tu5 | ||
| Isıya dayanıklı kemer | Tip T2 | ≥10.0 | ≥350 | ≤200 | 60tu5 | HG2297-92 |
| Tip T3 | ≥12.0 | ≥350 | ≤200 | 70tu5 |
🇩🇪3.1.2 Almanya – DIN 22102 Standart Sınıfları
Almanya'nın DIN 22102 sınıflandırması, dünya çapında en sık başvurulan standartlardan biridir. Her biri artan aşınma direncine sahip DIN Y, X ve W gibi sınıfları tanımlar.
| Bant türü | Kaplama türü | Gerilme direnci | Uzama | Giymek | sertlik | Uygulama Standartları |
| ortak | W | ≥18.0 | ≥400 | ≤90 | 60tu5 | DIN22131 veya 22102 |
| X | ≥25.0 | ≥450 | ≤120 | 60tu5 | ||
| Y | ≥20.0 | ≥400 | ≤150 | 60tu5 | ||
| Z | ≥15.0 | ≥350 | ≤250 | 60tu5 | ||
| Alev geciktirici kemer | K | ≥20.0 | ≥400 | ≤200 | 60tu5 | DIN22103 |
| Alev geciktirici, statik elektrikten kendiliğinden sönen | V | ≥15.0 | ≥350 | ≤150 | 60tu5 |
🇦🇺3.1.3 Avustralya – AS 1332/AS 1333 Kauçuk Kaplama Sınıfları
Avustralya standartları, açık ocak madenciliği ve dökme yük taşımacılığı gibi zorlu ortamlardaki bant uygulamalarına odaklanır. Bu değerler genellikle ISO test yöntemleriyle uyumludur.
| Bant türü | Kaplama türü | Gerilme direnci | Uzama | Giymek | sertlik | Uygulama Standartları |
| Aşınmaya dayanıklı kemer | A | ≥17.0 | ≥400 | ≤70 | 60tu5 | AS1333-94 |
| İletken statik elektrik | E | ≥14.0 | ≥300 | ... | 60tu5 | |
| Alev geciktirici kemer | F | ≥14.0 | ≥300 | ... | 65 toprak 5 | |
| Sıradan kemer | M | ≥24.0 | ≥450 | ≤125 | 60tu5 | |
| TZ | ≥23.0 | ≥550 | ≤125 | 64tu5 | ||
| N | ≥17.0 | ≥400 | ≤200 | 60tu5 | ||
| Alev geciktirici ve statik iletken | S | ≥14.0 | ≥300 | ≤250 | 65 toprak 5 | |
| PVC malzemeden | S | ≥12.0 | ≥300 | ≤250 | 70tu5 | AS1332:1991 |
🌐3.1.4 ISO – Uluslararası Aşınma Standardı (ISO 4649)
ISO 4649, kauçuğun aşınma değerini ölçmek için küresel olarak kabul görmüş prosedürler sağlar . Harf notları vermez, ancak ulusal sistemlerin referans alabileceği veya benimseyebileceği test parametreleri belirler.
| Bant türü | Kaplama türü | Gerilme direnci | Uzama | Giymek | sertlik | Uygulama Standartları |
| Güçlü kesme ve yırtılma | H | ≥24.0 | ≥450 | ≤120 | 60tu5 | ISO10247: 1990 |
| Şiddetli aşınma | D | ≥18.0 | ≥400 | ≤100 | 60tu5 | |
| Orta düzeyde aşınma | L | ≥15.0 | ≥350 | ≤200 | 65 toprak 5 |
🇷🇺3.1.5 Rusya/CIS – ГОСТ (GOST) Sovyet Mirası Standartları
Rusya ve BDT ülkeleri hâlâ eski Avrupa etkilerini yansıtan ancak yerel özelliklere sahip derecelendirme sistemlerine sahip GOST (GOST) normlarını kullanmaktadır.
| Bant türü | Kaplama türü | Gerilme direnci | Uzama | Giymek | sertlik | Uygulama Standartları |
| Sıradan kemer | A | ≥24.5 | ≥450 | ≤160 | 40 ~ 60 | GOST 20-85 |
| B | ≥19.6 | ≥400 | ≤160 | 50 ~ 70 | ||
| N | ≥15.0 | ≥400 | ≤100 | 55 ~ 75 | ||
| C | ≥10.0 | ≥150 | ≤200 | 50 ~ 70 | ||
| M | ≥14.7 | ≥350 | ≤150 | 45 ~ 65 | ||
| Isıya dayanıklı kemer | T1≤100℃ | ≥11.0 | ≥400 | ≤160 | 55 ~ 75 | |
| T2≤150℃ | ≥10.0 | ≥300 | ≤200 | 60 ~ 75 | ||
| T3≤200℃ | ≥11.0 | ≥400 | ≤200 | 55 ~ 75 | ||
| 2T1≤80℃ | ≥14.7 | ≥350 | ≤200 | 55 ~ 75 | ||
| 2T2≤100℃ | ≥14.7 | ≥300 | ≤200 | ... | ||
| Gıda kuşağı | JI | ≥9.8 | ≥300 | ... | ... |
🇯🇵3.1.6 Japonya – JIS Kapak Kauçuk Sınıflandırması
Japonya'nın JIS K 6322 standardı, kaplama kauçuğunu aşınma, uzama ve çekme direnci performansına göre sınıflandırır ve genellikle A, B, C gibi harf notlarıyla ifade edilir.
| Bant türü | Kaplama türü | Gerilme direnci | Uzama | Giymek | sertlik | Uygulama Standartları |
| Sıradan kemer | P | ≥8.0 | ≥300 | ≤400 | ... | JISK 6322:1999 |
| G | ≥14.0 | ≥400 | ≤250 | ... | ||
| S | ≥18.0 | ≥450 | ≤200 | ... | ||
| A | ≥14.0 | ≥400 | ≤150 | ... | ||
| Güçlü kesme ve yırtılma | H | ≥24.0 | ≥450 | ≤120 | 60tu5 | ISO10247: 1990 |
| Şiddetli aşınma | D | ≥18.0 | ≥400 | ≤100 | 60tu5 | |
| Orta düzeyde aşınma | L | ≥15.0 | ≥350 | ≤200 | 65 toprak 5 |
Seni seviyorum3.1.7 Birleşik Krallık – BS 490 ve İlgili Standartlar
İngiliz Standardı BS 490 çeşitli ağır sanayilerde kullanılır ve genellikle Avrupa DIN terminolojisiyle örtüşür ancak eski uygulamalar için İngiltere'ye özgü etiketlemeyi korur.
| Bant türü | Kaplama türü | Gerilme direnci | Uzama | Giymek | sertlik | Uygulama Standartları |
| Sıradan katmanlı kemer | M24 | ≥24.0 | ≥450 | BS490:P1:1990 | ||
| N17 sentetik kauçuk | ≥17.0 | ≥400 | ||||
| N 17 | ≥17.0 | ≥400 | ||||
| B | ≥15.0 | ≥350 | ≤150 | 60tu5 | ||
| Alev geciktirici çekirdek kemer | ≥15.0 | ≥400 | BS490:P3:1991 |
????????3.1.8 Amerika Birleşik Devletleri – RMA (şimdi ARPM) Kemer Sınıfları
Amerika Birleşik Devletleri'nde, Kauçuk Üreticileri Birliği (RMA) -şimdiki adıyla ARPM- aşınma ve darbe direncine bağlı olarak kayış kaplama kalitelerini öncelikle I. ve II. Sınıf olarak belirler.
| Bant türü | Kaplama türü | Gerilme direnci | Uzama | Giymek | sertlik | Uygulama Standartları |
| RMA1 | ≥17.0 | ≥450 | ≤150 | 60tu5 | ||
| RMA2 | ≥14.0 | ≥400 | ≤175 | 65 toprak 5 |
3.2 Mühendisler ve Alıcılar İçin Uygulama Tavsiyeleri
3.2.1 Test protokollerini uyumlu hale getirin : Değerlerin ISO, DIN veya yerel protokollere göre ölçülüp ölçülmediğini her zaman doğrulayın; doğrulama yapılmadan standartlar arası karşılaştırılabilirlik varsaymayın.
3.2.2 Eşdeğer sınıfları eşleştirme : DIN X'i GB/MT D, RMA Sınıf I veya JIS A80 ile eşleştirmek için standart karşılaştırma tablolarını kullanın.
3.2.3 Aşınma değerlerinin modellemede kullanımı : Standart parametreler kauçuğun bilinen aşınma değerine dönüştürüldükten sonra , bu sayılar doğrusal ömür tahmini modellerinde kullanılabilir.
3.2.4 Gelen bantları inceleyin : Kurulumdan önce fiziksel uygunluğu ve üretici iddialarını doğrulamak için bir konveyör bant inceleme kontrol listesi kullanın.
3.2.5 Saklama veya eskime durumunda yeniden test edin : Uzun süreli saklama veya UV ışınlarına maruz kalma kauçuğu bozabilir ve orijinal aşınma derecesini güvenilmez hale getirebilir; şüphe durumunda yeniden test edin.

4. Aşınma Değeri, Konveyör Bant Ömrü Hesaplamasının Sadece Başlangıcıdır
Dürüst olalım, çoğu insan bir konveyör bandının karmaşıklığını, hat durana kadar tam olarak anlamıyor. Ancak o zaman konuşma "Ne kadara mal oldu?"dan "Neden arızalanacağını bilmiyorduk?"a dönüşüyor. İşte burada konveyör bandı ömrü hesaplaması devreye giriyor; tek seferlik bir matematiksel işlem olarak değil, sürekli bir gözlem, modelleme ve düzeltme sistemi olarak.
Birçok insan kauçuğun aşınma direncine aşırı derecede önem verip bunu adeta kutsal bir gerçek gibi kabul etse de , bu gerçeğin sadece yarısıdır.
4.1 Aşınma Değeri Aslında Size Ne Anlatıyor?
ISO 4649 veya DIN 53516 standartlarına göre test edilen aşınma değeri , standart koşullar altında bir numuneden ne kadar kauçuk hacminin (mm³) çıkarıldığını gösterir. 105 mm³ gibi bir sonuç, bileşiğin test sırasında bu kadar malzeme kaybettiği anlamına gelir. Tutarlı ve tekrarlanabilir olduğu için kullanışlıdır. Bu sayıyı kullanarak iki kayışı, iki tedarikçiyi veya iki üretim partisini karşılaştırabilirsiniz.
Ama bu bir kristal küre değil.
Aşınma değeri 85 mm³ olan bir bant, diğer her şey eşit olduğunda, 130 mm³ olan bir banttan iki kat daha uzun süre dayanabilir . Ancak gerçek dünyada "diğer her şey" nadiren eşittir. Konveyör sistemleri nem, toz, darbe bölgeleri, yanlış hizalanmış silindirler, tutarsız yükleme ve çoğu zaman eksik bakım gibi ortamlarda çalışır.
Evet, kauçuğun aşınma direnci çok önemli, ancak yeterli değil.
4.2 Hacimden Zamana: Gerçek Zorluk
Çoğu tesis mühendisi yalnızca "Aşınma değeri nedir?" diye sormaz. "Bu bant benim yüküm, hızım ve koşullarım altında ne kadar dayanır?" diye sorar.
Bunu başarmak için laboratuvar verilerini saha süresine dönüştürmemiz gerekiyor. Bu, saatte ne kadar kauçuk kaybı olduğunu tahmin etmekle başlıyor.
Şu basit modeli ele alalım:
- Kapak kalınlığı: 6 mm
- Tahmini kalınlık kaybı: 100 çalışma saati başına 0.06 mm
6 ÷ 0.06 × 100 = 10,000 çalışma saati
Kulağa sağlam geliyor, ama bu 0.06 mm nereden çıktı? Tahmine dayanıyorsa, model çöker. Önceki incelemelerden veya gerçek aşınma verilerinden kaynaklanıyorsa, eyleme dönüştürülebilir hale gelir.
İşte kilit nokta: Konveyör bant ömrü hesaplaması, ancak katalog özelliklerinden daha fazla malzeme ile beslendiğinde işe yarar. Yerinde ölçüm, kayıt ve takip gerektirir.

4.3 Tedarikte Aşınma Değeri: Bağlam Her Şeydir
Yaygın bir hata, kayışları yalnızca aşınma derecesine göre satın almaktır. Tedarik, 150 mm³ aşınma değerine sahip DIN Y için fiyat teklifi alır, ardından 90 mm³ aşınma değerine sahip DIN X sunan başka bir tedarikçi bulur. Mantık şu şekildedir: daha düşük rakam, daha uzun ömür, daha iyi anlaşma.
Peki ya bu "daha iyi" bileşik yükünüzün sıcaklığını kaldıramazsa? Ya da gerilim altında delaminasyona uğrarsa? Ya da uygulamanızda hiçbir kazanç sağlamadan %30 daha pahalıya mal olursa?
Bu yüzden bağlam önemlidir. Daha düşük aşınma değeri faydalıdır, ancak yalnızca diğer değişkenler de uyumlu olduğunda. İyi bir konveyör bant dayanıklılığı, teknik özellikler tablosundaki mükemmelliğe değil, sistem uyumuna bağlıdır.
4.4 Gözlem, Tahminin Diğer Yarısıdır
En iyi bileşik bile göz ardı edilirse düşük performans gösterir. Birçok kayış, çok hızlı yıprandığı için değil, kimsenin dikkat etmediği için bozulur.
İşte tam bu noktada rutin takip (basit derinlik kontrolleri, görsel incelemeler ve dokümantasyon) değerini kanıtlıyor. Aşınma tahminlerle uyuşmadığında, bir hikayeyle karşılaşırsınız:
- Malzeme beklenenden daha mı keskin?
- Kazıyıcı gevşedi mi?
- Son kapatmada kayış gerginliği yeniden ayarlandı mı?
Zamanla, bu gözlemler modelinize geri beslenerek konveyör bandı aşınma oranı hesaplamasını iyileştirir ve daha doğru değiştirme aralıkları belirlemenize yardımcı olur.
4.5 Pratik Örnek: Teoriyi Sahaya Uydurma
Diyelim ki tedarikçiniz size 95 mm³ aşınma değerine sahip bir bant veriyor . Sisteminizin yükleme bölgesi genişliği 300 mm ve tipik saatlik işlem hacmi 200 ton. Üç aylık denetim sırasında, 100 saatte 0.12 mm kaplama kaybı kaydediyorsunuz.
Bunu hayat modelinize uygulayın:
6 mm ÷ 0.12 mm/100h × 100 = 5,000 saat
Ama son kemeriniz sadece 3,800 saat dayandı. Neden?
Şimdi araştırma başlıyor: kayış hizalama hatası, malzeme düşme yüksekliğinden kaynaklanan darbe veya sıyırıcı hasarı—hepsi olası nedenler. İşte bu şekilde aşınma değeri sadece bir laboratuvar rakamı olmaktan çıkıp, bir tartışma başlatıcısı, gerçekliği test etmek için bir temel haline geliyor.

4.6 Modeller Başarısız Olmaz - Varsayımlar Başarısız Olur
Kauçuk konveyör bant ömrü tahminindeki en büyük risk kötü veri değil, eksik verilere güvenmektir. Aşınma değeri yardımcı olur, ancak yalnızca sistem farkındalığı, saha gözlemi ve bakım disipliniyle birlikte kullanıldığında faydalıdır.
O yüzden formüllerinizi çöpe atmayın. Sadece gerçek bir şeye bağlı olduklarından emin olun.
5.Konveyör Sistemi Tasarımının Bant Aşınmasını Nasıl Etkilediği
Kauçuk konveyör bantlarının ömrünü uzatmaya çalışırken , birçok kişi bantın malzeme özelliklerine odaklanır: aşınma değeri, kaplama kalitesi, gövde tipi. Ancak çoğu zaman, en büyük aşınma hızlandırıcıları bantta değil, çevresindeki yapıdadır. Sistem tasarımı, konveyör bant ömrü hesaplamasında en çok göz ardı edilen değişkenlerden biridir ve genellikle 8,000 saat çalışan bir bant ile zar zor 3,000 saat dayanan bir bant arasındaki farkı yaratır.
5.1 Kayış Hızı: Sürtünmenin Sessiz Çarpanı
Bir konveyör bandı ne kadar hızlı hareket ederse, saatte o kadar çok temas döngüsü tamamlar; bu da daha sık sürtünmeye, kaplama aşınmasının hızlanmasına ve ısı birikiminin artmasına neden olur. Ancak Konveyör Bant ömrü hesaplaması sadece sürtünme döngüleriyle ilgili değildir. Daha yüksek bant hızları, özellikle yüksek düşüş bölgelerinde veya hizalanmamış yükleme noktalarında malzeme darbe kuvvetini de artırır ve bu da çalışma ömrünü önemli ölçüde kısaltabilir.
Bazı sistemlerde operatörler, transfer noktasını yeniden tasarlamadan üretim hedeflerine ulaşmak için hızı artırır. Sonuç olarak, malzeme bant üzerine daha sert çarpar, daha hızlı yayılır ve yüzeye daha derin nüfuz eder.
Nelere dikkat etmeli :
- Yüksek hızda yanal kayış çırpınmasından kaynaklanan kenar aşınması
- Yükleme bölgelerinin yakınında yüzey çatlaması
Nasıl düzeltilir :
- Hızları malzeme türüne göre ayarlayın; aşındırıcı malzemeler 1.2–1.8 m/s'de daha iyi performans gösterir
- Yüke bağlı olarak hızı dinamik olarak ayarlamak için değişken frekanslı sürücüleri kullanın

5.2 Silindir Aralığı ve Silindir Arızası: Görünmez Hasar Yaratıcıları
Silindirler desteklemek için tasarlanmıştır, ancak aralıklar tutarsız olduğunda veya silindirler sıkıştığında, aşınmaya neden olurlar. Silindirler arasında çok fazla boşluk olması, bandın sarkmasına ve daha derin bir oluk oluşmasına neden olur. Bu da dengesiz yüklemeye, malzeme taşmasına ve merkez hattında esneme yorgunluğuna yol açar. Sıkışan silindirler ise öğütücü gibi davranarak, kauçuk aşırı ısınana, sertleşene ve çatlayana kadar bandın tek bir noktasını ovalar. Bu nedenle, konveyör bandının kullanım ömrü hesaplamasını etkileyen tek şey konveyör bandı yüzeyinde taşınan nesneler değildir.
Yaygın belirtiler :
- Dönüş yolu boyunca rastgele sıcak noktalar
- Yerelleştirilmiş bant sertleştirme veya camlama
Çözümler :
- Taşıyıcı silindir aralığını bant genişliğinin 1–1.5 katı içinde tutun (ISO 5048'e göre)
- Yükleme bölgelerinde darbeye dayanıklı silindirler kullanın
- Sıkışmış silindirleri erken tespit etmek için dönüş sensörleri takın

5.3 Düşme Yüksekliği ve Darbe Tasarımı: Enerjinin Aşınmaya Dönüştüğü Yer
Kontrolsüz darbe enerjisi nedeniyle birçok bant erken ömrünü tamamlar. Düşme yüksekliğindeki bir metrelik artış çok fazla gibi görünmeyebilir, ancak darbe kuvvetini %50'den fazla artırabilir. Ağır veya köşeli malzeme yüksek hızda banda çarptığında, kauçuğun aşınma değeri ne kadar düşük olursa olsun, kaplamayı yırtar.
Bazı durumlarda, yeni bantların sadece 2-3 hafta içinde çatlamaya başladığını gördük; bunun nedeni genellikle kırıcıdan gelen büyük taş parçalarının aynı noktaya defalarca düşürülmesidir. Bu gibi durumlar, Konveyör Bant ömrü hesaplamasının sadece aşınmayı değil, aynı zamanda yükleme noktalarındaki yoğun darbe stresini de hesaba katması gerektiğini vurgulamaktadır.
Tasarım iyileştirmeleri :
- Çarpma bölgelerine kauçuk astarlar, seramik astarlar veya basamaklı şutlar ekleyin
- Malzemeyi kemere daha yumuşak bir şekilde yönlendirmek için ayarlanabilir etek kullanın
- Sürtünmeyi azaltmak için şut çıkış hızını bant hızına göre ayarlayın

5.4 Kazıyıcı Tasarımı ve Kurulumu: Gerekli Ama Riskli
Kazıyıcılar, bantların temiz tutulmasında önemli bir rol oynar, ancak aynı zamanda erken yüzey aşınmasına da sıklıkla katkıda bulunurlar. Konveyör Bant ömrü hesaplama en iyi uygulamalarına göre, yanlış takılmış kazıyıcılar (özellikle yanlış açı veya gerginlikte ayarlanmış olanlar) sürekli yüzey aşınmasına neden olabilir. Çoğu kazıyıcı bıçağı metal yerine PVC veya kauçuk temas kenarları kullansa da, en ufak bir hizalama hatası bile zamanla çatlaklara dönüşen ince oluk desenlerine yol açabilir. Diğer taraftan, yumuşak veya aşırı aşınmış kazıyıcılar, ince malzemenin bant yüzeyinde birikmesine izin vererek yük altında kaplamanın bozulmasını hızlandıran kompakt bir aşındırıcı tabaka oluşturabilir.
İzlenecekler :
- Kayış merkez hattı boyunca oluk izleri veya kesikler
- Kenarların yakınında veya kuyruk kasnaklarında eksik temizlik
Daha iyi kurulum :
- Orta sertlikte poliüretan bıçaklar kullanın (Shore A85–90)
- Birincil (sürüş tarafı) ve ikincil (dönüş tarafı) kazıyıcıları birleştirin
- Kazıyıcı açısını düzenli olarak ayarlayın; ideal olarak her 500-1,000 saatte bir

5.5 Gerilim: Sabit Bir Değişken
Uygunsuz kayış gerginliği, aşınmanın neredeyse her yönünü etkiler. Yetersiz gerginlik kaymaya yol açarak tahrik kasnağında aşırı ısı birikmesine ve kaplamanın bozulmasını hızlandırır. Aşırı gerginlik ise, ek yeri ve gövdeye aşırı yük bindirerek iç yorulma ve delaminasyon riskini artırır. Etkili bir Konveyör Bant ömrü hesaplaması, her iki uç noktayı da dikkate almalıdır, çünkü gerginlikten kaynaklanan hasar genellikle arıza meydana gelene kadar sessizce ilerler.
Birçok sistem, montaj sırasında bir kez gerilir ve kayış kaymaya veya yırtılmaya başlayana kadar nadiren tekrar kontrol edilir.
Tipik sorunlar :
- Kayma yanıklarından kaynaklanan tahrik kasnağının yakınında V şeklinde siyah izler
- Isıl genleşme sırasında aşırı çekme nedeniyle kırık ekler
İyileştirmeler :
- Hidrolik veya vidalı ayarlanabilir gerilim sistemleri kullanın
- Yük hücreleri veya kayış sarkma ölçümleri aracılığıyla gerilimi izleyin
- Her planlı kapatmada kayış gerginliğini kontrol edin

5.6 Diğer Yapısal Zayıf Nokta
Bileşen | Risk | Optimizasyon İpucu |
kasnak çapı | Küçük kasnaklar kayıştaki eğilme gerilimini artırır | Esneklikten kaynaklanan hasarı azaltmak için tahrik kasnağının çapını artırın. |
Şut genişliği | Dar girişler, malzemenin kenarlara çarpmasına neden olur | Daha geniş şutlar kullanın ve bant merkez hattıyla hizalayın |
Çevre mührü | Su, toz ve döküntüler yüzey aşınmasını hızlandırır | Kayış kapaklarını ve yan sızdırmazlık eteklerini takın |
6.Konveyör Bant Malzemeleri ve Yapısı: Aşınma Direnci için Derinlemesine Analiz ve Akıllı Tasarım
Konveyör bant ömrü hesaplamalarını değerlendirirken , aşınma oranlarına veya kaplama kalınlığına odaklanmak cazip gelebilir. Ancak bant performansı, bandın malzemesi ve mühendisliğiyle başlar. Kaplama bileşimini ve iç yapısını bandın DNA'sı olarak düşünün; bir kez üretildikten sonra, tasarım kusurları gizlenemez. İşte her katman ve ekleme kararının kauçuk konveyör bant ömrünü nasıl etkilediği ve hangi tasarım seçimlerinin erken arızayı önlediği.
6.1 Kapak Bileşik Sınıfları
Aşınma yüzeyi (örtü bileşiği) kayışın ilk savunmasıdır. Dolgu içeriği (karbon siyahı veya silika gibi), kauçuk çapraz bağ yoğunluğu ve sertlik tarafından belirlenir. DIN 22102 gibi standartlar, aşınma testinde ne kadar malzeme kaybı olduğunu ölçer:
Sınıf | Aşınma Sınırı (mm³) |
W | ≤ 200 |
Y | ≤ 120 |
X | ≤ 90 |
- DIN X Bileşikler keskin malzemelerden kesilmeye karşı direnç gösterir. Ancak, yüksek sertlikleri onları darbe altında çatlamaya daha yatkın hale getirir.
- DIN Y Daha iyi esneklik sunar ancak yapışkan nemli malzemelere karşı dayanıklılık sağlamak için seramik veya fayans ek parçalarıyla süslenebilir.
- DIN WStandart bileşik, yüksek aşınma veya darbeye maruz kalmayan hafif yük taşıma kapasiteli dökme malzemeler için uygundur.
Toplu yükünüz demir cevheri, kuvars veya granit içeriyorsa, ağır aşınmaya dayanıklı olması için en az 6 mm üst kaplamaya sahip DIN X sınıfı bantları tercih edin. Kömür gibi daha hafif ancak tozlu malzemeler için, yapışma önleyici işlemlerle birleştirilmiş DIN Y, geri taşımayı en aza indirmeye yardımcı olur. Son derece aşındırıcı ve yapışkan ortamlarda, kaplama katmanına seramik veya metal ek şeritler entegre etmek, hizmet ömrünü daha da uzatabilir. Malzeme türü ve kaplama tasarımı aşınma oranını ve uzun vadeli performansı doğrudan etkilediğinden, bu seçimler her zaman doğru bir Konveyör Bant ömrü hesaplamasının bir parçası olmalıdır.
6.2 Karkas Kumaş ve Katmanlama
Kemerin iç kumaşları yükü destekler ve yapısal bütünlüğünü korur. Seçimleriniz, dayanıklılığı, esnekliği ve iç hasara karşı direnci etkiler.
Kumaş Türü | Güç | Bükülme Yorgunluğu | Etki dayanıklılığı |
EP (polyester + naylon) | Yüksek ve istikrarlı | Çok İyi | İyi |
NN (sadece naylon) | Orta | İyi | Çok İyi |
Çelik kordon (ST) | Çok Yüksek | Esnekliği zayıf olan | Yanal yüklerde zayıf |
Katman sayısı da önemlidir. Çok fazla katman, sertliği artırarak bükme sırasında katmanlar arasındaki kayma gerilimini artırır. Çok az katman ise çekme dayanımını düşürerek daha sert kaplama bileşiklerinin kullanılmasını zorunlu kılar. Pratikte şu faydalı eşleşmeleri bulacaksınız:
- Uzun mesafe ve ağır hizmet tipi kayışlar(gemi yükleyicileri gibi) iyilik çelik halat karkasları ve kordon yorgunluğunu önlemek için büyük kasnak çaplarına (800 mm'nin üzerinde) ihtiyaç duyarlar.
- Yüksek etkili ayarlarcevher besleme bantları daha iyi performans gösteriyor 3–4 katman EP karkas ve kesilme direncini sekmeyle dengeleyen kalın bir kapak.
Ayrıca, belirli ters büküm uygulamaları için EP katmanlarını çelik kordlarla birleştiren hibrit karkasları da göz önünde bulundurun.
6.3 Katmanlar Arası Yapışma Gücü
Eğilme gerilimi, düzgün bir şekilde bağlanmadıkları takdirde katmanları ayırır. Güçlü bir yapışma olmadığında, mikro çatlaklar oluşur ve nem veya tozun içeri girmesine izin vererek bağı bozar.
Bağ kuvvetini sağlamak için:
- Yapışma aşılmalıdır 8 N/mm(AP) veya 12 N/mm (çelik kordon), ISO 252'ye göre.
- 7 gün boyunca 70 °C'de ve yüksek nemde bekletildikten sonra yapışmanın %50'nin üzerinde kalması gerekir. 80%orijinal gücünde.
Çözümler arasında kumaş üzerine RFL işlemi ve kaymayı emen tampon tabakalara sahip çok katmanlı takvimli kauçuk yer alıyor.
Kullanılmış kayışları incelerken, silindirler boyunca veya nemin nüfuz ettiği çatlakların altında kat ayrılması belirtileri arayın. Ultrasonik testler genellikle yüzeyde görünmeden önce delaminasyonu ortaya çıkarır.

6.4 Ekleme Türü ve Kalitesi
Birçok kayışın başarısız olduğu yerler, özellikle yüksek aşınma veya esneklik bölgeleri, ek yerleridir.
Ekleme Türü | Güç Tutma | notlar |
Sıcak vulkanize edilmiş | 90-95% | En güçlü, basınca ve ısıya ihtiyaç duyar |
Soğuk bağlanmış | 70-85% | Daha kolay ama daha zayıf |
mekanik bağlantı | 50-60% | Hızlı ama riskli |
Sıcak vulkanize edilmiş ekler, diğerlerine göre daha iyi performans gösterir ve pürüzsüz bir birleşim yüzeyi sağlar. Üst üste binme mesafesinin bant genişliğinin en az 1.5 katı olduğundan ve gerilimi azaltmak için kademeli katmanlar oluşturulduğundan emin olun. Kürleme, bileşik türüne uygun bir süre (genellikle 45-60 dakika) boyunca ~145 °C ve 1.5-2.0 MPa basınç altında gerçekleşmelidir.
Saha arızaları genellikle ek omuzlarında başlar; pürüzlü kenarlar veya malzeme boşlukları olup olmadığını kontrol edin.
6.5 Kaplama Bileşiğinin Yaşlanmaya Karşı Direnci
Kaplama sonsuza dek genç kalmaz. Isı, ozon, UV ışığı ve kimyasallar gibi yaşlanma faktörleri kauçuğun yapısını bozar.
- Kasnaklar üzerinde kayış kaymasından kaynaklanan sürtünme ısınması (100 °C'yi aşan sıcaklık) aslında moleküler zincirlerin kırılmasına neden olur.
- Ozon ve güneş ışığı, genellikle boşta çalışan noktalarda veya bant kenarlarında gördüğünüz çatlama desenlerini oluşturur.
- Bazı cevherlerdeki asidik veya alkali maddeler (özellikle fosfat) yüzeyi aşındırabilir. pH değeri 4'ün altındaysa, aside dayanıklı bileşikler arayın.
Direnç taktikleri arasında antioksidanlar (RD, 4020) ve mikrokristalin mum gibi ozon baskılayıcılar bulunur. Temassız kenarlar, genel kayış ömrünü uzatmak için klora dayanıklı kauçuktan yapılabilir.
Geri dönen kayış yüzeylerinde çatlama desenleri arayın; bunlar genellikle ozon hasarının veya yaşlanmanın bir işaretidir.

6.6 Bir Araya Getirmek: Yapı Hayatı Belirler
Beklediğiniz en zararlı kuvvetlere göre malzemeleri seçin:
- Eğer aşınma kuralları geçerliyse, şunu kullanın: DIN X + kalın EP karkas.
- Etki daha kritikse, daha elastik bir bileşik (DIN Y veya bir karışım) seçin NN veya melez karkas.
- Çevresel zorluklar mı? Yaşlanma karşıtı katmanlar veya koruyucu membranlar ekleyin.
Seramikle zenginleştirilmiş kaplamalar gibi birinci sınıf çözümler bile, temel kayışlardan 3 ila 5 kat daha uzun ömürlü olmaları ve plansız duruş sürelerini azaltmaları durumunda uzun vadede daha ekonomik olabilir.
6.7 Doğrulama: Laboratuvar Testleri ve Saha Doğrulaması
Bir kemer satın almadan veya takmadan önce:
- Koş DIN 53516 aşınma testiörnek bileşik üzerinde.
- Beklenen hız ve yük koşullarında sürtünme testleri ile ısıya dayanıklılığı doğrulayın.
- İlk kayışı açın ve delaminasyon veya yaşlanmayı tespit etmek için ultrasonik veya soyma kontrolleri kullanarak her 500 saatte bir kontrol edin.
Muayenede ideal olarak bağlama aşınması veya erken yırtılmalar ortaya çıkarılmalıdır; bu sorunların hızlı bir şekilde giderilmesi kayış arızasını önleyebilir.
6.8 Vaka Örneği - Konuşan Rakamlar
- Çelik Fabrikası Yükseltmesi: 3 katmanlı NN, DIN W kayışından (4,000 saat kullanım ömrü) daha büyük kasnaklara sahip 4 katmanlı EP DIN X kayışına geçilmesiyle kullanım ömrü 9,500 saate çıkarıldı; bu da iki katından fazla.
- Kömür Güç Konveyörü: Orijinal iki katmanlı NN kayışı yalnızca 1,800 saat dayanıyordu. Seramik ekli 4 katmanlı EP DIN Y kayışına yükseltildikten sonra kayışlar artık sorunsuz bir şekilde 6,000 saatten fazla dayanıyor.
- Açık Hava Fosfat Konveyörü: Kayışlar güneşe maruz kalmaktan çatlıyordu. Yaşlanmayı önleyici üst katmana sahip bir bileşiğe geçiş, aşınmayı geciktirdi; bir kayış, iki yağmur mevsimini minimum kaplama hasarıyla atlattı.
7.Çalışma Koşulları ve Malzeme Özellikleri
Konveyör bant ömrü hesaplamaları dünyasında , bant malzemelerini ve yapısal özelliklerini anlamak yeterli değildir. Aşınma ve arızanın gerçek nedenleri genellikle kullanılan malzemelerde ve çalışma koşullarında gizlidir. Kaya keskinliğinden çalıştırma sıklığına kadar başlıca faktörleri, mekanizmaları ve akıllı karşı önlemleri inceleyelim.
7.1 Toplam Parçacık Boyutu ve Keskinlik
Aşınma mekanizması
Granit veya kuvars gibi keskin ve köşeli parçacıklar, esas olarak mikro kesme ve yorulma soyulmaları yoluyla aşınmaya neden olur ve bu da Konveyör Bant ömrü hesaplamasının da gösterdiği gibi, oluk benzeri aşınma desenlerine ve daha hızlı yüzey bozulmasına yol açar. Buna karşılık, yuvarlak çakıllar veya parke taşları, bant kaplamasını kesmek yerine yuvarlanıp sıkıştıkları için yaklaşık %30-50 daha az aşınmaya neden olur.
7.1.1 Nicel etki
Rabinowicz aşınma formülüne göre:
Aşınma hacmi ∝ F × tan(θ) ÷ H
- F: uygulanan yük
- θ: parçacık kenar açısı
- H: kapak sertliği
Aynı yük ve sertlikte, dik kenar açılı (yüksek θ) keskin köşeli parçacıklar aşınmayı büyük ölçüde artırır.
7.1.2 Karşı
- Bileşik yükseltme: Kesilmeye karşı dayanıklılık için ultra yüksek moleküler ağırlıklı polietilen (UHMWPE) ile modifiye edilmiş kauçuk kullanın.
- Sistem tasarımı: Gerilimi dağıtmak ve oyuk oluşumunu azaltmak için yükleme noktalarına darbeye dayanıklı plakalar veya seramik kaplamalar ekleyin.
7.2 Islak veya Kuru Toz ve Yapışkan Yükler
7.2.1 Aşınma mekanizması
Kil veya çamur gibi ıslak veya yapışkan malzemeler, kauçuk yüzeyini yumuşatan ve zamanla kimyasal ve mekanik bozulmayı hızlandıran sınır yağlama katmanları oluşturabilir. Konveyör bandının ömrünün doğru hesaplanması için bu ince ama zararlı etkileri hesaba katmak önemlidir. Buna karşılık, çimento veya kömür tozu gibi kuru tozlar, bant ve silindirler arasında sıkışan ince parçacıkların yüzeyi sürekli olarak aşındırmasıyla üç cisimli aşınmaya neden olma eğilimindedir.
7.2.2 Kritik faktörler
- Malzeme nemi ~%8'i aştığında aşınma oranı 2-3 kat artabilir.
- Islak koşullarda sürtünme katsayısı ~0.4'ten ~0.2'ye düşer ancak aşındırıcı sürüklenme ve yapışma etkileri de artar.
7.2.3 Yenilikçi çözümler
- Yüzey dokusu:Kemer yüzeyindeki lazerle kazınmış mikro oluklar (0.2–0.5 mm derinliğinde) su ve kalıntıların tahliyesine yardımcı olur.
- Kaplama:Florürle işlenmiş kaplamalar düşük yüzey enerjisi sunar ve asidik veya bazik ortamlara karşı direnç gösterir.
7.3 Yüksek Sıcaklık Malzemesi (>160 °C)
7.3.1 Termal hasar eşiği
Yaygın konveyör bileşiklerinin termal sınırları şunlardır:
Bileşik | Sürekli Sıcaklık | Anında Limit |
SBR | 80°C | 120°C |
EPDM | 150°C | 180°C |
silikon | 200°C | 250°C |
Sıcaklıklar ~160 °C'yi aştığında, kükürt çapraz bağları kopar, kauçuk sertleşir (%50 sertlik artışı) ve tokluğunu kaybeder. Kaplama kalınlığı 10 mm'den fazlaysa, iç gazlar soyulmaya veya delaminasyona neden olabilir.
7.3.2 Özel stratejiler
- Kompozit aşınma yüzeyi: Seramik karo ek parçaları 400 °C'ye kadar dayanıklıdır ve darbeyi emer.
- Soğutma:Isıyı azaltmak için yükleme noktalarına hava soğutmalı şutlar veya su soğutmalı tamburlar entegre edin.

7.4 Yabancı Cisim Darbesi (örneğin, Metal Parçaları)
7.4.1 Hasar türleri
- Darbe oyma:Çivi veya keskin çelik parçaları bant içerisine gömülür ve yük altında çatlak başlangıç noktası görevi görür.
- Soyulma aşınması: Metal parçalarıyla tekrarlanan kazıma işlemi kauçuk yüzeylerin soyulmasına ve kaybına neden olur.
7.4.2 Koruma stratejileri
- Aktif tarama: Demirli kalıntıları gidermek için elektromanyetik ayırıcılar (≥1200 Gauss) ve metal dedektörleri kullanın.
- Pasif koruma: Enine yırtılma mukavemetini %300'e kadar artıran çelik kordonlu veya aramid (Kevlar) kayışlar takın.

7.5 Yüksek Başlatma-Durdurma Frekansı
7.5.1 Dinamik aşınma içgörüleri
Her başlatma bir sürtünme olayıdır; statikten dinamik kaymaya geçiş, ani bir sıcaklık artışına neden olur. Yerel kayış sıcaklıkları sadece birkaç saniye içinde 200 °C'ye ulaşabilir ve bu da kauçuğu ve ek yerini zayıflatır. Sık başlatmalar ayrıca, Miner'ın kümülatif hasar teorisine göre, gerilim artışlarına neden olarak yorgunluğu hızlandırır.
7.5.2 Sistem geliştirmeleri
- Yumuşak başlatmalı sürücüler: Kontrollü başlatma süresi (30–60 saniye) termal şoku ve gerilim yükselmelerini azaltır.
- Akıllı gerginlik: Hidrolik veya servogerilimli sistemler yük değişimlerinde bile gerginliği ±%5'in altında tutar.
7.6 Malzeme-Durum Karar Matrisi
Bileşik ve yapı seçimlerini işletme koşullarıyla uyumlu hale getirmek için pratik bir karar verme tablosu:
Şart | Tercih Edilen Çözüm | Önlemek |
Yüksek keskinlik ve büyük parçacıklar | DIN X kapak + 4 katmanlı EP500 gövde + seramik astar | İnce örtü <5 mm; NN karkas |
Yüksek sıcaklık + yapışkan, ıslak malzemeler | EPDM bileşiği + ST çelik kordon + mikro oluklu kapak | Standart SBR; mekanik bağlantı |
Sık başlatma/durdurma | Aramid kayış + hidrolik gergi + yumuşak başlatma tahriki | Sabit gerilim; doğrudan tahrikler |
7.7 Gelişmiş İzleme ve Tahmine Dayalı Bakım
Modern kayış aşınma yönetimi, gömülü izleme ve veri odaklı planlamayı içerir.
7.7.1 Gerçek zamanlı aşınma takibi
- Lazer kalınlık ölçümü: ±0.1 mm hassasiyetle hat içi kalınlık kontrolü.
- Kızılötesi termografi: Erken arıza uyarıları için ekleme sıcak noktalarını (temel seviyenin 15 °C'den fazla üzerinde) tespit edin.
7.7.2 Öngörücü bakım
Kalan ömrü modellemek için geçmiş aşınma oranlarını ve kaplama kalınlığı verilerini kullanın. Örnek kural: Kaplama kalınlığı orijinalin %50'sinin altına düştüğünde değiştirme planlayın. Aşınma bilgilerini çalışma saatleriyle birleştirerek zirveler arasında uyarıları tetikleyin.
Örnek iş akışı:
- Kemer orijinal olarak 6 mm kalınlığındadır.
- Otomatik lazer 3 mm'yi okuyorsa değiştirme zamanı geldi.
- Kızılötesi görüntüde ek yeri sıcak noktası görülüyor; yangın tehlikesini önlemek için kayışı değiştirirken onarım yapın.
Gerçekte, aşınmayı yönetmek tek seferlik kararlarla ilgili değil; malzeme seçimleri, sistem tasarımı ve akıllı izleme arasında devam eden bir etkileşimdir. Yukarıdaki veriler, sezgisel ayarlamaları mühendislik mantığına dönüştürerek, konveyör bant ömrü hesaplamasını yaşayan, nefes alan bir güvenilirlik sistemine dönüştürür.
8.Bakım ve İşletme Yönetimi
Konveyör bantlarındaki aşınma sorunlarının %30'undan fazlası kalitesiz malzemelerden veya hatalı tasarımdan değil, operasyonel gözetimden kaynaklanır. Bant sisteminizin bakım ve işletim şekli, aşınma oranı, arıza riski ve nihayetinde herhangi bir Konveyör Bant ömrü hesaplamasının doğruluğu üzerinde doğrudan bir etkiye sahiptir. İşte altı kritik bakım faktörüne, tetikledikleri arıza zincirlerine, temel kontrol noktalarına ve bugün uygulayabileceğiniz pratik çözümlere derinlemesine bir bakış.
İşte konveyör bandının bakımı için kullanabileceğiniz bazı ipuçları
8.1 Gecikmeli Kazıyıcı Ayarı
8.1.1 Başarısızlık zinciri:
Kazıyıcı bıçaklar zamanında değiştirilmez veya ayarlanmaz ise, malzeme birikmesi meydana gelir. Bu birikme, bant bileşiğinden 3-5 kat daha sert ikincil bir aşındırıcı karışımı oluşturarak yüzeyde balık pulu soyulmasına neden olur. Dönen silindirler aşındırıcı katıları toplayarak aşınmayı artırır.
8.1.2 Bakım standartları:
- Temas basıncıKazıyıcı bıçakların kuvveti yaylı terazi kullanılarak ölçüldüğünde 60–80 N/cm olmalıdır.
- Bıçakları değiştirinPoliüretan kalınlığı 5 mm'nin altına düştüğünde (orijinal ~10 mm'dir).
8.1.3 Akıllı çözüm:
Basınç sensörleri ve PLC geri bildirimi olan , kendiliğinden ayarlanan bir kazıyıcı takın . Bu sayede bıçak aşınması otomatik olarak telafi edilir ve basınç sabit kalır.
8.2 Kayış Hizalama Hatası (İzleme)
8.2.1 Aşınma dinamikleri:
Kayış genişliğinin sadece %5'lik bir hizalama hatası, kenar aşınmasını 8-10 kat artırabilir. Yaygın arıza belirtileri şunlardır:
- Oluk izleri: Ortaya çıkan karkas lifleri çizgili oluklar oluşturur.
- Kenar kıvrılması ve delaminasyon:Kenar kauçuğu 50 mm'den fazla soyulduğunda, daha fazla yırtılmayı önlemek için derhal kapatılması gerekir.
8.2.2 Düzeltme taktikleri:
Hizalama Hatası Nedeni | Hemen Düzeltme | Uzun Vadeli Düzeltme |
Tambur hizasızlığı | Silindirleri lazer kullanarak ±0.1 mm/m'ye yeniden hizalayın | Çerçeve tabanını yeniden merkezleyin |
Dengesiz kayış gerginliği | Pnömatik gergi silindirlerini ayarlayın | Hidrolik otomatik izleme ünitelerinin kurulumu |
Merkezden uzak yükleme | Etek açılarını ayarlayın | Gerçek zamanlı uyarılar için yapay zeka tabanlı görme takibini kullanın |

8.3 Sürekli Gerilim Kötü Yönetimi
8.3.1 Aşınmaya bağlı etkiler:
Aşırı gerilim (>%120 tasarım değeri), daha yüksek silindir basıncına, 70 °C'nin üzerinde sürtünme sıcaklıklarına, kauçuk yaşlanmasına ve ek yeri kayma geriliminde %300 artışa yol açar.
Yetersiz gerilim (%80'den az) , kaymaya (%5'ten fazla), silindirlerde karbonlaşmaya (parlak siyah aşınma olarak görünür) ve düzensiz kaplama aşınmasına neden olur.
8.3.2 Akıllı izleme ve ayarlama:
- kurmak kablosuz gerilim sensörleri(LoRa gibi) gerçek zamanlı okumalar elde etmek için.
- Kullanım PID kontrollü hidrolik gergilergerginliği ±2% içinde tutan.
8.4 Yapılandırılmış Dijital Denetimlerin Eksikliği
8.4.1 Tipik zorluklar:
- Manuel kayıt girişleri olayların %40'ından fazlasını gözden kaçırıyor.
- 0.5 mm'den küçük erken dönem çatlakları çıplak gözle görülemez.
8.4.2 Dijital çözümler:
- AR özellikli denetimler: Kemer görüntülerini yapay zeka tarafından eğitilen geçmişle karşılaştırarak çatlakları tespit etmek için akıllı gözlükler kullanın.
- Ultrasonik kalınlık kontrolleri: Her 50 metrede bir, zamanla otomatik olarak bir aşınma profili oluşturur.
- Blockchain kayıtları: ISO 55000 standardına uygun, güvenli ve bozulmaya dayanıklı denetim kayıtları.
8.5 Önleyici ve Reaktif Bakımın Maliyet-Fayda Oranı
8.5.1 Maliyet modeli:
Toplam Maliyet = (Önleyici Maliyetler + Onarım Maliyetleri) ÷ MTBF (Arızalar Arası Ortalama Süre)
8.5.2 Gerçek dünya etkisi:
- Aylık önleyici bakıma 0.50 ABD doları/ay harcamak, reaktif onarımlarda 3.20 ABD doları/ay tasarruf sağlayabilir.
- Tahmin stratejileri, bir demir cevheri kuşağında MTBF'yi 800 saatten 2,200 saate çıkardı; bu da 2.7 katlık bir iyileştirme anlamına geliyor.
8.6 Operatör Becerisi ve Etkinliği
Yetenek seviyesi | Uygulama Alanı | Beklenen Aşınma Azalması |
L1: Başlangıç | Kalınlık ölçerleri kullanabilir ve izlemeyi belirleyebilir | ~%20 daha az büyük hasar olayı |
L2: Orta seviye | Kazıyıcıları ayarlayın ve gerilim eğrilerini okuyun | Anormal aşınmada ~%35 azalma |
L3: Uzman | Termal görüntüleme yapın ve öngörücü bakım planlayın | ≥%60 kayış ömrü uzatma |
Deneyimli operatörler, etkili konveyör bant ömrü hesaplamasının temelini oluşturur ; anormallikleri tespit eden ve aşınma arızaya dönüşmeden önce harekete geçen kişiler onlardır.
8.Geleceğe Yönelik 7 Teknoloji: Daha Akıllı Kemerler, Daha Akıllı Sistemler
8.7.1 Dijital ikiz bakımı:
Kemer sisteminizin gerçek zamanlı olarak güncellenen 3B modelini haritalayın. Bu ikizler, aşınmanın nerede geliştiğini gösterir ve kritik seviyelere ne zaman ulaşacağını tahmin eder.
8.7.2 Kendi kendini onaran malzemeler:
Yeni ortaya çıkan kauçuk bileşikleri, çatlaklara kürleme maddeleri salan mikrokapsüller içeriyor. Henüz yaygınlaşmadı, ancak takip etmeye değer.

Mekanik olarak standartları karşılayan veya aşan bir bant sistemine sahipsiniz, ancak bu bakım unsurları izlenmez ve kontrol edilmezse, öngörülemeyen şekillerde bozulacaktır. Hassas operasyonların amacı sadece çalışma saatlerini uzatmak değil, aynı zamanda arıza sürelerini azaltmak, değiştirme maliyetlerini düşürmek ve öngörücü bakımı gerçeğe dönüştürmektir.
9.Kemer Aşınmasını Etkileyen Çevresel ve Mevsimsel Faktörler
Konveyör bant ömrü Hesaplama, boşlukta sayıları hesaplamak kadar basit değildir. Doğa Ana kötü bir ruh halindeyse, bantınızın hizmet ömrünü aniden kısaltır. Dondurucu soğuk, amansız güneş, sağanak yağmurlar ve aşındırıcı toz bulutları, bantınızda katman katman birikerek ilerler. Gerçekçi tahminler elde etmek için (peri masalları değil), tüm çevresel tabloyu hesaba katmalısınız. Bu günlük güçlerin sisteminizi nasıl sessizce sabote ettiğine ve hangi akıllı tasarım hamlelerinin bantınızın beklenenden daha uzun süre çalışmasını sağlayabileceğine bir göz atalım.
9.1 Aşırı Sıcaklık Dalgalanmaları
9.1.1 Bozunma Mekanizmaları
- Soğuk kırılganlığı (-25 °C'nin altında): Kauçuk, cam geçiş noktasını (Tg) aştığında modülü yaklaşık %300 oranında artar ve darbe dayanıklılığı yaklaşık %80 oranında düşer.
- Isı sürünmesi (+60 °C'nin üzerinde): Moleküler zincirler kayar ve kalıcı deformasyona yol açar. Kaplama kalınlığı 2–3 kat daha hızlı aşınır.
Soğuk hava sadece parmaklarınızı dondurmakla kalmaz, aynı zamanda konveyör bantlarınızı da çatlatabilir. Buzlu bölgelerdeki açık ocak madenlerinde, kış aylarında kırılgan kırılmalar yaz aylarına kıyasla neredeyse %47 oranında artmaktadır. Anlaşılan, kauçuk da kıştan bizim kadar hoşlanmıyor. Mevsimsel olarak artan bu arıza oranları, sıcaklık değişimlerinin sadece arka plan gürültüsü olmadığını, güvenilir bir konveyör bant ömrü hesaplamasında önemli bir değişken olduğunu acı bir şekilde hatırlatıyor. Elbette bu, profesyonel soğuğa dayanıklı bir konveyör bant seçmek için iyi bir zaman değil.
9.1.2 Tasarım Karşı Önlemleri
- Katmanlı bileşik strateji: Dış tarafta düşük sıcaklığa dayanıklı NBR (Tg –40 °C) kaplama, iç tarafta ise ısı toleransı için EPDM kaplama kullanın.
- Etkileşimli gerilim ayarı: Gövdeye şekil hafızalı alaşımlı teller yerleştirin. Sıcaklık değiştikçe, bu teller gerginliği korumak ve sarkmayı veya kopmayı önlemek için sıkılır.
9.1.3 Yaşam Hesaplama Entegrasyonu
- Soğuk iklimlerde darbe bölgeleri için aşınma oranı tahminlerini %50 oranında ayarlayın.
- Hesaplama modellerinde dinamik sertlik değişimlerini kullanarak kırılgan hasar risk bölgelerini tahmin edin.

9.2 UV ve Ozon Maruziyeti
9.2.1 Moleküler hasar
UV fotonları (300–400 nm), karbon-karbon çift bağlarını kırar (~270 kJ/mol). Ozon, doymamış kauçuk bölgelerine saldırarak yüzey oksitleri oluşturur (IR analizinde C=O tepe noktaları 1720 cm⁻¹'de görülür). Bir yıl güneşe maruz kaldıktan sonra, doğal kauçuk genellikle cm² başına 120 çatlak ve çekme dayanımında %60 düşüş gösterir.
9.2.2 Koruyucu Stratejiler
- Nano UV kalkanı: Zararlı UV ışınlarının %95'inden fazlasını emmek için %2-3 seryum (CeO₂) nanopartikül ekleyin.
- Kurban yüzey kaplaması: Yıllık maliyeti <0.50$/m² olan mum bazlı film, ucuz ve yenilenebilir bir kalkan görevi görür.
9.2.3 Hayat Hesaplama Notları
- Güneşli/kuru bölgeler için, mevcut radyal yüzey çatlakları nedeniyle aşınma sabitlerini 1.5×–2× oranında iyileştirin.
- Ömür tahminlerini iyileştirmek için Kuşak Ömrü Modellerinde UV indeksini ve ozon döngülerini izleyin.

9.3 Yağmur Suyu Girişi ve Metalik Korozyon
9.3.1 Korozyon yolları
Korozyon Tipi | Tepki | darbe |
Oksijen korozyonu | Fe → Fe²⁺ + 2e⁻ | Yerel paslanma, kordonun dayanıklılığını %30 oranında azaltır |
çatlak korozyonu | O₂ + 2H₂O + 4e⁻ → 4OH⁻ | Katman soyulması aşınmayı 5 kat artırır |
9.3.2 Karşı
- Su Yalıtım: Çelik kordlu bantları 0.2 mm PE ekstrüzyonla kaplayın.
- Katodik koruma:Ekleme/sonlandırma bölgelerine her 100 m'de bir magnezyum kurban anotları takın.
9.3.3 Kemer Ömrü Etkisi
Kordon mukavemetinin azalması, kayış ömrünü tahmin edilemeyecek kadar kısaltır. Korozyon korumasına bağlı olarak kullanım ömrünü 0.7-0.9 ile çarpın.
Nemli/yağmurlu mevsimlerde planlı denetimler yaparak nem hasarını erken tespit edin.

9.4 Toz ve İnce Partikül Kapsamı
9.4.1 Aşınma dinamikleri
- Üç gövdeli aşınma: SiO₂ parçacıkları bant ve silindirler arasında sürekli olarak öğütülür.
- Yapışkan aşınma: İnce tozlar (kömür tozu gibi) mikro gözenekleri doldurur, sürtünmeyi 0.4'ten 0.7'ye çıkarır ve zamanla kaplama kalınlığında büyük aşınma artışları gösterir.
9.4.2 Temizlik tekniklerinin karşılaştırılması
Temizleme Yöntemi | verim | Eksiler | İdeal Kullanım |
Döner fırça | 85% | Yılda ~0.1 mm kapak aşınmasına neden olur | Kuru, iri toz |
Vakumlu emiş | 92% | Yüksek enerji (>5 kW) | İnce toz |
Hava bıçağıyla üfleme | 78% | >85 dB gürültü | Tehlikeli olmayan gaz alanları |
9.4.3 Yaşam Hesaplama Entegrasyonu
- Tozlu işlemlerde fırça temizleyiciler kullanılıyorsa hesaplanan aşınma oranı %20-30 oranında artırılmalıdır.
- Vakum tabanlı sistemleri yansıtacak şekilde hesaplamaları değiştirin; enerji ve aşınma arasındaki dengeyi göz önünde bulundurun.

9.5 Çevre-Koşul Haritalama ve Kemer Seçimi
çevre | Kayış Kurulumu | Tahmini Yaşam Artışı |
Soğuk ve Kuru | NBR kaplama + Kevlar gövde + düşük sıcaklık bağlantıları | + 40% |
Kıyı ve Nemli | Galvanizli çelik kordon + florla kapatılmış kenarlar + katodik koruma | + 60% |
Çöl ve Yüksek UV | CeO₂ modifiyeli kaplama + yansıtıcı kaplama + yalnızca gece çalışması | + 55% |
Ortama özgü aşınma katsayılarını kullanarak konveyör bant ömrü hesaplamanızı güncelleyin . Çöl ortamında UV ışınlarına maruz kalmanın çöl kurulumundan %55 daha fazla fayda sağladığını varsayarsak, yeni beklenen saatleri hesaplamak için bunu kullanın.
9.6 Akıllı İzleme ve Tahmine Dayalı Modelleme
9.6.1 Sensör ağları
- Fiber optik gerilim hatları: Sıcaklık/nem nedeniyle oluşan eğilmeyi algılar.
- Mikrodalga sensörleri: Temassız nem ölçümü ±0.5% aralığındadır.
9.6.2 Yaşam tahmini
Kalan ömür formülünü kullanın:
Lᵣ = L₀ × e⁻(0.02 T + 0.005 RH + 0.1*UV)ᵗ
Nerede:
- Lᵣ kalan hayattır
- T = ℃ cinsinden ortalama günlük sıcaklık salınımı
- RH = ortalama bağıl nem (%)
- UV = güneş ışınımı indeksi (0–1)
- t = yıl olarak zaman
Bu faktörleri tahmini yaşam modellerine dahil ederek, arızadan sonra tepki vermek yerine ne zaman yedek parçaya ihtiyaç duyulacağını tahmin edebilirsiniz.
9.7 Son Teknoloji Gelişme
- Uyarlanabilir bileşikler: Prototip pH'a duyarlı kauçuklar asit yağmuruna karşı koruyucu film oluşturuyor.
- Biyonik ölçekli yüzeyler: Pangolin pullarını taklit ederek kemer yüzeylerindeki tozu kendi kendine temizler.
Bu çevresel değişkenleri konveyör bant ömrü hesaplamalarınıza dahil ederek , tahminden kesinliğe geçersiniz. Soğuk kırılganlığı, UV bozulma belirtileri, nem etkileri ve toz aşınma çarpanlarını hesaba katmaya başlayın; bant ömrü tahminleriniz aşırı hava koşullarında başarısız olmaktan çıkacak ve planlama ve güvenilirlik için gerçek araçlar haline gelecektir.
10.Real-World Vaka Çalışmaları – Aşınma Performansını İyileştirmek İçin Konveyör Bant Ömrü Hesaplamasının Uygulanması
Kayış aşınmasını anlamak sadece matematik yapmakla ilgili değildir; gerçek operasyonlarda işlerin nasıl yürüdüğünü görmekle de ilgilidir. Aşağıdaki her bölüm, örtü katmanları, kalınlık ve yapısal değişiklikler hakkında net veriler içeren somut bir vakayı vurgulamaktadır. Bunlar, konveyör bant ömrü hesaplamasına dayalı kayış iyileştirmelerinin gerçek yaşam öyküleridir.
Vaka 1: Taş Ocağı Kırıcı Bantı - Aşınmayı Kesme
İlk kurulum:
- Üst kapak: DIN Y, 4 mm kalınlığında - genel aşınma direnciyle dikkat çekiyor
- Karkas: üç katlı NN (naylon)
- Alt kapak: standart kauçuk
Sorun: Kayış her beş ayda bir aşınıyordu ve ölçülen aşınma miktarı 100 saatte 0.18 mm iken, tahmin edilen değer 100 saatte 0.10 mm idi. Keskin granit parçaları, kayışın teorik 6 mm'lik kaplama ömrünü sınırlıyordu.
Çözüm adımları:
- Üst kapak yükseltildi DIN X(≤90 mm³ aşınma) ve kalınlığı 6 mm'ye çıkarıldı.
- Daha iyi gerilim ve yorulma direnci için gövde dört katlı EP'ye değiştirildi.
- Bırakma bölgelerine seramik kaplamalar ve koruyucu plakalar eklendi.
Sonuçlar:
- Bant ömrü 13,000 saate (bir yıllık çalışma süresi boyunca) çıkarıldı.
- Yıllık kesinti süresi yaklaşık %70 oranında azaldı.
- Gerçek aşınma oranı 0.05 mm/100 saate düştü; bu da tahmin modellerinin oldukça içinde.

Vaka 2: Liman Kum Konveyörü—Kenar Erozyonu Düzeltmesi
İlk kurulum:
- Üst kapak: DIN G, 5 mm
- Karkas: üç katlı EP
- Alt kapak: orta dereceli kauçuk
Sorun: Kenarlarda 0.10 mm/100 saat, merkezde 0.04 mm/100 saat aşınma, dökülmelere ve sık sık kazımaya neden oluyor. Kum kesme yerine yuvarlanıyor - tipik yuvarlanma aşınması.
Çözüm adımları:
- Akışı yönlendirmek ve kenarları korumak için ayarlanabilir süpürgelik takıldı.
- Her vardiyada ikinci bir kazıyıcı ve vakumlu kenar temizleme eklendi.
- Aşınmaya karşı daha dayanıklı olması için DIN Y 7 mm üst kapağa geçildi.
Sonuçlar:
- Kenar aşınması 0.06 mm/100 saate, merkez aşınması 0.03 mm/100 saate düşürüldü.
- Kemer ömrü 8,000 saatten 15,000 saate çıkarıldı.
- Konveyör rayda kaldı ve temizlik %60 oranında azaldı.

Vaka 3: Çelik Fabrikası Cüruf Bandı—Isıtma ve Darbe Revizyonu
İlk kurulum:
- Üst kapak: DIN X, 8 mm (aşınmaya dayanıklı)
- Karkas: çelik kordonlu kemer
- >180 °C cüruf için kullanılan bant
Sorun: Isı şoku ve darbe nedeniyle katman ayrılması ve kabarcık oluşumu. Kayış ömrü sadece 3,500 saatti.
Çözüm adımları:
- Hava soğutmalı şut takıldı - çarpmadan önce malzemeyi ~120 °C'ye soğutur.
- Şutun altındaki 3 m'lik bant bölümü seramik kaplı üst kapakla değiştirildi.
- Yüksek sıcaklık stabilizasyonuna sahip silikon-EPDM karışımına dönüştürülmüş bileşik.
Sonuçlar:
- Kayış ömrü 10,000 saate çıkarıldı.
- Termal görüntülerde sıcak nokta görülmedi.
- Altı ay sonra sıfır arıza veya delaminasyon.

Vaka 4: Çimento Tozu Konveyörü - Gerçekçi İyileştirme
Asıl sorun: Kırıcıların yakınındaki bant ayda 1 mm aşınıyordu; sadece 4 ay dayandı.
Orijinal kurulum:
- Üst kapak: DIN Y, 6 mm
- Karkas: üç katlı NN
- Alt kapak: standart
Güncellenmiş çözüm (daha gerçekçi):
- Üst kapak yükseltildi DIN X, 8 mm, aşındırıcı tozlar için daha iyidir.
- Bükülmeye karşı dayanıklılık için gövde dört katlı EP'ye yükseltildi.
- İkincil kazıyıcı eklendi ve vardiyada iki kez periyodik vakum temizliği yapıldı.
- Davul tarafına süpürgelik contaları ve tozları üflemek için kuyruk tarafına hava bıçağı takıldı.
Sonuçlar:
- Aşınma oranı ~0.4 mm/ay'a yarı yarıya düştü.
- Kayış ömrü 10 aya çıkarıldı - 2.5 kat iyileştirme.
- Bakım azaltıldı ve toz dökülmesi en aza indirildi.

Vaka 5: Kömür Balçığı Kemeri—Yapışma Sorunu Çözüldü
Asıl sorun: %15-20 nem oranı nedeniyle kayışın yapışkan hale gelmesi, balık pulu gibi soyulma ve yapışkan birikme oluşması.
Orijinal kurulum:
- Üst kapak: DIN Y, 7 mm
- Karkas: dört katlı EP
- Alt kapak: orta kalitede kauçuk
Güncellenen çözüm:
- Üst kapağa drenaj için lazerle kazınmış yüzey olukları (0.3 mm derinliğinde) eklendi.
- Florlu DIN Y bileşiğine geçildi ve yapışmaz malzemeler uygulandı.
- Her vardiyadan sonra vakumlu temizleme eklendi ve kazıyıcı güncellendi.
Sonuçlar:
- Aşınma %50 oranında azaltıldı, kayış ömrü 18 aya çıkarıldı.
- Temiz bant performansı, transfer verimliliğini artırdı ve yapışkan birikimini azalttı.

Bu Derslerin Kayış Ömrü Hesaplamalarına Uygulanması
Her vaka şunu göstermektedir:
- Doğru aşınma ölçümü önemlidir: Gerçek aşınmayı her zaman tahminlerle karşılaştırın ve modeli ayarlayın.
- Kaplama kalınlığı ve bileşik seçimi koşullara uygun olmalıdır: 4 mm DIN Y aşındırıcı veya yüksek darbeli ortamlar için yeterli değildir.
- Yapısal iyileştirmeler genellikle tek başına malzeme değişimlerinden daha iyi performans gösterir: Süpürgelik, vakumlu temizlik, astarlar büyük fark yaratır.
- Doğru kayış ömrü hesaplaması gerçek geri bildirim verilerine dayanır: Modelleri güncellemek için kurulum sonrası denetimleri kullanın.
Şimdi Atabileceğiniz Pratik Adımlar
Görev | Ne yapalım |
Aşınma varsayımlarınızı doğrulayın | 100 saat başına aşınmayı ölçün ve teorik tabloyla karşılaştırın |
Ortama göre kemer özelliklerini seçin | Kapak seviyesini (X/Y/W), kalınlığı, karkası buna göre seçin |
Yapısal tasarım öğelerini ekleyin | Etekler, astarlar, kazıyıcılar, soğutma sistemleri |
Kayış ömrünü yeniden hesapla | Kayış ömrü formülünüzde değişken olarak aşınma girdisini kullanın |
İzle ve yinele | Gerçek performansı takip edin, modeli güncelleyin, yıllık olarak tekrarlayın |
Bu vaka çalışmaları, iyi konveyör bant ömrü hesaplama stratejilerinin teori, ölçüm ve hedefli iyileştirmeleri birleştirdiğini kanıtlamaktadır . Doğru bantı, tasarımı ve izleme sistemini birlikte seçtiğinizde, aşınmayı sadece atlatmakla kalmaz, kontrol altına alırsınız.