
1.Почему и как я правильно соединяю конвейерные ленты
Если я чему-то и научился за годы работы с конвейерными системами, так это тому, что стык определяет будущее ленты. Можно использовать лучший материал, идеальное выравнивание и даже совершенно новые ролики, но если стык не сработает, всё будет плохо. Именно поэтому я отношусь к стыковке настолько серьёзно, что своими глазами видел, как некачественно выполненная стыковка конвейерной ленты может остановить линию на часы, а то и на дни.
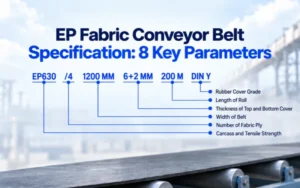
Когда я подхожу к ленте, которую нужно стыковать, первым делом я проверяю не инструменты или клей, а её структуру. Это ткань с эпоксидной смолой? NN? Стальной корд? Внутренняя конструкция подсказывает мне всё, что нужно знать о дальнейших действиях. Вы удивитесь, сколько поломок я диагностировал за эти годы, связанных с тем, что кто-то выбрал неправильную процедуру стыковки конвейерных лент для конкретного типа ленты.
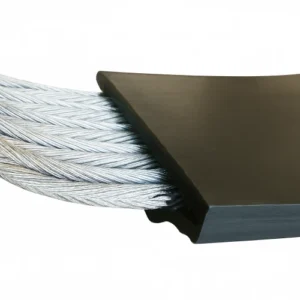
Ремни EP — надёжные, распространённые и простые в работе, если знать, как работать. Ремни NN требуют чуть большей точности из-за их более высокой растяжимости. Ремни со стальным кордом? Это совсем другое дело. Нужны точность, давление и время. Я не берусь за них без подходящего вулканизационного пресса и полного набора для сращивания.
С другой стороны, ПВХ-ремни относятся к совершенно другой категории. Они термопластичны, а не термореактивны. Я никогда не видел, чтобы серьёзный мастер путал их — не потому, что это правило в руководстве, а потому, что вы чувствуете разницу. Инструменты разные. Запах при нагревании другой. Весь процесс — резка пальцами, термопрессовка, охлаждение — это отдельный рабочий процесс.
Так что нет, дело не в догадках или экспериментах. Дело в знании. Именно для этого и предназначено это руководство: дать вам реальные, структурированные советы, основанные на типе ленты, с которой вы работаете. Независимо от того, разбираетесь ли вы, как стыковать конвейерную ленту в полевых условиях, или обучаете нового специалиста на своем заводе, эти методы работают — потому что они основаны на практике, а не только на книгах.
Давайте начнем с самого важного: со структуры, которая находится под поверхностью.

2. Резиновая конвейерная лента
2.1 Типы резиновых конвейерных лент и их конструктивные различия
Когда я подхожу к ремню, который нужно соединить, первым делом я не хватаюсь за инструменты, а пытаюсь точно определить, с каким типом ремня я имею дело. Нельзя выбрать правильный способ соединения конвейерных лент, не зная их внутреннего устройства. Это всё равно что пытаться починить двигатель, не зная, работает ли он на дизеле или бензине.
Ленты из термопластичной ткани (EP) являются наиболее распространенными в тяжелой промышленности. Полиэфирная основа обеспечивает им прочность, а нейлоновый уток — гибкость. Такой баланс делает их превосходными для применений, где важны как грузоподъемность, так и устойчивость к растяжению. На практике они отлично переносят горячую вулканизацию, и при соблюдении правильной процедуры соединения конвейерных лент соединение может достичь 90–100% от первоначальной прочности ленты. Их также можно соединять холодным способом на месте, когда скорость и удобство важнее, чем предельная прочность на разрыв.
Затем есть ремни NN — нейлоновые как в основе, так и в утке. Эти ремни лучше поглощают удары, чем EP, поэтому я вижу их в условиях интенсивной эксплуатации, например, в горнодобывающей промышленности или карьерах. Недостаток заключается в том, что они сильнее растягиваются под нагрузкой, поэтому выравнивание места соединения и калибровка натяжения становятся критически важными. Если здесь полениться, место соединения начнет смещаться, и отслеживание станет постоянной проблемой.
Однако стальные кордовые ремни — это совсем другая история. В эти ремни встроены стальные тросы, идущие вдоль них, что обеспечивает им исключительную прочность на разрыв. Соединение таких ремней — это не просто склеивание поверхностей, а выравнивание каждого корда по отдельности , обеспечение равномерного распределения нагрузки и использование точной температуры, давления и времени вулканизации при горячей вулканизации. Я видел здесь больше поломок, чем где-либо ещё, обычно из-за попыток сэкономить. Соединение стальных кордов — это медленная и кропотливая работа, но если всё сделать правильно, прочность соединения будет такой же, как и у самого ремня.
Понимание этих различий — это не академический вопрос, а необходимость. Выбор неправильного метода из множества типов соединения конвейерных лент сократит срок службы ленты, увеличит время простоя и в долгосрочной перспективе обойдется гораздо дороже. Я научился уважать каждую ленту такой, какая она есть, и применять метод, соответствующий ее конструкции и условиям эксплуатации.
Далее я расскажу вам о каждом методе соединения этих ремней — горячей вулканизации, холодной склейке и механическом креплении — чтобы вы могли подобрать процесс в соответствии с типом ремня и обеспечить наилучшую работу вашей системы.

2.2 Обзор доступных методов стыковки резиновых ремней
Когда меня спрашивают о «лучшем» способе соединения конвейерных лент, я всегда даю один и тот же ответ: «Зависит от обстоятельств ». Я понимаю, это не волшебная палочка, на которую они надеялись, но в этой работе нет единственного лучшего метода. Правильный способ зависит от конструкции ленты, нагрузки, которую она несет, скорости вращения и того, сколько времени простоя вы можете себе позволить, прежде чем кто-нибудь начнет кричать о потерянной производительности.
Для резиновых ремней существует три основных подхода: горячая вулканизация, холодное склеивание и механическое крепление. Каждый из них имеет своё применение, свои плюсы и минусы, а также моменты, когда «сделаешь неправильно — пожалеешь».
Горячая вулканизация — мой личный фаворит, когда позволяют условия. Это золотой стандарт для достижения почти первоначальной прочности ленты — до 100%, если строго следовать процедуре соединения конвейерных лент. В процессе используется тепло, давление и неотвержденная резина для химического соединения концов ленты. Это не быстро, не портативно и требует соответствующего оборудования, но при правильном выполнении соединение получается таким же гладким и прочным, как и остальная часть ленты. Я видел, как соединения, полученные методом горячей вулканизации, служат дольше, чем сами ленты.
Холодная склейка — это более удобный в полевых условиях вариант. Вместо нагрева используется химический клей для соединения концов. Это быстрее, не требует больших усилий и идеально подходит для аварийного ремонта в труднодоступных местах. Недостаток? Вы получите около 60–70% от первоначальной прочности ремня, поэтому он не идеален для применений с высоким натяжением и большими нагрузками. Представьте это как запасное колесо — оно позволит вам двигаться, но вы не станете на нем участвовать в гонках.
Затем следует механическое крепление — настоящий гений скорости в этом классе. С помощью металлических застёжек или зажимов можно закрепить ремень за считанные минуты. Это идеальное решение для временных решений, частой замены ремня или систем, где простой обходится в кругленькую сумму. Но это также самый шумный и неплавный вариант: материал может цепляться за застёжки, что ускоряет износ роликов. Я использую их, когда скорость важнее эстетики или долговечности.
В итоге, каждый из этих типов соединения конвейерных лент имеет свое применение. Главное – знать, какой инструмент использовать в той или иной ситуации. Здесь и пригодится опыт, ведь разница между хорошим и отличным соединением часто зависит от умения человека, держащего в руках нож, клей или инструменты вулканизатора.
Далее я подробно расскажу вам о методе горячей вулканизации, поскольку, хотя это и самый трудоемкий метод, именно он может сделать ваше соединение по-настоящему пуленепробиваемым.

2.3 Горячая вулканизация для ремней EP/NN
Если есть метод, который заставляет меня чувствовать себя хирургом по конвейерным лентам, так это горячая вулканизация. Когда мне нужно, чтобы стык конвейерной ленты был абсолютно надёжным и практически незаметным в процессе эксплуатации, это мой фаворит. Для ремней EP (полиэстер/нейлон) и NN (нейлон/нейлон) это наиболее близкий к восстановлению заводской прочности ремня — до 90–100% от исходного предела прочности на разрыв.
Вот как я это делаю в полевых условиях, шаг за шагом:
- Обрежьте и выровняйте концы ремня
Я начинаю с разметки и идеально ровной обрезки обоих концов. Если срез неправильный, всё остальное будет неправильным. Кривое соединение похоже на езду с перекошенными колёсами — вы сразу почувствуете это. - Снимайте слои поэтапно
Я укладываю слои ткани ступенчато. Это увеличивает площадь склеивания и обеспечивает равномерную передачу нагрузки по всему стыку. Если этого не сделать, соединение, по сути, быстро разрушится. - Подготовка поверхности
Это грязный, но важный этап: шлифовка для удаления окислившейся резины, очистка от пыли и полное высыхание поверхностей. Любое загрязнение в этом месте позже проявится как уязвимое место. - Нанесите связующие слои и покройте резиной
Я наношу кистью тонкий, ровный слой клея и прокладываю между каждым слоем незатвердевшую резину. Это похоже на приготовление многослойного торта, только этому приходится выдерживать огромное напряжение. - Сборка в вулканизирующем прессе
После того, как склеенные ремни сложены, я зажимаю их в прессе. Температура и давление устанавливаются в соответствии с параметрами ремня. Слишком жарко — и резина сгорит, слишком холодно — и полного склеивания не будет. - Отверждение в контролируемых условиях
Я держу соединение под давлением ровно столько времени, сколько нужно — ни больше, ни меньше. Конечно, хочется поторопиться, но для хорошей вулканизации главное — терпение. - Остынь под давлением
Я всегда даю сварному шву остыть, пока он ещё в прессе. Преждевременное снятие пресса может привести к короблению или расслоению. - Обрезать и осмотреть
После охлаждения я обрезаю лишнюю резину, проверяю выравнивание и провожу тест на натяжение. Качественное соединение должно быть бесшовным как внешне, так и по качеству.
- Обрежьте и выровняйте концы ремня
Горячая вулканизация — не самый быстрый метод, но я доверяю ему в плане долговечности. При правильном подходе вы даже забудете, где находится стык, — пока кто-нибудь не спросит, почему ваш ремень до сих пор отлично работает после многих лет службы.
Далее я расскажу о холодном склеивании — более быстром и гибком методе, но с недостатками, о которых вам нужно знать.

2.4 Холодная вулканизация для ремней EP/NN
Холодная вулканизация — это своего рода быстродействующее устройство в мире стыковки конвейерных лент. Я прибегаю к этому методу, когда время поджимает, линия не работает, а горячий пресс просто непрактичен. Вместо нагрева мы используем химические связующие вещества, что делает этот метод идеальным для ремонта в полевых условиях, на удалённых объектах или в чрезвычайных ситуациях. Для ремней EP и NN он быстрый и эффективный, хотя и не такой прочный, как горячая вулканизация (60–70% от исходной прочности).
Вот мой проверенный на практике процесс:
- Подготовьте и выровняйте концы
То, что он «холодный», не значит, что он неаккуратный. Я начинаю с того, что обрезаю оба конца под прямым углом. Кривой срез будет потом досаждать, когда будешь пытаться выровнять место сращивания. - Отшлифовать поверхность
С помощью шлифовальной машины я снимаю верхний слой резины, обнажая чистые слои ткани. Это улучшает сцепление клея. Если пропустить этот шаг, то, по сути, придётся клеить поверх пыли, и результат будет неудовлетворительным. - Тщательно очистите
Я протираю оба конца растворителем, чтобы удалить пыль, масло и влагу. Клей не любит грязь. В условиях высокой влажности я даже использую термофен, чтобы всё было абсолютно сухим, прежде чем двигаться дальше. - Смешайте клей (если он двухкомпонентный)
Некоторые клеи требуют смешивания перед нанесением. Я точно отмеряю: слишком много отвердителя — и соединение получится хрупким, слишком мало — и он никогда не затвердеет как следует. - Нанесите клей
Я наношу клей тонкими, равномерными слоями на оба конца. Первый слой впитывается в ткань, второй создаёт склеивающий слой. Я жду, пока поверхность станет липкой, но не мокрой, прежде чем соединять детали. - Соединить и зажать
Когда всё готово, я аккуратно соединяю концы, следя за тем, чтобы слои идеально совпадали. Затем я зажимаю их, равномерно прижимая, чтобы обеспечить равномерное соединение. - Время отверждения
Холодная вулканизация не происходит «мгновенно». Я даю соединению затвердеть в течение 24–48 часов, в зависимости от клея. Попытка запустить ремень слишком рано — самый быстрый способ свести на нет все ваши усилия. - Осмотрите место соединения
После затвердевания я проверяю соединение визуально и вручную на наличие щелей и мягких участков. Если тест пройден, значит, соединение готово к эксплуатации.
- Подготовьте и выровняйте концы
Холодная вулканизация — это спасительный план, но не долгосрочный. Но когда вам нужно быстро возобновить работу ремня, этот метод может спасти ситуацию (и ваш производственный график).

2.5 Механические крепления для резиновых конвейерных лент — материалы, типы и соединения
Когда необходимо быстро соединить конвейерные ленты без использования вулканизационного пресса, механические крепежные элементы — оптимальное решение. Для получения прочного и долговечного соединения необходимо выбрать правильный материал, правильный тип крепежа и правильно его установить.
1. Материалы для крепежа
- Углеродистая сталь– Прочная и экономичная для сухих, некоррозионных условий. Если вы используете его во влажной среде или в порту, рекомендуется не использовать этот тип стали, так как углеродистая сталь легко подвергается коррозии.
- Нержавеющая сталь– Коррозионная стойкость, идеально подходит для использования во влажных и пищевых средах. Общая экономическая эффективность высокая, может использоваться в различных обычных средах, но не рекомендуется для длительного использования в условиях высоких температур и кислых коррозионных средах. Поэтому не рекомендуется использовать его в кислото- и щелочестойких лентах, а также для транспортировки высокотемпературной угольной золы.
- Легированная сталь– Высокопрочный вариант для экстремальных растяжений и ударных нагрузок. Не рекомендуется использовать в средах с сильными кислотами и щелочами, а также при низких температурах. При температуре ниже 40 градусов прочность снижается, что влияет на эксплуатационные характеристики.
2. Распространенные типы застежек для резиновых ремней
1.Клипер Застежка
Благодаря агрессивным зубцам этот крепеж глубоко захватывает покрытие и каркас ремня, что делает его идеальным для тяжелых ремней EP или NN в горнодобывающей промышленности, цементной промышленности и при транспортировке сыпучих материалов.
- Оптимально для:Долговечные, высокопрочные соединения, где время простоя имеет решающее значение.

2.откидной Застежка
Его легко узнать по фланцам в форме крыльев, он быстро устанавливается и хорошо работает со шкивами меньшего диаметра, что делает его предпочтительным для ремней средней грузоподъемности в карьерах, сельском хозяйстве и при техническом обслуживании на месте.
- Оптимально для:Временные и полупостоянные соединения, требующие гибкости и скорости.

3.Плоский крепеж
Прочная пластинчатая зажимная конструкция, равномерно распределяющая нагрузку по всему концу ремня, подходит для различных резиновых ремней на тканевой основе.
- Оптимально для:Универсальное соединение, не имеющее ограничений по пространству и размеру шкива.

3. Пошаговая процедура подключения
1. Подготовьте и выровняйте концы ремня – используйте нож для ремня или линейку, чтобы добиться идеально ровных концов. Неправильное выравнивание приведет к неравномерному натяжению и сократит срок службы соединения.
2. Разметка отверстий – Совместите шаблон крепежа с центральной линией ремня. Отметьте каждое отверстие для точного крепления.
3. Пробейте отверстия – используйте пробойник подходящего размера. Избегайте разрыва слоев ткани; чистые разрезы обеспечивают максимальную прочность сцепления.
- Крепления Clipperand Slipper часто требуют более глубокого проникновения для установки зубцов или крыльев.
- Для равномерного зажима плоских пластин требуются равномерно расположенные отверстия под болты/заклепки.
4. Установите крепежный элемент.
- Клипер:Постучите по зубчатой части так, чтобы зубья вошли в крышку ремня.
- откидной:Выровняйте крылья заподлицо с поверхностью ремня.
- Плоская пластина:Расположите пластины с обеих сторон для полного перекрытия.
5. Закрепите крепежные элементы – постепенно затягивайте болты или заклепки, начиная с центра и двигаясь к краям. В шарнирных конструкциях оставьте небольшой запас хода для прохождения шкива.
6. Вставьте соединительный штифт (при необходимости) – Обеспечьте плавное движение. Штифты с нейлоновым покрытием снижают шум и износ.
7. Тестовый запуск на низкой скорости – проверьте наличие отслоений, смещения или необычного шума. При необходимости остановитесь для регулировки.
8. Окончательная затяжка и проверка – После выравнивания полностью затяните и убедитесь, что все компоненты установлены правильно.
9. Плановое техническое обслуживание – еженедельно осматривайте оборудование при больших нагрузках или ежемесячно при легких нагрузках. Заменяйте изношенные детали до того, как они выйдут из строя.
Полезный совет: даже самый прочный крепеж Clipper быстро выйдет из строя при неправильной установке, в то время как шарнирная или плоская пластина может прослужить удивительно долго при правильной технике. В механической сварке точность важнее, чем тип крепежа.

2.6 Стыковка конвейерных лент со стальным кордом — мой проверенный на практике подход
Если вы когда-либо работали с конвейерными лентами со стальным тросом, то знаете, что они не прощают ошибок. Эти ленты перевозят огромные грузы на большие расстояния, и каждое соединение находится под постоянной нагрузкой. Я видел, как совершенно исправные ленты быстро списывались из-за неправильного соединения. Вот как я подхожу к этому, когда хочу, чтобы соединение прослужило годы, а не месяцы.
1. Понимание проблемы
Стальные корды — это не просто армирование, это основа ремня. Каждый корд должен точно совпадать со своим первоначальным положением, чтобы натяжение распределялось равномерно. Один смещенный корд может нарушить баланс нагрузки и начать разрывать соединение изнутри. Именно поэтому я всегда использую горячую вулканизацию для всех работ со стальными кордами. Это единственный метод, который восстанавливает первоначальную прочность ремня.
2. Мой пошаговый процесс
1.Пометьте каждый шнур
Перед резкой я маркирую и нумерую каждый стальной корд. Это обязательно: если их перепутать, натяжение ремня будет неравномерным.
2.Вырезать ступенчатым узором
Я никогда не обрезаю шнуры прямо поперёк. Ступенчатый, ступенчатый разрез равномерно распределяет нагрузку и предотвращает резкий разрыв в одной точке.
3.Защита от ржавчины прежде всего
Как только эти провода оголяются, я покрываю их антикоррозийным средством. Даже небольшое количество влаги может спровоцировать коррозию, которая продолжит разъедать место сращивания.
4.Заполнить между шнурами
Я использую невулканизированную резину для восстановления профиля ремня и амортизации между кордами. Наполнитель должен полностью схватиться, без каких-либо пустот.
5.Покрытие имеет значение
Верхняя и нижняя крышки уложены так, чтобы получилась гладкая, равномерная толщина. Любой скопившийся воздух — это проблема, поэтому я методично работаю над тем, чтобы его выдавить.
6.Точная настройка вулканизатора
В прессе я дважды проверяю выравнивание и настройки. Я контролирую температуру и давление, как по рецепту: слишком горячо, слишком холодно, слишком быстро, слишком медленно — всё может испортить сварку.
7.Полное охлаждение
Я не спешу с охлаждением. Вытаскивание тёплого ремня — это провоцирование внутреннего расслоения. Я даю ему остыть естественным образом под прессом.
8.Окончательная проверка и запись
После этого я измеряю длину сростка, проверяю выравнивание кабеля и записываю все детали в журнал обслуживания. Эта запись избавляет от головной боли в дальнейшем.
3. Мой главный совет
- Поддерживайте рабочее место в сухости, так как влага — тихий убийца соединений стальных тросов.
- Используйте только обученные руки; эта работа не для новичков.
- Не экономьте на материалах — дешевая шпатлевка или покрытия — это ложная экономия.
Качественно сделанное соединение стального троса незаметно в процессе эксплуатации — вы забудете о нём. Плохое соединение будет напоминать вам об этом каждый раз, когда выйдет из строя. Сделайте всё правильно с первого раза, и оно выдержит нагрузку долгие годы.

2.7 Выбор правильного стыкового соединения резинового ремня — мое краткое справочное руководство
За эти годы я уже сбился со счета, сколько раз меня спрашивали: «Какой способ соединения мне следует использовать?» Правда в том, что универсального ответа нет. Правильный способ соединения зависит от типа вашего ремня, условий эксплуатации, бюджета и допустимого времени простоя. Вот моя собственная таблица, а затем мое личное мнение о каждом варианте.
1. Таблица быстрого выбора
Тип пояса | Тип соединения | Силы | Типичное использование | Мой вердикт |
ЭП/НН | Горячая вулканизация | ★ ★ ★ ★ ★ | Цемент, горнодобывающая промышленность, электростанции | Золотой стандарт для постоянных соединений |
ЭП/НН | Холодная вулканизация | ★ ★ ★ ★ | Полевые ремонты, временные линии | Отлично подходит для экстренных случаев, но не для пробежек на всю жизнь. |
ЭП/НН | Механический крепеж | ★ ★ | Кратковременное использование, легкое удаление | Быстро, но не для высокого напряжения |
Стальной шнур | Горячая вулканизация | ★ ★ ★ ★ ★ | Системы большой дальности и высокой нагрузки | Единственный метод, который стоит использовать для стального корда |
2. Мои заметки и советы
- Горячая вулканизация для ремней EP/NN
Если у вас есть время, оборудование и квалифицированные специалисты, это, безусловно, лучший выбор. Он восстанавливает практически всю первоначальную прочность ремня и отлично подходит для условий с высокими нагрузками. Просто помните: неточная центровка сведёт все ваши усилия на нет. - Холодная вулканизация для ремней EP/NN
Идеально, когда вы находитесь вдали от цивилизации и не можете установить вулканизационный пресс. У меня были случаи, когда холодные соединения держались на удивление долго, но только при тщательной подготовке. Влажность — ваш враг. - Механические застежки для тканевых ремней
Я использую их, когда скорость важнее прочности, например, для временных обводных линий или ремней, которые нужно часто менять. Имейте в виду, что они могут зацеплять материал и быстрее изнашивать шкивы. Выбирайте варианты из нержавеющей стали или сплава, если вас беспокоит коррозия. - Горячая вулканизация для стальных кордовых лент
Даже не думайте о других методах. Стыковка металлокорда требует точности, а горячая вулканизация — единственный способ достичь первоначальной прочности на разрыв. Всё остальное — бомба замедленного действия.
- Горячая вулканизация для ремней EP/NN
3. Мое правило быстрого доступа
Если ремень имеет решающее значение для производства, используйте горячую вулканизацию . Если это временная мера или низкая нагрузка, подойдут холодная вулканизация или механические крепления. А если вы работаете со стальным кордом, вы уже знаете — у вас есть только один реальный выбор.
В сомнительных ситуациях я спрашиваю себя: «Хочу ли я снова это чинить через полгода?» Если ответ отрицательный, я выбираю метод, который прослужит дольше, чем сам ремень.

3. Стыковая конвейерная лента из ПВХ
3.1 Конвейерная лента из ПВХ — характеристики и особенности применения
Когда я слышу, как кто-то говорит: « Ленты из ПВХ — это просто, их нужно просто расплавить и соединить», я понимаю, что этот человек мало работал в этой области. Да, ПВХ — это термопластик, а значит, его оболочка размягчается под воздействием тепла и может плавно соединяться. Но вот правда: это только внешняя оболочка. Внутри каждой конвейерной ленты из ПВХ находится тканевый каркас — обычно из полиэстера или нейлона — который вообще не плавится. Если вы сосредоточитесь только на внешней оболочке, вы создадите соединение, которое будет хорошо выглядеть в первый день, но разрушится изнутри.
1. Многослойная правда
Представьте себе ленту из ПВХ как сэндвич:
- Верхняя крышка из ПВХ – Гладкий, термоплавкий, иногда текстурированный для удобства захвата или гигиены.
- Тканевый каркас – Тканый полиэстер или нейлон; это основа, которая несет натяжение ремня.
- Нижний слой – Вот тут-то многие и попадают в затруднительное положение. Некоторые ремни имеют ПВХ-покрытие снизу для двусторонней защиты; другие оставляют ткань открытой для лучшего трения о направляющие или для снижения стоимости.
Последний пункт критически важен. Ремень с покрытием снизу расплавится с обеих сторон при термосварке. Ремень с открытой тканевой нижней стороной требует особого внимания — механического усиления, склеивания или комбинированного метода, — поскольку само по себе нагревание не позволит соединить этот слой.
2. Почему это важно в полевых условиях
Я видел, как безупречно выглядящие пальцеобразные сварные швы разваливались за несколько недель, потому что склеиватель не закрепил каркас. Верхний слой ПВХ был идеально приклеен, но внутренняя ткань не была зафиксирована. На высокоскоростных линиях это не просто поломка — это дорогостоящий и шумный процесс. Правильная стыковка конвейерной ленты с ПВХ подразумевает склеивание покрытия и каркаса в единую конструкцию. Пропуск любого из этих этапов — и у вас появится слабое звено, которое вот-вот лопнет.
3. Где ремни из ПВХ превосходны
Ремни из ПВХ не имеют себе равных в:
- Переработка пищевых продуктов – Гигиеничный, легко моется, устойчив к жирам и маслам, соответствует требованиям FDA/EU.
- Логистика и сортировка посылок – Плавное отслеживание, идеально подходит для отводящих устройств и сортировочных устройств, работающих на высоких скоростях.
- Легкая и средняя упаковка – Бережное обращение с продуктом без царапин и остатков.
Однако во всех этих случаях точность соединения не подлежит обсуждению, особенно для ремней с открытым тканевым дном, где загрязнение, несоосность или пропуски усиления существенно сокращают срок службы.
4. Мои советы по подготовке к склеиванию ПВХ-труб
- Определите тип дна – Ткань с покрытием или без покрытия; это определяет способ соединения каркаса.
- Чисто все – Как ПВХ-покрытие, так и ткань должны быть безупречными; даже мелкая пыль может испортить соединение.
- Сведите концы – Неправильное расположение волокон каркаса приведет к смещению ремня.
- Контроль тепла – ПВХ обычно плавится при температуре 150–180 °C; слишком высокая температура грозит деформацией, слишком низкая делает соединение слабым.
- Укрепляющие слои ткани – Клей или шитье для голых тканевых низов; подберите систему в соответствии с областью применения.
- Прохладный под давлением – Сохраняет шов ровным и предотвращает преждевременное расслоение.
ПВХ-ремни не «легче» и не «сложнее» склеивать — они просто другие. Ухаживайте как за ПВХ-покрытием, так и за тканевым каркасом, подстраивайтесь под нижнюю отделку, и ваше соединение прослужит столько же, сколько и сам ремень. Не обращайте внимания на ткань, и вы просто спрячете дефект под блестящим слоем расплавленного пластика.

3.2 Обзор методов сварки ПВХ
Когда меня просят стыковать конвейерные ленты из ПВХ, я знаю, что в моём арсенале есть три основных приёма: стыковка внахлёст, сварка внахлёст и механические соединения. У каждого из них есть свои сильные и слабые стороны, а также особые ситуации, в которых он может проявить себя. Выбор правильного метода — это не просто знание типов стыков конвейерных лент, а подбор метода, соответствующего конструкции ленты, её нижней отделке и условиям эксплуатации.
1. Сращивание пальцев с помощью термопресса
Это мой проверенный способ создания надежных и высокоэффективных соединений. Процедура соединения конвейерной ленты начинается с ЧПУ-резки обоих концов на соответствующие «пальцы», которые соединяются, как детали пазла. Под воздействием тепла и давления ПВХ-покрытие сплавляется в бесшовную поверхность, которая скользит по шкивам без заеданий.
Основные моменты шага:
- Точно отрежьте пальцы, чтобы избежать проблем с отслеживанием.
- Нагревайте пресс при температуре 150–180 °C, поддерживайте равномерное давление.
- Охладить под сжатием, чтобы избежать деформации.
Примечание к нижнему слою:
- Дно с ПВХ-покрытием:Обе крышки сплавляются за один проход.
- Нижняя часть из голой ткани:Сначала я склеиваю каркас, а затем припаиваю верхний слой — это предотвращает преждевременное расслоение слоев.
2. Сварка внахлест
Сварка внахлест — это быстрый и экономичный способ соединения секций конвейерной ленты для небольших нагрузок и низких скоростей. Концы срезаются под углом, накладываются друг на друга и свариваются термосваркой. Этот метод не такой прочный, как пальцевое соединение, но быстрый и аккуратный.
Основные моменты шага:
- Скосите концы примерно на 45°, чтобы увеличить площадь склеивания.
- Подавайте горячий воздух или нагревайте плиту до тех пор, пока ПВХ не размягчится.
- Плотно прижмите, затем остудите перед загрузкой.
Примечание к нижнему слою:
- Дно с ПВХ-покрытием:Достаточно стандартной сварки.
- Нижняя часть из голой ткани:Для каркасного слоя необходимо армирование клеем.
3. Механические крепления
Когда простой дороже внешнего вида, ситуацию спасают механические крепления. Этот тип соединения конвейерных лент устанавливается простыми инструментами и отлично подходит для временных или легко заменяемых лент.
Основные моменты шага:
- Сделайте квадратные концы и пробейте отверстия в соответствии с типом крепежа.
- Выровняйте и закрепите, проверив натяжение перед эксплуатацией.
Примечание к нижнему слою:
Нижние части изделия из необработанной ткани должны иметь проклеенные края, чтобы предотвратить их осыпание и проникновение влаги.
Мой полевой совет
При стыковке конвейерных лент не забывайте о внешнем покрытии из ПВХ. Наиболее долговечные методы стыковки конвейерных лент — это те, которые соединяют покрытие и каркас в единую, цельную конструкцию. Безупречный сварной шов, не затрагивающий ткань, разрушится быстрее, чем вы думаете.
Зная доступные типы стыков конвейерных лент, следуя правильной процедуре стыковки конвейерных лент и учитывая конструкцию ленты, вы создадите соединение, которое будет работать гладко, прослужит долго и избавит вас от необходимости ремонта.

3.3 Сращивание пальцев
Если вы когда-нибудь увидите меня с термопрессом, ЧПУ-резаком и крепкой чашкой кофе в руке, то, вероятно, это потому, что я собираюсь склеить секции конвейерной ленты «пальцевым» методом. Это золотой стандарт для ПВХ-лент — прочные, гладкие и идеально подходящие для высокоскоростных применений. В отличие от некоторых типов стыков конвейерных лент, которые основаны исключительно на клее или зажимах, «пальцевое» соединение фактически расплавляет ПВХ-покрытие, превращая его в цельное полотно. При правильном выполнении создается ощущение, будто ленту вообще не разрезали.
1.Пошаговая процедура стыковки конвейерной ленты
1. Подготовка и безопасность
- Выключите систему, отключите питание. Поверьте, вам не нужен работающий конвейер, пока ваши пальцы (человеческие) находятся рядом с лентой.
- Очистите рабочую зону, чтобы в стык не попала пыль и мусор.
2. Порезы пальцев
- Используйте ЧПУ или прецизионный шаблон для вырезания замковых «пальцев» на каждом конце ленты. Точность вырезания определяет качество стыковки конвейерной ленты. Несоосность реза создаёт проблемы при отслеживании.
3. Очистка поверхности
- Протрите концы лент растворителем, чтобы удалить масло и пыль. Чистая поверхность гарантирует надёжное соединение при горячей стыковке конвейерной ленты.
4. Вопросы, касающиеся слоев
- Дно с ПВХ-покрытием:Верхняя и нижняя части сольются одновременно.
- Нижняя часть из голой ткани:Нанесите тонкий слой клея на каркас перед наплавкой верхнего слоя ПВХ. Это гарантирует, что при стыковке конвейерной ленты она будет скреплена по всей длине, а не только по поверхности.
5. Нагрев и прессование
- Установите температуру пресса в диапазоне 150–180 °C. Слишком низкая температура приведет к слабому склеиванию, слишком высокая — к риску перегорания ПВХ.
- Поддерживайте равномерное давление по всему стыку — без зазоров и горячих точек.
6. Охлаждение под давлением
- Дайте стыку остыть, не снимая давления. Это предотвратит деформацию и обеспечит идеально ровную поверхность, которую так ценит каждый оператор конвейерных лент.
7. Окончательная обрезка и тестирование
- Обрежьте лишний материал со стыка.
- Прогоните ремень на малой скорости, наблюдая за тем, как стык движется по шкивам. Если он тихий и плавный, значит, всё в порядке.
2.Советы по сращиванию пальцев
- Никогда не спешите с охлаждением. Нетерпеливое снижение давления — самый быстрый способ испортить идеальную сварку.
- Для более чистого среза держите лезвия острыми, так как неровные края ПВХ сложнее сваривать.
- Помните: пальцевое соединение — это разновидность метода горячего сращивания конвейерных лент, поэтому температура и время имеют решающее значение.

3.4 Сварка внахлест для ПВХ
Иногда заказчику нужно прочное, постоянное соединение. В других случаях он хочет, чтобы работа была выполнена быстро, с минимальным временем простоя и меньшим счётом. Именно тогда я использую метод сварки внахлёст для соединения секций конвейерных лент. Это один из самых простых способов соединения конвейерных лент из ПВХ, и хотя он не такой изящный, как пальцевое соединение, он может быть удивительно эффективным при правильном подборе.
1.Почему применяется сварка внахлест
Принцип прост: увеличить площадь склеивания, скосив оба конца ленты под углом, а затем сварив их под давлением и нагревом. Накладывая концы друг на друга, а не соединяя их встык, вы распределяете натяжение по более широкой поверхности. Это ускоряет процесс стыковки конвейерной ленты и делает его менее требовательным к оборудованию, чем стыковка горячими пальцами.
Тем не менее, я бы не стал использовать этот метод для стыковки конвейерных лент, работающих со скоростью 200 метров в минуту в сортировочном центре. Но для лёгких упаковочных линий, коротких конвейеров или временных установок этот метод быстрый, дешёвый и простой в обучении персонала.
2.Пошаговая процедура стыковки конвейерной ленты
1. Выровняйте и обрежьте концы.
- Обрежьте концы ремня под прямым углом. Затем скосите их под углом примерно 45°. Чем ровнее и чище скос, тем прочнее будет сварной шов внахлест.
2. Подготовка поверхности
- Очистите ПВХ подходящим растворителем. Пыль, масло и влага могут нарушить сцепление.
3. Проверка нижнего слоя
- Дно с ПВХ-покрытием:Сварите обе крышки за один шаг.
- Нижняя часть из голой ткани:Нанесите клей на каркас перед наплавкой верхнего слоя ПВХ. Это критически важный шаг для предотвращения преждевременного расслоения.
4. Нагрев и прессование
- Используйте термофен или нагревательную плиту. Поддерживайте постоянную температуру — обычно в пределах 150–170 °C — чтобы ПВХ расплавился, не пригорая.
- Плотно прижмите перекрывающуюся область, следя за тем, чтобы давление было равномерным по всей ширине.
5. Охлаждение и окончательная обработка
- Удерживайте давление до полного остывания соединения. Если ослабить давление слишком рано, нахлёст деформируется или поднимется.
- Обрежьте излишки ПВХ вдоль шва, чтобы обеспечить плавный ход по шкивам.
3.Полевые заметки из опыта
- Сварка внахлест — один из методов стыковки конвейерных лент, требующих терпения. Поспешное нагревание — самый быстрый способ испортить соединение.
- Для пищевой промышленности я всё же рекомендую использовать пальцевое соединение. Сварка внахлёст оставляет видимый шов, в который может скапливаться мусор.
- Если вы обучаете новых специалистов тому, как соединять конвейерные ленты, начните со сварки внахлестку — она несложная и помогает обрести уверенность, прежде чем переходить к точным резкам.
Всякий раз, когда я соединяю конвейерные ленты этим методом, я думаю о нём как о варианте «без излишеств»: не самом эффектном, но надёжном при правильном использовании. Если вы будете следовать процедуре стыковки конвейерных лент и уважать их конструкцию, такое соединение прослужит вам месяцы, а иногда и годы, без проблем.

3.5 Механические застежки для ПВХ-ремней
Когда посреди смены звонит телефон, и оператор говорит: «Ремень разошёлся!» — не всегда есть возможность использовать термопресс или полноценную вулканизационную установку. Именно тогда я беру в руки набор механических крепёжных элементов. Это подход «сделай это сейчас» к стыковке секций конвейерной ленты, идеально подходящий для ПВХ-лент, которые нужно быстро вернуть в эксплуатацию.
Мне нравится думать о механическом креплении как о чем-то вроде аварийной замены шин в соединениях конвейерных лент: не слишком эффектно, не рассчитано на вечный срок службы, но достаточно надежно, чтобы вы снова могли двигаться.
1.Где механические крепления имеют смысл
- Простой стоит дорого – Каждая минута имеет значение, а соединение нужно выполнить менее чем за час.
- Удаленные места – Отсутствие доступа к тяжелому сварочному оборудованию.
- Частая замена ремней – Системы, в которых ремни часто меняются и постоянство не требуется.
Если оборудование предназначено для работы с пищевыми продуктами, работает на высокой скорости или подвергается постоянному воздействию воды, я бы дважды подумал. Крепёжные элементы могут забиваться мусором, создавать шум и иногда ускорять износ шкивов.
2.Процедура стыковки конвейерной ленты – механический метод
1. Выключите и заблокируйте доступ.
- Всегда сначала отключайте питание. Движущаяся лента — не лучшее место для проверки вашей реакции.
2. Выровняйте концы.
- Прямой и ровный срез имеет решающее значение. Кривые концы приведут к перекосу соединения под нагрузкой.
3. Выберите правильный крепеж.
- Для ПВХ-ремней я часто рекомендую небольшие шарнирные пластины или крючки с полимерным покрытием. Они хорошо держатся, не прогрызая покрытие ремня.
4. Отметьте положение отверстий.
- Используйте шаблон, входящий в комплект креплений. Совместите его с осевой линией ремня, чтобы обеспечить равномерное натяжение.
5. Проделайте ровные отверстия.
- Острый пробойник предотвращает осыпание слоев ткани.
6. Установка и защита
- Расположите застёжку заподлицо с поверхностью ремня. Затягивайте крепёж постепенно, от центра к краям, чтобы избежать изгиба пластин.
7. Вставьте соединительный штифт.
- В моделях с шарнирным механизмом вставьте штифт и убедитесь, что он свободно вращается. Штифт с нейлоновым покрытием снижает шум и износ.
8. Тестовый запуск
- Начните с небольшой скорости, наблюдая за тем, как шарнир проходит по шкивам, и прислушиваясь к необычным звукам. Отрегулируйте скорость, прежде чем увеличивать её до полной.
3.Советы по полевым работам
- Если вы учитесь соединять конвейерные ленты, начните здесь — механические методы обучают основам выравнивания и натяжения без сложностей, связанных с нагревом и временем отверждения.
- Держите в ящике с инструментами запасной штифт и несколько крепёжных элементов. Они избавят вас от длительного простоя.
- Несмотря на то, что это быстро, регулярно проверяйте механические соединения. Затягивайте крепёжные элементы, пока вибрация не ослабила их.
За годы работы я видел, как механическое крепление спасало целые смены. Это не самый долговечный тип стыков конвейерных лент, но когда скорость важнее эстетики, именно оно возвращает систему в движение — прежде чем кто-то наверху заметит, что линия сломалась.

3.6 Руководство по выбору ПВХ-соединений
Если я чему-то и научился за годы работы в цеху, так это тому, что ПВХ-лента может как создать, так и разрушить целую систему — иногда в буквальном смысле. Выбор правильного способа стыковки секций конвейерной ленты — это не просто соединение двух концов, а обеспечение надёжности соединения в конкретных условиях эксплуатации. Я видел, как безупречные стыки работали годами, и видел, как неудачные решения выходили из строя ещё до обеденного перерыва.
Когда я помогаю клиенту выбрать тип соединения конвейерных лент из ПВХ, я думаю о скорости, чистоте и долговечности. Каждый метод имеет свою индивидуальность: некоторые из них элегантны и долговечны, другие — быстры и недолговечны.
1.Finger Splice – безупречное соединение
Я использую этот метод, когда идеальная конструкция имеет значение. Концы ремня разрезаются на ряд переплетающихся зубцов, выстраиваются с точностью до миллиметра и свариваются под давлением и нагревом. После охлаждения соединение выглядит и ощущается как оригинальный ремень.
- Когда я выбираю это:Переработка пищевых продуктов, сортировка посылок, бесшумные системы.
- Преимущества:Гладкий, прочный, гигиеничный.
- Компромиссы:Требуются квалифицированные операторы и пресс, не подходит для ремонта в полевых условиях.
2.Сварка внахлест – практическое решение
Это золотая середина. Я срезаю оба конца под углом, накладываю их друг на друга и подаю контролируемый нагрев, пока слои ПВХ не склеятся. Это не незаметно, но надёжно при умеренном использовании.
- Когда я выбираю это:Линии с низкой и средней скоростью, сезонные операции, бюджетные ограничения.
- Преимущества:Быстрее, чем сращивание пальцами, не требуются специальные шаблоны для резки.
- Компромиссы:Небольшая ступенька в месте соединения, не такая гибкая при многократном сгибании.
3.Механические крепежи – герой экстренной ситуации
Иногда линия останавливается, и часы начинают тикать. Тогда я достаю механические зажимы. Они скрепляют концы за считанные минуты — без отверждения, без ожидания.
- Когда я выбираю это:Удаленные объекты, срочные перезапуски, частая замена ремней.
- Преимущества:Быстрая установка, минимальное оборудование.
- Компромиссы:Заметный, шумный, не подходит для зон с повышенными требованиями к гигиене.
4.Моё практическое правило по стыковке конвейерной ленты
- Гигиена прежде всего – Сращивание пальцами более эффективно в чистых условиях.
- Скорость имеет значение – Сварка внахлест, если у вас есть часы, крепеж, если у вас есть минуты.
- Долговечность против стоимости – Постоянные методы требуют больших первоначальных затрат, но экономят время простоя.
Выбор правильного способа стыковки конвейерной ленты заключается в том, чтобы подобрать стык к рабочему объекту, а не заставлять объект соответствовать стыку. Сделав всё правильно, вы обеспечите плавный ход ПВХ-ленты, сократите время обслуживания и у вас будет больше времени наслаждаться тихим гудением работающей системы.