1.Расчет срока службы конвейерной ленты имеет значение
В тяжёлой промышленности отказы редко сопровождаются тревожными сигналами. Они развиваются незаметно — крупица за крупицей, удар за ударом — пока вся система не замедлится или не остановится. Именно поэтому расчёт срока службы конвейерной ленты — это не теоретическая концепция, а эксплуатационная необходимость.
Основной причиной преждевременного сокращения срока службы резиновых конвейерных лент является истирание . Истирание. Не внезапное, а постоянное, прогрессирующее изнашивание, которое со временем снижает эффективность и ценность вашей системы. Игнорирование этого означает гадание на кофейной гуще вместо управления.
Прогнозные модели, основанные на данных испытаний резиновых лент на истирание, позволяют инженерам оценивать эксплуатационные характеристики лент в реальных условиях. Анализируя показатели истирания резины и данные об износе при определённых нагрузках и скоростях, специалисты могут точно рассчитать износ конвейерной ленты. Это применимо не только в лабораторных условиях, но и служит основой для более разумного выбора материалов и планирования обслуживания.
Выбор подходящей износостойкой конвейерной ленты становится проще благодаря данным. Речь идёт не о чрезмерном проектировании, а о согласовании прочности ленты с реалиями вашего технологического процесса. В то же время, необходимо постоянно отслеживать потерю толщины обкладки ленты и деградацию её поверхности. Простой контрольный список для осмотра конвейерной ленты, при его регулярном применении, может выявить повреждения на ранней стадии и предотвратить их дальнейшее развитие.
По сути, расчёт срока службы конвейерной ленты обеспечивает необходимую структуру для высоконадёжных систем. Речь идёт о переходе от реактивного ремонта к проактивному планированию. Для отраслей, где каждый час на счету, этот переход определяет долгосрочную конкурентоспособность.

2.Переменные расчета срока службы конвейерной ленты
При любом серьезном расчете срока службы конвейерной ленты крайне важно отделить материаловедение от эксплуатационных нагрузок. Наиболее надежным показателем срока службы резиновой ленты является не предположение, а показатель износостойкости резины . Однако этот показатель, несмотря на свою важность, часто неправильно понимается на практике. Многие интерпретируют его как колеблющийся индикатор износа, тогда как на самом деле это стабильная, определенная в лабораторных условиях константа, отражающая присущую резине устойчивость к потере объема в условиях абразивного воздействия.
2.1 Значение абразивности как фиксированный ориентир
Значение абразивного износа резины, определяемое на основе стандартизированных процедур, таких как ISO 4649 или DIN 53516, выражается в мм³ и представляет собой объем материала, потерянного в ходе контролируемых испытаний на трение. Основная формула выглядит следующим образом:
Истирание (мм³) = Δm / ρ
где Δm — потеря веса образца (мг), а ρ — плотность материала (мг/мм³). Это даёт фиксированное число, характеризующее износостойкость конкретной резиновой смеси. Например, образец ремня с потерей веса 120 мг и плотностью 1.14 мг/мм³ будет иметь показатель истирания приблизительно 105.26 мм³.
Этот результат не меняется со временем или в процессе эксплуатации, за исключением случаев химического или физического изменения резины, например, в результате окисления, воздействия УФ-излучения или высокотемпературной деградации. В стандартных условиях значение износостойкости является надежным базовым показателем.
2.2 Эксплуатационные переменные, влияющие на скорость износа
Хотя показатель абразивности остается неизменным, меняется скорость удаления материала в реальных условиях эксплуатации. Это различие обусловлено эксплуатационными переменными — внешними силами, которые ускоряют потерю материала до известного порога абразивности.
Они включают в себя:
- Скорость подачи ленты: Более высокие скорости увеличивают частоту контакта поверхностей и накопление тепла.
- Условия загрузки: Нерегулярная или сильная ударная нагрузка вызывает локальные потеря толщины покрытия ремня, особенно в пунктах пересадки.
- Свойства материала: Острые, плотные или угловатые материалы создают более агрессивное истирание.
- Точность натяжения: Недостаточный контроль натяжения приводит к проскальзыванию или чрезмерному растяжению, что влияет на поверхность и края ремня.
- Системы очистки: Неправильно отрегулированные скребки или лезвия из неподходящего материала могут поцарапать резину, действуя как непреднамеренные абразивные вещества.
Хотя эти факторы не снижают износостойкость ремня, они ускоряют скорость исчерпания его фиксированного значения износостойкости , что, по сути, сокращает время до функционального отказа.
2.3 Материальная конструкция и долгосрочная целостность
Износостойкость зависит не только от состава поверхности. Внутренняя структура износостойкой конвейерной ленты играет важную роль в ее устойчивости к нагрузкам:
- Класс покрытия: Компаунды DIN X или ISO H обеспечивают более низкие показатели истирания, чем резина общего назначения.
- Толщина резинового покрытия: Более толстые покрытия увеличивают время до обнажения армирующих слоев.
- Армирующая ткань: EP (полиэстер/нейлон) обеспечивает высокую прочность на разрыв, тогда как NN обеспечивает большую гибкость.
- Адгезионная сила: Слабое сцепление между слоями приводит к внутреннему расслоению, которое не обнаруживается напрямую с помощью испытаний на истирание.
- Термическая и химическая стойкость: Старение и окисление могут привести к затвердеванию и растрескиванию, что подрывает защиту от истирания.
Понимание общей структуры ремня позволяет пользователям более целостно соотносить износостойкость резины с реальной долговечностью.

2.4 Значение абразивного износа и уравнение прогнозирования срока службы
Распространенная в отрасли формула для оценки срока службы ремня:
Теоретический срок службы ленты (часы) = Толщина покрытия (мм) ÷ Удаление поверхности (мм/100 ч) × 100
Однако крайне важно отметить: значение абразивного износа (в мм³) нельзя использовать напрямую в этой формуле. Модель ресурса требует данных о линейном износе — а именно, о том, сколько поверхностного слоя (в мм) теряется за известный период времени. Значение абразивного износа необходимо сначала преобразовать, разделив его на площадь износа, чтобы оценить потерю толщины. Для этого требуются измерения на месте или калиброванные полевые испытания.
Короче говоря, показатель истирания учитывается в модели, но не может заменить измерения износа поверхности в реальном времени.
2.5 Роль инспекции в проверке моделей
Поскольку значение износа фиксировано, повторное тестирование не требуется, если только состояние резины не ухудшилось химическим путем. Вместо этого крайне важна постоянная проверка на месте с использованием структурированного контрольного списка для осмотра конвейерной ленты . Отслеживание фактического износа по сравнению с теоретической моделью позволяет своевременно вносить корректировки, выявлять аномальные закономерности износа и подтверждать, соответствуют ли методы эксплуатации ожидаемому сроку службы резиновой конвейерной ленты.
Интеграция данных о материалах, полученных в ходе лабораторных испытаний, с мониторингом на местах позволяет перенести расчет срока службы конвейерных лент из лаборатории в повседневную эксплуатацию, что способствует принятию обоснованных решений, снижению числа непредвиденных отказов и повышению эффективности системы с течением времени.

3.Расчет срока службы конвейерной ленты и мировые стандарты абразивного износа
При планировании долговечности конвейерных лент инженеры не могут полагаться на единый стандарт измерения, используемый во всех международных цепочках поставок. Хотя показатель износостойкости резины остается критическим фактором при расчете срока службы конвейерной ленты , определение и классификация этого показателя в значительной степени зависят от региональных стандартов. Эти стандарты не только формируют коммуникацию с поставщиками, но и влияют на выбор лент, ценообразование и гарантии производительности.
Понимание и сравнение этих систем гарантирует, что решения о закупках будут приниматься на основе данных и с учетом особенностей конкретного применения, особенно при закупках ремней из разных стран или при экспорте на международные рынки.
3.1 Почему стандарты важны при расчетах абразивного износа
Показатель износостойкости сам по себе является фиксированным свойством, но методы его тестирования, интерпретации и маркировки различаются в разных странах. Хотя стандарты DIN и ISO получили широкое распространение во всем мире, такие страны, как Китай, США, Япония и Россия, продолжают применять собственные системы с различными условиями тестирования, обозначениями классов и допустимыми отклонениями.
Таким образом, включение стандартов износостойкости в расчет срока службы конвейерной ленты означает нечто большее, чем просто подстановку чисел — это означает перевод стандартов из одной системы в другую и обеспечение сравнения сопоставимых параметров.
🇨🇳3.1.1 Китай – стандарты GB/MT для резиновых покрытий
Китайские стандарты GB/MT классифицируют защитную резину по нескольким классам в зависимости от износостойкости, прочности на разрыв и удлинения. Эти стандарты широко применяются в отечественной тяжелой промышленности, например, в угольной промышленности и строительстве.
| Тип ленты | Тип покрытия | Предел прочности на разрыв | относительное удлинение | Носить | твердостью | Стандарты внедрения |
| Огнестойкий сердечник ремня | Толстая резиновая оболочка | ≥10.0 | ≥250 | ≤200 | 70tu5 | MT914-2002 |
| Пламезамедляющий | ≥10.0 | ≥350 | ≤200 | 70tu5 | ||
| Обычный многослойный пояс | ЛегкийL | ≥10.0 | ≥300 | ≤250 | 60tu5 | GB7984-87 |
| Нормальный M | ≥14.0 | ≥350 | ≤200 | 60tu5 | ||
| Тяжелый Н | ≥18.0 | ≥400 | ≤150 | 60tu5 | ||
| Обычный многослойный пояс | Обычный тип L | ≥15.0 | ≥350 | ≤200 | 60tu5 | GB7984-2001 |
| Сильный износ D | ≥18.0 | ≥400 | ≤100 | 60tu5 | ||
| Сильная царапина H | ≥24.0 | ≥450 | ≤120 | 60tu5 | ||
| Огнестойкий многослойный ремень | Пламезамедляющий | ≥14.0 | ≥400 | ≤250 | 60tu5 | GB10822-2003 |
| Огнезащитный состав D | ≥18.0 | ≥450 | ≤200 | |||
| Стальная барьерная полоса MT147 | Пламезамедляющий | ≥10.0 | ≥250 | ≤250 | 70tu5 | MT147-87 |
| Пояс сопротивления из стали MT668 | ≥15.0 | ≥350 | ≤200 | 70tu5 | MT668-1997 | |
| Обычная стальная полоса | Тяжелый Н | ≥17.65 | ≥450 | ≤150 | 60tu5 | GB9770-88 |
| Нормальный M | ≥13.73 | ≥400 | ≤200 | 60tu5 | ||
| Обычная стальная полоса | Сильный износ D | ≥18.0 | ≥400 | ≤90 | 60tu5 | GB9770-2001 |
| Сильная царапина H | ≥25.0 | ≥450 | ≤120 | 60tu5 | ||
| Обычный тип L | ≥20.0 | ≥400 | ≤150 | 60tu5 | ||
| Специальный тип P | ≥14.0 | ≥350 | ≤200 | 60tu5 | ||
| Термостойкий ремень | Тип Т2 | ≥10.0 | ≥350 | ≤200 | 60tu5 | HG2297-92 |
| Тип Т3 | ≥12.0 | ≥350 | ≤200 | 70tu5 |
🇩🇪3.1.2 Германия – стандартные марки DIN 22102
Немецкий стандарт DIN 22102 является одним из наиболее часто используемых стандартов в мире. Он определяет такие классы, как DIN Y, X и W, каждый из которых соответствует возрастающей износостойкости.
| Тип ленты | Тип покрытия | Предел прочности на разрыв | относительное удлинение | Носить | твердостью | Стандарты внедрения |
| Общие | W | ≥18.0 | ≥400 | ≤90 | 60tu5 | DIN22131 или 22102 |
| X | ≥25.0 | ≥450 | ≤120 | 60tu5 | ||
| Y | ≥20.0 | ≥400 | ≤150 | 60tu5 | ||
| Z | ≥15.0 | ≥350 | ≤250 | 60tu5 | ||
| Огнестойкий ремень | K | ≥20.0 | ≥400 | ≤200 | 60tu5 | DIN22103 |
| Огнестойкий, самозатухающий, с антистатическим эффектом | V | ≥15.0 | ≥350 | ≤150 | 60tu5 |
🇦🇺3.1.3 Австралия – марки резинового покрытия AS 1332/AS 1333
Австралийские стандарты ориентированы на применение лент в сложных условиях, таких как открытые горные работы и транспортировка сыпучих материалов. Эти значения часто гармонизированы с методами испытаний ISO.
| Тип ленты | Тип покрытия | Предел прочности на разрыв | относительное удлинение | Носить | твердостью | Стандарты внедрения |
| Износостойкий ремень | A | ≥17.0 | ≥400 | ≤70 | 60tu5 | AS1333-94 |
| Проводящее статическое электричество | E | ≥14.0 | ≥300 | ... | 60tu5 | |
| Огнестойкий ремень | F | ≥14.0 | ≥300 | ... | 65 почва 5 | |
| Обычный ремень | M | ≥24.0 | ≥450 | ≤125 | 60tu5 | |
| TZ | ≥23.0 | ≥550 | ≤125 | 64tu5 | ||
| N | ≥17.0 | ≥400 | ≤200 | 60tu5 | ||
| Огнестойкий и электропроводящий | S | ≥14.0 | ≥300 | ≤250 | 65 почва 5 | |
| материал ПВХ | S | ≥12.0 | ≥300 | ≤250 | 70tu5 | AS1332: 1991 |
🌐3.1.4 ISO – Международный стандарт по абразивному износу (ISO 4649)
Стандарт ISO 4649 устанавливает общепринятые во всем мире процедуры измерения износостойкости резины . Он не присваивает буквенные обозначения, а определяет параметры испытаний, на которые могут ссылаться или которые могут быть приняты в национальных системах.
| Тип ленты | Тип покрытия | Предел прочности на разрыв | относительное удлинение | Носить | твердостью | Стандарты внедрения |
| Сильное режущее и разрывающее действие | H | ≥24.0 | ≥450 | ≤120 | 60tu5 | ISO10247: 1990 |
| Сильный износ | D | ≥18.0 | ≥400 | ≤100 | 60tu5 | |
| Умеренный износ | L | ≥15.0 | ≥350 | ≤200 | 65 почва 5 |
🇷🇺3.1.5 Россия/СНГ – ГОСТ (ГОСТ) Стандарты советского наследия
Россия и страны СНГ до сих пор используют нормы ГОСТ (ГОСТ) , отражающие более раннее европейское влияние, но имеющие местные системы оценки.
| Тип ленты | Тип покрытия | Предел прочности на разрыв | относительное удлинение | Носить | твердостью | Стандарты внедрения |
| Обычный ремень | A | ≥24.5 | ≥450 | ≤160 | 40 ~ 60 | ГОСТ 20-85 |
| B | ≥19.6 | ≥400 | ≤160 | 50 ~ 70 | ||
| N | ≥15.0 | ≥400 | ≤100 | 55 ~ 75 | ||
| C | ≥10.0 | ≥150 | ≤200 | 50 ~ 70 | ||
| M | ≥14.7 | ≥350 | ≤150 | 45 ~ 65 | ||
| Термостойкий ремень | T1≤100℃ | ≥11.0 | ≥400 | ≤160 | 55 ~ 75 | |
| T2≤150℃ | ≥10.0 | ≥300 | ≤200 | 60 ~ 75 | ||
| T3≤200℃ | ≥11.0 | ≥400 | ≤200 | 55 ~ 75 | ||
| 2T1≤80℃ | ≥14.7 | ≥350 | ≤200 | 55 ~ 75 | ||
| 2T2≤100℃ | ≥14.7 | ≥300 | ≤200 | ... | ||
| Продовольственный пояс | JI | ≥9.8 | ≥300 | ... | ... |
🇯🇵3.1.6 Япония – классификация резиновых покрытий JIS
Японский стандарт JIS K 6322 классифицирует резину по таким параметрам, как износостойкость, удлинение и прочность на разрыв, которые обычно обозначаются буквенными обозначениями, такими как A, B, C.
| Тип ленты | Тип покрытия | Предел прочности на разрыв | относительное удлинение | Носить | твердостью | Стандарты внедрения |
| Обычный ремень | P | ≥8.0 | ≥300 | ≤400 | ... | ОН К 6322:1999 |
| G | ≥14.0 | ≥400 | ≤250 | ... | ||
| S | ≥18.0 | ≥450 | ≤200 | ... | ||
| A | ≥14.0 | ≥400 | ≤150 | ... | ||
| Сильное режущее и разрывающее действие | H | ≥24.0 | ≥450 | ≤120 | 60tu5 | ISO10247: 1990 |
| Сильный износ | D | ≥18.0 | ≥400 | ≤100 | 60tu5 | |
| Умеренный износ | L | ≥15.0 | ≥350 | ≤200 | 65 почва 5 |
🇬🇧3.1.7 Великобритания – BS 490 и связанные с ним стандарты
Британский стандарт BS 490 используется в различных отраслях тяжелой промышленности и часто пересекается с европейской терминологией DIN, но сохраняет специфическую для Великобритании маркировку для устаревших применений.
| Тип ленты | Тип покрытия | Предел прочности на разрыв | относительное удлинение | Носить | твердостью | Стандарты внедрения |
| Обычный многослойный пояс | M24 | ≥24.0 | ≥450 | BS490:P1:1990 | ||
| Синтетический каучук N17 | ≥17.0 | ≥400 | ||||
| N17 | ≥17.0 | ≥400 | ||||
| B | ≥15.0 | ≥350 | ≤150 | 60tu5 | ||
| Огнестойкий сердечник ремня | ≥15.0 | ≥400 | BS490:P3:1991 |
????????3.1.8 США – RMA (теперь ARPM) Классы ремней
В Соединенных Штатах Ассоциация производителей резины (RMA) — ныне ARPM — определяет марки защитного покрытия ремней в основном как Grade I и Grade II, исходя из износостойкости и ударопрочности.
| Тип ленты | Тип покрытия | Предел прочности на разрыв | относительное удлинение | Носить | твердостью | Стандарты внедрения |
| RMA1 | ≥17.0 | ≥450 | ≤150 | 60tu5 | ||
| RMA2 | ≥14.0 | ≥400 | ≤175 | 65 почва 5 |
3.2 Советы по применению для инженеров и покупателей
3.2.1. Согласование протоколов испытаний : Всегда подтверждайте, что значения измерены в соответствии с протоколами ISO, DIN или местными протоколами — не предполагайте сопоставимость между стандартами без проверки.
3.2.2 Сопоставление эквивалентных марок стали : Используйте стандартные сравнительные таблицы для сопоставления DIN X с GB/MT D, RMA Grade I или JIS A80, например.
3.2.3 Использование значений износостойкости в моделировании : После преобразования стандартных параметров в известные значения износостойкости резины , эти значения можно использовать в линейных моделях оценки срока службы.
3.2.4 Проверка поступающих лент : Используйте контрольный список для проверки конвейерных лент , чтобы убедиться в их физическом соответствии и заявленным производителем характеристикам перед установкой.
3.2.5 Повторное тестирование при хранении или старении : Длительное хранение или воздействие УФ-излучения могут привести к разрушению резины, что делает первоначальный показатель износостойкости ненадежным — повторное тестирование при наличии сомнений.

4. Значение абразивного износа — это только начало расчета срока службы конвейерной ленты
Давайте будем честны — большинство людей не понимают сложности конвейерной ленты, пока линия не остановится. Только тогда разговор переходит от вопроса «Сколько это стоило?» к вопросу «Почему мы не знали, что она выйдет из строя?». Вот тут-то и пригодится расчет срока службы конвейерной ленты — не как разовое математическое упражнение, а как непрерывная система наблюдения, моделирования и корректировки.
И хотя многие люди полагаются на износостойкость резины , воспринимая её как непреложную истину, это лишь половина правды.
4.1 Что на самом деле говорит вам показатель истираемости
Износостойкость, определяемая по стандартам ISO 4649 или DIN 53516, показывает, какой объем резины (в мм³) удаляется из образца в стандартных условиях. Результат, например, 105 мм³, означает, что компаунд потерял такое количество материала во время испытания. Это показатель полезно, поскольку он является стабильным и воспроизводимым. По этому значению можно сравнить два ремня, двух поставщиков или две производственные партии.
Но это не хрустальный шар.
Лента с показателем износостойкости 85 мм³ может прослужить вдвое дольше, чем лента с показателем 130 мм³ — при прочих равных условиях. А в реальном мире «все остальные условия» редко бывают одинаковыми. Конвейерные системы работают во влажном состоянии, в пыли, в зонах удара, при смещении роликов, неравномерной загрузке и зачастую при неполном техническом обслуживании.
Да, износостойкость резины имеет важное значение, но этого недостаточно.
4.2 От объема к времени: реальная задача
Большинство инженеров-заводчиков спрашивают не просто: «Какова величина истирания?» Они спрашивают: «Как долго прослужит этот ремень при моей нагрузке, скорости и условиях?»
Чтобы достичь этого, нам нужно перевести лабораторные показатели в полевые. Для этого нужно оценить, сколько резины теряется в час.
Возьмем эту простую модель:
- Толщина покрытия: 6 мм
- Расчетная потеря толщины: 0.06 мм на 100 часов работы.
6 ÷ 0.06 × 100 = 10 000 часов работы
Звучит убедительно, но откуда взялись эти 0.06 мм? Если это основано на догадках, модель рушится. Если же это основано на предыдущих осмотрах или данных о реальном износе, то это становится применимым к практике.
В этом и заключается суть: расчет срока службы конвейерной ленты работает только в том случае, если в качестве исходных данных используются не только каталожные характеристики. Необходимы измерения на месте, регистрация данных и последующий контроль.

4.3 Абразивная стоимость в закупках: контекст решает всё
Одна из распространённых ошибок — покупать ремни исключительно по индексу истираемости. Отдел закупок получает предложение на ремни DIN Y с индексом истираемости 150 мм³, а затем находит другого поставщика, предлагающего ремни DIN X с индексом истираемости 90 мм³. Логика подсказывает: чем меньше индекс, тем дольше срок службы, тем выгоднее предложение.
Но что, если этот «лучший» состав не выдержит температуру вашего груза? Или расслаивается при растяжении? Или стоит на 30% дороже, не давая никакого эффекта в вашем случае?
Вот почему контекст имеет значение. Более низкое значение абразивного износа полезно, но только когда совпадают другие переменные. Хорошая долговечность конвейерной ленты зависит от соответствия системы, а не от идеального соответствия техническим характеристикам.
4.4 Наблюдение — это вторая половина предсказания
Даже самый лучший состав будет работать неэффективно, если его игнорировать. Многие ремни выходят из строя не потому, что слишком быстро изнашиваются, а потому, что за ними никто не следил.
Именно здесь рутинный мониторинг — простые проверки глубины, визуальные осмотры и документирование — доказывает свою ценность. Когда износ не соответствует прогнозу, вы получаете следующую историю:
- Материал острее, чем ожидалось?
- Скребок отсоединился?
- Было ли отрегулировано натяжение ремня при последней остановке?
Со временем эти наблюдения позволяют улучшить вашу модель, уточнить расчет скорости износа конвейерной ленты и установить более точные интервалы замены.
4.5 Практический пример: соответствие теории и практики
Допустим, ваш поставщик предоставляет вам конвейерную ленту с номинальным значением износа 95 мм³. Ширина зоны загрузки вашей системы составляет 300 мм, а типичная производительность — 200 тонн в час. Во время ежеквартальной проверки вы фиксируете потерю защитного слоя в 0.12 мм на 100 часов работы.
Включите это в свою жизненную модель:
6 мм ÷ 0.12 мм/100 ч × 100 = 5,000 часов
Но ваш последний ремень прослужил всего 3,800 часов. Почему?
Теперь начинается расследование: смещение ленты, удар от падения материала с большой высоты или повреждение скребка — все это возможные причины. Именно так показатель истирания перестает быть просто лабораторным значением, он становится поводом для обсуждения, отправной точкой для проверки реальности.

4.6 Модели не ошибаются — ошибаются предположения
Наибольший риск при прогнозировании срока службы резиновых конвейерных лент заключается не в некачественных данных, а в доверии к неполным данным. Показатель износа помогает, но только в сочетании с пониманием системы, наблюдением за местом установки и дисциплинированным техническим обслуживанием.
Так что не выбрасывайте свои формулы. Просто убедитесь, что они имеют отношение к чему-то реальному.
5.Как конструкция конвейерной системы влияет на износ ленты
При попытке продлить срок службы резиновой конвейерной ленты многие сосредотачиваются на свойствах материала ленты — износостойкости, марке покрытия, типе каркаса. Но часто самые большие факторы износа находятся вовсе не в самой ленте, а в ее структуре. Конструкция системы — один из наиболее часто игнорируемых факторов при расчете срока службы конвейерной ленты , и именно он часто определяет разницу между лентой, проработавшей 8,000 часов, и той, которая едва прослужила 3,000.
5.1. Скорость ремня: тихий умножитель трения
Чем быстрее движется конвейерная лента, тем больше циклов контакта она совершает в час, что приводит к более частому трению, ускоренному износу покрытия и повышенному тепловыделению. Однако расчёт срока службы конвейерной ленты зависит не только от циклов трения. Более высокие скорости ленты также увеличивают силу удара материала, особенно в зонах высокого падения или в местах с неровной посадкой, что может значительно сократить срок службы.
В некоторых системах операторы увеличивают скорость для достижения производственных целей без перепроектирования узла перегрузки. В результате материал сильнее ударяется о ленту, быстрее распределяется и глубже впитывается в поверхность.
На что следует обратить внимание :
- Истирание краев из-за бокового колебания ремня на высокой скорости
- Поверхностные трещины вблизи зон нагрузки
Как это исправить :
- Установите скорость в зависимости от типа материала: абразивные материалы лучше всего работают со скоростью 1.2–1.8 м/с.
- Используйте частотно-регулируемые приводы для динамической регулировки скорости в зависимости от нагрузки

5.2. Расстояние между роликами и отказ роликов: невидимые причины повреждений
Ролики предназначены для поддержки, но при неравномерном расстоянии между роликами или их заедании они становятся источниками износа. Слишком большое расстояние между роликами приводит к провисанию ленты, образуя более глубокую впадину. Это приводит к неравномерной нагрузке, пересыпанию материала и усталости от изгиба по осевой линии. Заедание роликов, в свою очередь, действует подобно шлифовальным кругам, трясь об один участок ленты, пока резина не перегреется, не затвердеет и не потрескается. Таким образом, на расчет срока службы конвейерной ленты влияют не только предметы, перемещаемые по ее поверхности.
Общие симптомы :
- Случайные горячие точки на обратном пути
- Локальное упрочнение или остекление ленты
Решения :
- Расстояние между поддерживающими роликами должно быть в пределах 1–1.5 ширины ремня (согласно ISO 5048).
- Используйте ударопрочные ролики в зонах загрузки
- Установите датчики вращения для раннего обнаружения заклинивших роликов.

5.3. Высота падения и ударная конструкция: где энергия становится износом
Многие приводные ремни преждевременно выходят из строя из-за неконтролируемой энергии удара. Увеличение высоты падения на один метр может показаться незначительным, но при этом сила удара может увеличиться более чем на 50%. Когда тяжелый или угловатый материал ударяется о ремень на высокой скорости, он разрывает защитное покрытие — независимо от того, насколько низка износостойкость резины.
В некоторых случаях мы наблюдали, как новые ленты начинали трескаться всего через 2–3 недели — обычно из-за многократного падения крупных кусков камня из дробилки на одно и то же место. Подобные ситуации наглядно демонстрируют, почему при расчёте срока службы конвейерной ленты необходимо учитывать не только истирание, но и концентрированные ударные нагрузки в точках приложения нагрузки.
Улучшения в дизайне :
- Добавьте резиновые и керамические вкладыши или ступенчатые желоба в зонах удара.
- Используйте регулируемый бортик, чтобы более аккуратно направлять материал на ленту.
- Сопоставьте скорость выхода из желоба со скоростью ленты, чтобы уменьшить трение.

5.4. Проектирование и настройка скребка: необходимо, но рискованно
Скребки играют ключевую роль в поддержании чистоты лент, но также часто являются причиной преждевременного износа поверхности. Согласно рекомендациям Conveyor Belt по расчёту срока службы, неправильно установленные скребки, особенно установленные под неправильным углом или с неправильным натяжением, могут вызывать постоянное истирание поверхности. Хотя большинство лезвий скребков имеют контактные кромки из ПВХ или резины, а не из металла, даже небольшое смещение может привести к образованию мелких канавок, которые со временем преобразуются в трещины. С другой стороны, мягкие или чрезмерно изношенные скребки могут способствовать накоплению мелкого материала на поверхности ленты, образуя плотный абразивный слой, который ускоряет разрушение покрытия под нагрузкой.
За чем следует следить :
- Следы канавок или порезы вдоль центральной линии ремня
- Неполная очистка вблизи краев или хвостовых шкивов
Более удачная настройка :
- Используйте полиуретановые лезвия средней твердости (85–90 по Шору).
- Объединить первичные (приводная сторона) и вторичные (возвратная сторона) скребки
- Регулярно регулируйте угол наклона скребка — в идеале каждые 500–1,000 часов.

5.5. Напряжение: постоянная переменная
Неправильное натяжение ремня влияет практически на все аспекты износа. Недостаточное натяжение приводит к проскальзыванию, что приводит к чрезмерному нагреву приводного барабана и ускоренному разрушению обкладки. Чрезмерное натяжение, в свою очередь, создаёт чрезмерную нагрузку на стык и каркас, повышая риск внутренней усталости и расслоения. При эффективном расчёте срока службы конвейерной ленты необходимо учитывать оба крайних варианта, поскольку повреждения, связанные с натяжением, часто постепенно накапливаются, пока не наступит отказ.
Многие системы натягиваются один раз во время установки и редко проверяются снова — до тех пор, пока ремень не начнет проскальзывать или рваться.
Типичные проблемы :
- V-образные черные следы около приводного шкива от проскальзывания
- Разрыв соединений из-за чрезмерного натяжения при тепловом расширении
Улучшения :
- Используйте гидравлические или винтовые системы натяжения
- Контролируйте натяжение с помощью тензодатчиков или измерений провисания ремня
- Проверяйте натяжение ремня при каждом плановом отключении.

5.6 других слабых мест конструкции
Компонент | Снижение | Совет по оптимизации |
Диаметр шкива | Маленькие шкивы увеличивают изгибающую нагрузку на ремень. | Увеличьте диаметр ведущего шкива, чтобы уменьшить повреждения от изгиба. |
Ширина желоба | Узкие входные отверстия приводят к ударам материала о края | Используйте более широкие желоба и выровняйте их по центральной линии ленты. |
Экологическая печать | Вода, пыль и мусор ускоряют износ поверхности | Установить крышки ремня и боковые уплотнительные юбки |
6.Материалы и конструкция конвейерной ленты: глубокий анализ и продуманное проектирование для обеспечения износостойкости
При оценке срока службы конвейерной ленты может возникнуть соблазн сосредоточиться на показателях износостойкости или толщине защитного слоя. Но производительность ленты начинается с материала и конструкции самой ленты. Представьте себе состав защитного слоя и внутреннюю структуру как ДНК ленты — после того, как она создана, конструктивные особенности не могут остаться незамеченными. Вот как каждый слой и решение по соединению влияют на срок службы резиновой конвейерной ленты , и какие конструктивные решения предотвращают преждевременный выход из строя.
6.1 Марки защитных покрытий
Износостойкая поверхность — защитный слой — является первой защитой ремня. Её состав определяется содержанием наполнителя (например, технического углерода или диоксида кремния), плотностью сшивки резины и жёсткостью. Такие стандарты, как DIN 22102, измеряют потерю материала при испытании на истирание:
Класс | Предел истирания (мм³) |
W | ≤ 200 |
Y | ≤ 120 |
X | ≤ 90 |
- ДИН Х Компаунды устойчивы к порезам острыми предметами. Однако высокая жёсткость делает их более склонными к растрескиванию при ударе.
- ДИН Й обеспечивает лучшую эластичность, но может быть дополнена керамическими или плиточными вставками для защиты от влагостойких материалов.
- ДИН ВСтандартный состав подходит для легких сыпучих материалов без сильного истирания или ударов.
Если ваш насыпной груз включает железную руду, кварц или гранит, выбирайте ленты класса DIN X с толщиной верхнего слоя не менее 6 мм для защиты от сильного истирания. Для более лёгких, но пылящих материалов, таких как уголь, класс DIN Y в сочетании с антипригарной обработкой помогает минимизировать обратный перенос. В высокоабразивных и липких средах добавление керамических или металлических вставок в верхний слой может дополнительно продлить срок службы. Эти решения всегда должны учитываться при расчёте срока службы конвейерной ленты, поскольку тип материала и конструкция верхнего слоя напрямую влияют на скорость износа и долговечность.
6.2. Каркасная ткань и слои
Внутренние ткани ремня выдерживают нагрузку и обеспечивают структурную целостность. Ваш выбор влияет на прочность, гибкость и устойчивость к внутренним повреждениям.
тип ткани | Силы | Усталость при изгибе | Ударопрочность |
EP (полиэстер + нейлон) | Высокий и стабильный | Прекрасно | Хорошо |
NN (только нейлон) | Средний | Хорошо | Прекрасно |
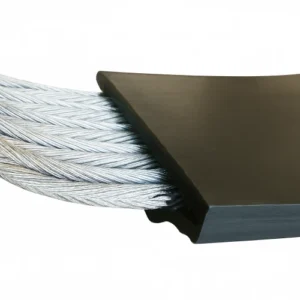
Стальной корд (СТ) | Очень высоко | Плохо сгибается | Плохо переносит боковые нагрузки |
Количество слоёв также имеет значение. Слишком большое количество слоёв увеличивает жёсткость, увеличивая напряжение сдвига между слоями при изгибе. Слишком малое количество слоёв снижает прочность на разрыв, что приводит к необходимости использования более жёстких покрытий. На практике вы столкнётесь с этими полезными сочетаниями:
- Ремни большой длины и повышенной прочности(как судопогрузчики) предпочитают стальные кордовые каркасы и требуют больших диаметров шкивов (более 800 мм) для предотвращения усталости троса.
- Настройки с высоким уровнем воздействиякак ленточные конвейеры для подачи руды работают лучше с 3–4 слоя EP каркас и толстое покрытие, обеспечивающее баланс между устойчивостью к порезам и отскоком.
Также рассмотрите возможность использования гибридных каркасов, в которых слои EP сочетаются со стальными кордами для определенных условий изгиба в обратном направлении.
6.3. Прочность сцепления между слоями
Изгибающие напряжения приведут к разделению слоев, если они не будут надежно соединены. Без надежной адгезии образуются микротрещины, через которые проникает влага и пыль, разрушая соединение.
Для обеспечения прочности соединения:
- Адгезия должна превышать 8 Н/мм(ЭП) или 12 Н/мм (металлокорд), согласно ISO 252.
- После выдерживания при температуре 70 °C и высокой влажности в течение 7 дней адгезия должна оставаться выше 80%первоначальной прочности.
Решения включают обработку RFL на ткани и многослойную каландрированную резину с буферными слоями для поглощения сдвига.
При осмотре использованных ремней обращайте внимание на наличие признаков расслоения вдоль роликов или под трещинами, куда попала влага. Ультразвуковой контроль часто выявляет расслоение ещё до того, как оно проявится на поверхности.

6.4. Тип и качество сращивания
Стыки — это места выхода из строя многих ремней, особенно в зонах повышенного износа или перегиба.
Тип соединения | Сохранение прочности | Заметки |
Горячая вулканизация | на 90–95% | Самый прочный, требует прессования и нагревания |
Холодное склеивание | на 70–85% | Легче, но слабее |
Механическое соединение | на 50–60% | Быстро, но рискованно |
Соединения, изготовленные методом горячей вулканизации, превосходят все остальные и обеспечивают гладкую поверхность стыка. Убедитесь, что нахлёст составляет не менее 1.5 ширины ленты и выполнен ступенчатым способом для снижения напряжения. Отверждение должно происходить при температуре около 145 °C и давлении 1.5–2.0 МПа в течение времени, соответствующего типу компаунда (обычно 45–60 минут).
Неисправности на месте эксплуатации часто начинаются на стыковых соединениях — проверьте наличие шероховатостей или зазоров в материале.
6.5. Стойкость к старению защитного покрытия
Покрытие не остаётся молодым вечно. Под воздействием факторов старения, таких как тепло, озон, ультрафиолетовое излучение и химические вещества, резина разрушается.
- Нагрев от трения при проскальзывании ремня по шкивам (превышающий 100 °C) фактически разрывает молекулярные цепи.
- Озон и солнечный свет приводят к образованию трещин, которые часто можно увидеть на направляющих роликах или краях ремней.
- Кислотные или щелочные компоненты некоторых руд, особенно фосфатные, могут вызывать эрозию поверхности. Если pH ниже 4, ищите кислотоустойчивые соединения.
Для повышения устойчивости к воздействию агрессивных сред используются антиоксиданты (RD, 4020) и озоноподавители, такие как микрокристаллический воск. Неконтактные стороны могут быть изготовлены из хлоростойкой резины для продления общего срока службы ремня.
Обращайте внимание на наличие трещин на поверхностях возвращающихся ремней — зачастую это признак повреждения озоном или старения.

6.6. Собираем всё воедино: структура диктует жизнь
Выбирайте материалы в зависимости от того, какие разрушительные силы вы ожидаете:
- Если абразивный износ — используйте DIN X + толстый каркас EP.
- Если удар более критичен — выбирайте более эластичный компаунд (DIN Y или смесь) с NN или гибридная туша.
- Проблемы с окружающей средой? Добавьте антивозрастные слои или защитные мембраны.
Даже премиальные решения, такие как покрытия с керамическим покрытием, могут оказаться более экономичными в долгосрочной перспективе, если они прослужат в 3–5 раз дольше, чем базовые ремни, и сократят незапланированные простои.
6.7. Проверка: лабораторные испытания и полевые испытания
Перед покупкой или установкой ремня:
- Запустите Испытание на истирание по DIN 53516на образце соединения.
- Проверьте термостойкость с помощью испытаний на трение при ожидаемых скоростях и нагрузках.
- Раскатайте первый ремень и проверяйте его каждые 500 часов, используя ультразвуковой контроль или проверку на отслаивание для выявления расслоения или старения.
В идеале осмотр должен выявить износ соединений или ранние разрывы — быстрое устранение этих проблем может предотвратить выход ремня из строя.
6.8 примеров — цифры, которые говорят сами за себя
- Модернизация сталелитейного завода: Переход с 3-слойного ремня NN, DIN W (срок службы 4,000 ч) на 4-слойный ремень EP DIN X с более крупными шкивами увеличил срок службы до 9,500 ч — более чем вдвое.
- Угольный энергетический конвейер: Оригинальный двухслойный ремень NN прослужил всего 1,800 ч. После замены на четырехслойный EP DIN Y с керамическими вставками ремни теперь работают более 6,000 ч без проблем.
- Открытый фосфатный конвейер: Ремни трескались от воздействия солнца. Переход на состав с антивозрастным верхним слоем замедлил износ — один ремень проработал два сезона дождей с минимальными повреждениями покрытия.
7.Условия эксплуатации и характеристики материалов
В мире расчета срока службы конвейерных лент недостаточно просто понимать свойства материалов и конструкции ленты. Реальные причины износа и поломок часто скрыты в материалах, с которыми вы работаете, и в условиях эксплуатации. Давайте рассмотрим основные факторы — от остроты кромок до частоты запуска — а также механизмы и эффективные меры противодействия.
7.1. Размер и острота частиц заполнителя
Механизм износа
Острые, угловатые частицы, такие как гранит или кварц, вызывают абразивный износ, в первую очередь, за счёт микропорезов и усталостного отслоения, что, как показывает расчёт срока службы конвейерной ленты, приводит к образованию бороздок и более быстрому разрушению поверхности. Напротив, округлые камешки или булыжники вызывают примерно на 30–50% меньший износ, поскольку они катятся или сжимаются, а не врезаются в покрытие ленты.
7.1.1 Количественное воздействие
По формуле износа Рабиновича:
Объем износа ∝ F × tan(θ) ÷ H
- F: приложенная нагрузка
- θ: угол наклона края частицы
- H: твердость покрытия
Острые угловатые частицы с крутыми углами кромок (высокий θ) значительно увеличивают износ при той же нагрузке и твердости.
7.1.2 Контрмеры
- Модернизация комплекса: используйте резину, модифицированную сверхвысокомолекулярным полиэтиленом (СВМПЭ), для защиты от порезов.
- Проектирование системы: Добавьте ударопрочные пластины или керамические вкладыши в точках нагрузки, чтобы распределить нагрузку и уменьшить образование выбоин.
7.2. Влажные или сухие порошки и липкие грузы
7.2.1 Механизм износа
Влажные или липкие материалы, такие как глина или суспензии, могут образовывать граничные смазочные слои, которые размягчают поверхность резины и со временем ускоряют химическую и механическую деградацию. Для точного расчета срока службы конвейерной ленты важно учитывать эти незаметные, но разрушительные эффекты. Сухие порошки, такие как цементная или угольная пыль, напротив, как правило, вызывают трехкомпонентное абразивное воздействие, при котором мелкие частицы, застрявшие между лентой и роликами, постоянно истирают поверхность.
7.2.2 Критические факторы
- При влажности материала более ~8% скорость износа может увеличиться в 2–3 раза.
- Коэффициент трения снижается с ~0.4 до ~0.2 во влажных условиях, но при этом увеличиваются эффекты абразивного сопротивления и адгезии.
7.2.3 Инновационные решения
- Текстурирование поверхности: Выгравированные лазером микроканавки (глубиной 0.2–0.5 мм) на поверхности ремня способствуют отводу воды и мусора.
- Покрытие: Покрытия, обработанные фтором, обеспечивают низкую поверхностную энергию и устойчивы к воздействию кислотных и щелочных сред.
7.3. Высокотемпературный материал (>160 °C)
7.3.1 Порог термического повреждения
Обычные конвейерные составы имеют следующие температурные пределы:
Соединение | Постоянная температура | Мгновенный лимит |
SBR | 80 °С | 120 °С |
EPDM | 150 °С | 180 °С |
силиконовый | 200 °С | 250 °С |
При температуре выше ~160 °C сшивки серного каучука разрушаются, резина затвердевает (твердость увеличивается на 50%) и теряет прочность. Если толщина покрытия превышает 10 мм, внутренние газы могут привести к его отслоению или расслоению.
7.3.2 Специальные стратегии
- Композитная поверхность износа: Керамические вставки для плитки выдерживают температуру до 400 °C и поглощают удары.
- Охлаждение: Интегрируйте желоба с воздушным охлаждением или барабаны с водяным охлаждением в точках загрузки для снижения температуры.

7.4. Воздействие постороннего предмета (например, металлических осколков)
7.4.1 Типы повреждений
- Ударная деформация: Гвозди или острые стальные осколки врезаются в ленту и под нагрузкой становятся точками зарождения трещин.
- Отслаивание и истирание: Многократное соскабливание металлическими предметами приводит к отслоению резиновых поверхностей.
7.4.2 Стратегии защиты
- Активный скрининг: Используйте электромагнитные сепараторы (≥1200 Гаусс) и металлоискатели для удаления железных отходов.
- Пассивная защита: Установите ремни из стального корда или арамида (кевлара), которые повышают поперечную прочность на разрыв до 300%.

7.5 Высокая частота пуска-останова
7.5.1 Динамическая информация об износе
Каждый пуск — это событие трения: переход статического скольжения в динамическое вызывает резкое повышение температуры. Локальная температура ленты может достигать 200 °C всего за несколько секунд, ослабляя резину и стык. Частые пуски также вызывают скачки натяжения, ускоряя усталость, согласно теории накопленного повреждения Майнера.
7.5.2 Улучшение системы
- Приводы плавного пуска: Контролируемое время запуска (30–60 секунд) снижает тепловой удар и скачки напряжения.
- Умное натяжение: Гидравлические или сервонатяжные системы поддерживают натяжение в пределах ±5% даже при изменении нагрузки.
7.6 Матрица решений «Материал-Состояние»
Чтобы выбор состава и структуры соответствовал условиям эксплуатации, приводим практическую таблицу для принятия решений:
Состояние | Предпочтительное решение | Избежать |
Высокая резкость и крупные частицы | Крышка DIN X + 4-слойный каркас EP500 + керамическая подкладка | Тонкая оболочка <5 мм; каркас NN |
Высокая температура + липкие, влажные материалы | Компаунд EPDM + стальной корд ST + микрорифленое покрытие | Стандартный SBR; механическое соединение |
Частые старты/остановки | Арамидный ремень + гидравлический натяжитель + привод плавного пуска | Фиксированное натяжение; прямые приводы |
7.7 Расширенный мониторинг и прогностическое обслуживание
Современное управление износом ремней включает в себя встроенный мониторинг и планирование на основе данных.
7.7.1 Отслеживание износа в реальном времени
- Лазерное измерение толщины: Встроенная проверка толщины с точностью ±0.1 мм.
- Инфракрасная термография: обнаружение точек горячих соединений (>15 °C выше базового уровня) для раннего предупреждения о неисправностях.
7.7.2 Предиктивное обслуживание
Используйте исторические данные об износе и толщине покрытия для моделирования остаточного срока службы. Пример правила: планируйте замену, когда толщина покрытия становится ниже 50% от первоначальной. Объедините данные об износе с данными о времени работы, чтобы активировать оповещения в периоды пиковых нагрузок.
Пример рабочего процесса:
- Первоначальная толщина ремня составляет 6 мм.
- Автоматический лазер считывает 3 мм — пора менять.
- На инфракрасном изображении видна горячая точка стыка — выполните ремонт при замене ремня, чтобы предотвратить опасность возгорания.
В действительности, управление износом — это не разовые решения, а постоянное взаимодействие между выбором материалов, проектированием системы и интеллектуальным мониторингом. Приведенные выше данные превращают интуитивно понятные корректировки в инженерную логику, трансформируя расчет срока службы конвейерной ленты в живую, постоянно развивающуюся систему обеспечения надежности.
8.Управление техническим обслуживанием и эксплуатацией
Более 30% проблем с износом конвейерных лент связаны не с некачественными материалами или ошибками конструкции, а с недосмотром в процессе эксплуатации. То, как вы обслуживаете и эксплуатируете свою ленточную систему, напрямую влияет на скорость износа, риск отказов и, в конечном итоге, на точность расчёта срока службы конвейерной ленты. Ниже представлен подробный анализ шести критических факторов технического обслуживания, цепочек отказов, которые они запускают, ключевых контрольных точек и практических решений, которые вы можете применить уже сегодня.
Вот несколько советов по обслуживанию конвейерной ленты, которые вы можете использовать
8.1. Отсроченная регулировка скребка
8.1.1 Цепочка неудач:
Если лезвия скребков не заменяются или не регулируются своевременно, происходит накопление материала. Это накопление создаёт вторичную абразивную смесь с твёрдостью в 3–5 раз выше, чем у резиновой смеси ленты, что приводит к отслоению чешуи на поверхности. Вращающиеся ролики захватывают абразивные частицы, что усиливает износ.
8.1.2 Стандарты технического обслуживания:
- Контактное давлениелезвий скребка должна быть 60–80 Н/см, измеренная с помощью пружинных весов.
- Заменить лезвиякогда толщина полиуретана становится менее 5 мм (исходная ~10 мм).
8.1.3 Умное решение:
Установите саморегулирующийся скребок с датчиками давления и обратной связью от ПЛК. Таким образом, износ лезвий будет компенсироваться автоматически, а давление останется постоянным.
8.2. Несоосность ремня (трекинг)
8.2.1 Динамика износа:
Перекос всего на 5% ширины ремня может увеличить износ кромок в 8–10 раз. К распространённым признакам неисправности относятся:
- Следы выбоин: Выступающие волокна каркаса образуют полосатые бороздки.
- Загибание и расслоение краев: Если резиновый край отслаивается более чем на 50 мм, требуется немедленное отключение, чтобы предотвратить дальнейший разрыв.
8.2.2 Тактика коррекции:
Причина несоосности | Немедленное исправление | Долгосрочное решение |
Несоосность барабана | Выравнивание роликов с помощью лазера до ±0.1 мм/м | Перецентрируйте основание рамы |
Неравномерное натяжение ремня | Отрегулируйте пневматические натяжные ролики | Установка гидравлических устройств автоматического слежения |
Смещенная загрузка | Отрегулируйте углы плинтуса | Используйте отслеживание зрения на основе ИИ для оповещений в режиме реального времени |

8.3. Постоянное напряжение. Неправильное управление
8.3.1 Эффекты, связанные с износом:
Чрезмерное натяжение (>120% от расчетного значения) приводит к повышению давления на ролики, температуре трения выше 70 °C, старению резины и увеличению напряжения сдвига в месте соединения на 300%.
Недостаточное натяжение (<80%) приводит к проскальзыванию (>5%), карбонизации роликов (видимой как блестящий черный износ) и неравномерному износу покрытия.
8.3.2 Интеллектуальное отслеживание и регулировка:
- Установите беспроводные датчики натяжения(например, LoRa) для получения показаний в реальном времени.
- Используйте Гидравлические натяжители с ПИД-управлениемкоторые поддерживают натяжение в пределах ±2%.
8.4 Отсутствие структурированных цифровых проверок
8.4.1 Типичные проблемы:
- В ручных записях журнала пропускается более 40% событий.
- Трещины на ранней стадии размером <0.5 мм не видны невооруженным глазом.
8.4.2 Цифровые решения:
- Инспекции с использованием дополненной реальности: Используйте умные очки для обнаружения трещин, сравнивая изображения ремня с историей, полученной с помощью обучения ИИ.
- Ультразвуковая проверка толщины: Каждые 50 метров автоматически формируют профиль износа с течением времени.
- Записи блокчейна: Надежные и защищенные от несанкционированного доступа журналы проверок, соответствующие стандарту ISO 55000.
8.5. Соотношение затрат и выгод профилактического и реактивного обслуживания
8.5.1 Модель затрат:
Общая стоимость = (Профилактические расходы + Расходы на ремонт) ÷ Среднее время безотказной работы (MTBF)
8.5.2 Воздействие на реальный мир:
- Расходуя 0.50 долл. США/м ежемесячно на профилактическое обслуживание, можно сэкономить 3.20 долл. США/м на реактивном ремонте.
- Прогнозные стратегии увеличили среднее время безотказной работы на одном конвейере железной руды с 800 до 2,200 часов, что представляет собой улучшение в 2.7 раза.
8.6. Навыки и эффективность оператора
Уровень квалификации | Обработка и услуги | Ожидаемое уменьшение износа |
L1: Новичок | Может использовать толщиномеры и идентифицировать отслеживание | ~на 20% меньше случаев крупных разрушений |
L2: Средний уровень | Отрегулируйте скребки и снимите кривые натяжения. | ~35% снижение аномального износа |
L3: Эксперт | Проведение тепловизионной съемки и планирование профилактического обслуживания | Увеличение срока службы ремня на ≥60% |
Квалифицированные операторы составляют основу эффективного расчета срока службы конвейерных лент — именно они выявляют отклонения и принимают меры до того, как износ приведет к поломке.
8.7 технологий будущего: более умные ремни, более умные системы
8.7.1 Техническое обслуживание цифровых двойников:
Создайте 3D-модель вашей ременной системы, обновляемую в режиме реального времени. Эти двойники показывают, где развивается износ, и прогнозируют, когда он достигнет критического уровня.
8.7.2 Самовосстанавливающиеся материалы:
Новые резиновые смеси содержат микрокапсулы, которые выделяют вулканизирующие агенты в трещины. Пока не получили широкого распространения, но заслуживают внимания.

У вас есть система приводных ремней, которая механически соответствует или превосходит стандарты, но если элементы технического обслуживания не отслеживаются и не контролируются, она будет изнашиваться непредсказуемым образом. Цель точных операций заключается не только в увеличении рабочего времени, но и в сокращении времени простоя, снижении затрат на замену и внедрении системы прогнозирующего технического обслуживания.
9.Факторы окружающей среды и сезонности, влияющие на износ ремня
Расчет срока службы конвейерной ленты — это не просто перемалывание цифр в вакууме. Если у матушки-природы плохое настроение, она без предупреждения сократит срок службы вашей ленты на годы. Ледяной холод, палящее солнце, проливные дожди и облака абразивной пыли — все это обрушивается на вашу ленту, слой за слоем. Чтобы получить реалистичные прогнозы, а не сказки, необходимо учитывать полную картину окружающей среды. Давайте рассмотрим, как эти повседневные факторы незаметно саботируют вашу систему, и какие продуманные дизайнерские решения помогут вашей ленте прослужить дольше, чем ожидалось.
9.1. Экстремальные перепады температур
9.1.1 Механизмы деградации
- Хладноломкость (ниже –25 °С): Резина переходит через точку стеклования (Tg), повышая модуль упругости примерно на 300% и снижая ударную вязкость примерно на 80%.
- Тепловая ползучесть (выше +60 °C): Молекулярные цепи скользят, что приводит к необратимой деформации. Толщина покрытия изнашивается в 2–3 раза быстрее.
Холодная погода не только замораживает пальцы, но и может привести к растрескиванию конвейерных лент. В карьерах, расположенных в обледенелых регионах, количество хрупких изломов увеличивается почти на 47% в зимние месяцы по сравнению с летом. Оказывается, резина не любит зиму больше, чем мы. Этот сезонный скачок в частоте отказов — не слишком мягкое напоминание о том, что колебания температуры — это не просто фоновый шум, а ключевой фактор в любом надежном расчете срока службы конвейерной ленты. Конечно, сейчас не самое лучшее время для выбора профессиональной морозостойкой конвейерной ленты .
9.1.2 Контрмеры по проектированию
- Многоуровневая составная стратегия: Для повышения термостойкости используйте снаружи низкотемпературное покрытие NBR (Tg –40 °C), а с внутренней стороны – EPDM.
- Интерактивная регулировка натяжения: В каркас встроены проволоки из сплава с эффектом памяти формы. При изменении температуры эти проволоки натягиваются, поддерживая натяжение и предотвращая провисание или разрыв.
9.1.3 Интеграция расчета срока службы
- Скорректируйте оценки скорости износа в холодном климате на +50% для зон воздействия.
- Используйте изменения динамической жесткости в расчетных моделях для прогнозирования зон риска хрупкого разрушения.

9.2 Воздействие ультрафиолета и озона
9.2.1 Молекулярное повреждение
УФ-фотоны (300–400 нм) разрывают двойные связи углерод-углерод (~270 кДж/моль). Озон воздействует на ненасыщенные участки каучука, образуя поверхностные оксиды (пики связи C=O наблюдаются при 1720 см⁻¹ в ИК-спектре). После года пребывания на солнце натуральный каучук часто показывает 120 трещин/см² и падение прочности на разрыв на 60%.
9.2.2 Защитные стратегии
- Нано-УФ-защита: добавьте 2–3% наночастиц церия (CeO₂) для поглощения >95% вредного УФ-излучения.
- Жертвенный поверхностный слой: Пленка на основе воска, наносимая ежегодно по цене <0.50 долл. США/м², служит дешевым, возобновляемым защитным средством.
9.2.3 Примечания к расчету срока службы
- Для солнечных/сухих зон улучшите константы истирания в 1.5×–2× из-за имеющегося радиального растрескивания поверхности.
- Отслеживайте УФ-индекс и циклы озона в моделях жизни пояса для уточнения прогнозов продолжительности жизни.

9.3. Проникновение дождевой воды и коррозия металлов
9.3.1 Пути коррозии
Тип коррозии | реакция | Влияние |
Кислородная коррозия | Fe → Fe²⁺ + 2e⁻ | Локальная ржавчина, снижающая прочность корда на 30% |
Щелевая коррозия | O₂ + 2H₂O + 4e⁻ → 4OH⁻ | Отслоение слоя увеличивает износ в 5 раз |
9.3.2 Контрмеры
- Гидроизоляция: Покройте стальные кордные ремни полиэтиленовым экструдатом толщиной 0.2 мм.
- Катодная защита: Установите магниевые жертвенные аноды через каждые 100 м в зонах сращивания/завершения.
9.3.3 Влияние на срок службы ремня
Уменьшение прочности корда непредсказуемо сокращает срок службы ремня. Умножьте ожидаемый срок службы на 0.7–0.9 в зависимости от степени защиты от коррозии.
Проводите плановые проверки во влажные/дождливые сезоны, чтобы своевременно выявлять повреждения, вызванные влагой.

9.4. Защита от пыли и мелких частиц
9.4.1 Динамика износа
- Трехчастная абразия: Частицы SiO₂ между лентой и роликами непрерывно измельчаются.
- Клейкая одежда: Мелкие порошки (например, угольная пыль) заполняют микропоры, увеличивая трение с 0.4 до 0.7 и демонстрируя значительный износ и увеличение толщины покрытия с течением времени.
9.4.2 Сравнение методов очистки
Метод очистки | Эффективность | Минусы | Идеальное использование |
Вращающаяся щетка | 85% | Вызывает износ покрытия примерно на 0.1 мм в год | Сухая, крупная пыль |
Вакуумный отсос | 92% | Высокая энергия (>5 кВт) | Мелкий порошок |
Сдувка воздушным ножом | 78% | >85 дБ шума | Зоны, не содержащие опасного газа |
9.4.3 Интеграция расчета срока службы
- При работе в условиях запыленности увеличьте расчетную скорость износа на 20–30 %, если используете щеточные очистители.
- Переключите расчеты с учетом вакуумных систем, принимая во внимание компромиссы между энергопотреблением и износом.

9.5. Картирование условий окружающей среды и выбор ремня
Окружающая среда | Настройка ремня | Прогнозируемое увеличение продолжительности жизни |
Холодный и сухой | Покрытие NBR + каркас из кевлара + низкотемпературные соединения | + 40% |
Прибрежный и влажный | Оцинкованный стальной корд + края, герметизированные фтором + катодная защита | + 60% |
Пустыня и высокий уровень ультрафиолета | Покрытие, модифицированное CeO₂ + светоотражающее покрытие + эксплуатация только в ночное время | + 55% |
Обновите расчет срока службы конвейерной ленты, заменив значения, специфичные для условий окружающей среды. Если использование ультрафиолетового излучения в пустыне дает +55% к сроку службы при настройке под пустынные условия, используйте это значение для расчета ожидаемого количества часов работы.
9.6. Интеллектуальный мониторинг и прогностическое моделирование
9.6.1 Сенсорные сети
- Волоконно-оптические линии передачи напряжения: Обнаружение деформации, вызванной температурой/влажностью.
- СВЧ датчики: Бесконтактное измерение влажности с точностью ±0.5%.
9.6.2 Прогнозирование жизни
Используйте формулу оставшегося срока службы:
Lᵣ = L₀ × e⁻(0.02 T + 0.005 RH + 0.1*UV)ᵗ
Где:
- Lᵣ - оставшаяся жизнь
- T = среднесуточное колебание температуры в ℃
- RH = средняя относительная влажность в %
- УФ = индекс солнечной радиации (0–1)
- t = время в годах
Включите эти факторы в прогностические модели срока службы, что позволит вам предвидеть, когда потребуется замена, а не реагировать на поломку.
9.7 передовых достижений
- Адаптивные соединения: прототипы резины, чувствительные к pH, образуют защитную пленку под воздействием кислотных дождей.
- Бионические масштабные поверхности: Имитирует чешую панголина, самоочищаясь от пыли с поверхности ленты.
Включение этих факторов окружающей среды в расчет срока службы конвейерной ленты позволит перейти от догадок к точности. Начните учитывать охрупчивание при низких температурах, признаки УФ-излучения, воздействие влаги и коэффициенты абразивного износа от пыли — ваши прогнозы срока службы ленты перестанут давать сбои при экстремальных погодных условиях и станут реальными инструментами планирования и повышения надежности.
10.RПрактические примеры из реального мира – применение расчета срока службы конвейерной ленты для улучшения характеристик износа
Понимание износа ленты — это не просто математические расчёты, а наблюдение за тем, как всё происходит в реальных условиях эксплуатации. В каждом разделе ниже представлен конкретный пример с чёткими данными о слоях покрытия, толщине и структурных изменениях. Это реальные примеры модернизации ленты, основанные на расчёте срока службы конвейерной ленты.
Пример 1: Ленточный конвейер для карьерной дробилки — устранение износа
Начальная настройка:
- Верхняя крышка: DIN Y, толщина 4 мм — отличается общей стойкостью к истиранию
- Каркас: трехслойный NN (нейлон)
- Нижняя крышка: стандартная резина
Проблема: Лента изнашивалась каждые пять месяцев, при этом измеренный износ составлял 0.18 мм/100 ч против прогнозируемых 0.10 мм/100 ч. Острые куски гранита ограничили теоретический срок службы ленты с защитным слоем толщиной 6 мм.
Шаги решения:
- Модернизированная верхняя крышка ДИН Х(истираемость ≤90 мм³) и увеличенная толщина до 6 мм.
- Каркас изменен на четырехслойный EP для повышения прочности на растяжение и усталость.
- Добавлены керамические вкладыши и защитные пластины в зонах падения.
Результаты:
- Срок службы ремня увеличен до 13 000 ч (более года эксплуатации).
- Ежегодное время простоя сократилось почти на 70%.
- Фактическая скорость износа снизилась до 0.05 мм/100 ч, что вполне соответствует прогнозным моделям.

Случай 2: Портовый конвейер для песка — устранение эрозии кромок
Начальная настройка:
- Верхняя крышка: DIN W, 5 мм
- Каркас: трехслойный EP
- Нижняя крышка: резина среднего качества
Проблема: износ кромок со скоростью 0.10 мм/100 ч, износ в центре со скоростью 0.04 мм/100 ч, что приводит к проливанию жидкости и частому соскабливанию. Песок не режется, а прокатывается — типичный абразивный износ от прокатывания.
Шаги решения:
- Установлен регулируемый бортик для направления потока и защиты краев.
- Добавлен второй скребок и пылесосная очистка кромок каждую смену.
- Заменена верхняя крышка на DIN Y 7 мм для лучшей устойчивости к истиранию.
Результаты:
- Износ кромок снижен до 0.06 мм/100 ч; центра до 0.03 мм/100 ч.
- Срок службы ремня увеличился с 8,000 до 15,000 часов.
- Конвейер остался на своем месте, а объем работ по очистке сократился на 60%.

Пример 3: Шлаковый конвейер сталелитейного завода — капитальный ремонт с учётом теплового и ударного воздействия
Начальная настройка:
- Верхняя крышка: DIN X, 8 мм (устойчива к истиранию)
- Каркас: стальной кордовый ремень
- Лента используется для шлака >180 °C
Проблема: расслоение и образование пузырьков из-за термического удара и сотрясения. Срок службы ремня составил всего 3,500 часов.
Шаги решения:
- Установлен желоб с воздушным охлаждением — охлаждение материала до температуры ~120 °C перед ударом.
- Заменена 3-метровая секция ленты под желобом на верхнюю крышку, облицованную керамической плиткой.
- Заменен состав на смесь силикона и EPDM с высокотемпературной стабилизацией.
Результаты:
- Срок службы ремня увеличен до 10 000 ч.
- Тепловые снимки не выявили горячих точек.
- Никаких разрушений или расслоений за шесть месяцев.

Случай 4: Конвейер для цементной пыли — Реалистичная реабилитация
Первоначальная проблема: лента возле дробилок изнашивалась на 1 мм в месяц; прослужила всего 4 месяца.
Первоначальная установка:
- Верхняя крышка: DIN Y, 6 мм
- Каркас: трехслойный NN
- Нижняя крышка: стандартная
Обновленное решение (более реалистичное):
- Модернизированная верхняя крышка DIN X, 8 мм, лучше подходит для абразивной пыли.
- Увеличенный каркас до четырехслойного EP для предотвращения изгибающего износа.
- Добавлен вторичный скребок и периодическая уборка пылесосом два раза в смену.
- Установлены уплотнители бортиков со стороны барабана и воздушный нож со стороны хвоста для сдува пыли.
Результаты:
- Скорость износа снизилась вдвое до ~0.4 мм/месяц.
- Срок службы ремня увеличен до 10 месяцев — улучшение в 2.5 раза.
- Сокращение затрат на техническое обслуживание и минимизация распространения пыли.

Случай 5: Лента для угольного шлама — проблема налипания решена
Первоначальная проблема: ремень стал липким из-за влажности 15–20%, что привело к отслаиванию, напоминающему рыбью чешую, и образованию липкого налета.
Первоначальная установка:
- Верхняя крышка: DIN Y, 7 мм
- Каркас: четырехслойный EP
- Нижняя крышка: резина среднего качества
Обновленное решение:
- На верхней крышке добавлены гравированные лазером канавки глубиной 0.3 мм для дренажа.
- Перешли на фторированный состав DIN Y и применили антипригарные материалы.
- Добавлена пылесосная уборка после каждой смены и обновлен скребок.
Результаты:
- Износ снижен на 50%, срок службы ремня увеличен вдвое до 18 месяцев.
- Чистота ленты повышает эффективность переноса и уменьшает образование липких отложений.

Применение этих уроков к расчетам срока службы ремня
В каждом случае показано:
- Точное измерение износа имеет значение: Всегда сравнивайте фактический износ с прогнозами и корректируйте модель.
- Толщина покрытия и выбор состава должны соответствовать условиям: 4 мм DIN Y недостаточно для абразивных или ударопрочных сред.
- Структурные улучшения часто превосходят по эффективности только замену материалов: Плинтусы, пылесос, подкладки имеют большое значение.
- Точный расчет срока службы ремня основан на реальных данных обратной связи: используйте проверки после установки для обновления моделей.
Практические шаги, которые вы можете предпринять сейчас
Сложность задачи | Что делать |
Подтвердите свои предположения об абразивном износе | Измерьте износ за 100 часов и сравните с теоретической таблицей. |
Выбирайте характеристики ремня в зависимости от окружающей среды | Выберите уровень покрытия (X/Y/W), толщину, каркас соответственно |
Добавить структурные элементы дизайна | Юбки, подкрылки, скребки, системы охлаждения |
Пересчитать срок службы ремня | Используйте показатель износа как переменную в формуле расчета срока службы ремня |
Мониторинг и итерация | Отслеживайте фактическую эффективность, обновляйте модель, повторяйте ежегодно |
Эти примеры из практики доказывают, что эффективные стратегии расчета срока службы конвейерных лент сочетают в себе теорию, измерения и целенаправленные улучшения. Правильный выбор ленты, конструкции и системы мониторинга позволяет контролировать износ, а не просто выдерживать его.