Wskazówka: Wszystkie parametry wymienione w tym artykule pochodzą z jednego z naszych rzeczywistych projektów produkcyjnych.
1.Introduction
Jeśli korzystasz z systemu przenośników o wysokim napięciu, dalekobieżnych lub do transportu ciężkich ładunków, prawdopodobnie już używasz – lub rozważasz – zastosowanie aramidowej taśmy przenośnikowej . Jest ona lżejsza niż taśma z linkami stalowymi i oferuje lepszą odporność na rozdarcie, ale jest jeden warunek: połączenie aramidowej taśmy przenośnikowej musi być wykonane prawidłowo. Nie ma znaczenia, ile napięcia wytrzyma sama taśma – jeśli połączenie nie wytrzyma, cała taśma nie wytrzyma.
W tym przewodniku omówimy wszystko, co musisz wiedzieć: dlaczego logika łączenia pasów aramidowych różni się od innych typów pasów, jak projektuje się samo łączenie, jak wygląda standardowa procedura łączenia taśm przenośnikowych, jak ocenić jakość połączenia po jego wykonaniu i jak zlokalizować przyczynę problemu. Jako praktyczny przykład wykorzystamy rzeczywiste parametry łączenia z rzeczywistej serii produkcyjnej pasa aramidowego o wytrzymałości 3500 N/mm (DP3500-2000×1, szerokość 2000 mm) – dzięki temu to, co czytasz, nie jest abstrakcyjną teorią, a liczbami, które faktycznie zostały wdrożone do produkcji.
Produkujemy aramidowe pasy transportowe. Niniejszy przewodnik stanowi źródło informacji technicznych i procesowych, przeznaczone dla Twojego zespołu instalacyjnego lub profesjonalnego wykonawcy zajmującego się spawaniem.
Jeśli chcesz dowiedzieć się tylko, jak połączyć aramidowy pas przenośnikowy, przejdź od razu do sekcji „Procedura łączenia”. Jeśli chcesz poznać logikę inżynierską, czytaj dalej.
2. Dlaczego pasy aramidowe wymagają łączenia palcowego
Włókno aramidowe ma jedną wadę: niską odporność na zmęczenie ściskające . Wielokrotne zginanie lub ściskanie powoduje utratę wytrzymałości znacznie szybciej niż pod wpływem czystego rozciągania. Dlatego projektując osnowę pasa aramidowego, priorytetem jest utrzymanie włókna pod stałym naprężeniem i bez ściskania. Aby to osiągnąć, nowoczesne pasy aramidowe są zazwyczaj budowane z prostą konstrukcją osnowy — każda nitka osnowy aramidowej biegnie w jednej płaskiej płaszczyźnie, prosto, bez zagięć i pod stałym naprężeniem. Nitki wątku i spoiwa znajdują się powyżej i poniżej tej płaszczyzny, aby utrzymać osnowę w odpowiedniej pozycji, ale samo włókno aramidowe nigdy nie jest ściskane w żadnym punkcie.
Ten sam wymóg – utrzymanie osnowy w stałym napięciu – jest również powodem, dla którego szkielety aramidowe są zazwyczaj budowane jako pojedyncza warstwa . Układanie wielu warstw nieuchronnie prowadziłoby do lokalnego ściskania między warstwami, co mijałoby się z celem całej konstrukcji.
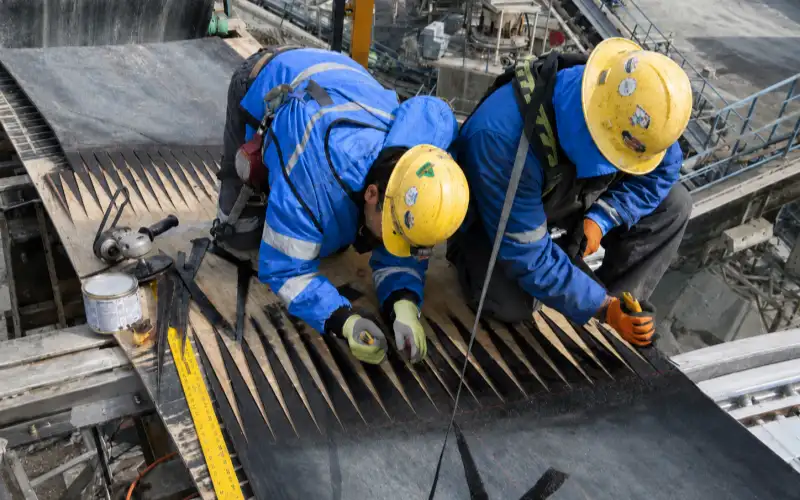
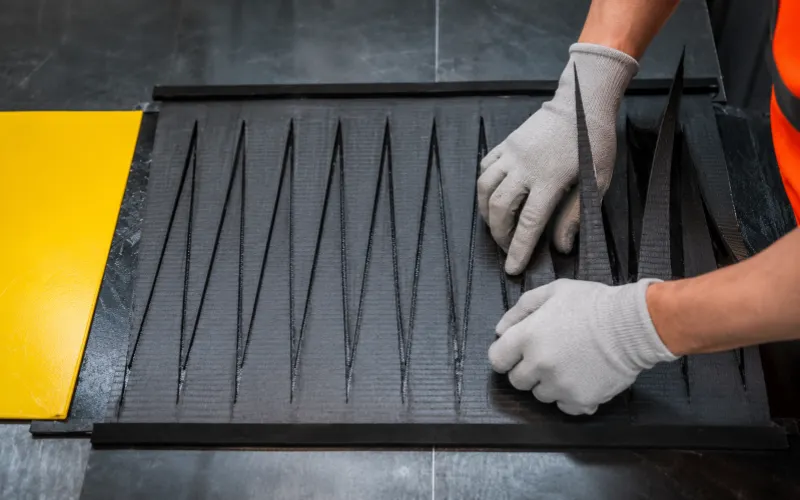
Pojedyncza warstwa szkieletu ma bezpośrednią konsekwencję: łączenie schodkowe , które polega na przesunięciu wielu warstw tkaniny względem siebie, nie ma miejsca na działanie w tego rodzaju strukturze. Łączenie schodkowe wymaga kilku warstw tkaniny, każda przycięta do innej długości, tak aby przesunęły się w schodkowy profil na grubości pasa — a pas aramidowy ma tylko jedną warstwę, bez drugiej lub trzeciej warstwy, względem której można by przesunąć. Biorąc pod uwagę pojedynczą warstwę, prostą osnowę, która jest obecnie standardem w branży, jedyną geometrią, która może rozłożyć obciążenie połączenia bez przecinania prosto osnowy nośnej, jest łączenie palcowe — cięcie każdego końca pasa w rząd zazębiających się, zwężających się palców, dzięki czemu łączony obszar jest rozciągany, a obciążenie jest przenoszone stopniowo, zamiast koncentrować się na jednej prostej linii cięcia.
Dla kontekstu: wytrzymałość aramidu na rozciąganie wynosi około 3600 MPa, a moduł sprężystości około 112 000 MPa – oba parametry są zbliżone do stalowego kordu (odpowiednio 3925 MPa i 170 000 MPa) – ale jego ciężar właściwy wynosi zaledwie 1.44, czyli mniej niż jedną piątą ciężaru właściwego stalowego kordu, który wynosi 7.85. To właśnie ta kombinacja sprawia, że pas aramidowy jest jednocześnie wytrzymały i lekki. Oznacza to również niskie wydłużenie i wysoki moduł sprężystości, co zwiększa precyzję wymaganą podczas wykonywania połączeń – drobne błędy, które pas z poliestru lub tkaniny nylonowej może tolerować, ulegają wzmocnieniu pod obciążeniem pasa aramidowego.
3. Jak naprawdę wygląda połączenie palcowe
3.1Jak określa się wymiary palców
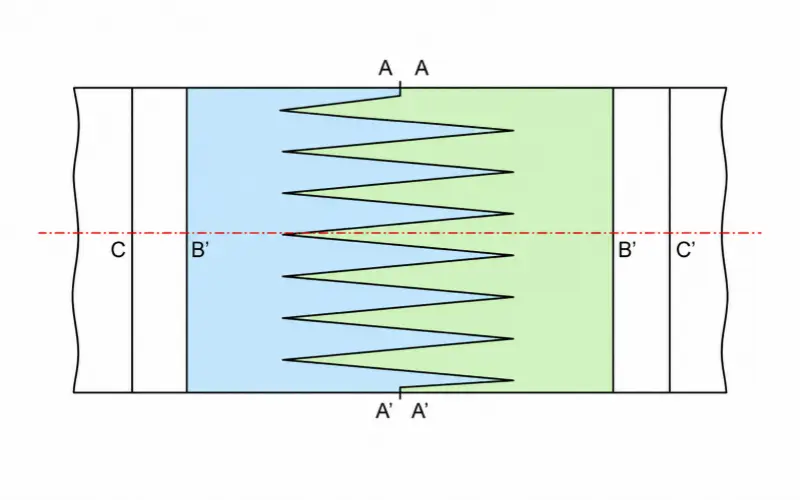
Splot palcowy przecina każdy koniec pasa w rząd długich, zwężających się palców, a następnie łączy te dwa rzędy i łączy je nieutwardzoną gumą. Standardowa szerokość bazowa palca wynosi 50 mm , ponieważ większość szerokości pasów jest produkowana jako wielokrotność 50, co ułatwia układanie palców.
Długość palca określa się na podstawie testu wyciągania, w dwóch etapach:
Krok pierwszy — najpierw wykonuje się próbny łącznik, używając stałego rozmiaru odniesienia w postaci palców o długości 100 mm i szerokości 50 mm na obu końcach, utwardzanych w sposób typowy dla wulkanizacji. Po utwardzeniu, z próbki wycina się pojedynczy palec i rozciąga na maszynie wytrzymałościowej, aby zmierzyć siłę potrzebną do wyciągnięcia go spomiędzy dwóch przeciwległych półpalecy (tę siłę wyrywania rejestruje się jako τg). Ten krok mierzy rzeczywistą zdolność wiązania danej kombinacji materiałów — cementu, szkieletu i procesu łączenia. Oczekiwanym rezultatem jest wyciągnięcie palca, a nie jego zerwanie — jest to normalny, zamierzony rezultat tego kroku, a nie awaria.
Krok drugi – ta wartość siły wyciągania, w połączeniu z rzeczywistą wytrzymałością pasa i szerokością palca, która ma być użyta w produkcji, jest wykorzystywana do obliczenia rzeczywistej długości palca do produkcji. Dłuższy palec ma większą powierzchnię łączenia i dlatego wymaga większej siły do wyciągnięcia, więc prawidłowa długość palca może być obliczona proporcjonalnie: długość, przy której siła wyciągania jest zgodna z siłą, jaką powinien przenosić przekrój palca – i przy której powinien się złamać – poniżej docelowej wytrzymałości. Dopiero przy tej obliczonej długości połączenie osiąga zamierzony cel, jakim jest zerwanie palca przed wyciągnięciem, a wynik ten jest ostatecznie potwierdzany pełnymi dynamicznymi testami zmęczeniowymi.
Oto jak to wygląda w liczbach rzeczywistych. Dla pasa o wytrzymałości 3500 N/mm, ostateczne parametry produkcyjne wynoszą:
Ocena wytrzymałości pasa (N/mm) | Szerokość palca b_f (mm) | Długość palca L_f (mm) | Długość zbrojenia l_d (mm) | Długość połączenia l_v (mm) |
3500 | 90 | 4100 | 4400 | 4600 |
Należy pamiętać, że szerokość palca produkcyjnego (90 mm) jest większa niż 50 mm w przypadku podstawy odniesienia — szerokość palca sama w sobie jest zależna od wytrzymałości pasa, a zarówno szerokość, jak i długość muszą zostać niezależnie zweryfikowane dla każdej klasy wytrzymałości. Nie można przenosić parametrów z jednej klasy do drugiej.
3.2Jak siła przemieszcza się wzdłuż palca
Siła przenoszona przez palec nie jest równomierna na całej jego długości – stopniowo maleje od podstawy do końca, ponieważ powierzchnia przekroju poprzecznego zwęża się wraz ze zwężaniem stożka, przez co na końcu można przenieść mniej siły. Właśnie dlatego połączenie palcowe jest skuteczniejsze niż proste połączenie doczołowe: zamiast skupiać pełne obciążenie rozciągające na jednej linii, przenosi się ono stopniowo na całą długość stożka, a każdy przekrój poprzeczny przenosi proporcjonalnie mniejszy udział.
Podczas łączenia sąsiednie palce nie stykają się bezpośrednio ze sobą – celowo pozostawia się między nimi szczelinę o szerokości 2–3 mm , którą wypełnia się gumą łączącą, a nie pozostawia suchą linię styku. Im precyzyjniej kontroluje się tę szczelinę, tym bardziej równomiernie rozkłada się obciążenie między sąsiednimi palcami.
3.3 Rola warstwy wzmacniającej i warstw wiążących
Końcówki palców są najbardziej wrażliwym punktem całego połączenia – szczególnie w pobliżu koła pasowego, gdzie siła promieniowa lub nagromadzenie uwięzionego materiału może rozdzielić poszczególne palce (w branży określane jako „wyskakiwanie”). Aby temu zapobiec, tkanina wzmacniająca o otwartym splocie jest wklejana nad i pod szkieletem łączonym na palce, sięgając poza końcówki palców.
Oto prawdziwy przypadek: warstwa wzmacniająca zastosowana w złączu DP3500 to płótno NN200-1980, fabrycznie pokryte warstwą cementu o grubości 0.8 mm z jednej strony i 3.0 mm z drugiej – grubsza warstwa jest nakładana na szkielet – o grubości 4.5 mm na warstwę, nakładaną zarówno od góry, jak i od dołu. Wytrzymałość na rozciąganie tej tkaniny wzmacniającej nie ma wpływu na obliczenie obciążenia złącza – jej jedyną funkcją jest zapobieganie rozchodzeniu się końcówek palców, dlatego splot o otwartym splocie został dobrany specjalnie w celu maksymalizacji przyczepności, a nie wytrzymałości włókien.
3.4 Przywracanie gumowej osłony
Po ułożeniu połączeń szkieletu i warstw wzmacniających należy całkowicie odnowić gumową powłokę górną i dolną, tak aby obszar połączenia odpowiadał odporności na zużycie, udarność i szczelność reszty pasa.
4. Czym łączenie pasów aramidowych różni się od innych metod łączenia pasów?
Połączenie palcowe stosowane w pasach aramidowych, połączenie schodkowe stosowane w pasach tkaninowych wielowarstwowych EP/NN oraz połączenie stosowane w pasach z linkami stalowymi to trzy zupełnie różne podejścia mechaniczne — łatwo je pomylić, dlatego warto je wyraźnie rozdzielić.
① Wielowarstwowe pasy materiałowe EP/NN : prawdziwe łączenie „stopniowe”. Pasy te mają szkielet zbudowany z kilku warstw tkaniny ułożonych jedna na drugiej. Aby je połączyć, każda warstwa jest cięta na inną długość, przesunięta od góry do dołu, tak aby po zetknięciu się obu końców pasa, odcięty koniec każdej warstwy nachodził na odpowiadającą mu warstwę z drugiego końca. W przekroju poprzecznym tworzy to prawdziwy profil schodkowy – stąd właśnie pochodzi termin „łączenie schodkowe”: przekrój schodkowy przebiegający przez całą grubość pasa. Ta metoda wymaga zastosowania wielu warstw tkaniny, aby w ogóle zadziałała.
② Pasy z linkami stalowymi : przesunięty łącznik zakładkowy, a nie łącznik schodkowy. Korpus pasa z linkami stalowymi nie jest tkaniną warstwową — to pojedyncza płaszczyzna równoległych linek stalowych ułożonych obok siebie. Linki nie mogą być cięte na schodki grubościowe, tak jak warstwy tkaniny. Zamiast tego, guma jest ściągana z każdego końca linki, a linki z obu końców pasa są łączone na zakład — ale punkt początkowy zakładu dla każdej linki jest celowo przesunięty względem sąsiednich, tak aby w dowolnym przekroju wzdłuż łącznika tylko niektóre linki znajdowały się w strefie przejściowej, podczas gdy reszta pozostawała w pełni ciągła. Widziany z góry, ten przesunięty układ ma nieco „schodkowy” wzór wizualny, ale mechanicznie nie ma nic wspólnego z prawdziwym łącznikiem schodkowym grubości stosowanym w pasach EP — dokładnym terminem jest przesunięty łącznik zakładkowy z linkami.
③ Pasy aramidowe : jednowarstwowe, więc żadna z metod nie ma zastosowania – sprawdza się tylko łączenie palcowe. Rdzeń pasa aramidowego ma strukturę jednowarstwową o prostej osnowie – nie posiada ani wielu warstw wymaganych do łączenia schodkowego, ani układu linek obok siebie, charakterystycznego dla pasa z linkami stalowymi. Jedynym sposobem na rozłożenie obciążenia na połączeniu bez przecinania osnowy na prosto, jest pocięcie całego rdzenia na zazębiające się palce i połączenie ich w jeden ciągły arkusz. To jest fundamentalna różnica między łączeniem palcowym pasa aramidowego a pozostałymi dwiema metodami.
Dane testowe potwierdzają niezawodność tego podejścia. W standardowym teście zmęczenia dynamicznego Uniwersytetu w Hanowerze – pas bezkońcowy z linkami stalowymi testowany na stanowisku badawczym, gdzie naprężenie wzrasta od 10% do 100% obciążenia zmęczeniowego w cyklu 50 sekund, z wymaganiem 10 000 cykli bez awarii – połączenia pasów z linkami stalowymi zazwyczaj osiągają około 50% sprawności dynamicznej. Wytrzymałe połączenia palcowe pasów z tkaniny tkanej, w tych samych warunkach testowych, historycznie osiągały nieco ponad 30%.
Złącza pasów aramidowych zbudowane w oparciu o tę logikę połączeń palcowych spełniły te oczekiwania: wszystkie trzy testowane próbki osiągnęły 30% wytrzymałości zmęczeniowej dynamicznej, porównywalnej z porównywalnymi pasami tkanymi. W oddzielnym teście zginania odwrotnego – pas był prowadzony na czterech kołach pasowych, a naprężenie zaczynało się od 12.5% wytrzymałości na zerwanie i rosło o 5% co 125 000 cykli aż do zerwania – złącza wytrzymywały do 27–32% pełnej wytrzymałości pasa przed zerwaniem, a pomiary rozciągania po teście wykazały spadek wytrzymałości osnowy o mniej niż 5%.
Potwierdza to, że prosty karkas z włókna aramidowego nie traci odporności na zmęczenie wskutek łączenia i cyklicznego poddawania dużym obciążeniom — co od zawsze było jednym z otwartych pytań dotyczących tego, czy pasy aramidowe wytrzymają długoterminową eksploatację, a na które teraz odpowiadają dane.
5. Łączniki mechaniczne: bardzo ograniczone dopasowanie do pasów aramidowych
Łączniki mechaniczne są powszechną metodą tymczasowej naprawy niektórych typów pasów, ale w przypadku pasów aramidowych istnieje kilka istotnych ograniczeń, o których warto wspomnieć:
Łączniki z blachy stalowej są technicznie możliwe, ale ich praktyczne zastosowanie jest również bardzo ograniczone. Pasy aramidowe są często konstruowane tak, aby odpowiadały wytrzymałości pasów z linkami stalowymi, co oznacza, że gotowy pas jest zazwyczaj grubszy niż porównywalny pas z linkami stalowymi. Jeśli śruby łącznika nie są wystarczająco długie, aby dopasować się do tej grubości, prawidłowy montaż i bezpieczne mocowanie zacisku stają się trudne.
Ogólnie rzecz biorąc, łączniki mechaniczne nie są standardowym rozwiązaniem dla pasów aramidowych – stanowią raczej opcję teoretyczną, rzadko spotykaną w praktyce. W zastosowaniach wymagających dużego naprężenia, łączenie wulkanizowane na gorąco pozostaje jedyną niezawodną metodą.
6. Procedura łączenia rdzenia wulkanizowanego na gorąco z taśmą przenośnikową z włókien aramidowych
Poniżej znajduje się standardowy proces tej metody spawania, przedstawiony jako dokument techniczny dla zespołu instalacyjnego lub wybranego przez Ciebie dostawcy usług spawania. Każdy krok zawiera kluczowe czynności, parametry i punkty, na które należy zwrócić uwagę.
Krok 1: Przygotowanie terenu i materiałów
Miejsce pracy musi być czyste, suche i chronione przed bezpośrednim działaniem promieni słonecznych. Podczas pracy nie może być wiatru ani pyłu unoszącego się w powietrzu – wiatr wpływa na czas odparowania cementu, a pył, który dostanie się do spoiny, osłabia przyczepność. Temperatura otoczenia nie powinna spadać poniżej 15°C, ponieważ niskie temperatury spowalniają utwardzanie cementu i osłabiają przyczepność; w miarę możliwości należy również unikać warunków o wysokiej wilgotności powietrza, a miejsce pracy powinno być osłonięte, jeśli występuje ryzyko deszczu lub śniegu.
Potrzebne materiały: klej do łączenia (wymieszany z rozpuszczalnika do gumy 120# i mieszanki rdzenia w stosunku 5:1 lub gotowy klej o zastrzeżonej recepturze — okres przydatności wynosi zazwyczaj około 6 miesięcy, przechowywany w chłodnym, suchym, zacienionym miejscu, z dala od źródeł zapłonu), rozpuszczalnik czyszczący (rozpuszczalnik do gumy 120# lub specjalny środek do czyszczenia połączeń) oraz materiał antyadhezyjny (tkanina włókninowa lub papier antyadhezyjny odporny na wysokie temperatury, umieszczony między połączeniem a płytą prasy wulkanizacyjnej).
Krok 2: Zaznaczenie linii środkowej i określenie całkowitej długości połączenia
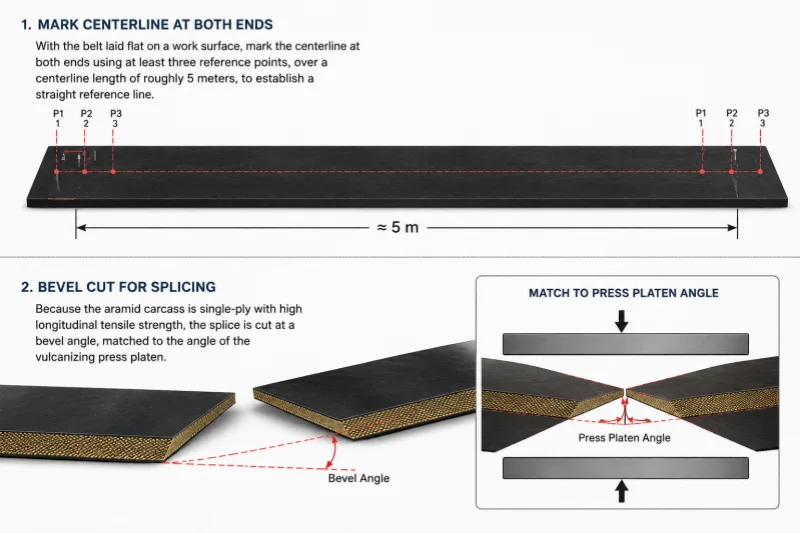
Po ułożeniu pasa płasko na powierzchni roboczej, zaznacz linię środkową na obu końcach, używając co najmniej trzech punktów odniesienia, na odcinku około 5 metrów, aby wyznaczyć prostą linię odniesienia. Ponieważ rdzeń aramidowy jest jednowarstwowy i charakteryzuje się wysoką wytrzymałością na rozciąganie wzdłużne, połączenie jest cięte pod kątem skośnym, dopasowanym do kąta nachylenia płyty prasy wulkanizacyjnej.
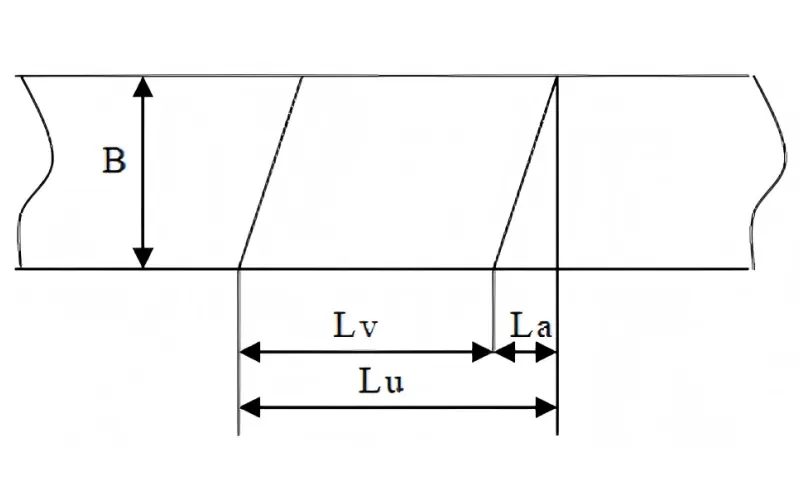
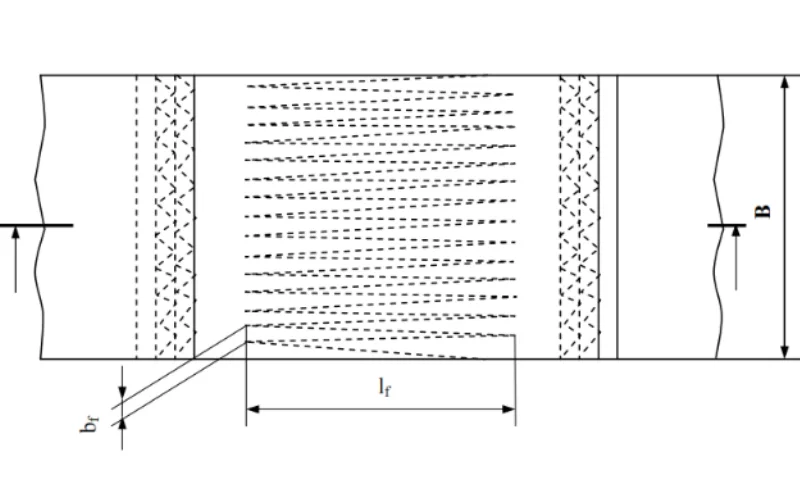
Całkowitą długość połączenia oblicza się jako długość połączenia l_v (ustaloną na podstawie wytrzymałości pasa – 4600 mm dla pasa o wytrzymałości 3500 N/mm) plus naddatek na fazowanie (0.3 × szerokość pasa B). Dla pasa o szerokości 2000 mm, 0.3 × 2000 = 600 mm, co daje całkowitą roboczą długość połączenia 5200 mm. Szerokość uszczelnienia na każdym końcu wynosi około 150 mm (około 100 mm przesunięcia między końcami palców a stopą pasa plus 50 mm fazy).
Krok 3: Zdejmowanie gumowej osłony
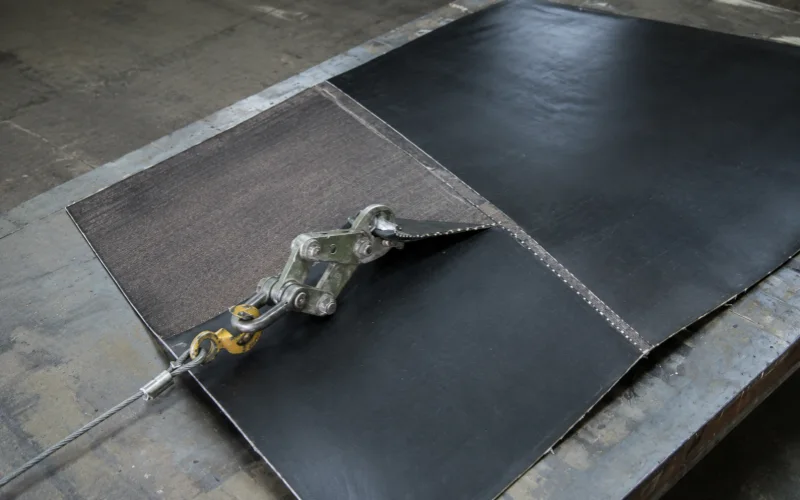
Po ułożeniu pasa na stole roboczym lub płycie prasy, stroną czołową do góry, wykonaj fazę 45° wzdłuż linii uszczelnienia (uważając, aby nie uszkodzić tkaniny osnowy), a następnie zetnij gumową osłonę górną od linii uszczelnienia wzdłuż całej długości pasa – długość paska równa się długości palca plus 150 mm (4100 + 150 = 4250 mm dla klasy 3500). Odwróć pas i zetnij dolną osłonę w ten sam sposób, przesuwając punkt początkowy o 100 mm od początku górnej krawędzi, zachowując tę samą długość paska.
Po oczyszczeniu obu stron pasa, wypoleruj odsłonięty obszar i krawędzie uszczelniające szlifierką kątową (najlepiej szczotką drucianą), pozostawiając około 1 mm gumy rdzeniowej bez uszkadzania tkaniny karkasu. Wygładź gumę okrywy na linii uszczelniającej o około 30 mm, aby uzyskać płynniejsze przejście. Powtórz tę samą czynność na drugim końcu pasa.
Krok 4: Zaznaczanie i obcinanie palców
Zaznacz wzór palców na wypolerowanej powierzchni osnowy za pomocą linijki lub szablonu. Rozpocznij od linii środkowej i zwróć uwagę na kierunek ruchu pasa – na przednim końcu (w kierunku jazdy) dwa skrajne palce powinny przylegać do krawędzi pasa, a wzór palców na przeciwległym końcu musi być dokładnie do nich dopasowany. Od linii środkowej szerokość palców po obu stronach musi być większa niż 0.5 standardowej szerokości palców (w przypadku standardu 90 mm, żadna strona nie powinna być mniejsza niż 45 mm). Całkowita długość połączenia powinna odpowiadać wartości obliczonej w kroku 2. Wytnij palce wzdłuż zaznaczonych linii.
Krok 5: Cementowanie, układanie zbrojenia i montaż palców
Połóż materiał zabezpieczający na płycie prasy, ustaw pas tak, aby linie środkowe były wyrównane i zabezpiecz go, tak aby dwa najbardziej zewnętrzne palce na przednim końcu znajdowały się przy zewnętrznej krawędzi.
Wyczyść powierzchnie styków i krawędzie uszczelniające rozpuszczalnikiem, aby usunąć kurz i pozostałości po szlifowaniu, a następnie po wyschnięciu nałóż klej — dwie warstwy , przy czym pierwsza warstwa musi całkowicie odparować przed nałożeniem drugiej. Nakładanie warstw można rozpocząć, gdy druga warstwa wyschnie w około 80%.
Przytnij gumową osłonę (wystającą około 50 mm poza szerokość pasa z każdej strony, dopasowaną do kąta łączenia) i połóż na niej tkaninę wzmacniającą (węższą od pasa o 30–50 mm z każdej strony, cofniętą o 20–30 mm od każdej krawędzi uszczelniającej), rolując ją w celu usunięcia uwięzionego powietrza. Umieść tę sklejoną podstawę z osłoną i wzmocnieniem na płycie prasy i sprawdź, czy powierzchnie uszczelniające są równomiernie pokryte gumą, wystającą około 50 mm poza szerokość pasa.
Nałóż zaprawę cementową na warstwę wzmacniającą, a po wyschnięciu połącz palce w kolejności, zachowując 2–3 mm odstęp między sąsiednimi palcami, wypełniony gumą. Po całkowitym połączeniu rzędu nałóż kolejną warstwę zaprawy cementowej, a po wyschnięciu nałóż drugą warstwę wzmacniającą, ponownie wałkując ją, aby usunąć powietrze. Nałóż gumę krawędziową po obu stronach, dopasowując ją do grubości osnowy, nałóż i dociśnij gumę osłonową, a następnie przytnij obie krawędzie do powierzchni korpusu pasa. Na koniec nałóż materiał antyadhezyjny na złącze, zamontuj przegrody końcowe i zabezpiecz je ściągami.
Krok 6: Wulkanizacja na gorąco
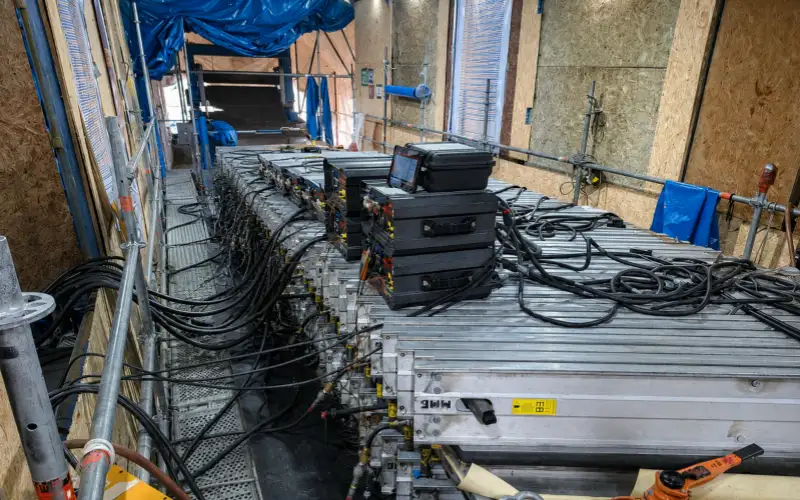
Naciskaj płyty do 0.8 MPa , rozpoczynając nagrzewanie. Gdy temperatura osiągnie 100°C , zwolnij nacisk i ponownie nałóż 1.5 ± 0.2 MPa . Uruchom timer utwardzania, gdy temperatura osiągnie około 145°C i przytrzymaj przez 65 minut.
Krok 7: Chłodzenie i wykańczanie
Zwolnij nacisk dopiero po ostygnięciu złącza poniżej 70°C , a następnie otwórz prasę. Przytnij i wypoleruj nadmiar gumy na liniach uszczelnienia i krawędziach, aby uzyskać równą powierzchnię, a następnie sprawdź linię środkową i obie krawędzie pod kątem prostoliniowości za pomocą napiętej linii odniesienia. Skoryguj wszelkie stwierdzone odchylenia i zakończ proces, sporządzając pełny zapis operacji.
7. Kluczowe czynniki decydujące o wytrzymałości połączenia
Wytrzymałość gotowego połączenia zależy od następujących czynników:
Czy długość palców jest zgodna z klasą wytrzymałości pasa — każda klasa wytrzymałości wymaga własnej zweryfikowanej długości palców; parametrów nie można przenosić między klasami.
Prawidłowe wykonanie warstw łączących – warstwy cementowe między szkieletem, zbrojeniem i gumową powłoką – sprawia, że mechanicznie połączony wzór palców zamienia się w jedną, ciągłą konstrukcję nośną. Pominięta warstwa, warstwa nałożona zbyt mokro lub zanieczyszczenie powierzchni łączącej bezpośrednio osłabiają połączenie.
Niezależnie od tego, czy warunki utwardzania są w pełni spełnione — temperatura, ciśnienie i czas — wszystkie muszą osiągnąć swoje cele jednocześnie; niespełnienie któregokolwiek z nich spowoduje, że złącze będzie wyglądać na gotowe, podczas gdy pozostanie niedoutwardzane.
Niezależnie od tego, czy jakość wykonania pozostaje spójna — czynności ręczne, takie jak rozstaw palców i głębokość polerowania, jeśli są nierówne, tworzą lokalne słabe punkty w złączu, a lokalne słabe punkty często ulegają awarii szybciej niż połączenie wykonane jednolicie i ostrożnie.
8.Taśma przenośnikowa z włókna aramidowego Problemy z połączeniami i ich przyczyny
Otwarcie połączenia — zwykle spowodowane jest niewystarczającym pokryciem cementem, niepełną wulkanizacją (sprawdź parametry kroku 6) lub zanieczyszczeniem, które nie zostało całkowicie usunięte podczas czyszczenia w kroku 5.
Pękanie krawędzi — zwykle związane z niedopasowaniem grubości gumy na krawędziach do grubości osnowy lub z długotrwałymi problemami z prowadzeniem pasa, które powodują koncentrację naprężeń po jednej stronie.
Pęcherzyki powietrza – wynik niewystarczającego usunięcia powietrza podczas wałkowania lub niecałkowitego wyschnięcia warstw cementu przed nałożeniem kolejnej warstwy.
Niewspółosiowość — prowadzi do kroku 2, albo do niedokładnej linii środkowej, albo do niepełnego dopasowania wzorów palców na dwóch końcach.
Wczesne uszkodzenie złącza — zwykle nie jest to pojedyncza przyczyna, lecz kombinacja czynników: długość palca niedopasowana do rzeczywistego naprężenia pasa, zachowawcze parametry utwardzania oraz konstrukcja koła pasowego lub naprężenia powodująca większe cykliczne naprężenie złącza, niż było ono w stanie wytrzymać.
9. Lista kontrolna narzędzi i sprzętu do wulkanizacji na gorąco pasów aramidowych
| Nie. | Pozycja | Jednostka | Ilosc |
|---|
| 1 | Płyty zaciskowe | đôi | 2 |
| 2 | Taśma miernicza stalowa 5 m | pc | 1 |
| 3 | Linijka kątowa | pc | 1 |
| 3 | Zwykła blacha stalowa o grubości 2–3 mm (dopasowana rozmiarem do oryginalnego pasa; grubość blachy ustawiona na 1–1.5 mm cieńsza od grubości oryginalnego pasa, na szerokość/długość pasa) | pc | 1 |
| 4 | Biały ołówek woskowy | pc | 1 |
| 5 | Marker kredowy | pc | 1 |
| 6 | Marker | pc | 2 |
| 7 | Nóż | pc | 4 |
| 8 | ostrza | pudełko | 3 |
| 9 | Śrubokręt | pc | 1 |
| 10 | Nożyczki | pc | 1 |
| 11 | Obcinak do drutu/kabli | pc | 2 |
| 12 | Szlifierka kątowa z tarczą drucianą | jednostka | 1 |
| 13 | Maszyna do skórowania (dopuszczalne jest również skórowanie ręczne) | jednostka | 1 |
| 14 | Młotek gumowy (5 funtów) | pc | 1 |
| 15 | Szpachla/szpachla do rozprowadzania | pc | 4 |
| 16 | Suszarka do włosów / opalarka | pc | 1 |
| 17 | Długa linijka prosta | pc | 1 |
| 18 | Sczoteczka | pc | 2 |
| 13 | Miska plastikowa | pc | 2 |
| 14 | Głowica szczotki drucianej (do szlifierki kątowej) | pc | 2 |
| 15 | Narzędzie do polerowania/szorstkowania | pc | 2 |
| 16 | Termometr rtęciowy, 0–200°C | pc | 10 |
| 17 | Biała bawełniana szmatka lub ręcznik nie pozostawiający włókien | m/szt. | 1 lub 4 |
| 18 | Kask bezpieczeństwa | pc | 4 |
| 19 | Spawana platforma robocza z blachy stalowej o grubości 3 mm (długość/szerokość na stanowisko; wysokość = dolna belka + płyta wodna + grubość dolnej płyty grzewczej) | jednostka | 2 |
| 20 | Prasa wulkanizacyjna przeciwwybuchowa (podziemna) lub prasa standardowa (naziemna) — ilość zależy od długości połączenia i specyfikacji. Każda prasa wymaga: 10 poprzeczek dwuteowych, 10 cięgien, 1 wąż wodny, 1 pompę hydrauliczną, 2 klucze, 1 główny kabel zasilający, 2 pomocnicze kable zasilające do płyt grzewczych, 1 skrzynkę sterowniczą, górne/dolne płyty grzewcze, płytę dociskową wody oraz wąż pompy elektrycznej dopasowany do wymagań sprzętu. | zestaw | 1 |
| 21 | Wciągnik łańcuchowy ręczny/elektryczny i zaciski | đôi | 2 |
| 22 | 120# rozpuszczalnik do gumy / specjalny środek do czyszczenia spoin | L | 5 |
| 23 | Mieszanka gumowa do łączenia | zestaw | wymagane |
| 24 | Cement łączący | zestaw | wymagane |
| 25 | Papier rozdzielający lub tkanina PTFE (teflonowa) służąca do oddzielania płyt grzewczych od pasa podczas wulkanizacji | m | wymagane |
| 26 | Deski drewniane, podpory i gwoździe do budowy platform | / | wymagane |
| 27 | Zaopatrzenie w prąd i wodę | / | wystarczające do działania sprzętu |
10.Conkluzja
Połączenie nigdy nie jest drobnym szczegółem w aramidowej taśmie przenośnikowej — to punkt, w którym konstrukcja karkasu, proces łączenia i jakość montażu łączą się ze sobą i zazwyczaj to właśnie on decyduje o rzeczywistej trwałości taśmy. Jeśli potrzebujesz dopasowanych parametrów łączenia dla konkretnej specyfikacji taśmy, prześlij nam szerokość taśmy, jej wytrzymałość, grubość otuliny i parametry przenośnika, a my pomożemy Ci potwierdzić prawidłowe wymiary palców i parametry wulkanizacji jako punkt odniesienia.
11. FAQ
Jaka metoda łączenia jest najlepsza dla taśmy przenośnikowej z włókna aramidowego?
Połączenie palcowe wulkanizowane na gorąco. Jednowarstwowy rdzeń pasa aramidowego o prostej osnowie oznacza, że łączenie schodkowe – wymagające przesunięcia kilku warstw tkaniny – nie ma miejsca na działanie. Łączenie palcowe jest obecnie metodą, która rozkłada obciążenie połączenia bez przecinania włókien nośnych.
Czy w taśmie przenośnikowej z aramidem można stosować łączniki mechaniczne?
Teoretycznie jako tymczasowe rozwiązanie awaryjne – ale praktyczne zastosowanie jest bardzo ograniczone. Plastikowe łączniki nie są wystarczająco wytrzymałe i mają tendencję do pękania, a łączniki z blachy stalowej są ograniczone przez zazwyczaj większą grubość pasa aramidowego, co utrudnia montaż, chyba że długość śrub jest odpowiednio dopasowana. Połączenie wulkanizowane na gorąco pozostaje bardziej niezawodną opcją w zastosowaniach wymagających wysokiego napięcia.
Jak wytrzymałe może być połączenie pasa aramidowego?
Zależy to od tego, czy długość palców odpowiada wytrzymałości pasa, czy warstwy łączące są prawidłowo zbudowane oraz czy parametry utwardzania są w pełni zachowane. Prawidłowo wykonany splot palców może osiągnąć ponad 30% wydajności zmęczenia dynamicznego w testach Uniwersytetu Hanowerskiego – porównywalnie z porównywalnymi pasami tkanymi o wysokiej wytrzymałości.
Dlaczego połączenie pasa aramidowego ulega awarii? W większości przypadków przyczyną jest niewystarczające pokrycie cementem, niepełna wulkanizacja, zanieczyszczenia pozostawione na spoinie podczas laminowania lub wymiary palców niezgodne z rzeczywistą wytrzymałością pasa.
Czym różni się łączenie pasa aramidowego od łączenia pasa EP lub pasa z linką stalową?
Wielowarstwowe pasy materiałowe EP wykorzystują prawdziwy łącznik schodkowy, w którym przesunięte warstwy tkaniny tworzą przekrój schodkowy. Pasy z linkami stalowymi wykorzystują przesunięty łącznik zakładkowy, w którym położenie zakładek linki jest przesunięte, a nie ułożone warstwowo w schodki. Pasy aramidowe, z ich jednowarstwowym korpusem, nie mogą być łączone żadną z tych metod – działa tylko łącznik palcowy.