1.Strategiczne znaczenie wulkanizacji taśm przenośnikowych
W produkcji pasów przemysłowych wulkanizacja taśm przenośnikowych jest decydującym etapem, który decyduje o ostatecznej wytrzymałości, stabilności i wydajności. To moment, w którym lita, surowa guma – wciąż słaba i plastyczna – przekształca się w utwardzoną gumę o doskonałej elastyczności, wytrzymałości na rozciąganie i odporności termicznej. Formowanie polega jedynie na łączeniu warstw taśmy, ale wulkanizacja nadaje im żywotność poprzez reakcje sieciowania wewnątrz matrycy gumowej.
Podczas proces wulkanizacji taśmociągów, temperatura, ciśnienie i czas muszą współdziałać precyzyjnie. Tiantie Spółka przemysłowa, Sp. z o.o., ustalamy standardowe zakresy robocze w oparciu o typ pasa:
- EP lub pasy tekstylne NN: 2–1.6 MPa, powszechnie 1.4 MPaz ogrzewaniem parowym lub gorącym olejem.
- Pasy z linkami stalowymi (ST): 6–2.0 MPa, niezbędne do całkowitego połączenia między stalowe linki i gumy.
- Paski odporne na ciepło i olej: 4–1.8 MPa, nieco wyżej, aby zapobiec powstawaniu pustych przestrzeni.
- Pasy bardzo grube lub o szerokości ≥2200 mm: 8–2.2 MPa, zapewniając równomierną kompresję.
Ciśnienie poniżej 1.2 MPa może powodować rozwarstwienie lub powstawanie kieszeni powietrznych, przy przekroczeniu 2.5 MPa ryzyko przelania się gumy lub deformacji osnowy. Typowa temperatura wulkanizacji wynosi 140-160 ° C, z czasem utwardzania 20-30 minut na 10 mm of całkowita grubość(To jest średnia wartość taśm przenośnikowych wyprodukowanych przez Tiantie Fabryka przemysłowa na zamówienie. Rzeczywiste potrzeby zależą od różnych standardów gumy rdzeniowej i zewnętrznej. Parametry te zapewniają równomierne sieciowanie molekularne, co przekłada się na długotrwałą stabilność i odporność na zmęczenie.
W warunkach polowych, wulkanizacja taśm przenośnikowych na gorąco jest równie istotna. Prawidłowo wykonane połączenie taśmy przenośnikowej za pomocą skalibrowanej maszyny wulkanizacyjnej osiąga ponad 90% pierwotnej wytrzymałości, przewyższając rozwiązania mechaniczne, takie jak łączniki taśm przenośnikowych czy szybkozłączki. Rezultatem jest płynniejsza praca, niższe wibracje i dłuższa żywotność taśmy.
Zgodnie z normami ISO 14890 i ASTM D412, precyzyjna wulkanizacja taśm przenośnikowych zwiększa wytrzymałość na rozciąganie i wydłuża ich żywotność nawet o 40%. Tak więc, jeśli formowanie nadaje taśmie kształt, wulkanizacja definiuje jej duszę — a kolejnym krokiem jest dokładne zrozumienie, w jaki sposób ciepło i chemia umożliwiają tę transformację.
2.Podstawowe zasady wulkanizacji
W naszych liniach produkcyjnych wulkanizacja taśm przenośnikowych nie polega jedynie na nagrzewaniu – to kontrolowana przemiana chemiczna, która nadaje taśmie wytrzymałość mechaniczną i stabilność termiczną. Przed utwardzeniem surowa guma jest już stała, ale brakuje jej elastyczności i spójności wewnętrznej. Celem wulkanizacji jest przekształcenie tego materiału poprzez usieciowanie, przekształcając słabe łańcuchy polimerowe w sprężystą, trójwymiarową sieć zdolną do wytrzymywania ciągłego naprężenia i ciepła.
1. Mechanizm chemiczny
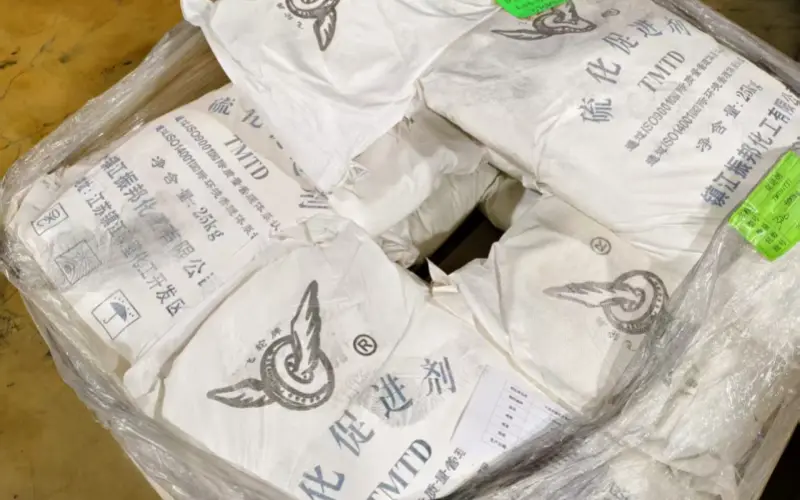
Podczas wulkanizacji gumowej taśmy przenośnikowej siarka reaguje z podwójnymi wiązaniami kauczuku naturalnego (NR) lub kauczuku butadienowo-styrenowego (SBR). W temperaturze 140–160°C , pierścienie siarkowe (S₈) otwierają się i łączą oddzielne łańcuchy polimeru poprzez mostki C–S–S–C lub C–S–C. Aktywatory, takie jak tlenek cynku i kwas stearynowy, przyspieszają tę reakcję, podczas gdy promotory, takie jak CBS, MBTS lub TMTD, kontrolują rodzaj i gęstość wiązań poprzecznych.
Gęstość sieciowania określa wydajność:
- Zbyt nisko → pas pozostaje miękki, lepki i niestabilny termicznie.
- Zbyt wysoka → nadmierna wulkanizacja powodująca sztywność i utratę elastyczności.
Zrównoważona struktura usieciowania umożliwia wulkanizacji taśm przenośnikowych , zapewniając jednocześnie elastyczność i długoterminową wytrzymałość.
2. Efekt termiczny
Temperatura zapewnia energię aktywacji dla sieciowania. Poniżej 120°C reakcje są pomijalne; w zakresie 140–160°C szybkość utwardzania jest stabilna i równomierna. Przekroczenie 165°C może spowodować przypalenie lub odwrócenie procesu. W pasach wielowarstwowych, wewnętrzne termopary wykazują, że różnice między powierzchnią a rdzeniem mogą sięgać 10–20°C . Cykl utwardzania kończy się dopiero wtedy, gdy rdzeń utrzymuje temperaturę docelową wystarczająco długo, aby umożliwić pełną reakcję – zazwyczaj 20–30 minut na każde 10 mm całkowitej grubości. Taka kontrola zapewnia spójne wiązania molekularne w każdej warstwie.
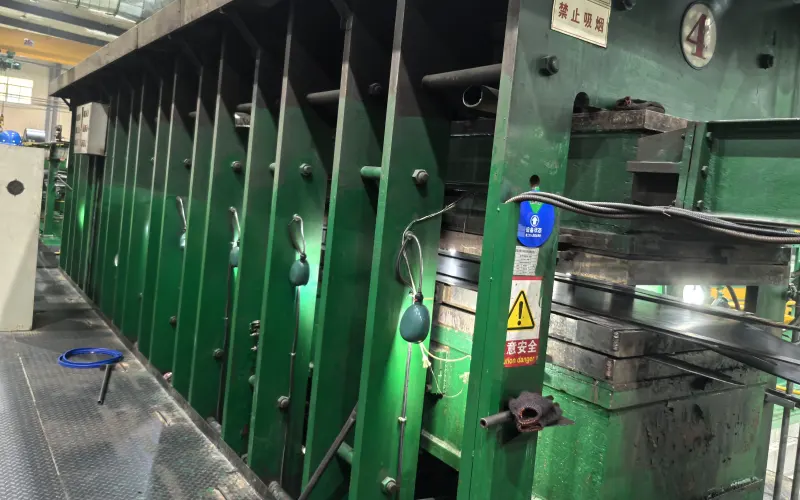
3. Efekty mechaniczne i czasowe
Ciśnienie napędza przepływ gumy i usuwa uwięzione powietrze, zapewniając pełny kontakt między warstwami. Typowe zakresy pracy to:
- Pasy EP/NN: 2–1.6 MPa
- Pasy z linkami stalowymi: 6–2.0 MPa
- Pasy grube i szerokie: 8–2.2 MPa
Poniżej 1.2 MPa pojawiają się rozwarstwienia i pęcherzyki powietrza; powyżej 2.5 MPa następuje przelanie gumy lub odkształcenie osnowy. Każde zwiększenie o 0.1 MPa może podnieść temperaturę o 1–2°C, dlatego równowaga między temperaturą a ciśnieniem jest kluczowa.
Czas utwardzania określa się na podstawie wartości t₉₀ reometru — momentu, w którym następuje 90% usieciowania — pomnożonej przez współczynnik 1.2–1.3, aby zapewnić całkowitą reakcję na całej grubości.
4. Przyczepność i wydajność
Podczas wulkanizacji taśm przenośnikowych , stopiona guma wnika w strukturę tkaniny, tworząc mechaniczne połączenia i wiązania chemiczne na styku. Prawidłowa wulkanizacja eliminuje słabe warstwy, pęcherze i miękkie rdzenie.
Po precyzyjnej wulkanizacji taśmy przenośnikowej mierzalne ulepszenia właściwości obejmują:
- Wytrzymałość na rozciąganie + 30–60%
- Odporność na rozdarcie + 40%
- Odporność na ścieranie + 20–50%
- Żywotność zmęczeniowa × 2–3
- Stabilna praca przy ciągłej wysokiej temperaturze
Każde wiązanie chemiczne utworzone podczas wulkanizacji taśmy przenośnikowej bezpośrednio definiuje, jak długo taśma będzie pracować pod obciążeniem. Następnym krokiem jest przełożenie tych zasad na produkcję – w jaki sposób parametry utwardzania są stosowane w procesie produkcji taśmy przenośnikowej, aby uzyskać powtarzalną jakość przemysłową.
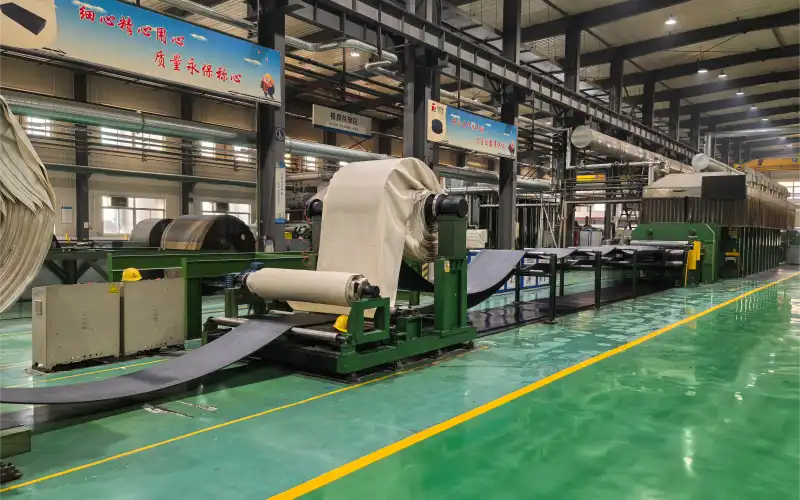
3.Wulkanizacja w procesie produkcji taśm przenośnikowych
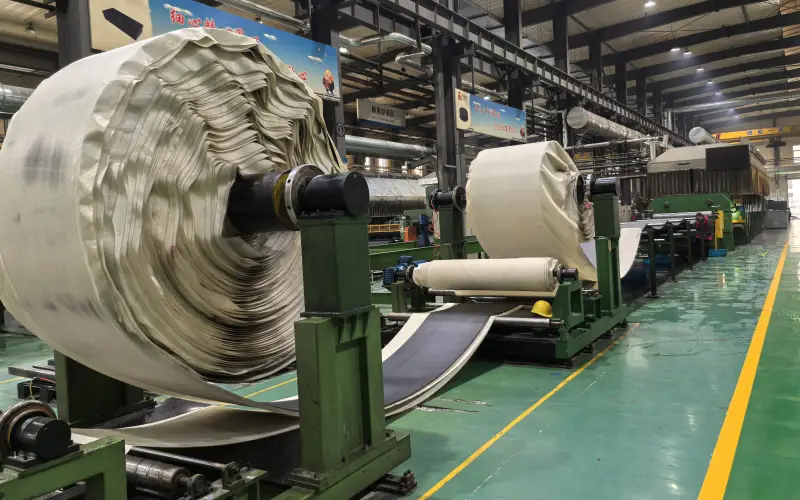
W produkcji taśmociągów precyzja wulkanizacja to właśnie to, co przekształca jakość materiału w trwałą wydajność. Tiantie Industrial Co., Ltd, zajmujemy się wulkanizacja taśmociągów jako decydujący etap produkcji – gdzie warstwowa struktura pasa staje się pojedynczym, spójnym systemem dzięki kontrolowanemu działaniu ciepła i ciśnienia. Każdy parametr techniczny jest udoskonalany poprzez testy i weryfikowany wynikami wydajności, zanim trafi na linię produkcyjną.
1. Rola procesu i definicja
proces wulkanizacji taśmociągów Zapewnia niezbędne sieciowanie chemiczne, które przekształca surową gumę w stabilny, elastyczny i odporny na zużycie materiał. Łączy również warstwy karkasu, otuliny i wzmocnienia w jedną, jednolitą całość.
Dla litu szacuje się EP oraz Pasy NNWulkanizacja zapewnia doskonałą przyczepność między warstwami tekstylnymi. W przypadku pasów z linkami stalowymi umożliwia ona pełną penetrację gumy i jej hermetyzację wokół każdego pasma drutu, zapobiegając rozwarstwianiu się pod wpływem naprężeń podczas eksploatacji.
2. Sprzęt i system wulkanizacyjny
Każda maszyna wulkanizacyjna do taśmociągów w naszej fabryce pracuje w ściśle określonych zakresach:
- Temperatura:140-160 ° C
- ciśnienie:2–2.2 MPa, w zależności od konstrukcji i grubości pasa
- Metoda grzania:cyrkulacja pary nasyconej lub oleju termicznego
- Chłodzenie:natychmiastowe wyjmowanie z formy, a następnie naturalne schładzanie powietrzem
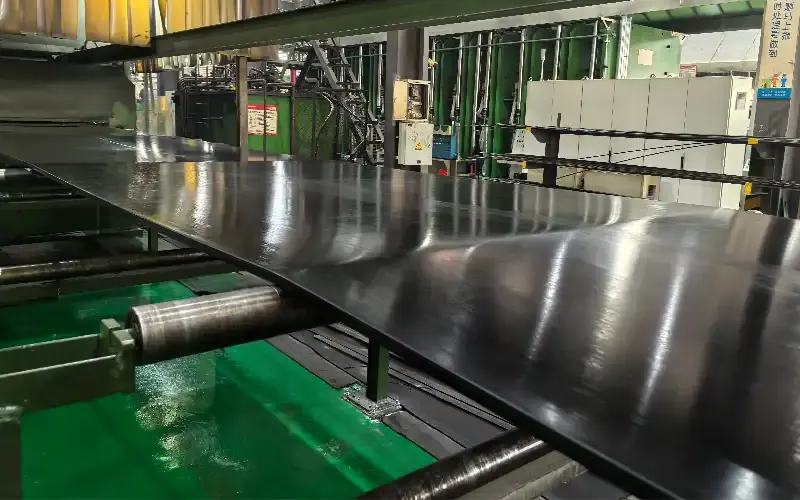
Zwolnienie prasy natychmiast po cyklu utwardzania zapobiega nadmiernemu ściśnięciu, a stopniowe chłodzenie powietrzem stabilizuje taśmę bez naprężeń wewnętrznych. Temperatura i ciśnienie są równomiernie rozprowadzane przez wielostrefowy system grzania, co zapewnia równomierne utwardzanie na całej szerokości.
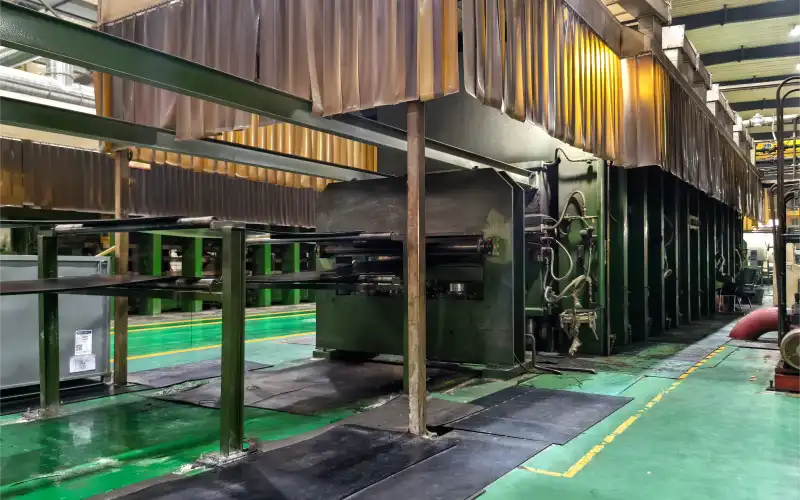
3. Kontrolowana procedura produkcji
Cykl wulkanizacji przebiega według powtarzalnej sekwencji:
- Podgrzewanie– Temperatury płyt podnoszą się do docelowego zakresu 150 °C.
- Zwiększanie ciśnienia– Nacisk jest wywierany stopniowo, zazwyczaj 4 MPa dla EP/NN i 1.8 MPa dla pasów z linkami stalowymi.
- Utwardzanie– Pas pozostaje w stałych warunkach przez 20–30 minut na 10 mm o całkowitej grubości.
- Rozformowywanie i chłodzenie– Prasa otwiera się natychmiast, a taśma chłodzi się pod wpływem przepływu powietrza otoczenia, co pozwala zachować precyzję wymiarową.
Każdy cykl jest optymalizowany pod kątem struktury pasa, co zapewnia pełne usieciowanie molekularne i stabilną przyczepność warstw bez nadmiernego utwardzenia.
4. Kalibracja laboratoryjna i optymalizacja procesów
Zanim formuła trafi do produkcji, przechodzi ona szeroko zakrojone testy laboratoryjne. Nasz zespół badawczo-rozwojowy przeprowadza wiele wulkanizacja taśmociągów próby z różnymi temperaturami, ciśnieniami i czasami utwardzania.
Analizując krzywe wulkanizacji i reometr t₉₀ Na podstawie tych wartości ustalamy dokładny, standardowy czas utwardzania dla każdego rodzaju mieszanki. Zoptymalizowane parametry są następnie wdrażane na linii produkcyjnej, zapewniając, że każda partia osiąga identyczną gęstość usieciowania i jakość adhezji.
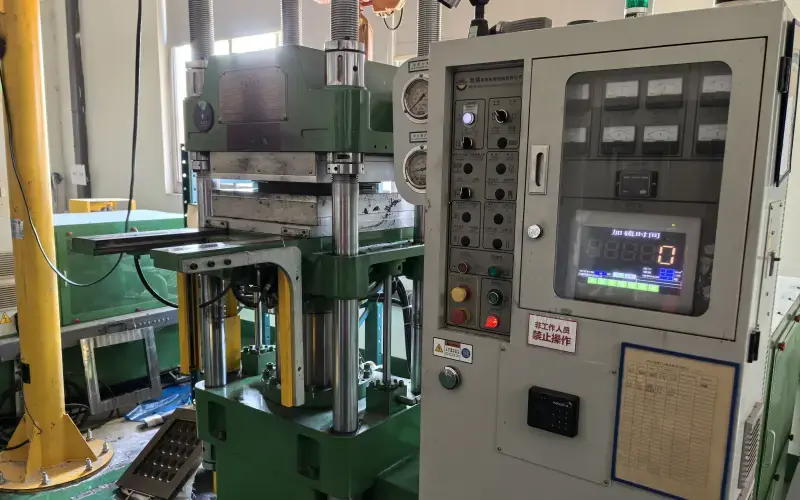
5. Walidacja laboratoryjna i zapewnienie jakości
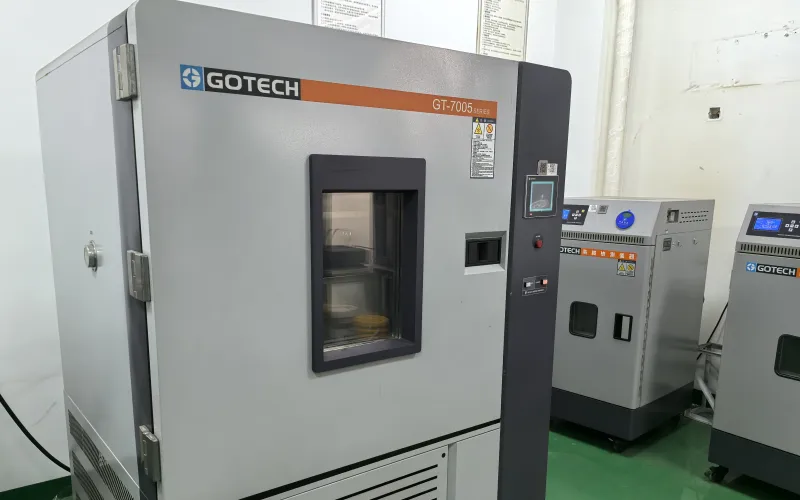
Po wulkanizacji gotowe pasy trafiają do laboratorium w celu szczegółowej weryfikacji. Oceniamy:
- Wydajność mechaniczna — odporność na rozciąganie, odrywanie i ścieranie zgodnie z normami ASTM D412 i ISO 252;
- Stabilność termiczna — zachowanie właściwości mechanicznych po starzeniu cieplnym;
- Integralność strukturalna — potwierdzone badaniem przekroju poprzecznego pod kątem jednorodności łączenia, braku kieszeni powietrznych, rozwarstwienia lub zniekształceń krawędzi.
Oprócz badań laboratoryjnych, końcowa kontrola wizualna na hali produkcyjnej zapewnia jednolitość powierzchni i dokładność wymiarową. Każda taśma opuszczająca linię produkcyjną TiantieLinia musi spełniać zarówno standardy testów fizycznych, jak i doskonałą jakość wizualną.
6. Spójność, wydajność i niezawodność
Prawidłowa wulkanizacja taśmociągów przynosi wymierne korzyści:
- Stabilna przyczepność pomiędzy gumą i warstwami wzmacniającymi;
- Gładka, jednolita powierzchnia o dokładnych wymiarach;
- Zwiększona wytrzymałość na rozciąganie, odporność na rozdarcie i trwałość zmęczeniowa;
- Niezawodne śledzenie i zmniejszone wibracje podczas długotrwałej pracy.
Łącząc laboratoryjną kalibrację procesu z precyzyjną kontrolą prasy, utrzymujemy stałą jakość pasów o różnych gatunkach i konstrukcjach. Nasze pasy spełniają lub przewyższają normy ISO 14890 i DIN 22102 w zakresie stabilności działania i trwałości.
7. Rozszerzanie precyzji poza produkcję
Osiągnięta przez nas spójność wulkanizacja taśmociągów Linie definiują, jak nasze pasy sprawdzają się w rzeczywistych zastosowaniach. Te same zasady utwardzania – kontrolowane ciepło, ciśnienie i czas – stanowią podstawę naszych systemów łączenia i naprawy połączeń na miejscu.
W następnej sekcji skupimy się na tym, w jaki sposób te standardy wulkanizacji na poziomie fabrycznym są dostosowywane do łączenie i wulkanizacja taśmociągów, zapewniając integralność połączenia równą wytrzymałości oryginalnego pasa.
4.Łączenie i wulkanizacja taśm przenośnikowych
W przemysłowych systemach transportowych łączenie oddzielnych odcinków taśmy jest czynnością konieczną, a nie środkiem awaryjnym. Długie taśmy są produkowane i wysyłane w rolkach, aby zapewnić wydajność transportu, a ich łączenie podczas montażu jest częścią standardowego procesu konfiguracji. Jakość połączenia – niezależnie od tego, czy wykonanego metodą wulkanizacji taśmy przenośnikowej , czy łączenia mechanicznego – decyduje o stabilności taśmy, jej żywotności i częstotliwości konserwacji.
Z punktu widzenia producenta , zrozumienie technologii łączenia jest kluczowe dla zapewnienia, że pas po zamontowaniu będzie działał zgodnie z założeniami. Chociaż proces produkcji zapewnia spójną jakość całego pasa, ostateczna wydajność w praktyce w dużej mierze zależy od sposobu wykonania połączeń.
1. Rola łączenia
Łączenie przywraca ciągłość struktury pasa. Połączenie musi płynnie przenosić obciążenia rozciągające w całym obszarze łączenia, zapobiegając koncentracji naprężeń i niewspółosiowości. Dwiema dominującymi metodami w przemyśle są wulkanizacja taśm przenośnikowych (na gorąco lub na zimno) oraz mocowanie mechaniczne. Obie metody służą temu samemu celowi: utrzymaniu równomiernej wytrzymałości i stabilności pracy w całym systemie przenośnikowym.
W przypadku pasów o wysokim naprężeniu roboczym lub wymagających warunkach, zazwyczaj preferowane są połączenia wulkanizowane ze względu na ich bezszwową konstrukcję. W przypadku lżejszych lub krótszych systemów, łączniki mechaniczne mogą oferować praktyczne i ekonomiczne korzyści.
2. Wulkanizacja na gorąco
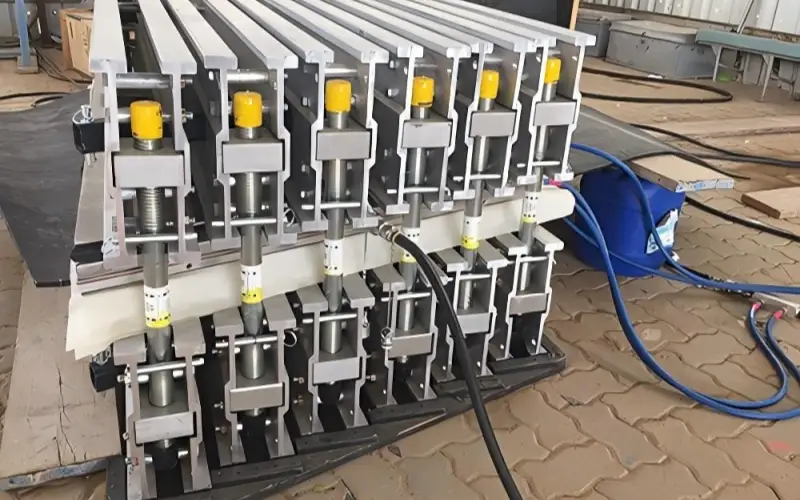
Wulkanizacja na gorąco opiera się na tej samej zasadzie, co w produkcji pasów. Miejsce łączenia jest utwardzane za pomocą kontrolowanego ciepła i ciśnienia, co pozwala gumie na usieciowanie i połączenie w ciągłą warstwę. Typowa praktyka przemysłowa obejmuje utwardzanie w temperaturze 140–160°C i ciśnieniu 1.4–1.8 MPa , w zależności od rodzaju i grubości pasa.
Prawidłowo zwulkanizowane połączenie może zbliżyć się do pierwotnej wytrzymałości pasa na rozciąganie, oferując doskonałą stabilność termiczną i parametry dynamiczne. Metoda ta jest szeroko stosowana w zastosowaniach wymagających dużej wytrzymałości, takich jak górnictwo, produkcja stali i systemy transportu dalekobieżnego.
3. Wulkanizacja na zimno
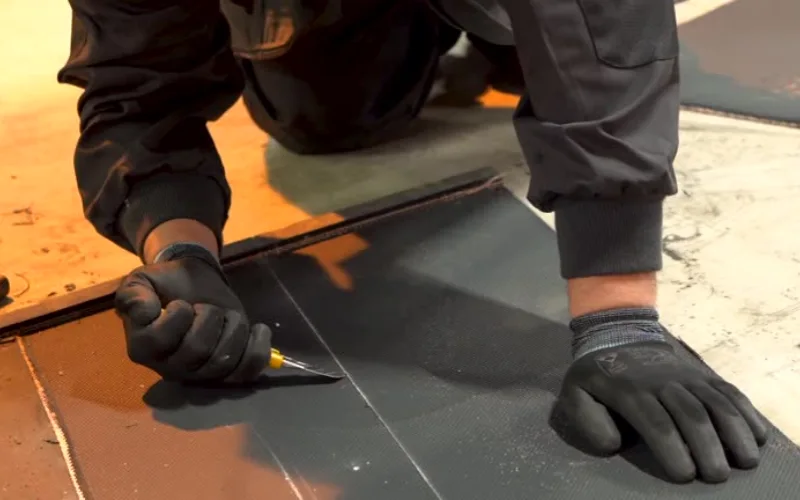
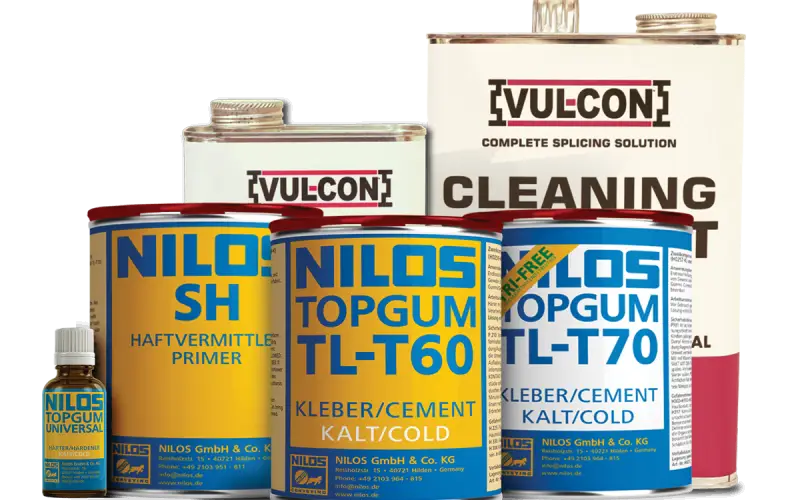
Wulkanizacja na zimno zapewnia wiązanie za pomocą klejów chemicznych w temperaturze otoczenia. Nie wymaga urządzeń grzewczych, co czyni ją praktyczną w warunkach terenowych lub w instalacjach tymczasowych. Chociaż uzyskana wytrzymałość połączenia jest niższa niż w przypadku utwardzania na gorąco, metoda ta nadaje się do przenośników o niskim i średnim naprężeniu, wymian konserwacyjnych lub sytuacji wymagających szybkiego montażu.
Metoda oparta na kleju w dużym stopniu zależy od przygotowania powierzchni, czasu utwardzania oraz warunków środowiskowych, takich jak temperatura i wilgotność. Z tego powodu wielu użytkowników stosuje wulkanizację na zimno jako metodę pomocniczą lub doraźną, a nie jako długoterminową, podstawową metodę łączenia.
4. Łączniki mechaniczne
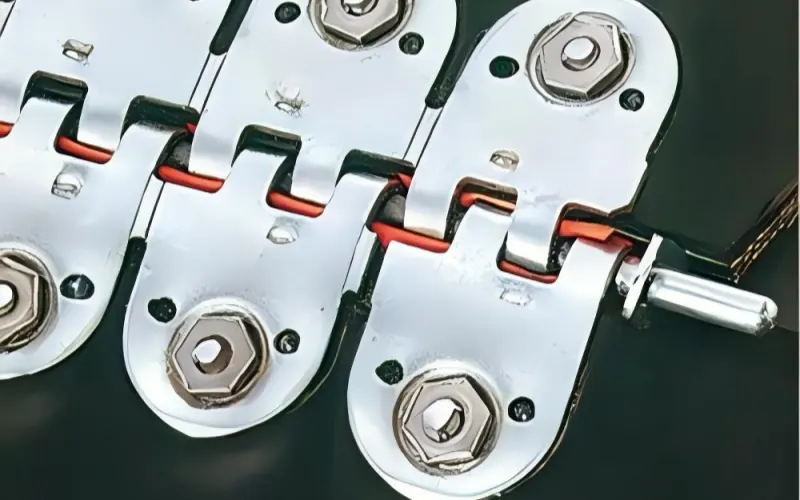
Mocowanie mechaniczne pozostaje ważną alternatywą wulkanizacja taśmociągów.
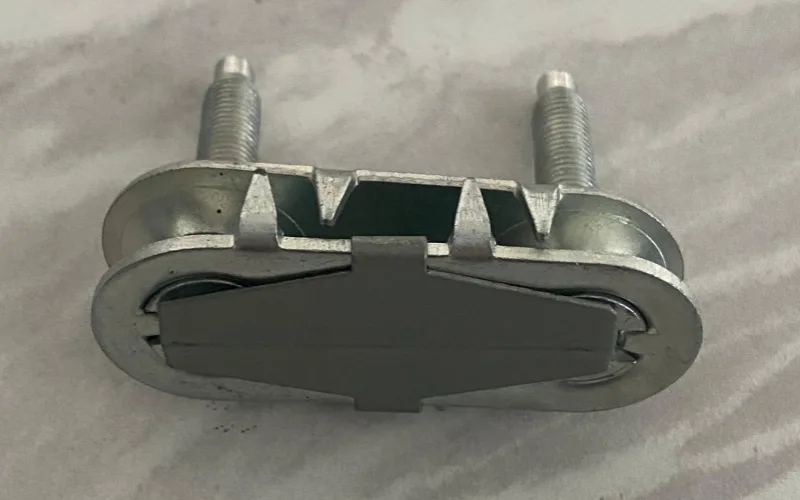
Nowoczesne technologie elementy mocujące taśmociągi i narzędzia do mocowania zostały zaprojektowane z myślą o szybkim montażu i niezawodnej sile zacisku. Są szeroko stosowane w przenośnych przenośnikach, systemach transportu kruszyw i systemach załadunku materiałów.
Połączenia mechaniczne nie są łączone chemicznie, lecz blokowane mechanicznie. Ich wydajność zależy od jakości łącznika, naprężenia pasa i konfiguracji koła pasowego. Przy stosowaniu w granicach dopuszczalnego naprężenia łącznika, zapewniają one stabilną i wydajną pracę. Jednak pod wpływem nadmiernego obciążenia lub ciepła łączniki mogą się poluzować lub powodować miejscowe zużycie, co ogranicza ich zastosowanie w zastosowaniach wymagających wysokiego napięcia.
5. Normy branżowe i testowanie
W branży przenośników taśmowych jakość połączeń jest powszechnie weryfikowana przy użyciu norm międzynarodowych, takich jak ISO 252, DIN 22102, ASTM D412.
Typowe parametry kontroli obejmują:
- Stan powierzchni: bez widocznych rozwarstwień, kieszeni powietrznych lub nieregularnych krawędzi;
- Spójność:równomierne prowadzenie pasa i jednolita grubość w miejscu łączenia;
- Siła przyczepności: wartości wytrzymałości na odrywanie lub ścinanie spełniające określone kryteria.
W przypadku pasów z linkami stalowymi często stosuje się dodatkowe badania nieniszczące, takie jak badanie magnetyczne lub ultradźwiękowe, w celu potwierdzenia integralności połączeń linek.
6. Równoważenie wydajności i efektywności
Każda metoda łączenia ma swoje zalety techniczne i ekonomiczne.
Wulkanizacja taśmociągów zapewnia najwyższy poziom wytrzymałości mechanicznej i trwałości, dzięki czemu jest preferowanym wyborem w przypadku ciężkich lub ciągłych prac.
Łączniki mechaniczneZ drugiej strony oferują niezrównaną prędkość i wygodę w systemach, w których wymagana jest elastyczność i częsta wymiana pasów.
Wybór między tymi metodami zależy od obciążenia przenośnika, środowiska pracy i strategii konserwacji. Cel jest zawsze ten sam: bezpieczne, stabilne połączenie, które zachowuje pierwotną wydajność taśmy przy minimalnym przestoju.
7. Perspektywa producenta
As producent pasów, Tiantie Firma Industrial Co., Ltd koncentruje się na spójności materiałów i precyzji konstrukcyjnej. Nie świadczymy ani nie nadzorujemy usług wulkanizacji w terenie, ale dbamy o to, aby każdy produkowany przez nas pas spełniał wymagania stabilności fizycznej i chemicznej niezbędne do niezawodnego działania połączenia – niezależnie od tego, czy użytkownik stosuje wulkanizację, klejenie na zimno, czy mocowanie mechaniczne.
Naszą rolą jest projektowanie taśm, które reagują przewidywalnie na każdą standardową metodę łączenia, zatwierdzoną w branży. Łącząc jednorodność materiału z fachową wiedzą klienta w zakresie montażu, możemy w pełni wykorzystać potencjał każdej taśmy przenośnikowej, bezpiecznie i wydajnie.
5.Środki wulkanizujące i systemy materiałowe
W produkcji gumowych taśm przenośnikowych, środki wulkanizujące i systemy materiałowe decydują o tym, jak produkt zachowuje się w rzeczywistych warunkach przemysłowych. Chociaż chemiczna zasada wulkanizacji taśm przenośnikowych została wyjaśniona wcześniej, tutaj skupimy się na tym, jak dobierane są różne związki, systemy utwardzania i kombinacje materiałów w celu uzyskania określonych właściwości mechanicznych i termicznych.
Dla producenta odpowiedni system wulkanizacji nie jest wyłącznie kwestią wydajności utwardzania, ale także definiuje przyczepność, odporność na starzenie i długoterminową niezawodność w warunkach naprężeń.
1. Rola środków wulkanizujących w produkcji pasów
A środek wulkanizujący Siarka jest substancją umożliwiającą sieciowanie łańcuchów polimerowych. Siarka pozostaje najpopularniejszym wyborem w produkcji taśm przenośnikowych, ponieważ zapewnia elastyczność i doskonałą wytrzymałość zmęczeniową.
Jednak nie wszystkie pasy wymagają tego samego rodzaju sieci usieciowanej. Skład gumy – jej polimer bazowy, wzmocnienie i dodatki – decyduje o tym, który system sprawdzi się najlepiej.
Równowagę między wytrzymałością mechaniczną a stabilnością termiczną uzyskuje się poprzez połączenie siarki z przyspieszaczami, aktywatorami i stabilizatorami, które kontrolują szybkość i zakres procesu sieciowania.
2. Typowe systemy wulkanizacji w taśmach przenośnikowych
Do różnych typów taśmociągów stosuje się różne systemy utwardzania, w zależności od temperatury roboczej, ekspozycji na substancje chemiczne i obciążenia mechanicznego.
Rodzaj gumy | System wulkanizacji | Kluczowe funkcje | Typowy typ pasa |
NIE / SBR | Układ przyspieszający siarkę | Wysoka elastyczność, mocne wiązanie, niski koszt | Paski uniwersalne |
NBR | Układ siarkowy lub nadtlenkowy | Odporny na olej i paliwo | Pasy odporne na olej |
EPDM | Układ nadtlenkowy | Doskonała odporność na ciepło i ozon | Paski odporne na ciepło |
CR (neopren) | System samosieciujący lub tlenkowy | Ognioodporny, przeciwstarzeniowy | Pasy ognioodporne |
Systemy te stanowią podstawę wszystkich wulkanizacja taśm przenośnikowych.
Na przykład pas odporny na ciepło na bazie EPDM wymaga utwardzania nadtlenkiem, aby zachować strukturę w temperaturze powyżej 160 °C, podczas gdy pas NBR zaprojektowany do kontaktu z olejem wykorzystuje zmodyfikowany system siarkowy, aby zapobiec przedwczesnemu zmiękczeniu.
3. Warstwy wzmacniające i adhezyjne
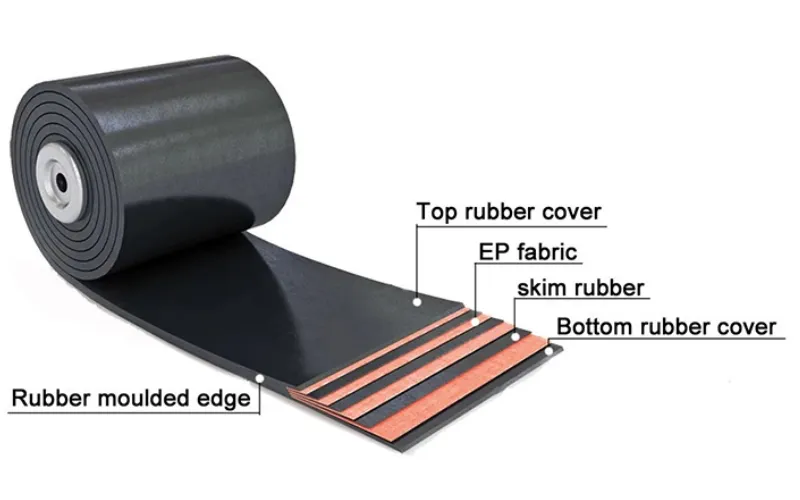
Oprócz samej gumowej matrycy, kluczowe znaczenie ma interakcja gumy ze wzmocnieniem (tkaniną lub stalowym kordem). Warstwa adhezyjna zapewnia, że karkas i okładka poruszają się jako jedna całość pod wpływem naprężeń.
Aby zwiększyć przyczepność, stosuje się specjalne środki wiążące, takie jak rezorcyna-formaldehyd-lateks (RFL) w przypadku tkanin lub mosiężne linki stalowe w przypadku zbrojenia metalu. Podczas wulkanizacji taśm przenośnikowych materiały te reagują chemicznie z siarką i przyspieszaczami, tworząc stabilny interfejs.
Dobrze zaprojektowany system klejenia gwarantuje, że pas nie rozwarstwia się ani nie tworzą się na nim pęcherze, nawet przy dużych obciążeniach dynamicznych lub wahaniach temperatury.
4. Stabilizatory, wypełniacze i dodatki
Wydajność utwardzonego pasa zależy nie tylko od systemu wulkanizacji, ale także od składników wtórnych, które wpływają na przetwarzanie i trwałość.
- Antyoksydanty i antyozonanty zapobiega pękaniu powierzchni w wyniku długotrwałego działania tlenu lub światła słonecznego.
- Wypełniacze wzmacniające takie jak sadza lub krzemionka, zwiększają odporność na zużycie i wytrzymałość na rozdarcie.
- Plastyfikatory i oleje przetwórcze dostosować lepkość i elastyczność, aby ułatwić kalandrowanie i łączenie warstw.
- Tlenki metali i opóźniacze precyzyjnie dostosuj prędkość utwardzania i zapobiegaj przypaleniom podczas proces wulkanizacji taśmociągów.
Każdy dodatek wchodzi w interakcję z systemem wulkanizacyjnym, tworząc precyzyjną równowagę między przetwarzalnością a końcową wytrzymałością.
5. Dopasowanie wydajności poprzez projektowanie materiałów
At Tiantie W przemyśle, każda formuła pasa jest projektowana tak, aby pasowała do konkretnych warunków pracy. Na przykład:
- Paski odporne na ciepło polegaj na EPDM lub specjalistycznych mieszankach utwardzanych nadtlenkiem, o zoptymalizowanej gęstości sieciowania, co zapewnia wytrzymałość termiczną.
- Pasy odporne na olej należy stosować związki NBR o zmniejszonym pęcznieniu i stabilnym wiązaniu w podwyższonych temperaturach.
- Pasy górnicze o dużej wytrzymałości zawierają NR/SBR o dużej gęstości sieci siarkowej, aby zapewnić maksymalną wytrzymałość dynamiczną i odporność na rozdarcie.
Celem tej filozofii projektowania jest nie tylko poprawa stabilności utwardzania, ale także zagwarantowanie stałej przyczepności, odporności na ścieranie i zmęczenia po wulkanizacji taśmy przenośnikowej.
6. W kierunku systemów bezpieczniejszych i bardziej wydajnych dla środowiska
Krajobraz wulkanizacji ewoluuje w kierunku czystszej i bardziej zrównoważonej chemii.
Nowe generacje akceleratorów zapobiegają powstawaniu nitrozoamin, a systemy utwardzania w niskiej temperaturze zmniejszają zużycie energii.
Technologie utwardzania nadtlenkowego i hybrydowe są coraz częściej stosowane w celu zastąpienia preparatów o wysokiej zawartości siarki, poprawiając stabilność termiczną i redukując emisje podczas produkcji.
Innowacje te są zgodne z globalną zmianą w branży w kierunku ekologiczna wulkanizacja taśmociągów—łączenie wydajności z odpowiedzialnością za środowisko.
7. System materiałowy jako podstawa jakości
Trwałość każdej taśmy przenośnikowej zaczyna się od materiału, z którego jest wykonana.
Chociaż parametry procesu, takie jak temperatura i ciśnienie, kontrolują proces utwardzania, to struktura związku — połączenie polimeru, wypełniacza i środka wulkanizującego — ostatecznie decyduje o wytrzymałości, elastyczności i żywotności.
W tym sensie chemia, która się za tym kryje, wulkanizacja taśm przenośnikowych nie jest tylko reakcją; jest podstawą precyzji produkcji.
W następnej części omówiono, w jaki sposób te starannie opracowane materiały są utwardzane za pomocą urządzeń wulkanizacyjnych i systemów kontroli , co zapewnia jednolitą jakość na każdym metrze wyprodukowanej taśmy przenośnikowej.
6.Sprzęt wulkanizacyjny i systemy sterowania
At Tiantie Industrial Co., Ltd, precyzja w wulkanizacja taśmociągów zaczyna się od sprzętu, który go wykonuje.
Każdy metr utwardzonej taśmy zależy od zdolności maszyny do utrzymania stabilnego ciepła, ciśnienia i czasu.
Nawet jeśli mieszanka gumowa jest idealnie skomponowana, niestabilna prasa może negatywnie wpłynąć na przyczepność, płaskość powierzchni lub łączenie warstw.
Z tego powodu kontrola i spójność systemu wulkanizacyjnego są uważane za tak samo istotne jak sama formuła.
1. Główne elementy układu wulkanizacyjnego
Nowoczesna maszyna wulkanizacyjna wykorzystująca taśmociągi działa w oparciu o kilka zintegrowanych, synchronicznie pracujących systemów:
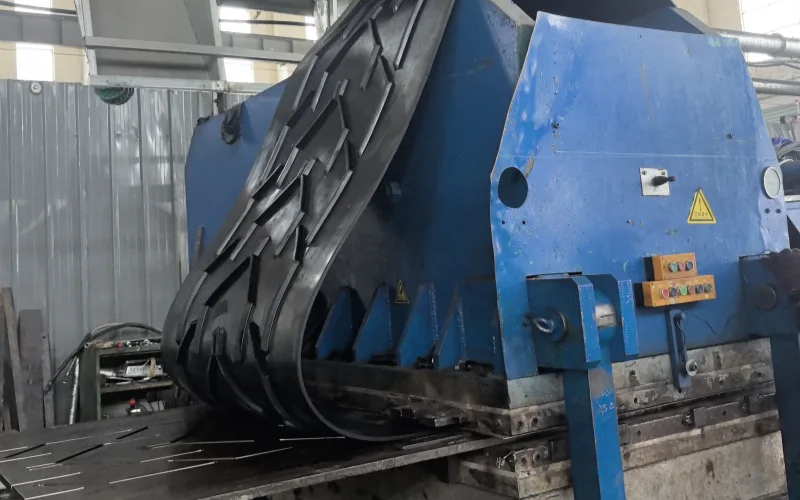
- Płyty grzewcze:wykorzystują wbudowane elementy grzejne lub cyrkulację oleju termicznego, aby utrzymać równomierną temperaturę na całej powierzchni płyty.
- System hydrauliczny:stosuje regulowane ciśnienie pomiędzy 2–2.2 MPa, w zależności od konstrukcji pasa.
- Sekcja chłodząca:aktywuje się natychmiast po utwardzeniu, stabilizując pas poprzez kontrolowane chłodzenie powietrzem lub wodą.
- Szafa sterownicza:mieści regulatory temperatury i ciśnienia, timery i obwody bezpieczeństwa.
Każda płyta jest precyzyjnie obrobiona, aby zapewnić płaskość i równomierne ściskanie. W prasach wielowarstwowych, niezależna kontrola strefowa umożliwia równomierne nagrzewanie na całej szerokości pasa.
2. Stabilność temperatury i ciśnienia
Równomierne ogrzewanie jest podstawą stałości wulkanizacja taśm przenośnikowych.
W naszej fabryce utrzymujemy równomierną temperaturę płyty w zakresie ± 3 ° C, weryfikowane regularnie poprzez mapowanie w podczerwieni.
Ciśnienie jest monitorowane w czasie rzeczywistym za pomocą cyfrowych czujników hydraulicznych, co pozwala uniknąć lokalnego niedociśnienia lub nadmiernego sprężania.
Stabilna temperatura gwarantuje jednorodne usieciowanie, a zrównoważone ciśnienie gwarantuje stabilność wymiarową pasa i integralność przyczepności.
3. Sterowanie i automatyzacja
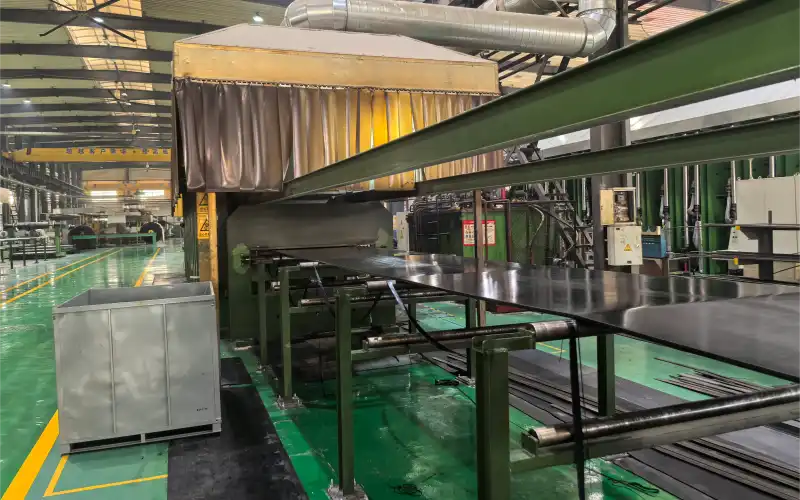
In wulkanizacja taśmociągówAutomatyzacja oznacza coś więcej niż tylko umożliwienie maszynom samodzielnej pracy — chodzi o utrzymanie wszystkich parametrów w wąskim, przewidywalnym zakresie.
Każda linia produkcyjna w Tiantie stosuje ustalone programy utwardzania opracowane na podstawie długotrwałych testów naszych związków.
PLC nie tylko nagrzewa lub dociska; reguluje on również wzrost temperatury, czas jej stabilizacji i zmiany ciśnienia w trakcie cyklu utwardzania.
Gdy te trzy krzywe — temperatury, ciśnienia i czasu — pozostają zsynchronizowane, wulkanizacja przebiega jednolicie od początku do końca.
Dlatego traktujemy automatyzację jako formę kontroli jakości, a nie wygody.
Pomaga wyeliminować różnice pomiędzy partiami i umożliwia nam prześledzenie każdego metra pasa aż do danych dotyczących utwardzania.
Precyzja, kiedyś osiągana ręcznie dzięki doświadczeniu, jest teraz utrzymywana cyfrowo — każdy cykl jest identyczny, każdy pas jest taki sam.
4. Bezpieczeństwo i niezawodność
Brak uruchomień prasy wulkanizacyjnej Tiantie bez zachowania ścisłych środków bezpieczeństwa.
Maszyny są izolowane termicznie, aby zapobiec utracie ciepła i chronić miejsce pracy operatora.
Każdy obwód hydrauliczny jest wyposażony w zawór bezpieczeństwa i przewód zatrzymania awaryjnego.
Jednostki elektryczne obejmują zabezpieczenie przed przeciążeniem i funkcje diagnostyczne pozwalające wykrywać usterki zanim wpłyną one na produkcję.
Regularna kalibracja jest częścią naszej rutynowej konserwacji — po każdym zdefiniowanym cyklu produkcyjnym sprawdzamy dokładność temperatury płyty, reakcję układu hydraulicznego i kontrolę czasu.
Pomysł jest prosty: bezpieczna maszyna to stabilna maszyna, a stabilność to gwarancja spójności wulkanizacja taśm przenośnikowych w przypadku długich serii produkcyjnych.
5. Precyzja jako podstawa spójności
Dla nas precyzja nie jest sloganem – to różnica między dobrym a idealnym paskiem.
Gdy temperatura i ciśnienie utrzymują się w dopuszczalnych granicach, guma utwardza się równomiernie, naprężenia wewnętrzne zanikają, a przyczepność między warstwami pozostaje jednolita.
Oznacza to, że każdy pas — EP, NN lub stalowy kord — ma taką samą strukturę i taki sam profil wydajności.
Ta filozofia kontroli definiuje Tiantielinia produkcyjna.
Stabilny proces wulkanizacji taśmociągów, wspierane przez niezawodny sprzęt i zdyscyplinowaną obsługę, to właśnie pozwala naszym pasom pracować przewidywalnie w kopalniach, portach i zakładach produkcyjnych na całym świecie.
W następnej sekcji przyjrzymy się korzyściom wynikającym z kontrolowanej wulkanizacji — w jaki sposób precyzja utwardzania przekłada się na wytrzymałość mechaniczną, trwałość i długoterminową stabilność w rzeczywistych systemach przenośników.
7.Zalety wulkanizacji
W transporcie przemysłowym prawdziwą zaletą jest wulkanizacja taśmociągów polega na tym, w jaki sposób przekształca oddzielne materiały w jedną zintegrowaną strukturę.
Pas nie jest już zbiorem warstw gumy i wzmocnień – staje się pojedynczym, elastycznym kompozytem.
Ta jedność chemiczna stanowi podstawę wytrzymałości mechanicznej, odporności na wysokie temperatury i długoterminowej niezawodności, której nie jest w stanie odtworzyć żadne połączenie mechaniczne.
1. Ciągłość strukturalna i rozkład naprężeń
Kiedy wulkanizacja taśm przenośnikowych Jeśli jest prawidłowo wykonany, pas zachowuje się jak jedno ciągłe medium pod napięciem.
Naprężenia rozkładają się równomiernie poprzez gumową matrycę i tkaninowy karkas, zamiast koncentrować się w otworach na śruby lub płytkach metalowych, jak w przypadku łączników mechanicznych.
To równomierne naprężenie zapobiega przedwczesnemu zmęczeniu materiału, pękaniu krawędzi i odchyleniom od kierunku jazdy.
W przypadku przenośników dalekobieżnych o wysokim stopniu naprężenia równomierność ta jest decydującym czynnikiem, który zapewnia stabilność taśmy w czasie.
2. Zwiększona odporność termiczna i dynamiczna
Połączenia wulkanizowane nie są po prostu klejone, ale powstają w wyniku sieciowania chemicznego pod wpływem kontrolowanego ciepła i ciśnienia.
Powstałe w ten sposób połączenie jest odporne na ciągłe zginanie, nagrzewanie się oraz działanie oleju, wody i materiałów ściernych.
Ponieważ pas nie zawiera żadnych części metalowych, rozszerza się i kurczy równomiernie pod wpływem temperatury, zapobiegając lokalnym naprężeniom cieplnym.
W systemach przetwarzających gorący klinkier, cement lub węgiel taka stabilność oznacza mniej przestojów i znacznie dłuższy cykl operacyjny.
3. Precyzja i efektywność energetyczna w działaniu
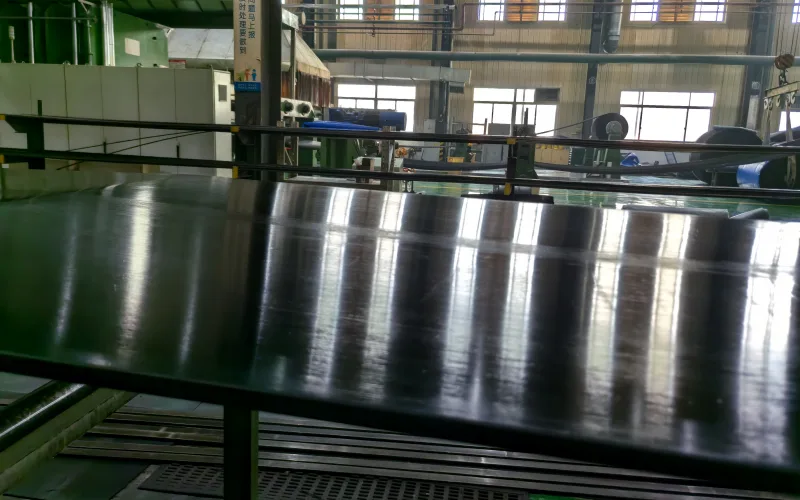
W pełni wulkanizowany pas pracuje płynniej, generuje mniej wibracji i strat tarcia na kołach pasowych i napinających.
Poprawia to efektywność energetyczną, zmniejsza zużycie łożysk i stabilizuje prowadzenie pasa.
Minimalizuje również mikropoślizgi występujące w połączeniach mechanicznych, co pomaga układowi napędowemu utrzymać stały moment obrotowy i prędkość.
Z punktu widzenia operacyjnego, dobrze wykonane wulkanizacja taśmociągów przekłada się bezpośrednio na wymierne oszczędności energii i ograniczenie konieczności konserwacji mechanicznej.
4. Zaleta cyklu życia
przedłużenie okresu eksploatacji osiągnięty poprzez przenośniki wulkanizacyjne nie jest przypadkowe – jest wynikiem przewidywalnej chemii i stabilnej geometrii.
Bezszwowa konstrukcja jest odporna na rozwarstwienie i zużycie powierzchni, zachowując stały profil wytrzymałości przez wiele lat użytkowania.
Choć złącza mechaniczne mogą być wygodne w przypadku tymczasowego stosowania, pasy wulkanizowane konsekwentnie przewyższają je w środowiskach, w których przestoje są kosztowne lub ciągła praca ma kluczowe znaczenie.
Wulkanizacja polega w istocie na zastąpieniu zależności mechanicznej integralnością chemiczną.
To punkt, w którym nauka o materiałach i inżynieria produkcji się przecinają, i to właśnie definiuje trwałość każdej wydajnej taśmy przenośnikowej, którą produkujemy.
8.Ograniczenia wulkanizacji taśm przenośnikowych
Każdy precyzyjny proces produkcyjny ma swoje granice, a wulkanizacja taśm przenośnikowych nie jest wyjątkiem. Jej siła tkwi w kontroli i stabilności, ale te same cechy sprawiają, że jest wolniejsza i mniej elastyczna niż inne metody łączenia. Te ograniczenia nie są wadami, lecz naturalnym rezultatem procesu stworzonego z myślą o precyzji.
1. Czas i przestoje w produkcji
Wulkanizacja jest czasochłonna, ponieważ nie można przyspieszyć procesu sieciowania gumy. Każdy cykl utwardzania przebiega według ustalonej krzywej temperatury i ciśnienia, a następnie wymaga powolnego chłodzenia, aby struktura została zablokowana. W przypadku pasów grubych lub z linkami stalowymi może to zająć kilka godzin. W zastosowaniach polowych, przenośne prasy wulkanizacyjne jeszcze bardziej wydłużają proces. W przeciwieństwie do pras fabrycznych, nie posiadają one automatycznych systemów podnoszenia ani chłodzenia, dlatego pas i prasa muszą stygnąć naturalnie przed rozdzieleniem. Ten wydłużony czas wydłuża cały cykl o kilka godzin, ale zapewnia równomierne naprężenie wewnętrzne i stabilne połączenie.
2. Wrażliwość na warunki środowiskowe i jednorodność temperatury
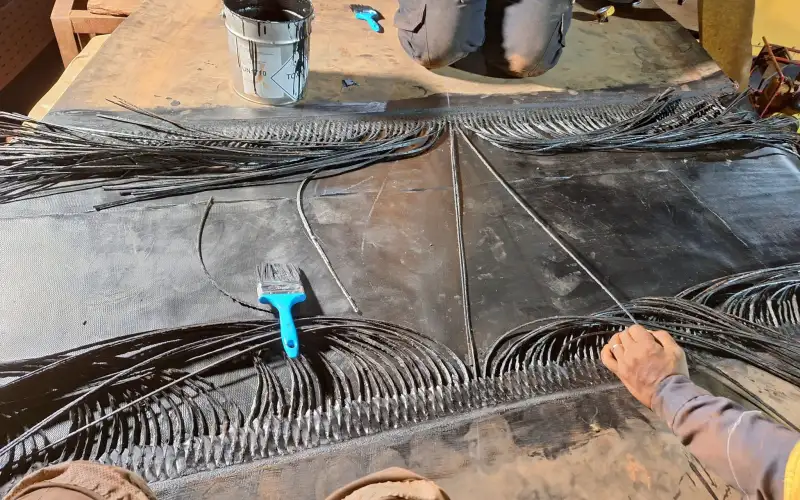
Stabilne warunki środowiskowe są niezbędne dla jakości. Kurz, olej lub wilgoć mogą łatwo zakłócić wiązanie i doprowadzić do powstania słabych warstw. TiantieKontrola temperatury nie opiera się na sprzężeniu zwrotnym z termopar ani mapowaniu płyt. Zamiast tego opieramy się na danych laboratoryjnych gromadzonych przez lata. Dzięki wielokrotnym eksperymentom wulkanizacyjnym nasz zespół badawczo-rozwojowy określił idealne parametry temperatura-czas dla każdego związku. Te sprawdzone wartości stanowią podstawę produkcji, utrzymując wulkanizacja taśmociągów proces jest spójny nawet bez zautomatyzowanych systemów informacji zwrotnej.
3. Dyscyplina umiejętności i procesów
W warsztacie wulkanizacja taśm przenośnikowych nadal w większym stopniu zależy od ludzi niż od maszyn. Operator decyduje, jak szybko temperatura powinna rosnąć i jak równomiernie rozłożyć nacisk na taśmę. Jeśli temperatura rośnie zbyt szybko, powierzchnia przypala się, zanim rdzeń zareaguje. Jeśli rośnie zbyt wolno, spoina pozostaje słaba. Polegamy na wprawnym oku, aby dostrzec zmianę koloru i tekstury, która świadczy o prawidłowym utwardzaniu się spoiny. Doświadczenie wypełnia luki, których żaden czujnik nie jest w stanie pokryć – to prawdziwa umiejętność stojąca za dobrym połączeniem.
4. Złożoność sprzętu i koszty operacyjne
Maszyna wulkanizacyjna z przenośnikiem taśmowym wygląda prosto z zewnątrz, ale w środku to ciężki, energochłonny system. Płyty grzewcze muszą pozostać płaskie, obwód hydrauliczny musi utrzymać ciśnienie, a każdy przekaźnik sterujący wymaga kalibracji. Gdy jeden element się przesuwa, cała krzywa utwardzania ulega zmianie. Konserwacja nie jest opcjonalna – to ona zapewnia stabilność procesu. Eksploatacja takiego sprzętu jest kosztowna i czasochłonna, a w przypadku mniejszych taśm koszty często przewyższają korzyści. Dlatego niektóre warsztaty nadal stosują złącza mechaniczne do lżejszych prac.
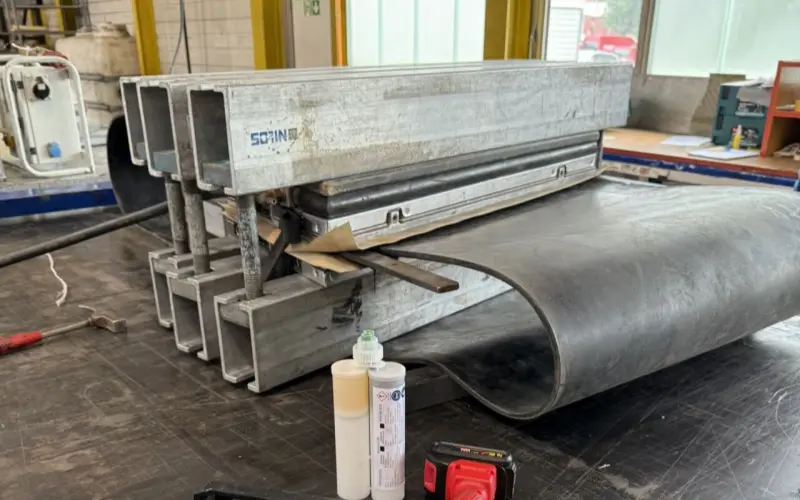
5. Sztywność konstrukcyjna po utwardzeniu
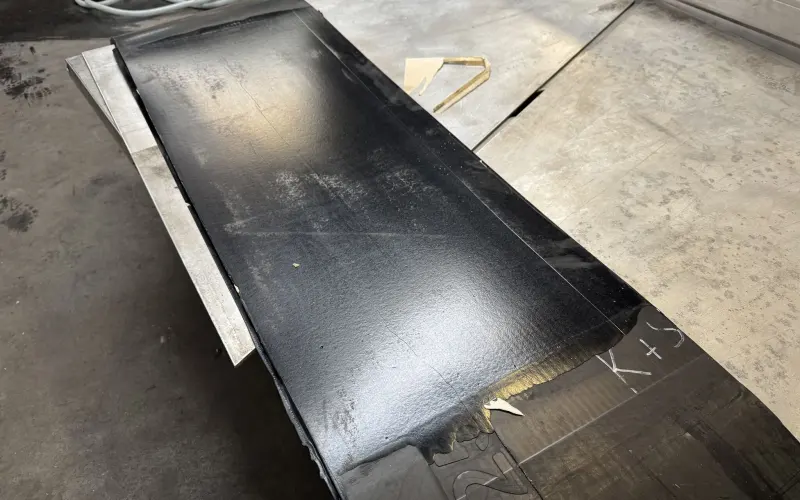
Po wulkanizacji pas staje się jednolitym, solidnym korpusem. Nie ma prostego sposobu na jego skrócenie lub przycięcie bez konieczności zaczynania od nowa. W przypadku przenośników modułowych lub tymczasowych stanowi to ograniczenie; traci się elastyczność. Jednak w systemach wysokiego napięcia lub wysokiej temperatury to właśnie ta sztywność chroni pas przed odkształceniem. Na naszych liniach produkcyjnych traktujemy to jako zawód – po utwardzeniu pas ma pozostać w tym stanie, spełniając swoje zadanie przez lata, bez żadnego ruchu poza linią.
Wszystkie ograniczenia wulkanizacji mają to samo źródło, co jej niezawodność: precyzję. Proces ten wymaga cierpliwości, kontroli i konsekwencji, a w zamian zapewnia integralność mechaniczną, która definiuje prawdziwie trwałą taśmę przenośnikową.
9.Kontrola jakości i weryfikacja laboratoryjna wulkanizacji taśm przenośnikowych
Siła A taśmociąg wulkanizowany nie decyduje prasa — jest to udowadniane testami.
W każdej fabryce pasów kontrola jest tym, co łączy teorię z rzeczywistością. Wulkanizacja może przebiegać idealnie według schematu na papierze, ale tylko konsekwentna weryfikacja gwarantuje, że każdy utwardzony pas spełni swoje mechaniczne obietnice.
1. Kontrola po wulkanizacji
Po zdjęciu pasa z prasy wulkanizacyjnej natychmiast rozpoczyna się kontrola. Pierwszym krokiem jest obserwacja wizualna, ale to coś więcej niż tylko rzut oka. Inżynierowie szukają uwięzionych pęcherzyków powietrza, zniekształceń krawędzi lub nierównomiernego połysku – oznak, że ciśnienie wewnętrzne lub rozkład ciepła nie były równomierne.
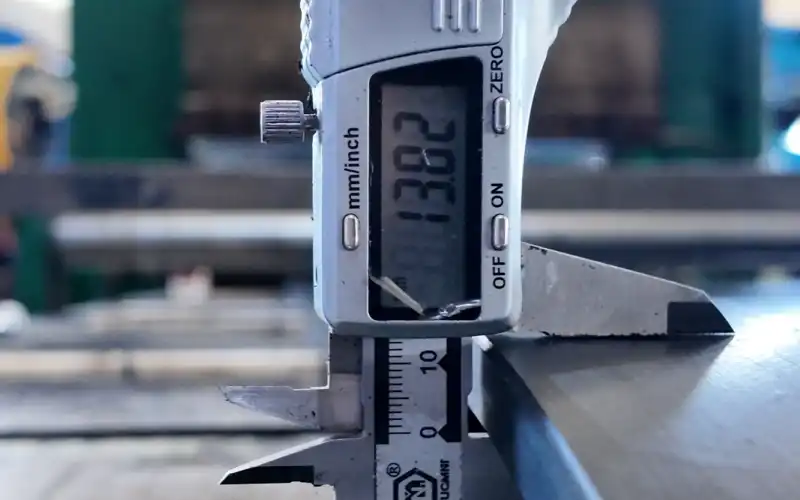
Następnie sprawdzana jest grubość i płaskość na całej szerokości. Nawet niewielkie odchylenie może powodować problemy z prowadzeniem lub lokalne naprężenia podczas pracy. Ta wczesna kontrola pozwala na wykrycie wad, które w przeciwnym razie ujawniłyby się dopiero po montażu.
2. Badania mechaniczne i przyczepności
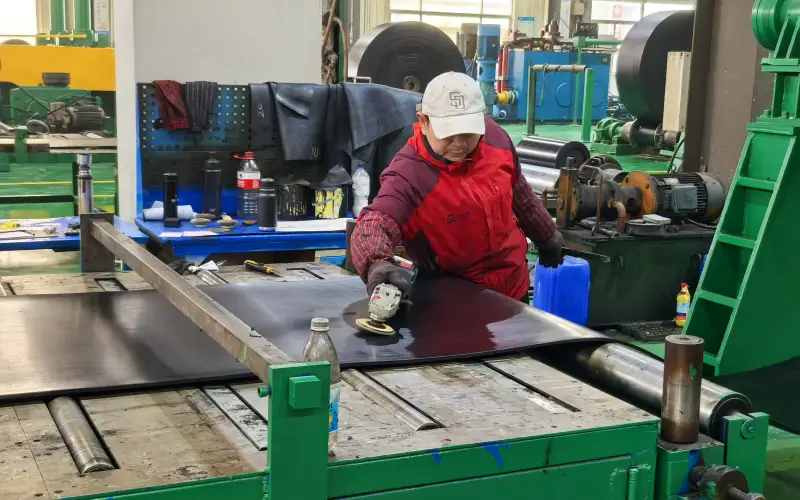
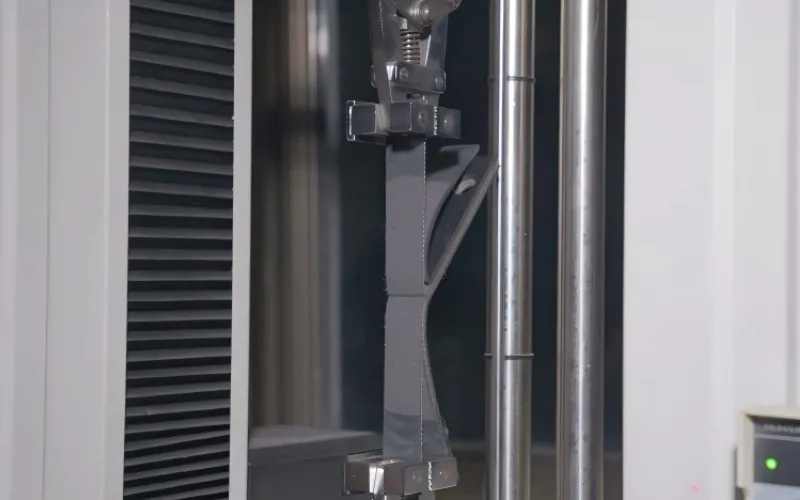
Integralność mechaniczna definiuje sukces wulkanizacja taśmociągówKażda partia jest poddawana próbkom wytrzymałości na rozciąganie, wydłużenia przy zerwaniu oraz przyczepności międzywarstwowej. Paski testowe pobierane są bezpośrednio z taśm produkcyjnych, a nie z form laboratoryjnych, aby odzwierciedlić rzeczywiste warunki utwardzania.
Badanie wytrzymałości na odrywanie pokazuje, jak skutecznie warstwy skleiły się pod wpływem nacisku. Jeśli wartości przyczepności spadną poniżej normy, problem zazwyczaj wynika z nierównowagi temperatur lub zanieczyszczenia powierzchni. Celem nie jest osiągnięcie założonej wartości, ale potwierdzenie, że wiązanie chemiczne osiągnęło pełną gęstość usieciowania.
3. Weryfikacja laboratoryjna i udoskonalanie procesów
Praca laboratoryjna skupia się na zapobieganiu, a nie na zatwierdzaniu.
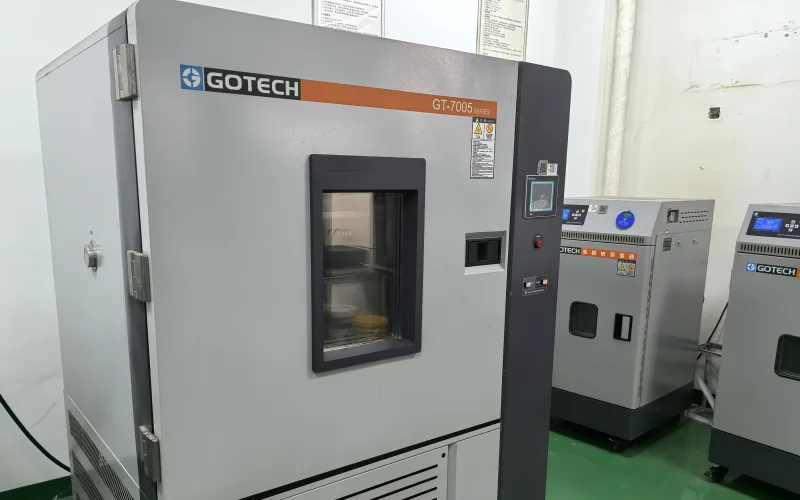
Każda mieszanka gumowa jest testowana w różnych kombinacjach temperatury i czasu, aby określić jej właściwości utwardzania.
Analizując plateau reakcji — gdzie usieciowanie stabilizuje się bez nadmiernego utwardzenia — inżynierowie określają optymalne okno wulkanizacji stosowane w produkcji.
Przyspieszone testy starzenia i ścierania pozwalają sprawdzić, jak materiał zachowuje się po długotrwałym narażeniu na działanie ciepła i tarcia.
Jeśli dane laboratoryjne pokrywają się z wynikami uzyskanymi w fabryce, proces wulkanizacji można uznać za stabilny.
4. Spójność i identyfikowalność
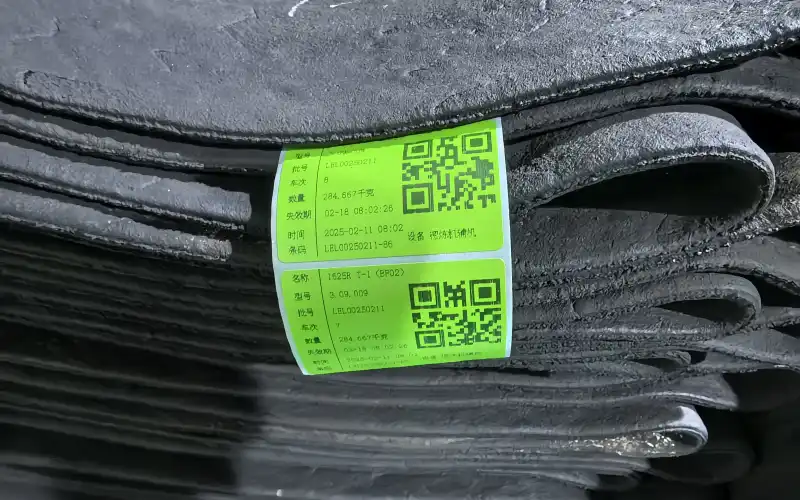
Każda rolka pasa zawiera pełny zapis parametrów wulkanizacji — temperatury, ciśnienia, czasu i wyników testów.
Dzięki tym rejestrom można prześledzić każdy problem aż do ustawień partii, formulacji lub prasy.
Śledzenie nie jest biurokracją, lecz kontrolą procesów w jej najbardziej praktycznej formie.
Gdy każdy pas zachowuje się zgodnie z założeniami po upływie miesięcy lub lat, oznacza to, że dane dotyczące utwardzania zebrane na początku były prawidłowe.
Ostatecznie kontrola i testowanie nie wzmacniają pasa, lecz potwierdzają wytrzymałość, którą już udało się uzyskać podczas wulkanizacja taśm przenośnikowych jest prawdziwy, powtarzalny i niezawodny.
Na tym właśnie polega różnica między produkcją gumy a produkcją działającej taśmy transportowej.
10.Kontrola jakości i co ona dla Ciebie oznacza — oraz jak sobie z nią poradzić
Nie potrzebujesz wycieczki po naszym laboratorium; potrzebujesz jasności. Oto, co mówi każda kontrola po wulkanizacji taśmociągów , dlaczego jest ważna w eksploatacji i co zrobić, jeśli wyniki będą niezadowalające.
1.Kontrola wizualna i wymiarowa → Stabilność jazdy
Szukamy pęcherzyków powietrza, różnic w szkliwieniu, falistości krawędzi i mierzymy grubość/płaskość na całej szerokości. Co oznacza dla Ciebie: uwięzione powietrze lub nierówna grubość powodują nieprawidłowe prowadzenie, wibracje i przedwczesne zużycie krawędzi. W przypadku problemów na miejscu: przytnij i wyrównaj krawędzie; ponownie wyprofiluj wypukłości poprzez kontrolowane szlifowanie; w przypadku lokalnych pęcherzy otwórz kieszeń, wypoleruj, oczyść rozpuszczalnikiem i nałóż łatkę wulkanizowaną na gorąco (≈150°C, pas o odpowiedniej klasie) lub łatkę łączoną na zimno, jeśli czas przestoju jest krótki.
2.Wytrzymałość na odrywanie (przyczepność międzywarstwowa) → integralność połączenia
Testy odrywania pokazują, czy warstwy skleiły się podczas wulkanizacji taśm przenośnikowych . Niskie wartości prognozują unoszenie się spoin, rozdzielanie warstw i uszkodzenia udarowe. Naprawa w terenie: w przypadku niewielkiego uniesienia należy przerwać pracę, osuszyć obszar, ponownie wypolerować, nałożyć podkład/klej i zacisnąć do całkowitego utwardzenia; w przypadku rozległej słabej przyczepności należy usunąć spoinę i wykonać ją ponownie – wulkanizacja na gorąco w temperaturze 140–160°C, ciśnienie ustawione w zależności od rodzaju taśmy (EP/NN ≈1.4 MPa; stalowy kord ≈1.8 MPa), a prasy przenośne pozostawić do naturalnego schłodzenia przed zwolnieniem.
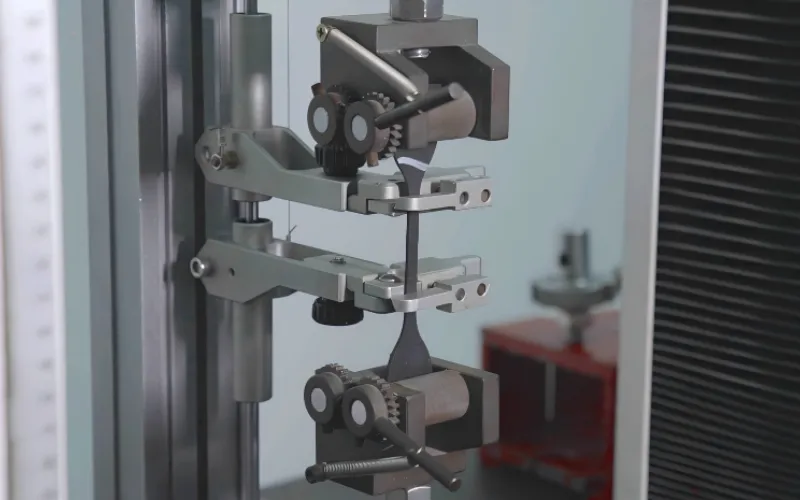
3.Rozciąganie/Wydłużanie → Przenoszenie obciążeń i kontrola rozciągania
Rozciąganie i wydłużenie przy zerwaniu potwierdzają prawidłowe utwardzenie sieci gumowej. Jeśli pas pełza lub rozciąga się nierównomiernie, w dalszej części pasa można zaobserwować częste regulacje naciągu i naprężenia w miejscu łączenia. Napraw ścieżkę: najpierw sprawdź napęd/naprężenie; jeśli sam pas nie spełnia oczekiwań, ponownie połącz go ze zweryfikowanym czasem utwardzania dla danej grubości (typowo 20–30 min/10 mm) lub wymień odcinek wykazujący nienormalne wydłużenie.
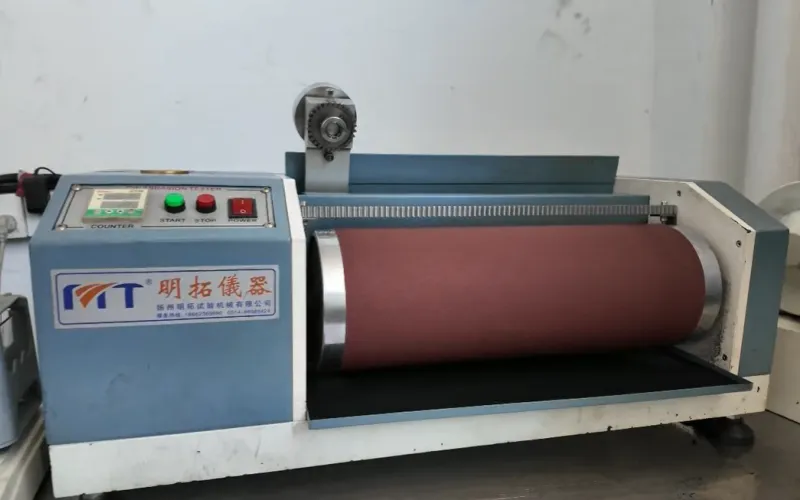
4.Twardość i ścieranie → Odporność na zużycie
Jednolita twardość i wartości ścieralności DIN pozwalają przewidzieć, jak długo powłoki będą wytrzymywać pod wpływem drobnych zanieczyszczeń lub klinkieru. Jeśli powłoki szybko się palą, upewnij się, że używasz odpowiedniej mieszanki (o wysokiej temperaturze/oleju) i sprawdź konstrukcję zsypu oraz ciśnienie fartucha. Naprawa: lokalne ubytki ulegają przepaleniu; duże zużycie wymaga optymalizacji otuliny/fartucha i, w razie potrzeby, ulepszonej mieszanki przy kolejnym zamówieniu.
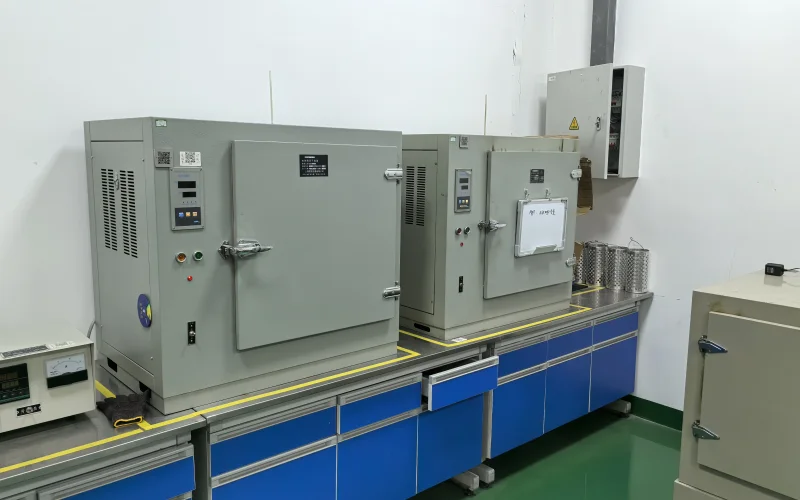
5.Starzenie cieplne/ustalanie → Odporność temperaturowa
Testy starzenia pokazują, czy mieszanka zachowuje wytrzymałość po wystawieniu na działanie czynników zewnętrznych. Jeśli pasek sztywnieje lub pęka w pobliżu grzejników, przy następnej wymianie należy zastosować system o wyższej temperaturze (np. EPDM/nadtlenek). Rozwiązanie tymczasowe: zmniejsz ciepło przenoszone z powrotem, popraw wentylację lub zamontuj osłony termiczne. Nie należy nadmiernie napinać paska, aby „wymusić” prowadzenie – przyspiesza to pękanie powłoki.
6.Typowa awaria → Szybkie, praktyczne rozwiązania
- Miękki rdzeń (podtwardzony):wymienić staw; tymczasowo uruchomić jedynie z mniejszym obciążeniem i prędkością.
- Krucha powierzchnia (przeutwardzana):zeszlifować do uzyskania gładkiej gumy i wykonać łatkę na gorąco; ponownie wykonać złącze na dolnym końcu okna utwardzania.
- Rowek/stopień krawędzi:przytnij i uszczelnij krawędzie; sprawdź wyrównanie płyt przed następnym łączeniem.
- Rozdzielenie kordu stalowego:nie naprawiaj na zimno; wytnij i połącz na gorąco zgodnie ze specyfikacją.
- Ciągłość awaryjna:użyj ocenionego łącznik taśmy przenośnikowej jako tymczasowy most, a następnie zaplanuj wykonanie połączenia na gorąco.
7.Co otrzymujesz
Kontrola przekłada się na decyzje: kontynuować pracę, załatać teraz czy ponownie połączyć. Wykorzystujemy dane, aby zapobiegać powtarzającym się awariom i zapewnić Ci jasną ścieżkę – natychmiastowe zabezpieczenie w terenie i korektę parametrów na potrzeby kolejnego cyklu wulkanizacji przenośnika taśmowego.
11.Alternatywne i szybkie technologie łączenia taśm przenośnikowych
Nie każdy przenośnik taśmowy wymaga pełnego połączenia wulkanizowanego na gorąco. Gdy czas, środowisko lub logistyka sprawiają, że tradycyjna wulkanizacja taśm przenośnikowych jest niepraktyczna, alternatywne metody łączenia pozwalają na utrzymanie produkcji bez większych przestojów. Każda opcja ma swoją rolę – szybkość kontra trwałość, elastyczność kontra trwałość.
1.Łączniki mechaniczne
Łączniki mechaniczne pozostają najszybszym sposobem ponownego łączenia pasa w terenie. Ich montaż trwa kilka minut, wymagają podstawowych narzędzi i umożliwiają niemal natychmiastowe uruchomienie pasa. Nowoczesne łączniki są wykonane ze stali nierdzewnej lub ocynkowanej i mają kształt minimalizujący hałas i uderzenia w koła pasowe. Kompromisem jest trwałość: nawet systemy premium osiągają około 70–80% wytrzymałości połączenia wulkanizowanego. Idealnie nadają się do krótkich pasów, przenośników mobilnych lub wszędzie tam, gdzie szybki powrót do pierwotnego stanu jest kluczowy. Zawsze sprawdzaj, czy wybrane narzędzie do łączenia pasów przenośnikowych jest odpowiednie dla grubości i klasy naprężenia pasa.
2.Wulkanizacja na zimno
Wulkanizacja na zimno wykorzystuje wiązanie chemiczne, a nie ciepło. Reaktywny klej utwardza się w temperaturze otoczenia, tworząc elastyczne, wodoodporne połączenie. Jest wolniejsza niż mocowanie mechaniczne, ale nie wymaga źródła zasilania ani silnego nacisku, co czyni ją użyteczną w miejscach trudno dostępnych lub trudno dostępnych. Prawidłowe oczyszczenie powierzchni i wymieszanie kleju są niezbędne. Aby uzyskać najlepsze rezultaty, należy utrzymywać nacisk na połączenie przez pierwszą godzinę utwardzania i unikać obciążania przez co najmniej 8–12 godzin. Ta technika przywraca około 85–90% pierwotnej wytrzymałości pasa, jeśli zostanie wykonana prawidłowo.
3.Rozwiązania hybrydowe i tymczasowe
Niektóre zakłady stosują systemy hybrydowe – mechaniczne łączniki połączone z klejem – aby wydłużyć żywotność do czasu planowej konserwacji. W przypadku napraw awaryjnych, wulkanizacja taśm przenośnikowych za pomocą przenośnych zestawów lub łatek chemicznych pozwala na zniwelowanie niewielkich pęknięć lub dziur bez konieczności demontażu taśmy z systemu. Są to rozwiązania tymczasowe, a nie zamienniki prawidłowego połączenia na gorąco, ale zapewniają przepływ materiału, zapobiegając jednocześnie dalszym uszkodzeniom.
Każda metoda szybkiego łączenia ma na celu zyskanie czasu, a nie utratę jakości. Kluczem jest wiedza, kiedy jej użyć: szybkie naprawy przywracają sprawność; prawidłowa wulkanizacja taśmociągów przywraca niezawodność.