Cara Mengvulkanisasi Tali Sawat Penghantar 2026: Pengilang vs. Penyedia Perkhidmatan

Jadual Kandungan
cara memvulkanisasi tali sawat

Artikel ini menerangkan cara memvulkanisasi tali sawat dengan membandingkan dua peranan yang berbeza secara asas: pengeluar tali sawat getah dan penyedia perkhidmatan. Ia menguraikan pemvulkanan kilang tali sawat penuh berbanding pemvulkanan sambatan panas di tapak, menjelaskan langkah proses, keperluan masa, risiko struktur dan mengapa penyambungan memerlukan kestabilan proses yang jauh lebih tinggi daripada pengawetan kilang dalam aplikasi perindustrian sebenar.

1. Pengenalan

Sebelum ini, saya telah menulis sebuah artikel tentang pemvulkanan tali sawat tunggal , di mana saya telah menerangkan prinsip pemvulkanan dan proses pemvulkanan tali sawat secara terperinci. Kali ini, kita akan menganalisis pemvulkanan tali sawat dari perspektif pengeluar tali sawat getah dan penyedia perkhidmatan tali sawat getah . Kedua-dua peranan ini menggunakan pendekatan yang sama sekali berbeza apabila berurusan dengan pemvulkanan tali sawat getah.

Tiantie Perindustrian, sebagai salah satu 10 pengeluar tali sawat penghantar teratas di China, memvulkanisir keseluruhan tali sawat semasa pengeluaran. Oleh itu, peralatan dan aliran proses kami sangat standard dan boleh diulang.

Sebaliknya, penyedia perkhidmatan profesional terutamanya memberi tumpuan kepada penyambungan tali sawat melalui pemvulkanan antara dua tali sawat panjang. Mereka mesti membangunkan strategi tersuai berdasarkan parameter seperti ketebalan tali sawat, bilangan lapisan fabrik dan spesifikasi teknikal yang lain.

Seterusnya, kita akan mengkaji cara memvulkan tali sawat dari kedua-dua perspektif. Anda boleh mengklik jadual kandungan di sebelah kiri untuk memilih peranan anda dan terus ke bahagian yang anda minati.

2. Apakah Vulkanisasi Tali Sawat Penghantar?

Secara ringkasnya, pemvulkanan menggunakan mesin tekan yang dipanaskan yang mengenakan tekanan dan suhu yang mencukupi mengikut keperluan teknikal tali sawat. Melalui suhu tinggi dan tekanan tinggi, "getah mentah" tali sawat penghantar diubah menjadi "getah yang telah diawetkan." Prinsip asas ini adalah sama untuk kedua-dua pengeluar dan penyedia perkhidmatan.

3. Bagaimana untuk Memvulkan Tali Sawat Penghantar di Kilang Tali Sawat Penghantar Getah?

Dalam bahagian ini, kami menyenaraikan langkah-langkah pemvulkanan dari perspektif pengeluar tali sawat getah.

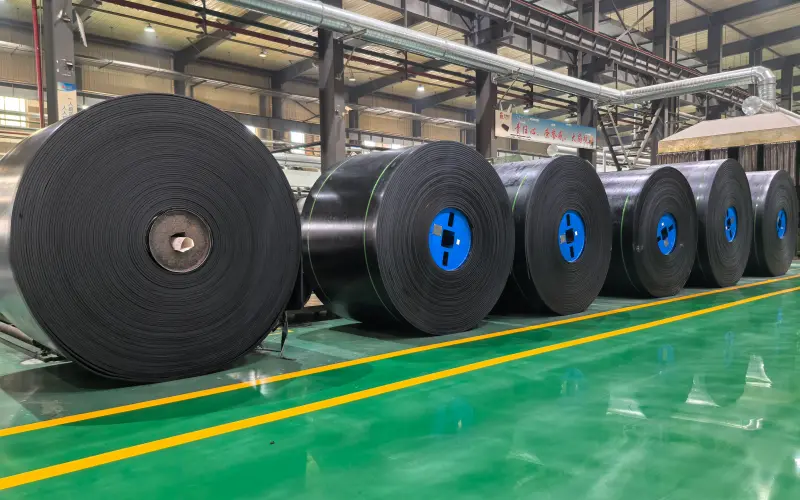
Menggunakan Tiantie Kilang perindustrian sebagai contoh: sebelum pemvulkanan, kita sudah pun telah menyelesaikan semua proses termasuk pencampuran getah, pengkalenderan dan pembentukan. Selain itu, kami menggunakan mesin cetak pemvulkanan dua lapisan sepanjang 12 meter. Hasilnya, proses dan pertimbangan pemvulkanan kami lebih kompleks berbanding kebanyakan syarikat lain, tetapi kelebihannya ialah kecekapan pengeluaran yang jauh lebih tinggi.

Di bawah, saya akan menghuraikan proses pemvulkanan tali sawat kami langkah demi langkah, bermula daripada memanaskan mesin vulkanisasi:

  • Langkah 1: Mulakan mesin tekan pemvulkanan tali sawat dan panaskannya ke suhu sasaran barisan pengeluaran, biasanya 140–160 °C.
  • Langkah 2: Letakkan dua tali sawat pada barisan pengeluaran dan bentangkan permukaan tali sawat secara rata pada masa yang sama.
  • Langkah 3: Sapukan agen pelepas acuan berasaskan silikon pada permukaan tali sawat. Ini adalah langkah yang sangat penting.

    Petua: Semasa pemvulkanan, tali sawat getah biasanya diproses pada suhu 145–155 °C dan 1.5–3.0 MPa. Pada peringkat ini, getah mempamerkan kecairan dan kelenturan yang tinggi. Agen pelepas acuan berasaskan silikon membentuk filem pemisahan tenaga permukaan ultra rendah pada permukaan logam.
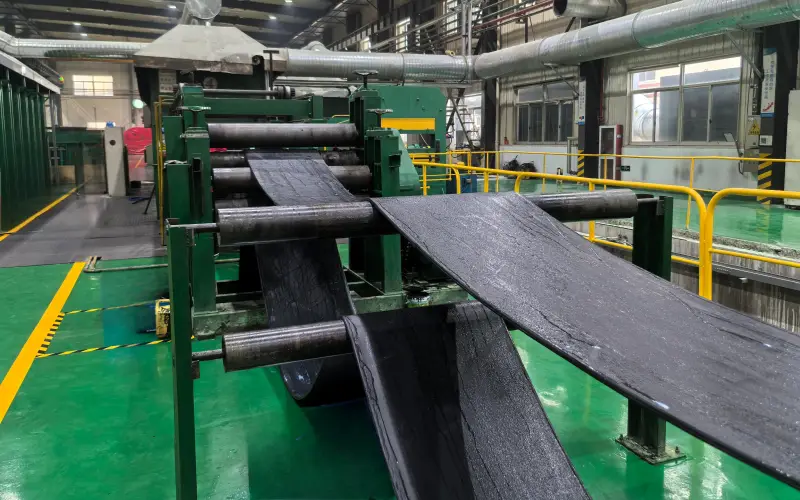
 Langkah 3 Tali sawat penghantar selepas menggunakan Agen Pembebas Acuan Berasaskan Silikon

  • Langkah 4: Selepas melengkapkan langkah-langkah sebelumnya, tali sawat sedia untuk pemvulkanan. Masa pemvulkanan biasanya 15–20 minit, bergantung pada sifat getah, ketebalan tali sawat dan faktor lain.
  • Langkah 5: Setelah pemvulkanan selesai, tali sawat ditarik keluar melalui tarikan dan kemudian disejukkan. Pada masa ini, penyejukan udara memberikan kecekapan terbaik.
  • Langkah 6: Selepas penyejukan, jalankan pemeriksaan permukaan awal pada tali sawat getah untuk memastikan kualiti produk, semak isu seperti jerebu yang boleh menjejaskan penampilan.
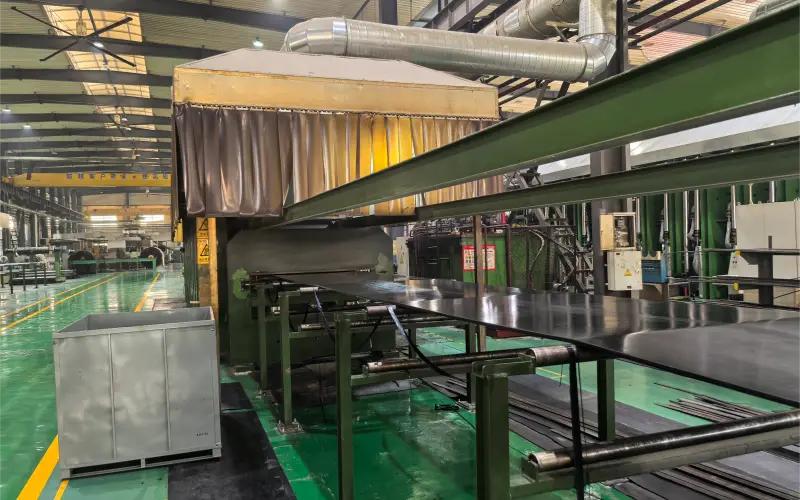
langkah 6 tali sawat penghantar permukaan kilat dengan kualiti yang baik

  • Langkah 7 – Tali Sawat Penghantar Tepi Berbentuk: Selepas penyejukan, kerana getah mengalir semasa pemvulkanan, limpahan bahan berlebihan dari tepi acuan. Pemangkasan manual diperlukan untuk membuang getah berlebihan.
  • Langkah 8 – Tali Sawat Penghantar Tepi Potong: Untuk tali sawat bertepi tajam, tiada pemangkasan tepi manual diperlukan. Sebelum menggulung, tali sawat dihantar terus ke dalam mesin pemotong tepi dan dipotong mengikut lebar yang diperlukan oleh pelanggan.
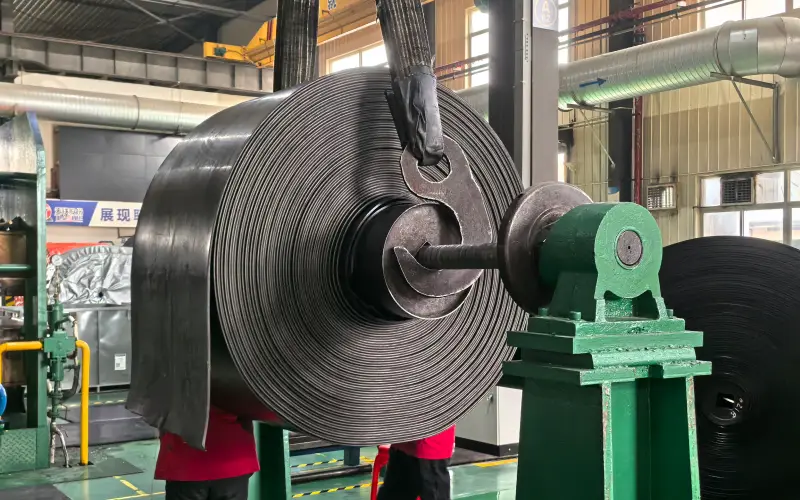
langkah 8 tali sawat penghantar tepi potong dan qc

Langkah-langkah di atas mewakili perspektif pengeluar yang komprehensif tentang cara memvulkan tali sawat. Jika anda sedang bersedia untuk memulakan pengeluaran atau sedang mempelajari prosesnya, ini boleh menjadi rujukan penting.

4. Bagaimana untuk Memvulkan Tali Sawat Penghantar sebagai Penyedia Perkhidmatan?

Seterusnya, kita melihat pemvulkanan dari perspektif penyedia perkhidmatan. Seperti yang dinyatakan sebelum ini, penyedia perkhidmatan tidak memvulkan tali sawat lengkap seperti pengeluar. Sebaliknya, tugas utama mereka adalah untuk mencapai sambungan tali sawat melalui pemvulkanan.

Bagi kebanyakan pelanggan—sama ada pengguna akhir atau pengedar—perkapalan laut merupakan cabaran besar. Disebabkan oleh batasan saiz kontena, adalah mustahil untuk menghantar tali sawat sepanjang 2,000 meter dalam keadaan utuh. Tali sawat tersebut mesti dibahagikan kepada gulungan sepanjang 200–300 meter. Walau bagaimanapun, jika barisan pengeluaran sepanjang 1,000 meter, bagaimanakah perkara ini boleh diselesaikan?

Jawapannya ialah penyambungan tervulkan tali sawat penghantar, yang membolehkan tali sawat berjalan secara berterusan di barisan pengeluaran.

Bagaimanakah ini dilakukan? Di sini, kami menggunakan tali sawat EP yang paling biasa sebagai contoh:

  • Langkah 1: Tanggalkan lapisan getah penutup dan fabrik dari kedua-dua hujung tali sawat yang akan disambung, membentuk permukaan sambungan bertingkat. Kedua-dua hujung tali sawat diselaraskan secara simetri di sepanjang garis tengah.
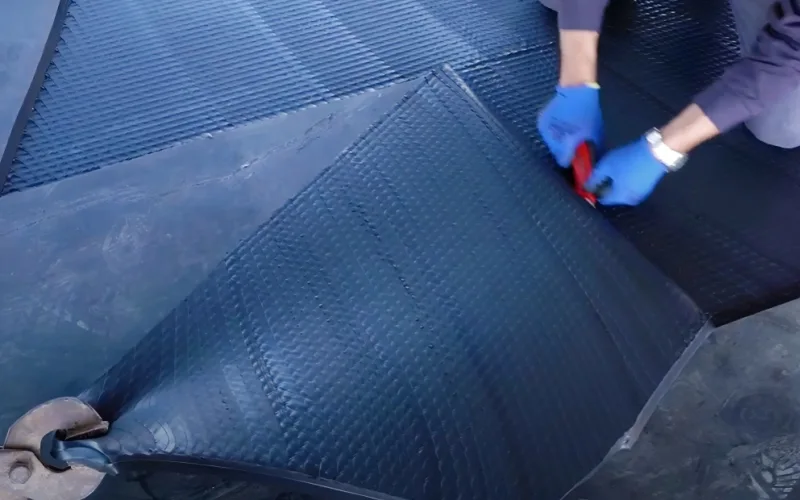
langkah 1 Tanggalkan getah penutup dan lapisan fabrik

  • Langkah 2: Disebabkan oleh batasan tapak, mesin penekan pemvulkanan kecil mudah alih digunakan. Penyedia perkhidmatan memilih mesin pemvulkanan yang sesuai berdasarkan lebar tali sawat.
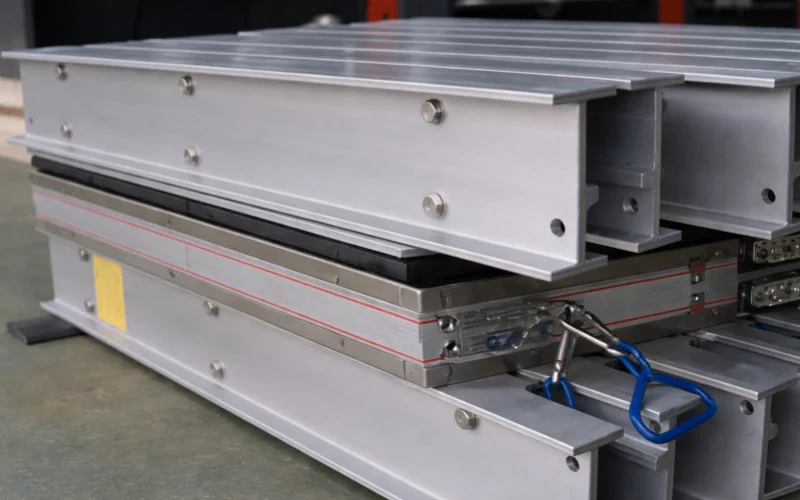
mesin pemvulkanan mudah alih langkah 2

  • Langkah 3: Kisar bahagian yang dilucutkan menggunakan pengisar sudut atau roda kasar. Langkah ini sukar kerana permukaan mesti seragam tanpa mengisar lapisan fabrik.
  • Langkah 4: Sapukan simen pengikat pada permukaan penyambungan, dengan sekurang-kurangnya dua lapisan. Lapisan pertama membolehkan penembusan, dan lapisan kedua membentuk filem permukaan.
  • Langkah 5: Sejajarkan setiap lapisan fabrik dengan berhati-hati dan gulung untuk mengeluarkan udara yang terperangkap. Ini serupa dengan peringkat pembentukan dalam pembuatan. Jika udara tidak dikeluarkan, bonjolan mungkin berlaku pada sambungan selepas pemvulkanan.
  • Langkah 6: Letakkan getah sambat dan pastikan pengisian getah tepi yang betul.
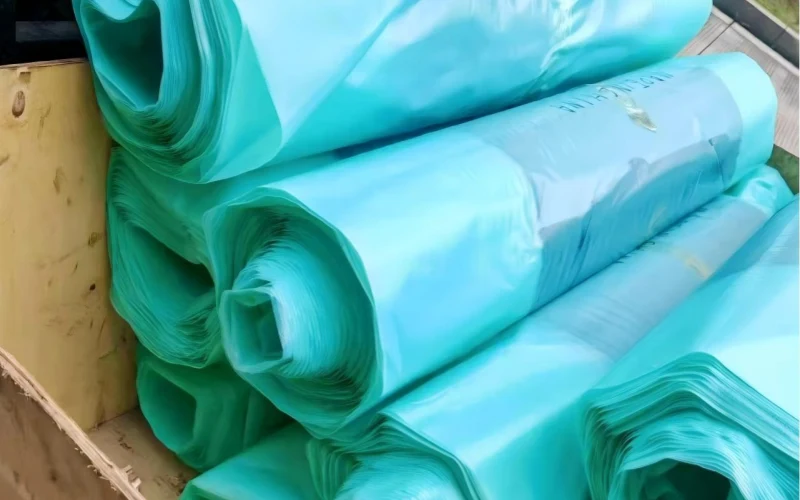
getah sambungan langkah 6

  • Langkah 7: Sapukan agen pelepas acuan berasaskan silikon, mengikut prinsip yang sama seperti pemvulkanan kilang, dan kemudian letakkan fabrik gentian kaca bersalut PTFE.
  • Langkah 8: Pasang mesin press pemvulkanan. Mesin press mudah alih adalah modular untuk menampung panjang sambatan dan lebar tali sawat yang berbeza. Oleh kerana sambungan tali sawat dipotong pada sudut, banyak mesin press mudah alih dipasang secara menyerong.
  • Langkah 9: Selepas pemasangan, tetapkan tekanan dan suhu mengikut spesifikasi pembuatan tali sawat. Penyedia perkhidmatan tali sawat getah profesional boleh memberikan perkhidmatan yang lengkap dan boleh dipercayai pada peringkat ini.
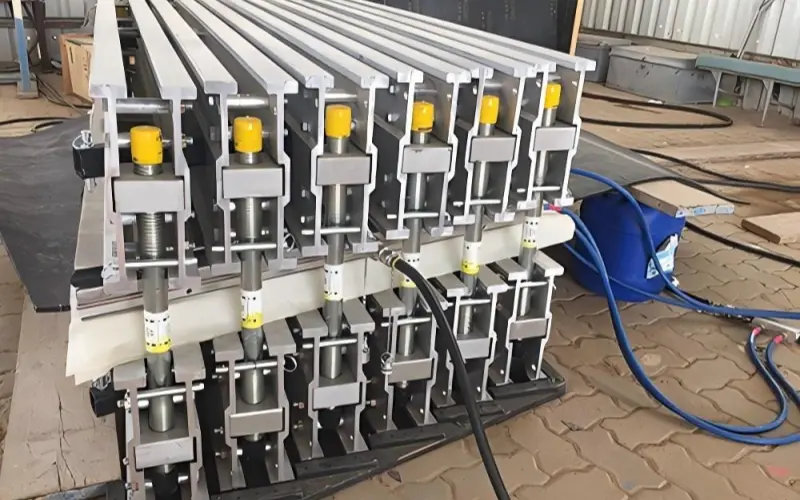
langkah 9 Mulakan pemvulkanan

  • Langkah 10: Tidak seperti pemvulkanan kilang, penyambungan tekan mudah alih memerlukan penahanan tekanan selepas suhu sasaran dicapai. Selepas pemvulkanan, tekan tidak boleh ditanggalkan serta-merta; ia mesti menyejuk secara beransur-ansur sebelum menyahcetak dan menanggalkan fabrik gentian kaca bersalut PTFE.

Perkara di atas menggariskan proses pemvulkanan dari perspektif penyedia perkhidmatan. Pendekatan ini jelas lebih kompleks daripada proses pengilang. Seperti yang dinyatakan dalam artikel saya sebelum ini Cara Menyambung Tali Sawat Penghantar , penyambungan tervulkan panas sahaja boleh mengambil masa sehingga satu jam, termasuk pemanasan, penahanan tekanan dan penyejukan. Jika anda mengira dari langkah pemotongan awal, jumlah masa jauh melebihi satu jam. Antara beberapa pengedar dan penyedia perkhidmatan yang kami bekerjasama, adalah perkara biasa bagi satu penyambungan tali sawat mengambil masa 3–4 jam. Ketebalan tali sawat, kekuatan tegangan dan faktor lain semuanya mempengaruhi hasil pemvulkanan akhir. Selain itu, peluang kerja semula sangat terhad—setiap kegagalan memerlukan masa dan wang tambahan kepada pengguna akhir.

Petua: Di sini, masa pemvulkanan merujuk sepenuhnya kepada kitaran pemanasan, pegangan dan penyejukan, manakala operasi penyambungan keseluruhan merangkumi penyediaan dan persediaan.
5. kesimpulan

Apabila membincangkan cara memvulkanisasi tali sawat, faktor penentu bukan sekadar sama ada pemvulkanan berlaku di kilang atau di tapak, tetapi yang lebih penting, tujuan pemvulkanan tersebut.

Bagi pengeluar tali sawat penghantar getah, pemvulkanan merupakan langkah penting dalam proses pengeluaran. Tujuannya adalah untuk mengubah keseluruhan tali sawat daripada getah mentah kepada produk siap. Oleh itu, pemvulkanan kilang biasanya bergantung pada peralatan tetap yang besar, tekanan malar, kitaran pemvulkanan yang boleh diulang dan suhu yang sesuai untuk memvulkanan keseluruhan tali sawat, memastikan kualiti yang konsisten dan kecekapan pengeluaran yang tinggi.

Bagi penyedia perkhidmatan tali sawat penghantar getah, tujuan utama pemvulkanan adalah untuk mencapai penyambungan tali sawat. Dalam kes ini, objek pemvulkanan adalah tali sawat penghantar yang telah siap, dan parameternya mesti diselaraskan mengikut ketebalan tali sawat, bilangan lapisan fabrik, penarafan kekuatan, dan keadaan tapak. Akibatnya, penyambungan tervulkan panas mesti merangkumi pemanasan, penahanan tekanan, dan proses penyejukan yang lengkap. Satu kitaran pemvulkanan penyambungan tunggal boleh mengambil masa sekitar satu jam, manakala keseluruhan operasi penyambungan selalunya memerlukan beberapa jam.

6.Soalan Lazim

Soalan Lazim 1: Mengapakah pemvulkanan sambatan memerlukan kestabilan proses yang lebih tinggi berbanding pemvulkanan kilang?
Kerana pemvulkanan sambat pada dasarnya membina semula struktur galas beban baharu. Dalam pengeluaran tali sawat penuh, pemvulkanan bertindak pada struktur yang terbentuk secara berterusan. Dalam pemvulkanan sambat, ia mesti mencapai penyambungan silang getah, ikatan antara lapisan dan pengagihan semula beban secara serentak. Gabungan ini meningkatkan kepekaan terhadap keseragaman suhu, pengagihan tekanan dan kawalan penyejukan dengan ketara.

Soalan Lazim 2: Mengapakah mesin cetak pemvulkanan mudah alih tidak dapat meniru sepenuhnya hasil pemvulkanan kilang?
Batasannya bukan terletak pada suhu yang boleh dicapai, tetapi pada keupayaan untuk mengekalkan proses yang stabil keadaan dari semasa ke semasa. Pemvulkanan kilang bergantung pada sistem tetap yang besar dengan taburan tekanan yang seragam, manakala mesin tekan mudah alih mesti dipasang berulang kali di bawah lebar tali sawat, panjang sambatan dan keadaan tapak yang berbeza-beza. Perbezaan struktur ini secara semulajadinya mempengaruhi keseragaman tekanan dan kestabilan terma.

Soalan Lazim 3: Mengapakah kualiti pra-rawatan selalunya lebih kritikal daripada masa pemvulkanan dalam sambungan sambatan?
Oleh kerana pemvulkanan hanya boleh menyembuhkan struktur sedia ada—ia tidak dapat membaiki kecacatan struktur. Jika terdapat masalah semasa pelucutan, pengisaran, penggunaan simen atau penyingkiran udara, parameter pemvulkanan yang sempurna pun tidak dapat mencegah antara muka yang lemah dalam sambungan. Inilah sebabnya kegagalan sambatan sering kali muncul sebagai pemisahan antara lapisan dan bukannya kerosakan tegangan keseluruhan.

Soalan Lazim 4: Mengapakah parameter pemvulkanan di kawasan sambatan mesti ditetapkan berdasarkan "struktur" dan bukannya "bahan"?
Dalam pemvulkanan sambatan, tempoh proses ditentukan bukan sahaja oleh formulasi getah, tetapi oleh geometri struktur sambatan. Panjang langkah, konfigurasi pertindihan dan variasi ketebalan setempat, semuanya mempengaruhi pemindahan haba dan taburan tegasan. Menetapkan parameter semata-mata berdasarkan sifat bahan boleh mengakibatkan pemvulkanan yang tidak seragam pada sambatan dengan mudah.

Soalan Lazim 5: Mengapakah kegagalan pemvulkanan sambatan sering muncul sebagai "isu tertangguh"?
Kerana kebanyakan kegagalan sambatan adalah kerosakan struktur dan bukannya kerosakan serta-merta. Selepas pemvulkanan, sambatan pada mulanya mungkin menunjukkan kekuatan ketara yang mencukupi, tetapi di bawah beban berterusan, kitaran haba atau impak, antara muka dalaman yang lemah secara beransur-ansur merambat, akhirnya menyebabkan pemisahan atau koyakan. Inilah sebabnya mengapa kualiti sambatan selalunya mesti disahkan melalui masa operasi sebenar.

imej ciri tali sawat tahan terbakar vs tali sawat tahan api
Tali Sawat Penghantar Tahan Bakar vs Tali Sawat Penghantar Tahan Api

Rintangan terbakar dan rintangan api menangani pelbagai bahaya. Tali sawat tahan terbakar direka bentuk untuk sentuhan langsung dengan bahan pepejal pijar atau membara. Rintangan api mengawal cara tali sawat terbakar selepas pencucuhan. Mengelirukan sifat-sifat ini boleh mengakibatkan spesifikasi yang tidak sesuai dan tuntutan prestasi yang tidak disokong. Jadual di bawah meringkaskan

Baca Lagi »
Imej ciri Tali Sawat Penghantar Tahan Bakar
Panduan Tali Sawat Penghantar Tahan Bakar: Melangkaui Rintangan Haba

1. Kerosakan Terbakar Setempat dalam Penghantaran Suhu Tinggi Tali sawat penghantar tahan terbakar membawa pepejal suhu tinggi sambil mengehadkan hangus setempat, kehilangan penutup dan kerosakan di bawah permukaan. Jika tali sawat penghantar tahan haba masih mengalami lubang terbakar, rintangan penuaan haba yang luas mungkin tidak mencukupi. Masalah ini amat berkaitan dengan pelepasan bahan pukal panas merah kilang keluli.

Baca Lagi »
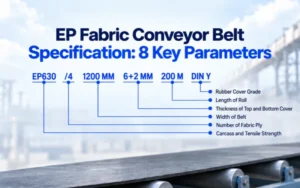
Imej ciri Spesifikasi Tali Sawat Penghantar Fabrik EP
Spesifikasi Tali Sawat Penghantar Fabrik EP: 8 Parameter Utama

1. Pengenalan Spesifikasi tali sawat penghantar fabrik EP harus mentakrifkan lebih daripada sekadar kod kekuatan. Spesifikasi asas biasanya merangkumi jenis rangka, kekuatan tegangan tali sawat siap, bilangan lapisan fabrik, lebar tali sawat, ketebalan penutup atas dan bawah, kekuatan penutup getah, dan panjang tali sawat. Lapan item ini menetapkan konfigurasi produk utama. Untuk

Baca Lagi »
Apakah 3 Kawasan Kehausan Tali Sawat Penghantar Utama

1. Pengenalan Kawasan haus utama tali sawat penghantar ialah penutup atas, penutup bawah dan tepi. Bahan yang dihantar secara langsung menyebabkan lelasan penutup atas dan kerosakan hentaman. Zon pemuatan, papan skirt, pembersih, pemalas dan takal adalah lokasi atau komponen yang berkaitan dengan haus. Potongan, koyakan, delaminasi dan kegagalan sambatan adalah kerosakan, bukan kawasan haus. 2.

Baca Lagi »
imej ciri ujian tali sawat
Ujian Tali Sawat Penghantar: 21 Ujian untuk Kualiti dan Prestasi

Ujian tali sawat penghantar mengesahkan sama ada tali sawat yang anda beli memenuhi keperluan pembinaan, mekanikal dan prestasi yang dipersetujui. Ujian asas mengesahkan kualiti produk, tali sawat fabrik dan tali keluli memerlukan pemeriksaan struktur yang berbeza, dan gred khas memerlukan ujian prestasi yang sepadan. Sahkan kaedah ujian, syarat dan dokumentasi yang diperlukan sebelum pengeluaran. 1. Apakah

Baca Lagi »
Cara Mengukur Panjang Tali Sawat Penghantar

Mengetahui cara mengukur panjang tali sawat penghantar membantu anda mengesahkan penghantaran, menyemak stok atau mengesahkan panjang yang boleh digunakan sebelum memotong dan menyambung. Kaedah yang betul bergantung pada sama ada tali sawat tersebut berhujung terbuka, disambungkan kilang tanpa hujung atau dililit pada gulungan. Panduan ini merangkumi pengukuran langsung dan bukannya pengiraan laluan penghantar. 1. Kenal pasti

Baca Lagi »

DAPATKAN SEBUT HARGA PERCUMA

Muat turun Katalog!

Bagi memastikan penghantaran Katalog yang lancar, sila pastikan anda mengisi alamat e-mel sebenar . Jika ia tiada dalam peti masuk anda, sila semak peti mel sampah anda.

Muat turun Katalog!

Muat turun katalog kami untuk melihat semua produk dan helaian data, katalog akan dihantar ke alamat e-mel anda.

Muat turun Katalog!

Untuk memastikan penghantaran Katalog lancar, sila pastikan anda mengisi alamat e-mel sebenar. Jika ia tiada dalam peti masuk anda, sila semak peti mel sampah anda.