Petua:Semua parameter yang dirujuk dalam artikel ini datang daripada salah satu projek pengeluaran sebenar kami.
1.Introduction
Jika anda menjalankan sistem penghantar tegangan tinggi, jarak jauh atau beban berat, kemungkinan besar anda sudah menggunakan — atau sedang mempertimbangkan — tali sawat aramid . Ia lebih ringan daripada tali sawat kord keluli dan menawarkan rintangan koyakan yang lebih baik, tetapi terdapat satu syarat yang dikenakan: sambatan tali sawat aramid perlu dilakukan dengan betul. Tidak kira berapa banyak tegangan yang boleh dibawa oleh tali sawat itu sendiri — jika sambatan tidak dapat ditahan, seluruh tali sawat tidak dapat ditahan.
Dalam panduan ini, kami akan menerangkan semua yang anda perlu tahu: mengapa logik penyambungan untuk tali sawat aramid berbeza daripada jenis tali sawat lain, bagaimana penyambungan itu sendiri direkayasa, bagaimana prosedur penyambungan tali sawat penghantar standard, cara menilai kualiti penyambungan setelah selesai dan cara mengesan punca utama apabila sesuatu berlaku. Kami akan menggunakan parameter penyambungan sebenar daripada pengeluaran sebenar tali sawat aramid berkadar 3500 N/mm (DP3500-2000×1, lebar 2000 mm) sebagai contoh kerja — jadi apa yang anda baca bukanlah teori abstrak, tetapi nombor yang sebenarnya telah dimasukkan ke dalam pengeluaran.
Kami mengeluarkan tali sawat aramid. Panduan ini merupakan rujukan teknikal dan proses, bertujuan untuk pasukan pemasangan anda sendiri atau kontraktor penyambungan profesional untuk bekerjasama.
Jika anda hanya memerlukan cara menyambung tali sawat aramid, langkau ke bahagian “Prosedur Penyambungan”. Jika anda mahukan logik kejuruteraan di sebaliknya, bacalah terus.
2. Mengapa Tali Pinggang Aramid Perlu Disambungkan Dengan Jari
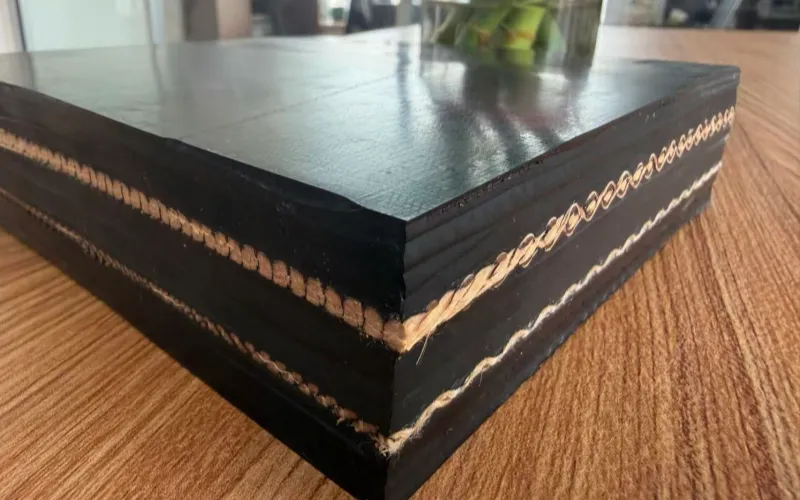
Gentian aramid mempunyai satu kelemahan terbina dalam: rintangan yang lemah terhadap keletihan mampatan . Membengkokkan atau memampatkannya berulang kali menyebabkannya kehilangan kekuatan jauh lebih cepat berbanding di bawah tegangan tulen. Itulah sebabnya, apabila mereka bentuk rangka tali pinggang aramid, keutamaan adalah memastikan gentian berada di bawah tegangan yang berterusan dan di luar mampatan. Untuk mencapai matlamat tersebut, tali pinggang aramid moden biasanya dibina dengan binaan lungsin lurus — setiap benang lungsin aramid berjalan dalam satu satah rata, lurus, tidak berkerut dan di bawah tegangan yang berterusan. Benang pakan dan pengikat terletak di atas dan di bawah satah itu untuk memegang lungsin pada kedudukannya, tetapi gentian aramid itu sendiri tidak pernah mengalami mampatan pada bila-bila masa.
Keperluan yang sama — memastikan lungsin berada di bawah tegangan yang berterusan — juga merupakan sebab mengapa bangkai aramid biasanya dibina sebagai satu lapisan . Menyusun berbilang lapisan pasti akan menyebabkan mampatan setempat antara lapisan, yang akan menjejaskan keseluruhan tujuan reka bentuk.
Karkas satu lapis mempunyai akibat langsung: penyambungan langkah , yang bergantung pada susunan berbilang lapis fabrik antara satu sama lain, tidak mempunyai ruang untuk beroperasi pada struktur seperti ini. Penyambungan langkah memerlukan beberapa lapis fabrik, setiap satu digunting pada panjang yang berbeza supaya ia terhuyung-hayang menjadi profil bertingkat melalui ketebalan tali sawat — dan tali sawat aramid hanya mempunyai satu lapis, tanpa lapisan kedua atau ketiga untuk dihuyung-hayang. Memandangkan reka bentuk lungsin lurus satu lapis yang kini menjadi standard di seluruh industri, satu-satunya geometri yang boleh menyebarkan beban sambungan tanpa memotong terus melalui lungsin galas beban ialah penyambungan jari — memotong setiap hujung tali sawat menjadi deretan jari tirus yang saling mengunci, supaya kawasan yang terikat diregangkan dan beban dipindahkan secara beransur-ansur, dan bukannya tertumpu pada satu garisan potongan lurus.
Untuk konteks: kekuatan tegangan aramid adalah sekitar 3600 MPa dan modulus elastiknya sekitar 112,000 MPa — kedua-duanya hampir dengan kord keluli (masing-masing 3925 MPa dan 170,000 MPa) — tetapi graviti tentu hanya 1.44, kurang daripada seperlima kord keluli 7.85. Itulah kombinasi yang membolehkan tali sawat aramid menjadi kuat dan ringan. Tetapi ia juga bermaksud pemanjangan yang rendah dan modulus yang tinggi, yang meningkatkan ketepatan yang diperlukan semasa membina sambatan — ralat kecil yang mungkin ditoleransi oleh tali sawat fabrik poliester atau nilon akan diperkuat di bawah beban pada tali sawat aramid.
3. Rupa Sambatan Jari Sebenarnya
3.1 Bagaimana Dimensi Jari Ditentukan
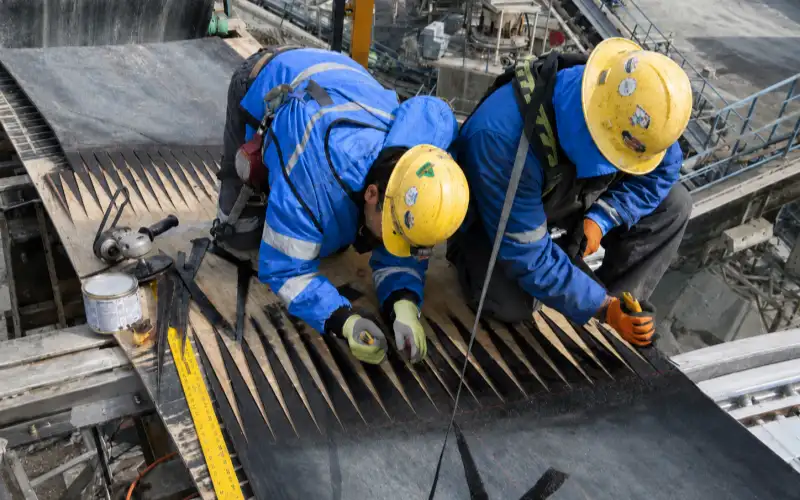
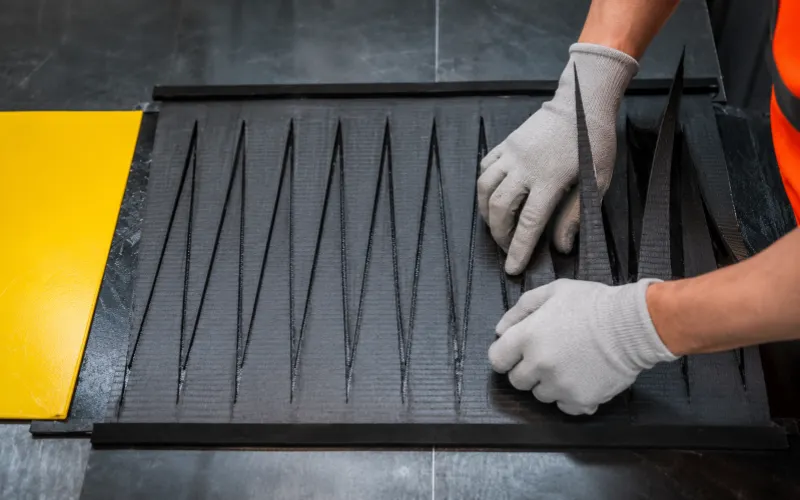
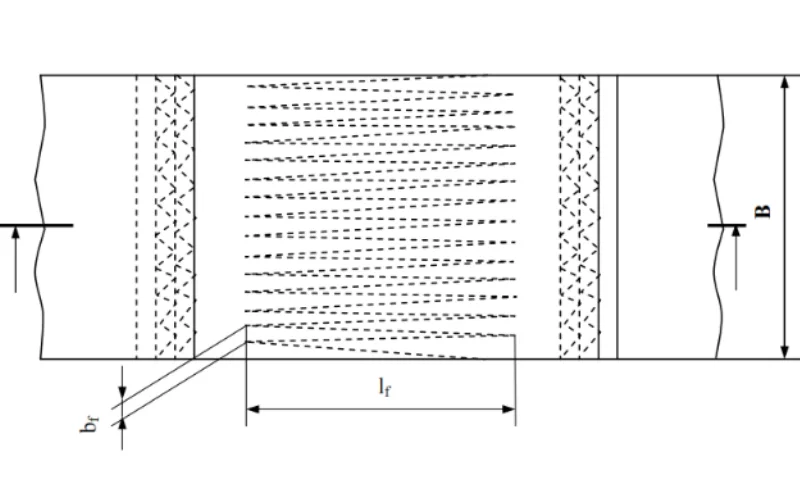
Sambat jari memotong setiap hujung tali pinggang menjadi deretan jari panjang yang tirus, kemudian mengunci dua baris dan mengikatnya bersama dengan getah sambat yang tidak diawet. Lebar tapak standard untuk jari ialah 50 mm , dipilih kerana kebanyakan lebar tali pinggang dihasilkan sebagai gandaan 50, yang menjadikan susun atur jari mudah.
Panjang jari diperoleh daripada ujian tarik keluar, dalam dua langkah:
Langkah pertama — sambatan ujian dibina terlebih dahulu, menggunakan saiz rujukan tetap sepanjang 100 mm, lebar 50 mm pada kedua-dua hujungnya, yang biasanya diawetkan melalui pemvulkanan. Setelah diawetkan, satu jari dipotong daripada sampel dan ditarik pada mesin ujian tegangan untuk mengukur daya yang diperlukan untuk menariknya keluar dari antara dua separuh jari yang bertentangan (daya tarik keluar ini direkodkan sebagai τg). Langkah ini mengukur keupayaan ikatan sebenar kombinasi bahan tertentu itu — simen, bangkai dan proses ikatan. Hasil yang dijangkakan di sini ialah jari itu tercabut dan bukannya patah — itulah hasil normal yang dimaksudkan bagi langkah ini, bukan kegagalan.
Langkah kedua — nilai daya tarik keluar, digabungkan dengan penarafan kekuatan sebenar tali sawat dan lebar jari yang akan digunakan dalam pengeluaran, digunakan untuk mengira semula panjang jari sebenar untuk pengeluaran. Jari yang lebih panjang mempunyai lebih banyak luas ikatan dan oleh itu memerlukan lebih banyak daya untuk ditarik keluar, jadi panjang jari yang betul boleh dikira secara berkadaran: panjang daya tarik keluar sepadan dengan daya yang sepatutnya dibawa oleh keratan rentas jari — dan putus — di bawah penarafan kekuatan sasaran. Hanya pada panjang yang dikira itu, sambatan mencapai tujuan reka bentuk jari yang patah sebelum ia ditarik keluar, dan hasil itu akhirnya disahkan melalui ujian keletihan dinamik penuh.
Beginilah rupanya dengan nombor nyata. Untuk tali sawat yang dinilai pada 3500 N/mm, parameter pengeluaran yang dimuktamadkan ialah:
Penilaian Kekuatan Tali Pinggang (N/mm) | Lebar Jari b_f (mm) | Panjang Jari L_f (mm) | Panjang Tetulang l_d (mm) | Panjang Sambatan l_v (mm) |
3500 | 90 | 4100 | 4400 | 4600 |
Ambil perhatian bahawa lebar jari pengeluaran (90 mm) adalah lebih lebar daripada tapak rujukan 50 mm — lebar jari itu sendiri berskala dengan penarafan kekuatan tali sawat, dan kedua-dua lebar dan panjang perlu disahkan secara bebas untuk setiap kelas kekuatan. Anda tidak boleh membawa parameter dari satu penarafan ke penarafan yang lain.
3.2 Bagaimana Daya Merambat di Sepanjang Jari
Daya yang dibawa oleh jari tidak seragam sepanjang panjangnya — ia berkurangan secara beransur-ansur dari pangkal ke hujung, kerana luas keratan rentas menyempit apabila tirus menyempit, jadi kurang daya yang boleh dihantar di hujungnya. Inilah sebabnya mengapa sambatan jari mengatasi sambungan punggung lurus: bukannya beban tegangan penuh berada pada satu garisan, ia dipindahkan secara beransur-ansur merentasi keseluruhan panjang tirus, dengan setiap keratan rentas di sepanjang jalan membawa bahagian yang lebih kecil secara berkadaran.
Semasa lay-up, jari-jari bersebelahan tidak disentuk secara langsung antara satu sama lain — jurang 2–3 mm sengaja ditinggalkan di antara mereka, dan jurang itu diisi dengan getah penyambung dan bukannya dibiarkan sebagai garis sentuhan kering. Lebih tepat jurang itu dikawal, lebih sekata beban dikongsi antara jari-jari bersebelahan.
3.3 Peranan Lapisan Penguat dan Lapisan Ikatan
Hujung jari merupakan titik paling terdedah dalam keseluruhan sambungan — terutamanya berhampiran takal, di mana daya jejari atau pengumpulan bahan yang terperangkap boleh memaksa jari individu terpisah (dirujuk dalam industri sebagai "pop-out"). Untuk mengelakkan ini, fabrik tetulang tenunan terbuka diikat di atas dan di bawah bangkai yang disambungkan dengan jari, memanjang melepasi hujung jari.
Inilah kes sebenar sekali lagi: lapisan tetulang yang digunakan pada sambatan DP3500 ialah kanvas NN200-1980, yang telah disalut kilang dengan 0.8 mm simen pada satu permukaan dan 3.0 mm pada permukaan yang satu lagi — permukaan yang lebih tebal disalut diletakkan pada bangkai — pada ketebalan kalendar 4.5 mm setiap lapisan, digunakan di atas dan di bawah. Kekuatan tegangan fabrik tetulang ini sendiri tidak memainkan peranan dalam pengiraan beban sambatan — satu-satunya fungsinya adalah menghalang hujung jari daripada terpisah, itulah sebabnya tenunan terbuka dipilih khusus untuk memaksimumkan lekatan dan bukannya kekuatan gentian.
3.4 Memulihkan Getah Penutup
Sebaik sahaja lapisan sambatan bangkai dan tetulang diletakkan, getah penutup atas dan bawah perlu dipulihkan sepenuhnya supaya kawasan sambatan sepadan dengan bahagian tali sawat yang lain dari segi rintangan haus, rintangan hentaman dan prestasi pengedap.
4. Bagaimana Sambatan Tali Aramid Berbeza Daripada Kaedah Sambatan Tali Lain
Sambat jari yang digunakan pada tali sawat aramid, sambat langkah yang digunakan pada tali sawat fabrik berbilang lapis EP/NN dan sambat yang digunakan pada tali sawat kord keluli adalah tiga pendekatan mekanikal yang sama sekali berbeza — ia mudah digabungkan, jadi adalah wajar untuk memisahkannya dengan jelas.
① Tali pinggang fabrik berbilang lapis EP/NN : sambatan "langkah" yang sebenar. Tali pinggang ini mempunyai rangka yang dibina daripada beberapa lapisan fabrik yang disusun. Untuk menyambungkannya, setiap lapisan digunting pada panjang yang berbeza, dijalin secara berperingkat dari atas ke bawah, supaya apabila kedua-dua hujung tali pinggang bertemu, hujung potongan setiap lapisan bertindih dengan lapisan yang sepadan dari hujung yang lain. Dalam keratan rentas, ini menghasilkan profil tangga yang sebenar — dari situlah istilah "sambatan langkah" sebenarnya berasal: keratan rentas berperingkat yang melalui ketebalan tali pinggang. Kaedah ini memerlukan berbilang lapisan fabrik untuk berfungsi sama sekali.
② Tali sawat keluli : sambat pusingan berperingkat, bukan sambat langkah. Bangkai tali sawat keluli bukanlah fabrik berlapis — ia adalah satah tunggal tali keluli selari yang diletakkan bersebelahan. Tali sawat tidak boleh diluncurkan ke tangga mengikut ketebalan seperti yang boleh dilakukan oleh lapisan fabrik. Sebaliknya, getah dilucutkan dari setiap hujung tali sawat dan tali sawat dari kedua-dua hujung tali sawat dijahit bersama — tetapi titik permulaan pusingan untuk setiap tali sawat sengaja diperingkatkan relatif kepada jirannya, supaya pada mana-mana keratan rentas tertentu di sepanjang sambat, hanya beberapa tali sawat berada dalam zon peralihannya manakala selebihnya kekal berterusan sepenuhnya. Dilihat dari atas, susun atur berperingkat ini mempunyai corak visual yang agak "berperingkat", tetapi secara mekanikal ia tidak ada kaitan dengan sambat langkah ketebalan sebenar yang digunakan pada tali sawat EP — istilah yang tepat ialah sambat pusingan tali sawat berperingkat.
③ Tali sawat aramid : lapis tunggal, jadi kedua-dua kaedah tidak terpakai — hanya sambatan jari yang berfungsi. Bangkai tali sawat aramid ialah struktur lungsin lurus lapis tunggal — ia tidak mempunyai berbilang lapis yang diperlukan untuk sambatan langkah mahupun susun atur kord bersebelahan tali sawat keluli. Satu-satunya cara untuk menyebarkan beban merentasi sambungan tanpa memotong terus melalui lungsin adalah dengan memotong keseluruhan bangkai lapis tunggal menjadi jari yang saling mengunci dan mengikatnya sebagai satu kepingan berterusan. Inilah perbezaan asas antara sambatan jari tali sawat aramid dan dua kaedah yang lain.
Data ujian menyokong kebolehpercayaan pendekatan ini. Di bawah ujian keletihan dinamik standard Universiti Hannover — tali sawat tanpa henti yang disambungkan pada pelantar ujian di mana ketegangan meningkat dari 10% hingga 100% daripada beban keletihan pada kitaran 50 saat, dengan keperluan 10,000 kitaran tanpa kegagalan — sambungan tali sawat kord keluli biasanya mencapai kecekapan sambungan dinamik sekitar 50%. Sambungan jari tali sawat fabrik tenunan berkekuatan tinggi, di bawah keadaan ujian yang sama, secara sejarahnya telah mengembalikan lebih daripada 30%.
Sambungan tali sawat aramid yang dibina berdasarkan logik sambungan jari ini telah sepadan dengan perkara berikut: tiga sampel yang diuji semuanya mencapai kekuatan lesu dinamik 30%, setanding dengan tali sawat fabrik tenunan yang setanding. Dalam ujian lenturan terbalik yang berasingan — tali sawat tersebut beroperasi di sekitar empat takal, dengan tegangan bermula pada 12.5% kekuatan putus dan meningkat 5% setiap 125,000 kitaran sehingga kegagalan — sambungan tersebut menahan sehingga 27–32% kekuatan putus penuh tali sawat sebelum gagal, dan pengukuran tegangan pasca ujian menunjukkan kurang daripada 5% pengurangan dalam kekuatan karkas.
Ini mengesahkan bahawa bangkai aramid melengkung lurus tidak kehilangan jangka hayat lesu daripada proses penyambungan dan kitaran beban tinggi — secara sejarahnya merupakan salah satu persoalan terbuka tentang sama ada sabuk aramid boleh bertahan untuk perkhidmatan jangka panjang, dan satu yang kini dijawab oleh data.
5. Pengikat Mekanikal: Sangat Terhad Sesuai untuk Tali Pinggang Aramid
Pengikat mekanikal merupakan kaedah pembaikan sementara yang biasa digunakan pada beberapa jenis tali pinggang, tetapi khususnya pada tali pinggang aramid, terdapat beberapa batasan sebenar yang perlu dijelaskan:
Pengikat plat keluli secara teknikalnya mungkin, tetapi penggunaan praktikalnya juga sangat terhad. Tali sawat aramid sering dibina untuk memadankan penarafan kekuatan tali sawat kord keluli, yang bermaksud tali sawat siap biasanya lebih tebal daripada tali sawat kord keluli yang setanding. Melainkan bolt pengikat cukup panjang untuk memadankan ketebalan tersebut, pemasangan yang betul dan pengapit yang kukuh menjadi sukar.
Secara keseluruhan, pengikat mekanikal bukanlah penyelesaian standard untuk tali pinggang aramid — ia lebih kepada pilihan teori yang jarang digunakan di dunia sebenar. Untuk aplikasi tegangan tinggi, sambatan tervulkan panas kekal sebagai satu-satunya kaedah yang tahan lama.
6. Prosedur Sambungan Tervulkan Panas Teras untuk Tali Sawat Penghantar Aramid
Berikut ialah proses standard untuk kaedah penyambungan ini, yang dibentangkan sebagai rujukan teknikal untuk pasukan pemasangan anda atau penyedia penyambungan kontrak anda untuk diikuti. Setiap langkah merangkumi tindakan utama, parameter dan perkara yang perlu diperhatikan.
Langkah 1: Penyediaan Tapak dan Bahan
Kawasan kerja perlu bersih, kering dan jauh daripada cahaya matahari langsung, tanpa angin atau habuk bawaan udara semasa operasi — angin menjejaskan masa simen mati kilat, dan habuk yang masuk ke dalam garisan ikatan akan menjejaskan lekatan. Suhu ambien tidak boleh jatuh di bawah 15°C, kerana suhu rendah memperlahankan pengawetan simen dan melemahkan kekuatan ikatan; keadaan kelembapan tinggi juga harus dielakkan jika boleh, dan kawasan kerja harus terlindung jika hujan atau salji menjadi faktor.
Bahan yang diperlukan: simen penyambung (dicampur daripada pelarut getah 120# dan sebatian teras pada nisbah 5:1, atau simen proprietari pra-campuran — jangka hayat biasanya sekitar 6 bulan, disimpan sejuk, kering, teduh dan jauh daripada sumber pencucuhan), pelarut pembersih (pelarut getah 120# atau pembersih penyambung khusus), dan bahan pelepas (fabrik bukan tenunan atau kertas pelepas suhu tinggi, diletakkan di antara penyambung dan platen penekan pemvulkanan).
Langkah 2: Menandakan Garis Tengah dan Menentukan Panjang Sambatan Keseluruhan
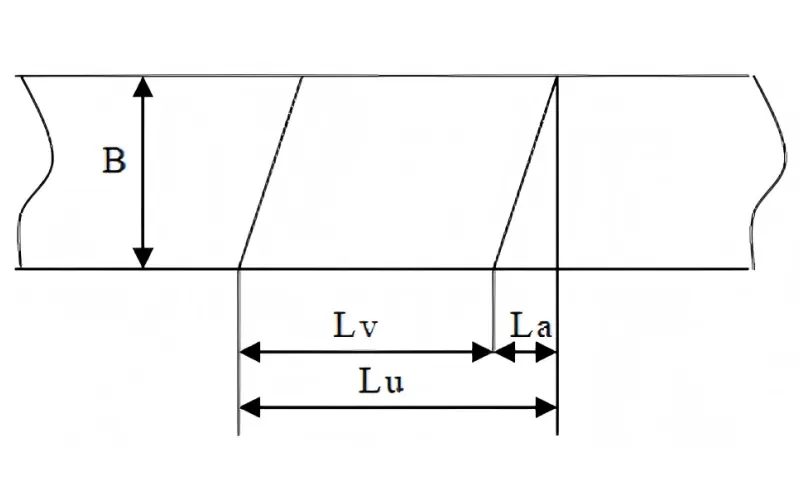
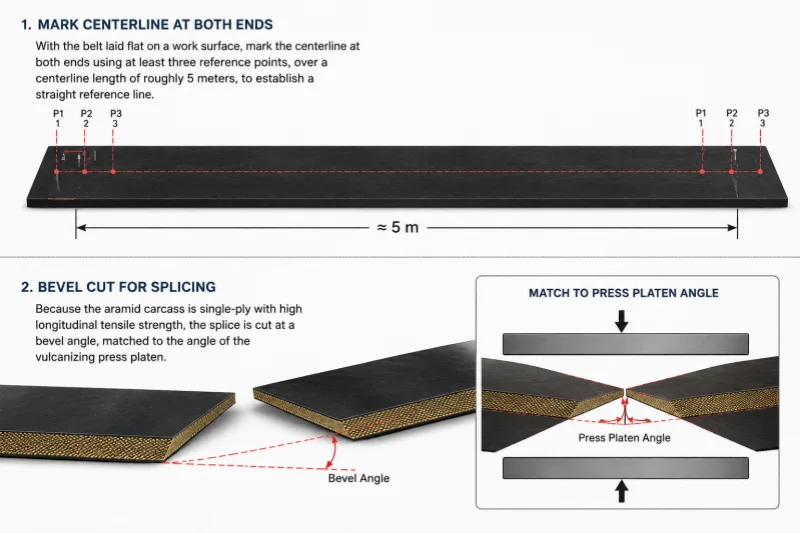
Dengan tali sawat diletakkan rata di atas permukaan kerja, tandakan garis tengah di kedua-dua hujung menggunakan sekurang-kurangnya tiga titik rujukan, sepanjang garis tengah kira-kira 5 meter, untuk mewujudkan garis rujukan lurus. Oleh kerana bangkai aramid adalah lapisan tunggal dengan kekuatan tegangan membujur yang tinggi, sambatan dipotong pada sudut serong, dipadankan dengan sudut platen tekan pemvulkanan.
Panjang sambatan keseluruhan dikira sebagai panjang sambatan l_v (ditetapkan oleh penarafan kekuatan tali sawat — 4600 mm untuk tali sawat 3500 N/mm) ditambah elaun serong (0.3 × lebar tali sawat B). Untuk tali sawat selebar 2000 mm, itu ialah 0.3 × 2000 = 600 mm, memberikan jumlah panjang sambatan kerja sebanyak 5200 mm. Lebar pengedap setiap hujung adalah kira-kira 150 mm (kira-kira 100 mm ofset hujung jari ke akar ditambah serong 50 mm).
Langkah 3: Meliputi Getah Penutup
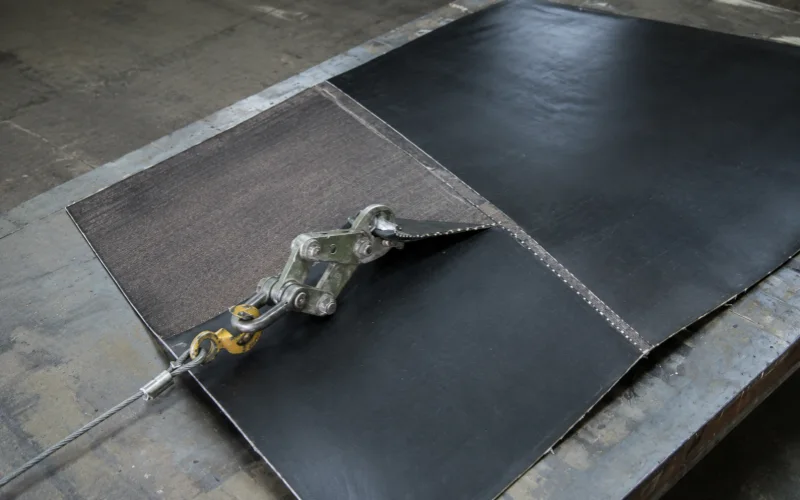
Dengan tali sawat di atas meja kerja atau platen tekan, bekerja menghadap ke atas, potong serong 45° di sepanjang garis pengedap (berhati-hati agar tidak merosakkan fabrik bangkai), kemudian selak getah penutup atas kembali dari garis pengedap di sepanjang panjang tali sawat — panjang jalur bersamaan dengan panjang jari ditambah 150 mm (4100 + 150 = 4250 mm untuk penarafan 3500). Balikkan tali sawat dan selak penutup bawah dengan cara yang sama, mengimbangi titik permulaan sebanyak 100 mm dari permulaan bahagian atas, dengan panjang jalur yang sama.
Setelah kedua-dua belah dikisar, gosokkan kawasan yang terdedah dan tepi pengedap dengan pengisar sudut (roda berus dawai diutamakan), tinggalkan kira-kira 1 mm getah teras tanpa merosakkan fabrik rangka. Lekatkan getah penutup pada garis pengedap sejauh 30 mm lagi untuk peralihan yang lebih lancar. Ulangi proses yang sama pada hujung tali sawat yang satu lagi.
Langkah 4: Menanda dan Memotong Jari
Tandakan corak jari pada permukaan karkas yang digilap menggunakan tepi lurus atau templat. Mulakan dari garis tengah, dan perhatikan arah larian tali sawat — pada hujung hadapan (dalam arah pergerakan), dua jari paling luar harus berada di tepi tali sawat, dan corak jari di hujung yang bertentangan mesti sepadan dengannya dengan tepat. Beralih dari garis tengah, lebar jari kedua-dua belah perlu kekal melebihi 0.5 × lebar jari standard (untuk standard 90 mm, kedua-dua belah tidak boleh berada di bawah 45 mm). Jumlah panjang sambatan sepadan dengan nilai yang dikira dalam Langkah 2. Potong jari di sepanjang garis yang ditanda.
Langkah 5: Pensimenan, Pemasangan Penguatkuasaan, dan Pemasangan Jari
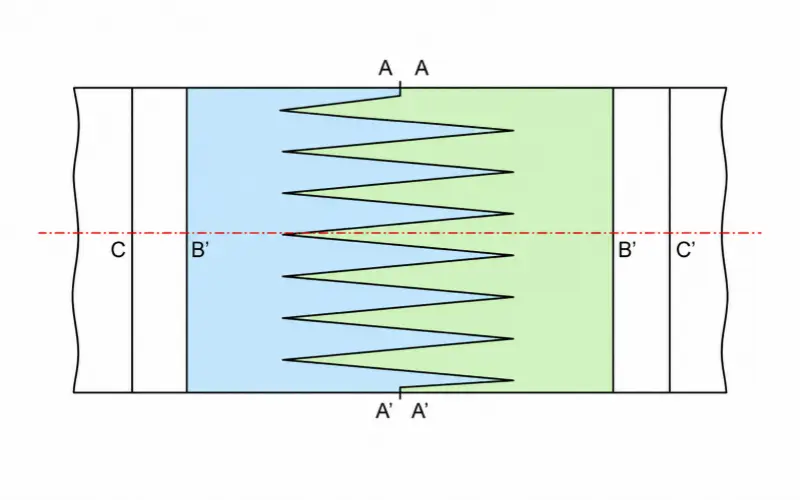
Letakkan bahan pelepas pada platen tekan, letakkan tali sawat dengan garis tengah sejajar dan pasangkannya, pastikan dua jari paling luar pada hujung hadapan berada di tepi luar.
Bersihkan permukaan jari kedua-dua hujung sambatan dan tepi pengedap dengan pelarut untuk menghilangkan habuk dan sisa pengisaran, kemudian sapukan simen setelah kering — dua lapisan , dengan lapisan pertama ditanggalkan sepenuhnya sebelum lapisan kedua disapu, dan lapisan bermula setelah lapisan kedua kering kira-kira 80%.
Potong getah penutup (memanjang kira-kira 50 mm melepasi lebar tali sawat pada setiap sisi, dipadankan dengan sudut sambatan), dan letakkan kain tetulang di atas (lebih sempit daripada tali sawat sebanyak 30–50 mm pada setiap sisi, undur 20–30 mm dari setiap tepi pengedap), gulungkannya untuk membuang udara yang terperangkap. Letakkan tapak penutup dan tetulang yang disimen ini pada platen tekan dan pastikan permukaan pengedap disalut sama rata dengan getah, memanjang kira-kira 50 mm melepasi lebar tali sawat.
Sapukan simen pada lapisan tetulang, dan setelah kering, kuncikan jari-jari secara berurutan, pegang jarak 2–3 mm antara jari-jari bersebelahan, diisi dengan getah. Setelah baris bersambung sepenuhnya, sapukan lapisan simen yang lain, dan setelah kering, letakkan lapisan tetulang kedua di atasnya, gulungkan sekali lagi untuk mengeluarkan udara. Buat getah tepi pada kedua-dua belah untuk memadankan ketebalan bangkai, sapukan dan tekan getah penutup ke bawah, dan potong kedua-dua tepi rata dengan badan tali sawat. Selesaikan dengan meletakkan bahan pelepas di atas sambatan, memasang empangan hujung, dan mengikat dengan rod pengikat.
Langkah 6: Vulkanisasi Panas
Tekan platen kepada 0.8 MPa semasa pemanasan bermula. Setelah suhu mencapai 100°C , lepaskan tekanan dan tekan semula kepada 1.5 ± 0.2 MPa . Mulakan pemasa pengawetan sebaik sahaja suhu mencapai kira-kira 145°C , dan tahan selama 65 minit.
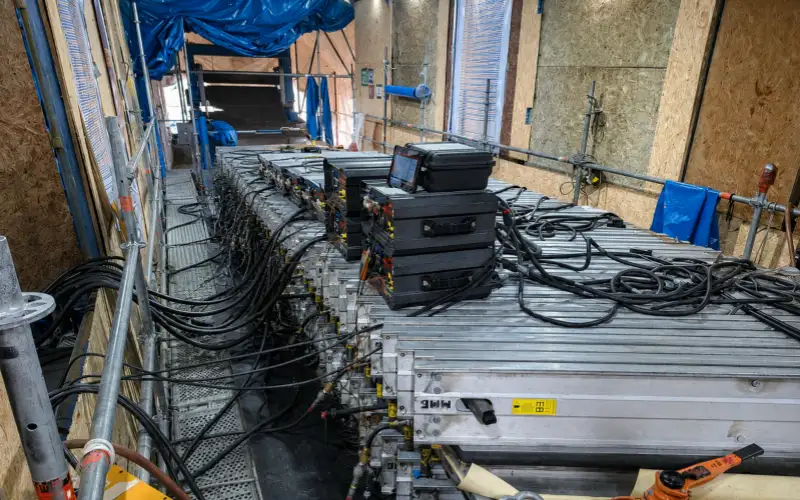
Langkah 7: Penyejukan dan Penamat
Lepaskan tekanan hanya setelah sambungan menyejuk di bawah 70°C , kemudian buka mesin penekan. Potong dan gosokkan sebarang getah berlebihan pada garisan pengedap dan tepi yang rata, dan periksa garis tengah dan kedua-dua tepi untuk kelurusan menggunakan garis rujukan tegang. Betulkan sebarang sisihan yang ditemui, dan lengkapkan proses dengan rekod penuh operasi.
7. Faktor Utama Yang Menentukan Kekuatan Sambatan
Seberapa kuatkah sambungan siap yang dihasilkan bergantung kepada pembolehubah berikut:
Sama ada panjang jari sepadan dengan penarafan kekuatan tali sawat — setiap kelas kekuatan memerlukan panjang jari yang disahkan sendiri; parameter tidak boleh dibawa antara penarafan.
Sama ada lapisan ikatan dibina dengan betul — lapisan simen antara karkas, tetulang dan getah penutup inilah yang mengubah corak jari yang saling berkait secara mekanikal menjadi satu struktur pembawa beban yang berterusan. Lapisan yang terlepas, lapisan yang disapu terlalu basah atau pencemaran pada permukaan ikatan secara langsung melemahkan sambungan.
Sama ada keadaan pengawetan dipenuhi sepenuhnya — suhu, tekanan dan masa semuanya perlu mencapai sasaran secara serentak; jika salah satu daripadanya tidak dipenuhi, sambatan akan kelihatan siap dan kekal kurang pengawet.
Sama ada mutu kerja kekal konsisten — langkah manual seperti jarak jari dan kedalaman penggilapan, jika tidak sekata, akan mewujudkan titik lemah setempat pada sambungan, dan titik lemah setempat selalunya gagal lebih awal daripada sambungan yang dibina secara seragam dan konservatif.
8. Tali Sawat Penghantar Aramid Biasa Masalah Sambatan dan Punca Akar
Pembukaan sambatan — biasanya kesan kepada liputan simen yang tidak mencukupi, pemvulkanan yang tidak lengkap (semak terhadap parameter Langkah 6), atau pencemaran yang tidak disingkirkan sepenuhnya semasa laluan pembersihan Langkah 5.
Keretakan tepi — biasanya dikaitkan dengan getah tepi yang tidak dibina untuk sepadan dengan ketebalan bangkai, atau isu penjejakan tali sawat jangka panjang yang menumpukan tekanan pada satu sisi.
Gelembung udara — akibat penyingkiran udara yang tidak mencukupi semasa penggelek, atau lapisan simen yang tidak kering sepenuhnya sebelum lapisan seterusnya digunakan.
Ketidaksejajaran — kembali ke Langkah 2, sama ada garis tengah yang tidak tepat atau corak jari pada kedua-dua hujung yang tidak sepadan sepenuhnya.
Kegagalan sambatan awal — biasanya bukan satu punca tunggal, tetapi gabungan: panjang jari tidak sepadan dengan tegangan sebenar tali sawat, parameter pengawetan konservatif dan reka bentuk takal atau tegangan yang memberikan lebih banyak tegasan kitaran pada sambatan daripada yang sepatutnya dikendalikan.
9. Senarai Semak Alatan & Kelengkapan untuk Penyambungan Tervulkan Panas Sabuk Aramid
| Tiada. | Perkara | Unit | Kuantiti |
|---|
| 1 | Plat pengapit | pasangan | 2 |
| 2 | Pita pengukur keluli 5 m | pc | 1 |
| 3 | Pembaris sudut | pc | 1 |
| 3 | Plat keluli biasa 2–3 mm (saiz sepadan dengan tali pinggang asal; ketebalan plat ditetapkan 1–1.5 mm lebih nipis daripada tali pinggang asal, mengikut lebar/panjang tali pinggang) | pc | 1 |
| 4 | Pensil penanda lilin putih | pc | 1 |
| 5 | Penanda garisan kapur | pc | 1 |
| 6 | Pen penanda | pc | 2 |
| 7 | Pisau utiliti | pc | 4 |
| 8 | Blades | kotak | 3 |
| 9 | Pemutar skru | pc | 1 |
| 10 | Gunting | pc | 1 |
| 11 | Pemotong wayar/kabel | pc | 2 |
| 12 | Pengisar sudut dengan roda dawai | unit | 1 |
| 13 | Mesin skiving (skiving manual juga boleh diterima) | unit | 1 |
| 14 | Palu getah (5 paun) | pc | 1 |
| 15 | Pisau dempul/penyebar | pc | 4 |
| 16 | Pengering rambut / pistol haba | pc | 1 |
| 17 | Pembaris lurus panjang | pc | 1 |
| 18 | Berus | pc | 2 |
| 13 | Besen plastik | pc | 2 |
| 14 | Kepala berus dawai (untuk pengisar sudut) | pc | 2 |
| 15 | Alat penggosok/pengikis kasar | pc | 2 |
| 16 | Termometer merkuri, 0–200°C | pc | 10 |
| 17 | Kain kapas putih atau tuala tanpa bulu | m/pc | 1 atau 4 |
| 18 | Helmet keselamatan | pc | 4 |
| 19 | Platform kerja plat keluli 3 mm yang dikimpal (panjang/lebar setiap tapak; tinggi = rasuk bawah + plat air + ketebalan plat pemanasan bawah) | unit | 2 |
| 20 | Mesin tekan pemvulkanan kalis letupan (bawah tanah) atau mesin tekan standard (atas tanah) — kuantiti bergantung pada panjang dan spesifikasi sambatan. Setiap mesin tekan memerlukan: 10 palang I-beam, 10 rod pengikat, 1 hos air, 1 pam hidraulik, 2 sepana, 1 kabel suapan kuasa utama, 2 kabel suapan kuasa sekunder untuk plat pemanasan, 1 kotak kawalan kuasa, plat pemanasan atas/bawah, plat tekanan air dan hos pam elektrik yang dipadankan dengan keperluan peralatan | menetapkan | 1 |
| 21 | Pengangkat dan pengapit rantai manual/elektrik | pasangan | 2 |
| 22 | Pelarut getah 120# / pembersih sambatan khusus | L | 5 |
| 23 | Sebatian getah penyambungan | menetapkan | seperti yang dikehendaki |
| 24 | Simen penyambungan | menetapkan | seperti yang dikehendaki |
| 25 | Kertas pelepasan atau kain PTFE (Teflon) untuk memisahkan plat pemanasan daripada tali sawat semasa pemvulkanan | m | seperti yang dikehendaki |
| 26 | Papan kayu, penyokong dan paku untuk pembinaan platform | / | seperti yang dikehendaki |
| 27 | Bekalan kuasa dan air | / | mencukupi untuk operasi peralatan |
10.Conclusion
Sambatan bukanlah perincian kecil pada tali sawat aramid — ia adalah titik di mana reka bentuk rangka, proses ikatan dan kualiti pemasangan digabungkan, dan biasanya ia menentukan berapa lama tali sawat itu benar-benar tahan. Jika anda memerlukan parameter penyambungan yang sepadan untuk spesifikasi tali sawat tertentu, hantarkan lebar tali sawat, penarafan kekuatan, ketebalan penutup dan parameter penghantar anda kepada kami, dan kami boleh membantu mengesahkan dimensi jari yang betul dan parameter pemvulkanan sebagai rujukan.
11. Soalan Lazim
Kaedah penyambungan apakah yang terbaik untuk tali sawat aramid?
Sambatan jari tervulkan panas. Bangkai lurus dan lapis tunggal tali sawat aramid bermaksud penyambungan langkah — yang bergantung pada susunan berbilang lapis fabrik — tidak mempunyai ruang untuk beroperasi. Penyambungan jari pada masa ini merupakan kaedah yang menyebarkan beban sambungan tanpa memotong gentian galas beban.
Bolehkah tali sawat aramid menggunakan pengikat mekanikal?
Secara teorinya, sebagai langkah kecemasan sementara — tetapi penggunaan di dunia sebenar adalah sangat terhad. Pengikat plastik tidak cukup kuat dan cenderung untuk retak, dan pengikat plat keluli dikekang oleh ketebalan tali sawat aramid yang biasanya lebih besar, menjadikan pemasangan sukar melainkan panjang bolt dipadankan dengan betul. Sambat tervulkan panas kekal sebagai pilihan yang lebih dipercayai untuk kegunaan tegangan tinggi.
Seberapa kuatkah sambungan tali pinggang aramid?
Ia bergantung pada sama ada panjang jari sepadan dengan penarafan kekuatan tali sawat, sama ada lapisan ikatan dibina dengan betul, dan sama ada parameter pengawetan dilaksanakan sepenuhnya. Sambatan jari yang dibina dengan betul boleh mencapai lebih 30% kecekapan lesu dinamik di bawah ujian standard Universiti Hannover — setanding dengan tali sawat fabrik tenunan berkekuatan tinggi yang setanding.
Mengapakah sambatan tali sawat aramid gagal? Kebanyakan kes berpunca daripada liputan simen yang tidak mencukupi, pemvulkanan yang tidak lengkap, pencemaran yang tertinggal dalam garisan ikatan semasa pemasangan, atau dimensi jari yang tidak sepadan dengan penarafan kekuatan sebenar tali sawat.
Bagaimanakah sambatan tali sawat aramid berbeza daripada sambatan tali sawat EP atau tali sawat keluli?
Tali pinggang fabrik berbilang lapis EP menggunakan sambat langkah sebenar, di mana lapisan fabrik berperingkat membentuk keratan rentas berperingkat. Tali pinggang kord keluli menggunakan sambat pusingan berperingkat, di mana kedudukan pusingan kord diimbangi dan bukannya berlapis ke dalam langkah. Tali pinggang aramid, dengan rangka lapis tunggalnya, tidak boleh menggunakan mana-mana kaedah — hanya sambat jari yang berfungsi.