1. Pengenalan
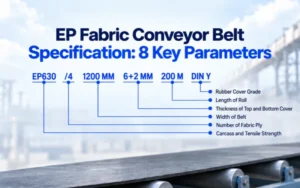
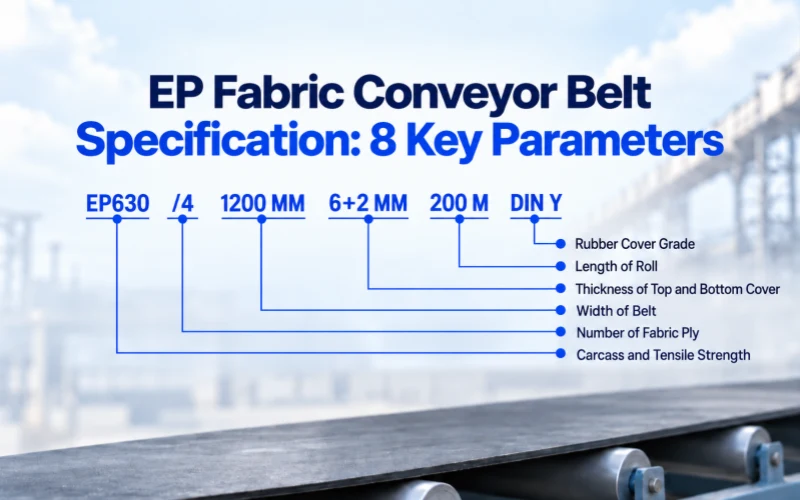
Spesifikasi tali sawat fabrik EP harus mentakrifkan lebih daripada sekadar kod kekuatan. Spesifikasi asas biasanya merangkumi jenis rangka, kekuatan tegangan tali sawat siap, bilangan lapisan fabrik , lebar tali sawat, ketebalan penutup atas dan bawah, kekuatan penutup getah dan panjang tali sawat. Lapan item ini menetapkan konfigurasi produk utama.
Contohnya, EP630/4 – 1200 mm – 6+2 mm – DIN Y – 200 m menunjukkan spesifikasi asas yang lengkap. Di sini, 630 N/mm ialah kekuatan tegangan membujur nominal tali sawat siap, manakala 4 menunjukkan empat lapisan fabrik. Sesetengah pembekal fabrik juga menggunakan penarafan EP untuk kekuatan tegangan fabrik individu, jadi anda harus mengesahkan asas penandaan sebelum membandingkan tali sawat EP.
2. Spesifikasi Tali Sawat Penghantar Fabrik EP Lengkap
Lapan parameter utama dalam artikel ini membentuk penerangan pembelian utama bagi tali sawat fabrik EP. Ia merupakan maklumat pertama yang anda perlukan semasa mengesahkan sebut harga atau pesanan pembelian. Helaian data lengkap juga mengandungi nilai teknikal tambahan, seperti pemanjangan, lekatan, kekerasan pantai dan kehilangan lelasan. Nilai-nilai ini memberikan pandangan yang lebih terperinci tentang kualiti produk dan prestasi bahan.
2.1 8 Parameter Spesifikasi Utama
Untuk spesifikasi tali sawat fabrik EP standard , saya akan mengesahkan lapan parameter ini terlebih dahulu:
- Jenis bangkai— mengenal pasti binaan fabrik EP.
- Kekuatan tegangan tali pinggang siap— menyatakan kekuatan tegangan membujur nominal dalam N/mm.
- Bilangan fabrik— mengenal pasti bilangan lapisan fabrik dalam bangkai.
- lebar tali pinggang— mentakrifkan lebar tali sawat nominal.
- Ketebalan penutup atas— menyatakan ketebalan getah pada bahagian pembawa.
- Ketebalan penutup bawah— menyatakan ketebalan getah pada bahagian takal.
- Kekuatan penutup getah— mentakrifkan prestasi atau gred penutup getah yang diperlukan.
- Panjang tali pinggang— mentakrifkan panjang gulungan keseluruhan atau individu yang diperlukan.
Lapan parameter ini menetapkan konfigurasi produk utama dan biasanya membentuk asas sebut harga pembekal. Ia memberitahu anda dengan tepat tali sawat yang dipesan. Walau bagaimanapun, ia tidak menunjukkan setiap sifat yang boleh diukur yang digunakan untuk menilai kualiti karkas, struktur ikatan atau sebatian getah.
2.2 Data Teknikal Tambahan dalam Helaian Data
Helaian data tali sawat penghantar merangkumi nilai tambahan seperti pemanjangan pada daya rujukan, pemanjangan pada putus, lekatan selang-seli, lekatan penutup-ke-karkas, kekerasan pantai, kehilangan lelasan, dsb.
Data ini memberikan penerangan teknikal yang lebih mendalam melangkaui spesifikasi pembelian asas. Data ini amat berguna apabila anda membandingkan produk dengan spesifikasi utama yang serupa kerana perbezaan dalam pemanjangan, lekatan, kekerasan pantai atau kehilangan lelasan mencerminkan perbezaan dalam sifat bahan dan pembinaan tali sawat.
2.3 Maklumat Pesanan Pembelian dan Penerimaan
Pesanan pembelian mengesahkan spesifikasi tali pinggang utama, termasuk kekuatan tegangan, bilangan fabrik, lebar, ketebalan penutup, keperluan penutup getah dan panjang. Ia juga merekodkan butiran bekalan yang berkenaan seperti pembinaan tepi , penghantaran terbuka atau tanpa henti , kuantiti gulungan, piawaian yang berkenaan dan dokumentasi pemeriksaan yang diperlukan.
Nilai prestasi terperinci dikawal melalui lembaran data yang diluluskan, spesifikasi teknikal atau piawaian yang dirujuk dan bukannya diulang dalam setiap baris pesanan. Ini memastikan penerangan pembelian ringkas sambil tetap menyediakan asas teknikal yang jelas untuk pengesahan dan penerimaan produk.
Jenis EP | Kekuatan Tegangan Dinilai |
EP100 | 100 N / mm |
EP125 | 125 N / mm |
EP150 | 150 N / mm |
EP200 | 200 N / mm |
EP250 | 250 N / mm |
EP300 | 300 N / mm |
EP400 | 400 N / mm |
EP500 | 500 N / mm |
EP630 | 630 N / mm |
EP800 | 800 N / mm |
3. Bahan dan Pembinaan Karkas EP
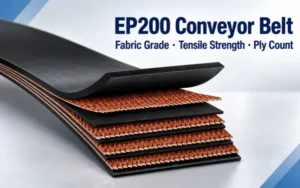
Bangkai merupakan struktur tetulang utama di dalam tali sawat fabrik EP . Spesifikasinya bergantung pada arah gentian, bilangan lapisan fabrik dan ikatan antara lapisan tersebut.
3.1 Lenturan Poliester dan Pakan Poliamida
E merujuk kepada benang lungsin gentian poliester , dan P merujuk kepada benang pakan gentian poliamida. Poliamida juga dikenali sebagai nilon.
Benang lungsin disusun di sepanjang tali sawat dan terutamanya menanggung beban tegangan membujur. Benang pakan disusun di sepanjang lebar tali sawat dan memberikan kekuatan melintang, rintangan hentaman, dan fleksibiliti. Kedua-dua arah benang ini bersama-sama membentuk struktur fabrik asas setiap lapisan kanvas EP.
3.2 Bilangan Lapisan Fabrik
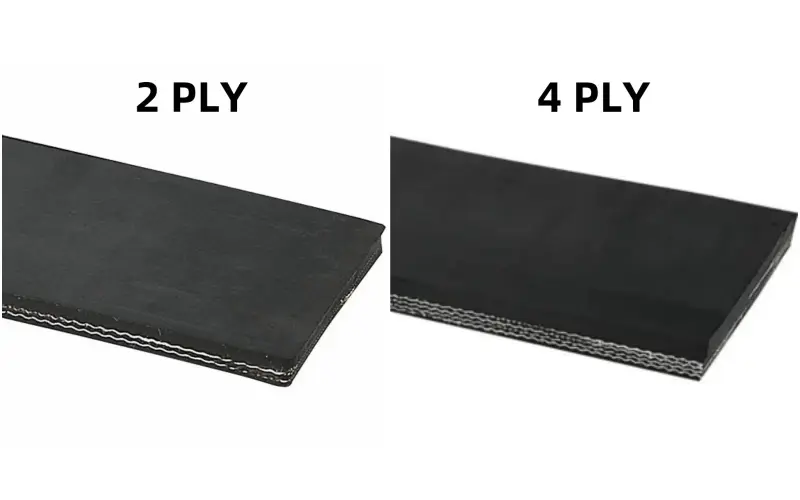
Bilangan fabrik menunjukkan berapa banyak lapisan fabrik EP yang membentuk bangkai. Dalam gelaran seperti EP500/4, "4" bermaksud empat lapisan fabrik.
Meningkatkan bilangan lapisan fabrik meningkatkan ketebalan karkas dan secara amnya meningkatkan kekakuan lenturan. Ia juga mempengaruhi pembinaan sambatan dan keadaan lenturan di sekitar takal.
Lebih banyak lapisan fabrik tidak secara automatik bermaksud prestasi yang lebih baik. Bilangan yang diperlukan hendaklah sepadan dengan kekuatan tegangan tali sawat siap dan keadaan operasi penghantar.
3.3 Getah Skim dan Inter-Ikatan lapis
Getah skim digunakan di antara lapisan fabrik EP bersebelahan sebelum pemvulkanan . Selepas pengawetan, ia mengikat lapisan fabrik menjadi satu bangkai dan memindahkan beban di antara mereka semasa operasi.
Ikatan antara lapisan juga mengehadkan pergerakan relatif antara lapisan fabrik semasa lenturan takal berulang dan impak beban. Lekatan yang lemah boleh menyebabkan pemisahan atau penyimpangan antara lapisan.
Oleh itu, lekatan antara lapis hendaklah disahkan oleh keperluan yang ditetapkan atau keputusan ujian dalam helaian data teknikal.
4. Kekuatan Tegangan Tali Sawat Siap dan Konfigurasi Lapisan Fabrik
Dalam artikel ini, EP bersama-sama dengan nombor kekuatan membentuk penarafan kekuatan tali sawat siap . Contohnya, EP500 mewakili kelas kekuatan tali sawat siap 500 N/mm. Nombor selepas garis miring mengenal pasti berapa banyak lapisan fabrik yang digunakan dalam karkas. Ini memastikan asas spesifikasi konsisten.
4.1 Kekuatan Tegangan Nominal Tali Sawat Siap
Dalam EP500/4 , EP500 ialah penarafan kekuatan. Nombor 500 mewakili 500 N/mm , dan 500 N/mm mewakili kekuatan tegangan membujur nominal tali pinggang siap. "4" menunjukkan bahawa bangkai mengandungi empat lapisan fabrik.
Untuk pembelian dan penilaian produk, anda harus terlebih dahulu memeriksa kekuatan tegangan tali sawat siap. Kekuatan tegangan tali sawat siap secara langsung mencerminkan kualiti dan prestasi keseluruhan yang dibentuk oleh fabrik, getah skim dan struktur tervulkan yang telah siap.
4.2 Kekuatan Tegangan Fabrik Lapisan Tunggal
Kekuatan tegangan fabrik lapisan tunggal menggambarkan kekuatan membujur yang dibawa oleh satu lapisan fabrik dalam bangkai. Untuk perbandingan tali pinggang siap, nilai lapisan tunggal yang setara boleh dikira daripada kekuatan tegangan tali pinggang siap dan bilangan lapisan fabrik.
Sebagai contoh:
- EP500/2: 500 ÷ 2 = 250 N/mm setiap lapisan
- EP500/3: 500 ÷ 3 ≈ 167 N/mm setiap lapisan
Pengiraan ini membantu menjelaskan reka bentuk karkas. Tali pinggang dua lapisan mesti mencapai kekuatan siap yang sama dengan lapisan tetulang yang lebih sedikit, jadi setiap lapisan memerlukan tahap kekuatan yang lebih tinggi. Fabrik berkekuatan lebih tinggi biasanya meningkatkan kos bahan , itulah sebabnya pembinaan lapisan yang lebih sedikit pada kekuatan tegangan siap yang sama biasanya lebih mahal.
Oleh itu, nilai lapisan tunggal berguna untuk memahami bagaimana bangkai mencapai kekuatan siapnya , dan bukannya menggantikan kekuatan tegangan tali sawat siap yang digunakan untuk penerimaan produk.
4.3 Kekuatan Tegangan Ketebalan Penuh sebagai Rujukan Utama
Tali sawat penghantar siap berfungsi sebagai bangkai yang lengkap, jadi kekuatan tegangan ketebalan penuh memberikan rujukan kekuatan yang paling langsung. Ujian ini menilai struktur gabungan selepas semua lapisan fabrik telah diikat dan divulkan bersama.
Dalam praktiknya, saya akan membandingkan kekuatan tegangan tali sawat siap terlebih dahulu. Bilangan lapisan fabrik dan kekuatan setara setiap lapisan kemudiannya digunakan untuk memahami bagaimana kekuatan tersebut dicapai. Ini mengelakkan daripada menganggap kekuatan lapisan tetulang individu seolah-olah ia mewakili prestasi tali sawat yang lengkap.
4.4 Kekuatan Tegangan Selesai yang Sama Dengan Lapisan Fabrik yang Berbeza
EP500/3 dan EP500/2 kedua-duanya menyatakan kekuatan tegangan tali sawat siap sebanyak 500 N/mm, tetapi binaan rangkanya berbeza.
Perbezaan Pembinaan | EP500/2 | EP500/3 |
Kekuatan tegangan siap | 500 N / mm | 500 N / mm |
Bilangan fabrik | 2 | 3 |
Kekuatan setara setiap lapisan | 250 N / mm | Lebih kurang 167 N/mm |
Ketebalan bangkai | Biasanya lebih nipis | Biasanya lebih tebal |
Berat tali pinggang | Rendah | Tinggi |
Kekakuan lenturan | Rendah | Tinggi |
Kebolehsuaian takal kecil | Secara umumnya lebih baik | Biasanya memerlukan takal yang lebih besar |
Sokongan struktur melintang | Relatif lebih rendah | Umumnya lebih tinggi |
Pembinaan sambatan | Lebih mudah | Lebih kompleks |
Kos biasa | Fabrik berkekuatan tinggi biasanya meningkatkan kos | Fabrik berkekuatan rendah boleh mengurangkan kos fabrik |
Pembinaan dua lapisan pada amnya lebih nipis, lebih ringan dan lebih mudah dibengkokkan. Ini menjadikannya lebih sesuai apabila diameter takal atau lenturan berulang adalah penting. Pembinaan tiga lapisan menyediakan lebih banyak antara muka fabrik dan sokongan struktur melintang yang lebih kukuh, yang boleh berguna pada tali pinggang yang lebih lebar atau lebih berat.
Walau bagaimanapun, tiga lapisan tidak secara automatik bermaksud kebolehtelapan atau rintangan hentaman yang lebih baik. Kebolehtelapan juga bergantung pada lebar tali sawat, ketebalan karkas, kekakuan fabrik dan pembinaan penutup. Prestasi hentaman juga bergantung pada sifat fabrik, getah skim, ketebalan penutup dan reka bentuk karkas yang lengkap.
Perkara utama pembelian adalah mudah: lebih banyak lapisan fabrik tidak secara automatik bermaksud kekuatan tegangan tali sawat siap yang lebih tinggi atau prestasi yang lebih baik . Kekuatan tegangan siap menentukan kelas kekuatan; lapisan fabrik menentukan bagaimana bangkai mencapai kelas tersebut.
5. Spesifikasi Lebar Tali Pinggang
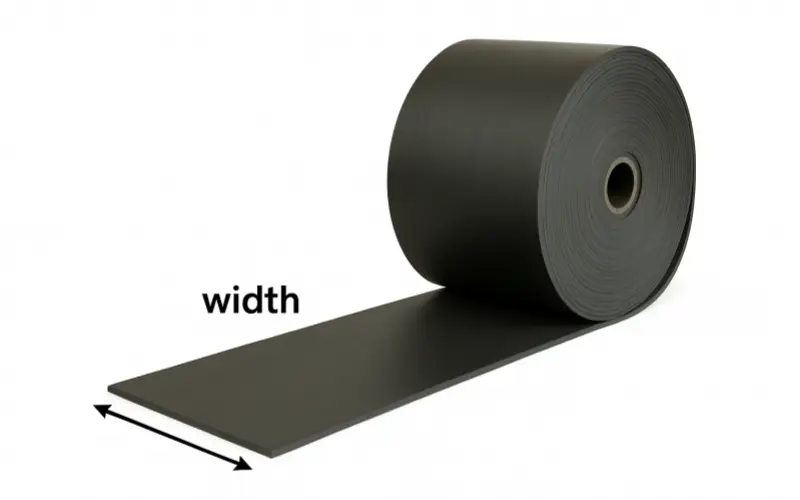
Lebar tali sawat ialah dimensi melintang nominal tali sawat penghantar siap, biasanya dinyatakan dalam milimeter. Contohnya, 1200 mm bermaksud tali sawat dihasilkan dengan lebar nominal 1200 mm.
Apabila mengesahkan lebar, anda perlu menyemak lebar tali pinggang asal untuk penggantian atau lebar tali pinggang penghantar yang ditentukan.
Tali sawat yang bersaiz kecil boleh mengurangkan permukaan pembawa yang tersedia, meningkatkan risiko tumpahan bahan dan meletakkan lebih banyak beban berhampiran tepi tali sawat. Tali sawat yang bersaiz besar boleh menyebabkan padanan yang lemah dengan pemalas, takal, sistem skirt atau struktur sekeliling, meningkatkan risiko sentuhan tepi dan penjejakan yang tidak stabil.
6. Ketebalan Penutup Atas dan Bawah
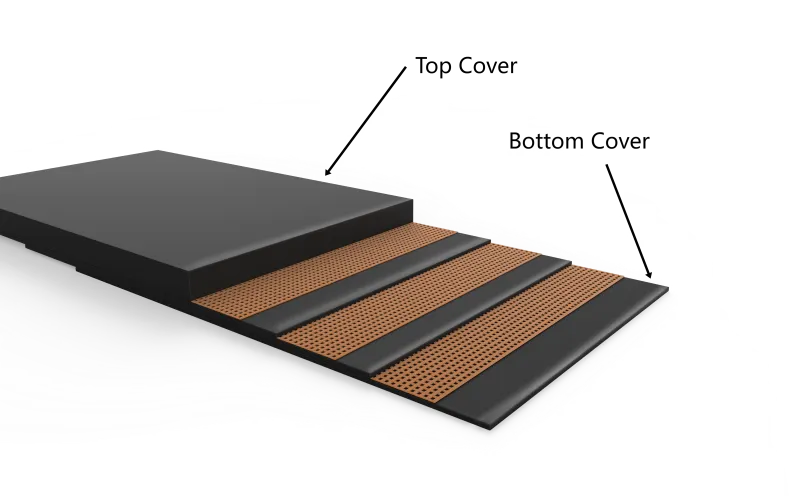
Ketebalan penutup atas dan bawah menggambarkan ketebalan getah di atas dan di bawah bangkai EP. Ia biasanya ditulis bersama, seperti 6+2 mm . Nilai pertama mewakili penutup atas dan yang kedua mewakili penutup bawah.
6.1 Membaca Spesifikasi Penutup 6+2 mm
Spesifikasi 6+2 mm bermaksud:
- Ketebalan penutup atas:6 mm
- Ketebalan penutup bawah:2 mm
Angka-angka ini hanya merujuk kepada penutup getah. Ia tidak mewakili ketebalan lengkap tali sawat.
6.2 Ketebalan Penutup Atas
Penutup atas bersentuhan terus dengan bahan yang diangkut. Ketebalannya menyediakan rizab getah yang digunakan oleh lelasan, hentaman, pemotongan dan haus permukaan lain semasa operasi.
Meningkatkan ketebalan penutup atas memberikan lebih banyak getah yang tersedia sebelum haus sampai ke bangkai. Ia juga meningkatkan penggunaan getah, berat tali sawat , kos dan rintangan lenturan. Atas sebab ini, ketebalan penutup atas harus dinyatakan secara berasingan dan bukannya disembunyikan di dalam nilai ketebalan tali sawat keseluruhan.
6.3 Ketebalan Penutup Bawah
Penutup bawah melindungi bahagian bawah bangkai dan menyentuh takal dan komponen sokongan semasa operasi.
Oleh kerana keadaan haus kedua-dua permukaan kerja adalah berbeza, penutup atas dan bawah boleh menggunakan ketebalan yang berbeza . Inilah sebabnya spesifikasi seperti 5+2 mm atau 6+2 mm digunakan untuk menyatakan taburan ketebalan dengan jelas.
Oleh itu, penutup bawah harus dianggap sebagai nilai spesifikasi bebas dan bukannya dikira secara automatik daripada ketebalan penutup atas.
6.4 Ketebalan Karkas dan Ketebalan Tali Sawat Keseluruhan
Ketebalan penutup adalah berbeza daripada ketebalan keseluruhan tali sawat . Spesifikasi 6+2 mm tidak bermakna tali sawat penghantar siap adalah setebal 8 mm. Ketebalan siap juga termasuk bangkai EP.
Jika RFQ hanya memberikan jumlah ketebalan penutup tanpa menyatakan penutup atas dan bawah secara berasingan, kami mengira kedua-dua penutup pada ketebalan yang sama untuk sebut harga . Jika taburan ketebalan tertentu diperlukan, nilai atas dan bawah hendaklah dinyatakan secara berasingan.
Katalog kami menyediakan ketebalan rangka rujukan berikut setiap lapis untuk pembinaan fabrik EP:
Jenis Fabrik EP | Ketebalan Karkas (mm/lapis) |
EP100 | 1.00 |
EP125 | 1.00 |
EP150 | 1.10 |
EP200 | 1.20 |
EP250 | 1.40 |
EP300 | 1.60 |
EP350 | 1.70 |
EP400 | 1.90 |
EP500 | 2.10 |
EP630 | 2.60 |
Jadual menunjukkan bahawa ketebalan karkas berubah mengikut jenis fabrik EP. Oleh itu, bilangan lapisan fabrik juga mengubah ketebalan karkas yang telah siap. Ketebalan keseluruhan tali sawat harus difahami dari ketebalan penutup atas + ketebalan penutup bawah + pembinaan karkas , dan bukannya dari angka penutup sahaja.
7. Kekuatan Penutup Getah
Kekuatan penutup getah menerangkan keperluan kekuatan mekanikal sebatian penutup yang diawet dan dinyatakan dalam MPa . Satu MPa bersamaan dengan satu N/mm².
Gred penutup biasanya menggabungkan kekuatan penutup getah dengan pemanjangan semasa putus, kehilangan lelasan dan kekerasan pantai. Nilai-nilai ini menentukan aspek prestasi getah yang berbeza dan harus dinilai bersama apabila membandingkan sebatian penutup.
7.1 Sifat Fizikal Utama Getah Penutup
Empat nilai biasanya muncul dalam spesifikasi getah penutup:
- Kekuatan penutup getah (MPa):mentakrifkan kekuatan mekanikal minimum getah yang telah diawet.
- Pemanjangan pada putus (%):menunjukkan berapa banyak getah boleh memanjang sebelum pecah.
- Kehilangan lelasan (mm³):mengukur kehilangan isipadu getah di bawah ujian lelasan tertentu. Nilai yang lebih rendah bermakna kurang kehilangan bahan di bawah kaedah ujian yang sama.
- Kekerasan pantai:mentakrifkan julat kekerasan getah yang telah diawet.
Gred penutup yang berbeza menggunakan kombinasi nilai-nilai ini yang berbeza. Kekuatan penutup getah yang lebih tinggi tidak secara automatik sepadan dengan kehilangan lelasan yang lebih rendah atau kekerasan yang lebih tinggi.
7.2 Gred Getah Penutup Biasa
Sistem piawai yang berbeza menggunakan kod gred dan had prestasi yang berbeza. Nilai berikut menunjukkan beberapa gred getah penutup yang biasa digunakan yang direkodkan merentasi sistem spesifikasi yang tersedia.
Sistem Piawai | Gred | Kekuatan Penutup Getah | Pemanjangan pada waktu rehat | Kehilangan Lelasan | Kekerasan Pantai |
DIN | W | ≥18 MPa | ≥ 400% | ≤90 mm³ | 60 5 ± |
DIN | X | ≥25 MPa | ≥ 450% | ≤120 mm³ | 60 5 ± |
DIN | Y | ≥20 MPa | ≥ 400% | ≤150 mm³ | 60 5 ± |
DIN | Z | ≥15 MPa | ≥ 350% | ≤250 mm³ | 60 5 ± |
Penggredan jenis ISO | H | ≥24 MPa | ≥ 450% | ≤120 mm³ | 60 5 ± |
Penggredan jenis ISO | D | ≥18 MPa | ≥ 400% | ≤100 mm³ | 60 5 ± |
Penggredan jenis ISO | L | ≥15 MPa | ≥ 350% | ≤200 mm³ | 65 5 ± |
Penggredan Australia | A | ≥17 MPa | ≥ 400% | ≤70 mm³ | 60 5 ± |
Penggredan Australia | M | ≥24 MPa | ≥ 450% | ≤125 mm³ | 60 5 ± |
Penggredan Jepun | P | ≥8 MPa | ≥ 300% | ≤400 mm³ | - |
Penggredan Jepun | S | ≥18 MPa | ≥ 450% | ≤200 mm³ | - |
Penggredan British | M24 | ≥24 MPa | ≥ 450% | - | - |
Penggredan British | B | ≥15 MPa | ≥ 350% | ≤150 mm³ | 60 5 ± |
Penggredan AS | RMA1 | ≥17 MPa | ≥ 450% | ≤150 mm³ | 60 5 ± |
Penggredan AS | RMA2 | ≥14 MPa | ≥ 400% | ≤175 mm³ | 65 5 ± |
Jadual menunjukkan bahawa gred penutup tidak boleh dibandingkan dengan huruf gred sahaja. Contohnya, DIN W mempunyai kekuatan penutup getah yang lebih rendah daripada DIN X, manakala W mempunyai had kehilangan lelasan yang lebih rendah. Setiap gred mewakili keseimbangan sifat fizikal yang berbeza.
7.3 Memadankan Gred Penutup dengan Kerosakan Permukaan
Pemilihan getah penutup hendaklah mengikut mekanisme kerosakan dominan pada permukaan tali sawat.
Gred yang direka untuk lelasan teruk biasanya lebih menekankan kehilangan lelasan. Gred yang bertujuan untuk memotong dan mengoyak menggunakan kombinasi kekuatan dan pemanjangan penutup getah yang berbeza. Gred tujuan umum memberikan keseimbangan lain antara kekuatan mekanikal, fleksibiliti dan prestasi haus.
Sesetengah sistem penggredan juga merangkumi sebatian penutup untuk rintangan haba , rintangan api , prestasi antistatik , aplikasi makanan dan keadaan operasi khas yang lain.
Semasa menyediakan RFQ, anda boleh menentukan gred penutup yang diiktiraf atau memberikan kekuatan penutup getah, pemanjangan semasa putus, kehilangan lelasan dan kekerasan pantai yang diperlukan apabila nilai tersebut telah ditakrifkan.
8. Spesifikasi Panjang Tali Pinggang
Panjang tali sawat ialah panjang siap yang diperlukan untuk tali sawat penghantar, biasanya dinyatakan dalam meter. Untuk pembelian, anda perlu mengesahkan panjang tali sawat asal untuk penggantian atau panjang tali sawat penghantar yang ditentukan.
Panjang yang diperlukan juga harus sepadan dengan bentuk penghantaran, seperti tali pinggang terbuka atau tali pinggang tanpa hujung.
Panjang yang tidak mencukupi boleh menghalang pemasangan atau menyebabkan pelarasan pengambilan yang tidak mencukupi. Panjang yang berlebihan meningkatkan kos bahan yang tidak perlu dan boleh memerlukan pemangkasan atau pelarasan tambahan semasa pemasangan. Oleh itu, pesanan hendaklah menyatakan panjang tali pinggang yang diperlukan dengan jelas.
9. kesimpulan
Spesifikasi tali sawat fabrik EP yang jelas harus menentukan jenis rangka, kekuatan tali sawat siap, bilangan lapisan fabrik, lebar, ketebalan penutup atas dan bawah, kekuatan penutup getah dan panjang. Mengesahkan lapan parameter ini terlebih dahulu menjadikan sebut harga lebih mudah dibandingkan dan mengurangkan ralat spesifikasi sebelum membuat pesanan.
10. Soalan Lazim
10.1 Jika Dua Pembekal Memberi Sebut Harga Spesifikasi Asas yang Sama, Apakah yang Perlu Saya Bandingkan dalam Helaian Data Mereka?
Saya mengesyorkan perbandingan parameter yang tidak ditunjukkan sepenuhnya dalam penerangan susunan asas, termasuk pemanjangan pada daya rujukan, pemanjangan pada putus, lekatan selang-seli, lekatan penutup-ke-karkas, ketebalan karkas, kekerasan pantai dan kehilangan lelasan. Anda juga harus mengesahkan bahawa kedua-dua lembaran data menggunakan kaedah ujian dan kriteria penerimaan yang sama. Ini membolehkan anda mengenal pasti perbezaan dalam tingkah laku karkas, kualiti ikatan dan sifat getah di sebalik spesifikasi yang nampaknya sama.
10.2 Jika Tali Sawat Sedia Ada Saya Menggunakan Konfigurasi Lapis yang Berbeza, Bolehkah Saya Menggantikannya Dengan Binaan Lain pada Penilaian Kekuatan yang Sama?
Pertama sekali, saya akan membandingkan ketebalan rangka, kekakuan lenturan, diameter takal, lebar tali sawat dan tegangan operasi sebenar. Penarafan kekuatan siap yang sama boleh dicapai dengan bilangan lapisan fabrik yang berbeza, tetapi ketebalan tali sawat, fleksibiliti, berat dan kebolehsuaian takal yang terhasil mungkin berbeza. Anda harus mengesahkan bahawa pembinaan rangka baharu kekal sesuai untuk penghantar sedia ada sebelum menukar konfigurasi lapis.
10.3 Jika Spesifikasi Lama Saya Menggunakan Gred Sampul Yang Tidak Lagi Biasa, Bagaimanakah Saya Perlu Mencari Gred Yang Setara?
Saya cadangkan bermula daripada keperluan sifat getah asal. Anda harus mengekstrak kekuatan penutup getah dalam MPa, pemanjangan semasa putus, kehilangan lelasan, kekerasan pantai dan sebarang keperluan prestasi khas seperti haba, minyak, api, antistatik atau rintangan kimia. Kemudian saya akan membandingkan nilai tersebut dengan sistem gred semasa dan asas ujian. Ini memberi anda asas yang boleh diukur untuk meluluskan sebatian penutup alternatif.
10.4 Jika Ketebalan Tali Sawat yang Saya Ukur Berbeza Daripada Nilai yang Saya Kira Daripada Penutup dan Karkas, Nilai Yang Manakah Yang Patut Saya Gunakan?
Saya akan menggunakan ketebalan tali sawat siap yang dipersetujui dalam lembaran data atau spesifikasi pembelian apabila jumlah ketebalan merupakan keperluan penerimaan. Nilai pengiraan anda berguna untuk menyemak pembinaan, manakala tali sawat siap juga termasuk ketebalan getah skim sebenar dan variasi pembuatan yang dicipta semasa pengalenderan dan pemvulkanan. Oleh itu, anda harus mengesahkan ketebalan siap yang dinyatakan dan asas pengukurannya sebelum memutuskan sama ada perbezaannya boleh diterima.
10.5 Jika Saya Hanya Mengetahui Jumlah Ketebalan Penutup Tali Sawat Saya yang Sedia Ada, Bagaimanakah Saya Perlu Menentukan Penutup Atas dan Bawah untuk Penggantian?
Saya cadangkan menyemak helaian data asal, rekod pembelian atau keratan rentas tali sawat sebelum membuat pesanan penggantian. Ketebalan penutup keseluruhan yang sama boleh diagihkan secara berbeza antara bahagian pembawa dan bahagian takal. Jika anda tidak dapat mengesahkan taburan asal, anda harus memberikan keperluan penutup keseluruhan dan keadaan operasi sebenar supaya susunan penutup atas dan bawah dapat disahkan sebelum pengeluaran.
10.6 Jika Saya Perlu Menukar Lebar atau Panjang Tali Pinggang Semasa Penggantian, Apakah Yang Perlu Saya Sahkan Sebelum Memesan?
Saya akan menganggap sebarang perubahan dimensi sebagai semakan keserasian penghantar. Untuk lebar, anda harus mengesahkan susunan pemalas sedia ada, lebar permukaan takal, kawasan pemuatan dan kelegaan struktur yang tersedia. Untuk panjang, anda harus mengesahkan laluan tali sawat sebenar, kedudukan pengambilan, elaun sambatan dan keperluan pemasangan. Semakan ini amat penting apabila spesifikasi penggantian berbeza daripada tali sawat asal dan bukannya sekadar menduplikasinya.