1.Kepentingan Strategik Pemvulkanan Tali Sawat Penghantar
Dalam pengeluaran tali sawat perindustrian, pemvulkanan tali sawat penghantar merupakan langkah penting yang menentukan kekuatan, kestabilan dan prestasi akhir. Ia merupakan saat apabila getah mentah pepejal — masih lemah dan plastik — diubah menjadi getah yang telah diawet dengan keanjalan, kekuatan tegangan dan rintangan haba yang unggul. Pembentukan hanya memasang lapisan tali sawat, tetapi pemvulkanan memberikan lapisan tersebut hayat melalui tindak balas ikatan silang di dalam matriks getah.
Semasa proses pemvulkanan tali pinggang penghantar, suhu, tekanan dan masa mesti berfungsi bersama-sama dengan ketepatan. Pada Tiantie Industrial Co., Ltd, kami menetapkan julat operasi standard berdasarkan jenis tali pinggang:
- EP atau tali pinggang tekstil NN: 2–1.6 MPa, lazimnya 1.4 MPadengan pemanasan wap atau minyak panas.
- Tali pinggang tali keluli (ST): 6–2.0 MPa, diperlukan untuk ikatan lengkap antara tali keluli dan getah.
- Tali pinggang tahan panas atau minyak: 4–1.8 MPa, lebih tinggi sedikit untuk mengelakkan lompang.
- Tali pinggang yang lebih tebal atau ≥2200 mm lebar: 8–2.2 MPa, memastikan pemampatan sekata.
Tekanan di bawah 1.2 MPa boleh menyebabkan delaminasi atau poket udara, manakala melebihi 2.5 MPa berisiko limpahan getah atau ubah bentuk bangkai. Suhu pemvulkanan biasa ialah 140-160 ° C, dengan masa pengawetan sebanyak 20-30 minit setiap 10 mm of jumlah ketebalan(Ini ialah nilai purata tali pinggang penghantar yang dibuat oleh Tiantie Kilang industri mengikut tempahan. Keperluan sebenar adalah berdasarkan lapisan teras yang berbeza dan piawaian getah penutup.). Parameter ini memastikan pautan silang molekul selesai secara seragam, menghasilkan tali pinggang dengan kestabilan jangka panjang dan ketahanan terhadap keletihan.
Dalam operasi lapangan, pemvulkanan panas tali sawat penghantar adalah sama pentingnya. Sambungan tali sawat penghantar yang dilaksanakan dengan betul menggunakan mesin pemvulkanan tali sawat penghantar yang dikalibrasi mencapai lebih 90% kekuatan asal, mengatasi pilihan mekanikal seperti pengikat tali sawat penghantar atau pengapit pantas. Hasilnya adalah operasi yang lebih lancar, getaran yang lebih rendah dan jangka hayat tali sawat yang lebih panjang.
Menurut piawaian ISO 14890 dan ASTM D412, pemvulkanan tali sawat yang tepat meningkatkan prestasi tegangan dan jangka hayat sehingga 40%. Jadi, jika pembentukan membina bentuk tali sawat, pemvulkanan menentukan jiwanya —dan langkah seterusnya ialah memahami dengan tepat bagaimana haba dan kimia memungkinkan transformasi itu.
2.Prinsip Asas Pemvulkanan
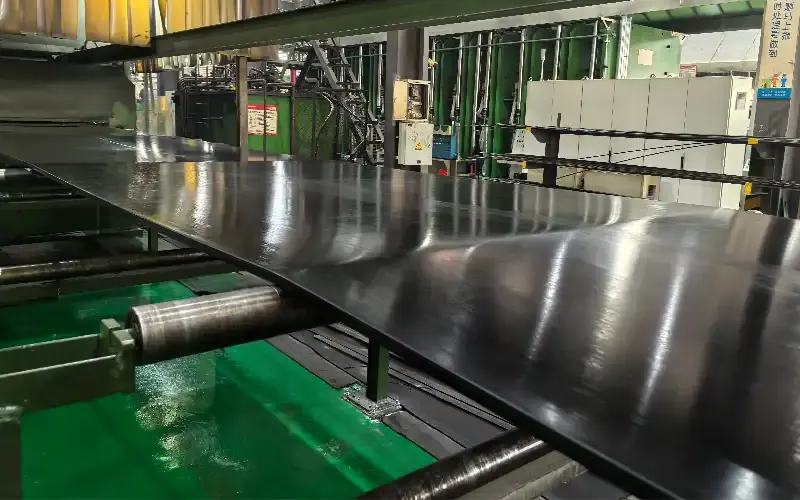
Dalam barisan pengeluaran kami, pemvulkanan tali sawat bukanlah peringkat pemanasan yang mudah—ia merupakan penukaran kimia terkawal yang memberikan kekuatan mekanikal dan kestabilan terma kepada tali sawat. Sebelum pengawetan, getah mentah sudah pepejal tetapi kekurangan keanjalan dan kohesi dalaman. Tujuan pemvulkanan adalah untuk mengubah bahan ini melalui penyambungan silang, menukarkan rantai polimer yang lemah menjadi rangkaian tiga dimensi yang berdaya tahan yang mampu menahan ketegangan dan haba yang berterusan.
1. Mekanisme Kimia
Dalam pemvulkanan tali sawat getah , sulfur bertindak balas dengan ikatan berganda getah asli (NR) atau getah stirena-butadiena (SBR). Apabila sebatian dikekalkan pada suhu 140–160 °C , cincin sulfur (S₈) terbuka dan menghubungkan rantai polimer berasingan melalui jambatan C–S–S–C atau C–S–C. Pengaktif seperti zink oksida dan asid stearik mempercepatkan tindak balas ini, manakala promoter seperti CBS, MBTS atau TMTD mengawal jenis dan ketumpatan ikatan silang.
Ketumpatan pautan silang mentakrifkan prestasi:
- Terlalu rendah → tali pinggang kekal lembut, melekit dan tidak stabil dari segi haba.
- Terlalu tinggi → pemvulkanan berlebihan, menyebabkan kekakuan dan kehilangan keanjalan.
Struktur pautan silang yang seimbang membolehkan pemvulkanan tali sawat mencapai fleksibiliti dan kekuatan jangka panjang.
2. Kesan Terma
Suhu menyediakan tenaga pengaktifan untuk penyambungan silang. Di bawah 120 °C, tindak balas boleh diabaikan; dalam lingkungan 140–160 °C , kadar pengawetan adalah stabil dan seragam. Melebihi 165 °C boleh menyebabkan hangus atau pembalikan. Dalam tali sawat berbilang lapisan, termogandingan dalaman menunjukkan bahawa perbezaan permukaan-ke-teras mungkin mencapai 10–20 °C . Kitaran pengawetan hanya lengkap apabila teras mengekalkan julat sasaran yang cukup lama untuk tindak balas penuh—biasanya 20–30 minit setiap 10 mm ketebalan keseluruhan. Kawalan ini memastikan ikatan molekul yang konsisten melalui setiap lapisan.
3. Kesan Mekanikal dan Masa
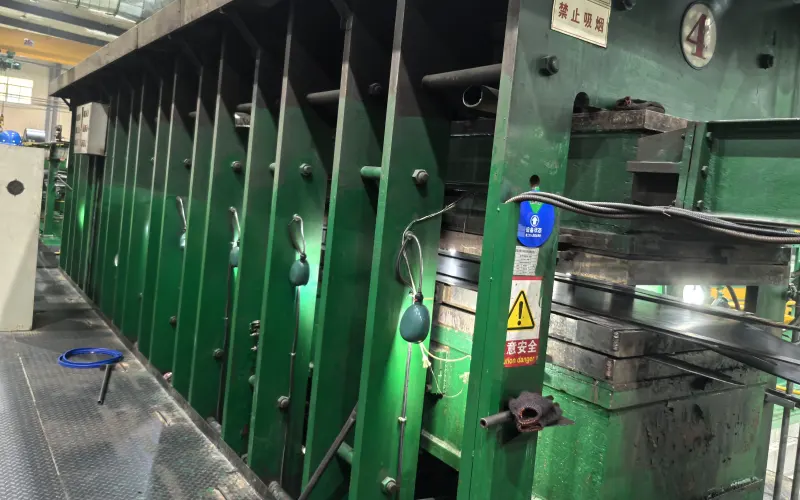
Tekanan mendorong aliran getah dan mengeluarkan udara yang terperangkap, memastikan sentuhan lengkap antara lapisan. Julat kerja biasa ialah:
- Tali pinggang EP/NN: 2–1.6 MPa
- Tali pinggang tali keluli: 6–2.0 MPa
- Tali pinggang tebal atau lebar: 8–2.2 MPa
Di bawah 1.2 MPa , penyingkiran dan poket udara akan muncul; di atas 2.5 MPa , limpahan getah atau herotan bangkai akan berlaku. Setiap peningkatan 0.1 MPa boleh meningkatkan suhu sebanyak 1–2 °C, jadi keseimbangan suhu-tekanan adalah penting.
Masa pengawetan ditentukan daripada nilai t₉₀ reometer —saat apabila 90% penyambungan silang berlaku—didarab dengan faktor 1.2–1.3 untuk memastikan tindak balas lengkap pada ketebalan penuh.
4. Lekatan dan Prestasi
Semasa pemvulkanan tali sawat , getah cair menembusi struktur fabrik, membentuk saling kunci mekanikal dan ikatan kimia pada antara muka. Pemvulkanan yang betul menghapuskan lapisan lemah, gelembung dan teras lembut.
Selepas pemvulkanan tali sawat yang tepat , penambahbaikan sifat yang boleh diukur termasuk:
- Kekuatan tegangan + 30–60 %
- Rintangan koyakan + 40 %
- Rintangan lelasan + 20–50 %
- Kehidupan keletihan × 2–3
- Prestasi stabil pada suhu tinggi berterusan
Setiap ikatan kimia yang terbentuk semasa pemvulkanan tali sawat secara langsung menentukan berapa lama tali sawat akan berfungsi di bawah tekanan. Langkah seterusnya adalah untuk menterjemahkan prinsip-prinsip ini ke dalam pengeluaran—bagaimana parameter pengawetan digunakan dalam proses pembuatan tali sawat untuk mencapai kualiti perindustrian yang boleh diulang.
3.Pemvulkanan dalam Proses Pengilangan Tali Sawat Penghantar
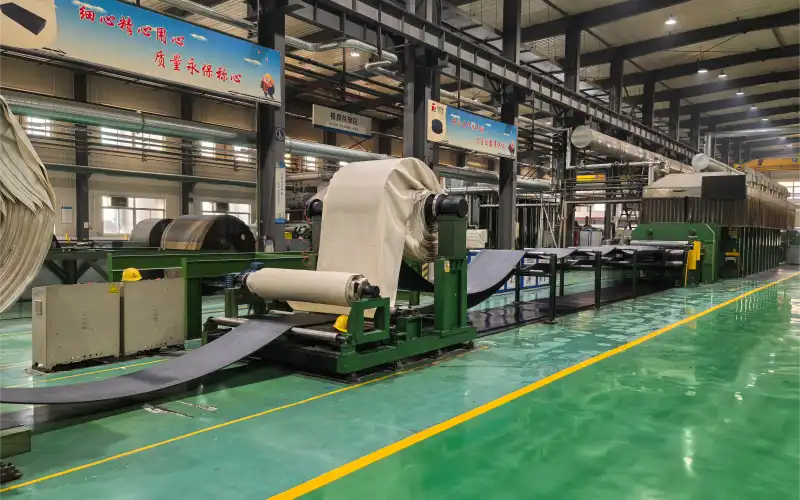
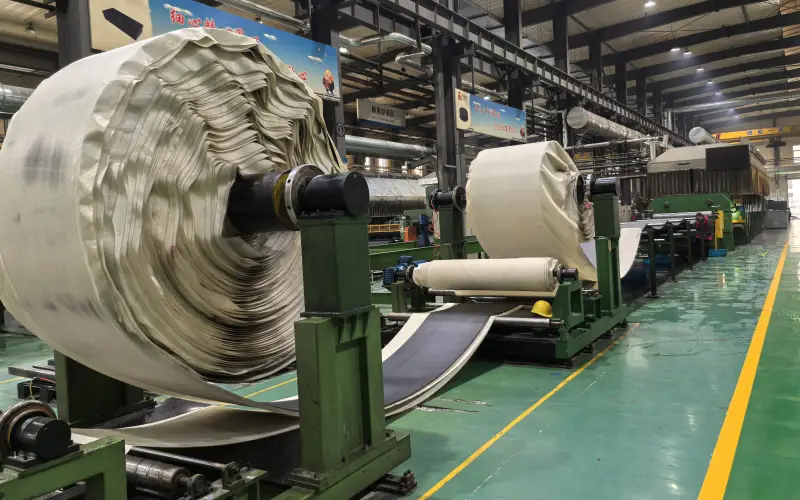
Dalam pembuatan tali pinggang penghantar, ketepatan pemvulkanan itulah yang mengubah kualiti bahan kepada prestasi yang berkekalan. Pada Tiantie Industrial Co., Ltd, kami merawat pemvulkanan tali pinggang penghantar sebagai peringkat penentuan pengeluaran—di mana struktur tali pinggang berlapis menjadi satu sistem padu melalui haba dan tekanan terkawal. Setiap parameter teknikal diperhalusi melalui ujian dan disahkan oleh hasil prestasi sebelum ia sampai ke barisan pengeluaran.
1. Peranan dan Definisi Proses
. proses pemvulkanan tali pinggang penghantar menyediakan penyambung silang kimia penting yang menukarkan getah mentah kepada bahan yang stabil, elastik dan tahan haus. Ia juga mengikat karkas, penutup, dan lapisan tetulang ke dalam satu badan seragam.
Untuk EP dan tali pinggang NN, pemvulkanan memastikan lekatan sempurna antara lapisan tekstil. Untuk tali pinggang tali keluli, ia membolehkan penembusan getah penuh dan enkapsulasi di sekeliling setiap helai wayar, menghalang pemisahan berkaitan ketegangan semasa perkhidmatan.
2. Peralatan dan Sistem Pemvulkanan
Setiap mesin pemvulkanan tali sawat di kilang kami beroperasi di bawah julat yang ditentukan dengan teliti:
- suhu:140-160 ° C
- tekanan:2–2.2 MPa, bergantung pada struktur tali pinggang dan ketebalan
- Kaedah pemanasan:wap tepu atau peredaran minyak haba
- Penyejuk:pembongkaran segera diikuti dengan penyejukan udara semula jadi
Melepaskan penekan sejurus selepas kitaran pengawetan menghalang pemampatan berlebihan, manakala penyejukan udara secara beransur-ansur menstabilkan tali pinggang tanpa tekanan dalaman. Suhu dan tekanan diagihkan sama rata melalui sistem pemanasan berbilang zon untuk memastikan pengawetan yang konsisten merentasi keseluruhan lebar.
3. Prosedur Pengeluaran Terkawal
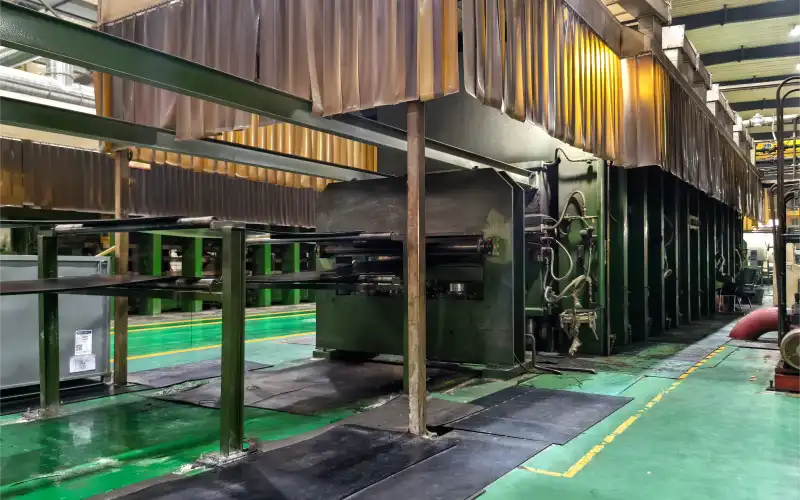
Kitaran pemvulkanan mengikut urutan yang boleh diulang:
- Memanaskan badan– Platen meningkat kepada julat sasaran 150 °C.
- Tekanan udara– Tekanan dikenakan secara beransur-ansur, biasanya 4 MPa untuk EP/NN dan 1.8 MPa untuk tali pinggang keluli.
- Pengawetan– Tali pinggang kekal dalam keadaan malar untuk 20–30 minit setiap 10 mm daripada jumlah ketebalan.
- Demolding & Cooling– Akhbar dibuka serta-merta; tali pinggang menyejuk di bawah aliran udara ambien untuk mengekalkan ketepatan dimensi.
Setiap kitaran dioptimumkan mengikut struktur tali pinggang, memastikan pautan silang molekul penuh dan lekatan lapisan yang stabil tanpa pengawetan berlebihan.
4. Penentukuran Makmal dan Pengoptimuman Proses
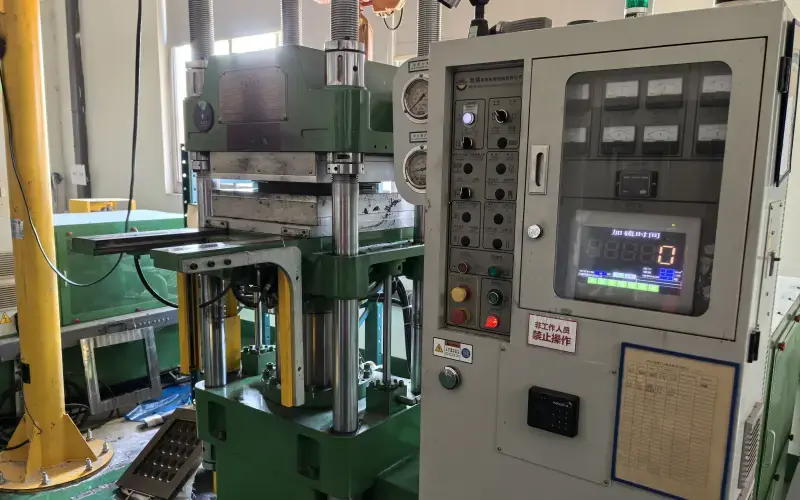
Sebelum formula digunakan dalam pengeluaran, ia menjalani ujian makmal yang meluas. Pasukan R&D kami menjalankan pelbagai pemvulkanan tali pinggang penghantar percubaan dengan suhu, tekanan dan tempoh pengawetan yang berbeza-beza.
Dengan menganalisis lengkung pemvulkanan dan rheometer t₉₀ nilai, kami menetapkan masa pengawetan standard yang tepat untuk setiap jenis kompaun. Parameter yang dioptimumkan ini kemudiannya dilaksanakan pada barisan pengeluaran, memastikan setiap kelompok mencapai ketumpatan pautan silang dan kualiti lekatan yang sama.
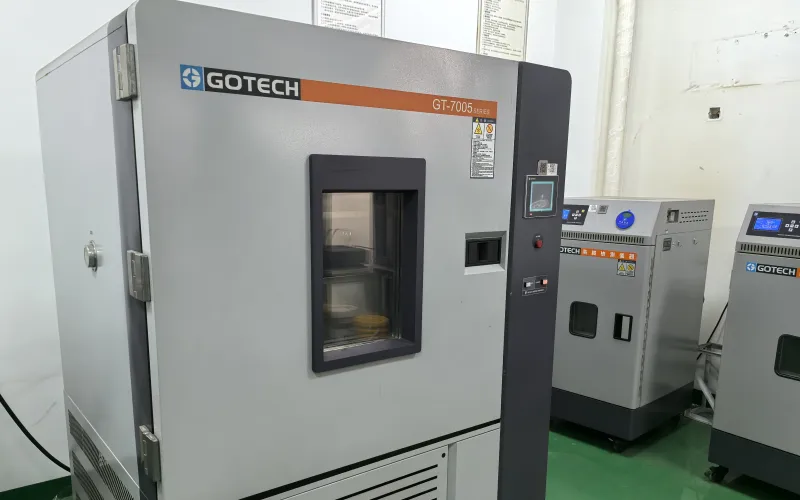
5. Pengesahan Makmal dan Jaminan Kualiti
Selepas pemvulkanan, tali pinggang siap dikembalikan ke makmal untuk pengesahan terperinci. Kami menilai:
- Prestasi mekanikal — rintangan tegangan, pengelupasan dan lelasan setiap ASTM D412 dan ISO 252;
- Kestabilan terma - pengekalan sifat mekanikal selepas penuaan haba;
- Integriti struktur — disahkan oleh pemeriksaan keratan rentas untuk ikatan seragam, ketiadaan poket udara, penembusan, atau herotan tepi.
Selain ujian makmal, pemeriksaan visual akhir di tingkat pengeluaran memastikan keseragaman permukaan dan ketepatan dimensi. Setiap tali pinggang pergi TiantieTalian mesti memenuhi kedua-dua standard ujian fizikal dan kesempurnaan visual.
6. Ketekalan, Prestasi dan Kebolehpercayaan
Pemvulkanan tali sawat yang betul menghasilkan penambahbaikan yang boleh diukur:
- Lekatan yang stabil antara getah dan lapisan tetulang;
- Kemasan permukaan yang licin dan seragam dengan dimensi yang tepat;
- Kekuatan tegangan yang dipertingkatkan, rintangan koyakan, dan hayat keletihan;
- Penjejakan yang boleh dipercayai dan mengurangkan getaran semasa operasi jangka panjang.
Dengan menggabungkan penentukuran proses berasaskan makmal dengan kawalan penekan yang tepat, kami mengekalkan kualiti yang konsisten merentas gred dan struktur tali pinggang yang berbeza. Tali pinggang yang terhasil memenuhi atau melebihi piawaian ISO 14890 dan DIN 22102 untuk kestabilan prestasi dan ketahanan.
7. Memperluas Ketepatan Melangkaui Pembuatan
Konsistensi yang dicapai dalam kami pemvulkanan tali pinggang penghantar garisan mentakrifkan prestasi tali pinggang kami dalam aplikasi dunia sebenar. Prinsip pengawetan yang sama—haba terkawal, tekanan dan masa—adalah asas untuk sistem penyambungan dan pembaikan sendi di tapak kami.
Dalam bahagian seterusnya, kami akan menumpukan pada cara piawaian pemvulkanan gred kilang ini disesuaikan penyambungan tali pinggang penghantar dan pemvulkanan, memastikan integriti sendi yang sepadan dengan kekuatan tali pinggang asal.
4.Penyambungan Tali Pinggang Penghantar dan Pemvulkanan
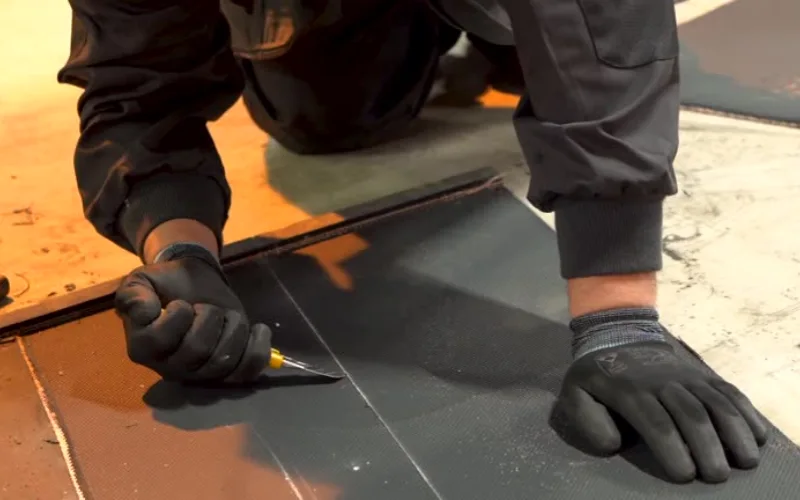
Dalam sistem penghantar perindustrian, menyambungkan bahagian tali sawat yang berasingan adalah langkah yang perlu, bukan langkah kecemasan. Tali sawat panjang dihasilkan dan dihantar dalam gulungan untuk kecekapan pengangkutan, dan menyambungkannya semasa pemasangan adalah sebahagian daripada proses persediaan biasa. Kualiti sambatan — sama ada dibuat melalui pemvulkanan tali sawat atau pengikat mekanikal — menentukan kestabilan, hayat perkhidmatan dan kekerapan penyelenggaraan tali sawat.
Dari sudut pandangan pengilang , memahami teknologi penyambungan adalah penting untuk memastikan tali sawat berfungsi seperti yang direka bentuk setelah dipasang. Walaupun proses pengeluaran memastikan kualiti yang konsisten di seluruh badan tali sawat, prestasi akhir di lapangan sebahagian besarnya bergantung pada cara sambungan dibuat.
1. Peranan Splicing
Penyambungan mengembalikan kesinambungan pada struktur tali sawat. Sambungan mesti menghantar beban tegangan dengan lancar merentasi kawasan sambatan, mengelakkan kepekatan tegasan dan ketidaksejajaran. Dua kaedah dominan dalam industri ialah pemvulkanan tali sawat penghantar (panas atau sejuk) dan pengikatan mekanikal. Kedua-duanya mempunyai tujuan yang sama: untuk mengekalkan kekuatan seragam dan kestabilan larian di seluruh sistem penghantar.
Untuk tali pinggang dengan ketegangan kerja yang tinggi atau keadaan yang mendesak, sambungan tervulkan biasanya lebih disukai kerana strukturnya yang lancar. Untuk sistem yang lebih ringan atau lebih pendek, pengikat mekanikal mungkin menawarkan kelebihan praktikal dan ekonomi.
2. Pemvulkanan Panas
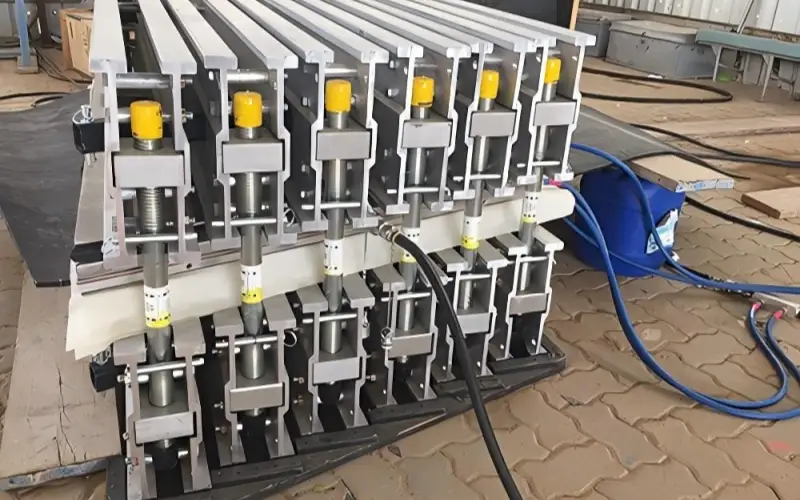
Pemvulkanan panas meniru prinsip yang sama yang digunakan dalam pembuatan tali sawat. Kawasan sambungan dikeringkan melalui haba dan tekanan terkawal, membolehkan getah saling berpaut dan terikat menjadi lapisan berterusan. Amalan perindustrian biasa melibatkan suhu pengerasan antara 140–160 °C dan tekanan dalam julat 1.4–1.8 MPa , bergantung pada jenis dan ketebalan tali sawat.
Sambungan tervulkan dengan betul boleh mendekati kapasiti tegangan asal tali pinggang, menawarkan kestabilan haba dan prestasi dinamik yang sangat baik. Kaedah ini digunakan secara meluas dalam aplikasi tugas berat seperti perlombongan, pengeluaran keluli, dan sistem penghantar jarak jauh.
3. Pemvulkanan Sejuk
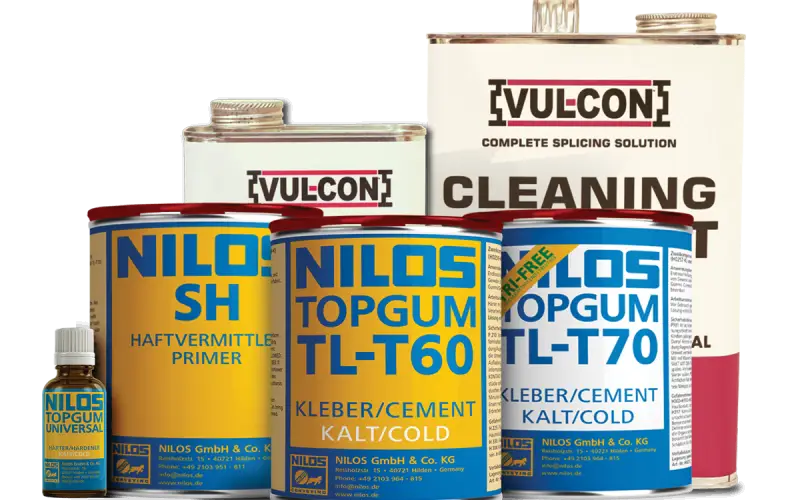
Pemvulkanan sejuk mencapai ikatan melalui pelekat kimia pada suhu ambien. Ia tidak memerlukan peralatan pemanasan, menjadikannya praktikal untuk keadaan medan atau pemasangan sementara. Walaupun kekuatan sendi yang terhasil adalah lebih rendah daripada pengawetan panas, ia sesuai untuk penghantar tegangan rendah hingga sederhana, penggantian penyelenggaraan, atau situasi di mana pemasangan pantas diperlukan.
Kaedah berasaskan pelekat banyak bergantung pada penyediaan permukaan, masa pengawetan, dan keadaan persekitaran seperti suhu dan kelembapan. Atas sebab ini, ramai pengguna menggunakan pemvulkanan sejuk untuk kegunaan tambahan atau kecemasan dan bukannya sebagai kaedah penyambung utama jangka panjang.
4. Pengikat Mekanikal
Pengancing mekanikal kekal sebagai alternatif penting untuk pemvulkanan tali pinggang penghantar.
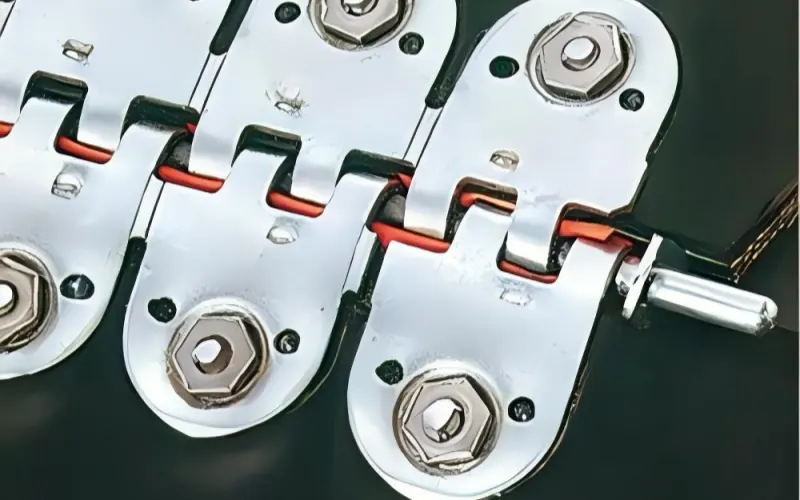
Moden pengikat tali pinggang penghantar dan alat pengikat direka untuk pemasangan pantas dan kekuatan pengapit yang boleh dipercayai. Ia digunakan secara meluas dalam penghantar mudah alih, pengendalian agregat, dan sistem pemuatan bahan.
Sambungan mekanikal tidak terikat secara kimia tetapi dikunci secara mekanikal. Prestasi mereka bergantung pada kualiti pengikat, ketegangan tali pinggang, dan konfigurasi takal. Apabila digunakan dalam had tegasan terkadar pengikat, ia boleh memberikan perkhidmatan yang stabil dan cekap. Walau bagaimanapun, di bawah beban atau haba yang berlebihan, pengikat boleh melonggarkan atau memperkenalkan kehausan setempat, yang mengehadkan penggunaannya dalam aplikasi tegangan tinggi.
5. Piawaian dan Pengujian Industri
Di seluruh industri penghantar, kualiti penyambungan biasanya disahkan menggunakan piawaian antarabangsa seperti ISO 252, DIN 22102, dan ASTM D412.
Parameter pemeriksaan biasa termasuk:
- Keadaan permukaan: bebas daripada delaminasi yang boleh dilihat, poket udara atau tepi yang tidak teratur;
- Penjajaran: pengesanan tali pinggang yang konsisten dan ketebalan seragam pada sambungan;
- Kekuatan lekatan: nilai kekuatan kupas atau ricih memenuhi tanda aras yang ditentukan.
Untuk tali pinggang tali keluli, ujian tidak merosakkan tambahan—seperti pemeriksaan magnetik atau ultrasonik—sering digunakan untuk mengesahkan integriti ikatan kord.
6. Mengimbangi Prestasi dan Kecekapan
Setiap kaedah penyertaan mempunyai kelebihan teknikal dan ekonomi tersendiri.
Pemvulkanan tali pinggang penghantar memberikan tahap kekuatan mekanikal dan jangka hayat yang paling tinggi, menjadikannya pilihan pilihan untuk operasi tugas berat atau berterusan.
Pengikat mekanikal, sebaliknya, menawarkan kelajuan dan kemudahan yang tiada tandingan untuk sistem yang memerlukan fleksibiliti dan penukaran tali pinggang yang kerap.
Memilih antara kaedah ini bergantung pada beban penghantar, persekitaran operasi dan strategi penyelenggaraan. Matlamatnya sentiasa sama: sambungan yang selamat dan stabil yang mengekalkan prestasi tali pinggang asal dengan masa henti yang minimum.
7. Perspektif Pengilang
As pengeluar tali pinggang, Tiantie Industrial Co., Ltd menumpukan pada ketekalan bahan dan ketepatan struktur. Kami tidak menyediakan atau menyelia perkhidmatan pemvulkanan lapangan, tetapi kami memastikan bahawa setiap tali pinggang yang kami hasilkan memenuhi kestabilan fizikal dan kimia yang diperlukan untuk prestasi sendi yang boleh dipercayai—sama ada pengguna menggunakan pemvulkanan, ikatan sejuk atau pengancing mekanikal.
Peranan kami adalah untuk mereka bentuk tali pinggang yang dapat diramalkan bertindak balas terhadap sebarang kaedah penyambungan standard yang diluluskan dalam industri. Dengan menggabungkan keseragaman bahan dengan kepakaran pelanggan dalam pemasangan, potensi penuh setiap tali pinggang penghantar dapat direalisasikan dengan selamat dan cekap.
5.Agen Pemvulkanan dan Sistem Bahan
Dalam penghasilan tali sawat penghantar getah, agen pemvulkanan dan sistem bahan menentukan prestasi produk dalam persekitaran perindustrian sebenar. Walaupun prinsip kimia pemvulkanan tali sawat penghantar telah dijelaskan sebelum ini, tumpuan di sini adalah pada bagaimana sebatian, sistem pengawetan dan kombinasi bahan yang berbeza dipilih untuk mencapai sifat mekanikal dan terma tertentu.
Bagi pengeluar, sistem pemvulkanan yang betul bukan sahaja mengenai kecekapan pengawetan—ia mentakrifkan lekatan, rintangan penuaan dan kebolehpercayaan jangka panjang di bawah tekanan.
1. Peranan Ejen Pemvulkanan dalam Pembuatan Tali Pinggang
A agen pemvulkanan ialah bahan yang membolehkan penghubung silang antara rantai polimer. Sulfur kekal sebagai pilihan yang paling biasa dalam pengeluaran tali pinggang penghantar kerana ia memberikan fleksibiliti dan hayat keletihan yang sangat baik.
Walau bagaimanapun, tidak semua tali pinggang memerlukan jenis rangkaian pautan silang yang sama. Rumusan getah—polimer asasnya, tetulang dan bahan tambahnya—menentukan sistem mana yang paling berkesan.
Keseimbangan antara kekuatan mekanikal dan kestabilan terma dicapai dengan menggabungkan sulfur dengan pemecut, pengaktif dan penstabil yang mengawal kepantasan dan sejauh mana pemautan silang berlangsung.
2. Sistem Pemvulkanan Biasa dalam Tali Sawat
Jenis tali sawat yang berbeza menggunakan sistem pengawetan yang berbeza, bergantung pada suhu kerja, pendedahan kimia dan beban mekanikal.
Jenis Getah | Sistem Pemvulkanan | Ciri-ciri utama | Jenis Tali Pinggang Biasa |
NR / SBR | Sistem pemecut sulfur | Fleksibiliti tinggi, ikatan yang kuat, kos rendah | Tali pinggang tujuan am |
NBR | Sistem sulfur atau peroksida | Tahan minyak dan bahan api | Tali pinggang tahan minyak |
EPDM | Sistem peroksida | Rintangan haba dan ozon yang sangat baik | Tali pinggang tahan panas |
CR (Neoprena) | Sistem silang silang sendiri atau oksida logam | Kalis api, anti-penuaan | Tali pinggang tahan api |
Sistem ini adalah asas kepada semua pemvulkanan tali pinggang penghantar.
Contohnya, tali pinggang tahan haba berasaskan EPDM memerlukan pengawetan peroksida untuk mengekalkan struktur melebihi 160 °C, manakala tali pinggang NBR yang direka untuk pendedahan minyak menggunakan sistem sulfur yang diubah suai untuk mengelakkan pelembutan pramatang.
3. Lapisan Pengukuhan dan Lekatan
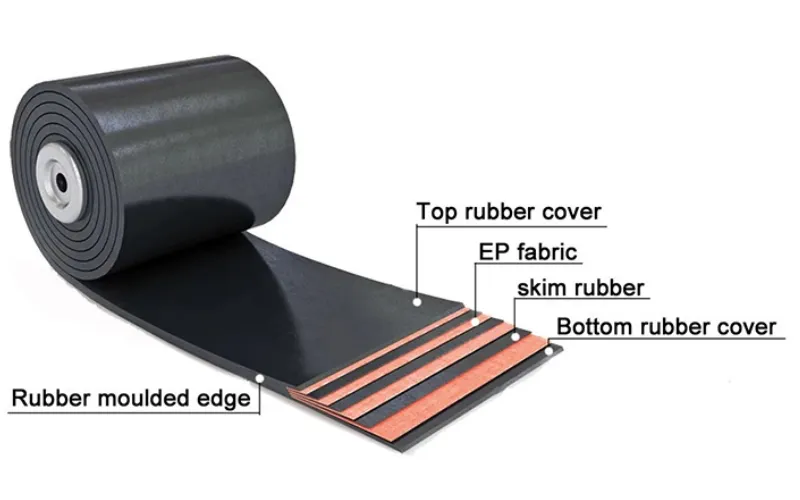
Di luar matriks getah itu sendiri, interaksi antara getah dan tetulang (fabrik atau tali keluli) adalah penting. Lapisan lekatan memastikan bahawa bangkai dan penutup bergerak sebagai satu unit di bawah tegangan.
Untuk meningkatkan lekatan, agen pengikat khas—seperti resorsinol–formaldehid–lateks (RFL) untuk fabrik, atau kord keluli bersalut loyang untuk tetulang logam—digunakan. Semasa pemvulkanan tali sawat , bahan-bahan ini bertindak balas secara kimia dengan sulfur dan pemecut untuk mewujudkan antara muka yang stabil.
Sistem lekatan yang direka dengan baik memastikan tali pinggang tidak delaminate atau melepuh, walaupun di bawah beban dinamik yang tinggi atau turun naik suhu.
4. Penstabil, Pengisi, dan Bahan Tambahan
Prestasi tali pinggang terawat bergantung bukan sahaja pada sistem pemvulkanan tetapi juga pada bahan sekunder yang mempengaruhi pemprosesan dan ketahanan.
- Antioksidan dan anti-ozon mengelakkan keretakan permukaan semasa pendedahan jangka panjang kepada oksigen atau cahaya matahari.
- Pengisi pengukuhan seperti karbon hitam atau silika meningkatkan rintangan haus dan kekuatan lusuh.
- Pengplastik dan minyak pemprosesan laraskan kelikatan dan fleksibiliti untuk kalendar dan ikatan lapisan yang lebih mudah.
- Oksida logam dan retardas memperhalusi kelajuan pengawetan dan mengelakkan hangus semasa proses pemvulkanan tali pinggang penghantar.
Setiap bahan tambahan berinteraksi dengan sistem pemvulkanan, membentuk keseimbangan yang tepat antara kebolehprosesan dan kekuatan akhir.
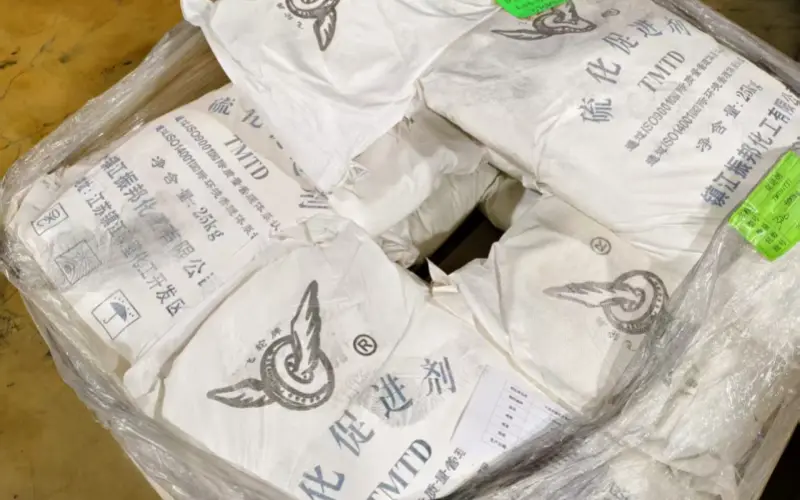
5. Padanan Prestasi Melalui Reka Bentuk Bahan
At Tiantie Industri, setiap formulasi tali pinggang direka bentuk untuk dipadankan dengan keadaan kerja tertentu. Contohnya:
- Tali pinggang tahan panas bergantung pada EPDM atau campuran terurai peroksida khusus dengan ketumpatan pautan silang yang dioptimumkan untuk ketahanan terma.
- Tali pinggang tahan minyak gunakan sebatian NBR dengan bengkak yang berkurangan dan ikatan yang stabil pada suhu tinggi.
- Tali pinggang perlombongan tugas berat menggabungkan NR/SBR dengan ketumpatan rangkaian sulfur yang tinggi untuk memberikan kekuatan dinamik maksimum dan rintangan koyakan.
Objektif falsafah reka bentuk ini bukan sahaja untuk meningkatkan kestabilan pengawetan tetapi juga untuk menjamin lekatan yang konsisten, rintangan lelasan dan prestasi keletihan selepas pemvulkanan tali sawat.
6. Ke Arah Sistem Lebih Selamat dan Cekap Alam Sekitar
Landskap pemvulkanan sedang berkembang ke arah kimia yang lebih bersih dan lebih mampan.
Generasi baharu pemecut mengelakkan pembentukan nitrosamin, manakala sistem pengawetan suhu rendah mengurangkan penggunaan tenaga.
Teknologi pengawetan peroksida dan hibrid semakin digunakan untuk menggantikan formulasi sulfur tinggi, meningkatkan kestabilan haba dan mengurangkan pelepasan semasa pembuatan.
Inovasi ini sejajar dengan peralihan global industri ke arah pemvulkanan tali pinggang penghantar mesra alam—menggabungkan prestasi dengan tanggungjawab alam sekitar.
7. Sistem Bahan sebagai Asas Kualiti
Ketahanan setiap tali pinggang penghantar bermula dengan sistem materialnya.
Walaupun parameter proses seperti tingkah laku pengawetan kawalan suhu dan tekanan, reka bentuk kompaun—gabungan polimer, pengisi dan agen pemvulkanan—yang akhirnya mentakrifkan kekuatan, fleksibiliti dan seumur hidup.
Dalam pengertian ini, kimia di belakang pemvulkanan tali pinggang penghantar bukan sekadar reaksi; ia adalah asas ketepatan pembuatan.
Bahagian seterusnya akan membincangkan bagaimana bahan-bahan yang dirumus dengan teliti ini diawetkan melalui peralatan dan sistem kawalan pemvulkanan , bagi memastikan kualiti seragam merentasi setiap meter tali sawat penghantar yang dihasilkan.
6.Peralatan Pemvulkanan dan Sistem Kawalan
At Tiantie Industrial Co., Ltd, ketepatan dalam pemvulkanan tali pinggang penghantar bermula dengan peralatan yang menjalankannya.
Setiap meter tali pinggang sembuh bergantung pada keupayaan mesin untuk mengekalkan haba, tekanan dan pemasaan yang stabil.
Walaupun sebatian getah dirumus dengan sempurna, penekan yang tidak stabil boleh menjejaskan lekatan, kerataan permukaan atau ikatan lapisan.
Atas sebab ini, kawalan dan ketekalan sistem pemvulkanan dianggap sebagai kritikal seperti formulasi itu sendiri.
1. Komponen Teras Sistem Pemvulkanan
Mesin pemvulkanan tali sawat moden beroperasi melalui beberapa sistem bersepadu yang berfungsi secara serentak:
- Plat pemanas:gunakan elemen pemanas elektrik tertanam atau peredaran minyak haba untuk mengekalkan suhu seragam merentasi permukaan plat.
- Sistem hidraulik:menggunakan tekanan boleh laras antara 2–2.2 MPa, bergantung pada struktur tali pinggang.
- Bahagian penyejukan:diaktifkan serta-merta selepas pengawetan untuk menstabilkan tali pinggang dengan udara terkawal atau penyejukan air.
- Kabinet kawalan:menempatkan pengawal selia suhu dan tekanan, pemasa dan litar keselamatan.
Setiap plat dimesin dengan ketepatan untuk memastikan kerataan dan juga mampatan. Dalam penekan pengeluaran berbilang lapisan, kawalan zon bebas membenarkan pemanasan yang konsisten merentasi lebar tali pinggang penuh.
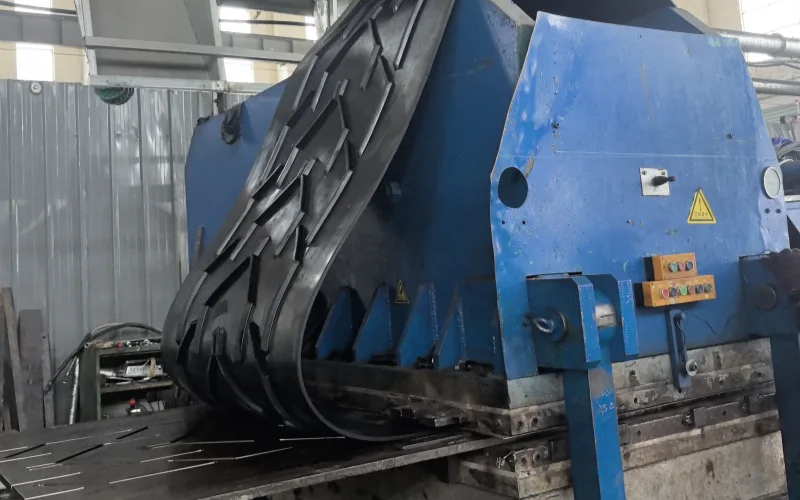
2. Kestabilan Suhu dan Tekanan
Pemanasan seragam adalah asas yang konsisten pemvulkanan tali pinggang penghantar.
Di kilang kami, keseragaman suhu plat dikekalkan dalam ± 3 ° C, disahkan secara tetap melalui pemetaan inframerah.
Tekanan dipantau dalam masa nyata melalui penderia hidraulik digital, mengelakkan pemampatan bawah atau berlebihan setempat.
Suhu stabil memastikan pautan silang yang homogen, manakala tekanan seimbang menjamin kestabilan dimensi tali pinggang dan integriti lekatan.
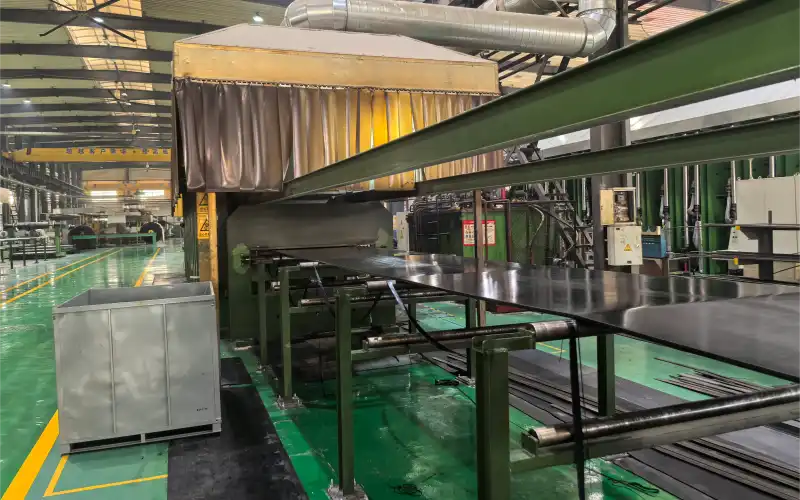
3. Kawalan dan Automasi
In pemvulkanan tali pinggang penghantar, automasi bermakna lebih daripada membiarkan mesin berjalan sendiri—ia adalah tentang mengekalkan setiap parameter dalam julat yang sempit dan boleh diramal.
Setiap barisan pengeluaran di Tiantie mengikuti program pengawetan pratetap yang dibangunkan melalui ujian jangka panjang sebatian kami.
PLC tidak hanya memanaskan atau menekan; ia mengawal selia bagaimana suhu meningkat, berapa lama ia kekal stabil, dan bagaimana tekanan berubah semasa kitaran pengawetan.
Apabila ketiga-tiga lengkung itu—suhu, tekanan dan masa—kekal disegerakkan, pemvulkanan kekal seragam dari awal hingga akhir.
Itulah sebabnya kami menganggap automasi sebagai satu bentuk kawalan kualiti, bukan kemudahan.
Ia membantu menghapuskan variasi antara kelompok dan membolehkan kami mengesan setiap meter tali pinggang kembali ke data pengawetannya.
Ketepatan, setelah dicapai secara manual melalui pengalaman, kini dikekalkan secara digital—setiap kitaran sama, setiap tali pinggang konsisten.
4. Keselamatan dan Kebolehpercayaan
Tiada akhbar pemvulkanan beroperasi di Tiantie tanpa langkah keselamatan yang ketat.
Mesin-mesin ini berpenebat haba untuk mengelakkan kehilangan haba dan melindungi kawasan pengendali.
Setiap litar hidraulik mempunyai injap pelepas tekanan dan talian henti kecemasan.
Unit elektrik termasuk perlindungan beban lampau dan fungsi diagnostik untuk mengesan kerosakan sebelum ia menjejaskan pengeluaran.
Penentukuran tetap adalah sebahagian daripada rutin penyelenggaraan kami—kami menyemak ketepatan suhu plat, tindak balas hidraulik dan kawalan masa selepas setiap kitaran pengeluaran yang ditetapkan.
Ideanya mudah: mesin yang selamat ialah mesin yang stabil, dan kestabilan adalah yang menjamin konsisten pemvulkanan tali pinggang penghantar merentasi jangka pengeluaran yang panjang.
5. Ketepatan sebagai Teras Ketekalan
Bagi kami, ketepatan bukanlah slogan—ia adalah perbezaan antara tali pinggang yang baik dan yang sempurna.
Apabila suhu dan tekanan kekal dalam had, getah menjadi sekata, tekanan dalaman hilang, dan lekatan antara lapisan kekal seragam.
Ini bermakna setiap tali pinggang—EP, NN atau kord keluli—keluar dengan struktur yang sama dan profil prestasi yang sama.
Falsafah kawalan ini mentakrifkan Tiantiebarisan pembuatan.
Yang mantap proses pemvulkanan tali pinggang penghantar, disokong oleh peralatan yang boleh dipercayai dan operasi yang berdisiplin, itulah yang membolehkan tali pinggang kami berprestasi diramalkan di lombong, pelabuhan dan kilang pengeluaran di seluruh dunia.
Bahagian seterusnya akan mengkaji kelebihan prestasi yang diperoleh daripada pemvulkanan terkawal sedemikian—bagaimana ketepatan dalam pengawetan diterjemahkan kepada kekuatan mekanikal, ketahanan dan kestabilan jangka panjang dalam sistem penghantar dunia sebenar.
7.Kelebihan Pemvulkanan
Dalam menyampaikan perindustrian, kelebihan sebenar pemvulkanan tali pinggang penghantar terletak pada bagaimana ia mengubah bahan yang berasingan menjadi satu struktur bersepadu.
Tali pinggang itu bukan lagi koleksi lapisan getah dan tetulang—ia menjadi komposit elastik tunggal.
Perpaduan kimia itu adalah asas kekuatan mekanikal, ketahanan haba, dan kebolehpercayaan jangka panjang yang tidak boleh dihasilkan semula oleh sendi mekanikal.
1. Kesinambungan Struktur dan Taburan Tekanan
Bila pemvulkanan tali pinggang penghantar dilaksanakan dengan betul, tali pinggang berkelakuan sebagai satu medium berterusan di bawah ketegangan.
Tekanan dihantar secara sama rata melalui matriks getah dan bangkai fabrik, bukannya menumpukan pada lubang bolt atau plat logam seperti dalam pengikat mekanikal.
Medan tekanan sekata ini menghalang keletihan awal, retak tepi dan sisihan pengesanan.
Untuk penghantar jarak jauh dengan nisbah ketegangan yang tinggi, keseragaman ini adalah faktor penentu yang memastikan tali pinggang stabil dari semasa ke semasa.
2. Rintangan Terma dan Dinamik yang Dipertingkatkan
Sendi tervulkan bukan sahaja dilekatkan—ia disambung silang secara kimia di bawah haba dan tekanan terkawal.
Ikatan yang terhasil bertolak ansur dengan lenturan berterusan, pembentukan haba dan pendedahan kepada minyak, air atau bahan yang melelas.
Oleh kerana tiada bahagian logam, tali pinggang mengembang dan mengecut secara seragam dengan suhu, mengelakkan tekanan terma setempat.
Dalam sistem yang mengendalikan klinker panas, simen atau arang batu, kestabilan ini bermakna lebih sedikit penutupan dan kitaran operasi yang lebih lama.
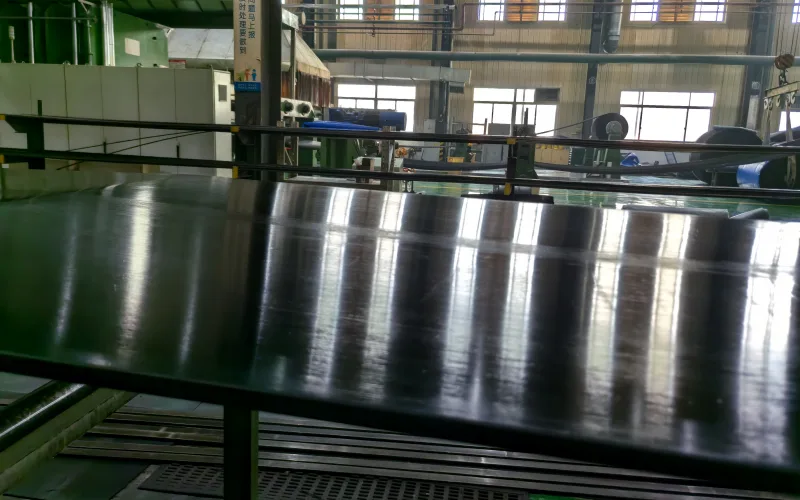
3. Ketepatan dan Kecekapan Tenaga dalam Operasi
Tali pinggang tervulkan sepenuhnya berjalan lebih lancar, menghasilkan kurang getaran dan kehilangan geseran di sepanjang takal dan pemalas.
Ini meningkatkan kecekapan tenaga, mengurangkan kehausan galas dan menstabilkan penjejakan tali pinggang.
Ia juga meminimumkan gelinciran mikro yang berlaku pada sambungan mekanikal, membantu sistem pemacu mengekalkan tork dan kelajuan yang konsisten.
Dari sudut operasi, dilaksanakan dengan baik pemvulkanan tali pinggang penghantar secara langsung diterjemahkan kepada penjimatan tenaga yang boleh diukur dan penyelenggaraan mekanikal yang dikurangkan.
4. Kelebihan Kitaran Hidup
. lanjutan hayat perkhidmatan dicapai melalui pemvulkanan tali pinggang penghantar tidak disengajakan—ia terhasil daripada kimia yang boleh diramal dan geometri yang stabil.
Struktur lancar menahan delaminasi dan haus permukaan, mengekalkan profil kekuatannya seragam sepanjang tahun beroperasi.
Walaupun sambungan mekanikal boleh menjadi mudah untuk kegunaan sementara, tali pinggang tervulkan secara konsisten mengatasinya dalam persekitaran yang memerlukan masa henti yang mahal atau operasi berterusan adalah kritikal.
Pemvulkanan, pada dasarnya, menggantikan pergantungan mekanikal dengan integriti kimia.
Ia adalah titik di mana sains bahan dan kejuruteraan pengeluaran bersilang—dan itulah yang menentukan ketahanan setiap tali pinggang penghantar berprestasi tinggi yang kami hasilkan.
8.Had Pemvulkanan Tali Sawat Penghantar
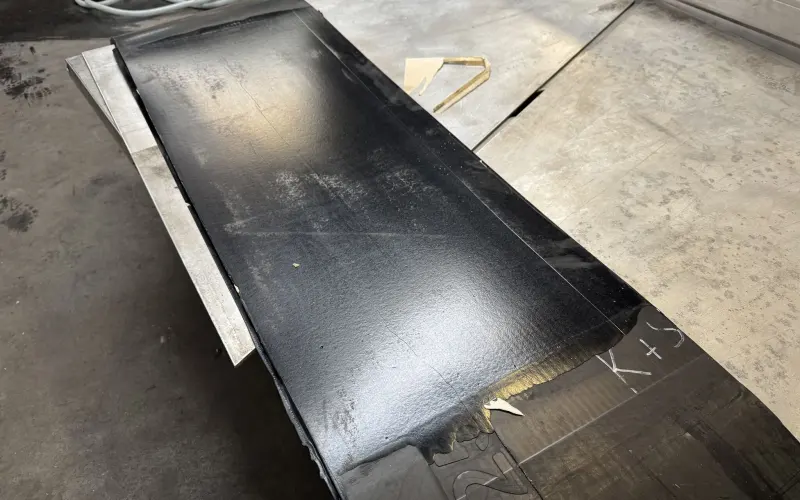
Setiap proses yang tepat dalam pembuatan mempunyai batasan, dan pemvulkanan tali sawat tidak terkecuali. Kekuatannya terletak pada kawalan dan kestabilan, namun ciri-ciri yang sama menjadikannya lebih perlahan dan kurang mudah disesuaikan berbanding kaedah penyambungan lain. Batasan ini bukanlah kelemahan—ia adalah hasil semula jadi proses yang dibina untuk ketepatan.
1. Masa dan Masa Henti Pengeluaran
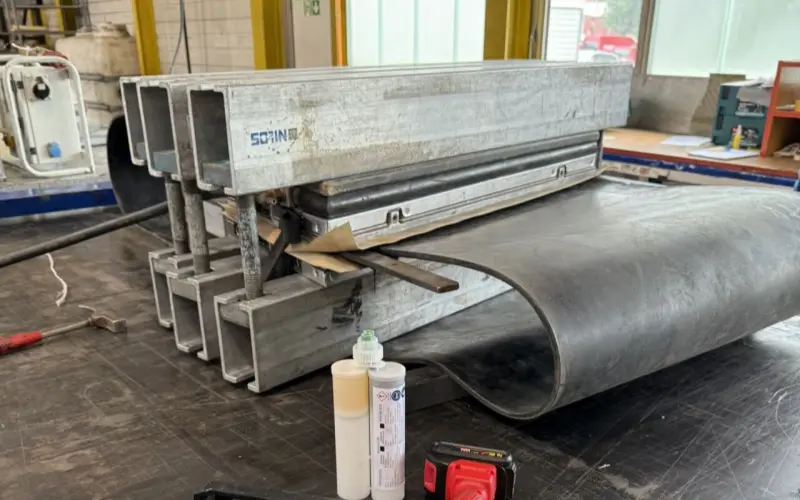
Pemvulkanan mengambil masa kerana penyambungan silang getah tidak boleh dilakukan secara tergesa-gesa. Setiap kitaran pengawetan mengikuti lengkung suhu dan tekanan yang tetap, kemudian memerlukan penyejukan perlahan untuk mengunci struktur di tempatnya. Untuk tali sawat tebal atau tali keluli, ini boleh mengambil masa beberapa jam. Dalam aplikasi lapangan, mesin cetak pemvulkanan mudah alih menjadikan proses lebih lama. Tidak seperti mesin cetak kilang, ia tidak mempunyai sistem pengangkatan atau penyejukan automatik, jadi tali sawat dan mesin cetak mesti menyejuk secara semula jadi sebelum pemisahan. Tempoh yang berpanjangan ini menambah jam kepada jumlah kitaran tetapi memastikan tekanan dalaman yang sekata dan ikatan yang stabil.
2. Kepekaan Persekitaran dan Keseragaman Suhu
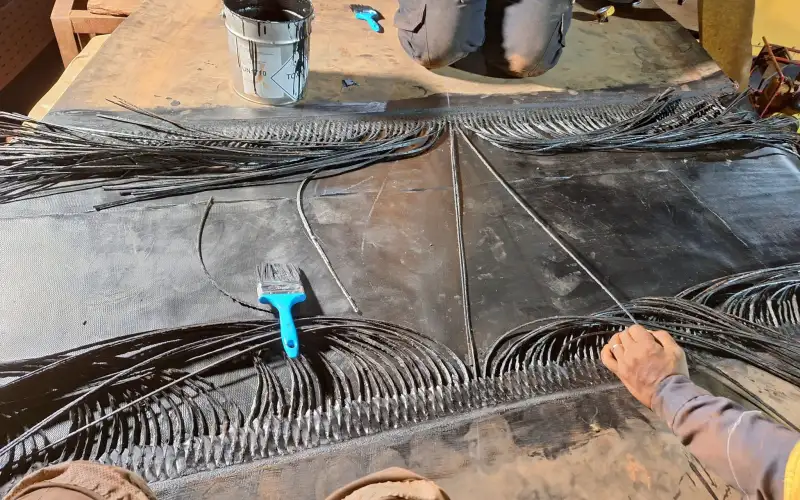
Keadaan persekitaran yang stabil adalah penting untuk kualiti. Debu, minyak atau lembapan boleh mengganggu ikatan dengan mudah dan mencipta lapisan lemah. Pada Tiantie, kawalan suhu tidak bergantung pada maklum balas termokopel atau pemetaan plat. Sebaliknya, kami bergantung pada data makmal terkumpul selama bertahun-tahun. Melalui eksperimen pemvulkanan berulang, pasukan R&D kami menentukan parameter suhu-masa yang ideal untuk setiap sebatian. Nilai terbukti ini membimbing pengeluaran, mengekalkan pemvulkanan tali pinggang penghantar proses yang konsisten walaupun tanpa sistem maklum balas automatik.
3. Disiplin Kemahiran dan Proses
Di bengkel, pemvulkanan tali sawat masih bergantung kepada manusia berbanding mesin. Operator menentukan berapa cepat suhu perlu meningkat dan berapa sekata tekanan merebak merentasi tali sawat. Jika haba meningkat terlalu cepat, permukaan akan hangus sebelum teras bertindak balas. Jika terlalu perlahan, ikatan akan kekal lemah. Kami bergantung pada mata yang terlatih untuk melihat perubahan warna dan tekstur yang menunjukkan sebatian itu mengeras dengan betul. Pengalaman mengisi jurang yang tidak dapat ditutup oleh sensor—itulah kemahiran sebenar di sebalik sambungan yang baik.
4. Kerumitan Peralatan dan Kos Operasi
Mesin pemvulkanan tali sawat kelihatan ringkas dari luar, tetapi di dalamnya terdapat sistem yang berat dan memerlukan kuasa. Plat pemanasan mesti kekal rata, litar hidraulik mesti menahan tekanan, dan setiap geganti kawalan memerlukan penentukuran. Apabila satu bahagian hanyut, keseluruhan lengkung pengawetan berubah. Penyelenggaraan bukanlah pilihan—ialah yang memastikan proses stabil. Menjalankan peralatan sedemikian memerlukan wang dan masa, dan untuk tali sawat yang lebih kecil, kos itu selalunya melebihi manfaatnya. Itulah sebabnya sesetengah bengkel masih menyimpan sambungan mekanikal untuk kerja-kerja tugas ringan.
5. Ketegaran Struktur Selepas Pengawetan
Sebaik sahaja tali pinggang tervulkan, ia menjadi badan pepejal tunggal. Tiada cara mudah untuk memotong atau memendekkannya tanpa memulakan semula. Untuk penghantar modular atau sementara, itu adalah had; anda kehilangan fleksibiliti. Tetapi dalam sistem tegangan tinggi atau suhu tinggi, ketegaran ini adalah apa yang melindungi tali pinggang daripada herotan. Dalam barisan pengeluaran kami, kami melihatnya sebagai perdagangan—sebaik sahaja tali pinggang itu sembuh, ia bertujuan untuk kekal di sana, melakukan tugasnya selama bertahun-tahun tanpa sebarang pergerakan keluar dari barisan.
Setiap kekangan dalam pemvulkanan berpunca daripada sumber yang sama seperti kebolehpercayaannya: ketepatan. Proses ini memerlukan kesabaran, kawalan dan konsistensi, dan sebagai balasan, ia memberikan integriti mekanikal yang mentakrifkan tali pinggang penghantar yang benar-benar tahan lama.
9.Pemeriksaan Kualiti dan Pengesahan Makmal Pemvulkanan Tali Sawat Penghantar
Kekuatan a tali pinggang penghantar tervulkan tidak diputuskan oleh akhbar—ia dibuktikan dengan ujian.
Di mana-mana kilang tali pinggang, pemeriksaan adalah yang menghubungkan teori dengan realiti. Pemvulkanan boleh mengikut lengkung yang sempurna di atas kertas, tetapi hanya pengesahan yang konsisten memastikan bahawa setiap tali pinggang yang telah sembuh memenuhi janji mekanikalnya.
1. Pemeriksaan Selepas Pemvulkanan
Sebaik sahaja tali pinggang dilepaskan daripada penekan pemvulkanan, pemeriksaan bermula serta-merta. Langkah pertama adalah visual, tetapi ia lebih daripada sepintas lalu. Jurutera mencari buih terperangkap, herotan tepi atau kilauan tidak sekata—tanda bahawa tekanan dalaman atau pengagihan haba tidak seragam.
Ketebalan dan kerataan kemudiannya diperiksa di seluruh lebar. Malah sisihan kecil boleh menyebabkan masalah pengesanan atau tekanan setempat semasa operasi. Pemeriksaan awal ini menapis kecacatan yang mungkin muncul hanya selepas pemasangan.
2. Ujian Mekanikal dan Lekatan
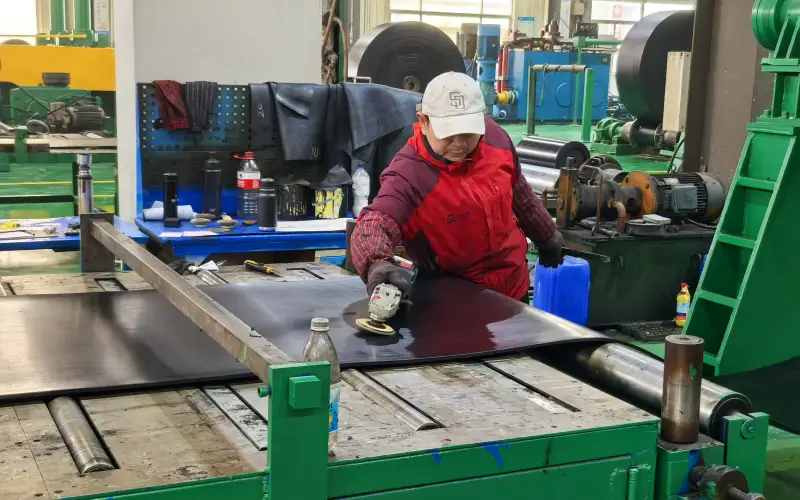
Integriti mekanikal mentakrifkan kejayaan pemvulkanan tali pinggang penghantar. Setiap kelompok dijadikan sampel untuk kekuatan tegangan, pemanjangan semasa putus, dan lekatan antara lapisan. Jalur ujian diambil terus dari tali pinggang pengeluaran, bukan acuan makmal, untuk menggambarkan keadaan pengawetan sebenar.
Ujian kekuatan kulit mendedahkan betapa berkesannya lapisan terikat di bawah tekanan. Jika nilai lekatan jatuh di bawah standard, isu itu biasanya berpunca kembali kepada ketidakseimbangan suhu atau permukaan yang tercemar. Matlamatnya bukan untuk memenuhi nombor, tetapi untuk mengesahkan bahawa ikatan kimia mencapai ketumpatan pautan silang penuh.
3. Pengesahan Makmal dan Penapisan Proses
Kerja makmal memberi tumpuan kepada pencegahan dan bukannya kelulusan.
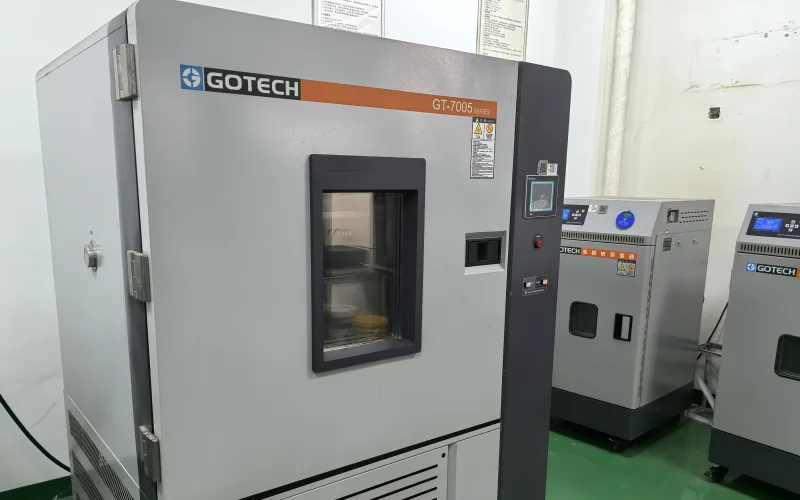
Setiap sebatian getah diuji di bawah gabungan suhu-masa berbilang untuk memetakan ciri pengawetannya.
Dengan menganalisis dataran tinggi tindak balas—di mana pautan silang menstabilkan tanpa pengawetan berlebihan—jurutera menentukan tetingkap pemvulkanan optimum yang digunakan dalam pengeluaran.
Ujian penuaan dan lelasan dipercepatkan mengesahkan bagaimana bahan itu bertindak selepas pendedahan jangka panjang kepada haba dan geseran.
Apabila data makmal sepadan dengan keputusan kilang, proses pemvulkanan boleh dianggap stabil.
4. Ketekalan dan Kebolehkesanan
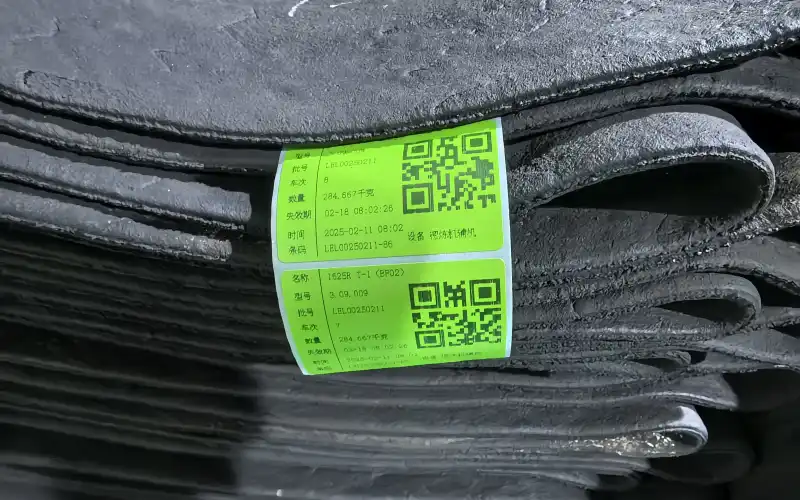
Setiap gulungan tali pinggang membawa rekod penuh parameter pemvulkanannya—suhu, tekanan, masa dan hasil ujian.
Log ini membolehkan untuk mengesan sebarang isu kembali ke tetapan kumpulan, formulasi atau akhbarnya.
Kebolehkesanan bukanlah birokrasi; ia adalah kawalan proses dalam bentuk yang paling praktikal.
Apabila setiap tali pinggang berfungsi seperti yang direka beberapa bulan atau tahun kemudian, ini bermakna data pengawetan yang dikumpul pada permulaan adalah betul.
Akhirnya, pemeriksaan dan ujian tidak menjadikan tali pinggang lebih kuat—mereka mengesahkan bahawa kekuatan telah dibina semasa pemvulkanan tali pinggang penghantar adalah nyata, boleh diulang dan boleh dipercayai.
Itulah perbezaan antara menghasilkan getah dan menghasilkan tali pinggang penghantar yang berfungsi.
10.Pemeriksaan Kualiti & Maksudnya untuk Anda — Selain Cara Membaikinya
Anda tidak memerlukan lawatan ke makmal kami; anda memerlukan kejelasan. Inilah yang diberitahu oleh setiap pemeriksaan selepas pemvulkanan tali sawat , mengapa ia penting dalam perkhidmatan dan apa yang perlu dilakukan jika keputusan tidak memuaskan.
1.Pemeriksaan Visual & Dimensi → Kestabilan Berjalan
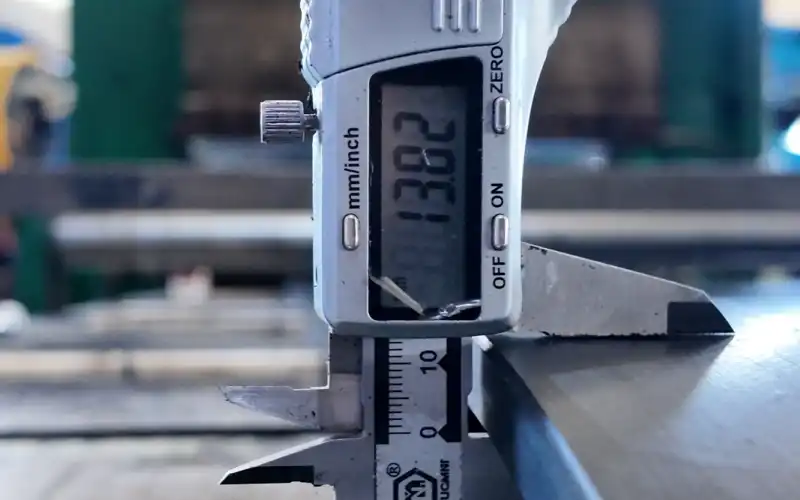
Kami mencari buih, perbezaan sayu, kegelombang tepi dan mengukur ketebalan/kerataan merentasi lebar. Makna untuk anda: udara yang terperangkap atau ketebalan yang tidak sekata menjadi salah susun, getaran dan haus tepi awal. Jika isu muncul di tapak: potong dan segi empat sama semula; profil semula tempat tinggi dengan pengisaran terkawal; untuk lepuh setempat, buka poket, sapu, bersihkan pelarut, dan sapukan tampalan tervulkan panas (≈150 °C, kelas tali pinggang yang sepadan) atau tampalan ikatan sejuk jika masa henti adalah ketat.
2.Kekuatan Kulit (Lekatan Interlayer) → Integriti Sendi
Ujian kupasan menunjukkan sama ada lapisan terikat semasa pemvulkanan tali sawat . Nilai rendah meramalkan daya angkat sambat, pemisahan lapis dan kegagalan hentakan. Pembaikan lapangan: untuk daya angkat kecil, hentikan, keringkan kawasan tersebut, kisar semula, sapukan primer/pelekat dan pengapit sehingga pengawetan penuh; untuk lekatan rendah yang meluas, tanggalkan sambat dan buat semula—pemvulkanan panas pada 140–160 °C, tekanan ditetapkan mengikut jenis tali sawat (EP/NN ≈1.4 MPa; kord keluli ≈1.8 MPa), dengan mesin penekan mudah alih dibiarkan sejuk semula jadi sebelum dilepaskan.
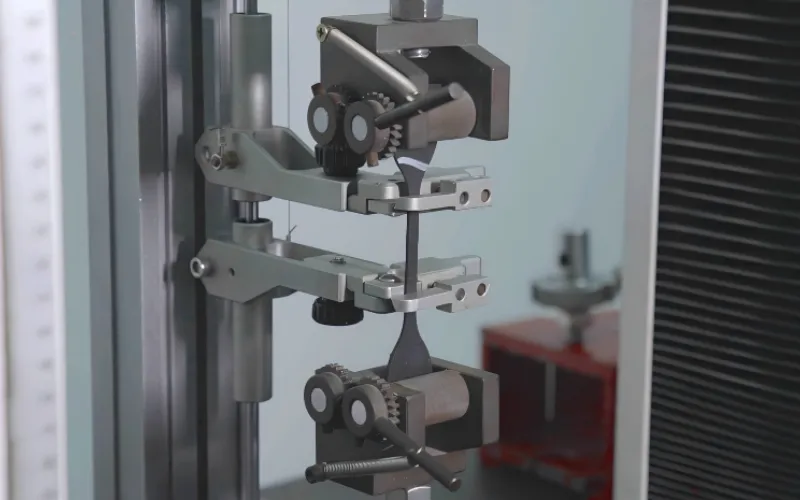
3.Tegangan/Pemanjangan → Pembawa Beban & Kawalan Regangan
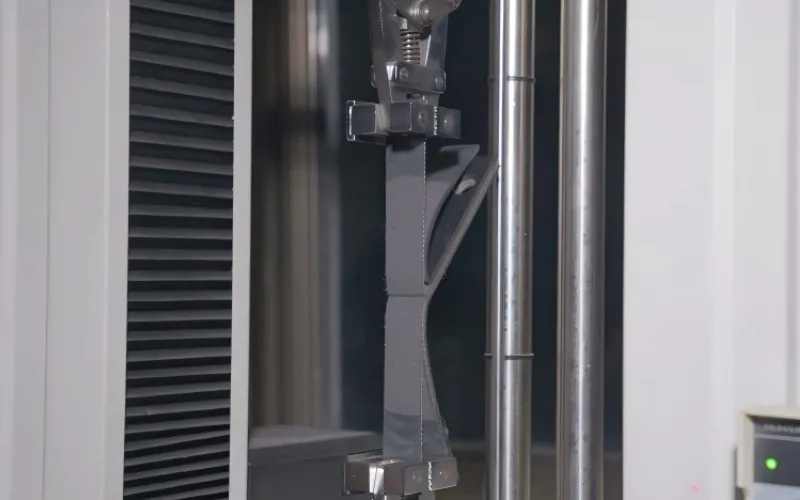
Tegangan dan pemanjangan-patah mengesahkan rangkaian getah sembuh dengan betul. Jika tali pinggang merayap atau meregang tidak sekata, ke hilir anda akan melihat pelarasan pengambilan yang kerap dan tekanan sambatan. Betulkan laluan: semak pemacu/ketegangan dahulu; jika tali pinggang itu sendiri kurang berfungsi, sambung semula dengan masa penyembuhan yang disahkan setiap ketebalan (taip. 20–30 min/10 mm) atau ganti bahagian yang menunjukkan pemanjangan yang tidak normal.
4.Kekerasan & Lelasan → Wear Life
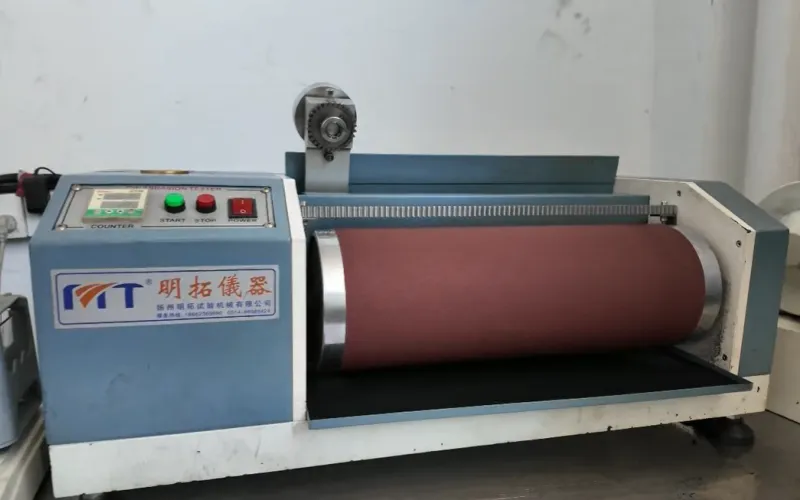
Kekerasan seragam dan nilai lelasan DIN meramalkan berapa lama penutup akan bertahan di bawah denda atau klinker. Jika anda membakar penutup dengan pantas, sahkan anda berada pada kompaun yang betul (gred haba/minyak) dan semak reka bentuk pelongsor dan tekanan skirt. Pembaikan: gouges tempatan mendapat tampalan panas; pemakaian luas memerlukan pengoptimuman ketinggalan/skirt dan, jika perlu, kompaun penutup yang dinaik taraf pada pesanan seterusnya.
5.Penuaan Haba/Set → Ketahanan Suhu
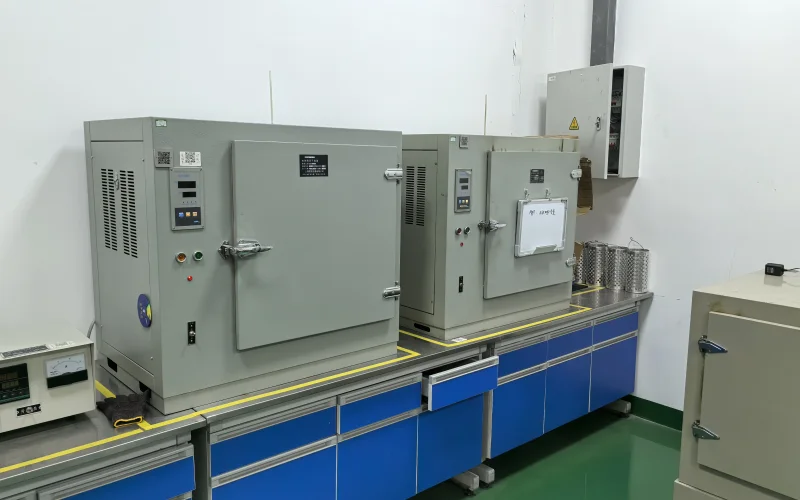
Ujian penuaan memberitahu anda sama ada sebatian tersebut mengekalkan kekuatan selepas terdedah. Jika tali pinggang anda mengeras atau retak berhampiran pemanas, gunakan sistem suhu yang lebih tinggi (contohnya, EPDM/peroksida) untuk penggantian seterusnya. Pembaikan sementara: kurangkan haba bawa balik, tingkatkan pengudaraan atau pasang pelindung haba. Jangan terlalu tegang untuk "memaksa" penjejakan—ini mempercepatkan keretakan penutup.
6.Kegagalan Biasa → Pemulihan Praktikal Pantas
- Teras lembut (undercure):menggantikan sendi; larian sementara dengan beban dan kelajuan yang dikurangkan sahaja.
- Permukaan rapuh (overcure):mengisar sehingga getah bunyi dan tampalan panas; buat semula sambatan di hujung bawah tetingkap pengawetan.
- Alur tepi/langkah:memangkas semula dan mengelak tepi; periksa penjajaran plat sebelum sambungan seterusnya.
- Pembubaran tali keluli:jangan pembaikan sejuk; potong dan hot-splice ke spesifikasi penuh.
- Kesinambungan kecemasan:menggunakan penarafan pengikat tali pinggang penghantar sebagai jambatan sementara, kemudian jadualkan sambungan panas.
7.Anda akan dapat
Pemeriksaan diterjemahkan kepada keputusan: teruskan menjalankan, tampal sekarang atau sambung semula. Kami menggunakan data untuk mencegah kerosakan berulang dan memberi anda laluan yang jelas—pembendungan segera di lapangan dan pembetulan parameter untuk kitaran pemvulkanan tali sawat seterusnya.
11.Teknologi Penyambungan Alternatif dan Pantas untuk Tali Pinggang Penghantar
Bukan semua penghantar memerlukan sambungan tervulkan panas sepenuhnya. Apabila masa, persekitaran atau logistik menjadikan pemvulkanan tali sawat tradisional tidak praktikal, kaedah penyambungan alternatif memastikan pengeluaran terus berjalan tanpa masa henti yang besar. Setiap pilihan mempunyai peranannya—kelajuan lawan ketahanan, fleksibiliti lawan kekal.
1.Pengikat Mekanikal
Pengikat mekanikal kekal sebagai cara terpantas untuk menyambung semula tali sawat di lapangan. Ia dipasang dalam beberapa minit, memerlukan alat asas dan membolehkan tali sawat berjalan hampir serta-merta. Pengikat moden diperbuat daripada keluli tahan karat atau tergalvani dan dibentuk untuk meminimumkan bunyi bising dan impak pada takal. Tumpuannya adalah ketahanan: sistem premium juga mencapai kira-kira 70–80% kekuatan sambungan tervulkan. Ia sesuai untuk tali sawat pendek, penghantar mudah alih atau apabila pemulihan cepat adalah penting. Sentiasa sahkan bahawa alat pengikat tali sawat penghantar yang dipilih sepadan dengan ketebalan tali sawat dan kelas ketegangan.
2.Pemvulkanan Sejuk
Pemvulkanan sejuk menggunakan ikatan kimia dan bukannya haba. Pelekat reaktif menyembuhkan pada suhu ambien, membentuk sambatan yang fleksibel dan kalis air. Ia lebih perlahan daripada pengancing mekanikal tetapi tidak memerlukan sumber kuasa atau tekanan berat, menjadikannya berguna di tapak terkurung atau jauh. Pembersihan permukaan yang betul dan pencampuran pelekat adalah penting. Untuk hasil terbaik, kekalkan tekanan sendi semasa jam pertama penyembuhan dan elakkan memuatkan sekurang-kurangnya 8–12 jam. Teknik ini memulihkan kira-kira 85–90% daripada kekuatan asal tali pinggang apabila dilakukan dengan betul.
3.Penyelesaian Hibrid dan Sementara
Sesetengah operasi menggunakan sistem hibrid—pengikat mekanikal yang digabungkan dengan pengedap pelekat—untuk memanjangkan hayat perkhidmatan sehingga penyelenggaraan berjadual. Untuk pembaikan kecemasan, tali sawat penghantar pemvulkanan dengan kit mudah alih atau tampalan kimia boleh menutup koyakan atau lubang pendek tanpa menanggalkan tali sawat daripada sistem. Ini adalah penghalang sementara, bukan pengganti untuk sambatan panas yang betul, tetapi ia memastikan bahan mengalir sambil mencegah kerosakan selanjutnya.
Setiap kaedah penyambungan pantas wujud untuk membeli masa, bukan untuk menggantikan kualiti. Kuncinya adalah mengetahui bila hendak menggunakannya: pembaikan pantas memulihkan masa operasi; pemvulkanan tali sawat yang betul memulihkan kebolehpercayaan.