중국 내열 컨베이어 벨트 제조업체
TIANTIE 산업 제조업체 내열 컨베이어 벨트 T1~T4 등급의 내열성 커버 및 쿠션 소재를 사용하여 반복적인 열 노출에도 견딜 수 있도록 개발된 제품으로, 고온 자재를 연속적으로 이송하는 데 적합합니다.
- 다양한 작동 온도에 따른 T1~T4 내열 등급
- 열 노화 처리제는 피복 경화 및 표면 균열을 감소시킵니다.
- 내열성 스킴 고무는 열로 인한 층 박리를 방지하는 데 도움이 됩니다.
- 정밀한 배합 공정을 통해 배치 간 내열 성능의 일관성을 유지합니다.
내열 컨베이어 벨트란 무엇인가요?
내열 컨베이어 벨트는 벨트에 적재될 때 뜨거운 상태를 유지하는 벌크 자재를 운반하도록 설계되었습니다. 산업 프로젝트에서는 고온 컨베이어 벨트 또는 HR 컨베이어 벨트라고도 불립니다.
내열성은 벨트 사양에 필수적인 골격 강도, 커버 두께 및 치수와 함께 포함됩니다. 이를 통해 필요한 벨트 구조를 유지하면서 고온 자재 이송에 필요한 내열 성능을 추가할 수 있습니다.

T1–T4 내열 컨베이어 벨트 온도 범위
당사의 T1~T4 내열 컨베이어 벨트는 다양한 열 조건에 대응합니다. 아래 표는 열 노화 시험 온도와 벨트 표면 온도, 이송 재료 온도를 구분하여 보여주므로 실제 작동 조건에 더욱 직접적으로 대응할 수 있습니다.
| 온도 매개변수 | T1 | T2 | T3 | T4 |
|---|---|---|---|---|
| 열 노화 시험 온도 | ≤100 ° C | ≤125 ° C | ≤150 ° C | ≤175 ° C |
| 벨트 표면 온도 | 100 ° C | 125 ° C | 150 ° C | 180 ° C |
| 재료의 평균 온도 | 120-130 ° C | 130-140 ° C | 140-190 ° C | 190-220 ° C |
| 최고 재료 온도 | 백열점* | 150 ° C | 200 ° C | 200-300 ° C |
벨트를 소재의 실제 온도에 맞춰 사용하십시오.
재료의 평균 온도와 최고 온도를 알려주시면, 그에 맞는 고온 컨베이어 벨트 등급을 추천해 드리겠습니다.
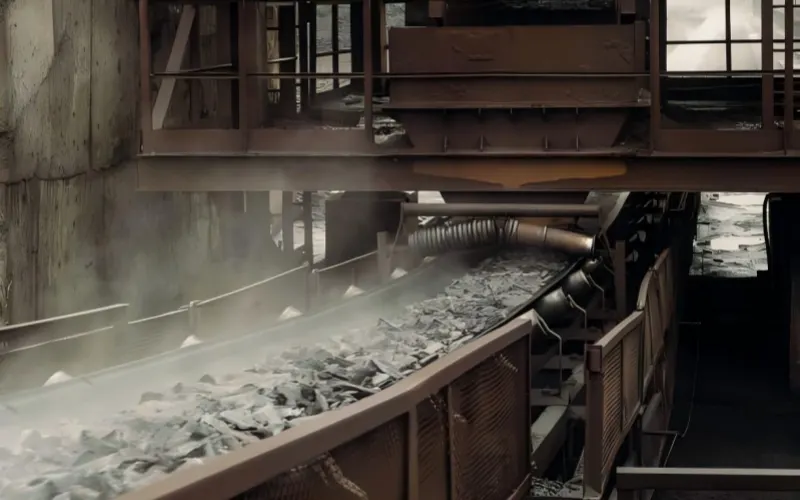
반복적인 열 노출을 견딜 수 있도록 제작된 내열성 고무
당사는 SBR 또는 클로로프렌계 화합물에 열 안정화 및 경화 시스템을 적용하여 필요한 내열 등급에 맞춰 커버 고무를 제조합니다. 이를 통해 고온 물질에 반복적으로 노출될 때 발생하는 경도 증가 및 탄성 손실 속도를 늦춥니다.
벨트 내부의 쿠션 및 스킴 고무 에도 내열성이 내장되어 있으며 , 해당 고무의 배합은 접착 역할에 맞춰져 있습니다. 열이 커버를 통해 전달될 때, 내부 고무는 벨트의 약점이 되는 대신 고무층과 카커스 사이의 접착력을 더 잘 유지할 수 있습니다.
- SBR/클로로프렌 고무 — 내열성 화합물의 기본 폴리머
- 항산화제 및 열안정제 — 느린 열 노화 및 산화 노화
- 보강 필러 — 사용 중 고무의 강도를 유지합니다
- 경화 계 — 필요한 고무 네트워크와 탄성을 형성합니다.
열 노화 후 물리적 특성
T1~T4 등급별로 열 노화된 고무는 경도, 인장 강도 및 신장률의 변화를 통해 평가됩니다. 이러한 값들을 통해 노화 후에도 유지되는 고무 특성의 측정 가능한 한계를 알 수 있습니다.
| 성능 | T1 | T2 | T3 | T4 |
|---|---|---|---|---|
| 노화 전후 경도 차이 | 20 | 20 | 20 | 20 |
| 노화 후 최대 경도 | 85 | 85 | 85 | 85 |
| 인장 강도 변화율 | -25 % | -30 % | -40 % | -40 % |
| 노화 후 최소 인장 강도 | 12 MPa의 | 10 MPa의 | 5 MPa의 | 5 MPa의 |
| 신장률 변화율 | -50 % | -50 % | -55 % | -55 % |
| 노화 후 최소 신장률 | 200% | 200% | 180% | 180% |
특정 유형의 물리적 자산 요구 사항이 있으십니까?
확인을 위해 필요한 경도, 인장 강도 또는 신장률 범위를 보내주십시오.
내열 컨베이어 벨트의 일반적인 적용 분야
내열 컨베이어 벨트는 주로 벌크 자재가 이송 중에도 상당한 잔류 열을 유지하는 생산 라인에 사용됩니다.
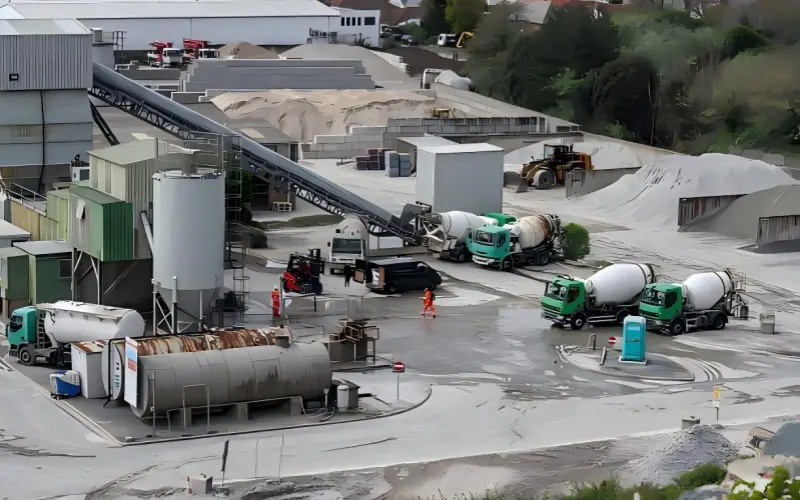
시멘트 식물
소성로, 냉각기, 저장 시설 및 하류 처리 구역 사이에서 시멘트 클링커, 고온 시멘트 원료 및 기타 가열된 벌크 자재를 이송하는 데 사용됩니다.
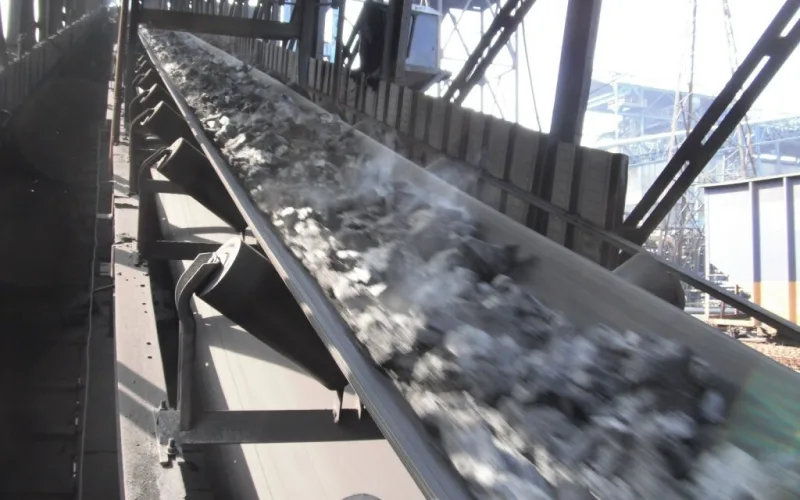
철강 공장
소결, 제철 및 자재 처리 공정에서 소결광석, 고온 펠릿, 코크스 및 기타 고온 벌크 자재를 이송하는 데 적합합니다.
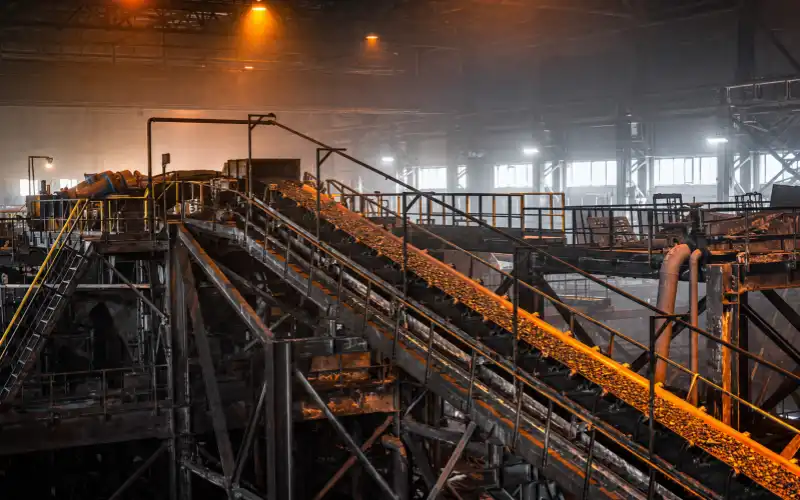
야금 공장
고온의 광석, 소결 재료, 소성 재료 및 기타 가열된 광물 재료는 일반적으로 열처리 공정과 후속 처리 단계 사이에서 이송됩니다.
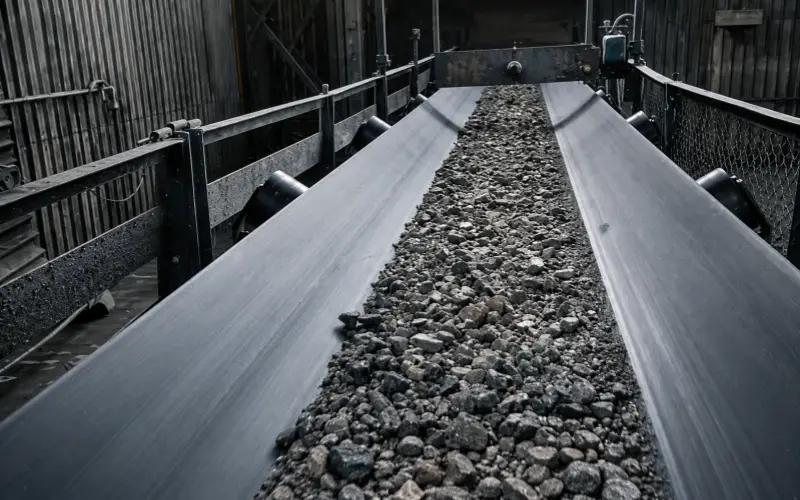
지속적인 열 환경에서 더 오래 사용할 수 있도록 설계되었습니다.
당사의 내열 벨트 제조 관리 시스템은 궁극적으로 벨트의 수명을 연장하고 고온 환경에서 반복적인 작동 중에도 안정적인 이송 성능을 유지하는 데 중점을 두고 있습니다.
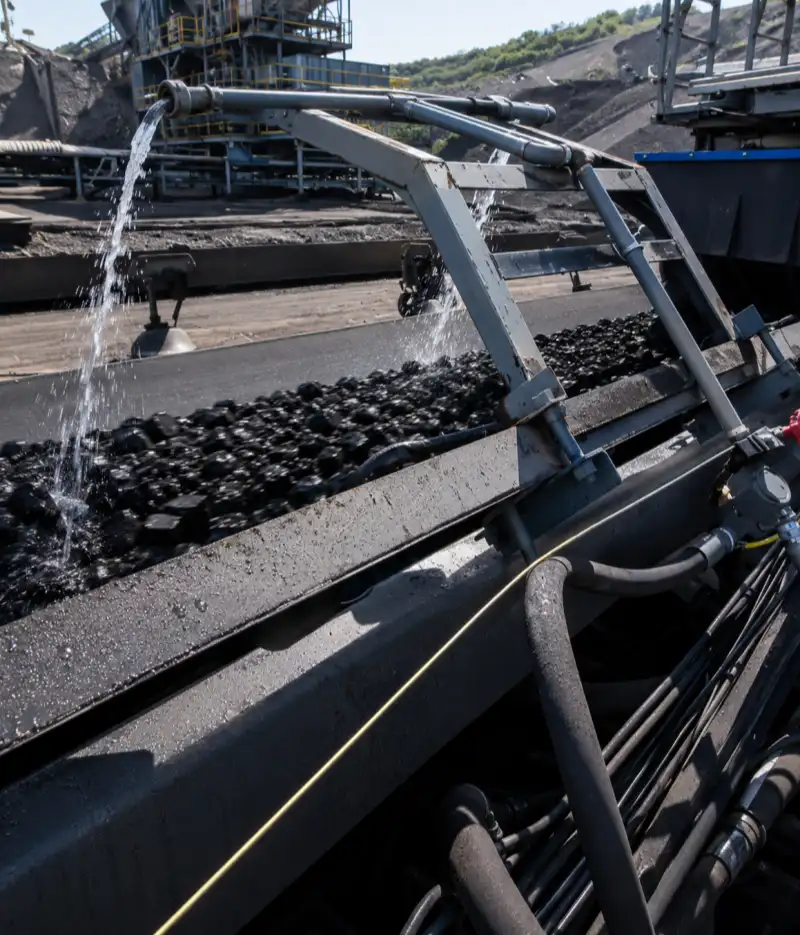
더 긴 유효 보험 기간
열안정제, 산화방지제 및 경화제의 디지털 정량 투입과 ±0.5°C의 정밀한 혼합 온도 제어를 통해 더욱 균일한 내열성 고무 컴파운드를 생산합니다. 이 컴파운드는 지속적인 열 환경에서도 더욱 균일하게 노화되어 유효 두께가 더 오랫동안 효과적으로 유지되므로 벨트 교체 주기를 연장하는 데 도움이 됩니다.
더욱 오래가는 벨트 구조
열 접착 공정은 가황 전에 스킴 고무와 직물 골격 사이의 접촉을 더욱 강화합니다. 이러한 강력한 내부 결합으로 벨트 층은 반복적인 가열, 냉각 및 굴곡에도 접착 상태를 유지하여 벨트 교체 주기를 연장시켜 줍니다.
장시간 열 노출 후에도 안정적인 굴곡성 유지
경화 시간은 내열성 화합물의 특성에 맞춰 약 t90 × 1.2–1.3을 기준으로 설정됩니다. 이를 통해 고무는 열 노화 후에도 풀리를 반복적으로 통과하는 데 필요한 유연성을 유지하여 벨트 수명 기간 동안 더욱 안정적인 이송 성능을 제공합니다.
고온 이송 시스템에서 벨트 서비스 간격을 연장하세요
이송하는 물질과 작동 온도를 알려주세요.
내열 컨베이어 벨트 vs 내화 컨베이어 벨트
내열성 및 내화성 컨베이어 벨트는 두 가지 위험 요소를 제어합니다. 하나는 장시간 열에 노출되어 발생하는 고무의 열화를 방지하고, 다른 하나는 점화원과 접촉 후 지속적인 연소를 방지합니다.
| 비교 포인트 | 내열 컨베이어 벨트 | 내화성 컨베이어 벨트 |
|---|---|---|
| 주요 목적 | 뜨거운 이송 물질과의 반복적인 접촉에도 고무의 사용 가능한 특성을 유지합니다. | 점화원에 노출된 후 지속적인 연소 및 화염 확산을 제한합니다. |
| 주요 열원 | 클링커, 소결탄, 코크스, 재 및 기타 고온 물질로부터 지속적으로 또는 간헐적으로 전달되는 열. | 화염, 마찰 점화, 과열된 부품 또는 연소 중인 이송 물질. |
| 주요 위험 통제됨 | 열 노화로 인한 표면 경화, 균열, 인장 강도 손실 및 연신율 감소. | 불이 붙은 후에도 벨트는 계속해서 타오르며 컨베이어를 따라 불길을 확산시켰습니다. |
| 주요 성과 초점 | 열 노화 후에도 경도, 인장 강도 및 연신율이 유지됩니다. | 점화원이 제거된 후 자체 소화 특성 및 잔불 지속 시간. |
| 일반적인 평가 기준 | ISO 4195 열 노화 요구사항 및 이에 상응하는 T1~T4 제품 등급. | ISO 340 난연성 시험 및 적용 가능한 EN 12882 화재 안전 등급. |
| 주요 선택 정보 | 재료의 평균 및 최고 온도, 벨트 표면 온도 및 열 접촉 시간. | 설치 환경, 요구되는 화재 안전 등급 및 덮개를 씌운 상태 또는 덮지 않은 상태에서 테스트가 필요한지 여부. |
| 전형적인 신청 | 시멘트 공장, 제철소, 코크스 공장, 화력 발전소 및 야금 처리 라인. | 지하 채굴, 석탄 처리 및 밀폐형 이송 시스템 등 화염 확산이 안전 위험을 초래하는 환경. |
| 그것이 증명하지 못하는 것 | 내열성만으로는 벨트가 점화 후 저절로 꺼진다는 것을 증명할 수 없습니다. | 내화성만으로는 고무가 지속적인 고온 물질 접촉을 견딜 수 있음을 증명할 수 없습니다. |
| 둘 다 결합할 수 있을까요? | 예. 컨베이어가 열 노화 및 발화 위험에 모두 노출될 경우 내열성과 내화성을 함께 명시할 수 있습니다. | 완성된 벨트는 두 가지 특성 모두를 고려하여 설계 및 평가되어야 하며, 어느 한쪽의 지정이 다른 쪽을 대체할 수 없습니다. |
