
1.コンベアベルトを正しく接合する理由と方法
長年コンベアシステムに携わってきて学んだことが一つあるとすれば、それは「スプライスがベルトの将来を決める」ということです。最高の素材を使い、完璧なアライメントで、新品のローラーを使っていても、スプライスが故障すればすべてが台無しになります。だからこそ私はスプライスを真剣に考えています。コンベアベルトのスプライス作業が不適切だと、ラインが何時間も、時には何日も停止してしまうのを目の当たりにしてきたからです。
接合が必要なベルトに近づくと、まず最初に確認するのは工具や接着剤ではなく、ベルトの構造です。EPファブリックですか?NNですか?それともスチールコードですか?内部構造を見れば、作業に必要な情報はすべて分かります。長年の経験から、作業対象のベルトの種類に合致しないコンベアベルトの接合手順を選択したために発生した故障を、どれほど多く診断してきたか、きっと驚かれることでしょう。
EPベルトは信頼性が高く、一般的なベルトで、手順さえ知っていれば扱いやすいです。NNベルトは伸び率が高いため、少し注意が必要です。スチールコードベルトはどうでしょうか?全く別の話です。精度、圧力、そして時間が必要です。適切な加硫プレスと完全なスプライスキットがなければ、私はこれらのベルトには手を出しません。
一方、PVCベルトは全く異なるカテゴリーに属します。熱硬化性ではなく熱可塑性です。本格的な技術者がこの2つを混同しているのを見たことはありません。マニュアルにそう書いてあるからではなく、実際に違いを体感できるからです。使用する工具も違いますし、加熱した時の匂いも違います。指で切る、熱プレスする、冷却する、という工程全体が、それぞれ独自のワークフローです。
ですから、推測や実験ではなく、知識を得ることが重要です。このガイドは、まさにそのために存在します。つまり、あなたが扱うベルトの種類に基づいた、現実的で体系的なアドバイスを提供することです。現場でコンベアベルトの接合方法を理解する場合でも、工場で新しい技術者をトレーニングする場合でも、これらの方法は効果的です。なぜなら、それらは単なる本ではなく、現場から得られるからです。
まず最も重要なところ、つまり表面下の構造から始めましょう。

2. スプライスゴムコンベアベルト
2.1 ゴム製コンベアベルトの種類と構造の違い
接合が必要なベルトに近づくと、まず最初にやることは工具を手に取ることではありません。まずは、どんな種類のベルトを扱っているのかを正確に把握することです。ベルトの内部構造を知らなければ、コンベアベルトの接合方法を正しく選ぶことはできません。まるで、ディーゼルエンジンかガソリンエンジンか分からないままエンジンを修理しようとするようなものです。
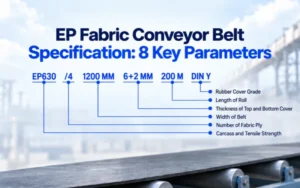
EPファブリックベルトは、重工業において最も一般的に使用されています。ポリエステル製の縦糸が強度を、ナイロン製の横糸が柔軟性をもたらします。このバランスにより、耐荷重性と伸縮性の両方が重要な用途に最適です。実際、EPファブリックベルトは高温加硫処理に非常に適しており、適切なコンベヤベルト接合手順に従えば、接合部はベルト本来の強度の90~100%まで回復させることができます。また、引張強度よりもスピードと利便性が重視される場合は、現場で冷間接合することも可能です。
次にNNベルトがあります。これは縦糸と横糸の両方にナイロンが使われています。これらのベルトはEPベルトよりも衝撃吸収性に優れているため、鉱業や採石場など、衝撃の大きい用途でよく見かけます。ただし、負荷がかかると伸びやすいという欠点があり、そのためスプライスの位置合わせと張力調整が非常に重要になります。ここで手を抜くと、スプライスがずれてしまい、トラッキングの問題が常に頭を悩ませることになります。
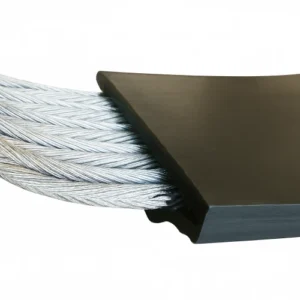
しかし、スチールコードベルトは別格です。これらのベルトには、長手方向にスチールケーブルが埋め込まれており、極めて高い引張強度を備えています。スプライシングは単に表面を接着するだけではなく、各コードを個別に整列させ、荷重が均一に分散されるようにし、高温加硫の際に正確な温度、圧力、硬化時間を使用することが重要です。私は他のどの工程よりも多くの不具合を見てきましたが、それはたいてい誰かが手抜きをしたためです。スチールコードのスプライシングは時間のかかる、細心の注意を要する作業ですが、正しく行えば、接合部はベルト本体と同じくらい丈夫になります。
これらの違いを理解することは、単なる学術的な知識ではなく、必要不可欠です。数多くのコンベヤベルトの接合方法の中から間違った方法を選ぶと、ベルトの寿命が短くなり、稼働停止時間が増え、長期的にははるかにコストがかさむことになります。私は、それぞれのベルトの特性を尊重し、その設計と使用条件に合った方法を適用することを学びました。
次に、これらのベルトの各接合方法(熱加硫、冷間接着、機械的締結)について説明します。これにより、プロセスをベルトの種類に適合させ、システムを最適な状態で稼働させることができます。

2.2 ゴムベルトの接合方法の概要
コンベアベルトの接合方法について「最適な方法」を尋ねられるたびに、私はいつも同じ答えを返します。「状況によります」。確かに、相手が期待していたような魔法の解決策ではないことは承知していますが、この仕事には唯一の正解というものはありません。最適な方法は、ベルトの構造、運搬する荷重、走行速度、そして生産ロスについて誰かが文句を言い始める前に許容できるダウンタイムの長さなどによって決まります。
ゴムベルトには、主に3つの方法があります。熱加硫、冷間接着、そして機械固定です。それぞれに適性があり、それぞれに長所と短所があり、「これを間違えると後悔する」という場面もあります。
条件が許せば、ホット加硫は私のお気に入りの方法です。コンベヤーベルトの接合手順を厳密に守れば、ほぼ元の強度、最大100%の強度まで回復させることができる、まさにゴールドスタンダードと言えるでしょう。この工程では、熱、圧力、そして未加硫ゴムを用いてベルトの両端を化学的に接合します。時間はかかりますし、持ち運びも難しく、専用の設備も必要ですが、正しく行えば、接合部はベルト本体と同じくらい滑らかで耐久性に優れています。ホット加硫された接合部が、ベルト本体よりも長持ちするのを見たことがあります。
冷間接着は、現場での使用に適した方法です。熱ではなく化学接着剤を使って端部を接合します。作業が速く、強力なプレス機も不要で、人里離れた場所での緊急修理に最適です。ただし、欠点もあります。ベルトの強度は元の60~70%程度しか得られないため、高張力や高負荷がかかる用途には適していません。スペアタイヤのようなものと考えてください。走行はできますが、レースには向いていません。
そして、このグループの中で最もスピードが求められるのが機械式締結です。金属製の留め具やクリップを使えば、ベルトを数分で接続できます。一時的な解決策、頻繁なベルト交換、あるいはダウンタイムによるコストが莫大になるシステムに最適です。しかし、最も騒音が大きく、スムーズさに欠けるという欠点もあります。留め具に素材が引っかかったり、ローラーの摩耗が早まったりする可能性があるからです。私は、見た目や長期的な耐久性よりもスピードを重視する場合に機械式締結を採用しています。
結論として、これらのコンベアベルトの接合方法にはそれぞれ適した用途があります。重要なのは、状況に応じてどの工具を使うべきかを見極めることです。そこで経験が活きてきます。なぜなら、良い接合と素晴らしい接合の違いは、多くの場合、ナイフ、接着剤、加硫機を操作する人の判断力にかかっているからです。
次に、熱加硫について詳しく説明します。これは最も要求の厳しい方法ですが、接合部を真に防弾にすることができる方法でもあります。

2.3 EP / NNベルトの熱加硫
もし私がコンベアベルトの外科医になったような気分になれる方法が一つあるとしたら、それは熱加硫です。コンベアベルトの接合作業を非常に堅牢で、稼働中にほとんど目立たないようにしたい時は、この方法を選びます。EP(ポリエステル/ナイロン)ベルトとNN(ナイロン/ナイロン)ベルトの場合、これはベルトを工場出荷時の強度(元の引張強度の90~100%)に最も近い状態に復元する方法です。
現場で私がやっているやり方を、順を追って説明します。
- ベルトの端を切って四角にする
まず、両端を真っ直ぐに切るように印を付けます。切り口がずれていると、他の部分もずれてしまいます。継ぎ目が曲がっているのは、まるでタイヤの位置がずれた状態で運転しているようなものです。すぐにその違いが分かります。 - 段階的に層を削る
布地の層を階段状に削ります。これにより接着面積が広がり、接合部全体で均一な荷重伝達が確保されます。この作業を省略すると、接合部が早期に破損する原因となります。 - 表面処理
これは面倒ですが、非常に重要な作業です。酸化したゴムを研磨し、埃をきれいに拭き取り、表面が完全に乾燥していることを確認します。ここで汚れが付着していると、後で弱点として現れます。 - 接着層を塗布し、ゴムで覆う
接着セメントを薄く均一に塗り、各層の間に未硬化のカバーゴムを挟みます。層状のケーキを作るようなものだと想像してみてください。ただし、このケーキは膨大な張力に耐えなければなりません。 - 加硫プレスで組み立てる
積み重ねたら、プレス機で接合部を挟みます。熱と圧力はベルトの仕様に合わせて設定します。熱すぎるとゴムが焦げてしまいますし、冷たすぎると完全に接着されません。 - 制御された条件下での硬化
必要な時間だけ、接合部に圧力をかけ続けます。それ以上でもそれ以下でもありません。急ぎたくなりますが、良い加硫には忍耐が不可欠です。 - プレッシャーの下で冷静になる
プレス機に入れたまま、接合部を必ず冷まします。早く離すと反りや剥離の原因になります。 - トリムと検査
冷めたら、余分なゴムを切り取り、アライメントを確認し、張力試験を行います。良好な接合部は、見た目も性能もシームレスでなければなりません。
- ベルトの端を切って四角にする
熱加硫は最も速い方法ではありませんが、長期的な耐久性という点では信頼できる方法です。正しく行えば、接合部がどこにあったかさえ忘れてしまうでしょう。何年も使用した後でもベルトが完璧に機能しているのはなぜかと聞かれるまで。
次に、より高速で柔軟性が高いが、知っておくべきトレードオフがあるコールドボンディングについて説明します。

2.4 EP / NNベルトの冷間加硫
冷間加硫は、スプライスコンベアベルト業界における即応ユニットのようなものです。時間が迫っている時、ラインがダウンしている時、そしてホットプレスが現実的でない時に頼る方法です。熱の代わりに化学結合剤を使用するため、現場修理、遠隔地、緊急事態に最適です。EPベルトとNNベルトの場合、迅速かつ効果的ですが、熱加硫ほど強度は高くありません(元の強度の60~70%程度)。
これが私の現場で実証されたプロセスです:
- 端を準備して四角にする
「冷たい」からといって、いい加減なわけではありません。まずは両端をまっすぐに切ることから始めます。斜めに切ると、後で継ぎ目を合わせようとするときに後悔することになります。 - 表面を研磨する
グラインダーを使ってゴムの最上層を削り、きれいな布地を露出させます。こうすることで接着剤のグリップ力が向上します。この手順を省略すると、埃の上に接着するのと同じことになり、失敗してしまいます。 - 徹底的に掃除する
両端を溶剤で拭いて、埃、油、湿気を取り除きます。接着剤は汚れを嫌います。湿度の高い環境では、ヒートガンを使って完全に乾いてから作業を進めます。 - 接着剤を混ぜる(2液型の場合)
接着剤によっては、塗布前に混ぜる必要があります。私は正確に計量します。硬化剤が多すぎると接合部が脆くなり、少なすぎると完全に硬化しません。 - 接着剤を塗布します
両端に接着剤を薄く均一に塗ります。最初の塗りで布地に浸透し、2回目の塗りで接着層を形成します。接着する前に、表面がベタベタする(濡れているのではなく)まで待ちます。 - 接合とクランプ
準備ができたら、端を慎重に合わせ、層が完全に揃っていることを確認します。そして、均一に接着されるように、一定の圧力をかけながらクランプで固定します。 - 硬化時間
冷間加硫は「即効性」ではありません。接着剤の種類にもよりますが、接合部を24~48時間硬化させます。ベルトを早く動かそうとすると、せっかくの努力が水の泡になってしまいます。 - スプライスを検査する
硬化後、目視と手作業で接着状態を検査し、隙間や軟弱な部分がないか確認します。合格すれば、すぐに使用できます。
- 端を準備して四角にする
冷間加硫は救済策ではありますが、長期的な解決策ではありません。しかし、ベルトをすぐに再始動させる必要がある場合、この方法は(そして生産スケジュールの)救いとなる可能性があります。

2.5 ゴム製コンベヤベルト用メカニカルファスナー - 材質、スタイル、接続
加硫プレスを使わずにコンベヤベルトを素早く接合する必要がある場合、機械式ファスナーが最適な解決策となります。強力で長持ちする接合を実現するには、適切な材質、適切なファスナーの種類を選択し、正しく取り付ける必要があります。
1. ファスナー材質
- 炭素鋼– 乾燥した非腐食性の条件では強くて経済的です。湿気の多い環境や港で使用する場合は、炭素鋼は腐食しやすいため、このタイプの鋼を使用しないことをお勧めします。
- ステンレス鋼– 耐腐食性があり、湿潤環境や食品グレードの環境に最適です。全体的な費用対効果は最も高く、従来の様々な環境で使用できますが、高温環境や酸性腐食環境での長期使用は推奨されません。そのため、耐酸性・耐アルカリ性ベルトや高温の石炭灰の搬送には使用しないでください。
- 合金鋼– 極度の張力や大きな衝撃荷重に耐える高強度オプション。強酸・強アルカリ環境、または低温環境での使用は推奨されません。温度が40度を下回ると靭性が低下し、性能に影響を及ぼします。
2. ゴムベルトの一般的な留め具のスタイル
1.クリッパー クランプ
このファスナーは、強力な鋸歯状の歯によりベルト カバーとカーカスの奥深くまでしっかりと固定するため、鉱業、セメント、バルク ハンドリングなどの高耐久性 EP または NN ベルトに最適です。
- 最適な用途:ダウンタイムが重要な長期にわたる高強度接合。

2.ヒンジ結合 クランプ
翼のようなフランジが特徴で、取り付けが簡単で、小径のプーリーでもうまく機能するため、採石場、農業、現場メンテナンスにおける中負荷ベルトに最適です。
- 最適な用途:柔軟性とスピードが求められる一時的から半永久的な接合。

3.フラットプレートファスナー
ベルト端全体に荷重を均等に分散するソリッド プレート クランプ設計で、さまざまな布製ゴム ベルトに適しています。
- 最適な用途:スペースとプーリーのサイズが制限されない汎用スプライシング。

3. 接続手順
1.ベルトの端を準備して直角にする– ベルトカッターまたは定規を使用して、端を完全に直角に仕上げます。位置がずれていると、張力が不均一になり、接合部の寿命が短くなります。
2.穴の位置をマークする– ファスナーテンプレートをベルトの中心線に合わせます。正確なグリップのために、各穴にマークを付けます。
3.穴を開ける– 適切なサイズのパンチを使用してください。布地の層が破れないように注意し、きれいに穴を開けることで保持力を最大限に高めます。
- クリッパーおよびヒンジ付きファスナーは、歯や翼を固定するために、より深い貫通が必要になることがよくあります。
- 平らなプレートでは、均一に締め付けるために、均等間隔のボルト/リベット穴が必要です。
4.ファスナーを取り付ける–
- クリッパー:鋸歯状の部分を軽くたたいて、歯がベルト カバーに埋め込まれるようにします。
- ヒンジ結合:翼をベルトの表面と面一になるように合わせます。
- フラットプレート:両側のプレートが完全に重なるように配置します。
5.留め具を固定する– ボルトまたはリベットは、中央から外側に向かって徐々に締め付けます。ヒンジ式の場合は、プーリーが通るスペースを確保するために、わずかな遊びを残しておきます。
6.接続ピンを挿入します(必要な場合) – スムーズな動きを確保してください。ナイロンコーティングされたピンは、騒音と摩耗を軽減します。
7.低速での試運転– 縁が持ち上がったり、位置がずれたり、異音がしたりしないか確認します。必要に応じて停止して調整します。
8.最終締め付けと検査– 位置合わせが完了したら、完全に締め付け、すべての部品が正しく装着されていることを確認します。
9.定期メンテナンス– 重負荷の場合は毎週、軽負荷の場合は毎月点検してください。摩耗した部品は故障する前に交換してください。
プロからのアドバイス:最も強力なクリッパーファスナーでも、取り付け方が悪ければすぐに破損してしまいます。一方、ヒンジ式や平板式のファスナーは、適切な取り付け方法を用いれば驚くほど長持ちします。機械的な接合においては、ファスナーの種類よりも精度の方が重要です。

2.6 スチールコードコンベヤベルトの接合 — 現場で実証されたアプローチ
スチールコードコンベヤベルトを扱ったことがある方なら、ミスが許されないことをご存知でしょう。このベルトは長距離にわたって大きな荷重を運ぶため、すべての接合部は常にストレスにさらされています。接合部が適切に行われていなかったために、完璧な状態のベルトが早期に廃棄されるのを何度も見てきました。そこで、接合部を数ヶ月ではなく何年も長持ちさせたい場合の私のアプローチをご紹介します。
1. 課題を理解する
スチールコードは単なる補強材ではなく、ベルトの骨格を成すものです。張力が均等に分散されるように、各コードは元の位置と正確に一致していなければなりません。1本のコードがずれるだけで、荷重バランスが崩れ、スプライスが内側から裂け始める可能性があります。だからこそ、私はスチールコードの作業にはすべて熱加硫処理を採用しています。ベルト本来の強度を回復できる唯一の方法だからです。
2. ステップバイステップのプロセス
1.すべてのコードにタグを付ける
切断する前に、すべてのスチールコードに印を付けて番号を付けます。これは必須です。コードを混ぜると、ベルト全体に均一な引っ張り力が生じてしまいます。
2.階段状にカット
コードを真っ直ぐに切ることは絶対にしません。段差状に切ることで、応力が分散され、一箇所で急に切れてしまうのを防ぎます。
3.錆対策第一
コードが露出したらすぐに防錆剤を塗ります。少しの水分でも腐食が始まり、接続後も腐食が進みます。
4.コードの間を埋める
ベルトの形状を復元し、コード間のクッションとして未硬化ゴムを使用します。充填材は完全に接着する必要があり、隙間があってはいけません。
5.カバー層は重要
上下のカバーは、滑らかで均一な厚さになるように重ねます。空気が閉じ込められるとすぐに問題が発生するので、慎重に押し出します。
6.正確な加硫機のセットアップ
プレス機では、位置合わせと設定を二重に確認します。温度と圧力をレシピのように管理します。熱すぎたり、冷たすぎたり、速すぎたり、遅すぎたり、どれも接合を台無しにする可能性があります。
7.完全冷却
冷却を急がないようにしています。ベルトを温かい状態で引き抜くと、内部が分離してしまう恐れがあります。プレス機内で自然に冷却させます。
8.最終検査と記録
作業が終わったら、接続部の長さを測り、コードの配置を確認し、メンテナンスログに詳細をすべて記録します。この記録があれば、後で面倒な作業を省くことができます。
3. 私の重要なアドバイス
- 作業エリアを乾燥した状態に保ってください。湿気はスチールコードの接合部にとってサイレントキラーです。
- 訓練された人のみを使用してください。これは初心者向けの仕事ではありません。
- 材料を節約しないでください。安価な詰め物やカバーは誤った節約です。
良質なスチールコードスプライスは、使用中に目立たず、存在を忘れてしまうほどです。一方、不良品は故障するたびにその存在を思い知らされます。最初から正しく施工すれば、長年の圧力にも耐えることができます。

2.7 ゴムベルトの適切な接合方法の選び方 - クイックリファレンスガイド
長年にわたり、「どのスプライスを使えばいいですか?」と何度聞かれたか数え切れません。正直なところ、万能な答えはありません。最適なスプライスは、ベルトの種類、使用環境、予算、そして許容できるダウンタイムによって異なります。以下に、私が普段使用しているスプライスの一覧表と、それぞれのオプションに関する私の個人的な見解を示します。
1. クイック選択テーブル
ベルトタイプ | スプライスタイプ | 第3章:濃度 | 典型的な使用 | 私の評決 |
EP / NN | 熱加硫 | ★★★★★ | セメント、鉱業、発電所 | 永久関節のゴールドスタンダード |
EP / NN | 冷間加硫 | ★★★★ | 現場修理、仮設線 | 緊急時には最適だが、生涯にわたるランニングには適していない |
EP / NN | メカニカルファスナー | ★★ | 短期使用、簡単に除去可能 | 速いが緊張感は高くない |
スチールコード | 熱加硫 | ★★★★★ | 長距離、高負荷システム | スチールコードに使用する価値のある唯一の方法 |
2. 私のメモとアドバイス
- EP/NNベルトの熱加硫
時間と設備、そして熟練した技術者が揃っているなら、これは間違いなく最良の選択です。ベルト本来の強度をほぼ完全に回復し、高負荷の用途にも最適です。ただし、ここでの調整が不十分だと、せっかくの努力が無駄になってしまうことを覚えておいてください。 - EP/NNベルトの冷間加硫
人里離れた場所で加硫プレス機を設置できない時に最適です。冷間接合で驚くほど長持ちした例もありますが、それは準備が綿密だった場合に限られます。湿気は大敵です。 - 布ベルト用メカニカルファスナー
一時的なバイパスラインや頻繁に交換する必要があるベルトなど、強度よりも速度が重要な場合に使用します。ただし、異物に引っかかり、プーリーの摩耗を早める可能性があるので注意してください。腐食が懸念される場合は、ステンレス製または合金製のものをお選びください。 - スチールコードベルトの熱加硫
他の方法は考えないでください。スチールコードの接合には精度が求められ、元の引張強度に匹敵する唯一の方法は熱加硫です。それ以外の方法は時限爆弾です。
- EP/NNベルトの熱加硫
3. 私のショートカットルール
ベルトが生産に不可欠な場合は、高温加硫処理を選択してください。一時的な使用や低負荷の場合は、低温加硫処理または機械式締結具で十分です。そして、スチールコードを扱う場合は、選択肢は一つしかないことは既にお分かりでしょう。
迷ったときは、 「半年後にまたこれを修理したいだろうか?」と自問自答します。答えがノーであれば、ベルト自体よりも長持ちする方法を選びます。

3.PVCコンベアベルトの接合
3.1 PVCコンベヤベルト - 特性と実際の用途
「 PVCベルトは簡単だよ。溶かすだけでいいんだから」と言う人がいたら、その人は現場での経験が浅いのだろう。確かにPVCは熱可塑性樹脂なので、熱を加えると表面が柔らかくなり、継ぎ目なく溶着できる。しかし、真実はこうだ。それはあくまで表面だけだ。すべてのPVCコンベヤベルトの内側には、ポリエステルやナイロンなどの布製の芯材があり、これは全く溶けない。表面だけに注目すると、見た目は良くても、内側から劣化していく継ぎ目を作ってしまうことになる。
1. 重層的な真実
PVC ベルトをサンドイッチとして考えてみましょう。
- トップPVCカバー – 滑らかで熱接着性があり、グリップや衛生のためにテクスチャが施されている場合もあります。
- ファブリックカーカス – ポリエステルまたはナイロンで織られた生地。ベルトの張力を支えるバックボーンです。
- 最下層 多くの人がここで引っかかってしまいます。ベルトの中には、両面保護のためにPVCコーティングされた底面を持つものもあれば、スライダーベッドでの摩擦を高めるため、あるいはコスト削減のために布地を露出させたままにしているものもあります。
最後の点は非常に重要です。底面がコーティングされたベルトは、熱接合時に両面が融着します。裏面の布地が露出しているベルトは、熱だけではその層を接合できないため、機械的な補強、接着剤による接合、あるいはそれらの組み合わせなど、特別な注意が必要です。
2. なぜこれが現場で重要なのか
完璧に見えたフィンガーウェルドが、スプライサーが本体をしっかりと固定していなかったために数週間で剥がれ落ちてしまうのを何度も見てきました。PVCの表面は完璧に接着されていたのに、内部の布地がきちんと固定されていなかったのです。高速ラインでは、これは単なる失敗ではなく、コストと騒音を伴う厄介な問題となります。PVCのスプライスコンベアベルト作業を適切に行うには、カバーと本体を一体化した構造に接合する必要があります。どちらかのステップを怠ると、すぐに切れてしまう弱い部分ができてしまいます。
3. PVCベルトが優れている点
PVC ベルトは次のような点で優れています:
- 食品加工 – 衛生的で、お手入れが簡単で、油脂に強く、FDA/EU に準拠しています。
- 物流と荷物仕分け – スムーズなトラッキング、高速でのダイバータやソータに最適です。
- 軽量から中程度の梱包 – 傷や残留物が残らないよう製品を丁寧に取り扱います。
しかし、これらすべてのケースでは、精密な接合は必須です。特に、布地の底が露出したベルトの場合は、汚染、位置ずれ、補強の省略によって寿命が大幅に短くなります。
4. PVC接合のための私の定番準備のヒント
- 底の種類を特定する – コーティングされた生地か、または裸の生地かによってカーカスの接合方法が決まります。
- すべてをきれいにする – PVC カバーと生地は両方ともきれいでなければなりません。微細なほこりでも接着が損なわれる可能性があります。
- 端を四角にする – カーカス繊維がずれるとベルトが揺れる原因になります。
- 熱をコントロールする – PVC は通常 150 ~ 180°C で溶けますが、熱すぎると変形する恐れがあり、冷たすぎると接合部が弱くなります。
- 生地の層を強化 – 布地の底に接着剤またはステッチを使用する。用途に合わせてシステムを適合させます。
- 加圧下で冷却 – 接合部を平坦に保ち、早期の剥離を防止します。
PVCベルトの継ぎ目が「簡単」とか「難しい」というわけではありません。ただ、異なるだけです。PVCカバーと布地の両方を丁寧に扱い、裏面の仕上げに合わせることで、継ぎ目はベルト本体と同じくらい長持ちします。布地を無視すると、溶けたプラスチックの光沢のある層の下に不具合を隠してしまうことになります。

3.2 PVC接合方法の概要
PVC製のコンベヤベルトシステムの接合を依頼されると、私は主に3つの技術を駆使します。フィンガースプライス、オーバーラップ溶接、そしてメカニカルファスナーです。それぞれに長所と短所があり、特に効果を発揮する状況が異なります。適切な接合方法を選ぶには、コンベヤベルトの接合方法の種類を知るだけでなく、ベルトの構造、底面の仕上げ、そして動作条件に適した方法を選ぶことが重要です。
1. ヒートプレスによるフィンガースプライス
これは、恒久的で高性能な接合部を作る際に私が必ず使う方法です。コンベアベルトの接合手順は、まず両端をCNC加工でパズルのピースのようにかみ合う「フィンガー」状に切断することから始まります。熱と圧力を加えることで、PVCカバーが継ぎ目のない表面へと融着し、プーリー上を滑らかに滑走します。
ステップのハイライト:
- トラッキングの問題を防ぐために、指を正確にカットします。
- 150~180℃で熱プレスし、均一な圧力を維持します。
- 反りを防ぐために圧縮しながら冷却します。
下層メモ:
- PVCコーティング底部:両方のカバーが 1 回のパスで融合されます。
- 素地の底部:上層を熱で溶着する前に、まずカーカスを接着します。こうすることで、早期の層分離を防止します。
2. 重ね溶接
オーバーラップ溶接は、軽荷重・低速搬送のコンベアベルトを接合する、迅速で費用対効果の高い方法です。端部を斜めに削り、重ね合わせて熱溶接します。フィンガースプライスほど強力ではありませんが、迅速かつきれいに接合できます。
ステップのハイライト:
- 接合面積を増やすために、端部を約 45° でスカイブします。
- PVC が柔らかくなるまで、熱風または加熱したプラテンを当てます。
- しっかりと押し付けて、冷ましてから装着してください。
下層メモ:
- PVCコーティング底部:標準溶接で十分です。
- 素地の底部:カーカス層には接着補強が不可欠です。
3. 機械式ファスナー
ダウンタイムが見た目よりもコスト高になる場合、メカニカルファスナーが解決策となります。このコンベアベルトスプライスは、簡単な工具で取り付けることができ、一時的なベルトや簡単に交換できるベルトに最適です。
ステップのハイライト:
- 留め具の種類に応じて、端を四角くして穴を開けます。
- 操作前に張力をチェックしながら位置合わせして固定します。
下層メモ:
ほつれや湿気の侵入を防ぐために、布地の底の端を密封する必要があります。
私のフィールドアドバイス
コンベアベルトの接合部を接合する際は、目に見えるPVCカバー以外の部分にも配慮してください。コンベアベルトの接合において、カバーと胴体部分を一体化した構造に接合する工法こそが、長持ちする接合方法です。布地の損傷を無視した、一見完璧に見える溶接は、想像以上に早く劣化します。
利用可能なコンベヤ ベルト接合タイプを理解し、適切なコンベヤ ベルト接合手順に従い、ベルトの構造を尊重することで、スムーズに動作し、長持ちし、修理ベイに行かずに済む接合部を作成できます。

3.3 フィンガースプライシング
もし私がヒートプレス機、CNCカッター、そして本格的なコーヒーを片手に持ち歩いているのを見かけたら、それはきっとフィンガー方式でコンベアベルトの接合作業をしているところでしょう。これはPVCベルトのゴールドスタンダードで、強度と滑らかさを兼ね備え、高速用途に最適です。接着剤やクランプのみに頼るコンベアベルト接合とは異なり、フィンガー方式ではPVCカバーを溶かして一体の接合部を作ります。正しく接合されれば、ベルトはまるで切断されたかのように滑らかになります。
1.コンベアベルト接合手順のステップバイステップ
1.準備と安全
- システムをシャットダウンし、電源を遮断してください。信じてください、あなたの指(つまり人間)がベルトの近くにある間、稼働中のコンベアが動いているのは望ましくありません。
- 作業エリアを清掃し、ジョイントにほこりやゴミが入らないようにします。
2.指を切る
- CNCまたは精密テンプレートを使用して、各ベルト端に連結用の「フィンガー」を切断します。この精度がスプライスコンベアベルトの品質を左右します。切断位置がずれていると、トラッキングに悪影響を及ぼします。
3.表面洗浄
- フィンガーエンドを溶剤で拭き、油分や埃を取り除きます。表面を清潔にしておくことで、このホットスプライシングコンベアベルトの接着が確実に行われます。
4.レイヤーに関する考慮事項
- PVCコーティング底部:上部と下部が同時に融合します。
- 素地の底部:PVCトップ層を接着する前に、カーカスに薄い接着剤層を塗布します。この工程により、コンベアベルトの接合工程において、表面だけでなくベルト全体が確実に接合されます。
5.加熱とプレス
- プレス温度は150~180℃に設定してください。温度が低すぎると接着力が弱くなり、高すぎるとPVCが焦げてしまう可能性があります。
- ジョイント全体に均一な圧力をかけます。隙間や熱い部分はありません。
6.圧縮下での冷却
- 接合部は圧力がかかったまま冷却してください。これにより、反りを防ぎ、接合コンベアベルトのオペレーターが求める完璧な平坦な仕上がりが得られます。
7.最終調整とテスト
- ジョイントから余分な材料を切り取ります。
- ベルトを低速で回し、スプライスがプーリー上をどのように動くか観察してください。静かでスムーズであれば、成功です。
2.フィンガースプライシングの現場ヒント
- 冷却段階を決して急がないでください。焦って圧力を解放すると、完璧な接合が台無しになる最速の方法となります。
- 刃を鋭く保って、よりきれいに切断します。PVC の切れ端がギザギザしていると接着しにくくなります。
- 覚えておいてください: フィンガー スプライスは、ホット スプライス コンベア ベルト技術の一種であるため、温度とタイミングがすべてです。

3.4 PVCのオーバーラップ溶接
お客様は、強固で永続的な接合を求める場合もあれば、ダウンタイムを最小限に抑え、請求額を抑えながら迅速に作業を完了させたい場合もあります。そのような場合、私はオーバーラップ溶接工法を用いてコンベヤベルトの接合を行います。これはPVCベルトのコンベヤベルト接合方法の中で最もシンプルな方法の一つであり、フィンガースプライスほど滑らかではありませんが、適切な用途に使用すれば驚くほど効果的です。
1.オーバーラップ溶接が機能する理由
原理はシンプルです。ベルトの両端を斜めに削り、熱と圧力で溶着することで接着面積を増やします。両端を突き合わせるのではなく重ね合わせることで、張力がより広い面積に分散されます。これにより、コンベアベルトの接合工程はホットフィンガー接合よりも迅速で、必要な設備も少なくて済みます。
とはいえ、これは荷物仕分けハブで毎分200メートルの速度で稼働するコンベアベルトシステムの接合には適さない方法です。しかし、軽量梱包ライン、短いコンベア、あるいは一時的な設備であれば、迅速、安価、そしてスタッフのトレーニングも容易です。
2.コンベアベルト接合手順のステップバイステップ
1.端を直角に切り、削る
- ベルトの端を直角に切ります。次に、約45度の斜面になるように削ります。削り面が滑らかできれいであればあるほど、重ね合わせ溶接の強度が増します。
2.表面処理
- 適切な溶剤でPVCを洗浄してください。ほこり、油、湿気は接着力を低下させます。
3.下層チェック
- PVCコーティング底部:両方のカバーを 1 つのステップで熱溶着します。
- 素地の底部:PVCトップ層を接着する前に、カーカスを接着剤で接着します。これは、早期の剥離を防ぐための重要なステップです。
4.加熱とプレス
- ホットエアガンまたは加熱プラテンを使用します。PVCを焦がさずに溶かすには、温度を一定に保ちましょう(通常は150~170℃)。
- 重なり合った部分をしっかりと押し、幅全体に均一に圧力がかかるようにします。
5.冷却と仕上げ
- 接合部が完全に冷えるまで圧力をかけ続けてください。圧力を緩めるのを早すぎると、重ね合わせ部分が歪んだり、剥がれたりします。
- プーリー上をスムーズに移動できるように、継ぎ目に沿って余分な PVC を切り取ります。
3.経験からのフィールドノート
- オーバーラップ溶接は、コンベアベルト接合の中でも忍耐強い作業が求められる接合方法の一つです。加熱サイクルを急ぐと、接合部を損傷する最も早い方法となります。
- 食品グレードの用途では、やはりフィンガースプライスをお勧めします。重ね溶接では継ぎ目が目立ち、そこにゴミが付着する可能性があります。
- 新しい技術者にコンベア ベルトの接合方法を教える場合は、オーバーラップ溶接から始めます。オーバーラップ溶接は許容範囲が広く、精密な切断に進む前に自信をつけるのに役立ちます。
この方法でコンベアベルトのジョイントを接合する際、私はいつもこれを「簡素な」選択肢と考えています。派手さはありませんが、適切な場所で使用すれば信頼性があります。コンベアベルトの接合手順に従い、ベルトの構造を尊重すれば、この接合で何ヶ月も、時には何年も問題なく使用できます。

3.5 PVCベルト用メカニカルファスナー
シフトの途中で電話が鳴り、オペレーターから「ベルトが切れました!」という連絡が入ります。ヒートプレス機や加硫装置を完備した設備が常にあるとは限りません。そんな時こそ、メカニカルファスナーキットを取り出しましょう。これはコンベアベルトの継ぎ目を「すぐに」接合するアプローチで、すぐに再稼働が必要なPVCベルトに最適です。
私は、機械的な締結を、コンベア ベルトの接合部の緊急時のタイヤ交換のようなものだと考えます。華やかではなく、永久に持続するものではありませんが、再び動き出せるようにするのに十分な信頼性があります。
1.機械式ファスナーが有効な場面
- ダウンタイムはコストがかかる – 一分一秒が重要で、1 時間以内に接合する必要があります。
- 遠隔地 – 大型の接合機器を利用できません。
- 頻繁なベルト交換 – ベルトが頻繁に交換され、永続性が要求されないシステム。
食品グレード、高速回転、あるいは頻繁に洗浄される用途の場合は、慎重に検討することをお勧めします。ファスナーにゴミが絡まり、騒音が増大したり、プーリーの摩耗が早まる可能性があります。
2.コンベアベルト接合手順 - 機械的方法
1.シャットダウンしてロックアウトする
- 必ず最初に電力を遮断してください。動いているベルトは反射神経を試す場所ではありません。
2.端をまっすぐにする
- まっすぐで均一な切断が重要です。端が曲がっていると、負荷がかかったときに接合部がねじれてしまいます。
3.適切な留め具を選ぶ
- PVCベルトには、小さなヒンジプレートやポリマーコーティングされたフックをおすすめします。ベルトカバーを食い破ることなく、しっかりと固定できます。
4.穴の位置をマークする
- ファスナーキットに付属のテンプレートを使用してください。ベルトの中心線に合わせて、均等に引っ張られるようにしてください。
5.きれいな穴を開ける
- 鋭いパンチにより、布地の層のほつれを防ぎます。
6.インストールとセキュリティ対策
- ファスナーをベルトの表面と面一になるように配置します。プレートが曲がらないように、金具は中央から外側に向かって徐々に締め付けてください。
7.接続ピンを挿入する
- ヒンジ式の場合は、ピンを差し込み、スムーズに回転することを確認してください。ナイロンコーティングされたピンは、騒音と摩耗を軽減します。
8.テスト実行
- 最初はゆっくり回し、ジョイントがプーリーを通過する様子を観察し、異音がないか確認します。フルスピードで回す前に調整してください。
3.現場体験のヒント
- コンベア ベルトの接合方法を学習する場合は、ここから始めてください。機械的な方法では、熱や硬化時間の複雑さを伴わずに、位置合わせと張力の基本を学ぶことができます。
- 工具箱に予備のピンと留め具をいくつか入れておきましょう。これで長時間のダウンタイムを回避できます。
- たとえ短時間であっても、機械のジョイントは定期的に点検してください。振動で緩んでしまう前に、ハードウェアを締め直してください。
長年の職務経験の中で、機械式締結がシフト全体を救う場面を何度も見てきました。コンベアベルトの接合方法の中では最も耐久性が高いわけではありませんが、見た目よりもスピードが重視される場合、上層部の誰かがラインダウンに気づく前にシステムを復旧させるのが機械式締結です。

3.6 PVCスプライス選択ガイド
長年の現場で学んだことの一つは、PVCベルトがシステム全体の成否を左右するということです。時には文字通り、その成否を左右することもあります。コンベアベルトの接合方法を正しく選ぶことは、単に両端を接合するだけでは不十分です。接合部が実際の作業環境に耐えられることを確認することが重要です。私は長年にわたり完璧な接合を見てきましたが、間違った接合方法のために昼休み前に機能しなくなるケースも見てきました。
PVCコンベアベルト接合の種類をお客様にご提案する際、私はスピード、清潔さ、そして耐久性を重視します。それぞれの方法には個性があり、エレガントで長持ちするものもあれば、迅速で一時的なものもあります。
1.フィンガースプライス – シームレスなパフォーマンス
完璧さが求められる時にこの方法を使います。ベルトの端を複数のフィンガー状に切断し、ミリ単位の精度で並べ、熱と圧力で接合します。冷却すると、接合部は元のベルトと見た目も感触も全く同じになります。
- 選択すると:食品グレードの処理、荷物の仕分け、静かに動作するシステム。
- Advantages:滑らか、丈夫、衛生的。
- トレードオフ:熟練したオペレーターとプレス機が必要であり、現場での修理には適していません。
2.オーバーラップ溶接 - 実用的な解決策
これは中間的な方法です。両端を斜めに削り、重ねて、PVC層が接着するまで加熱調整します。完全には見えませんが、適度な使用であれば信頼できます。
- 選択すると:低速から中速のライン、季節的な運用、予算の制限。
- Advantages:指で接合するよりも速く、特別な切断テンプレートは必要ありません。
- トレードオフ:ジョイント部分に若干の段差があり、繰り返し曲げても柔軟性がありません。
3.機械式ファスナー – 緊急時のヒーロー
時々、ラインが止まって時間が刻々と過ぎていく。そんな時こそ、機械式ファスナーを取り出す。数分で端を締め付けてくれる。硬化も待ち時間も不要だ。
- 選択すると:遠隔地、緊急の再起動、ベルトの頻繁な交換。
- Advantages:迅速なインストール、最小限の装備。
- トレードオフ:目立つ、騒音が大きい、衛生が重要なエリアには適していません。
4.コンベアベルトの接合方法に関する私の経験則
- 衛生第一 – クリーンな環境ではフィンガースプライシングが勝ります。
- スピードが重要 – 時間がある場合は重ね溶接し、分がある場合は留め具を使用します。
- 寿命とコスト – 永続的な方法は初期費用は高くなりますが、ダウンタイムは節約できます。
コンベアベルトの接合方法を正しく選ぶには、接合部とワークを無理やり接合部に合わせるのではなく、ワークに合わせることが重要です。正しい接合方法を選択すれば、PVCベルトはスムーズに動作し、メンテナンスの手間も省け、システムが機能する静かな音を楽しむ時間が増えます。