1砂コンベアベルトの概要:工学的特性と基本的な配置
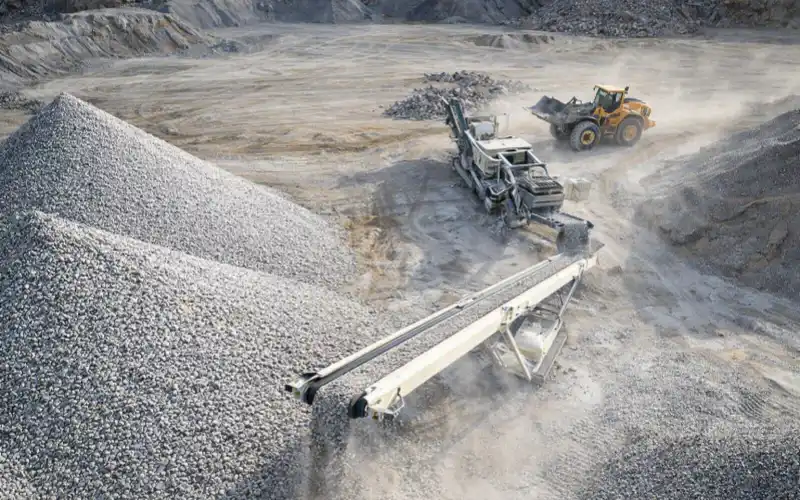
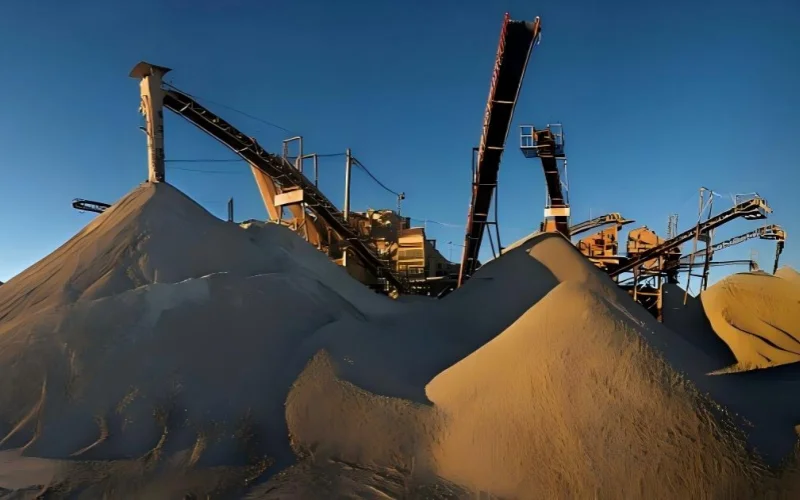
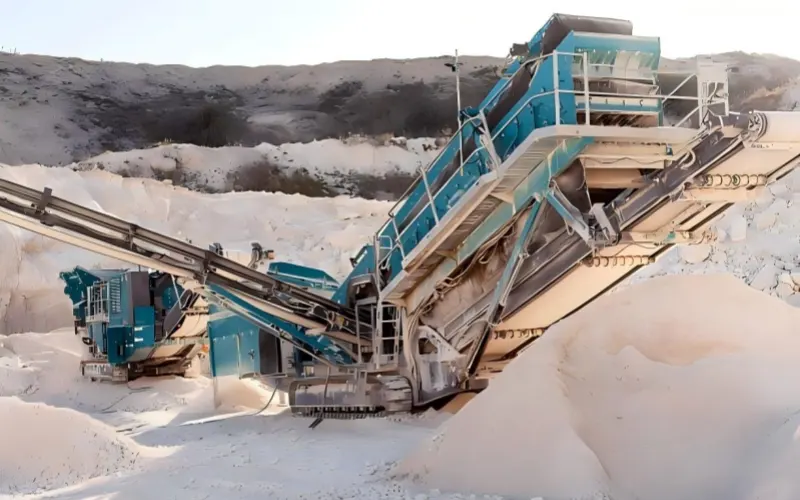
砂コンベアベルトは、砂生産ラインにおいて、砂や砂利などの原料を大量かつ連続的に搬送するための基幹設備です。その本質的な役割は、単なる「搬送」ではなく、生産ライン全体の安定稼働を確保することです。砂生産システムにおいて、装置間の材料搬送には、砂コンベアベルトが不可欠です。
材質の観点から見ると、砂コンベアベルトは主に人工砂、天然砂、砕石、鉱石などの材料を輸送します。これらの材料は、高い摩耗性、継続的な衝撃、単位時間あたりの輸送量の大きさという3つの典型的な特性を備えています。
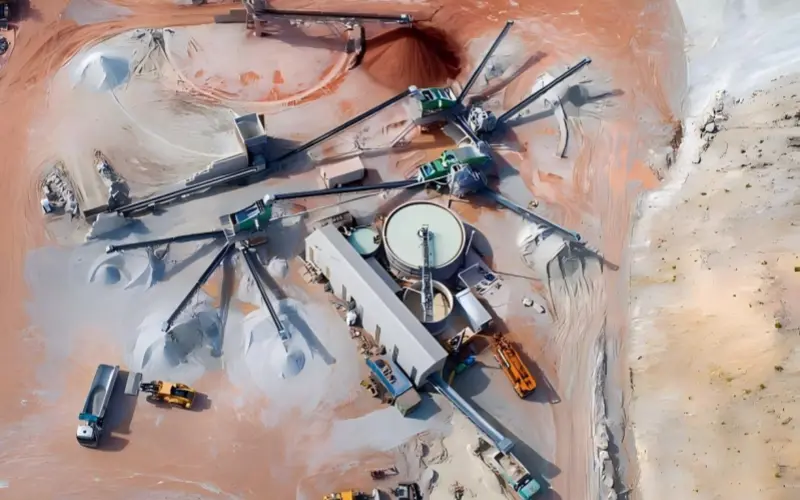
砂生産ラインでは、砂コンベアベルトが振動フィーダー、破砕機、ふるい分けシステム、砂製造機を連結し、原料の連続的な流れを左右します。コンベアベルトの性能が不十分な場合、ベルト本体の過度の摩耗が発生し、ライン全体の生産能力が直接的に低下します。
ウィキペディアのコンベヤベルトシステムの工学的説明によると、コンベヤベルトシステムは鉱業や骨材産業における大規模生産を実現するための重要な設備であり、毎時数百トンから数千トンの安定した輸送能力を支えている。
砂の生産ラインでは、砂コンベアベルトの耐摩耗性、耐衝撃構造、動作安定性が、単一のコンベアベルトの実際の耐用年数、年間交換頻度、および砂1トンあたりの総合輸送コストを直接決定します。
2砂生産ラインにおける砂コンベアベルトの中心的な役割
2.1 砂コンベアベルトは砂生産ラインの実際の最大搬送能力を決定します。
砂の生産ラインでは、砂コンベア ベルトの有効帯域幅、動作速度、および材料の蓄積高さが共同して、単位時間あたりの最大スループットを決定します。
このスループットはシステム内の固定の上限として機能し、他の機器はこの制限内でのみ動作できます。
破砕機または砂製造機の設計容量がコンベアベルトの搬送容量を超えると、次のようになります。
- 給餌量は受動的に減少する
- 下流の設備が断続的にアイドリング状態になる
- 実際の生産量はコンベアベルトの容量付近で安定している
この運転条件では、出力は破砕装置や砂製造装置ではなく、砂コンベアベルトによって決まります。
2.2 砂コンベアベルトには、固定された材料落下点ではなく、「ベルト表面に沿って移動する連続的な衝撃ゾーン」があります。
運転中、コンベアベルトは連続的に循環し、ベルト表面上の材料の落下点は常に変化します。
したがって、砂コンベア ベルトは実際には単一の固定点ではなく、移動する衝撃ゾーンを持ちます。
この影響には次の特徴があります。
- 衝撃位置はベルトの周期に合わせて移動する
- 衝撃頻度が高く、持続時間が長い
- エネルギーは疲労の形でカバーゴムとベルトコアに蓄積されます
耐衝撃構造が不十分な場合、一般的な結果は次のとおりです。
- 全長にわたるカバーゴムの摩耗の加速
- ベルトコアの周期的な疲労損傷
- 層間接着性能の全体的な低下
このタイプの損傷は、瞬間的な故障ではなく、累積的な故障です。
2.3 砂コンベアベルトはインターロックシステムの「事前信号源」であり、単一のシャットダウントリガーポイントではありません。
ほとんどの砂生産ラインでは、砂コンベアベルトに次のものが装備されています。
- ベルトずれスイッチ
- 滑りまたは速度検出
- 物質の蓄積または閉塞の検出
これらの信号は、ライン全体を直ちに連動させてシャットダウンするのではなく、主にコンベア自体に影響します。
実際の操作:
- わずかなずれや早期のずれは通常、肉眼では見えません
- 信号はまず警報や負荷軽減のために使用される
- 重大なずれや継続的な滑りが発生した場合のみ、コンベアが停止します。
このコンベアが重要な原料経路である場合にのみ、上流および下流の設備は原料不足や閉塞により受動的に停止します。したがって、砂コンベアベルトの異常は、システム全体の機能停止ではなく、「単一の機械の停止」として現れるのが一般的です。
2.4 砂コンベアベルトの運転状態によって、異常が「制御可能」か「受動的に拡大」しているかが決まります。
砂生産システムでは、コンベアベルトが適切に動作している場合、次のようになります。
- わずかな偏差はアイドラーローラーによって修正できます。
- 短期的なずれは継続的な材料供給に影響を与えません。
- 少量の物質の蓄積は上流または下流の設備に広がることはありません。
砂コンベアベルトの設計または選択が不適切である場合:
- 小さな異常はすぐに拡大されます。
- 個々のコンベアが頻繁に停止します。
- シャットダウンは、上流および下流の機器に連鎖的に影響を及ぼします。
これらの問題は機器の故障ではなく、システムの冗長性と安定性が不十分なために発生します。
砂生産ラインにおいて、砂搬送コンベアベルトは、その搬送能力、耐疲労構造、および運転安定性によって、個々のコンベアの生産能力限界、ベルト寿命、および停止頻度を決定します。停止の影響がどの程度広がるかは、システム構成と冗長設計によって異なります。そのため、過去20年間の経験に基づき、当社は一般的に、指定されたTPH範囲に対して、予算内で約10%の冗長性を確保することをお勧めします。
3砂・砂利搬送システムにおける作業条件の技術的制約
3.1 砂利や砂利材料の高い摩耗性は長期的な構造上の制約となる
砂、砕石、製造砂には一般に石英粒子が多く含まれており、その摩耗形態は主に滑り摩耗と転がり摩耗の重ね合わせとなります。
連続運転条件下では、摩耗は突然の局所的な出来事ではなく、搬送経路に沿って継続的に蓄積されます。
この特性により搬送システムに課される制約には次のものがあります。
- 接触面は予測可能な摩耗率を許容する必要があります。
- 構造的な故障は瞬間的な故障ではなく、主に「寿命の低下」が原因です。
- システムには頻繁な交換ではなく、長期的なメンテナンススケジュールが必要です。
これは、砂利や砂を扱う場面で砂搬送ベルトを使用する際の前提と背景であり、結論ではありません。
3.2 砂利輸送における衝撃は瞬間荷重ではなく疲労荷重である
砂利の移送中に発生する衝撃は、連続的な材料落下と速度差の重ね合わせによって生じます。
この衝撃の工学的特徴は次のとおりです。
- 中程度の衝撃振幅
- 行動の頻度が高い
- 長期間
したがって、搬送システムは、単一の衝撃に耐えるのではなく、長期にわたる疲労の蓄積に耐えるという問題に直面します。
繰り返しの負荷を分散または吸収できない構造では、動作サイクル中にパフォーマンスが低下します。
3.3 砂利輸送の負荷は連続的に変動する
実際の運転では、砂利の粒度組成、水分含有量、瞬間供給速度が連続的に変化します。
この変化は、単一の極端な値の形ではなく、頻繁な小さな変動の形で発生します。
これにより搬送システムに課せられる制約には次のものが含まれます。
- 設計値からの短期的な負荷の逸脱を考慮する必要があります。
- 動作状態は、正確で一定の供給に依存することはできません。
- システムにはある程度の適応性が必要です。
これらの変動特性は砂利作業条件の正常な状態であり、異常な状況ではありません。
3.4 砂利輸送は長期連続運転を基本前提としている
砂利生産では通常、毎日の連続運転を基本的な運転モードとして使用します。
このモードでは、搬送システムが直面する制約は次のとおりです。
- ダウンタイムのコストは、1 回の修理のコストよりも高くなります。
- 小さな欠陥は大きな欠陥よりも破壊的です。
- メンテナンス作業は、運用を中断するのではなく、運用サイクルに統合する必要があります。
したがって、砂利輸送システムのエンジニアリング設計の前提は、本質的に「性能限界」ではなく「持続可能な運用」です。
砂や砂利を扱う作業環境は、摩耗、疲労、負荷変動、そして長期運転といった構造的な制約を搬送システムに課します。砂搬送ベルトは、単独の製品としてではなく、これらの制約の下で定義され、適用されます。
4砂コンベアベルトシステムの構造構成と動作原理
4.1 砂コンベアベルト本体
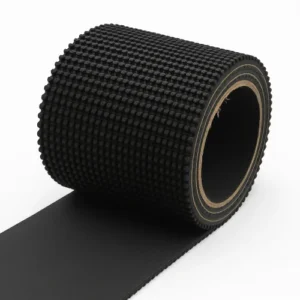
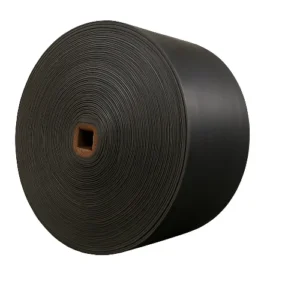
砂搬送用コンベヤベルトのベルト本体は、カバーゴム、ベルトコア、エッジゴムで構成されています。これについては、以前「ゴムコンベヤベルト製造工程」に関する記事で説明したため、ここでは繰り返しません。ベルト本体は、搬送物と直接接触し、システム内で循環する部品です。
- トップカバーゴムはベルト表面にあり、材料接触層として機能し、通常は厚くなります。
- ベルトコアは中間層に位置し、張力を受けます。通常は2層から6層までの複数の層で構成されます。
- エッジゴムはベルト側面の構造的完全性を保護しますが、必須ではありません。多くのお客様はエッジカットベルトを好んで使用されます。
ベルト本体は、システム内で3つの基本的な機能を果たす。すなわち、材料の搬送、張力の伝達、そして連続運転サイクルへの参加である。
4.2 駆動ユニットと減速システム
駆動ユニットはモーター、減速機、カップリングで構成され、搬送システムに継続的な電力を供給します。
- モーターは回転力を出力します。
- 減速機はベルトの速度とトルクの要件に適合します。
- 動力は駆動プーリーを介してベルトに伝達されます。
駆動システムは搬送量を直接制御するのではなく、安定したベルト速度を維持します。
4.3 駆動プーリと曲げプーリ
プーリー システムには、駆動プーリーと複数セットの曲げプーリーが含まれます。
- 駆動プーリーは駆動ユニットに接続します
- ベンドプーリーはベルトの走行方向を変えます
- 滑車は摩擦を高めるためにゴムやその他のコーティングで覆われている
プーリーシステムは動力を伝達し、コンベアベルトを閉ループ経路に沿って誘導します。
4.4 アイドラーシステム
走行ベルトを支持するために搬送経路に沿ってアイドラーが配置されています。
- 上部アイドラーは積載部を支える
- 下部アイドラーはリターンセクションをサポートします
- トラフアイドラーはベルトの断面プロファイルを形成します
アイドラーはベルトのたわみを根本的に制限し、安定した走行軌道を維持します。
4.5 フレームと支持構造
フレームは構造用鋼または溶接部品から構築され、搬送システムを支える固定基礎として機能します。
- ドライブドラム、アイドラー、ドライブユニットをサポート
- 搬送経路の幾何学的な位置決めを保証する
- 設置とメンテナンスのアクセスを提供します
フレームは材料の輸送には直接関与しませんが、搬送システムの全体的な構造的安定性を決定します。
4.6 張力調整装置
テンショナー装置はベルトの初期張力を調整します。一般的なタイプには以下のものがあります。
- ネジの張力調整
- ウェイトテンション
- 油圧式または自動張力調整
張力調整システムは、動作中に必要な張力範囲を維持します。
4.7 安全装置および補助装置
砂コンベアベルト システムには、通常、次のような補助コンポーネントが組み込まれています。
- 逸脱検出装置
- 速度またはスリップ検出
- スクレーパー
- ガードカバー
これらの装置は、稼働状況を監視し、現場における安全および保守に関する要件を満たします。
砂コンベアベルトシステムは、ベルト本体、駆動ユニット、ドラム、アイドラー、フレーム、張力調整システム、および補助装置で構成されています。各コンポーネントは、荷重支持、動力伝達、支持、監視といった個別の機能を果たし、完全な連続搬送システムを形成します。
5一般的な砂コンベアベルトの種類(測定可能な作業条件に基づく工学的判断)
砂および砂利システムでは、砂コンベアベルトの種類の選択は、「測定可能な動作条件パラメータ」に基づいて行う必要があります。
以下の質問に明確なデータで直接お答えします。
- どのくらいの搬送距離が短いとみなされますか?どのくらいの距離が長いとみなされますか?
- 砂利や砂利の粒子の大きさは、どのくらいが中くらいの大きさとみなされますか?どのくらいの大きさが大きいとみなされますか?
- 長期継続運用とは何ですか?
- 引張強度を高める必要があるのはいつですか?
- カバーゴムにはどのDINグレードを直接選択すればよいですか?
5.1 死体 選択:距離、張力、構造安定性
5.1.1 搬送距離の工学分類(単一コンベアによる)
砂利業界では、輸送距離は一般的にエンジニアリングにおいて次のように理解されています。
- 短距離: ≤ 50 m
- 短距離から中距離:50~200メートル
- 中長距離:200~800メートル
- 長距離: ≥ 800 m
注: これは、生産ライン全体の合計長さではなく、単一の砂コンベアベルトの有効搬送長さを指します。
5.1.2 EPコンベヤベルトの適用範囲
短距離から中距離の砂利輸送(50~200m)の場合、
EPコンベヤベルトは、最も一般的で安定した選択肢です。
推奨されるエンジニアリング構成:
- EP 3プライ/4プライ
- 定格引張強度: ≥ 400~630 N/mm
- 一般的なアプリケーション帯域幅: 650 / 800 / 1000 / 1200 mm
適用条件:
- 搬送距離≤200m
- 張力は従来の張力調整装置で制御できる
- 生産ラインでは定期的なメンテナンスが許可されている
5.1.3 中距離から長距離、高張力: スチールコード コンベヤ ベルトはどのような場合に必要ですか?
以下のいずれかの条件が満たされる場合は、スチールコード コンベヤ ベルトを検討する必要があります。
- 単一コンベアの長さ ≥ 200~300 m
- 大きな揚高(大きな傾斜または大きな落下)
- 主要幹線コンベアライン。停止するとライン全体に影響が出る
一般的なエンジニアリンググレード:
- ST1000 / ST1250: 中型メインコンベア
- ST1600 / ST2000: 高負荷幹線
スチールコードコンベヤベルト 意義は「より先進的」であることではなく、
伸びが低く、構造安定性が高いため、長期的な張力の変化を制御するために使用されます。
5.2 砂利の粒子サイズと「衝撃グレード」の明確な定義
5.2.1 砂利粒度の工学分類
砂の製造および粉砕システムでは、粒子のサイズは一般的に次のように理解されます。
- 細粒: ≤ 10 mm (製造砂、細砂)
- 中:10~40 mm(従来の砕石、小さめの材料)
- 大きな粒子/塊: ≥ 40~50 mm
- 大きなブロック: ≥ 80~100 mm
システム内の 50 mm 以上の粒子の割合が 20~30% を超えると、一般に工学上は衝撃型の状態とみなされます。
5.2.2 大規模ブロックの典型的な位置
- 振動フィーダー → 一次破砕機
- 一次破砕機 → 二次破砕機
これらの場所は、砂コンベヤーベルトに傷、ひび割れ、早期故障が発生しやすい場所です。
5.3 カバーゴムの直接選択ロジック(DINグレードを例に)
5.3.1 従来の砂利輸送(製造砂、従来の砕石)
操作条件:
- 粒子サイズ≤40mm
- 周囲温度
- 連続運転だが、影響は集中しない
推奨カバーゴム:
- ディンY
- DIN摩耗≤150 mm³
該当地域:
- スクリーニング後の搬送
- 完成した砂の搬送
- 一般支線
5.3.2 摩耗性の高い砂利の運転条件(高石英含有量、長時間運転)
操作条件:
- 石英や玄武岩などの高硬度材料
- 毎日の稼働時間 ≥ 16~20時間
- 年間稼働日数 ≥ 300日
推奨カバーゴム:
- ディンX
- DIN摩耗≤120 mm³
これは、砂利業界で最も一般的に使用されている「主な搬送グレード」です。
5.3.3 極めて高い摩耗/衝撃集中条件
条件:
- 50 mm以上のブロック材の割合が高い
- 衝撃は固定落下エリアに集中
- 表面傷のリスクが高い
推奨カバーゴム:
- DIN W
- DIN摩耗≤90 mm³
よく使用される用途:
- 給餌セクション
- 一次破砕後の二次破砕
- 高落下転送ポイント
5.4 どの程度の「高引張強度」を選択すべきか(EP/STに特有)
5.4.1 EPコンベヤベルトの推奨引張強度
- 通常の骨材:EP 400 / EP 500(3~4層)
- 衝撃を受けやすい部分:EP 630(4~5プライ)
EP 層の数が不足していたり、強度が低い場合は、ベルトがすぐに破損するのではなく、疲労亀裂が加速される危険性があります。
54.2 スチールコードコンベヤベルトの引張強度定格
- 中型幹線:ST1000~ST1250
- 高負荷/長距離: ST1600以上
5.5 引張強度が低い場合の「改善」方法
これは、実際のプロジェクトではよくある避けられない状況です。
コストや配送上の制約により砂コンベアベルトの引張強度が低い場合、次の方法でリスクを軽減できます。
- インパクトベッド/インパクトアイドラーのセットアップ
→ 物質落下の瞬間的な衝撃を分散
- 資材落下緩衝帯の長さの延長
→ 単位面積あたりの衝撃エネルギーの低減
- 材料落下高さを0~1.5m以下に制御
- 集中した衝撃点を避けるためのシュート構造の調整
これらの対策は適切なベルトの選択に代わるものではありませんが、ベルトの早期損傷を大幅に遅らせることができます。
6砂コンベアベルトの仕様と価格体系
砂と砂利のプロジェクトでは、砂コンベヤーベルトの価格は単一の数字ではなく、複数のエンジニアリングパラメータの結果です。
これらのパラメータを細分化せずに価格そのものについて議論するのは意味がありません。
6.1 砂コンベアベルトの価格を決定するコア仕様
6.1.1 ベルト幅
ベルト幅は、以下の事項を直接決定するため、価格を決定する主な要因となります。
- 1メートルあたりの接着剤消費量
- ベルト重量
- 輸送費および設置費
砂および砂利システムにおける一般的なベルト幅は次のとおりです。
- 500 / 650 mm: 細枝線、仕上げ砂
- 800 / 1000 mm: 主流の砂利輸送
- 1200 / 1400 mm:大容量幹線
他のパラメータは同じままで、
ベルト幅が広くなるにつれて価格は直線的に上昇するのではなく、段階的に上昇します。ここで特に重要なのは、2400mmが転換点となる点です。2400mmを超えるベルトは超幅広ゴムコンベヤベルトとみなされ、2400mmを超える加硫機は非常に希少で、より厳格な加工技術が必要となるため、この幅を超えると価格が劇的に上昇します。
6.1.2 カーカス引張強度
骨組みの強度は、砂搬送ベルトの構造コストを直接的に決定する。
EPコンベヤベルト
価格は主に以下の要因によって影響を受けます。
- 定格引張強度 (例: EP400 / EP500 / EP630): EP ファブリックに対する要件が高くなると、価格が大幅に上昇します。
- 層数(3層/4層/5層):加工工程が増加し、原材料費も増加します。
砂利業界:
- EP400 → EP500 → EP630 グレードが上がるごとに単位長さあたりのコストは大幅に上がりますが、同時に張力安全マージンも増加します。
スチールコードコンベヤベルト
価格は主に以下の要素によって決まります。
- ST定格(ST1000 / ST1250 / ST1600 / ST2000)
- スチールコードの使用量と構造の複雑さ(各スチールコードコアに必要なワイヤの数、各コアワイヤの直径など)。
6.1.3 カバーゴムグレード(DINグレード)
カバーゴムは、最も過小評価されやすいものの、砂コンベアベルトのコストに最も直接的な影響を与える要素です。
DIN規格では:
- ディンY
- ディンX
- DIN W
Y → X → M では、コストの増加は次の原因によって生じます。
- 下限摩耗値(mm³)
- 原材料配合コストの上昇
- より厳格な品質管理
同じカーカス条件下では、DIN W は DIN Y よりも大幅に高価ですが、耐用年数の向上は主に摩耗の激しい部分で見られます。
6.1.4 カバーの厚さ
カバーの厚さは、次の2つのことに影響を与えます。
- 単位長さ/幅あたりの材料費
- 実際の摩耗寿命
一般的な構成:
- 上層土 6~8 mm / 下層土 2~3 mm (通常の砂利)
- トップカバー ≥8 mm (高摩耗または衝撃のアプリケーション)
厚みを増しても「強度が増す」わけではなく、摩耗サイクルが長くなります。
6.1.5 ベルトの長さ
ベルトの長さは単価には限定的に影響しますが、合計価格には直接影響します。
注意することが重要です:
- 通常、ベルトの長さが長いほど、引張強度が高くなります。
- 引張強度が高くなると、単価も高くなります。
したがって、長さは強度を通じて間接的に価格に影響を与えることがよくあります。
6.2 砂利採取条件の違いによる価格構造の違い
6.2.1 従来の砂利生産ライン(ふるい分け後、完成した砂)
一般的な構成の組み合わせ:
- EPコンベアベルト(EP400~EP500)
- DIN YまたはDIN Xカバー
- 中幅ベルト(800~1000 mm)
価格特性:
- コストはベルトの幅と長さに集中する
- カバーゴムのコストは比較的抑えられます。
6.2.2 メインコンベアライン(高負荷、長時間運転)
一般的な構成の組み合わせ:
- EP630またはスチールコードコンベヤベルト
- DIN X カバー(一部は DIN W)
- ベルト幅が広い
価格特性:
- カーカスの強度が主なコスト要因である
- カバーゴムのグレードは単価に大きな影響を与えます。
6.2.3 衝撃濃縮部(供給部、一次破砕機後)
一般的な構成の組み合わせ:
- 高強度EPコンベアベルト(多層)
- DIN Wカバー
- 厚いトップカバー
価格特性:
- 単価は通常のコンベアベルトよりも大幅に高い
- ただし、通常は長さが短いため、合計価格はそれほど高くならない可能性があります。
6.3 「低価格の砂コンベアベルト」の方が高価な場合が多いのはなぜですか?
砂利プロジェクトでよくあるコストの誤算には次のようなものがあります。
- 摩耗しやすい幹線にDIN Yカバーゴムを使用
- EP層が不十分で、後からインパクトアイドラーを追加して対策する
- 引張強度を下げて初期購入価格を下げる
これらの実践の直接的な結果は通常次のようになります。
- 交換サイクルの短縮
- 計画外のダウンタイムの頻度増加
- 年間輸送コストの上昇
砂コンベアベルトの本当のコストは、「1メートルあたりいくらか」ではなく、「1年に何回交換する必要があるか」です。
6.4 価格評価のためのエンジニアリングシーケンス
砂コンベアベルトの見積もりを評価する正しい順序は次のとおりです。
- 動作条件(距離、粒子サイズ、移動時間)を確認する
- カーカスの引張強度を確保
- カバーゴムのDINグレードを決定する
- ベルト幅とカバーの厚さを決定する
- 最後に価格を比較する
順序が逆の場合、価格比較はエンジニアリング上の重要性を失います。
7砂コンベアベルトのカスタマイズ構成と補助装置
砂・砂利システムにおいて、砂コンベアベルトの補助装置は「多ければ多いほど良い」というものではなく、実際の運転条件のリスクポイントに適合しているかどうかが重要です。
構成が合理的かどうかは、次の 1 つの質問によって決まります。
現在の動作条件下では、このデバイスを構成しないことは、コンベア ベルトの寿命または動作の安定性の制御の喪失に直接つながりますか?
この基準に基づいて、補助装置は 3 つのカテゴリに分類できます。
7.1 条件トリガーの必須構成
以下の明示的な動作条件が満たされた場合、構成なしの砂コンベア ベルトの損傷は、徐々に進行するのではなく、構造的なものになります。
7.1.1 インパクトアイドラー/インパクトベッド
トリガー条件(これらの条件のいずれかが必要であるとみなされます):
- 粒子落下高さ ≥ 5 m
- 材料中の50 mm以上の粒子が20%以上を占める
- 粒子の落下は一定領域に集中します(供給部、一次破砕機後の二次破砕機)
このデバイスがない場合の直接的な結果:
- カバーゴムの局所的な崩壊または早期の亀裂
- コア疲労が加速し、表面から内部に亀裂が広がる
- 実際の寿命は設計上の予想よりも大幅に短い
上記の条件下では、インパクト アイドラー / インパクト ベッドは「保護機能」ではなく、荷重支持構造の一部となります。
7.1.2 スカートゴム + シーリングシステム
トリガー条件:
- ドロップ幅 ≥ 7 × ベルト幅
- 横方向拡散傾向のある離散材料の粒子サイズ分布
- エッジのずれや材料のこぼれが一般的な問題となっている
構成しない場合の直接的な結果:
- 砂コンベアベルトエッジゴムの継続的な異常摩耗
- ずれの頻度の増加
- 実際の損傷は非荷重支持領域に集中している(早期のエッジ破損)
7.2 状況に応じた推奨構成
これを設定するかどうかは、回線の長さ、ダウンタイムコスト、運用安定性の要件によって異なります。設定しなくてもすぐに障害が発生するわけではありませんが、リスクが蓄積される可能性があります。
7.2.1 ベルトアライメント装置
推奨構成条件:
- 単一コンベアの長さ ≥ 150~200 m
- 複数の転送ポイントまたは非線形レイアウト
- 基礎沈下またはずれの可能性
説明:
- その ベルトアライメント装置 偏差の広がりを抑えるために使われます。
- フィードの中心精度やアイドラーローラーの取り付け精度を置き換えることはできません。
7.2.2 速度 スイッチ/スリップ検出
推奨構成条件:
- メインコンベアライン
- 砂コンベアベルトが 1 つ停止すると、ライン全体に影響が及びます。
- 頻繁な始動と停止のサイクル、または大幅な負荷変動。
エンジニアリング価値:
- 目視では検知しにくい滑りを早期に検知します。
- 局所的な過熱や隠れた摩耗の蓄積を防止します。
7.2.3 ベルトクリーナー/スクレーパー
推奨構成条件:
- 水分含有量の大きな変動。
- 微細物質(≤10 mm)の割合が高い(粒子含有量が高い)
- 復路での重大な材料付着
この機能を構成しない場合の一般的なリスク:
- 帰路の二次摩耗
- アイドラーローラーコーティング、異常抵抗
- ベルトのずれの原因の増加
7.3 最適化と改修オプション
これらの機能は、砂コンベアベルトが「走行できる」かどうかを直接決定するものではなく、「よりスムーズに走行する」かどうかを決定します。
73.1 洗浄システム
該当するシナリオ:
- 泥分の多い砂と砂利
- 復路洗浄の要件が非常に高いシステム
通常、実際の材料の接着状況に基づいて、システムを一定期間実行した後にこの機能を追加することをお勧めします。
7.3.2 密閉カバー/ダストフード
該当するシナリオ:
- 厳しい環境要件
- 都市または工場プロジェクト
この機能は主に粉塵制御とコンプライアンスを目的としており、砂コンベヤーベルトの機械的寿命への影響は限定的です。
7.3.3 音と光の警報システム
該当するシナリオ:
- 高度な自動化
- 夜間または最小限の人員による運用
運用管理レベルでの補助的な構成。
7.4 よくあるが誤った設定ロジックは避けるべき
砂利プロジェクトでは、よくある間違ったやり方として次のようなものがあります。
- 構成は動作条件とは無関係です
- 「正しい構成」ではなく「複数の構成」を使用する
正しいロジックは次のとおりです。
- 影響の問題 → まず影響の問題を解決する
- 偏差問題 → まず給餌と幾何学の問題を解く
- 摩耗の問題 → 最初にカバーの接着剤と洗浄の問題を解決する
補助装置の本質は、機能の積み重ねではなく、リスク管理ツールです。
8砂コンベアベルトのエンジニアリング選択ロジック
これまでのセクションでは、長年のエンジニアリングの実践に基づき、骨材システムにおける砂コンベアベルトの作業特性、摩耗および衝撃リスク、構造構成、そして一般的な構成について、段階的に説明してきました。この内容自体は結論ではなく、むしろ選定プロセスにおける有効な経験的判断の第一段階です。
砂搬送ベルトの最終選定は、張力計算、耐摩耗性分析、構造および設置条件の検証といった工学的経験的判断に基づいて行われ、徐々に収束し、最終的に結果が確認されます。
このプロセスは経験と計算の対立ではなく、むしろ両者の重ね合わせと検証です。
8.1 選択前に定義すべき必須の動作パラメータ
コア構造、カバーゴムのグレード、または補助構成を決定する前に、次の動作パラメータを定義し、エンジニアリング計算および検証の入力条件として使用する必要があります。
- 水平コンベア長さL(m)と揚高H(m)
- コンベアパスタイプ(水平・傾斜・大角度)
- 設計コンベア容量 Q (t/h)
- ベルト速度v(m/s)とベルト幅B(mm)
- 最大粒子径dₘₐₓ(mm)および50 mm以上の粒子の割合
- 材料密度 ρ (t/m³)
- 起動方法と起動係数Kₛ
- 周囲温度と材料温度
- 年間営業日数と営業日数
- 現場で熱加硫接合条件が利用可能かどうか
これらのパラメータは、前述の摩耗、衝撃、負荷変動、および連続運転の仮定に対応しています。これらがなければ、その後の判断をエンジニアリングで検証することはできません。
8.2 コア構造の確認:コア検証原則としての作動張力
エンジニアリングの実務では、経験的なライン層別化にコンベア距離がよく使用されますが、コア構造の最終確認では最大作業張力に戻す必要があります。
最大使用張力 Tₘₐₓ は次の要因によって決まります。
- 搬送長さと揚高(H/L)の組み合わせ
- 材料負荷と走行抵抗
- 開始条件と開始係数
- 設計安全係数
これに基づいて、コア層構造のエンジニアリング検証ロジックは次のようになります。
- EP コンベヤベルトの破断強度の Tₘₐₓ ≤ 12 ~ 15% の場合、EP コンベヤベルトは合理的な構造利用範囲内にあります。
- Tₘₐₓ がより高い場合、またはシステムに低伸長性と長期張力安定性に関する特定の要件がある場合、スチールコード コンベヤ ベルトが必須の選択肢になります。
したがって、具体的なプロジェクトでは、
- 200 m の水平コンベア ラインの場合、張力計算が要件を満たしている限り、EP800 / 4 プライは依然として適切なソリューションと見なすことができます。
- 80mの急勾配コンベアラインでは、揚程が50mに近い場合、たとえ短い距離であっても、作業張力と伸びを制御するためにスチールコードが必要になる場合があります。構造
コア層タイプの確認は、距離そのものではなく、張力レベルと構造安定性の要件によって最終的に決まります。
8.3 カバー接着剤DINグレードの検証ロジック:摩耗強度、単一粒子サイズではない
カバー接着剤のグレードの選択には、経験的な層分けに基づくエンジニアリング検証も必要です。
骨材および砂利の用途では、摩耗強度に影響を与える主な要因は次のとおりです。
- 材質モース硬度
- 石英砂:約7
- 石灰岩、頁岩:約3~4
- ベルト速度 (v): 同じ材料条件下では、ベルト速度を 2.5 m/s から 4.0 m/s に上げると、摩耗強度が大幅に増大します。
- 1日の稼働時間と年間稼働サイクル
- ゴムの老化に対する環境温度と材料温度の影響
- 材質モース硬度
これらの要因の複合的な影響により、エンジニアリングにおける DIN カバー ゴム グレードの一般的な検証ロジックは次のようになります。
- DIN Y (≤150 mm³): 硬度の低い材料、ベルト速度が低い場合、および摩耗強度が制御されたコンベアセクションに適しています。
- DIN X (≤120 mm³): 高硬度の材料や、長時間連続運転するメインコンベアラインに適しています。
- DIN W (≤90 mm³): 石英砂、高速幹線、物質の落下が集中するエリアなど、摩耗と衝撃が同時に発生する条件で使用されます。
粒子サイズが小さくても、高硬度、長い動作時間、およびベルト速度の高速化の組み合わせにより、より高いカバーゴムグレードの需要が高まります。
8.4 スチールコードコンベヤベルトの完全な仕様確認
スチールコード コンベヤ ベルトのエンジニアリング選択では、ST 定格を指定するだけでは完全な仕様を構成するのに不十分です。
エンジニアリング確認には少なくとも次の情報が含まれている必要があります。
- ST定格(N/mm)
- スチールコード径d(mm)
- コード構造(例:3+9、3+9+15)
仕様例:
ST1600 (5.4 / 3+9+15)
これらのパラメータは総合的にベルトの疲労耐性、衝撃荷重容量、ジョイント加硫品質を決定します。
8.5 選択制約の一部としてのスプライス条件
接合方法は、砂コンベアベルトの構造的完全性と実現可能性に直接影響します。
- EP コンベヤ ベルトでは、コールドボンド スプライスまたはホット加硫スプライスを使用できます。
- スチールコードコンベアベルト 通常、接合効率を確保するには、エンジニアリングにおいて熱加硫接合が必要です。
選択段階で現場での高温加硫条件の利用可能性が確認されない場合、提案されたソリューションの実現可能性は直接影響を受けます。
8.6 衝撃緩衝構造の工学的検証ロジック
衝撃リスクは、単一の落下高さによって決まるのではなく、以下の要因の複合的な影響によって決まります。
- 最大粒子サイズとブロック材料比率
- 材料密度
- ドロップの高さ
- ベルト速度と衝突角度
- 落下が特定のエリアに集中しているかどうか
これを踏まえると、衝撃ベッドや衝撃アイドラーの設定は、固定の閾値ではなく、衝撃エネルギーと疲労蓄積リスクに基づいて行う必要があります。
9結論:砂コンベヤベルト選定のための工学収束ロジック
本論文は、単一の製品に焦点を当てるのではなく、骨材搬送システムにおける砂コンベヤベルトのエンジニアリング選定判断システムを構築する。このシステムの核心は、個々の経験やパラメータの活用ではなく、測定可能な運転パラメータとエンジニアリング検証ロジックとの対応にある。
骨材搬送システムでは、砂コンベヤベルトの選定は、まず層別化された運転条件に基づいて行われます。搬送距離、揚高、材料粒子径、運転時間といったパラメータは、直接的な判断材料となるのではなく、選定判断のための妥当な範囲を定義するために用いられます。例えば、搬送距離範囲(≤50 m、50~200 m、≥200 m)や粒子径区分(≤10 mm、10~40 mm、≥50 mm)は、張力、衝撃、摩耗といったシステムの基本制約を決定します。
これを踏まえて、エンジニアリング検証ロジックを通じて選択結論を確認する必要があります。
コア層構造は搬送距離そのものではなく最大作動張力によって決定され、被覆ゴムのグレードは粒子径ではなく摩耗強度によって決定され、ジョイントの種類と補助構成は実際の運転条件と現場の実現可能性によって制約されます。このプロセスの核心は、経験的な層別化によって範囲を定義し、計算と検証によってその妥当性を確認することです。
カバーゴムのDINグレードの選択は、このシステムにおける最も代表的なエンジニアリング上の決定事項の一つです。DIN Y、DIN X、DIN Wは性能ラベルではなく、特定の摩耗指標(mm³)に対応するエンジニアリング規格であり、その適用性は、材料の硬度、ベルト速度、運転時間などと併せて総合的に判断する必要があります。同様に、EPコンベヤベルトとスチールコードコンベヤベルトの区別は、「短距離か長距離か」という経験的な対立ではなく、張力利用率と構造安定性の計算に基づいています。
価格構造と補助構成は、このシステムにおいて独立した決定事項ではありません。砂コンベヤベルトの構造コストは、バンド幅、コア強度、カバーゴムのグレード、カバー厚によって決まります。衝撃ベッド、ベルトアライメント装置、クリーニングシステムなどの補助構成は、条件付きトリガーロジックによって介入し、特定された衝撃、ベルトのずれ、または材料の付着のリスクに対処します。これらの構成の工学的意義は、構成の数の多さではなく、確認された運転制約との適合性にあります。
したがって、張力、摩耗、構造条件を通じて動作パラメータが完全に定義され、検証されると、砂コンベヤベルトの選択はエンジニアリング的に決定的なものになります。
この決定論の下では、コンベア ベルトはもはや潜在的なリスク源ではなく、むしろ設計境界内で安定して動作するシステム コンポーネントになります。
10.よくある質問
FAQ 1: 砂コンベヤベルトの寿命はプロジェクトによってなぜこれほど異なるのでしょうか?
寿命は材質やブランドだけで決まるのではなく、動作限界が継続的に超過されるかどうかによって決まるからです。
たとえ高品質のゴムカバーを使用していても、設計限界を超える張力、集中的な衝撃、不十分な清掃などが継続的にかかると、実際の摩耗率は指数関数的に増大します。寿命の違いは、製品自体の「品質」ではなく、動作条件の適合度合いを反映しています。
FAQ 2: 設計された容量に頻繁に達しない場合は、まず幅の広いコンベア ベルトを使用する必要がありますか?
必ずしも。
多くのプロジェクトでは、容量を制限する要因はベルトの幅ではなく、ベルトの速度、材料の層の高さ、または張力マージンです。
ベルト幅を無計画に広げると、ベルトの重量と張力が増加し、疲労が加速する可能性があります。正しい手順は、まず現在のベルトでベルト速度や材料層の高さを上げられるかどうかを確認し、次に形状調整を検討することです。
FAQ 3: 実際の運転中は材料の粒子サイズが大きく変動しますが、コンベアベルトを選択する際には最大値と平均値のどちらを使用すればよいですか?
基準としては「平均粒子径」ではなく「破壊粒子径」を用いるべきです。大きな材料片が小さくとも持続的に発生する場合、衝撃や疲労のレベルが左右されることがよくあります。直径50mm以上または80mm以上の粒子が運転中に繰り返し発生する場合、たとえ発生率が低くても、構造設計および緩衝設計に反映させる必要があります。
FAQ 4: ベルト速度を上げると、摩耗以外に砂コンベヤベルトにどのような影響がありますか?
摩耗以外にも、ベルト速度を上げると次の 3 つの側面に大きな影響が出ます。
- 衝突角度とエネルギー分布
- 材料の突出傾向と戻りストロークでの材料付着の危険性
- 関節における動的応力変動
したがって、ベルト速度を上げることは、本質的にはシステムレベルの調整であり、単一の効率最適化方法ではありません。
FAQ 5: 一部のコンベヤベルトでは、なぜ最初にジョイント部分に問題が発生するのでしょうか?
ジョイントは構造の連続性が壊れる部分だからです。
ジョイントの種類、加硫品質、またはジョイント長さが実際の張力レベルと一致していない場合、ジョイントはベルト本体よりも高い応力集中にさらされます。多くの「ベルト品質問題」は、最終的にはジョイント設計と運転条件の不一致に起因します。
FAQ 6: 衝撃ベッドを追加すると、選択不足のコンベア ベルトの問題を補うことができますか?
衝撃ベッドは損傷を部分的に軽減することしかできず、損傷を補うことはできません。
瞬間的な衝撃を軽減することはできますが、長期的な張力レベルや耐摩耗性を変えることはできません。ベルトの強度やカバーのグレードが不十分な場合、衝撃ベッドは損傷の発生を遅らせることはできますが、根本的な問題を解決することはできません。
FAQ 7: 一部のプロジェクトは最初は安定して実行されていても、6 か月後に突然問題が急増するのはなぜですか?
これは疲労と摩耗の累積効果の典型的な例です。
設計限界付近で稼働する砂コンベヤベルトは、初期には正常に動作することがほとんどですが、カバーが薄くなり、ベルトが伸びてジョイント効率が低下すると、システムマージンが急速に減少し、短期間で問題が急速に発生します。
FAQ 8: すでに高い DIN グレードを選択した場合でも、カバーの厚さに注意する必要がありますか?
はい、この 2 つは機能が異なります。
DIN グレードによってユニットの摩耗率が決まり、カバーの厚さによって許容できる摩耗の総量が決まります。
摩耗が激しいがスペースが限られている状況では、薄くて高級なカバーは、適度に厚い中高級なカバーほど実用的ではない可能性があります。
FAQ 9: 同じラインの異なるセクションで砂コンベアベルトの構成が異なるのはなぜですか?
リスクの種類が違うからです。
供給部は主に衝撃を受け、主ラインは張力と継続的な摩耗を受け、戻り部は材料の付着と二次摩耗に直面します。
均一な構成は、多くの場合、重要なセクションでは不十分であり、重要でないセクションでは無駄を意味します。
FAQ 10: 既存の砂コンベヤーベルトがすでに「構造的に危険な状態」にあるかどうかをどのように判断すればよいですか?
次の 3 つの信号から始めることができます。
- ベルト伸び補正頻度の大幅な増加
- 接合部または局所的な部分の摩耗率が他の部分よりも高い
- 運転中のベルト調整や清掃などの補助装置への依存度が大幅に増加
これらの信号は通常、明らかな障害の前に現れ、再評価と再選択が必要かどうかを判断するための重要な基準となります。