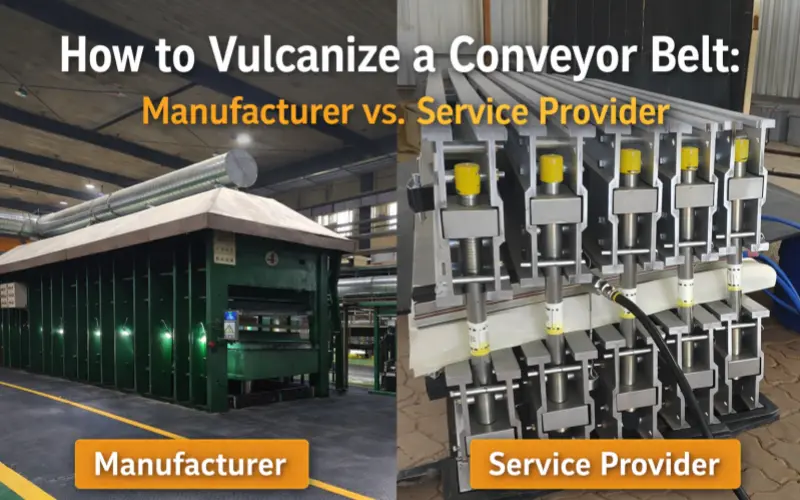
コンベアベルトの加硫方法 2026:メーカー vs. サービスプロバイダー

目次
コンベアベルトを加硫させる方法

この記事では、ゴム製コンベヤベルトメーカーとサービスプロバイダーという根本的に異なる2つの役割を比較しながら、コンベヤベルトの加硫方法を説明します。工場でのベルト全体の加硫と現場でのホットスプライス加硫を詳細に分析し、工程、所要時間、構造上のリスク、そして実際の産業用途において、工場での加硫よりもスプライス加硫の方がはるかに高いプロセス安定性が求められる理由を明らかにします。

はじめに

以前、コンベヤベルトの加硫に関する記事を執筆し、加硫の原理とコンベヤベルトの加硫工程を詳しく解説しました。今回は、ゴムコンベヤベルトメーカーゴムコンベヤベルトサービスプロバイダーという2つの立場から、コンベヤベルトの加硫について分析します。この2つの立場では、ゴムコンベヤベルトの加硫に関して全く異なるアプローチが取られます。

Tiantie 産業、 中国のトップ10コンベアベルトメーカーは、生産工程においてコンベアベルト全体を加硫します。そのため、当社の設備とプロセスフローは高度に標準化され、再現性も高くなっています。

一方、専門サービス提供者は、主に2本の長いコンベヤベルトを加硫接合することに重点を置いています。彼らは、ベルトの厚さ、生地の層数、その他の技術仕様などのパラメータに基づいて、カスタマイズされた戦略を策定する必要があります。

次に、コンベアベルトの加硫方法について、両方の観点から検証します。左側のコンテンツテーブルをクリックして、ご自分の役割を選択し、ご興味のあるセクションに直接移動できます。

2. コンベアベルト加硫とは何ですか?

簡単に言えば、加硫とは、ベルトの技術的要件に応じて十分な圧力と温度を加える加熱プレス機を使用することです。高温高圧によって、コンベアベルトの「生ゴム」は「硬化ゴム」へと変化します。この基本原理は、メーカーとサービスプロバイダーのどちらでも同じです。

3. ゴムコンベヤベルト工場でコンベヤベルトを加硫するにはどうすればいいですか?

このセクションでは、ゴム製コンベヤベルト製造業者の観点から加硫手順を説明します。

使い方 Tiantie 工業工場を例に挙げると、加硫前にすでに ゴムの混合、カレンダー加工、成形などすべての工程を完了しました。 さらに、当社では12メートルの二層加硫プレスを使用しています。そのため、加硫工程や考慮すべき事項は他社よりも複雑ですが、その分、生産効率が大幅に向上するというメリットがあります。

以下では、加硫プレスの加熱から始めて、コンベアベルト加硫プロセスを段階的に説明します。

  • ステップ1: コンベアベルト加硫プレスを起動し、生産ラインの目標温度(通常は 140 ~ 160 °C)まで加熱します。
  • ステップ2: 生産ラインに2本のコンベアベルトを配置し、同時にベルト表面を平らに広げます。
  • ステップ3: ベルト表面にシリコン系離型剤を塗布します。これは非常に重要なステップです。

    ヒント:加硫工程において、ゴム製コンベヤベルトは通常145~155℃、1.5~3.0MPaの条件下で処理されます。この段階では、ゴムは高い流動性と粘着性を示します。シリコーン系離型剤は、金属表面に超低表面エネルギーの分離膜を形成します。
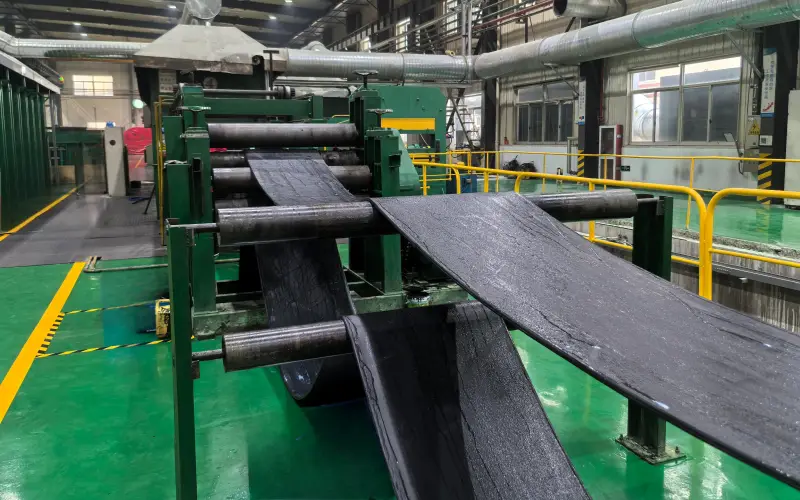
 ステップ3 シリコン系離型剤を塗布した後のコンベアベルト

  • ステップ4: 前のステップが完了すると、ベルトは加硫の準備が整います。加硫時間はゴムの特性、ベルトの厚さ、その他の要因によって異なりますが、通常15~20分です。
  • ステップ5: 加硫が完了すると、コンベアベルトは牽引力で引き出され、冷却されます。現在、空冷が最も効率的です。
  • ステップ6: 冷却後、ゴム製コンベヤベルトの初期表面検査を実施して、外観に影響を与える可能性のある曇りなどの問題がないか確認し、製品の品質を確認します。
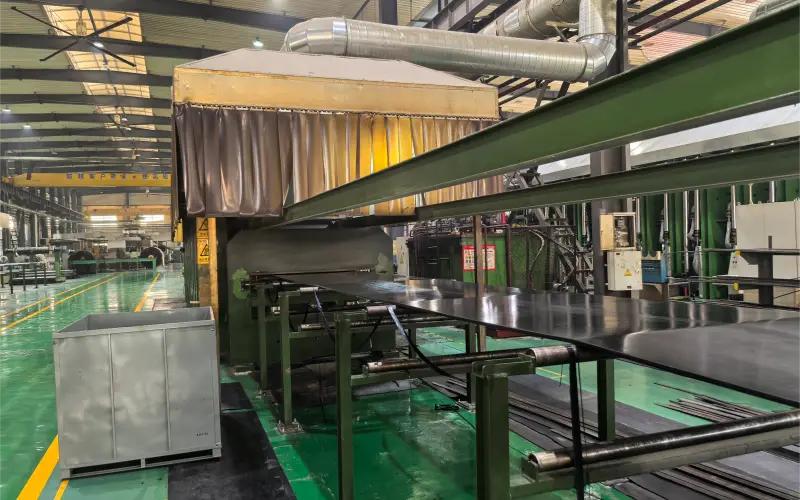
ステップ6 フラッシュ表面コンベアベルト 高品質

  • ステップ7 – 成形エッジコンベアベルト: 冷却後、加硫中にゴムが流動するため、 余分な材料が溢れ出る 金型の端から余分なゴムを取り除くには、手作業でトリミングする必要があります。
  • ステップ8 – エッジコンベアベルトのカット: カットエッジコンベヤベルトでは、手作業によるエッジトリミングは不要です。ベルトは巻き取り前にエッジカッティングマシンに直接送られ、お客様のご要望の幅にカットされます。
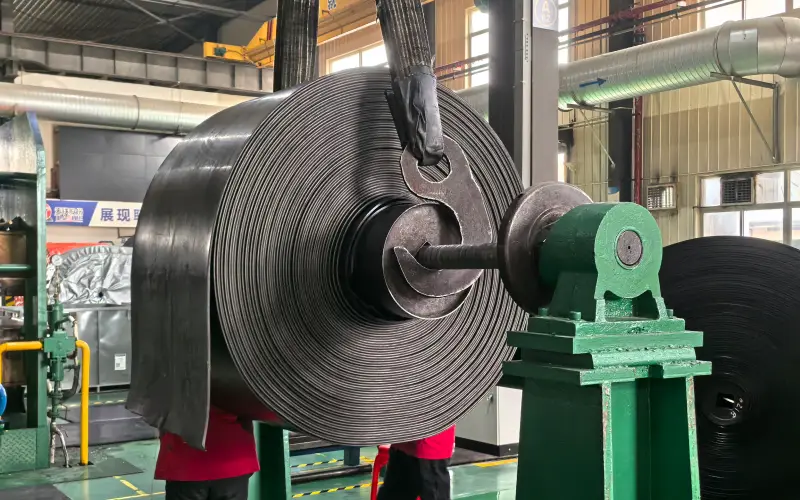
ステップ8 カットエッジコンベアベルトとQC

上記の手順は、コンベアベルトの加硫方法に関するメーカーの包括的な視点を示しています。生産開始の準備を進めている方、または加硫プロセスを学習している方にとって、重要な参考資料となるでしょう。

4. サービスプロバイダーとしてコンベヤベルトを加硫させるにはどうすればよいでしょうか?

次に、サービスプロバイダーの視点から加硫処理について見ていきましょう。前述のとおり、サービスプロバイダーは製造業者のようにコンベヤベルト全体を加硫処理するわけではありません。彼らの主な業務は、加硫処理によってベルトの接合部を形成することです。

エンドユーザーであれ販売業者であれ、多くのお客様にとって海上輸送は大きな課題です。コンテナサイズの制限により、2,000メートルのコンベヤベルトを1本で輸送することは不可能です。ベルトは200~300メートルのロールに分割する必要があります。しかし、生産ラインが1,000メートルの長さの場合、この問題はどのように解決できるでしょうか?

答えは、コンベアベルトの加硫接合であり、これによりベルトは生産ライン上で連続的に稼働できるようになります。

これはどのように行われるのでしょうか?ここでは、最も一般的なEPコンベアベルトを例として説明します。

  • ステップ1: 接合するベルト両端からカバーゴムと布層を剥ぎ取り、段状の接合面を形成します。ベルト両端は中心線に沿って対称に並びます。
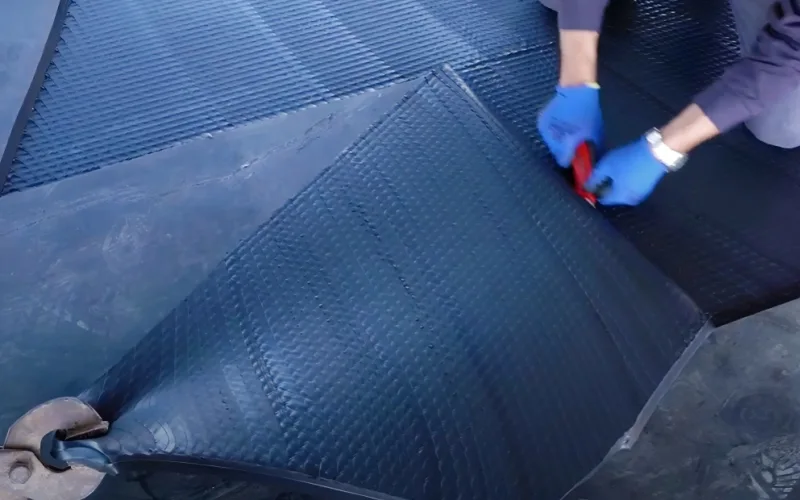
ステップ1 カバーのゴムと布の層を剥がす

  • ステップ2: 現場の制約により、可搬式の小型加硫プレスを使用します。サービスプロバイダーは、ベルト幅に基づいて適切な加硫機を選択します。
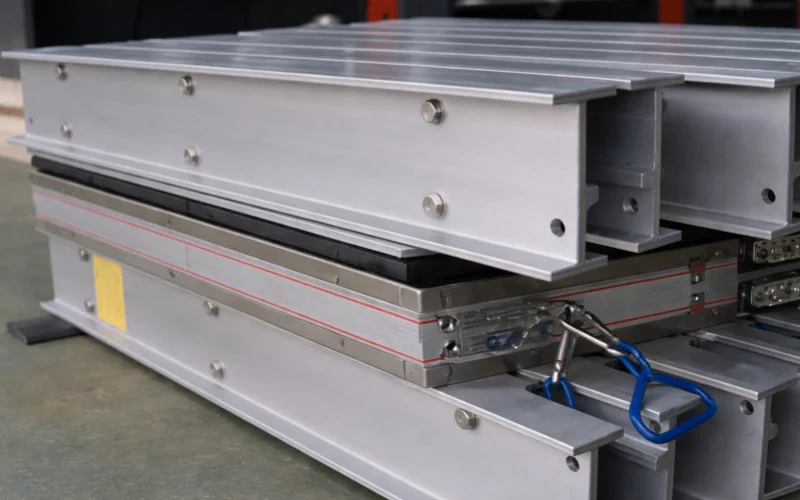
ステップ2 ポータブル加硫機

  • ステップ3: アングルグラインダーまたは研磨ホイールを使用して、剥離した部分を研磨します。この工程は、布地の層を削ることなく表面を均一にする必要があるため、難しい作業です。
  • ステップ4: 接合面に接着剤を少なくとも2回塗布します。1回目の塗布で接着剤が浸透し、2回目の塗布で表面の膜を形成します。
  • ステップ5: 各織物を丁寧に整列させ、巻き取って閉じ込められた空気を排出します。これは製造工程における成形段階に似ています。空気を排出しないと、加硫後に接合部に膨らみが生じる可能性があります。
  • ステップ6: スプライスゴムを敷き、エッジゴムが適切に充填されていることを確認します。
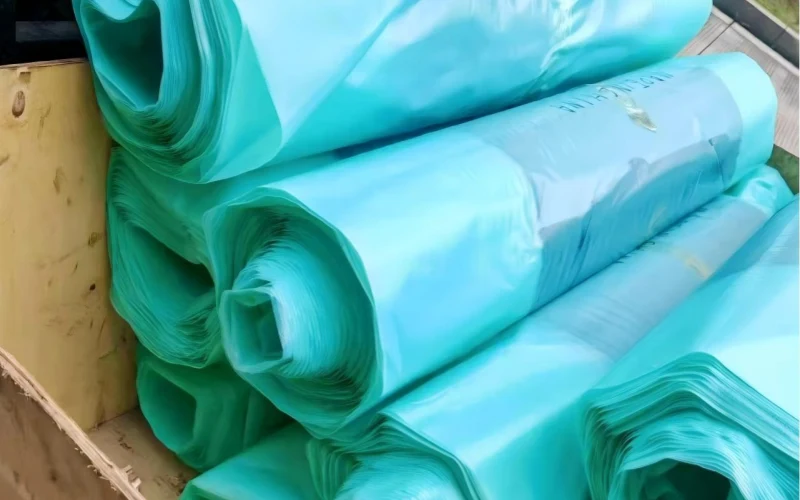
ステップ6 ジョイントゴム

  • ステップ7: 工場での加硫と同じ原理でシリコンベースの離型剤を塗布し、PTFE コーティングされたグラスファイバー布を敷きます。
  • ステップ8: 加硫プレスを設置します。ポータブルプレスはモジュール式になっており、様々なスプライス長さやベルト幅に対応できます。ベルトジョイントは斜めに切断されるため、多くのポータブルプレスは斜めに設置されます。
  • ステップ9: 設置後、ベルトの製造仕様に従って圧力と温度を設定します。専門のゴムコンベアベルトサービスプロバイダーは、この段階で完全かつ信頼性の高いサービスを提供できます。
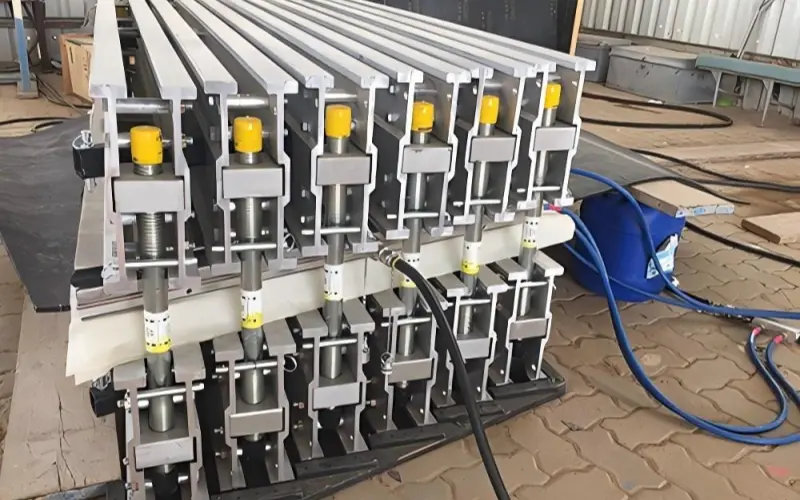
ステップ9 加硫開始

  • ステップ10: 工場での加硫とは異なり、ポータブルプレスによる接合では、目標温度に達した後も圧力を保持する必要があります。加硫後、プレス機をすぐに取り外すことはできません。型から外し、PTFEコーティングされたグラスファイバー布を取り除く前に、プレス機を徐々に冷却する必要があります。

上記は、サービスプロバイダーの視点から見た加硫工程の概要です。このアプローチは、メーカーの工程よりも明らかに複雑です。前回の記事「コンベヤベルトの接合方法」で述べたように、加熱、加圧、冷却を含め、熱加硫接合だけでも最大1時間かかる場合があります。最初の切断工程から数えると、合計時間は1時間をはるかに超えます。当社が取引している販売代理店やサービスプロバイダーの中には、1本のベルトの接合に3~4時間かかるのが一般的です。ベルトの厚さ、引張強度、その他の要因すべてが、最終的な加硫結果に影響を与えます。さらに、再加工の機会は極めて限られており、失敗するたびにエンドユーザーは時間と費用を余計に費やすことになります。

ヒント:ここでいう加硫時間とは、加熱、保持、冷却のサイクルのみを指し、接合作業全体には準備とセットアップが含まれます。
5. 結論

コンベアベルトの加硫方法について議論する場合、決定要因は、加硫が工場で行われるか現場で行われるかだけではなく、より重要なのは加硫の目的です。

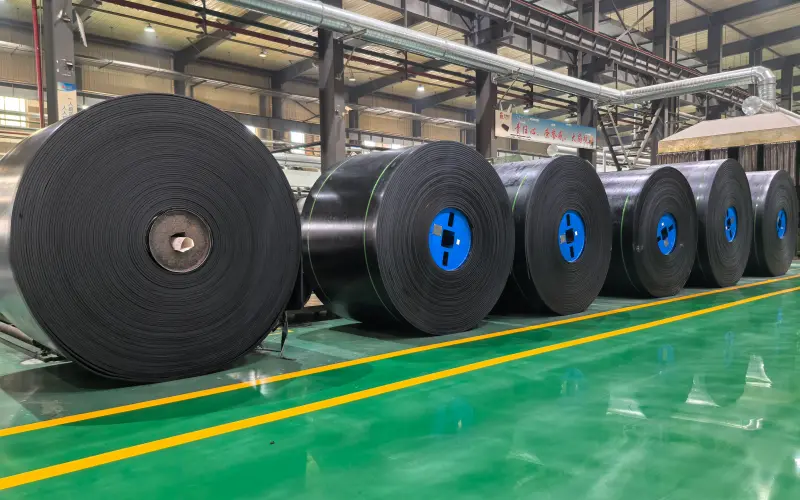
ゴム製コンベヤベルトメーカーにとって、加硫は製造工程において不可欠なステップです。その目的は、ベルト全体を原料ゴムから完成品へと変えることです。そのため、工場での加硫は通常、大型の固定設備、一定圧力、繰り返し可能な加硫サイクル、そして適切な温度によってベルト全体を加硫させ、一貫した品質と高い生産効率を確保しています。

ゴム製コンベヤベルトのサービスプロバイダーにとって、加硫の主な目的はベルトの接合です。この場合、加硫の対象は完成したコンベヤベルトであり、ベルトの厚さ、織物層数、強度、現場の状況に応じてパラメータを調整する必要があります。そのため、熱加硫接合には、加熱、圧力保持、そして完全な冷却プロセスが必要です。接合1回の加硫サイクルは約1時間かかりますが、接合作業全体には数時間かかることがよくあります。

6.FAQ

FAQ 1: スプライス加硫では工場加硫よりも高いプロセス安定性が必要なのはなぜですか?
スプライス加硫は本質的に新たな荷重支持構造を再構築するからです。ベルト製造工程では、加硫は連続的に形成された構造に作用します。スプライス加硫では、ゴムの架橋、層間接着、そして荷重の再分配を同時に実現する必要があります。この組み合わせにより、温度均一性、圧力分布、そして冷却制御に対する感度が大幅に向上します。

FAQ 2: ポータブル加硫プレスでは工場での加硫結果を完全に再現できないのはなぜですか?
限界は達成可能な温度ではなく、 安定したプロセスを維持する 経時的に変化する条件。工場での加硫は、均一な圧力分布を持つ大型の固定式システムに依存していますが、ポータブルプレスは、ベルト幅、接合長、現場条件が変化する中で繰り返し組み立てる必要があります。この構造上の違いは、圧力の均一性と熱安定性に本質的に影響を及ぼします。

FAQ 3: スプライスジョイントでは、なぜ前処理品質が加硫時間よりも重要になることが多いのですか?
加硫は既存の構造を修復することしかできず、構造上の欠陥を修復することはできません。剥離、研磨、セメント塗布、空気除去などの工程で問題が発生した場合、加硫パラメータを完璧に設定しても、接合部における界面の脆弱化を防ぐことはできません。そのため、接合部の不具合は、全体的な引張破断ではなく、層間剥離として現れることが多いのです。

FAQ 4: 接合領域の加硫パラメータを「材料」ではなく「構造」に合わせて設定する必要があるのはなぜですか?
スプライス加硫においては、プロセスウィンドウはゴムの配合だけでなく、スプライス構造の形状によって決定されます。段差の長さ、重なりの構成、局所的な厚さのばらつきはすべて、熱伝達と応力分布に影響を与えます。材料特性のみに基づいてパラメータを設定すると、スプライス部で不均一な加硫が生じやすくなります。

FAQ 5: スプライス加硫不良が「遅延問題」として現れることが多いのはなぜですか?
スプライスの不具合の多くは、直接的な破損ではなく構造的なものです。加硫後、スプライスは当初は十分な見かけ上の強度を示すかもしれませんが、継続的な負荷、熱サイクル、または衝撃を受けると、内部の弱い界面が徐々に広がり、最終的には剥離や破断につながります。そのため、スプライスの品質は、実際の稼働時間を通じて検証する必要があることがよくあります。

無料見積もりを入手

カタログをダウンロードしてください!

カタログをスムーズにお届けするため、必ず正しいメールアドレスをご入力ください。受信トレイに届いていない場合は、迷惑メールフォルダをご確認ください。

カタログをダウンロードしてください!

すべての製品とデータシートをご覧になるには、カタログをダウンロードしてください。カタログはお客様のメールアドレスに送信されます。

カタログをダウンロードしてください!

カタログをスムーズにお届けするために、必ず実際のメールアドレスをご記入ください。受信トレイにない場合は、迷惑メールボックスを確認してください。 

ようこそ