1. 難燃性コンベヤベルトが適切な燃焼試験を受ける必要がある理由
難燃性コンベヤベルトの信頼性は、熱源が取り除かれた後の挙動によってのみ決まります。そして、重機コンベヤの周りで長年働いた経験のある人なら、見た目がいかに当てにならないかを知っているでしょう。ベルト火災のほとんどは、炎から始まるのではなく、静かにエスカレートする軽微な機械的問題から始まります。アイドラーが固着して表面温度が240~260℃になったり、ベルトの端が鋼材に1時間も擦れたり、熱いプーリーにキャリーバックが蓄積したりすると、ゴムが熱分解を起こすのに十分です。揮発性ガスが発生すると、弱い火花でも材料に引火する可能性があります。密閉された坑道や鉱山の斜坑では、炎は自然対流によってベルトの長さに沿って上方に広がります。
まさにそれが、標準化された燃焼試験が存在する理由です。難燃性コンベヤベルトは、無限の熱に耐えるように設計されているのではなく、自己消火するように設計されているのです。燃焼試験は、オペレーターの介入なしにベルトが燃焼を停止できる能力を検証します。実際の火災では、着火段階が問題になることはほとんどありません。危険はその後、つまり熱源がなくなった後もベルトが燃え続けるかどうか、炭化層が崩壊するかどうか、換気による空気の流れが再着火を引き起こすかどうかといった点にあります。GB /T 3685–2017に規定されている垂直燃焼試験は、これらの故障モードを明らかにするために設計されています。通常の運転では問題ないように見えるベルトでも、制御された再現可能な方法で試験されない限り、実際の熱負荷下では予測不可能な挙動を示す可能性があります。
2. 難燃性コンベヤベルトの燃焼挙動を決定する材料挙動
難燃性コンベヤベルトを評価するには、ゴムが熱下でどのように振る舞うかを理解する必要があります。ゴムは瞬時に燃えるわけではありません。180~220℃付近から熱分解が始まります。ポリマー鎖が切断され、炭化水素が放出されます。酸素が存在すると、これらの蒸気に引火します。技術的な問題は「燃えるか?」ではなく、「着火が止まった後も燃え続けるか?」です。
適切に設計された難燃性コンベアベルトは、分解速度を制御します。難燃剤は、下層のゴムを保護する緻密で均一な炭化層を形成します。炭化層が脆かったり多孔質であったり、加熱中に水ぶくれができたりすると、酸素がゴム内部に戻り、炎が燃え続けます。そのため、燃焼試験では、発火温度よりも「燃焼後時間」が重視されます。発火温度からはほとんど何も分かりませんが、自己消火性は多くのことを教えてくれます。
試験における垂直方向の配置は重要です。稼働中のベルトが水平方向に燃えることはほとんどありません。炎は対流とベルトの表面角度によって上昇します。適切な燃焼試験では、難燃性コンベヤベルトのサンプルを垂直に配置し、炎が上方に広がる可能性を最大限に高めます。この最悪の条件下で材料が自己消火できる場合、工場内での挙動を予測できるようになります。
もう一つの重要な要素は方向性です。ベルトは縦糸と横糸の方向によって燃え方が異なります。ゴムの厚さも炎の伝播に影響を与えます。摩耗したカバー、特に残存上層カバーが1.5mmを下回ると、まるで遅延添加剤がほとんど存在しないかのように振る舞います。新品時には試験に合格したベルトでも、数ヶ月の摩耗により自己消火能力を失うことがよくあります。そのため、特定の試験片ではカバーを取り外す必要があります。カバーを取り外すことで、カーカスのみが炎の挙動にどのような影響を与えているかが明らかになるからです。
3. 難燃性コンベアベルト試験前の試験片準備
私がこれまで見てきた試験の失敗例のほとんどは、複合材料の欠陥ではなく、試験片の準備不良が原因でした。GB/T 3685–2017は、厳格な準備規則を規定することで、曖昧さを排除しています。難燃性コンベヤベルトの試験片は、ベルトの端から少なくとも50mm離れた位置で切断する必要があります。端の部分は厚みが徐々に薄くなり、繊維が露出しており、ゴムの形状も不均一です。これらの部分を試験すると、誤った結果が生じる可能性があります。
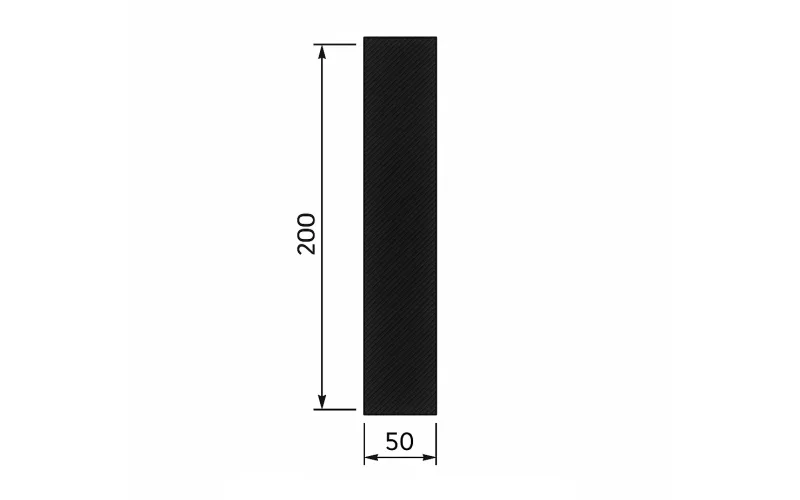
試験片のサイズは200mm×25mmに固定されています。この寸法により、すべての実験室で一貫した炎への曝露と、同等の熱流束が確保されます。布ベルトには12個の試験片が必要です。カバー付きの縦方向試験片3個、カバー付きの横方向試験片3個、カバーなしの縦方向試験片3個、カバーなしの横方向試験片3個です。これらの組み合わせにより、炎の方向性挙動と、カバーを取り外すことで胴体内部の可燃性が許容範囲を超えるかどうかが明らかになります。
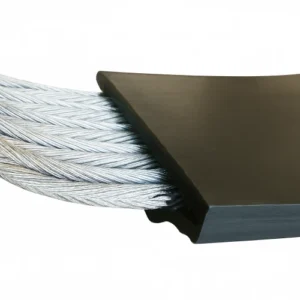
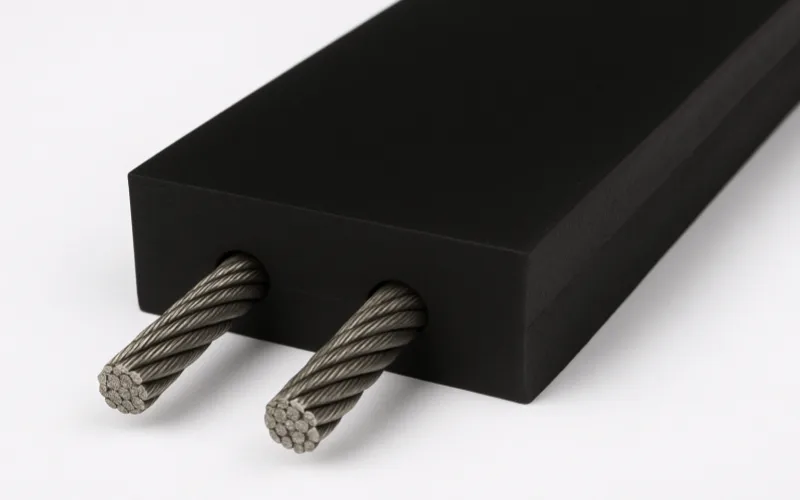
スチールコードベルトには、それぞれ2本のコードを含む6つの試験片が必要です。エンジニアがこれを強く求めるのは、コードが内部の熱伝導に影響を与えるためです。コードを含む試験片は実際のベルトの挙動をシミュレートしますが、単なるゴム片ではそうはいきません。コードを露出させるためにカバーを取り外す際は、慎重に行う必要があります。過度に研磨すると熱による損傷が生じ、燃焼傾向が人為的に高まります。
調整工程も、エンジニアが真剣に取り組む重要なステップです。すべての試験片は、温度と湿度が管理された環境で安定させる必要があります(GB/T 30691)。生地に水分が閉じ込められていたり、冷蔵保存から取り出したばかりのサンプルは、燃焼特性を歪めてしまいます。難燃性コンベヤベルトは、天候の影響を受けない、実際の材料条件下で試験する必要があります。調整工程を省略する試験所では、しばしば一貫性のない結果が生じます。
4. 難燃性コンベヤベルト試験標準手順(GB/T 3685–2017 / ISO 340)
燃焼試験の手順は恣意的なものではなく、すべての数値は数十年にわたる事故調査の結果に基づいています。この試験では、難燃性コンベヤベルトが制御された炭化状態を達成し、熱除去後に燃焼を停止できるかどうかを評価します。
4.1 バーナーの校正
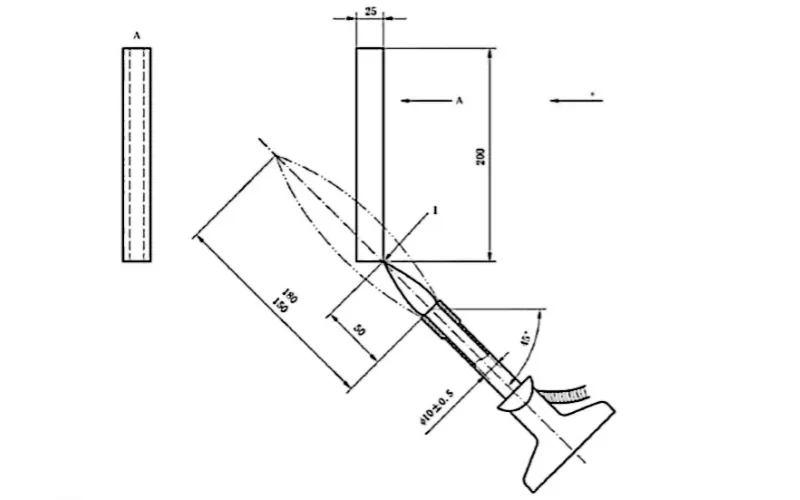
10 ± 0.5 mmのノズルを備えたブンゼンバーナーを使用します。炎の高さは150~180 mmで、内側の青い円錐は約50 mmの位置にある必要があります。NiCr-NiAl熱電対により、炎の温度は1000℃ ± 20℃であることが確認されます。技術者はこの校正に大きく依存しています。炎の温度が30℃低いだけでも分解速度が遅くなり、性能が良いと誤って判断される可能性があります。
4.2テストのセットアップ
試料は、反射熱を避けるため、背面に20mm以上の隙間を設けて垂直に固定する。バーナーは45°の角度で保持し、ノズル先端は試料の下端から50mm下方に位置させる。これにより、熱が常にベルト経路に沿って上昇するという、実際の炎の動きをシミュレートする。
4.3 点火フェーズ(45秒)
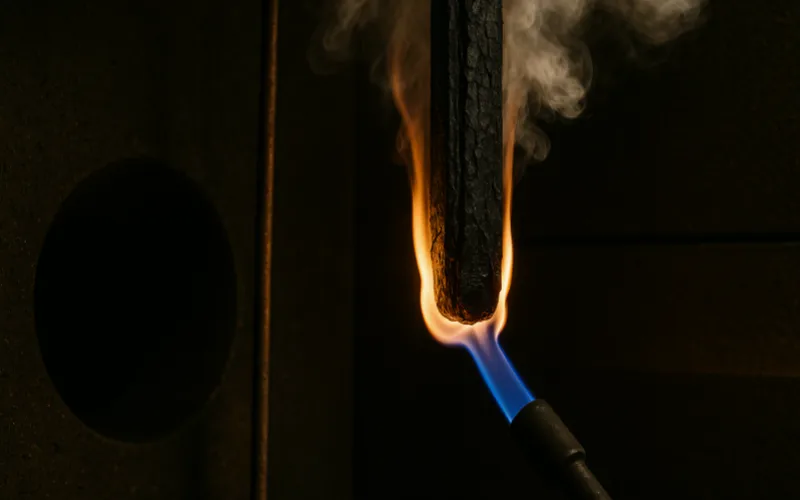
バーナーを試料に水平面に対して約45度の角度で近づけ、45秒間加熱する。この加熱時間は、熱分解ガスを発生させるのに十分な長さでありながら、ローラーが詰まって狭い範囲が加熱されるといった現実的な着火現象を再現できるほど短い。低品質の難燃性コンベアベルトでは、この段階で炭化や気泡の発生が不均一になるのが一般的である。
4.4後–炎の記録
バーナーを消火せずに引き離した後、技術者は試料がどれくらい燃え続けるかを記録します。この「残炎時間」は、化合物が自ら分解を制御できるかどうかを示します。バーナーを取り外した後も炎が上昇し続けることは、揮発性ガスが炎に供給され続けていることを示しています。
4.5 強制空気再点火試験
60±5秒後、1.5m/sの気流を1分間加えます。これが最も重要な段階です。コンベアギャラリーの換気パターンは予測不可能な場合が多く、静止状態では自然消火するものの、気流下では再燃するベルトは危険です。真の難燃性コンベアベルトは、この気流に耐え、再燃しないことが求められます。
5. 難燃性コンベアベルトの試験後の視覚的および機械的指標
炎が消えると、ほとんどの人は評価が終わったと考えます。しかし実際には、そこからが本当の分析の始まりです。難燃性コンベヤベルトの燃焼後の状態は、燃焼残炎時間だけよりも、その化合物について多くのことをエンジニアに教えてくれます。燃焼残炎時間が短いにもかかわらず内部に深刻な損傷を受けたベルトもあれば、燃焼残炎時間は長いものの酸素の侵入に強い安定した炭化層を形成したベルトもありました。ストップウォッチの時刻だけでなく、残留物を見ることを学ぶのです。
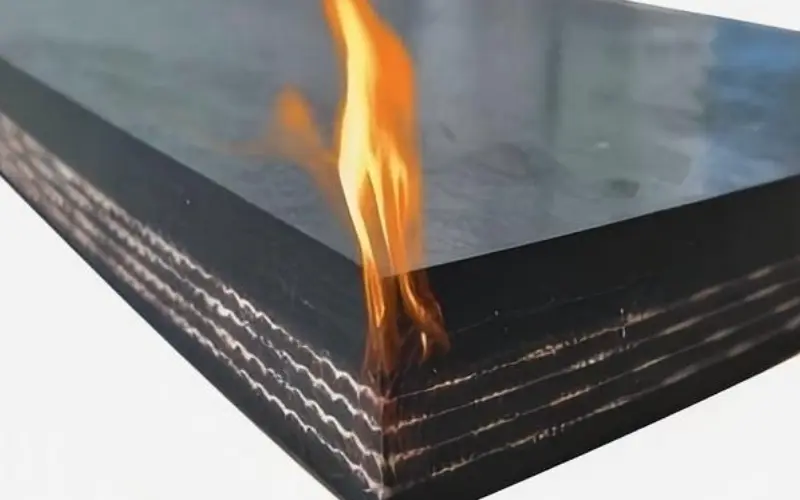
適切な難燃性コンベヤベルトは、緻密で連続的な炭化層を形成します。炭化層は、セラミックの皮膜のようにコンベヤ本体に密着している必要があります。炭化層が指で軽く押すだけで崩れたり、薄片状に割れたりする場合は、ゴムの分解が速すぎることを意味します。分解が速すぎると揮発性物質が放出され、揮発性物質が燃焼を誘発します。このようなベルトは数値的な制限値を満たしているかもしれませんが、実際のコンベヤライン、特に上昇気流のある環境では安全とは言えません。
もう一つの指標は、炭化物の形状です。燃焼後に激しくカールする難燃性コンベヤベルトは、通常、カバーとカーカス間の熱収縮が不均一であることを示しています。過度のカールは、コンパウンド内部の応力を示しており、ベルトの一部が収縮する一方で、他の部分が膨張する可能性があります。これらの内部応力は、実際の火災時に亀裂を伝播させる可能性があります。特にカバーが薄い場合に螺旋状のカールが見られる場合は、多くの場合、加硫不足のゴムの兆候です。
変色パターンも重要です。炭化ゾーンと未炭化ゾーンの境界が明確な難燃性コンベヤベルトは、通常、予測可能な熱伝達特性を示します。しかし、境界がぼやけていたり、徐々に薄れていく場合は、コンパウンドの混合が不均一になっている可能性があります。混合が不十分だと、燃焼挙動が異なる微小ゾーンが生じます。これは、充填材含有量が多いベルトや再生ゴムを使用したベルトによく見られます。これらの素材は、引張試験では正常に見えるものの、燃焼試験では性能が劣ります。
技術者は、ベルト本体も検査します。炭化した部分を取り除いた後、露出した縦糸や横糸がないか確認します。適切に設計された難燃性コンベヤベルトでは、ベルト本体は損傷を受けないはずです。生地が溶けたり、もろい灰の残留物が見られたりした場合は、より深い構造上の弱点が明らかになったことを意味します。ベルト本体が破損すると、次に接合部が破損します。防火対策は、火災を止めることだけではなく、緊急停止時に機械的な故障を防ぐために、ベルトの完全性を維持することも重要です。
スチールコードベルトの場合、別途検査が必要です。難燃性コンベヤベルトの各コードを覆う絶縁ゴムは、冷却後も弾力性を維持する必要があります。絶縁ゴムがガラスのように硬くなったり、軽く曲げただけでひび割れたりする場合は、熱が深部まで浸透しすぎていることを意味します。多くのベルトは表面の燃焼試験には合格しますが、内部構造に問題が生じている場合があります。そのため、スチールコードベルトは燃焼後の分析を慎重に行う必要があります。内部のくすぶりは必ずしも表面に現れるとは限らないからです。
最後に、強制送風による再着火挙動が手がかりとなる。難燃性コンベヤベルトが送風試験後に目に見える炎が出なくても、燃えさしが発生する場合は、それは不良状態である。燃えさしは、炭化が不完全で酸素透過性の炭素残留物が存在することを示している。このようなベルトは、地下作業で送風量が変化すると再着火する可能性がある。
6. 炎試験中に見られる一般的な故障モード
私は数え切れないほどの燃焼試験を見てきましたが、工場、研究所、サプライヤーを問わず、故障パターンは繰り返し発生します。難燃剤コンベアベルトは、ランダムに故障することはめったにありません。非常に再現性の高い故障パターンを示し、それは配合や製造工程のミスに直接関係しています。
最もよくある不具合は、揮発性物質の過剰放出です。添加剤が均一に分散されていない場合、材料の塊から可燃性蒸気が異なる速度で放出されます。急速な泡立ちの後、不規則な炎の噴出が見られます。このような挙動を示す難燃剤コンベアベルトは、通常、混合不良が原因です。これは現場で修正できるものではなく、複合的な欠陥となります。
2番目によく見られる故障モードは、炭化層の崩壊です。空気の流れの段階で、炭化層が弱い難燃性コンベヤベルトの表面層が剥がれ落ち、下の新しいゴムが露出します。流入する酸素が新しい層に瞬時に引火します。これは通常、ゴムの硬度が低すぎる場合や、配合に可塑剤が過剰に含まれている場合に発生します。柔らかいコンパウンドは予測不能な燃焼を起こします。
もう一つの故障原因は、カバーの厚さです。「難燃性」と謳われているベルトの多くは、最低限のカバー厚さをかろうじて満たしているに過ぎません。カバーの厚さが1.5mmを下回ると、ベルト本体の可燃性が大幅に高まるため、難燃性コンベヤベルトとしての機能は事実上失われます。実験室では、薄いサンプルはすぐに燃え上がり、空気の流れの中で再燃することがよくあります。
スチールコードベルトの場合、熱伝導によって特有の故障パターンが生じます。熱は予想以上に速くコードに沿って伝わります。コードの絶縁が不十分な難燃性コンベヤベルトは、燃焼後も内部で故障する可能性があります。コードが過熱し、コアゴムを損傷し、ベルトの耐荷重能力が低下します。外見上は問題なさそうに見えても、隠れた熱損傷によるスプライス部の破裂が原因で、使用中に故障したベルトを見たことがあります。
もう一つよくある問題は、試料の準備方法が不適切であることです。カバーを取り外す際に試料が過熱すると、難燃性コンベヤベルトは自然な状態ではなくなります。燃えた繊維や損傷したゴムはより早く燃え上がり、試験結果が誤って不合格となる原因となります。逆に、ベルトの端に近すぎる位置で試料を切断すると、端の部分が燃えやすいため、ベルトの状態が実際よりも悪く見えてしまいます。
最後に、加硫が不十分だと、燃焼挙動が不安定になります。加硫不足のベルトは気泡が発生し、不均一な炭化が生じ、予測不能な炎の軌跡が現れます。このような欠陥のある難燃性コンベヤベルトは、通常、プレス温度の誤り、加熱の不均一、または保持時間の不足といった、工程管理の不備が原因です。
7. 信頼性の高い炎試験性能を確保する方法
エンジニアは、一度の難燃性試験に合格したからといって、長期的な安全性が保証されるわけではないことを知っています。難燃性コンベヤベルトは、工場出荷時だけでなく、使用期間全体を通して予測可能な挙動を示す必要があります。そのためには、納品時にカバーの厚さを確認することから始めなければなりません。多くのベルトは、書類に公称厚さが記載されていても、幅全体にわたって測定可能なばらつきが見られます。薄い部分は、炎にさらされた際の弱点となります。
機械部品の定期点検は不可欠です。難燃性コンベヤベルトは、発火箇所が局所的な場合にのみ自己消火します。アイドラーが固着したり、スクレーパーが詰まったりすると、熱伝達がベルトの難燃機構の働きを上回ります。エンジニアリングチームは、停止時だけでなく、毎週ベアリング温度とベルトのドリフトを監視する必要があります。
汚染対策も同様に重要です。油による汚染は、ゴムを軟化させ、分解化学反応を変化させることで、難燃性能を低下させます。油圧オイルで汚染された難燃性コンベヤベルトは、通常のベルトと同様に燃える可能性があります。油圧駆動装置や湿式潤滑装置を使用する工場では、油滴を清掃上の問題ではなく、火災の危険性として扱う必要があります。
経年劣化も要因の一つです。ゴムは、特に紫外線やオゾンにさらされると、時間の経過とともに難燃性が低下します。技術者は、難燃性コンベヤベルトから定期的に少量のサンプルを取り出し、劣化状況を確認する必要があります。本格的な燃焼試験ではなく、機械的検査と目視検査を実施してください。屋外に設置された長尺コンベヤのベルトは、密閉型コンベヤのベルトよりも劣化が速い傾向があります。
鉱山坑道、発電所コンベア、穀物ターミナルといった重要な用途においては、バッチテストが最も安全な方法です。複数の製造バッチにまたがる難燃性コンベアベルトの発注は、単一の証明書に頼るべきではありません。各バッチの配合品質は異なる可能性があるためです。適切な品質保証には、無作為抽出が必要です。
最後に、技術者は限界を理解しておく必要があります。難燃性コンベヤベルトは、連続的な炎に耐えるように設計されているわけではありません。熱源が取り除かれたときに消火するように設計されています。ベルトが真っ赤に熱くなったプーリーに長時間引きずられるなど、長時間直接炎にさらされると、どんな難燃システムも効果を発揮しません。適切なメンテナンスと早期発見は、ベルトそのものと同じくらい重要です。
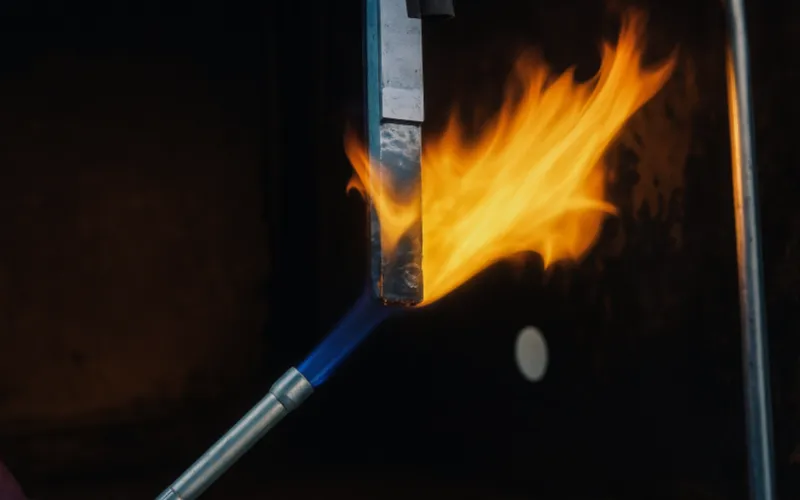
8. 難燃性コンベヤベルトを使用する際の現場レベルの安全性への影響
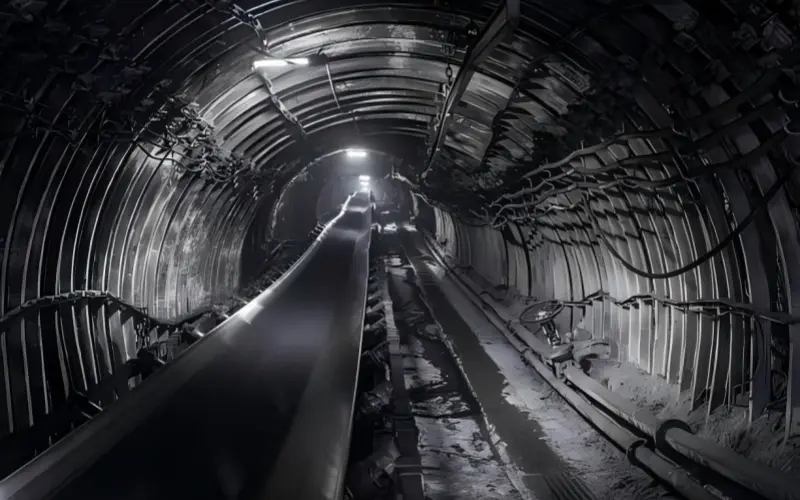
実際にベルト火災を経験したことのない人は、難燃性コンベヤベルトの性能を誤解しがちです。実験室では、炎の発生源は一定で、気流は制御され、粉塵濃度はごくわずかで、サンプル量も少ないため、火災発生時の状況を正確に把握することは困難です。しかし、実際に火災訓練中に地下コンベヤを歩いたり、2kmの傾斜路に焦げ跡を検査したりすると、実験室での試験はあくまでも基準値に過ぎないことに気づきます。実際の状況は、より過酷で、より速く、そしてはるかに予測不可能なのです。
現実世界における最大の要因は気流です。鉱山やトンネルでは、安定した気流が得られることは稀です。難燃性コンベヤベルトは、静止した空気中では自然消火する可能性がありますが、換気方向が変わると再燃することがあります。私は、通常の換気速度の範囲内である1.2~1.8m/sの風速でも炎が再燃するのを目撃したことがあります。GB/T 3685–2017に強制送風段階が設けられているのは、まさにこのためです。つまり、火災が動く空気とどのように相互作用するかを再現するためです。実験室で気流に耐えられないベルトは、コンベヤ上で安全に動作することはまずありません。
粉塵もまた、熱を増幅させる要因となります。清潔な難燃性コンベヤベルトは、粉塵が付着したベルトとは性質が異なります。石炭粉塵、穀物粉塵、石灰石の微粒子などがカバーに堆積すると、燃料負荷と断熱性の両方が増加します。実際の火災発生時には、下のゴムが自己消火性であっても、炎は粉塵層に沿って伝わる可能性があります。これは現場で実証されている現象ですが、燃焼試験では完全には明らかになりません。粉塵の多い環境で使用されるベルトは、熱による損傷の初期兆候が粉塵によって隠されてしまう可能性があるため、より頻繁な点検が必要です。
構造物内部の放熱器も重要です。コンベアトラス、鋼製ギャラリー、シュートなどは、熱を後方に伝導する可能性があります。表面燃焼速度試験済みの難燃性コンベアベルトでも、隣接する鋼材がベルトの端に熱を伝えると、性能が低下する場合があります。長い下り坂では、底部のカーブ部分に熱が上昇してベルトの下に閉じ込められるホットスポットが発生するのを見たことがあります。
さらに、ベルトの張力という問題もあります。張力限界に近い状態で稼働するベルトは、ドリフトや位置ずれの際に摩擦熱をより多く発生させます。たとえ適切に配合された難燃性コンベヤベルトであっても、詰まりや緊急停止時に張力が急上昇すると、脆弱になる可能性があります。エンジニアは、安全性は試験証明書だけではなく、ベルトの配合、システム設計、そして保守管理の徹底が組み合わさって成り立つことを理解しています。
もう一つ、現場で注意すべき微妙な点は、スプライス部の挙動です。スプライス部は、親ベルトとは異なる劣化の仕方をします。難燃性コンベヤベルトは試験に合格するかもしれませんが、スプライス部に不適切なゴムが使用されていたり、加硫が不十分だったりすると、スプライス部が発火点となってしまいます。スプライス部のゴムは、メインカバーよりも難燃剤の含有量が少ないことが多く、火災発生時に弱点となるのです。
そのため、エンジニアは試験報告書だけに頼ることはありません。実際のコンベアシステム内で、埃、張力、気流、汚染、熱サイクルなど、ベルトの挙動を評価します。燃焼試験は前提条件であり、保証ではありません。
9. 難燃性コンベアベルトを扱う人のための実用チェックリスト
現場では、作業員が徹底的な評価を行う時間はほとんどありません。彼らに必要なのは、難燃性コンベアベルトの実際の状態を数時間ではなく数分で把握できる、体系的なチェックリストです。以下は、数十年にわたる現場監査に基づいた、簡潔なエンジニアリングチェックリストです。
9.1 カバー厚さの検証
上部カバーの実際の厚さを幅方向に測定してください。カバーが仕様よりも薄い場合、難燃性コンベアベルトは認証書に記載されている性能を発揮しません。カバーが薄いと燃焼が速くなり、空気の流れの段階で不具合が生じる可能性が高くなります。
9.2 加熱後の屠体の行動
使用済みベルトから小さな部分を切り取り、制御された熱にさらします。真の難燃性コンベヤベルトは、炭化しても構造の完全性を維持します。もし生地が低温で溶けたり剥離したりする場合、そのベルトの安全マージンは限られています。
9.3 スプライス検査
接合部のゴムの硬度、ひび割れ、変色を確認してください。接合部の品質が悪いと、元の難燃性コンベヤベルトと同じように機能しない場合があります。実際の火災の多くは、接合部の熱抵抗が低いことが原因で発生します。
9.4 機械的危険区域
リターンローラー、スナブプーリー、および移送ポイントを点検してください。難燃性コンベヤベルトを使用しても、アイドラーの固着を補うことはできません。この試験は自己消火性のみを評価するものであり、摩擦による危険性を評価するものではありません。
9.5 汚染監査
油、グリース、または炭化水素の残留物がないか確認してください。油による汚染は難燃剤の化学効果を損ないます。汚染された難燃性コンベヤベルトは、通常のベルトと同じように燃える可能性があります。
9.6 粉塵および微粒子の蓄積
粉塵層が数ミリメートルを超えると、それが新たな燃料となる。たとえ最高の難燃性コンベアベルトであっても、粉塵層の発火を防ぐことはできない。
9.7 証明書とバッチ検証
納品されたベルトが試験済みのロットと一致していることを確認してください。一部のサプライヤーは一度だけ試験を実施し、その証明書を再利用しています。難燃性コンベヤベルトは、特に配合管理が不十分な場合、ロットごとにばらつきが生じる可能性があります。
9.8 インシデント後のレビュー
ローラー詰まりやシュート接触など、加熱事象が発生した後は、ベルトの焦げ付きパターン、表面硬度、内部亀裂を点検してください。難燃性コンベヤベルトは、繰り返しの加熱サイクルによって内部が目に見えないほど劣化することがあります。
このチェックリストはオプションではありません。これは、試運転から数か月または数年後に、炎試験の結果が実際の動作と一致していることを確認するためのものです。