ヒント:この記事で参照されているすべてのパラメータは、当社の実際の生産プロジェクトから得られたものです。
1.Introduction
高張力、長距離、または重量物の搬送システムを使用している場合、アラミドコンベヤベルトを既に使用しているか、導入を検討している可能性が高いでしょう。アラミドコンベヤベルトはスチールコードベルトよりも軽量で、耐引裂性に優れていますが、一つ条件があります。それは、アラミドコンベヤベルトの接合部を正しく施工する必要があるということです。ベルト自体の張力がどれほど高くても、接合部が強度不足であれば、ベルト全体が強度を維持できません。
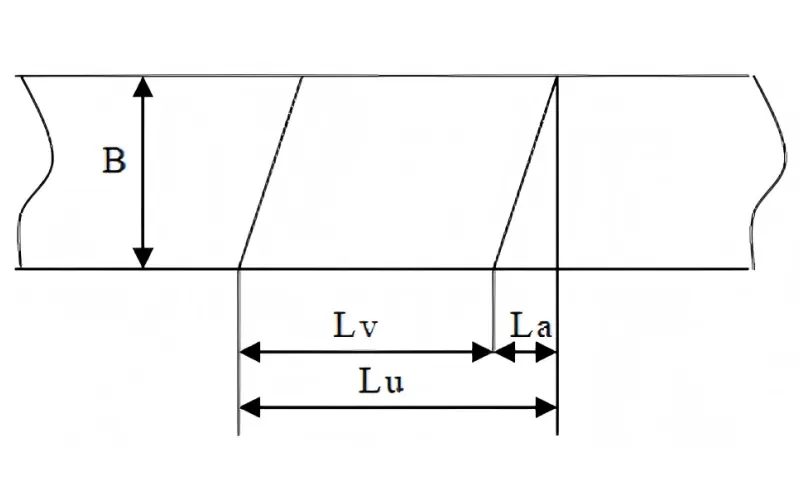
このガイドでは、アラミドベルトの接合ロジックが他のベルトタイプと異なる理由、接合自体の設計方法、標準的なコンベヤベルトの接合手順、接合後の品質評価方法、問題が発生した場合の根本原因の特定方法など、知っておくべきすべての事項を解説します。具体的な例として、定格荷重3500 N/mmのアラミドベルト(DP3500-2000×1、幅2000 mm)の実際の生産における接合パラメータを使用します。つまり、ここで読むのは抽象的な理論ではなく、実際に生産現場で使用された数値です。
当社はアラミド製コンベヤベルトを製造しています。このガイドは、お客様ご自身の設置チーム、または専門の接合業者の方々が作業を行うための技術および工程に関する参考資料です。
アラミド製コンベヤベルトの接合方法だけを知りたい場合は、「接合手順」のセクションまで読み飛ばしてください。その背後にある工学的原理を知りたい場合は、最後までお読みください。
2.アラミドベルトにフィンガースプライシングが必要な理由
アラミド繊維には、圧縮疲労に対する耐性が低いという弱点があります。繰り返し曲げたり圧縮したりすると、純粋な張力下よりもはるかに速く強度が低下します。そのため、アラミドベルトの芯材を設計する際には、繊維を常に張力状態に保ち、圧縮を受けないようにすることが最優先事項となります。これを実現するために、現代のアラミドベルトは一般的にストレートワープ構造を採用しています。つまり、すべてのアラミド経糸は、1つの平面上でまっすぐ、縮れずに、常に張力のかかった状態で配置されます。緯糸とバインダー糸は、経糸を所定の位置に保持するためにその平面の上と下に配置されますが、アラミド繊維自体はどの点においても圧縮を受けることはありません。
縦糸に常に一定の張力を維持するという同じ要件こそが、アラミド繊維の芯材が一般的に単層構造で作られる理由でもある。複数の層を重ねると、必然的に層間に局所的な圧縮が生じ、設計の目的が損なわれてしまう。
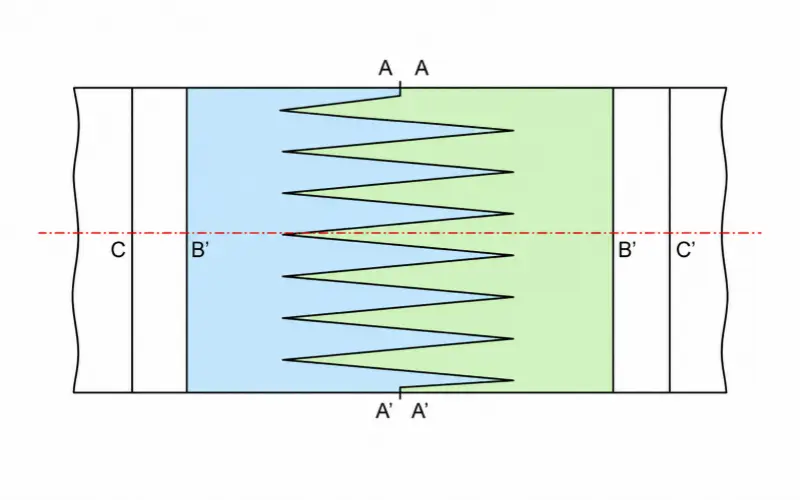
単層構造のベルトには直接的な影響があります。複数の生地層を互い違いに重ね合わせるステップスプライシングは、このような構造では機能しません。ステップスプライシングでは、複数の生地層が必要で、それぞれ異なる長さにスキビングして、ベルトの厚み全体にわたって段差のある形状になるように重ね合わせる必要があります。しかし、アラミドベルトは単層構造で、重ね合わせるための2層目や3層目はありません。現在業界標準となっている単層ストレートワープ構造では、荷重を支えるワープを真っ直ぐに切断することなくジョイントの荷重を分散できる唯一の形状はフィンガースプライスです。フィンガースプライスでは、ベルトの両端を互いに噛み合うテーパー状のフィンガーの列に切断し、接着面が引き伸ばされて荷重が1本の直線切断線に集中するのではなく、徐々に伝達されるようにします。
参考までに、アラミドの引張強度は約3600MPa、弾性率は約112,000MPaで、どちらもスチールコード(それぞれ3925MPaと170,000MPa)に近い値ですが、比重はわずか1.44で、スチールコードの7.85の5分の1以下です。この特性の組み合わせにより、アラミドベルトは強度と軽量性を両立させています。しかし、伸び率が低く弾性率が高いため、接合部を製作する際に求められる精度が高くなります。ポリエステルやナイロンの布製ベルトであれば許容できる小さな誤差も、アラミドベルトでは負荷がかかると増幅されてしまうのです。
3.フィンガースプライスの実際の様子
3.1 指の寸法はどのように決定されるか
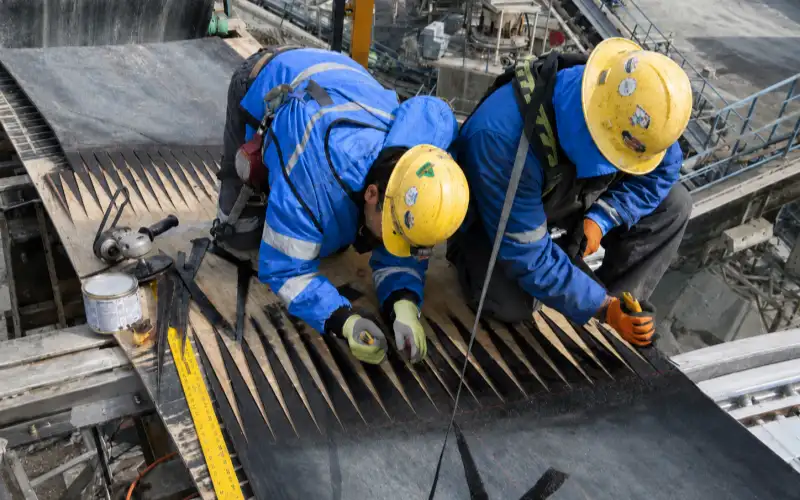
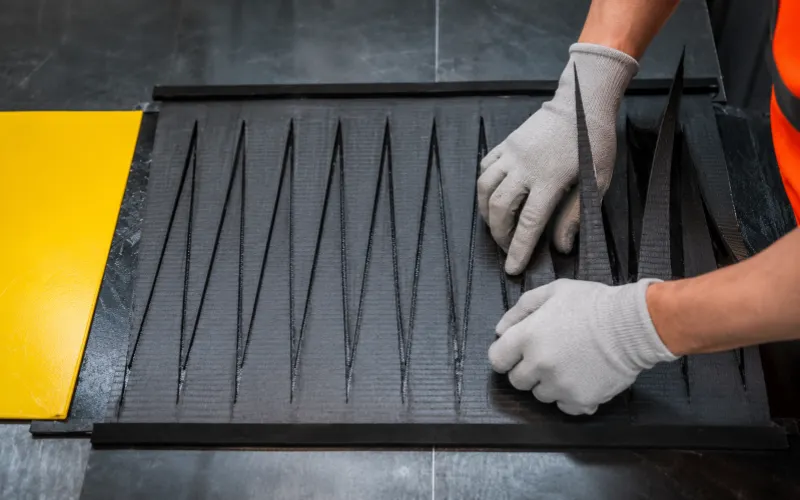
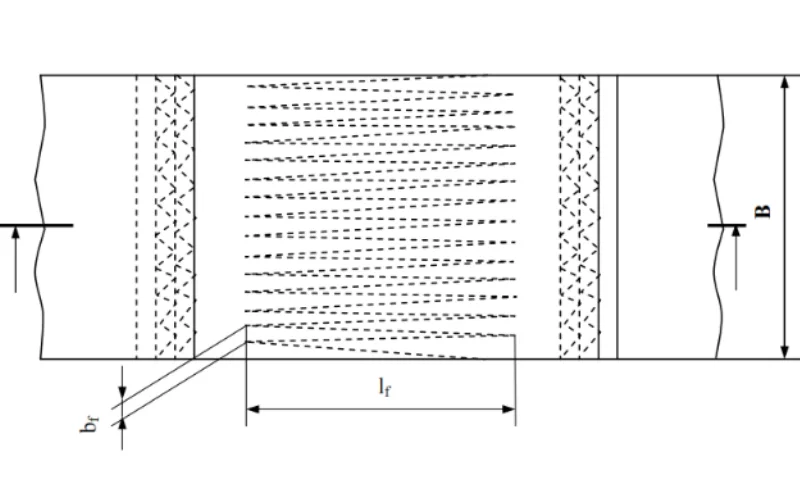
フィンガースプライスとは、ベルトの両端を細長く先細りのフィンガー状に切断し、その2列を未硬化のスプライシングゴムで接合する工程です。フィンガーの標準的な基底幅は50mmで、これはベルトの幅が50mmの倍数で製造されることが多いため、フィンガーの配置が容易になることから選ばれています。
指の長さは、引き抜き試験から2つのステップで求められます。
ステップ1では、まずテスト用接合部を作成します。両端に長さ100mm、幅50mmの固定基準サイズのフィンガーを使用し、通常の加硫処理で硬化させます。硬化後、サンプルからフィンガーを1本切り出し、引張試験機で引っ張って、対向する2本のフィンガーの間から引き抜くのに必要な力を測定します(この引き抜き力をτgとして記録します)。このステップでは、セメント、カーカス、および接合プロセスという特定の材料の組み合わせの実際の接合能力を測定します。ここで期待される結果は、フィンガーが折れるのではなく引き抜かれることです。これはこのステップの正常な、意図された結果であり、失敗ではありません。
ステップ2では、その引き抜き力値と、ベルトの実際の強度定格および製造に使用するフィンガー幅を組み合わせて、製造に必要な実際のフィンガーの長さを逆算します。フィンガーが長いほど接着面積が大きくなるため、引き抜くのに必要な力も大きくなります。そのため、適切なフィンガーの長さは比例して計算できます。つまり、引き抜き力が、目標強度定格の下でフィンガーの断面が支えるべき力(そして破断する力)と一致する長さです。この計算された長さでのみ、スプライスは引き抜く前にフィンガーが破断するという設計意図に達し、その結果は最終的に完全な動的疲労試験によって確認されます。
実際の数値で示すと次のようになります。定格荷重3500 N/mmのベルトの場合、最終的な製造パラメータは次のとおりです。
ベルト強度定格(N/mm) | 指の幅 b_f (mm) | 指の長さ L_f (mm) | 補強材の長さ l_d (mm) | 接合部長さ l_v (mm) |
3500 | 90 | 4100 | 4400 | 4600 |
製造時の指幅(90mm)は、基準となる50mmよりも広くなっています。指幅はベルトの強度等級に応じて変化するため、強度等級ごとに幅と長さを個別に検証する必要があります。ある等級のパラメータを別の等級に引き継ぐことはできません。
3.2 指に沿って力が伝わる仕組み
指にかかる力は、その長さに沿って均一ではなく、基部から先端に向かって徐々に減少します。これは、テーパーが狭まるにつれて断面積が小さくなるため、先端で伝達できる力が少なくなるからです。まさにこの理由から、フィンガースプライスはストレートバットジョイントよりも優れた性能を発揮します。張力荷重が1本の線に集中するのではなく、テーパー状の全長にわたって徐々に伝達され、途中の各断面が比例して小さな荷重を負担するからです。
積層工程では、隣接するフィンガー同士を直接突き合わせるのではなく、意図的に2~3mmの隙間を設けます。この隙間は、乾燥した接触線として残すのではなく、接合用ゴムで埋めます。この隙間をより正確に制御することで、隣接するフィンガー間の荷重分散がより均等になります。
3.3 補強層と接着層の役割
接合部全体の中で、指先は最も脆弱な部分です。特に滑車付近では、放射状の力や挟み込まれた材料の蓄積によって、個々の指先が押し離されることがあります(業界では「ポップアウト」と呼ばれています)。これを防ぐため、指先を越えるように、指接合部の上下に粗い織り目の補強布を接着します。
実際のところ、DP3500スプライスに使用されている補強層はNN200-1980キャンバスで、工場出荷時に片面に0.8mm、もう片面に3.0mmのセメントがプレコートされています。より厚くコーティングされた面がカーカスに接するように配置され、カレンダー加工後の厚さは1層あたり4.5mmで、上下両方に塗布されます。この補強布自体の引張強度はスプライスの荷重計算には関係ありません。その唯一の機能はフィンガーチップの分離を防ぐことであり、そのため繊維強度よりも接着力を最大化するために、あえて粗い織り方が選ばれています。
3.4 カバーゴムの修復
カーカス接合部と補強層が積層されたら、接合部がベルトの他の部分と耐摩耗性、耐衝撃性、およびシール性能において一致するように、上下のカバーゴムを完全に修復する必要があります。
4.アラミドベルトの接合方法が他のベルト接合方法と異なる点
アラミドベルトに使用されるフィンガースプライス、EP/NN多層ファブリックベルトに使用されるステップスプライス、およびスチールコードベルトに使用されるスプライスは、それぞれ全く異なる機械的手法です。これらは混同されやすいため、明確に区別しておくことが重要です。
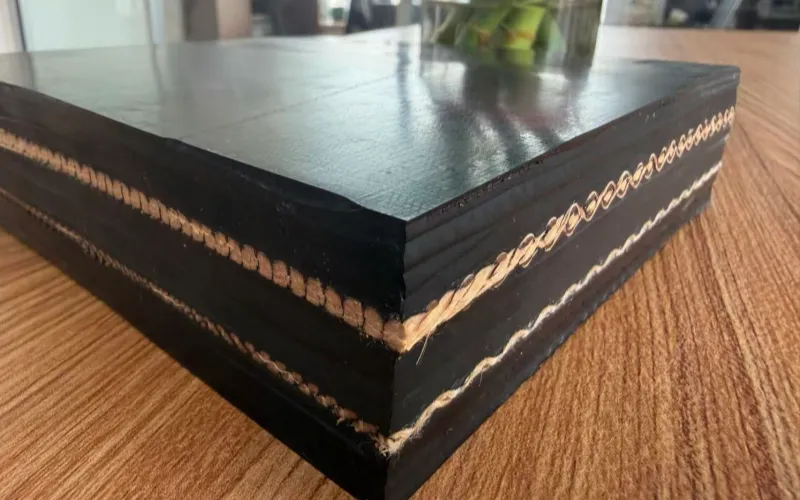
① EP/NN 多層布ベルト:真の「ステップ」スプライス。これらのベルトは、複数の布地を積層して作られた芯材で構成されています。スプライスを行うには、各布地を上から下まで異なる長さに切断し、両端のベルトが合わさったときに、それぞれの布地の切断面が反対側の対応する布地と重なるようにします。断面を見ると、まさに階段状の形状になります。これが「ステップスプライス」という名称の由来です。ベルトの厚み全体にわたって階段状の断面が現れるからです。この方法は、複数の布地層を必要とします。
②スチールコードベルト:段付きスプライスではなく、千鳥重ねスプライスです。スチールコードベルトのカーカスは、布地を積層したものではなく、平行なスチールコードが1枚の平面上に並んでいます。布地のように、コードを厚み方向に階段状に削ることはできません。代わりに、各コードの端からゴムを剥がし、ベルト両端のコードを重ね合わせますが、各コードの重ね合わせの開始点は、隣接するコードに対して意図的にずらして配置されているため、スプライスに沿った任意の断面では、一部のコードのみが遷移領域にあり、残りは完全に連続しています。上から見ると、この千鳥配置は視覚的には多少「階段状」に見えますが、機械的には、EPベルトで使用される真の厚み方向の段付きスプライスとは全く関係ありません。正確な用語は、千鳥重ねコードスプライスです。
③アラミドベルト:単層構造のため、どちらの方法も適用できません。フィンガースプライスのみが使用可能です。アラミドベルトのカーカスは単層の直線状の縦糸構造であり、ステップスプライスに必要な多層構造でも、スチールコードベルトのような並列配置でもありません。縦糸を真っ直ぐ切断することなくジョイント全体に荷重を分散させる唯一の方法は、単層のカーカス全体を互いに噛み合うフィンガー状に切断し、一枚の連続したシートとして接着することです。これが、アラミドベルトのフィンガースプライスと他の2つの方法との根本的な違いです。
試験データはこの手法の信頼性を裏付けています。ハノーバー大学の標準的な動的疲労試験(試験装置上でスプライスされたエンドレスベルトを、50秒サイクルで疲労荷重の10%から100%まで張力を徐々に増加させ、10,000サイクルで破損しないことが要求される)では、スチールコードベルトのスプライスは通常、約50%の動的スプライス効率を達成します。同じ試験条件下での高強度織布ベルトのフィンガースプライスは、従来30%強の効率しか得られていませんでした。
このフィンガースプライス方式に基づいて作られたアラミドベルトのスプライスは、その性能に匹敵しました。テストされた3つのサンプルはすべて、同等の織布ベルトと同等の動的疲労強度30%に達しました。別の逆曲げテストでは、ベルトを4つのプーリーに巻き付け、張力を破断強度の12.5%から開始し、125,000サイクルごとに5%ずつ増加させて破壊するまで、スプライスはベルトの完全な破断強度の27~32%まで保持してから破壊し、テスト後の引張測定では、カーカス強度の低下は5%未満でした。
これは、直線状のアラミド繊維の芯材が、接合や高負荷の繰り返し工程によって疲労寿命を失わないことを裏付けるものであり、アラミドベルトが長期使用に耐えられるかどうかという、これまで未解決だった疑問の一つに、今回のデータで答えが出たことになる。
5. 機械式ファスナー:アラミドベルトへの適合性は非常に限られています
機械式ファスナーは、一部のベルトタイプでは一般的な一時修理方法ですが、特にアラミドベルトに関しては、いくつか明確にしておくべき実際的な制約があります。
鋼板製のファスナーは技術的には使用可能ですが、実用性は非常に限られています。アラミドベルトは、スチールコードベルトの強度定格に合わせて製造されることが多く、そのため、完成したベルトは通常、同等のスチールコードベルトよりも厚くなります。ファスナーのボルトがその厚さに見合う長さでない限り、適切な取り付けと確実な固定は困難になります。
総じて言えば、アラミドベルトにおいて機械式締結具は標準的な解決策とは言えず、理論上の選択肢に過ぎず、実際の使用例は非常に少ない。高張力用途においては、熱加硫接合が唯一確実な方法である。
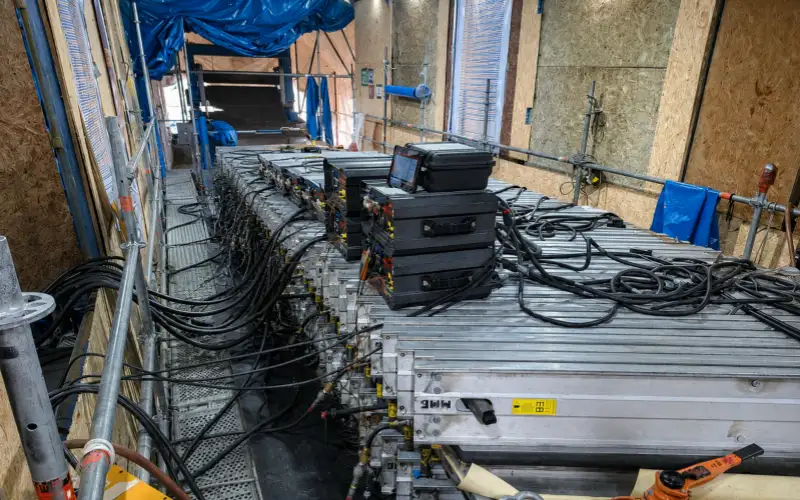
6.アラミドコンベヤベルト用コアホット加硫スプライス手順
以下に、この融着接続方法の標準的な手順を示します。これは、設置チームまたは契約している融着接続業者が従うべき技術的な参考資料として提示するものです。各手順には、重要な作業、パラメータ、および注意すべき点が含まれています。
ステップ1:敷地と資材の準備
作業場所は清潔で乾燥しており、直射日光が当たらない場所である必要があります。また、作業中は風や粉塵が舞わないようにしてください。風はセメントの乾燥時間に影響を与え、接着層に入り込んだ粉塵は接着力を低下させます。周囲温度は15℃を下回らないようにしてください。低温はセメントの硬化を遅らせ、接着強度を弱めるためです。また、可能な限り高湿度状態を避け、雨や雪が降る場合は作業場所を屋根のある場所にしてください。
必要な材料:接合用セメント(120ポンドゴム溶剤とコアコンパウンドを5:1の比率で混合したもの、または既製の専用セメント。保存期間は通常約6か月で、涼しく乾燥した日陰で、発火源から離して保管してください)、洗浄溶剤(120ポンドゴム溶剤または専用の接合クリーナー)、および剥離材(不織布または高温剥離紙。接合部と加硫プレスプラテンの間に挟みます)。
ステップ2:中心線をマークし、スプライスの全長を決定する
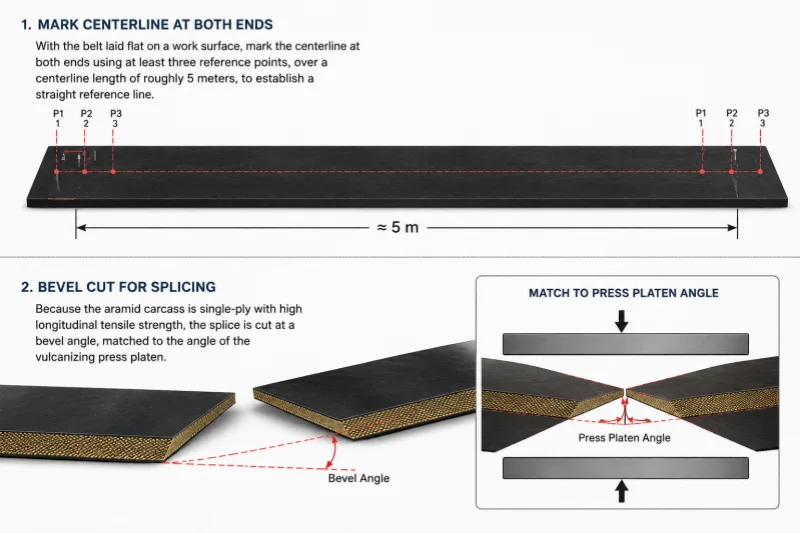
ベルトを作業台に平らに置き、中心線の長さが約5メートルにわたって少なくとも3つの基準点を使用して両端の中心線をマークし、直線基準線を確立します。アラミドカーカスは縦方向の引張強度が高い単層構造であるため、スプライスは加硫プレスプラテンの角度に合わせて斜めに切断されます。
スプライスの全長は、スプライス長 l_v (ベルト強度定格によって設定 - 3500 N/mm ベルトの場合は 4600 mm) にベベル代 (0.3 × ベルト幅 B) を加えた値として計算されます。幅 2000 mm のベルトの場合、0.3 × 2000 = 600 mm となり、スプライスの全長は 5200 mm になります。各端部のシール幅は約 150 mm (指先から根元までのオフセットが約 100 mm、ベベルが 50 mm) です。

ステップ3:カバーゴムのスキビング
ベルトを作業台またはプレスプラテンに置き、表面を上にして、シーリングラインに沿って45°の面取りをします(カーカス生地を傷つけないように注意してください)。次に、ベルトの長さに沿って、シーリングラインからトップカバーゴムを削り取ります。ストリップの長さは、指の長さに150 mmを加えた長さです(3500定格の場合は4100 + 150 = 4250 mm)。ベルトを裏返し、同じストリップの長さで、トップサイドの開始点から100 mmずらして、アンダーサイドカバーも同様に削り取ります。
両面を削り終えたら、露出面とシールエッジをアングルグラインダー(ワイヤーブラシホイールが望ましい)で研磨し、カーカス生地を傷つけないようにコアゴムを約1mm残します。シールラインのカバーゴムをさらに30mmほど削り、より滑らかな移行を実現します。ベルトの反対側でも同じ工程を繰り返します。

ステップ4:指の印付けと切断
定規またはテンプレートを使用して、研磨したカーカス表面にフィンガーパターンをマークします。中心線から始め、ベルトの走行方向に注意します。先端側(進行方向)では、最も外側の2つのフィンガーがベルトの端に位置し、反対側のフィンガーパターンはそれと完全に一致する必要があります。中心線から外側に向かって、両側のフィンガー幅は標準フィンガー幅の0.5倍以上である必要があります(標準が90 mmの場合、どちらの側も45 mmを下回ってはなりません)。スプライスの全長は、ステップ2で計算した値と一致します。マークした線に沿ってフィンガーを切断します。
ステップ5:セメント接着、補強材の積層、およびフィンガーアセンブリ
プレス盤上に剥離材を置き、ベルトの中心線が揃うように位置を調整して固定します。このとき、先端部の最も外側の2つの突起が外側の端に位置するようにしてください。
両方の接合端のフィンガー面とシーリングエッジを溶剤で洗浄し、ほこりや研磨残渣を取り除きます。その後、乾燥したらセメントを塗布します。セメントは2回塗布し、1回目の塗布が完全に乾燥してから2回目を塗布します。積層は、2回目の塗布が約80%乾燥してから開始します。
カバーゴムを(ベルト幅の両側で約50mmずつ、スプライス角度に合わせて)カットし、その上に補強布を(ベルト幅より両側で30~50mm狭く、各シール端から20~30mm後退させて)置き、巻き上げて閉じ込められた空気を取り除きます。この接着したカバーと補強布のベースをプレスプラテンに置き、シール面がベルト幅の約50mmずつゴムで均一にコーティングされていることを確認します。
補強層にセメントを塗布し、乾燥したら、ゴムを充填した隣接するフィンガー間に2~3 mm の隙間を保ちながら、フィンガーを順番に連結します。列が完全に連結されたら、もう一度セメントを塗布し、乾燥したら、その上に 2 層目の補強層を置き、再びローラーで空気を抜きます。両側のエッジゴムをカーカスの厚さに合わせて盛り上げ、カバーゴムを貼り付けて押し付け、両端をベルト本体と面一になるようにトリミングします。最後に、スプライスの上に剥離材を置き、エンドダムを取り付け、タイロッドで固定します。
ステップ6:高温加硫
加熱開始時にプラテンを0.8 MPaまで加圧します。温度が100℃に達したら、圧力を解放し、1.5 ± 0.2 MPaまで再度加圧します。温度が約145℃に達したら硬化タイマーを開始し、 65分間硬化時間を維持します。
ステップ 7: 冷却と仕上げ
接合部の温度が70℃以下になるまで圧力を解放せず、プレス機を開きます。シールラインと端部の余分なゴムをトリミングして研磨し、ピンと張った基準線を使用して中心線と両端の直線性を確認します。ずれが見つかった場合は修正し、作業内容をすべて記録してプロセスを完了します。
7. 接合部の強度を決定する主な要因
完成した接合部の強度は、以下の変数によって決まります。
指の長さがベルトの強度定格と一致しているか。強度クラスごとに検証済みの指の長さが必要であり、定格間でパラメータを引き継ぐことはできない。
接着層が適切に構築されているかどうかが重要です。カーカス、補強材、カバーゴムの間にあるセメント層は、機械的に連結されたフィンガーパターンを一体の連続した耐荷重構造へと変える役割を果たします。セメント層の塗布漏れ、塗布量が多すぎる、または接着面の汚染は、接合部を直接弱体化させます。
硬化条件が完全に満たされているかどうか。温度、圧力、時間すべてが同時に目標値に達する必要がある。いずれか一つでも満たされないと、接合部は見た目は完成しているように見えても、硬化が不十分なままになってしまう。
仕上がりの均一性が保たれているかどうか。指の間隔や研磨の深さといった手作業の工程が不均一だと、接合部に局所的な弱点が生じ、局所的な弱点は、均一かつ慎重に作られた接合部よりも早く破損することが多い。
8. 一般的なアラミド製コンベヤベルト スプライスの問題とその根本原因
接合部の開口部は、通常、セメントの被覆不足、加硫の不完全(ステップ6のパラメータと照らし合わせて確認)、またはステップ5の洗浄工程で完全に除去されなかった汚染物質に起因します。
エッジのひび割れは、通常、カーカスの厚さに合わせて作られていないエッジゴム、または片側にストレスが集中する長期的なベルトトラッキングの問題に関連しています。
気泡は、圧延時の空気除去が不十分であったり、次の層を塗布する前にセメント層が完全に乾燥していなかったりした場合に発生します。
位置ずれ― これはステップ2に起因し、中心線が不正確であるか、両端の指のパターンが完全に一致していないことが原因です。
スプライスの早期破損は、通常、単一の原因ではなく、複数の要因が複合的に作用した結果です。具体的には、フィンガーの長さがベルトの実際の張力に合っていないこと、硬化条件が保守的であること、プーリーや張力設計によってスプライスに想定以上の周期的な応力がかかっていることなどが挙げられます。
9.アラミドベルトの熱加硫接合用工具・機器チェックリスト
| いいえ。 | Item | ユニット | ネジ本数 |
|---|
| 1 | クランププレート | ペア | 2 |
| 2 | 5メートルスチール製巻尺 | pc | 1 |
| 3 | アングル定規 | pc | 1 |
| 3 | 通常の2~3mm厚の鋼板(元のベルトに合わせてサイズを調整。鋼板の厚さは、ベルトの幅/長さあたり、元のベルトより1~1.5mm薄く設定) | pc | 1 |
| 4 | 白いワックスマーキングペンシル | pc | 1 |
| 5 | チョークラインマーカー | pc | 1 |
| 6 | マーカー | pc | 2 |
| 7 | 万能ナイフ | pc | 4 |
| 8 | ブレーズ | ボックス | 3 |
| 9 | ねじ回し | pc | 1 |
| 10 | はさみ | pc | 1 |
| 11 | ワイヤー/ケーブルカッター | pc | 2 |
| 12 | ワイヤーブラシ付きアングルグラインダー | 単位 | 1 |
| 13 | スキビングマシン(手動スキビングも可) | 単位 | 1 |
| 14 | ゴムハンマー(5ポンド) | pc | 1 |
| 15 | パテ/塗り広げナイフ | pc | 4 |
| 16 | ヘアドライヤー/ヒートガン | pc | 1 |
| 17 | 長い直線定規 | pc | 1 |
| 18 | ブラシ | pc | 2 |
| 13 | プラスチック盆地 | pc | 2 |
| 14 | ワイヤーブラシヘッド(アングルグラインダー用) | pc | 2 |
| 15 | 研磨・荒削り工具 | pc | 2 |
| 16 | 水銀温度計、0~200℃ | pc | 10 |
| 17 | 白い綿布または糸くずの出ないタオル | m / pc | 1 or 4 |
| 18 | 安全ヘルメット | pc | 4 |
| 19 | 溶接された3mm厚鋼板製作業台(長さ/幅は現場ごと、高さ=下部梁+給水板+下部加熱板の厚さ) | 単位 | 2 |
| 20 | 防爆型加硫プレス(地下設置型)または標準プレス(地上設置型)—数量は接合部の長さと仕様によって異なります。各プレスには、I型鋼クロスバー10本、タイロッド10本、ウォーターホース1本、油圧ポンプ1台、レンチ2本、主電源ケーブル1本、加熱プレート用二次電源ケーブル2本、電源制御ボックス1個、上下加熱プレート、水圧プレート、および機器の要件に適合した電動ポンプホースが必要です。 | セッションに | 1 |
| 21 | 手動/電動チェーンホイストとクランプ | ペア | 2 |
| 22 | 120番ゴム溶剤/専用スプライスクリーナー | L | 5 |
| 23 | ゴムコンパウンドの接合 | セッションに | 要求に応じ |
| 24 | 接合用セメント | セッションに | 要求に応じ |
| 25 | 加硫時に加熱プレートとベルトを分離するために、剥離紙またはPTFE(テフロン)クロスを使用する。 | m | 要求に応じ |
| 26 | プラットフォーム構築用の木製板、支柱、釘 | / | 要求に応じ |
| 27 | 電力と水道供給 | / | 機器の動作に十分 |
10。結論
アラミド製コンベヤベルトにおいて、スプライスは決して些細な部分ではありません。カーカス設計、接着工程、そして設置品質がすべて集約される重要なポイントであり、ベルトの寿命を左右する決定的な要素となるからです。特定のベルト仕様に適合するスプライスパラメータが必要な場合は、ベルト幅、強度定格、カバー厚、およびコンベヤパラメータをお送りください。適切なフィンガー寸法と加硫パラメータを参考として確認するお手伝いをいたします。
11.よくある質問
アラミド製コンベヤベルトに最適な接合方法はどれですか?
熱加硫フィンガースプライス。アラミドベルトは単層構造で、縦糸が直線状に張られているため、複数の布層をずらして接合するステップスプライシングは適用できません。そのため、フィンガースプライスは現在、荷重を支える繊維を切断することなく接合部の荷重を分散させる方法として用いられています。
アラミド製のコンベヤベルトに機械式留め具を使用することはできますか?
理論上は一時的な緊急措置として有効だが、実際の使用例は非常に限られている。プラスチック製の留め具は強度不足でひび割れやすく、鋼板製の留め具はアラミドベルトの厚みによって制約を受けるため、ボルトの長さを適切に合わせないと取り付けが困難になる。高張力用途においては、熱加硫による接合の方がより信頼性の高い選択肢となる。
アラミドベルトの接合部はどれくらいの強度を持つことができるのか?
フィンガースプライスの長さがベルトの強度定格に合致しているか、接着層が適切に構築されているか、硬化条件が完全に満たされているかによって結果は異なります。正しく構築されたフィンガースプライスは、ハノーバー大学の標準試験において30%を超える動的疲労効率を達成でき、これは同等の高強度織布ベルトと同等の性能です。
アラミドベルトの接合部が破損する原因は何でしょうか?ほとんどの場合、セメントの塗布不足、加硫の不完全、積層時に接合部に残った異物、またはフィンガーの寸法がベルトの実際の強度定格と一致していないことが原因です。
アラミドベルトのスプライスは、EPベルトやスチールコードベルトのスプライスとどのように違うのですか?
EPマルチプライファブリックベルトは、段差状のファブリック層が互い違いに配置され、段状の断面を形成する真の段差接合方式を採用しています。スチールコードベルトは、段差状のコード重ね合わせ位置が段差状に重ね合わされるのではなく、ずらして配置される段差重ね接合方式を採用しています。単層構造のアラミドベルトは、どちらの接合方式も使用できず、フィンガースプライス方式のみが使用可能です。