設備管理者、メンテナンスエンジニア、またはセメント工場の EPC プロジェクト選択プロセスに携わっている場合、単に「ベルトを購入する」だけでなく、ダウンタイムのリスクと格闘している可能性があります。
最もよくあるシナリオは次のようになります。ベルトのパラメータは問題ないように見え、強度グレードも正しく、最初はすべてが完璧に機能しますが、6~12 か月後に突然摩耗が加速し、ジョイントが壊れ、荷重ポイントから裂け目が広がり始め、最悪のタイミングで停止を余儀なくされます。
第三者機関の業界情報筋によると、セメント生産のような連続生産型の産業において、計画外の操業停止が発生すると、直接的および間接的な損失として1時間あたり8,000ドルから15,000ドルの費用がかかる可能性があり、年間生産量100万トンの工場では、生産が予期せず停止した場合、 1日あたり最大30万ドルの損失が発生する可能性がある。
したがって、通常考慮される順序は、安定した動作 > 予測可能な寿命 > 保守性 >単価となります。
この記事を書いた目的はただ一つ、エンジニアリングの観点から「選定プロセスを現実に引き戻す」お手伝いをすることです。「どれが最適か」をお伝えするのではなく、段階的に検証し、実際の作業環境はどのようなものか、現在の想定はどこに誤りがあるのか、そしてどのように進めていくべきかをご案内します。セメント業界では、コンベアベルトは単に材料を輸送するだけでなく、特にセメント工場のコンベアベルトシステムはリスクをも輸送するからです。
最後に、はっきりさせておきたいのですが、皆さんが選ぶのは「仕様表の要件を満たすこと」ではなく、「実際の作業環境における信頼性」なのです。セメントコンベアベルトの本質はまさにそこにあるのです。
1.セメントコンベアベルトシステムの実際の運転条件
ここまでお読みいただいたということは、セメント工場の運営について深く理解していただいたことになります。
セメントコンベアベルトの問題のほとんどは、パラメータ計算が間違っているためではなく、「理想的な」動作条件が原因です。
実際の運用においては、いくつかの種類の偏差がしばしば過小評価されるが、それらはコンベアベルトの実際の寿命を直接左右する。
- 簡略化された研磨性:
石灰岩であっても、シリカ含有量と硬度は鉱山によって大きく異なります。
クリンカーは断面が鋭いため、摩耗のメカニズムが通常のブロック材とはまったく異なります。
- 「ピーク温度」と誤解されている熱リスク:
クリンカーの搬送において、本当に致命的な要因となるのは、ピーク温度ではなく、繰り返される熱衝撃と長期にわたる熱老化の蓄積であることが多いです。
- 局所的な問題として扱われる影響:
縦方向の裂け目は、ほとんどの場合、コンベア ベルトの中央ではなく、積み込み地点から始まります。
同じ場所で障害が繰り返し発生する場合は、選択フェーズで影響条件が過小評価されていたことを示します。
- 継続的な操作は「デフォルト状態」として扱われます。
24 時間 7 日の運用は、ほとんどの問題が修正される余地がないことを意味します。
セメントコンベアベルトは、継続的に性能が低下しても制御可能でなければなりません。
現在使用しているセメントコンベアベルトの寿命が予想よりも著しく短い場合、問題は製造品質にあるのではなく、むしろこれらの差異が当初の選定ロジックに組み込まれていなかったことにある場合が多い。
2.セメントコンベヤベルトの選択が運転安定性に直接影響する理由
セメント工場で「操業安定性を本当に損なう」設備を点検したことがあるなら、おそらく共通点に気づくでしょう。問題は突然発生することは少なく、時間の経過とともに蓄積され、最終的に爆発的に発生するのです。この記事を読む6ヶ月前でさえ、セメントコンベアベルトが故障するとは想像もできなかったでしょう。
この特性は、セメントコンベアベルトシステムで特に顕著です。
コンベアベルトは、生産ライン全体の中で連続運転が最も求められる部品の一つです。ファンや減速機とは異なり、短時間で切り替えたり、停止させたりすることはできません。性能が低下し始めると、その影響は単一のセクションに限定されず、材料搬送チェーン全体に及ぶことがよくあります。
コンベア ベルトのパフォーマンス低下は一方向であるという現実に特に注意する必要があります。
摩耗、経年劣化、疲労が始まると、後々のメンテナンスで「元の状態に戻す」のは非常に困難です。
これは、セメント工場における多くの問題が次のように現れる理由を説明しています。
- 初期操作は「問題ないようだ」
- 中期には局所的な異常が現れ始める
- 後期には、急速な失敗段階が発生し、介入の余地はほとんどなくなります。
セメント コンベヤ ベルトがこの段階に入ると、通常の消耗でない限り、計画外のダウンタイムを受け入れるか、非常に不利な時間枠内でコンベヤ ベルトを交換するかの 2 つの選択肢しかありません。
エンジニアリングの観点から見ると、これはメンテナンスの失敗ではなく、選択フェーズで決定された結果です。
コンベアベルトの安定性は、「使用できるかどうか」ではなく、長期にわたるパフォーマンスによって決まります。
- 継続的な摩耗や経年劣化にもかかわらず構造的完全性を維持できるかどうか
- 衝撃、温度変動、負荷変化によって早期に故障曲線に入らないかどうか
- 下限値付近で動作するのではなく、システムに十分な安全余裕が残っているかどうか
選択によってシステムが「必要十分な」状態に強制されると、運用の安定性はすでに犠牲になっています。
したがって、セメント工場では、コンベヤベルトの選択は調達の問題ではなく、運用リスクの配分の問題です。つまり、ベルトを選択するのか、それともシステムが今後数年間にどの程度の不確実性に耐えられるかを事前に決定するのかということです。
3.セメントを選ぶ際に考慮すべき主な要素 コンベヤーベルト
この段階で、次のことをすでに理解しているはずです。
セメントコンベアベルトを選択するということは、特定の運用リスクを積極的に受け入れるか軽減することを意味します。
以下の要因はそれぞれ単独で存在するものではなく、複合的に作用し、コンベアベルトの故障経路を決定します。選定時に見落とした要因が、システムにおいて最初に表面化する問題となることがよくあります。
3.1 材料の種類と粒度分布
メーカーの立場からすると、ベルトの寿命に真に影響を与えるのは、搬送中に搬送材がベルト表面とどのように相互作用するかです。
平均的な条件に焦点を当てるのではなく、むしろ次の点に焦点を当てるべきです。
- 鋭利な粒子が大量に存在
- 粒子サイズ分布が安定しているか、大きく変動しているか
- 少量の非常に破壊的な物質の存在
- 異物混入の現実的な可能性
よくあるエンジニアリング上の誤判断は次のとおりです。
主流の材料条件に基づいてベルトを選択すると、摩耗性または衝撃を受けやすい材料が少量含まれているために、ベルトの全体的な寿命が早期に短くなってしまいます。
コンベア ベルトが均一な劣化ではなく、摩耗パターンにおいて明確に局所的な加速を示している場合、通常は製造品質の問題ではなく、材料特性の過度に理想化された評価に問題があります。
3.2 動作温度範囲、熱劣化、温度変化パターン
セメント工場の搬送システムでは、温度に関する懸念事項が単一の「温度定格」に単純化されることが多く、これはエンジニアリングの目的には不十分です。
次の 3 つの側面を同時に考慮する必要があります。
- 通常動作温度範囲
- 持続的な過熱状態が存在するかどうか
- 気温が安定しているか、変動や急激な変化があるか
頻繁に過小評価されるシナリオは、シャットダウンと再起動のサイクル中の温度変化です。
運転停止後、コンベアベルトは比較的低温のままです。運転再開後、高温物質がベルトの局所的な部分に急速に集中し、カバーゴムと内部構造は徐々に温まるのではなく、急激な加熱を受けます。この急激な温度変化は、層間に繰り返し熱応力を生じさせ、持続的な高温とは異なる破損メカニズムを引き起こします。
熱老化を評価する際には、異なる温度範囲を区別することが重要です。
- 動作温度が耐熱定格に近づいているが、それを大幅に超えないとき。
- 熱劣化は通常、累積的な影響として現れます。初期段階では検出が難しい場合もありますが、性能が限界まで低下すると、故障率は著しく加速します。
コンベアベルトが著しく高い温度で継続的に運転されると、
熱老化が急速に主要な故障メカニズムとなり、ゴムの硬化、ひび割れ、強度低下が短いサイクルに集中して発生する可能性があります。
現場で「外観は許容範囲内だが、耐用年数が大幅に短くなっている」という状況が見られる場合、多くの場合、選択段階で温度範囲または温度変化パターンが適切に考慮されていなかったことを示しています。
3.3 衝撃強度と材料 ドロップ メソッド
影響は抽象的なリスクではなく、明確に識別できる構造的な問題です。
以下の評価を行って実際の影響状況を評価します。
- 大きな落下高さ
- 固定排出地点における長期的な物質濃度
- 大きな塊と細かい粒子の混合衝撃
- 始動/停止サイクル中の衝撃条件の変化
エンジニアリング経験とは次のようなものです:
縦方向の裂け目や初期の構造的損傷のほとんどは、ベルトの中央部分ではなく、荷重点の近くで発生します。
異常な摩耗や裂傷が同じ場所で繰り返し発生する場合、これは通常、単発的なインシデントではなく、選択フェーズで衝撃条件が体系的に過小評価されていることが原因です。
3.4 連続運転強度とメンテナンス耐性
セメント工場では、搬送システムは通常、高い連続負荷サイクルで稼働します。
これは次のことを意味します:
- 多くの問題は早期に解決できない
- ベルトは徐々に性能が低下しながら動作し続けなければならない
- システムは「ちょうど良い」サイズ設定に非常に敏感である
エンジニアリングの観点から見ると、
メンテナンスでは、サイズ設定時に不足している安全マージンを補うことはできません。
システムのダウンタイム許容度が最小限である場合、サイズ設定では、理論上の条件下で単に「パラメータを満たす」ことよりも、運用の安定性を優先する必要があります。
4.セメントに関するよくある誤解 コンベアベルトの選択(実用性に基づく) セメント工場 プロジェクト経験
当社が関与した複数のセメント工場プロジェクトにおいて、コンベアベルトの早期摩耗、断裂、あるいは大幅な耐用年数短縮は、機種選定の誤りやパラメータの計算ミスに起因することはほとんどありませんでした。むしろ、これらの問題は、セメント生産プロセスの様々なセクションにおける異なる運転条件を考慮していない選定プロセスによって発生することが多かったのです。
原料セクション、クリンカーセクション、原料ミールセクション、そして完成品搬送セクションは、原料の状態、温度条件、そして運転モードにおいて明確な違いがあります。選定時に統一的なロジックを適用しても、当初は問題が顕在化しない場合もありますが、運転期間が経過するにつれて、問題が集合的に表面化してくることがよくあります。
以下の誤解は、当社のセメント工場プロジェクトで最も一般的であり、見落とされやすいものです。
4.1 原料および粉砕セクション:強度グレードのみに基づいて選択
石灰石の採掘、破砕、破砕後の搬送においては、「十分な引張強度」を確保するためにベルトの強度グレードの確認を優先することが最も一般的なアプローチです。
ただし、実際の運用では、このセクションの問題は通常、次のような原因で発生します。
- 落下高さの大きな変動
- 大きな物質と細かい物質の混合による衝撃
- 単一の荷重点における長期的な影響の集中
このような状況では、ベルトの破損は通常、引張破損ではなく、カバーゴムの切断、局所的な裂け目、または縦方向の損傷として現れます。
衝撃や引き裂き経路を考慮せずに引張強度のみを重視してベルトを選択すると、圧縮部で早期に構造的な損傷が発生することがよくあります。
4.2 クリンカー搬送部では、運転条件を分析せずに耐熱性評価のみに焦点を当てている
クリンカーの搬送は、セメント工場の搬送システムの中で最も複雑でリスクの高いセグメントの 1 つです。
複数のプロジェクトにわたって、次のような典型的な問題が見られます:
選定にあたっては、実際の使用条件を考慮せず、ベルトの公称耐熱温度のみを確認するにとどまります。
- クリンカーが冷却器から出た後、大きな温度変動が発生する
- シャットダウン・再起動サイクル中の集中した高温クリンカー排出
- 耐熱定格に近い温度または局所的に耐熱定格を超える温度で長期間運転されるコンベアベルト
その結果は「すぐに燃え尽きる」ということは滅多にありませんが、むしろ次のような結果になります。
- カバーゴムの段階的な硬化
- 弾力性の大幅な低下
- 後々性能が急激に低下し、耐用年数が著しく短くなる
クリンカーセクションでは、温度範囲、期間、変動パターンを分析せずに耐熱性評価を単なる数字として扱うと、選択リスクが大幅に過小評価されます。
4.3 原材料や完成品の搬送部門では、「影響がなければ問題ない」という仮定が
原料セメントと完成セメントの搬送は、通常、影響が最小限で操作が比較的スムーズであるため、選択作業が簡素化されます。
しかし、実際のプロジェクトでは、次のようなことが頻繁に起こります。
- カバーゴムの長期的な均一摩耗を引き起こす微粒子
- 埃っぽい環境はゴムの老化を加速させる
- コンベアベルトは見た目は問題ないように見えるが、全体的なパフォーマンスは継続的に低下している
これらのセクションの選択時に長期的な摩耗と老朽化の要因を無視すると、コンベヤベルトはメンテナンス頻度が大幅に増加し、後になって信頼性が急速に低下する段階に入ることがよくあります。
4.4 「最初の数ヶ月間の正常な動作は、選択が正しかったことを証明する」と信じている
これはセメント工場の搬送システムにおいて極めて一般的かつ危険な仮定です。
私たちが遭遇したプロジェクトでは、多くの選択の問題に共通する特徴があります。
- 初期の安定運用
- 目立たない摩耗と経年劣化
- 成功した選択と誤解される
実際には、摩耗、熱劣化、構造疲労は、この段階で蓄積し始めることがよくあります。加速故障段階に達すると、システムは通常、調整のための十分な時間と柔軟性を失い、ベルトの受動的な交換しか選択肢がなくなります。
4.5 セメント生産ライン全体で均一なベルト仕様を使用
調達と管理の観点から見ると、標準化された仕様はプロセスを合理化するように見えるかもしれません。しかし、セメント生産においては、この慣行は大きなリスクを伴います。
さまざまなプロジェクトにおいて、私たちは繰り返し次のことを観察しています。
- 原材料セクションでは耐衝撃性と引裂強度を優先しています
- クリンカーセクションは耐熱性と耐熱老化性を重視しています
- 完成品部門では長期安定稼働が求められる
ベルト仕様を統一することは、こうしたセクション間の違いを根本的に無視することになります。このアプローチは、特定のセクションに過剰な設計を施すか、高リスクのセクションに慢性的に装備不足を残すことになります。
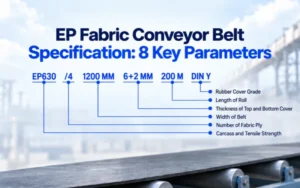
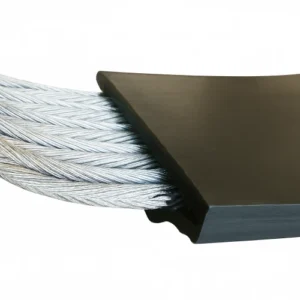
5.セメント製造工程におけるEPコンベヤベルトとスチールコードコンベヤベルトの適用範囲
5.1 原材料採掘および粉砕セクション:EPコンベヤベルトは一般的により合理的な選択肢です
石灰石の採掘、破砕、および破砕後の搬送セクションにおけるシステムの主な特徴は次のとおりです。
- 比較的短い搬送距離
- 制御可能な緊張レベル
- 引張破壊よりも衝撃や裂傷のリスクが高い
この分野では、ほとんどのセメント工場顧客がEPベルトを選択している。これは本質的に理にかなったエンジニアリング上の判断である。
問題となるのは「EP を使用するかどうか」ではなく、
- カバーゴムの耐摩耗性が実際の摩耗条件に適合しているかどうか
- 構造設計または厚さ設計が荷重点の衝撃に対処するかどうか
- 接合部が繰り返しの衝撃に耐えられるかどうか
原材料セクションでは、「高強度」を優先し、衝撃や引き裂き経路を無視すると、実際には早期の故障を加速させる可能性があります。
5.2 原料搬送部:安定性を優先し、スチールコードは不要
原材料搬送システムでは、材料は主に粉体であり、典型的な動作特性は次のとおりです。
- 影響が少ない
- 通常の気温
- 安定した動作サイクル
当社の経験では、このセクションで使用されるEPコンベヤベルトは、多くの場合、長期的な運用要件を満たしています。
このセクションでスチールコードベルトを使用しても、システムの信頼性が大幅に向上することはほとんどなく、むしろ以下のような問題を引き起こす可能性があります。
- コストの増加
- メンテナンスとスプライシングの複雑さが増す
エンジニアリングの観点から見ると、これは過剰なエンジニアリングになります。
5.3 セメントクリンカーメインコンベアライン:EPベルトとスチールコードベルトの違い
クリンカーの搬送は、セメント製造におけるコンベアベルトにとって最も要求の厳しいセクションの 1 つです。
複数のセメント工場プロジェクトにおいて、一貫して共通のパターンが見られます。
- 搬送距離の延長
- 高い緊張レベル
- 頻繁な温度変動と熱衝撃
- ダウンタイムに極めて敏感な継続的なシステム運用
このような状況では、多くの問題は「EP の不適格性」ではなく、むしろ次のようなことに起因します。
- 長時間運転中の伸び制御の悪化
- 接合部における応力集中
- 熱環境におけるシステム安定性の低下
したがって、一次クリンカー搬送ラインにおいては、スチールコードベルトは、優れた伸び制御、より良好な張力分布、およびシステム全体のより大きな運転マージンを提供することが多い。
以下の点を強調することが重要です。
スチールコードを使用するかどうかの決定は、「材料がクリンカーである」ということではなく、クリンカー搬送システムの長さ、張力レベル、およびダウンタイムの許容度に基づいて行われます。
5.4 完成セメントの搬送:「均一性のための均一性」を避ける
完成したセメントの搬送および積載システムにおける一般的な動作条件は次のとおりです。
- 低温
- 最小限の衝撃荷重
- しかし、長時間連続運転
このセクションで観察される主な問題は、強度不足ではなく、長期の摩耗と経年劣化による信頼性の低下です。
ここでスチールコードベルトを「ライン全体で仕様を統一する」ためだけに採用すると、コストとメンテナンスの複雑さが大幅に増加する一方で、比例した信頼性の向上が得られないことがよくあります。
6.セメント工場に特殊またはカスタマイズされたコンベヤベルトを使用する場合
セメント生産におけるすべての搬送システムにカスタマイズされたソリューションが必要なわけではありません。
しかし、実際のプロジェクトで以下のような状況に遭遇した場合、標準のセメントコンベアベルトを使い続けると問題が再発する可能性が高くなります。
次のいずれかが発生した場合は、ベルトの選択を再評価してください。
- クリンカーや重要な搬送部の寿命が大幅に短縮される
同様の条件下での業界標準の寿命は 1 ~ 2 年ですが、システムは早期に故障します。
- 同じセクションまたは荷重点で継続的に障害が発生する
たとえば、ランダムな問題ではなく、繰り返しの摩耗、裂傷、または接合部の破損などです。
- 計画外のダウンタイムによる損失は、 コンベアベルトのコスト 自体
各シャットダウンはライン全体の運用に影響を及ぼし、メンテナンスの時間枠は極めて限られています。
- 単一のコンベアラインが複数の過酷な条件に同時に耐える
たとえば、高温、摩耗、衝撃は同時に発生しますが、現在の選択ではこれらの要因の一部しか対応できません。
このような状況が発生する場合、問題は通常、コンベア ベルトが「品質が悪い」ことではなく、そのセクションの実際の動作条件が汎用選択の適用限界を超えていることにあります。
セメントコンベアベルトの同じセクションで同じ種類の故障が繰り返し発生すると、
必要な調整は、多くの場合、メンテナンス戦略ではなく、ベルトの選択がそのセクションの動作条件に本当に適合しているかどうかです。
このような場合、セメント工場専用またはカスタム設計されたコンベアベルトを採用することは、より高い仕様を追求することではなく、予定外のダウンタイムのリスクを軽減するためのエンジニアリングの選択です。
7。結論
セメント工場では、セメントコンベアベルトの選択結果は通常、操業開始後 1 年以内に検証されます。
セメントコンベアベルトの選択が実際の運転条件に基づいている場合、
実際の温度範囲、荷重点への衝撃、摩耗強度、ダウンタイム許容度など
そうすれば、セメントコンベアベルトの寿命とメンテナンススケジュールをほぼ予測できるようになります。
逆に、パラメータが「適切に見える」場合でも、問題はクリンカー セクション、積載ポイント、またはジョイント位置に集中することが多く、計画外のダウンタイムによって影響が拡大します。
選択の核心は特定のベルトを選ぶことではなく、次のことを予測することです。
このコンベアラインはどこで最初に故障するでしょうか?
8.よくある質問
1. 一部のベルトは同じラインで 1 年以上持続するのに、他のベルトは 6 か月以内に故障するのはなぜですか?
ほとんどの場合、突然の材料の劣化ではなく、むしろ増幅された動作条件です。
最も一般的なシナリオは、生産量の増加により材料の影響や温度範囲が変化しても、ベルトの選択は変更されない場合です。
2.クリンカーセクションのコンベアベルトは、焼けていないように見えても耐久性がどんどん低下するのはなぜですか?
クリンカー部分で問題となるのは、「燃焼」ではなく、徐々に硬化していくことであることが多いです。
表面が損傷していないからといって、性能の完全性が保証されるわけではありません。弾力性が低下すると、摩耗やひび割れが著しく加速します。
3. なぜ接合部が最初に破損するのでしょうか?接合工程が不十分なのでしょうか?
まず、ジョイントの故障の根本原因を分析します。
同じ場所または同じ動作フェーズで継続的に障害が発生する場合は、張力の変動、不均一な負荷、または負荷容量制限の超過が原因である可能性が高くなります。
4.原材料セクションの新しいベルトは、何年も使用するとなぜ故障しやすくなるのでしょうか?
一般的な理由は、動作条件が変化したことです。
例えば、粉砕後に粒子サイズが大きくなったり、材料の排出方法を調整したりしたにもかかわらず、ベルト選定が依然として過去の経験に基づいている場合、結果として新しいベルトはより「脆く」なってしまいます。
5.クリンカーセクション専用のベルトを別途選定する必要がありますか?
このラインを停止すると窯や製粉所に影響が出る場合は必要です。
目標は「より高級な」ベルトを使用することではなく、予期しないダウンタイムを削減することです。
6. 同一仕様のコンベアベルトがセメント工場間でこれほど異なる性能を示すのはなぜですか?
コンベアベルトはシステムの詳細に非常に敏感です。
移送ポイントの設計、張力調整方法、およびスクレーパーの構成は、耐用年数に直接影響を与えます。
7.失敗した後に初めて、間違ったコンベアベルトを選択したことに気付くのでしょうか?
いいえ。
摩耗が著しく加速したり、接合部の完全性が低下したりした場合は、破損の加速が始まっている可能性があります。迅速な調整を行わないと、急速な劣化につながります。
8.EPC プロジェクトのコンベア ベルトが後で故障することが多いのはなぜですか?
EPC フェーズでは、ベルトの指定が早すぎて、変更が遅すぎることがよくあるからです。
実際の動作条件の多くは、試運転と生産中に初めて明らかになります。