1. 食品コンベアベルトの選択ロジック
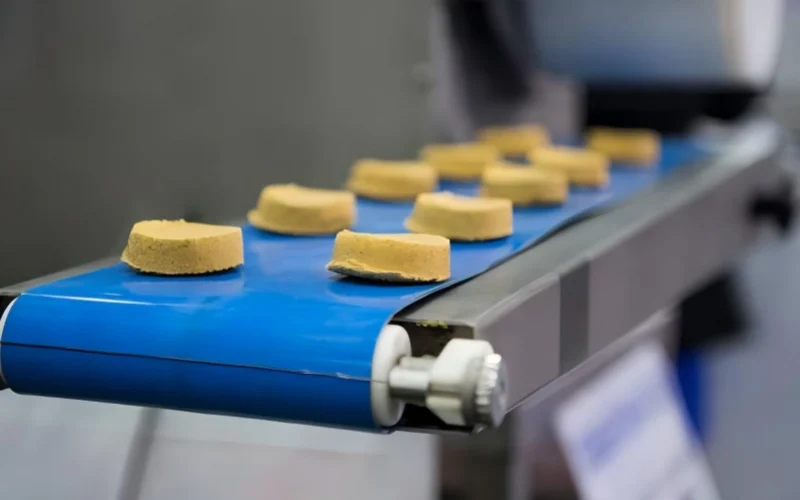
以前、食品業界におけるPVC製コンベヤベルトの選び方について記事を書きました。しかし、食品業界に適した他の素材も存在します。生産環境や食品の特性によって、食品用コンベヤベルトの選定への影響は異なり、食品グレードのコンベヤベルトの素材選びにも影響を及ぼします。
最初からロジックが間違っていれば、ずれ、ひび割れ、気泡、清掃の困難などの問題は基本的に時間の問題です。
1.1 食品コンベアベルトに本当に望むこと
最初に目標を明確に述べれば、落とし穴を 80% 回避できます。
食品工場では、適切な食品コンベヤベルトは、少なくとも次の 4 つの目標を同時に満たす必要があります。
- 食品安全基準 常に克服できない問題があります。ベルト本体には食品グレードのコンベヤベルト素材を使用し、FDA または同等の食品接触テストに合格する必要があり、繊維が抜け落ちたり、異臭がしたり、可塑剤の香料が含まれていたりしてはなりません。
- 安定した操作、手間なし:一貫した速度、 緊張、および追跡により、エンジニアによる毎日の調整が不要になります。
- 清掃が簡単で、清掃 SOP に準拠: 6 か月の清掃後も経年劣化せず、既存の消毒処理、さまざまな清掃温度と頻度に耐えます。
- 寿命、予算、生産環境の 3 つのバランス: 単に最も安価なオプションを購入するのではなく、想定される寿命内で、設定された生産環境の制限を超えずに、総コストが最も低い食品加工用コンベヤベルトを選択します。
1.2 アプリケーションに素材を選択させる
食品コンベヤベルトの場合、材料の選択は、PU、PVC、または PTFE を恣意的に選択することではなく、むしろアプリケーション シナリオから逆算して行う必要があります。
- 揚げ物エリア、油の多いエリア、肉の切断ライン → 通常、PU または特定の高級食品グレードのコンベア ベルト素材が優先されます。
- 高温焼成、電子レンジ乾燥、トンネル凍結 → PTFE、シリコン、または複合構造を使用する可能性が高くなります。
- 穀物の包装や乾物搬送の場合→食品加工用コンベヤベルトとしては、PVCで十分な場合が多く、最も経済的なソリューションです。ただし、穀物サイロなどの用途では、ゴム製のコンベヤベルトが必要になる場合があります。
本当に必要なのは、各生産ラインに油/高糖度/高温/凍結/洗浄強度/動作速度などのラベルを付け、材料を「自然除去」させることです。残るのは、通常、1つか2つの合理的な選択肢だけです。
1.3 避けるべきよくある罠
多くの購入者は、初めて食品コンベアベルトを選ぶときに、同じ落とし穴に陥ります。
- 「食品グレード」のラベルだけを見て、動作条件を無視すると、食品グレードは耐油性、耐高温性、または強力な洗浄耐性を意味するものではなく、常温の乾燥食品にのみ適している可能性があります。
- 「使用可能」と「良好」を混同する: 回転できるベルトは、安定したトラッキングや 1 年後も割れないことを意味するものではありません。
- 洗浄剤とpH範囲を無視:中性泡洗浄を使用していますか、それとも強アルカリ性のCIP洗浄を使用していますか?これは、食品コンベアベルトが設計寿命に達するかどうかを直接左右します。
目標、シナリオ、よくある誤解を頭の中で明確にすると、さまざまな食品コンベヤーベルトの材質の選択が「直感」から「論理的推論」に変わります。
2. 食品コンベアベルトの重要な選定基準
実際に食品コンベヤベルトの選択を始めると、次のことがわかります。正しい選択は「PU と PVC のどちらかを選択する」ほど単純ではなく、むしろ材料特性、温度範囲、機械的パラメータ、洗浄用化学薬品、および搬送境界を含む完全なシステム エンジニアリング プロセスです。
食品グレードのコンベアベルトは本質的に高度にカスタマイズされる工業製品であり、大量在庫を持つ工場は存在しません。そのため、あらゆる技術的パラメータが最終的な生産スケジュール、加工、そして納品サイクルに影響を与えます。
以下の5つの選定基準は、食品工場、機器メーカー、食品グレードのコンベアベルトメーカーが、設計、調達、運用において同時に考慮しなければならない重要な変数です。
2.1 輸送食品の材質特性
食品の種類ごとに、それぞれに合った食品搬送コンベアベルトが「選択」される。材料の特性を無視すれば、遅かれ早かれ、どの材料でも必ず失敗に終わるだろう。
● 油分の多い食品(肉、揚げ物、脂っこい食べ物)
油はPVCに浸透して損傷を与える可能性があります。そのため、揚げ物調理場、調理済み食品を扱う場所、食肉加工場では、PUまたは特定のゴム配合を優先的に使用する必要があります。
PUはPVCよりも耐油性が著しく高い(データはFDA CFR 21.177.1680に記載)。
● 乾燥・流動性材料(粉末、コーヒー豆)
ここでの焦点は耐油性ではなく、摩擦係数、滑り止めパターン、バッフル構造にあります。
PVC はよりコスト効率の高い食品加工用コンベアベルトです。
● 高糖質・粘着性製品(キャンディー、チョコレート、高糖質ベーキング)
砂糖は高温になると粘着性が増すため、長期的な非粘着性を維持できるのはシリコン製またはPTFE製の食品コンベアベルトのみです。しかし、多くの工場では「砂糖の粘着」を防ぐために作業場の温度を下げており、その場合はPVC製も選択肢となります。
● 湿った、酸性の、または水性の製品(魚介類、果物の洗浄)
耐加水分解性と耐摩耗性は重要な考慮事項であり、一般的な選択肢としては、PU または食品グレードの白ゴム製コンベヤ ベルトがあります。
● 生地・半流動食品
接着、糸引き、へこみを防ぐために、滑らかな PU またはシリコンが必要です。
2.2 温度要件
食品業界において、コンベアベルトの寿命を最も左右する要因は温度です。食品コンベアベルトの材質にはそれぞれ、定められた物理的限界があります。
● 低温処理(-20℃~-70℃)
PTFE > PE > PU
PVCは低温に長時間さらされると急速に脆くなるため、この温度範囲ではPVC製コンベヤベルトの使用は推奨されません。
● 標準食品加工温度(-10℃~80℃)
PU、PVC、ゴムはいずれも適しており、ほとんどの生産ラインの標準温度範囲に当てはまります。ただし、温度制限が80℃に近い場合は、PVCの使用はお勧めしません。一般的に、約65℃を超える場合はPVCの使用は推奨されません。
●高温焼成(100℃~200℃)
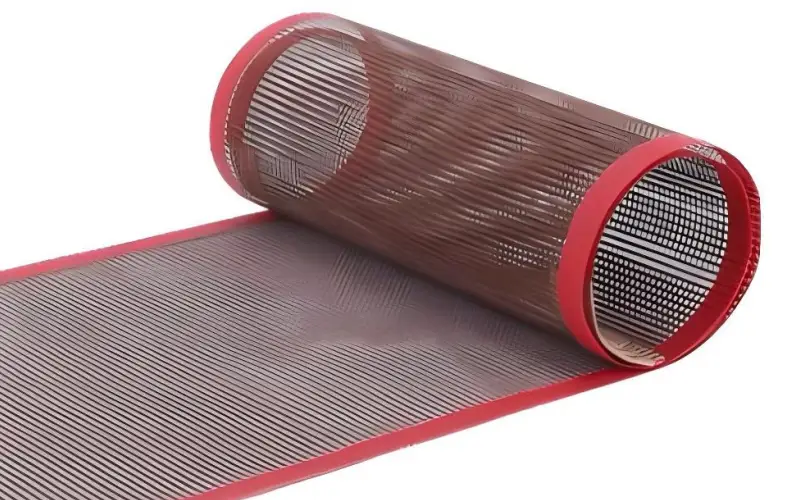
シリコン > PTFE
通常の PU は、高温蒸気を伴う用途など、100°C を超える温度に長時間さらされると加水分解します。
● エクストリームベーキング&電子レンジ(200℃~260℃)
これに長期間耐えられるのは PTFE だけです。
PTFEは260℃までの温度で連続運転が可能です(出典:DuPont™ PTFE TDS)。
2.3 動作パラメータ
動作パラメータは、多くの中国の食品コンベヤベルトの早期故障の根本的な原因であり、材質自体よりもはるかに見落とされやすいものです。
● 速度(推奨≦2.5 m/s)
DIN 22102 の業界推奨事項に基づきます。速度が速いほど摩耗が早くなり、洗浄後の滑りが増加します。
● 最小プーリー径
ローラーの直径は材質によって大きく異なります。
- PU: 小径(20~50mm)に適しています
- PVC: より大きな直径が必要
- PTFEコンベアベルト: メッシュ構造に応じて設定する必要があります。設定しないと、メッシュ サーフェスが変形します。
● トラッキング安定性
材料の偏差に対する感度は、次のようにランク付けされています。
PU < PVC < ゴム < シリコン < PTFE(最も敏感)
2.4 洗浄と化学適合性
食品用コンベアベルトの洗浄強度は、コンベアベルトの最長寿命を決定する変数の 1 つです。
● pH適合性
ほとんどの材料は pH 5 ~ 9 に耐えることができますが、強アルカリ性の CIP (pH > 10) は PVC の老化を加速します。
● 水の加水分解
高温水洗浄は PU の寿命を大幅に短くします (特に 60°C 以上)。
● 酸化・消毒剤
塩素含有および酸化洗浄剤は、シリコン表面の白化やゴムの硬化を促進します。
● 清掃頻度
1日2回の洗浄と週2回の洗浄では、寿命に3~5倍の差が生じる可能性があります(参照:EHEDG洗浄検証ガイダンス)。
2.5 予算と納期の境界(在庫のない業界の現実)
食品用コンベアベルトは一般的な産業用ベルトとは異なり、工場にとって在庫品となることはほとんどありません。
PU、PVC、ゴム、シリコン、PTFE のいずれを調達する場合でも、納期は次の要素によって異なります。
- 材料生産スケジュール
- コーティング/ラミネート/パターン加工(ラフトップを除く)
- 加工構造(バッフル、スカート、ガイド)
- 食品接触移行試験
- 品質検査と寸法検証
- 輸出梱包・物流窓口
✔ PU/PVC食品グレードコンベアベルト(カスタム生産)
12〜20日
✔ 食品グレードのゴム製コンベアベルト(EP/NNスケルトン+食品グレードの接着剤)
18〜30日
✔ 食品グレードのシリコン製コンベアベルト
20〜28日
✔ PTFE/テフロン食品グレードのコンベアベルト
15〜30日
なぜ工場には本物の「在庫」がないのでしょうか?
食品コンベヤベルトはそれぞれ次の点で異なります。
- 幅
- 長さ
- プライ
- 局所的な強度を向上させることが可能です。
- パターン
- 強化
- クリート / サイドウォール / ガイド
- 食品安全要件
- 清掃のSOP
したがって、食品用コンベヤベルト業界は、「在庫ベース(MTS)業界」ではなく「受注生産(MTO)業界」です。
3. 食品グレードコンベアベルトの材質特性
コンベアベルト業界で 10 年以上の経験を持つ製造業者として、私は、食品グレードのコンベアベルトの成功は「材質の品質」ではなく、材質が動作条件に適しているかどうかによって決まるとますます信じるようになりました。
この章では、材料の説明だけでなく、各食品グレードの材料がどのような動作条件下で優れた性能を発揮するか、どのような用途ではまったく使用できないか、一般的にどのように故障が発生するか、なぜ発生するか、そしてどのようにそれを防ぐかについて説明します。
3.1 PU食品グレードコンベアベルト
食品業界に 1 つの素材だけを推奨できるとしたら、私は迷わず PU と答えます。これは、間違いのない食品コンベヤベルトです。
PUがベンチマーク素材である理由
PUはFDA CFR 21.177.1680の食品接触規制に合格しており、真の食品グレードのコンベアベルト素材です。PUの4つの主な利点は、ほとんどの食品加工条件に対応します。
- 耐油性に優れ(食用油・動物油)、肉・揚げ物・惣菜の生産ラインに適しています。
- 優れた耐摩耗性(PVCの2~4倍)
- 強力な耐加水分解性 - 毎日の洗濯やシフトごとに複数回の洗濯にも適しています
- 表面が緻密で、臭い、油、糸くずを吸収しません
食品業界の高頻度洗浄、高湿度、高油脂環境において、PU の安定性は「黄金材料」に非常に近いです。
構造的特徴
PU コンベアベルトは、食品業界で求められるほぼすべての構造を実現できます。
- 光沢/マット仕上げ
- ダイヤモンドパターン、クロスパターン、ゴルフボールパターン
- スカートバッフル(30~120mm)
- ガイドストリップ(キートラッキング構造)
- ノンスティック表面/スポンジ層/赤いゴム底層
独自の利点: 底部生地を PU で完全に覆うことができるため、ベルト表面に生地の質感が露出せず、非常に高い衛生レベルを実現します。
パフォーマンスデータ
- 厚み: 8 mm – 20 mm
- 幅:≦2000 mm
- 硬さ: 80~90 ショアA
- 引張強度: ≥100 N/mm(1.8mm布-樹脂)
- 温度範囲:-20℃ ~ +80℃
- pH適合性: 5-9
これらのデータは当社工場の標準モデルからのものであり、主流の国際標準と一致しています。
故障モードと解決策
次の状況で PU 障害が発生する可能性があります。
① 長期の強アルカリ洗浄(pH>10)→白化、加水分解、発泡
解決策: 顧客がクリーニング SOP を提供する → 式の許容範囲ウィンドウを調整します。
② 七面鳥加工品・揚げ物 → 旧製法では耐油性が不十分
解決策: 耐油性添加剤を追加し、樹脂配合を最適化します。
③ ローラ径が小さい+高頻度の起動停止→早期割れ
解決策: 引張強度の高いスケルトン (2 層 PU など) を選択します。
PU は、最も安全で多用途に使用できる食品グレードのコンベア ソリューションです。
何を選べばよいかわからない場合は、PU を選択してください。間違いはありません。

3.2 PVC食品グレードコンベアベルト
PVCは食品業界において「最も費用対効果の高い」食品コンベアベルトですが、最も強度が高いわけではありません。乾物、包装、軽量の荷物に適しています。
PVCが最も優れたパフォーマンスを発揮する場所
PVC は次の用途に適しています:
- パン包装ライン
- ビスケットの包装セクション
- 乾燥バルク材料(穀物、コーヒー、シリアル)
- 乾燥環境での軽搬送
その最大の利点は、手頃な価格、多様な構造、柔軟な処理です。
素材と構造
PVC 食品ベルトは以下で構成されています。
- ポリエステル繊維布(ベルト芯)
- PVCオーバーレイ
ペースト状の PVC コーティングとフォームオーブン内での硬化で構成されます。
利用可能なパターンは次のとおりです:
- 芝生のパターン
- ダイヤモンドパターン
- ヘリンボーン柄
- グリッドパターン
- ゴルフパターン
- 生地の模様と20以上の他の構造
パフォーマンスデータ
- 厚さ: 0.8~5 mm
- 幅: 2000~3000 mm
- 硬度:65A~75A
- 引張強度:100~400 N/mm(PL12~PL50)
- 温度: -10℃ ~ +80℃
PVC は常温の食品包装用途で非常に安定しています。
故障モードと警告
① 油の浸透 → ひび割れ、ふくれ(高確率)
PVC は本質的に耐油性が低いですが、これは素材の特性であり、ブランドの問題ではありません。
揚げ物・肉加工には使用できません。
② 低温脆性(< -10℃)
③強アルカリ洗浄→カバー接着剤の硬化
PVC は pH > 10 の CIP には適していません。
まとめると、
PVC は「乾物包装の王様」ですが、食品加工に万能な素材ではありません。
3.3 PE食品グレードコンベアベルト
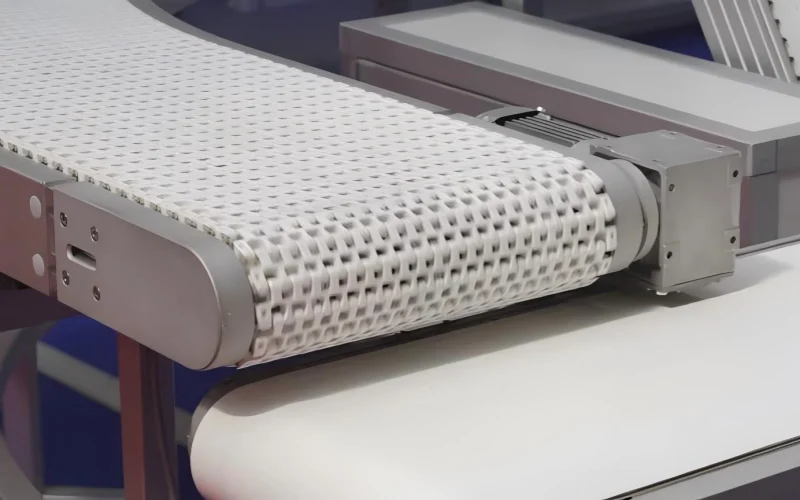
PE コンベアベルトは食品業界では一般的ではありませんが、低温処理や高い化学適合性が求められるシナリオなど、特定の特殊な条件下では非常に価値があります。
PEが最も効果を発揮する場所
- 冷凍食品の搬送
- 低温包装ライン
- 極めて高い耐薬品性が求められる工場
- 特定の軽量材料の輸送
PE 自体は天然の食品グレードであり、食品接触材料(包装フィルムを含む)に広く使用されています。
構造的特徴
PEは「多層の布とゴム」構造を採用していません。
- 押し出し成形
- 均一な全体構造
- 高い剛性
- 非吸収性、無臭
パフォーマンスデータ
- 厚み:注文に応じてカスタマイズ
- 幅 / 長さ:完全にカスタマイズ
- 温度: -30°C〜 + 80°C
- 耐薬品性: 非常に強い
- 表面エネルギー: 低い(吸収されにくい)
故障メカニズム
① ローラー径が小さい → 曲がりにくく、割れが早い
PE は複雑なローラー システムには適していません。
②中高温変形
80℃を超えると著しく軟化します。
PE は、汎用コンベア材料ではなく、「特定のシナリオで強力なパフォーマンスを発揮する」ものです。
3.4 食品グレードシリコンコンベアベルト
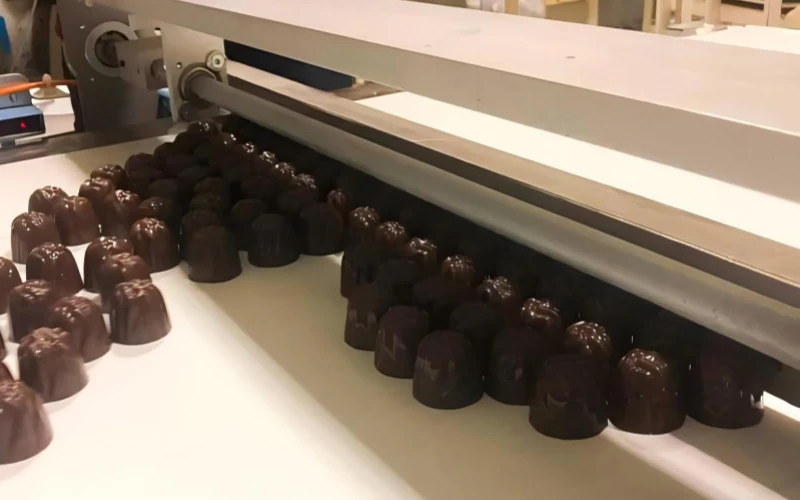
製品にチョコレート、キャンディー、グミ、高糖質の焼き菓子などが含まれる場合は、シリコンが最適です。
粘着性のある食品加工にシリコンが最適な理由
シリコンには次のような特性があります。
- 非常に強力な非粘着性/剥離性
- 高温耐性(-40℃~260℃)
- 無臭、無毒、食品グレード認証済み
菓子業界ではこれを一言で表しています。
「シリコンストリップは砂糖にもチョコレートにもくっつきません。」
構造的特徴
- 単層または二重層のシリコン
- 繊維布で補強可能
- 標準厚さ2~5mm
- 非常に掃除が簡単で、砂糖の多い食品がある場所に適しています
典型的な失敗例
① 高温時効(連続220℃を超える)
シリコン素材は徐々に硬化します → 温度を下げるか、配合のアップグレードが必要です。
②ローラーの曲げ性能が悪い→トラッキングが不安定
素材が柔らかいため、より強力なガイドまたは追跡システムが必要です。
③PU/ゴムよりも引張強度が低い
重い荷物には適していません。
シリコンは「製菓焼成ラインに最適な素材」と言われていますが、重い荷物の搬送には適していません。

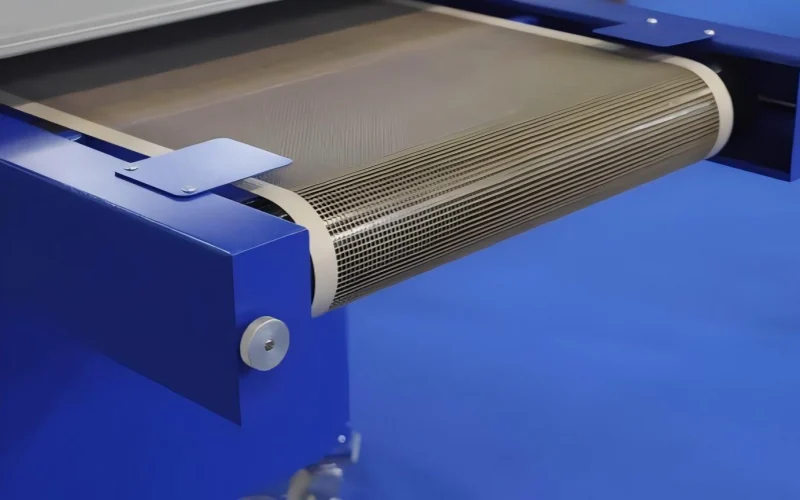
3.5 PTFE(テフロン)食品コンベアベルト
PTFE は、食品業界における極端な温度条件に最適な主要材料です。
極限温度優位性
PTFEの連続動作温度:
- -70°C ~ +260°C(出典:デュポンPTFEデータ)
これは、すべての食品グレードの材料の中で最も広い温度範囲です。
PTFEが主流
- ベーキングオーブンの入口と出口
- 電子レンジ乾燥ライン
- 高温脱水装置
- 急速冷凍トンネル
- 高糖質、ノンスティック食品の発売
- 低温冷凍食品輸送
PTFE は「ベーキング ラインの兵器級の素材」です。
構造オプション
- PTFEフラットテープ
- PTFEメッシュテープ(1×1、2×5、4×4、10×10 mm)
- グラスファイバーベースファブリック/ケブラーベースファブリック(引張強度を決定)
パフォーマンスデータ
- 厚み:5〜1.35 mm
- 引張強度: 310/290 N/cm ~ 900/600 N/cm
- 温度: -70℃~260℃
- 耐薬品性: 強酸、強アルカリ、ほとんどの溶剤に耐性があります
故障モード
① メッシュ構造の張力減衰
定期的な追跡と調整が必要です。
②基布強度不足→破れ
高強度のグラスファイバーまたはケブラーを使用する必要があります。
③高速運転→端開き、カール
エッジシーリングまたは PTFE 補強ストリップが必要です。
PTFE=高温、非粘着性、過酷な作業環境に対応する究極のソリューション。
3.6 食品グレードゴムコンベアベルト
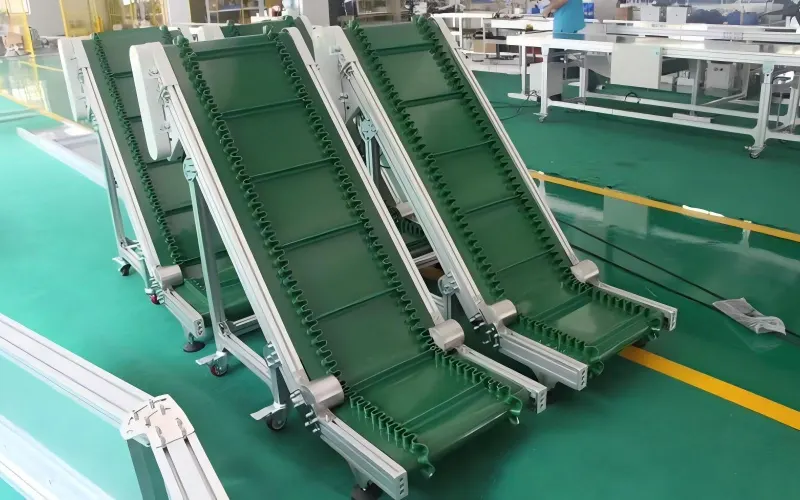
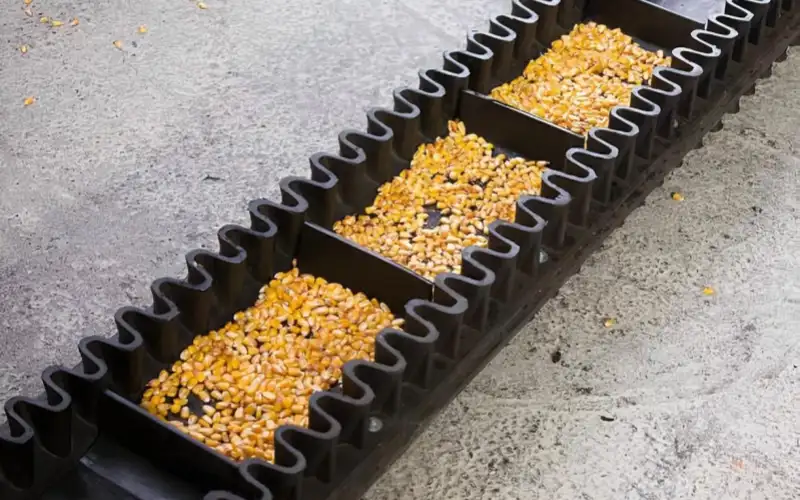
食品グレードのゴムベルトは、食品と直接接触する軽負荷搬送には一般的に使用されませんが、特に穀物や包装用途など、高負荷、高衝撃の用途では優れた性能を発揮します。
ゴムが活躍する場所
- 信号角コンベア
- 穀物 倉庫
- 包装コンベア
- 中重量の食品取り扱い
- 冷蔵倉庫積載エリア
ゴムベルトの特徴:
- 高い耐衝撃性
- 高い耐摩耗性
- 非常に高い安定性
Structure
PU/PVCとは異なり、ゴムベルトは「布の層、ゴムの層」構造ではなく、
- EPキャンバス(EP100、EP150、EP200…)
- NNキャンバス
- カバーゴム ≥0mm(上層)
- 底ゴム ≥5mm
パフォーマンスデータ
- カバーの引張強度: ≥15 MPa
- 接着強度:
- 層間≥2 N/mm
- カバーゴムおよび布層 ≥1 N/mm(通常)
- EP/NNハイエンド構造 ≥5 / ≥3.2 N/mm
- 温度: -20℃~+80℃
故障モード
① 不潔 → 微生物の増殖
食品工場では抗菌剤を追加するか、清掃頻度を増やす必要があります。
②曲げ性能が悪い
ゴムは直線搬送には適していますが、複雑なマルチローラーシステムには適していません。
③ 重量過多 → 機器のエネルギー消費量増加
設備エンジニアとの共同選択が必要です。
ゴムベルトは「優雅さ」のためではなく、「重いものを持ち上げる」ためのものです。
4. アプリケーション – 食品コンベアベルトの材質マッピング
実際に食品製造ラインに足を踏み入れると、材料分析を何度も読み返す時間はありません。必要なのは、すぐに使える答えだけです。そのため、このセクションは記事全体の中で最も「実装レベル」の部分であり、様々な食品のシナリオにおいてどの食品コンベアベルトを使用すべきかを簡単に説明します。
4.1 スナック類および調理済み食品
パフスナック
PU → シリコン → PTFE
PUは最も安全な選択肢であり、油分含有量の変動が最小限で、軽量で壊れやすい膨化製品に適しています。シリコーンは軽度の固着防止部分に使用され、PTFEは高温または脱水設備に使用されます。
フライドスナック
PU → PTFE
PU は油性および高頻度洗浄のシナリオで最も優れた性能を発揮します。PTFE は、その後の油除去と高温乾燥に適しています。
4.2 肉、鶏肉、魚介類
生肉・高脂肪製品
PU(推奨)
すべての食品コンベヤベルト構造の中で、PU は油、加水分解、切断に対する最もバランスの取れた耐性を備えています。
調理済み肉とホットトランスファー
PTFE → シリコーン
短期間の高温用途や、高糖度ソースを必要とするノンスティック用途に適しています。
魚加工 / 湿式アプリケーション
PU → ゴム(重荷重)
PU は洗浄や選別に適しており、ゴムは高荷重または急角度の搬送に使用されます。
4.3 ベーカリー&菓子
オーブンの入口と出口
PTFE(260℃の高温に長時間耐えられる唯一の食品グレードのコンベアベルト)
チョコレート/高糖質キャンディー
シリコン → PTFE
シリコンの非粘着性は、菓子業界ではデフォルトの標準です。
生地の取り扱い
PU(滑らかな表面)
4.4 果物と野菜の加工
洗浄・選別
PU
水分含有量が多く、頻繁に洗濯する場合は PVC は適していません。
ドライパッケージ
PVC → PU
経済的な用途では PVC が第一選択肢です。より高い耐摩耗性が必要な場合には PU が使用されます。
切断/ダイシング
ゴム → PU
ゴムは衝撃に耐え、PU は軽い湿式処理に対応します。
4.5 冷凍食品と低温ライン
冷凍(-20℃~-70℃)
PTFE → PE → PU
PTFE は極低温処理や冷凍トンネルに最適な素材です。
冷蔵包装
PU / PE
PVC は低温用途にはまったく適していません。脆くなって故障してしまいます。
4.6 予算主導のマッピング
- 最低コスト:PVC
- 最高の総合パフォーマンス:PU
- 極度の暑さ/べたつき:PTFE / シリコン
- 重負荷:ラバー
- 低温:PTFE / PE
どの食品コンベアベルトを選択すればよいかわからない場合は、次の手順に従ってください。
油には PU、砂糖にはシリコン、熱い食べ物には PTFE、冷たい食べ物には PTFE、乾物には PVC、重い荷物にはゴムを選択してください。
5. 予算の制限と成果物の期待値
実際に食品コンベアベルトの調達を始める際に、頼るべき最後の手段は「在庫ロジック」です。食品グレードのコンベアベルトは完全オーダーメイド(MTO)の工業製品です。各ベルトは、サイズ、フレーム、パターン、加工構造、そして食品安全要件に合わせて再製造されます。予算と納期は、この文脈の中で理解する必要があります。
5.1 予算構造の理解
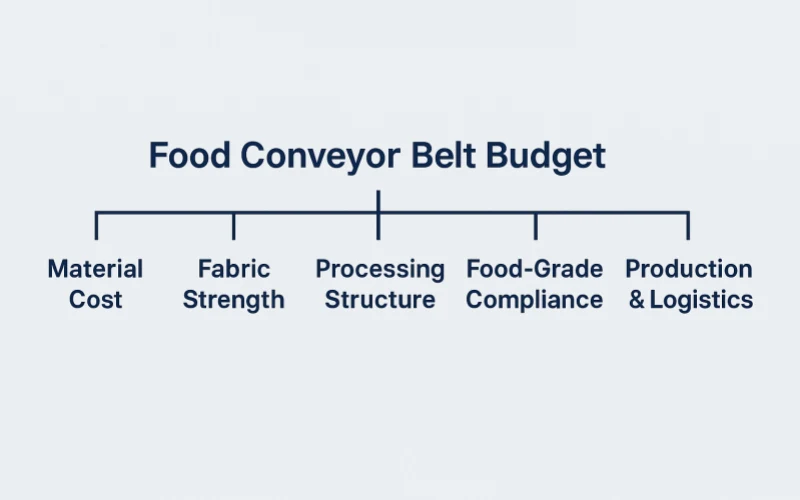
食品用コンベヤベルトのコストは、単に材質によって決まるのではなく、次の 4 つの変数によって決まります。
1) 材料費
一般的に、最低から最高の順で:
PVC → PU → ゴム/PE → シリコン/PTFE
ほとんどの食品工場では、生産ラインごとに異なる材料を使用しているのはこのためです。
2) 生地の強度
具体的な例を挙げますと、以下の通りです。
- PVC PL12/PL30
- PU 1プライ/2プライ
- ゴム EP100、EP150
生地の強度が高くなると、予算も高くなります。
3) 処理構造(処理コストの比率が高い)
バッフル、スカート、ガイドストリップ、スポンジ層、赤色接着剤、エンボス加工、シームレスループベルトなどのコンポーネントは、総コストの 30 ~ 60% を占めることがよくあります。
4) 食品グレードコンプライアンス(テストとコンプライアンス)
これには、FDA CFR 21、EC 1935/2004、移行テスト、臭気テストへの準拠が含まれます。
コンプライアンスが厳しくなるほど、コストも高くなります。
5.2 生産リードタイム(在庫なしの現実)
本物の食品コンベヤベルト製造業者は注文に応じて生産し、常時在庫を持っていないというのは、食品業界では重大な事実です。
次の配送サイクルは、業界標準の生産スケジュールとプロセス要件に基づいており、在庫に依存しません。
PU / PVC(標準食品グレード)
12〜20日
ゴム製食品コンベアベルト(食品グレードゴム)
18〜30日
シリコン食品グレードコンベアベルト
20〜28日
PTFE / テフロン食品グレードコンベアベルト
15〜30日
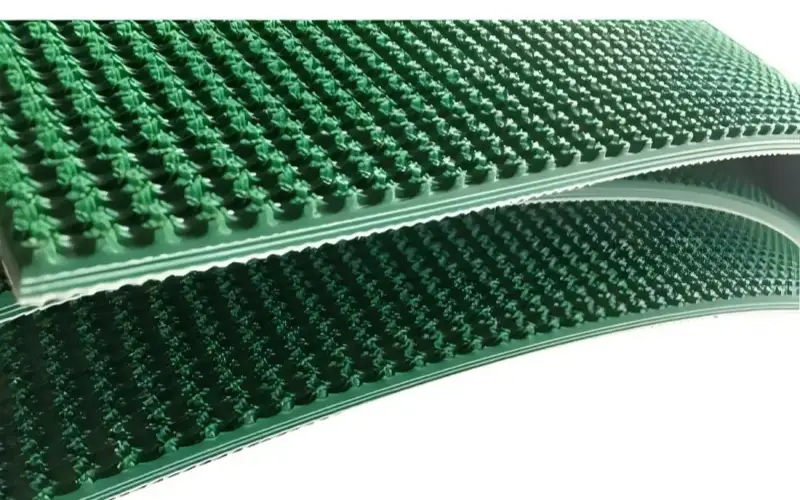
5.3 重要な例外: 粗面PU / PVC(粗面滑り止めベルト)
ここで、見落とされがちですが、極めて重要な例外を強調しなければなりません。
ラフトップPU / ラフトップPVC
標準納期: ≈ 45 日 (プロセスの特性上、短縮できません)
その理由は高度に技術的なものであり、完全に透明性がなければなりません。
- ラフトップは特殊なエンボス加工生地(フリクションファブリック)を使用しています
グローバルサプライチェーンのサイクルが長く、非標準の表面材料です。
- この柄は、通常のエンボス加工ではなく、「生地とベース生地の複合」です。
複合温度ウィンドウは狭く、収量は環境に大きく影響されます。
- より長い冷却および寸法安定化期間が必要です。
そうしないと、粗い質感に波打ち、崩れ、または厚さの偏差が生じる可能性があります。
- 加工構造(バッフル、ガイド)は、安定するまで作動を遅らせる必要があり、全体のリードタイムの延長に直接つながります。
そのため、中国、ヨーロッパ、北米の工場を問わず、ラフトップ食品グレードコンベヤベルトのリードタイムは一般的に40~50日程度です。これは業界標準であり、生産能力の問題ではありません。
顧客とコミュニケーションをとるときは、次のことを直接伝えることができます。
「ラフトップは、摩擦面が布製であるため、リードタイムが自然に長くなる唯一の食品コンベアベルトです。世界中のメーカーは約45日かかります。これは技術的な要件であり、生産の遅延ではありません。」
5.4 輸出用梱包
一般的な梱包方法:
- PP防湿バッグ
- ロール包装 + 圧縮・変形防止
- 大型ベルト→スチールフレームパレット(海上輸送におすすめ)
5.5 実践的な購入ルール
私の最も重要な経験を皆さんと共有したいと思います。
- 通常の食品グレードのベルト:準備時間12~25日
- ラフトップ:準備期間45日間
- 事前の計画が、コストを節約し、生産ラインのダウンタイムを回避する唯一の方法です。
6. 食品コンベアベルトの品質とコンプライアンスの枠組み
食品安全は、世界中のほとんどの国において絶対に譲れない最低ラインです。そのため、食品コンベアベルトにおいて、食品安全基準を満たさない材料の使用は、食品汚染につながります。食品安全当局による検査を受けた場合、コンベアベルトを交換するだけでは問題は解決しません。
6.1 食品接触規制(FDA / EC / グローバル)
すべての食品グレードのコンベヤベルトは、「色が白く、抜け落ちない」といった表面的な基準だけでなく、食品接触材料に関する規制要件を満たす必要があります。
次の 3 つの権威あるシステムに特に注意する必要があります。
1) FDA CFR Title 21(米国FDA食品接触材料)
PU、PVC、PE、PTFE、シリコンの食品グレードのカバー層に適用できます。
主要セクション:
- 177.1680 ポリウレタン樹脂(PU)
- 177.1550 パーフルオロカーボン樹脂(PTFE)
- 177.2600 繰り返し使用するゴム製品(ゴム)
2) EC 1935/2004(EU食品接触規制)
これは EU の一般的な枠組み規制であり、材料が食品に有害物質を移行したり、食品の味や臭いを変えたりしないことを要求しています。
FDAとは異なり、EC 1935は材料の安全性と加工中の化学的安定性により重点を置いている。
6.2 移行テスト
食品グレードのコンベアベルトが「真の食品グレード」とみなされるためには、以下の条件を満たす必要があります。
- 総移行(OML)
- 特定の移行(SML)
- 官能検査
移行テストでは以下をシミュレートします。
- 50%エタノール
- 溶剤としてのオリーブオイル
- 3%酢酸
- 高温/長時間の食品接触シナリオ
これは、材料が食品にとって本当に安全であるかどうかを判断するための中心的な基準です。
6.3 グルコース クリーンな製造システム
適合する食品コンベヤベルト製造業者は、以下を含む食品接触材料の GMP 要件を満たす必要があります。
- ロットトレーサビリティ
- 生産環境における交差汚染の防止
- 食品添加物および安定剤のトレーサビリティ
- 洗浄バリデーション記録
- 人事および生産ラインのゾーニング管理
GMP は、食品工場の HACCP と一致する EC 2023/2006 の中核要件です。
6.4 物理的安全要件
食品グレードのコンベアベルトは、「安全」であるだけでなく、「構造的に安定している」ことも必要です。重要なデータポイントは次のとおりです。
粘着力
参照: GB/T 6759 / GB/T 33510 / GB/T 3685
- 層間接着力 ≥ 2 N/mm
- カバーゴムと布地層間の接着力 ≥ 1 N/mm
- ハイエンドEP/NN構造 ≥ 5 N/mm
接着力が不十分だと次のような問題が生じる可能性があります:
- 層間剥離
- バブル
- ワイドシフト
- 洗浄後の失敗
匂いと味の移行試験
ベルト表面から食品に臭いが移らないようにします。
これは、チョコレート、菓子、乳製品の生産ラインでは特に重要です。
抜け毛防止
PVC とゴムは抜け落ちやすいため、食品グレードの配合を使用し、摩耗テストに合格する必要があります。
6.5 品質トレーサビリティと文書化
高品質の食品コンベヤーベルトには、次の機能が必要です。
- 材料適合宣言(DoC)
- FDA & EC 1935 レポート
- 移行テストレポート
- バッチトレーサビリティ番号
- プロセスパラメータ記録(加硫温度、張力値など)
- 外観および位置ずれ検査記録
もしあなたのサプライヤーがこれらの情報を提供できない場合、そのサプライヤーは食品業界にとって適格なサプライヤーとはみなされません。
7. リスクマトリックス & 食品コンベアベルトの故障に関する責任分担
食品工場で働いていた数年間で、私は非常に厳しいパターンを発見しました。
食品コンベアベルトの故障の99%は材質の悪さではなく、「責任の曖昧さ」が原因です。
装置、洗浄、配合、ずれ、張力など、あらゆるリンクが故障の原因となる可能性がありますが、「間違ったベルトを購入した」と最初に責められるのは購入です。
したがって、ここでは、さまざまな種類の故障の責任者が誰であるかを示す、実際に実用的な障害リスク マトリックスを提供します。
7.1 フレックスクラッキング
典型的な症状:表面に細い線状の亀裂が現れ、曲がり部分、衝撃を受ける箇所、頻繁に起動と停止を繰り返す生産ラインなどでよく発生する。
主な原因:
- ロール径が小さすぎる(材料の最小許容曲げ径未満)
- 張力設定が高すぎる
- フレームの選択が不適切(例:1プライは2プライにすべき)
責任の帰属:
- 70% 設備/プロセスの問題(ローラー径、張力)
- 30% 不適切な材料およびモデルの選択(購買/サプライヤー)
7.2 加水分解老化
典型的な症状:表面の白化、水ぶくれ、軟化。高湿度、高温、強アルカリ性の洗浄箇所でよく見られる。
主に以下の場合に発生します:
PU、PVC、ゴム(PTFEとシリコンはほとんど影響を受けません)
原因:
- 洗浄剤のpHが基準を超えている
- 高温+高湿度の組み合わせ
- 互換性検証なしでの過剰な清掃頻度
アトリビューション:
- 60% 工場清掃SOP
- 40% サプライヤーは配合と洗浄剤の適合性を確認する必要があります(相互責任)
7.3 冷間脆化
典型的な症状:ストリップ表面の硬化、縦方向に広がる亀裂。
原因:
- -10℃未満のPVCは必然的に脆くなります
- PU < -25°C ではパフォーマンスが急激に低下します
- PE/PTFE低温構造を選択しない
アトリビューション:
- 90% 誤った選択(購買/サプライヤー)
- 10% 設備環境が事前に開示されていない
7.4 水ぶくれ/泡
典型的な症状:表面の膨れ、局所的な剥離。主に高温洗浄、油分が多い場所、高湿度の場所で発生します。
原因:
- 接着強度不足
- 加圧ローラーの過熱
- 洗浄温度が高すぎる
- ベルトを長時間水中に浸す
参照規格: GB/T 6759、GB/T 3685、GB/T 33510(接着強度)
責任の帰属:
- 40% サプライヤー(接着不足)
- 60% 工場(過熱/高圧洗浄)
7.5 トラッキングドリフト
典型的な症状:ベルトが繰り返し片側にずれ、レールに擦れ、ガイドバーが摩耗する。
原因:
- 装置ローラーの平行度誤差 > 1mm
- 不均一な負荷
- 環状ベルトジョイントの偏心
- ガイドバーのずれ
責任の帰属:
- 80% 設備の問題(位置ずれが主な原因)
- 20% ベルト加工(ジョイント・ガイドバー)
重要なお知らせ:トラッキングドリフトは材料の問題ではなく、機器の校正の問題です。
7.6 耐裂性 / 構造的欠陥
想定されるシナリオ:スライス機、骨片、水産物中の硬い異物。
原因:
- スケルトンの選択が不十分です(EP100 では EP150 を使用する必要があります)
- 特殊な耐裂構造を採用していない
- 過度の緊張
責任の帰属:
動作条件の50%が明確に伝達されていない
7.7 責任は次のように分担されるべきである
機器の問題:位置ずれ、ずれ、曲がり、過度の張力
洗浄に関する問題:加水分解、気泡、接着不良
選抜上の問題点:低温脆性、裂けやすさ、骨格の不十分さ
供給業者に関する問題点:接着強度不足、配合の不一致、接合部の不良
非常に実用的な格言です。
「失敗の原因は一つだけではありません。責任は常に複数の関係者に関係します。」
8. 食品コンベアベルトプロジェクトの意思決定チェックリスト
このセクションは印刷可能であり、調達会議やエンジニアリング レビューで使用できますが、EEAT の整合性を確保するために標準の数値、パラメーター、専門的なロジックを保持しながら重複するソース リンクを完全に削除しました。
8.1 購入チェックリスト – 仕様とドキュメント
食品コンベアベルトを注文する前に、購買部門は次の項目を確認する必要があります。
1) 仕様確認
- 幅: ____ mm(B500 / B800 / B1000などの設備設計幅に適合しているかどうか)
- 長さ: ____ mm(推定値ではなく、中心距離とラップ角度に基づいて計算されます)
- 厚み:____ mm(特定の許容範囲要件)
- ジョイントタイプ:フィンガージョイント/ステップジョイント/メカニカルファスナーを指定
2) 材質と構造
- 材料: PU / PVC / ゴム / シリコン / PTFE(食品グレードのコンベアベルトである必要があります)
- フレーム:PL12/PL15/PL30 または EP100/EP150 強度グレードなど
- 表面仕上げ:スムース、ラフトップ、ダイヤモンドパターン、ゴルフパターン(ラフトップはリードタイムが45日以上かかることを示します)
3) リードタイム確認(受注生産モデルに基づく)
- PU / PVC: 12~20日
- ゴム:18~30日
- シリコン:20~28日
- PTFE: 15~30日
- ラフトップPU/PVC:約45日
8.2 エンジニアリングチェックリスト – 機械的および動作パラメータ
エンジニアリング部門の任務は、テープがマシンに取り付けられた後、スムーズに動作することを確認することです。
1) 設備構造のマッチング
- ラッピングローラーの最小直径は材料要件を満たしていますか?
- 駆動ローラー/アイドルローラーの平行度誤差≤1mm
- 張力ストローク ベルト長さの1%~5%以上
2) 動作パラメータの検証
- 搬送速度≤5m/s
- 開始/停止周波数にはより高いフレーム構造が必要ですか?
- 落下地点や衝撃地点はありますか (ローカル保護が必要)?
3) 追跡と処理の構造
- ガイドバーの位置と寸法は図面に明確に定義されていますか?
- ベルト本体にズレ防止構造は必要ですか?
- アイドラーホイールとガイドバーが干渉する恐れはありますか?
4) メンテナンス能力
- 工場には追跡および調整機能がありますか?
- 定期的な張力の再調整とジョイント検査を実行できますか?
8.3 食品安全と清掃チェックリスト – 衛生と品質保証
食品安全部門は、食品加工コンベヤーベルト全体が洗浄、殺菌、食品との接触中に汚染のリスクをもたらさないことを保証します。
1) 食品接触コンプライアンス
- DoC (適合宣言) は提供されていますか (原材料だけでなく完成品も対象)?
- 移行テストに合格しましたか (少なくとも 1 つの水性または油性食品模擬物質を含む)?
- 臭気・風味移行評価(官能検査)は実施されていますか?
2) 洗浄適合性
- 洗浄剤の pH 値は材質の許容範囲内ですか?
- すすぎ温度は材質の許容上限以下ですか?
- 洗浄頻度によって加水分解や接着力の低下が起きないことがサプライヤーによって確認されていますか?
3) 表面と構造の安全性
- 目視検査: 気泡なし、剥離なし、ひび割れなし。
- 摩擦による摩耗や脱落のリスクは制御可能ですか?
- 十分な層間接着強度がありますか(GB/T シリーズなどの一般的に使用される試験規格を参照)?
4) トレーサビリティ要件
- 各テープにはバッチ番号が必要です。
- バッチレコードは、材料バッチ番号、生産ライン番号、および処理レコードに対応している必要があります。

9. サプライヤー 食品コンベアベルト 選択の優先順位
食品業界では、コンベアベルトの調達において制御性を重視しています。貴社の製品は食品コンベアベルトに依存していますが、サプライヤーが食品加工条件を理解し、コンプライアンスを保証し、納期を守り、トレーサビリティのある品質を確保できるかどうかが、貴社の事業運営の鍵となります。そのため、食品コンベアベルトのサプライヤーを選定する際には、4つの主要な側面から審査を行う必要があります。
9.1 生産能力とプロセスの安定性
信頼できるサプライヤーの能力は、単に PU/PVC/PTFE を生産できるかどうかではなく、次のような点にあります。
- 安定した塗装生産ラインとスケルトン複合設備があるかどうか
- バッフル、スカート、ガイドストリップ、ループベルトを独自に加工できるかどうか
- ラフトップのロングサイクル工程(約45日間)の生産スケジュール能力があるかどうか
- 納期に影響を与えずに大量注文を処理できるかどうか
食品業界では、生産ラインの停止による損失がベルトの価格をはるかに上回ります。そのため、サプライヤーの生産スケジュール能力はベルト 1 本あたりのコストよりも重要です。
9.2 アプリケーションマッチング機能
サプライヤーは次のことを明確に説明できなければなりません。
- なぜ PVC ではなく PU が選ばれたのでしょうか?
- 製菓工程にシリコンが必要なのはなぜですか?
- あなたの温度範囲ではなぜ PTFE が必要なのですか?
- なぜ負荷を EP150 または PL30 にアップグレードする必要があるのでしょうか?
サプライヤーが材料と動作条件のマッチングロジックを説明できない場合、サプライヤーは動作条件の不具合のリスクを負うことができないことを意味します。
9.3 エンジニアリングの応答性
食品生産ラインの現実としては、ずれ、張力の不安定、ジョイントの問題、ガイドストリップの摩耗がいつでも発生する可能性があります。
信頼できるサプライヤーには、次のことが求められます。
- 報告を受けたら、問題が機器によるものかベルト構造によるものかすぐに判断します。
- 追跡と調整の提案を提供します。
- 同じ期間内に修復ソリューションを提供します。
- 必要な技術図面と設置手順書を提供します。
エンジニアリングの応答速度によってダウンタイムが決まり、ダウンタイムによって生産コストが決まります。
9.4 品質トレーサビリティとアフターサービス体制
食品グレードのコンベヤベルトには、以下を含む完全なトレーサビリティ システムが必要です。
- 材料バッチ番号
- フレームバッチ番号
- 生産ライン番号
- 加工レコード(ジョイント、ガイドバー、バッフル)
- 工場検査記録
保証期間内に食品コンベヤベルトに剥離や膨らみなどの品質異常が見られた場合には、サプライヤーは原因を元のバッチまで遡って追跡できなければなりません。
アフターセールスの仕組みも、次のように明確に定義する必要があります。
- ジョイントの品質に関する問題は工場でやり直すことができます。
- 接着不良の場合は無料で交換いたします。
- 構造上の処理エラーは責任を持って対処する必要があります。
健全なトレーサビリティと工場への返却メカニズムは、食品業界における長期的なリスクを軽減するための中核条件です。