1.コンベアベルトの寿命計算の重要性
重工業において、故障は前兆とともに現れることは稀です。故障は静かに、つまり粒ごとに、衝撃ごとに蓄積され、最終的にはシステム全体の速度低下や停止を引き起こします。だからこそ、コンベアベルトの寿命計算は理論的な概念ではなく、運用上不可欠なものなのです。
ゴム製コンベヤベルトの寿命が早期に低下する主な原因は摩耗です。摩耗とは、突然発生するものではなく、継続的かつ徐々に進行する摩耗であり、時間とともにシステムの価値と効率を低下させます。これを無視することは、管理ではなく推測に頼ることを意味します。
ゴムベルトの摩耗試験データに基づく予測モデルにより、エンジニアは現実的な条件下でのベルト性能を評価できます。ゴムの摩耗値と特定の荷重と速度における摩耗データを分析することで、チームはコンベヤベルトの摩耗を正確に計算できます。これは研究室だけのものではなく、よりスマートな材料選定とサービススケジュールの策定にも役立ちます。
適切な耐摩耗性コンベヤベルトの選定は、データがあれば容易になります。過剰なエンジニアリングではなく、ベルトの強度を実際のプロセスに適合させることが重要です。同時に、ベルトの被覆厚さの減少や表面劣化は継続的な追跡が必要です。シンプルなコンベヤベルト検査チェックリストを継続的に適用することで、損傷のパターンを早期に発見し、問題の深刻化を防ぐことができます。
本質的に、コンベアベルトの寿命計算は、高信頼性システムに必要な構造を提供します。これは、事後対応型の修理から事前対応型の計画への移行を意味します。一刻を争う業界にとって、この移行は長期的な競争力を決定づけるものです。

2.コンベアベルト寿命計算変数
コンベヤベルトの寿命を真剣に計算する際には、材料科学と運転時のストレスを切り離すことが不可欠です。ゴムベルトの寿命を最も確実に予測できるのは、推測ではなく、ゴムの摩耗値です。しかし、この値は重要であるにもかかわらず、実際には誤解されていることがよくあります。多くの人はこれを摩耗挙動の変動する指標と解釈していますが、実際には、摩耗条件下でのゴムの体積損失に対する固有の耐性を反映した、実験室で定義された安定した定数です。
2.1 固定ベンチマークとしての摩耗値
ISO 4649やDIN 53516などの標準化された手順に基づいて算出されるゴムの摩耗値はmm³で表され、これは制御された摩擦試験中に失われた材料の体積を表します。基本的な式は次のとおりです。
摩耗量(mm³)= Δm / ρ
ここで、Δmはサンプルの重量減少(mg)、ρは材料の密度(mg/mm³)です。これにより、特定のゴム配合の耐摩耗性を特徴付ける固定値が得られます。例えば、重量減少が120mgで密度が1.14mg/mm³のベルトサンプルの場合、摩耗値は約105.26mm³となります。
この結果は、ゴムが酸化、紫外線照射、高温劣化などによって化学的または物理的に変化しない限り、時間経過や使用状況によって変化しません。標準的な環境下では、この摩耗値は信頼できる基準値となります。
2.2 摩耗率に影響を与える運用変数
摩耗値自体は変わらないものの、実際の使用状況において材料が除去される速度は変化する。その違いは、運転条件、つまり材料の損失を既知の摩耗閾値まで加速させる外部要因に起因する。
これらを含める:
- ベルト速度: 速度が速くなると、表面接触頻度と熱の蓄積が増加します。
- 積載条件: 不規則な荷重や衝撃の大きい荷重により、局所的な ベルトカバーの厚さの減少特に乗り換え地点では注意が必要です。
- 材料特性: 鋭利、高密度、または角張った材質は、より激しい摩耗を引き起こします。
- 張力精度: 張力制御が不十分だと、滑りや過剰な伸びが発生し、ベルトの表面やエッジに影響を及ぼします。
- 洗浄システム: スクレーパーの調整が不適切であったり、ブレードの材質が不適切であると、意図しない研磨剤として作用してゴムを傷つける可能性があります。
これらの要因はベルトの耐摩耗性を低下させるわけではないが、ベルトの固定耐摩耗値が消費される速度を加速させるため、実質的に機能不全までの時間を短縮することになる。
2.3 材料構造と長期的な完全性
耐摩耗性は表面の材質だけにとどまりません。耐摩耗性コンベヤベルトの内部構造も、過酷な条件下での耐久性に大きく影響します。
- カバーコンパウンドグレードDIN X または ISO H 化合物は、汎用ゴムよりも摩耗値が低くなります。
- ゴムカバーの厚さ: カバーが厚くなると、補強層が露出するまでの時間が長くなります。
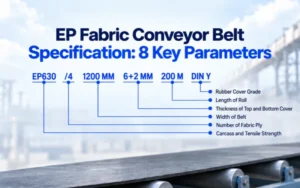
- 補強布: EP(ポリエステル/ナイロン)は引張強度が高く、NNは柔軟性に優れています。
- 粘着力: 層間の結合が弱いと内部剥離が発生しますが、これは摩耗試験では直接検出されません。
- 耐熱性と耐薬品性: 老化と酸化により硬化やひび割れが生じ、耐摩耗性が低下する可能性があります。
ベルト全体の構造を理解することで、ユーザーはゴムの耐摩耗性と実際の耐久性をより包括的に関連付けることができる。

2.4 摩耗値と寿命予測式
ベルト寿命を推定するための一般的な業界公式は次のとおりです。
理論的なベルト寿命(時間)=カバー厚さ(mm)÷表面除去量(mm/100時間)×100
ただし、重要な注意点として、摩耗値(mm³)をこの式に直接使用することはできません。寿命モデルには、線形摩耗データ、具体的には、既知の期間にどれだけの表面層(mm)が失われるかというデータが必要です。摩耗値は、まず摩耗面積で割って厚さ損失を推定する必要があります。これには、現場での測定または校正済みの現場試験が必要です。
つまり、摩耗値はモデルに入力されますが、リアルタイムの表面摩耗測定を置き換えることはできません。
2.5 モデルの検証における検査の役割
摩耗値は固定されているため、ゴムの状態が化学的に劣化しない限り、再テストする必要はありません。その代わりに、体系化されたコンベヤベルト点検チェックリストを用いた継続的な現場点検が重要です。実際の摩耗を理論モデルと比較することで、早期の修正、異常な摩耗パターンの検出、および運用方法がゴム製コンベヤベルトの想定寿命に合致しているかどうかの確認が可能になります。
実験室で試験された材料データと現場でのモニタリングを統合することで、コンベアベルトの寿命計算を実験室から日常業務へと移行させ、情報に基づいた意思決定を支援し、予期せぬ故障を減らし、長期的にシステムの効率性を向上させることができます。

3.コンベアベルトの寿命計算と世界的な摩耗基準
コンベヤベルトの長期的な耐久性を計画する際、エンジニアは国際的なサプライチェーン全体で統一された測定基準に頼ることはできません。ゴムの摩耗値はコンベヤベルトの寿命計算において重要な要素であることに変わりはありませんが、この値の定義と分類方法は地域ごとの基準に大きく左右されます。これらの基準は、サプライヤーとのコミュニケーションを左右するだけでなく、ベルトの選定、価格設定、性能保証にも影響を与えます。
これらのシステムを理解して比較することで、特に複数の国からベルトを調達する場合や国際市場に輸出する場合、調達の決定がデータに基づいてアプリケーション固有のものになることが保証されます。
3.1 摩耗計算において基準が重要な理由
摩耗値自体は固定された特性ですが、その試験方法、解釈方法、表示方法は国によって異なります。DIN規格とISO規格は世界的に広く参照されていますが、中国、米国、日本、ロシアなどの国々は、試験条件、等級表示、許容誤差が異なる独自の基準を適用し続けています。
したがって、コンベヤベルトの寿命計算に摩耗基準を組み込むということは、単に数値を代入する以上のことを意味します。つまり、システム間で基準を変換し、同じ条件で比較できるようにする必要があるのです。
🇨🇳3.1.1 中国 – カバーゴムのGB/MT規格
中国のGB/MT規格は、耐摩耗性、引張強度、伸び率に基づいて、被覆ゴムを複数の等級に分類している。これらの規格は、石炭採掘や建設などの国内重工業で広く採用されている。
| テープタイプ | カバータイプ | 抗張力 | 伸長 | 着る | 局所的な強度を向上させることが可能です。 | 実装基準 |
| 難燃性コアベルト | 厚手カバーゴムタイプ | ≥10.0 | ≥250 | ≤200 | 70tu5 | MT914-2002 |
| 難燃剤 | ≥10.0 | ≥350 | ≤200 | 70tu5 | ||
| 通常の重ね着ベルト | 軽量L | ≥10.0 | ≥300 | ≤250 | 60tu5 | GB7984-87 |
| ノーマルM | ≥14.0 | ≥350 | ≤200 | 60tu5 | ||
| ヘビーH | ≥18.0 | ≥400 | ≤150 | 60tu5 | ||
| 通常の重ね着ベルト | 普通型L | ≥15.0 | ≥350 | ≤200 | 60tu5 | GB7984-2001 |
| 耐摩耗性D | ≥18.0 | ≥400 | ≤100 | 60tu5 | ||
| 強い傷H | ≥24.0 | ≥450 | ≤120 | 60tu5 | ||
| 難燃性積層ベルト | 難燃剤 | ≥14.0 | ≥400 | ≤250 | 60tu5 | GB10822-2003 |
| 難燃性D | ≥18.0 | ≥450 | ≤200 | |||
| MT147 スチールバリアストリップ | 難燃剤 | ≥10.0 | ≥250 | ≤250 | 70tu5 | MT147-87 |
| MT668 スチール抵抗ベルト | ≥15.0 | ≥350 | ≤200 | 70tu5 | MT668-1997 | |
| 普通鋼帯 | ヘビーH | ≥17.65 | ≥450 | ≤150 | 60tu5 | GB9770-88 |
| ノーマルM | ≥13.73 | ≥400 | ≤200 | 60tu5 | ||
| 普通鋼帯 | 耐摩耗性D | ≥18.0 | ≥400 | ≤90 | 60tu5 | GB9770-2001 |
| 強い傷H | ≥25.0 | ≥450 | ≤120 | 60tu5 | ||
| 普通型L | ≥20.0 | ≥400 | ≤150 | 60tu5 | ||
| 特殊タイプP | ≥14.0 | ≥350 | ≤200 | 60tu5 | ||
| 耐熱ベルト | T2型 | ≥10.0 | ≥350 | ≤200 | 60tu5 | HG2297-92 |
| T3型 | ≥12.0 | ≥350 | ≤200 | 70tu5 |
🇩🇪3.1.2 ドイツ – DIN 22102 標準グレード
ドイツのDIN 22102規格は、世界で最も広く参照されている規格の一つです。この規格では、耐摩耗性に応じてDIN Y、X、Wといった等級が定められています。
| テープタイプ | カバータイプ | 抗張力 | 伸長 | 着る | 局所的な強度を向上させることが可能です。 | 実装基準 |
| コマンドと | W | ≥18.0 | ≥400 | ≤90 | 60tu5 | DIN22131または22102 |
| X | ≥25.0 | ≥450 | ≤120 | 60tu5 | ||
| Y | ≥20.0 | ≥400 | ≤150 | 60tu5 | ||
| Z | ≥15.0 | ≥350 | ≤250 | 60tu5 | ||
| 難燃性ベルト | K | ≥20.0 | ≥400 | ≤200 | 60tu5 | DIN22103 |
| 難燃性、静電気自己消火性 | V | ≥15.0 | ≥350 | ≤150 | 60tu5 |
🇦🇺3.1.3 オーストラリア – AS 1332/AS 1333 ゴムカバーグレード
オーストラリア規格は、露天掘りやバルクハンドリングといった過酷な環境下でのベルト用途に重点を置いています。これらの値は、多くの場合、ISO試験方法と整合しています。
| テープタイプ | カバータイプ | 抗張力 | 伸長 | 着る | 局所的な強度を向上させることが可能です。 | 実装基準 |
| 耐摩耗ベルト | A | ≥17.0 | ≥400 | ≤70 | 60tu5 | AS1333-94 |
| 導電性静電気 | E | ≥14.0 | ≥300 | ... | 60tu5 | |
| 難燃性ベルト | F | ≥14.0 | ≥300 | ... | 65 土壌 5 | |
| 普通のベルト | M | ≥24.0 | ≥450 | ≤125 | 60tu5 | |
| TZ | ≥23.0 | ≥550 | ≤125 | 64tu5 | ||
| N | ≥17.0 | ≥400 | ≤200 | 60tu5 | ||
| 難燃性と静電導電性 | S | ≥14.0 | ≥300 | ≤250 | 65 土壌 5 | |
| PVC材料 | S | ≥12.0 | ≥300 | ≤250 | 70tu5 | AS1332:1991 |
🌐3.1.4 ISO – 摩耗に関する国際規格(ISO 4649)
ISO 4649は、ゴムの耐摩耗性を測定するための世界的に認められた手順を規定している。この規格は等級を定めるものではなく、各国の規格が参照または採用できる試験パラメータを設定している。
| テープタイプ | カバータイプ | 抗張力 | 伸長 | 着る | 局所的な強度を向上させることが可能です。 | 実装基準 |
| 強力な切断と引き裂き | H | ≥24.0 | ≥450 | ≤120 | 60tu5 | ISO10247:1990 |
| ひどい摩耗 | D | ≥18.0 | ≥400 | ≤100 | 60tu5 | |
| 中程度の摩耗 | L | ≥15.0 | ≥350 | ≤200 | 65 土壌 5 |
🇷🇺3.1.5 ロシア/CIS – ГОСТ (GOST) ソビエトレガシー規格
ロシアとCIS諸国は依然としてGOST(ГОСТ)規格を使用しており、これは古いヨーロッパの影響を反映しているものの、地域特有の等級付けシステムを有している。
| テープタイプ | カバータイプ | 抗張力 | 伸長 | 着る | 局所的な強度を向上させることが可能です。 | 実装基準 |
| 普通のベルト | A | ≥24.5 | ≥450 | ≤160 | 40〜60 | GOST 20-85 |
| B | ≥19.6 | ≥400 | ≤160 | 50〜70 | ||
| N | ≥15.0 | ≥400 | ≤100 | 55〜75 | ||
| C | ≥10.0 | ≥150 | ≤200 | 50〜70 | ||
| M | ≥14.7 | ≥350 | ≤150 | 45〜65 | ||
| 耐熱ベルト | T1≤100℃ | ≥11.0 | ≥400 | ≤160 | 55〜75 | |
| T2≤150℃ | ≥10.0 | ≥300 | ≤200 | 60〜75 | ||
| T3≤200℃ | ≥11.0 | ≥400 | ≤200 | 55〜75 | ||
| 2T1≤80℃ | ≥14.7 | ≥350 | ≤200 | 55〜75 | ||
| 2T2≤100℃ | ≥14.7 | ≥300 | ≤200 | ... | ||
| フードベルト | JI | ≥9.8 | ≥300 | ... | ... |
🇯🇵3.1.6 日本 – JISカバーゴムの分類
日本のJIS K 6322規格では、カバーゴムを耐摩耗性、伸び、引張強度などの性能に基づいて分類しており、通常はA、B、Cなどのアルファベット等級で表されます。
| テープタイプ | カバータイプ | 抗張力 | 伸長 | 着る | 局所的な強度を向上させることが可能です。 | 実装基準 |
| 普通のベルト | P | ≥8.0 | ≥300 | ≤400 | ... | JIS K 6322:1999 |
| G | ≥14.0 | ≥400 | ≤250 | ... | ||
| S | ≥18.0 | ≥450 | ≤200 | ... | ||
| A | ≥14.0 | ≥400 | ≤150 | ... | ||
| 強力な切断と引き裂き | H | ≥24.0 | ≥450 | ≤120 | 60tu5 | ISO10247:1990 |
| ひどい摩耗 | D | ≥18.0 | ≥400 | ≤100 | 60tu5 | |
| 中程度の摩耗 | L | ≥15.0 | ≥350 | ≤200 | 65 土壌 5 |
????????3.1.7 英国 – BS 490および関連規格
英国規格 BS 490 はさまざまな重工業で使用されており、欧州の DIN 用語と重複することが多いですが、レガシー アプリケーション向けに英国固有のラベルが維持されています。
| テープタイプ | カバータイプ | 抗張力 | 伸長 | 着る | 局所的な強度を向上させることが可能です。 | 実装基準 |
| 通常の重ね着ベルト | M24 | ≥24.0 | ≥450 | BS490:P1:1990 | ||
| N17合成ゴム | ≥17.0 | ≥400 | ||||
| N17 | ≥17.0 | ≥400 | ||||
| B | ≥15.0 | ≥350 | ≤150 | 60tu5 | ||
| 難燃性コアベルト | ≥15.0 | ≥400 | BS490:P3:1991 |
????????3.1.8 米国 – RMA(現ARPM)ベルトグレード
米国では、ゴム製造業者協会(RMA)(現在はARPM )が、ベルトカバーのグレードを主に耐摩耗性と耐衝撃性に基づいてグレードIとグレードIIに分類している。
| テープタイプ | カバータイプ | 抗張力 | 伸長 | 着る | 局所的な強度を向上させることが可能です。 | 実装基準 |
| RMA1 | ≥17.0 | ≥450 | ≤150 | 60tu5 | ||
| RMA2 | ≥14.0 | ≥400 | ≤175 | 65 土壌 5 |
3.2 エンジニアとバイヤー向けのアプリケーションアドバイス
3.2.1試験プロトコルの整合:値がISO、DIN、またはローカルプロトコルに基づいて測定されているかどうかを常に確認し、検証なしに規格間の比較可能性を仮定しないでください。
3.2.2相当等級のマッピング:標準比較表を使用して、DIN X を GB/MT D、RMA 等級 I、または JIS A80 に一致させます。
3.2.3摩耗値をモデリングに使用する:標準パラメータがゴムの既知の摩耗値に変換されると、これらの数値は線形寿命推定モデルで使用できます。
3.2.4入荷ベルトの検査:設置前に、コンベヤベルト検査チェックリストを使用して、物理的な適合性と製造元の主張を確認します。
3.2.5保管または経年劣化後の再テスト:長期間の保管または紫外線への曝露によりゴムが劣化し、元の耐摩耗性評価が信頼できなくなる可能性があります。疑わしい場合は再テストしてください。

4. 摩耗値はコンベアベルトの寿命計算のほんの始まりに過ぎません
正直に言って、ほとんどの人はコンベアベルトの複雑さを、ラインが停止するまで理解していません。その時になって初めて、「費用はいくらかかったのか?」という話題から「なぜ故障すると分からなかったのか?」という話題に変わります。ここでコンベアベルトの寿命計算が重要になります。これは一度きりの計算ではなく、継続的な観察、モデリング、そして修正を行うシステムとして捉えるべきです。
多くの人がゴムの耐摩耗性を絶対的な真理のように重視しているが、それは真実の半分に過ぎない。
4.1 摩耗値が実際に何を示しているか
ISO 4649またはDIN 53516に基づいて試験された摩耗値は、標準条件下でサンプルから除去されたゴムの体積(mm³)を示します。例えば、105 mm³という結果は、試験中にコンパウンドからその量の材料が失われたことを意味します。この値は一貫性があり再現性が高いため、非常に有用です。この数値を用いることで、2つのベルト、2つのサプライヤー、または2つの製造バッチを比較することができます。
しかしそれは水晶玉ではありません。
他の条件がすべて同じであれば、摩耗値が85mm³のベルトは、130mm³のベルトの2倍長持ちするかもしれない。しかし、現実の世界では、「他の条件がすべて同じ」ということはめったにない。コンベアシステムは、湿度、粉塵、衝撃を受ける場所、ローラーのずれ、負荷のばらつき、そして多くの場合、不十分なメンテナンスといった環境下で稼働している。
つまり、ゴムの耐摩耗性は確かに重要だが、それだけでは十分ではない。
4.2 量から時間へ:真の課題
ほとんどのプラントエンジニアは、「摩耗値はどれくらいですか?」と尋ねるのではなく、「このベルトは、現在の負荷、速度、条件下でどれくらい持続しますか?」と尋ねています。
そこに到達するには、実験室での数値を現場での作業時間に変換する必要があります。まずは、1時間あたりにどれだけのゴムが失われているかを推定することから始めます。
次の単純なモデルを考えてみましょう。
- カバーの厚さ:6mm
- 推定厚さ損失: 100動作時間あたり0.06 mm
6 ÷ 0.06 × 100 = 10,000稼働時間
確かなように聞こえますが、その0.06mmという値はどこから得たのでしょうか?推測に基づいているのであれば、モデルは破綻します。過去の検査結果や実際の摩耗データに基づいているのであれば、実用的なものになります。
重要なのはそこです。コンベアベルトの寿命計算は、カタログの仕様以上の情報に基づいて初めて有効になります。現場での測定、記録、そしてフォローアップが必要なのです。

4.3 調達における摩耗価値:文脈がすべて
よくある間違いの一つは、摩耗度だけを基準にベルトを購入することです。調達部門はDIN Yの摩耗度150mm³の見積もりを取り、その後、DIN Xの摩耗度90mm³の見積もりを提示する別のサプライヤーを見つけます。「数値が小さいほど寿命が長く、お得だ」という理屈です。
しかし、その「優れた」コンパウンドが、荷物の温度に耐えられなかったらどうでしょうか?あるいは、張力によって剥離してしまったら?あるいは、用途によっては効果がないのにコストが30%も高くなったら?
だからこそ、状況判断が重要なのです。摩耗値が低いことは確かに有利ですが、それは他の条件が揃っている場合に限ります。コンベヤベルトの耐久性は、仕様書の完璧さではなく、システムとの適合性によって決まるのです。
4.4 観察は予測のもう半分
最高のコンパウンドでも、放置すれば性能は発揮されません。多くのベルトが故障するのは、摩耗が早すぎるからではなく、誰も見ていなかったからです。
だからこそ、定期的な追跡(簡単な深度チェック、目視検査、そして記録)が真価を発揮します。摩耗が予測と異なる場合、次のようなストーリーが生まれます。
- 材質は予想以上に鋭いですか?
- スクレーパーが緩んでしまったのでしょうか?
- 前回のシャットダウン時にベルトの張力は再調整されましたか?
時間の経過とともに、これらの観測結果はモデルにフィードバックされ、コンベアベルトの摩耗率の計算精度が向上し、より正確な交換間隔を設定するのに役立ちます。
4.5 実例:理論と分野のマッチング
サプライヤーから定格摩耗値95mm³のベルトが供給されたとします。貴社のシステムは、積載ゾーンの幅が300mm、標準的な処理能力が毎時200トンです。四半期ごとの検査で、100時間あたり0.12mmのベルト被覆摩耗が記録されました。
それをあなたの人生モデルに当てはめてみましょう:
6 mm ÷ 0.12 mm/100時間 × 100 = 5,000時間
でも、前のベルトはたった3,800時間しか持たなかったんです。なぜですか?
ここから調査が始まります。ベルトのずれ、材料の落下高さによる衝撃、スクレーパーの損傷など、あらゆる可能性が考えられます。こうして摩耗値は単なる実験室の数値ではなく、議論のきっかけとなり、現実を検証するための基準値となるのです。

4.6 モデルは失敗しない。仮定が失敗するのだ。
ゴム製コンベヤベルトの寿命予測における最大のリスクは、データの不備ではなく、不完全なデータを鵜呑みにすることにある。摩耗値は役立つが、それはシステム全体の状況把握、現場観察、そして適切なメンテナンスと組み合わせた場合に限る。
だから、数式を捨てないでください。それが何か現実のものと結びついているかどうかだけ確認しましょう。
5.コンベアシステムの設計がベルトの摩耗に与える影響
ゴム製コンベヤベルトの寿命を延ばそうとする際、多くの人はベルトの材質特性(耐摩耗性、カバーグレード、カーカスタイプなど)に注目しがちです。しかし、実際には、最大の摩耗促進要因はベルト自体ではなく、ベルト周辺の構造にあることが多いのです。システム設計は、コンベヤベルトの寿命計算において最も見落とされがちな要素の一つであり、8,000時間稼働するベルトと3,000時間しか持たないベルトの差を生むことも少なくありません。
5.1 ベルト速度:静かな摩擦係数
コンベアベルトの速度が速いほど、1時間あたりの接触サイクル数が増加し、摩擦頻度の増加、カバーの摩耗の加速、発熱の増加につながります。しかし、コンベアベルトの寿命計算は摩擦サイクルだけを考慮するものではありません。ベルト速度が速いと、特に落下距離の長いゾーンや位置ずれした積載ポイントにおいて、材料への衝撃力が増大し、運用寿命を大幅に短縮する可能性があります。
一部のシステムでは、オペレーターは搬送ポイントを再設計することなく、生産目標を達成するために速度を上げます。その結果、材料はベルトに強く衝突し、より速く広がり、表面をより深く削り取ります。
注目すべき点:
- 高速走行時のベルト横ばいによるエッジのほつれ
- 荷重領域付近の表面ひび割れ
解決方法:
- 材料の種類に応じて速度を設定します。研磨材の場合は1.2~1.8 m/sが最適です。
- 可変周波数ドライブを使用して、負荷に応じて速度を動的に調整します。

5.2 ローラー間隔とローラーの故障:目に見えない損傷の原因
ローラーは支持を目的として設計されていますが、間隔が不均一であったり、ローラーが固着したりすると、摩耗の原因となります。ローラー間隔が広すぎるとベルトがたわみ、谷が深くなります。これは、不均一な荷重、材料のこぼれ、中心線での曲げ疲労につながります。また、固着したローラーはグラインダーのように作用し、ベルトの一点を擦り続け、ゴムが過熱して硬化し、ひび割れを引き起こします。したがって、コンベヤベルトの寿命計算に影響を与えるのは、コンベヤベルト表面を搬送される物体だけではありません。
一般的な症状:
- 帰路沿いのランダムなホットスポット
- 局所的なベルト硬化またはグレージング
解決策:
- キャリアローラーの間隔をベルト幅の1~1.5倍以内に保ってください(ISO 5048に準拠)
- 積載ゾーンでは耐衝撃性ローラーを使用する
- 回転センサーを設置してローラーの固着を早期に検出する

5.3 落下高さと衝撃設計:エネルギーが摩耗に変わる場所
多くのベルトは、制御不能な衝撃エネルギーによって早期に劣化します。落下高さが1メートル増えただけでは大したことないように思えるかもしれませんが、衝撃力は50%以上増加する可能性があります。重いものや角張ったものが高速でベルトに衝突すると、ゴムの耐摩耗性がどれほど低くても、カバーが引き裂かれてしまいます。
新品のベルトがわずか2~3週間でひび割れ始めるケースも見られます。これは通常、破砕機から出た大きな石の塊が同じ場所に繰り返し落下したことが原因です。このような状況は、コンベヤベルトの寿命計算において、摩耗だけでなく、荷重点における集中的な衝撃応力も考慮する必要があることを如実に示しています。
デザインの改善点:
- 衝撃ゾーンにゴムライナー、セラミックライナー、またはステップダウンシュートを追加します
- 調整可能なスカートを使用して、材料をより優しくベルト上に導きます
- 摩擦を減らすためにシュート出口速度をベルト速度に合わせる

5.4 スクレーパーの設計とセットアップ:必要だがリスクがある
スクレーパーはベルトを清潔に保つ上で重要な役割を果たしますが、同時に表面摩耗の早期化にもつながります。コンベヤベルトの寿命計算に関するベストプラクティスによると、不適切に設置されたスクレーパー、特に角度や張力が不適切なスクレーパーは、継続的な表面摩耗を引き起こす可能性があります。ほとんどのスクレーパーブレードは金属ではなくPVCまたはゴム製の接触エッジを使用していますが、わずかな位置ずれでも微細な溝模様が生じ、時間の経過とともに亀裂が生じる可能性があります。逆に、柔らかいスクレーパーや過度に摩耗したスクレーパーは、ベルト表面に微細な物質が蓄積し、圧縮された研磨層を形成し、負荷がかかった状態での被覆の劣化を加速させる可能性があります。
監視すべき事項:
- ベルトの中心線に沿った溝や切り込み
- エッジ付近またはテールプーリー付近の清掃が不完全
より良い設定:
- 中硬度のポリウレタンブレード(ショアA85~90)を使用する
- プライマリ(ドライブ側)とセカンダリ(リターン側)のスクレーパーを組み合わせる
- スクレーパーの角度を定期的に調整する(理想的には500~1,000時間ごと)

5.5 緊張:一定変数
ベルトの張力が適切でないと、摩耗のほぼすべての側面に影響を及ぼします。張力が不足すると滑りが発生し、駆動プーリーに過度の熱が蓄積し、カバーの劣化が加速します。一方、張力が過剰になると、スプライスとカーカスに過度の負担がかかり、内部疲労や層間剥離のリスクが高まります。コンベヤベルトの寿命を効果的に計算するには、張力に起因する損傷が徐々に蓄積し、最終的に破損に至ることが多いため、この両極端を考慮する必要があります。
多くのシステムは設置時に一度張力が加えられるだけで、ベルトが滑ったり破れたりし始めるまで再度チェックされることはほとんどありません。
典型的な問題:
- 滑りによる焼けで駆動プーリーの近くにV字型の黒い跡ができた
- 熱膨張時の過剰な引っ張りにより接合部が破損した
改善点:
- 油圧式またはネジ調整式の張力調整システムを使用する
- ロードセルまたはベルトたわみ測定による張力の監視
- 計画的なシャットダウンごとにベルトの張力をチェックする

5.6 その他の構造上の弱点
成分 | リスク | 最適化のヒント |
プーリ径 | 小さな滑車はベルトの曲げ応力を増加させる | ドライブプーリーの直径を大きくして、たわみによる損傷を軽減する |
シュート幅 | 入口が狭いと材料が端に当たる | より幅の広いシュートを使用し、ベルトの中心線に合わせる |
環境認証 | 水、ほこり、ゴミは表面の摩耗を加速させる | ベルトカバーとサイドシーリングスカートを取り付ける |
6.コンベアベルトの材料と構造:耐摩耗性のための詳細な分析とスマートな設計
コンベヤベルトの寿命計算を評価する際、耐摩耗性やカバーの厚さに注目しがちですが、ベルトの性能は素材と設計そのものから始まります。カバーコンパウンドと内部構造はベルトのDNAのようなもので、一度製造されると設計上の欠陥は隠せません。ここでは、各層と接合方法の選択がゴム製コンベヤベルトの寿命にどのように影響するか、また、どのような設計上の選択が早期故障を防ぐのかを解説します。
6.1 カバーコンパウンドグレード
摩耗面(カバーコンパウンド)はベルトの第一の防御層です。これは、充填剤含有量(カーボンブラックやシリカなど)、ゴムの架橋密度、そして剛性によって決まります。DIN 22102などの規格では、摩耗試験でどれだけの材料が失われるかを測定しています。
学年 | 摩耗限界(mm³) |
W | ≤ 200 |
Y | ≤ 120 |
X | ≤ 90 |
- ディンX 化合物は鋭利な材料による切断に耐性があります。しかし、剛性が高いため、衝撃を受けると割れやすくなります。
- ディンY より優れた弾力性を備えていますが、粘着性のある湿った材料に耐えるためにセラミックまたはタイルインサートをアクセサリーとして取り付けることができます。
- DIN W標準化合物であるは、摩耗や衝撃が大きくない軽量バルク材料に適しています。
鉄鉱石、石英、花崗岩などのバルク貨物を輸送する場合は、激しい摩耗に耐えられるよう、少なくとも6mmの表皮を持つDIN Xグレードのベルトをお選びください。石炭のように軽量ながらも粉塵の多い物質の場合は、DIN Yグレードに粘着防止処理を組み合わせることで、キャリーバックを最小限に抑えることができます。摩耗性や粘着性が高い環境では、表皮にセラミックまたは金属製のインサートストリップを組み込むことで、さらに耐用年数を延ばすことができます。材質の種類と表皮の設計は摩耗率と長期的な性能に直接影響するため、これらの選択はコンベヤベルトの寿命計算において常に考慮すべき事項です。
6.2 カーカスファブリックとレイヤリング
ベルト内部の生地は荷重を支え、構造の完全性を維持します。お客様の選択によって、強度、柔軟性、そして内部損傷に対する耐性が決まります。
ファブリックタイプ | 第3章:濃度 | 曲げ疲労 | 耐衝撃性 |
EP(ポリエステル+ナイロン) | 高くて安定している | 素晴らしい | グッド |
NN(ナイロンのみ) | 技法 | グッド | 素晴らしい |
スチールコード(ST) | すごく高い | フレックスが悪い | 横方向の荷重に弱い |
層数も重要です。層数が多すぎると剛性が高まり、曲げ加工時に層間のせん断応力が増加します。層数が少なすぎると引張強度が低下し、より硬いカバーコンパウンドが必要になります。実際に使用してみると、以下の組み合わせが効果的です。
- 長距離・高耐久性ベルト(船積み作業員のように)好む スチールコードカーカス コードの疲労を防ぐために、大きなプーリー直径(800 mm 以上)が必要になります。
- 影響の大きい設定鉱石供給ベルトのような 3~4層の EP死体 厚いカバーで、耐カット性と反発性を両立。
また、特定の逆曲げ用途では、EP 層とスチールコードを組み合わせたハイブリッド カーカスも検討してください。
6.3 層間の接着強度
適切に接着されていないと、曲げ応力によって層が剥離してしまいます。強力な接着力がなければ、微小な亀裂が生じ、そこから湿気や埃が侵入して接着が破壊されます。
接着強度を確保するには:
- 接着力は 8 N/mm(EP)または 12 N/mm (スチールコード)、ISO 252に準拠。
- 70℃、高湿度で7日間熟成後、接着力は 80%本来の強さ。
ソリューションには、布地への RFL 処理や、せん断を吸収するバッファ層を備えた多層カレンダー加工ゴムなどがあります。
使用済みのベルトを検査する際は、ローラー沿いや、水分が浸入した亀裂の下に層剥離の兆候がないか確認してください。超音波検査では、表面に現れる前に層剥離を発見できる場合が多いです。

6.4 スプライスの種類と品質
多くのベルトが故障する箇所は、特に摩耗が激しい部分や屈曲部分でスプライスが顕著です。
スプライスタイプ | 強度の保持 | Notes |
熱加硫 | 90〜95% | 最も強力、プレスと加熱が必要 |
冷間圧着 | 70〜85% | 簡単だが弱い |
機械ジョイント | 50〜60% | 速いが、ぼったくりのリスクがある |
熱加硫接合は他の接合方法よりも優れた性能を発揮し、滑らかな接合面を実現します。重ね合わせ部分はベルト幅の1.5倍以上とし、応力を低減するために段差を設けてください。硬化は、コンパウンドの種類に応じて、約145℃、1.5~2.0MPaの圧力で行います(通常は45~60分)。
現場での故障は、多くの場合、接合部の肩部分から始まります。粗いエッジや材料の隙間がないか確認してください。
6.5 カバーコンパウンドの耐老化性
カバーは永遠に新品の状態を保てるわけではありません。熱、オゾン、紫外線、化学物質といった経年変化によってゴムは劣化します。
- ベルトがプーリー上で滑ることによって生じる摩擦熱(100 °C を超える)により、実際に分子鎖が破壊されます。
- オゾンと日光により、アイドラー ポイントやベルトの端でよく見られる亀裂パターンが発生します。
- 一部の鉱石に含まれる酸性またはアルカリ性の物質、特にリン酸塩は、表面を侵食する可能性があります。pHが4未満の場合は、耐酸性化合物を探してください。
耐性対策としては、酸化防止剤(RD4020)やマイクロクリスタリンワックスなどのオゾン抑制剤の使用が挙げられます。非接触側には耐塩素性ゴムを使用することで、ベルト全体の寿命を延ばすことができます。
返送ベルトの表面にひび割れパターンがないか確認します。これは多くの場合、オゾンによる損傷または老朽化の兆候です。

6.6 まとめ:構造が人生を決める
予想される最も大きな損傷の力に基づいて材料を選択します。
- 摩耗が問題なら DIN X + 厚いEPカーカス.
- 衝撃がより重要な場合は、より弾性の高いコンパウンド(DIN Yまたはブレンド)を選択してください。 NNまたはハイブリッドカーカス.
- 環境上の課題ですか?老化防止層や保護膜を追加します。
セラミック強化カバーなどのプレミアム ソリューションであっても、基本ベルトより 3 ~ 5 倍長持ちし、予定外のダウンタイムを削減できれば、長期的にはより経済的になります。
6.7 検証:ラボテストとフィールド検証
ベルトを購入または取り付ける前に:
- 実行する DIN 53516摩耗試験サンプル化合物について。
- 予想される速度と負荷条件での摩擦テストにより耐熱性を検証します。
- 最初のベルトを展開し、超音波または剥離チェックを使用して、500 時間ごとに剥離や劣化を検査します。
検査では、理想的には、接着部の摩耗や早期の裂け目が明らかになるはずです。これらに迅速に対処することで、ベルトの故障を防ぐことができます。
6.8つの事例 ― 数字が語る
- 製鉄所のアップグレード: 3 層 NN、DIN W ベルト (寿命 4,000 時間) から、より大きなプーリーを備えた 4 層 EP DIN X に切り替えた結果、寿命が 2 倍以上の 9,500 時間に延長されました。
- 石炭火力コンベア: オリジナルの2層NNベルトはわずか1,800時間しか持ちませんでした。セラミックインサートを備えた4層EP DIN Yベルトにアップグレードした後、ベルトは6,000時間以上も問題なく稼働しています。
- 屋外リン酸コンベアベルトは日光にさらされてひび割れていました。老化防止効果のあるトップ層を備えたコンパウンドベルトに切り替えたことで、摩耗が遅くなり、1本のベルトで2回の雨期を走行してもカバーの損傷は最小限に抑えられました。
7.動作条件と材料特性
コンベヤベルトの寿命計算においては、ベルトの材質や構造特性を理解するだけでは不十分です。摩耗や故障の真の原因は、取り扱う材料や運転条件に潜んでいることが多いのです。岩石の鋭さから起動頻度まで、主要な要因を、そのメカニズムと効果的な対策とともに詳しく見ていきましょう。
7.1 骨材の粒子サイズと鋭さ
摩耗メカニズム
花崗岩や石英などの鋭く角張った粒子は、主に微細切削と疲労剥離によって摩耗を引き起こします。コンベヤベルトの寿命計算からもわかるように、溝状の摩耗パターンと表面劣化の加速につながります。一方、丸みを帯びた小石や玉石は、ベルトカバーに食い込むのではなく、転がったり圧縮したりするため、摩耗が約30~50%低減します。
7.1.1 定量化された影響
ラビノヴィッチの摩耗公式によると:
摩耗量 ∝ F × tan(θ) ÷ H
- F: 適用荷重
- θ: 粒子のエッジ角度
- H: カバー硬度
急なエッジ角度(高θ)を持つ鋭角粒子は、同じ荷重と硬度で摩耗を大幅に増加させます。
7.1.2 対策
- 複合アップグレード: 切断に耐えるために超高分子量ポリエチレン(UHMWPE)で改質されたゴムを使用します。
- システムデザイン: 荷重点に耐衝撃プレートまたはセラミックライナーを追加して、応力を分散し、ガウジングを軽減します。
7.2 湿式または乾式粉末および粘着性負荷
7.2.1 摩耗メカニズム
粘土やスラリーなどの湿った、または粘着性のある物質は、境界潤滑層を形成してゴム表面を軟化させ、時間の経過とともに化学的および機械的な劣化を加速させる可能性があります。コンベヤベルトの寿命を正確に計算するには、これらの微妙ながらも有害な影響を考慮することが重要です。一方、セメントや石炭粉などの乾燥した粉末は、ベルトとローラーの間に挟まった微粒子が常に表面を研磨するため、三体摩耗を引き起こす傾向があります。
7.2.2 重大な要因
- 材料の水分が約 8% を超えると、摩耗率は 2~3 倍に増加する可能性があります。
- 湿潤状態では摩擦係数が約 0.4 から約 0.2 に低下しますが、研磨抵抗と接着効果が追加されます。
7.2.3 革新的なソリューション
- 表面テクスチャリング: ベルト表面にレーザー彫刻されたマイクロ溝 (深さ 0.2 ~ 0.5 mm) が水やゴミの排出を助けます。
- コーティングフッ素処理されたカバーは表面エネルギーが低く、酸性または塩基性環境に耐えます。
7.3 高温材料(>160℃)
7.3.1 熱損傷閾値
一般的なコンベア化合物には次のような熱制限があります。
| 連続温度 | 即時制限 |
SBR | 80°C | 120°C |
EPDM | 150°C | 180°C |
シリコーン | 200°C | 250°C |
温度が約160℃を超えると、硫黄架橋が切断され、ゴムが硬化(硬度が50%増加)し、靭性が低下します。被覆の厚さが10mmを超えると、内部ガスにより剥離や層間剥離が発生する可能性があります。
7.3.2 特別な戦略
- 複合摩耗面: セラミック タイル インサートは最大 400 °C まで耐え、衝撃を吸収します。
- 冷却: 積載ポイントに空冷シュートまたは水冷ドラムを組み込み、熱を軽減します。

7.4 異物衝突(例:金属片)
7.4.1 ダメージの種類
- 衝撃ガウジング: 釘や鋭利な鋼鉄の破片がベルトに埋め込まれ、負荷がかかると亀裂の発生源となります。
- 剥離摩耗: 金属片による繰り返しの削れにより、ゴム表面の剥離損失が発生します。
7.4.2 保護戦略
- アクティブスクリーニング: 電磁分離器 (1200 ガウス以上) と金属探知機を使用して鉄の破片を除去します。
- パッシブ保護: スチールコードまたはアラミド (ケブラー) ベルトを取り付けると、横方向の引き裂き強度が最大 300% 向上します。

7.5 高い始動・停止頻度
7.5.1 動的摩耗の洞察
毎回の始動は摩擦現象であり、静的滑りから動的滑りへの移行により、瞬間的な温度上昇が発生します。ベルトの局所的な温度はわずか数秒で200℃に達し、ゴムとスプライスの強度を低下させます。また、頻繁な始動は張力の急上昇を引き起こし、マイナーの累積損傷理論によれば疲労を加速させます。
7.5.2 システム改善
- ソフトスタートドライブ: 制御された開始時間 (30 ~ 60 秒) により、熱衝撃と張力の急上昇が軽減されます。
- スマートテンショニング: 油圧式またはサーボ張力システムにより、負荷が変化しても張力を ±5% 以内に維持します。
7.6 材料・状態決定マトリックス
化合物と構造の選択を動作条件に合わせて調整するための実用的な意思決定表を以下に示します。
状態 | 推奨ソリューション | 避ける |
高い切れ味と大きな粒子 | DIN Xカバー + 4層EP500カーカス + セラミックライナー | 薄いカバー <5 mm; NNカーカス |
高温+粘着性、湿潤性の材料 | EPDMコンパウンド + STスチールコード + マイクログルーブカバー | 標準SBR; 機械式ジョイント |
頻繁な発進・停止 | アラミドベルト + 油圧テンショナー + ソフトスタートドライブ | 固定張力; ダイレクトオンドライブ |
7.7 高度な監視と予測メンテナンス
最新のベルト摩耗管理には、組み込みの監視とデータ駆動型のスケジュール設定が含まれます。
7.7.1 リアルタイム摩耗追跡
- レーザー厚さ測定: ±0.1mmの精度でインライン厚さチェック。
- 赤外線サーモグラフィー: スプライス ホットスポット (ベースラインより 15 °C 以上) を検出し、早期障害警告を発します。
7.7.2 予知保全
過去の摩耗率とカバー厚のデータを用いて、残存寿命をモデル化します。例えば、カバー厚が元の50%を下回った場合に交換スケジュールを設定します。摩耗に関するインサイトと稼働時間を組み合わせることで、ピーク時とピーク時の間にアラートをトリガーできます。
ワークフローの例:
- ベルトは元々6mmの厚みがあります。
- 自動レーザーが 3 mm を読み取りました。交換時期です。
- 赤外線画像で接合部のホットスポットが確認できます。火災の危険を防ぐため、ベルトを交換しながら修理してください。
実際には、摩耗管理は一度きりの決定ではなく、材料の選択、システム設計、そして高度な監視といった要素が継続的に相互作用することで成り立っています。上記のデータは、直感的な調整をエンジニアリングロジックへと変換し、コンベアベルトの寿命計算を、常に最新の情報に基づいた信頼性システムへと変革します。
8.保守・運用管理
コンベアベルトの摩耗問題の30%以上は、材質の不良や設計上の欠陥ではなく、運用上の不注意に起因しています。ベルトシステムのメンテナンスと運用方法は、摩耗率、故障リスク、そして最終的にはコンベアベルトの寿命計算の精度に直接影響を及ぼします。ここでは、6つの重要なメンテナンス要因、それらが引き起こす故障連鎖、主要な管理ポイント、そして今日から適用できる実用的なソリューションについて詳しく説明します。
コンベアベルトのメンテナンスに関するヒントをいくつかご紹介します。
8.1 遅延スクレーパー調整
8.1.1 失敗の連鎖:
スクレーパーブレードが速やかに交換または調整されない場合、材料の堆積が発生します。この堆積により、ベルトコンパウンドの3~5倍の硬度を持つ二次研磨材混合物が生成され、表面に鱗状の剥離が発生します。回転ローラーが研磨材を吸着し、摩耗が進行します。
8.1.2 メンテナンス基準:
- 接触圧力スクレーパーブレードの張力は、バネ秤を使用して測定して 60~80 N/cm である必要があります。
- ブレードを交換するポリウレタンの厚さが5mm未満になった場合(オリジナルは約10mm)。
8.1.3 スマートなソリューション:
圧力センサーとPLCフィードバックを備えた自動調整式スクレーパーを設置してください。そうすることで、刃の摩耗が自動的に補正され、圧力が一定に保たれます。
8.2 ベルトのずれ(トラッキング)
8.2.1 摩耗ダイナミクス:
ベルト幅のわずか5%のずれでも、エッジ摩耗は8~10倍に増加する可能性があります。一般的な故障症状には以下が含まれます。
- ガウジトラック: 露出したカーカス繊維が縞模様の溝を作り出します。
- エッジカールと剥離: エッジゴムの剥がれが 50 mm を超えると、それ以上の破れを防ぐために直ちにシャットダウンする必要があります。
8.2.2 修正戦術:
ずれの原因 | 即時修正 | 長期的な解決策 |
ドラムのずれ | レーザーを使用してローラーを±0.1 mm/mに再調整します。 | フレームベースを中央に配置する |
ベルトの張力が不均一 | 空気圧テンションローラーを調整する | 油圧式自動追跡ユニットを設置する |
オフセンターロード | スカートボードの角度を調整する | AIベースのビジョントラッキングを使用してリアルタイムアラートを通知 |

8.3 絶え間ない緊張の管理ミス
8.3.1 摩耗に関連した影響:
過剰な張力(設計値の120%以上)は、ローラー圧力の上昇、摩擦温度の70℃超、ゴムの劣化、および接合部のせん断応力の300%増加につながります。
張力が不足している場合(80%未満)、滑り(5%以上)、ローラーの炭化(光沢のある黒い摩耗として目に見える)、およびカバーの不均一な摩耗が発生します。
8.3.2 スマートな追跡と調整:
- インストールを開始する ワイヤレス張力センサー(LoRa など) を使用してリアルタイムの読み取りを取得します。
- PID制御油圧テンショナー±2%以内に張力を維持します。
8.4 構造化されたデジタル検査の欠如
8.4.1 典型的な課題:
- 手動のログエントリでは 40% を超えるイベントが失われます。
- 0.5 mm 未満の初期の亀裂は肉眼では見えません。
8.4.2 デジタルソリューション:
- AR対応検査: スマート グラスを使用して、ベルトの画像と AI トレーニング済みの履歴を比較し、亀裂を検出します。
- 超音波厚さ検査: 50 メートルごとに、時間の経過に伴う摩耗プロファイルを自動的に構築します。
- ブロックチェーン記録: ISO 55000 に準拠した安全で改ざん防止の検査ログ。
8.5 予防保守と事後保守の費用対効果
8.5.1 コストモデル:
総コスト = (予防コスト + 修理コスト) ÷ MTBF (平均故障間隔)
8.5.2 現実世界への影響:
- 予防保守に毎月 0.50 ドル/月を費やすことで、事後対応型修理に 3.20 ドル/月を削減できます。
- 予測戦略により、ある鉄鉱石ベルトの MTBF が 800 時間から 2,200 時間に向上し、2.7 倍の改善が見られました。
8.6 オペレーターのスキルと効果
スキルレベル | 機能 | 予想される摩耗の減少 |
L1: 初心者 | 厚さゲージを使用して追跡を識別できます | 重大な損害事象が約20%減少 |
L2: 中級 | スクレーパーを調整し、張力曲線を読み取る | 異常摩耗が約35%減少 |
L3: エキスパート | 熱画像診断を実施し、予知保全を計画する | ベルト寿命が60%以上延長 |
熟練したオペレーターは、コンベアベルトの寿命計算を効果的に行う上で不可欠な存在です。彼らは異常を発見し、摩耗が故障につながる前に対応できるからです。
8.7 未来志向のテクノロジー:よりスマートなベルト、よりスマートなシステム
8.7.1 デジタルツインのメンテナンス:
ベルトシステムの3Dモデルをリアルタイムで更新してマッピングします。この3Dモデルは摩耗が進行している箇所を示し、いつ危険なレベルに達するかを予測します。
8.7.2 自己修復材料:
新たなゴムコンパウンドには、亀裂に硬化剤を放出するマイクロカプセルが含まれています。まだ主流ではありませんが、注目に値します。

ベルトシステムは機械的には基準を満たしているか、あるいはそれを上回っているとしても、これらのメンテナンス要素を追跡・管理しなければ、予測不可能な形で劣化してしまうでしょう。精密な運用の目的は、単に稼働時間を延長することだけではありません。ダウンタイムを削減し、交換コストを抑え、予知保全を実現することこそが重要なのです。
9.ベルトの摩耗に影響を与える環境要因と季節要因
コンベアベルトの寿命計算は、真空中で数字を分析するほど単純ではありません。自然の摂理が乱れれば、ベルトの寿命は予告なく何年も縮むことがあります。凍えるような寒さ、容赦ない太陽、降り注ぐ雨、そして舞い上がる研磨粉塵。これらがベルトに次々と襲い掛かり、層をなして摩耗していきます。おとぎ話ではなく現実的な予測を得るには、環境全体を考慮する必要があります。これらの日常的な力がどのようにしてシステムに静かに悪影響を与えているのか、そしてどのようなスマートな設計によってベルトを予想以上に長く使い続けられるのか、見ていきましょう。
9.1 極端な気温変動
9.1.1 劣化のメカニズム
- 低温脆性(-25℃以下)ゴムはガラス転移点 (Tg) を超えて遷移し、弾性率は約 300% 上昇し、衝撃靭性は約 80% 低下します。
- 熱クリープ(+60℃以上): 分子鎖が滑り、永久変形を引き起こします。カバーの厚さは2~3倍速く摩耗します。
寒さは指を凍らせるだけでなく、コンベアベルトにひび割れを生じさせることもあります。氷に覆われた地域の露天掘り鉱山では、冬季の脆性破壊は夏季に比べて約47%も急増します。どうやらゴムも私たちと同じように冬を好まないようです。この季節的な故障率の上昇は、温度変化が単なる雑音ではなく、信頼性の高いコンベアベルトの寿命計算における重要な変数であることを、決して穏やかではない形で思い出させてくれます。もちろん、この時期にプロ仕様の耐寒性コンベアベルトを選ぶのは賢明な選択ではありません。
9.1.2 設計上の対策
- 階層化複合戦略: 耐熱性を確保するため、外側には低温NBRカバー(Tg -40 °C)、内側にはEPDMを使用しています。
- インタラクティブな張力調整カーカスに形状記憶合金ワイヤーを埋め込みました。温度変化に応じてワイヤーが締まり、張力を維持することで、たるみや切れを防ぎます。
9.1.3 寿命計算統合
- 寒冷気候における衝撃ゾーンの摩耗率推定値を +50% 調整します。
- 計算モデルにおける動的剛性の変化を使用して脆性破壊リスクゾーンを予測します。

9.2 紫外線とオゾンへの曝露
9.2.1 分子損傷
紫外線(300~400 nm)は炭素-炭素二重結合を切断します(約270 kJ/mol)。オゾンはゴムの不飽和部位を攻撃し、表面酸化物を生成します(IR分析ではC=Oのピークは1720 cm⁻¹)。天然ゴムは1年間日光に曝露されると、1cm²あたり120個の亀裂が生じ、引張強度が60%低下することがよくあります。
9.2.2 保護戦略
- ナノUVシールド: 2~3%のセリア(CeO₂)ナノ粒子を追加して、有害な紫外線を95%以上吸収します。
- 犠牲表面コート: 年間 0.50 ドル/m² 未満で塗布されるワックスベースのフィルムは、安価で再生可能なシールドとして機能します。
9.2.3 寿命計算に関する注意事項
- 日当たりの良い/乾燥した地域では、既存の放射状表面ひび割れにより摩耗定数が 1.5 倍~ 2 倍に向上します。
- ベルト寿命モデルで UV インデックスとオゾン サイクルを追跡し、寿命予測を精度向上します。

9.3 雨水の浸入と金属腐食
9.3.1 腐食経路
腐食の種類 | 反応 | 影響 |
酸素腐食 | Fe → Fe²⁺ + 2e⁻ | 局所的な錆によりコードの強度が30%低下 |
隙間腐食 | O₂ + 2H₂O + 4e⁻ → 4OH⁻ | 層の剥離により摩耗が5倍に増加 |
9.3.2 対策
- 防水加工: スチールコードベルトに 0.2 mm の PE 押出材をコーティングします。
- 陰極防食接続/終端ゾーンに 100 m ごとにマグネシウム犠牲陽極を設置します。
9.3.3 ベルト寿命への影響
コード強度の低下はベルトの寿命を予測不能に短縮します。耐腐食性に応じて、期待寿命に0.7~0.9を掛けてください。
湿気による損傷を早期に発見するために、湿気の多い季節や雨季には定期的な点検を実施します。

9.4 ほこりと微粒子のカバー範囲
9.4.1 摩耗ダイナミクス
- 三体磨耗: ベルトとローラーの間のSiO₂粒子が連続的に粉砕されます。
- 粘着摩耗: 細かい粉末(石炭の粉塵など)が微細孔を埋め、摩擦が 0.4 から 0.7 に増加し、時間の経過とともにカバーの厚さの摩耗が大きく増加します。
9.4.2 清掃技術の比較
洗浄方法 | 効率化 | デメリット | 理想的な使用法 |
回転ブラシ | 85% | 年間約0.1 mmのカバー摩耗を引き起こす | 乾燥した粗い塵 |
真空吸引 | 92% | 高エネルギー(> 5 kW) | 微粉 |
エアナイフブローオフ | 78% | 85 dB以上の騒音 | 非危険ガス区域 |
9.4.3 寿命計算統合
- ほこりの多い作業では、ブラシクリーナーを使用すると、計算された摩耗率が 20~30% 増加します。
- エネルギーと摩耗のトレードオフに注意しながら、真空ベースのシステムを反映するように計算を切り替えます。

9.5 環境条件マッピングとベルト選択
環境 | ベルトのセットアップ | 予測寿命の延長 |
寒くて乾燥している | NBRカバー + ケブラーカーカス + 低温ジョイント | + 40% |
沿岸部と湿気の多い地域 | 亜鉛メッキ鋼コード + フッ素シールエッジ + 陰極保護 | + 60% |
砂漠と高紫外線 | CeO₂改質カバー+反射コート+夜間動作 | + 55% |
コンベアベルトの寿命計算を更新するために、環境固有の摩耗係数を使用してください。砂漠の紫外線が砂漠環境設定で+55%のメリットをもたらす場合、これを使用して新しい予想稼働時間を計算してください。
9.6 スマートモニタリングと予測モデリング
9.6.1 センサーネットワーク
- 光ファイバーの歪み線: 温度・湿度による反りを検知します。
- マイクロ波センサー: 非接触水分測定、±0.5%以内。
9.6.2 人生を予測する
残存寿命の計算式を使用します。
Lᵣ = L₀ × e⁻(0.02 T + 0.005 RH + 0.1*UV)ᵗ
どこ:
- Lᵣは残りの人生です
- T = 平均日気温変動(℃)
- RH = 平均相対湿度(%)
- UV = 太陽放射指数 (0–1)
- t = 年単位の時間
これらの要素を予測寿命モデルに含めることで、故障後に反応するのではなく、いつ交換が必要になるかを予測できるようになります。
9.7つの最先端の進歩
- 適応化合物: プロトタイプの pH 応答性ゴムが酸性雨の下で保護膜を形成します。
- バイオニックスケール表面: センザンコウの鱗を模倣し、ベルト表面のほこりを自己洗浄します。
これらの環境変数をコンベアベルトの寿命計算に含めることで、推測から精度の高い計算へと移行できます。低温脆化、紫外線による劣化指標、水分の影響、粉塵摩耗係数などを考慮に入れることで、ベルト寿命予測は極端な気象条件下でも機能しなくなり、計画と信頼性のための真のツールとなります。
10.R実世界のケーススタディ – コンベヤベルトの寿命計算を適用して摩耗性能を向上させる
ベルトの摩耗を理解するには、単に計算するだけでなく、実際の運用でどのように変化するかを観察する必要があります。以下の各セクションでは、カバー層、厚さ、構造変化に関する明確なデータに基づいた具体的な事例を紹介します。これらは、コンベアベルトの寿命計算に基づいてベルトをアップグレードした実例です。
事例1:採石場の破砕ベルト - 摩耗の切断
初期設定:
- トップカバー:DIN Y、厚さ4mm - 一般的な耐摩耗性に優れています
- カーカス:3プライNN(ナイロン)
- 底カバー:標準ゴム
問題点:ベルトが5ヶ月ごとに摩耗し、実測摩耗量は100時間あたり0.18mmで、予測値0.10mm/100時間よりも短かった。鋭利な花崗岩の破片が、ベルトの理論上の6mmのカバー寿命を制限していた。
解決手順:
- アップグレードされたトップカバー ディンX(摩耗≦90 mm³)、厚さが6 mmに増加しました。
- カーカスを4プライEPに変更し、張力と疲労耐性を向上しました。
- ドロップゾーンにセラミックライナーと保護プレートを追加しました。
結果について
- ベルトの寿命が 13,000 時間 (1 年以上の動作) に延長されました。
- 年間のダウンタイムが約 70% 削減されました。
- 実際の摩耗率は 0.05 mm/100 時間まで低下しました。これは予測モデルの範囲内です。

ケース2:港湾砂コンベア - エッジ侵食の修復
初期設定:
- トップカバー:DIN W、5 mm
- カーカス:3プライEP
- 底カバー:中グレードゴム
問題点:端部の摩耗が100時間あたり0.10mm、中央部の摩耗が100時間あたり0.04mmと高く、こぼれや頻繁な削り取りが発生している。砂が切削ではなく転がり、典型的な転がり摩耗が発生している。
解決手順:
- 流れを誘導し、エッジを保護するために調節可能なスカートを取り付けました。
- シフトごとに 2 つ目のスクレーパーと真空エッジクリーニングを追加しました。
- 摩耗耐性を高めるために、DIN Y 7 mm のトップ カバーに交換しました。
結果について
- エッジの摩耗は 0.06 mm/100 時間に減少し、中心部の摩耗は 0.03 mm/100 時間に減少しました。
- ベルト寿命が 8,000 時間から 15,000 時間に増加しました。
- コンベアは軌道上に留まり、清掃作業は 60% 削減されました。

事例3:製鉄所スラグベルト - 熱衝撃オーバーホール
初期設定:
- トップカバー:DIN X、8 mm(耐摩耗性)
- カーカス:スチールコードベルト
- 180℃以上のスラグ用ベルト
問題点:熱衝撃と衝撃による剥離と気泡の発生。ベルトの寿命はわずか3,500時間だった。
解決手順:
- 空冷シュートを設置 - 衝突前に材料を約 120 °C まで冷却します。
- シュート下の 3 m ベルト セクションをセラミック タイル製のトップ カバーに交換しました。
- 配合成分を高温安定性のあるシリコン-EPDM ブレンドに変更しました。
結果について
- ベルト寿命が10,000時間に増加しました。
- 熱画像にはホットスポットは見られませんでした。
- 6 か月後も故障や剥離はゼロ。

事例4:セメントダストコンベア - 現実的な修復
当初の問題:破砕機付近のベルトが1ヶ月に1mmずつ摩耗し、わずか4ヶ月しか持たなかった。
元の設定:
- トップカバー:DIN Y、6 mm
- カーカス:3プライNN
- 底カバー:標準
更新された解決策(より現実的):
- アップグレードされたトップカバー DIN X、8 mm、研磨ダストに適しています。
- 曲げ摩耗に耐えるためにカーカスを4プライEPに増加しました。
- 補助スクレーパーを追加し、シフトごとに 2 回、定期的に掃除機で掃除しました。
- ドラム側のスカートシールとテール側のエアナイフを設置して、ほこりを吹き飛ばします。
結果について
- 摩耗率は半減し、約 0.4 mm/月になりました。
- ベルト寿命が 10 か月に延長され、2.5 倍の改善が実現しました。
- メンテナンスの負担が軽減され、粉塵の流出も最小限に抑えられます。

ケース5:石炭スライムベルト - 固着問題を解決
当初の問題点:水分含有量が15~20%に達すると、ベルトの表面の鱗状の構造が剥がれ落ち、粘着性の物質が蓄積するため、ベルトがべたつく状態になる。
元の設定:
- トップカバー:DIN Y、7 mm
- カーカス:4プライEP
- 底カバー:中程度の品質のゴム
更新されたソリューション:
- 排水のため、上部カバーにレーザー刻印された表面溝(深さ 0.3 mm)を追加しました。
- フッ素系DIN Y化合物に切り替え、固着防止材を適用しました。
- 各シフトの後に掃除機による清掃を追加し、スクレーパーを更新しました。
結果について
- 摩耗が 50% 削減され、ベルトの寿命が 2 倍の 18 か月に延長されました。
- クリーンなベルト性能により転写効率が向上し、粘着性の蓄積が減少しました。

これらの教訓をベルト寿命計算に適用する
それぞれのケースは次のことを示しています。
- 正確な摩耗測定が重要: 常に実際の摩耗を予測と比較し、モデルを調整します。
- カバーの厚さと化合物の選択は条件に適合する必要がある: 4 mm DIN Y では、研磨性または衝撃の大きい環境には不十分です。
- 構造改善は、材料交換のみよりも優れた結果をもたらすことが多い: スカート、掃除機、ライナーは大きな違いを生みます。
- 正確なベルト寿命計算は実際のフィードバックデータに依存します: インストール後の検査を使用してモデルを更新します。
今すぐできる実践的なステップ
仕事 | 何をすべきか |
摩耗の仮定を確認する | 100時間あたりの摩耗を測定し、理論表と比較する |
環境に応じてベルトの仕様を選択する | カバーレベル(X/Y/W)、厚さ、カーカスを適宜選択します |
構造設計要素を追加する | スカート、ライナー、スクレーパー、冷却システム |
ベルト寿命を再計算する | ベルト寿命計算式で摩耗入力を変数として使用する |
監視と反復 | 実際のパフォーマンスを追跡し、モデルを更新し、毎年繰り返す |
これらの事例研究は、優れたコンベヤベルト寿命計算戦略が、理論、測定、そして的を絞った改善策を組み合わせることで成り立つことを証明しています。適切なベルト、設計、そして監視システムを組み合わせることで、摩耗を単に乗り切るだけでなく、摩耗を制御できるのです。