1.知っておくべきコンベアベルト設計の基本
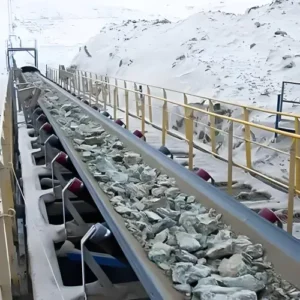
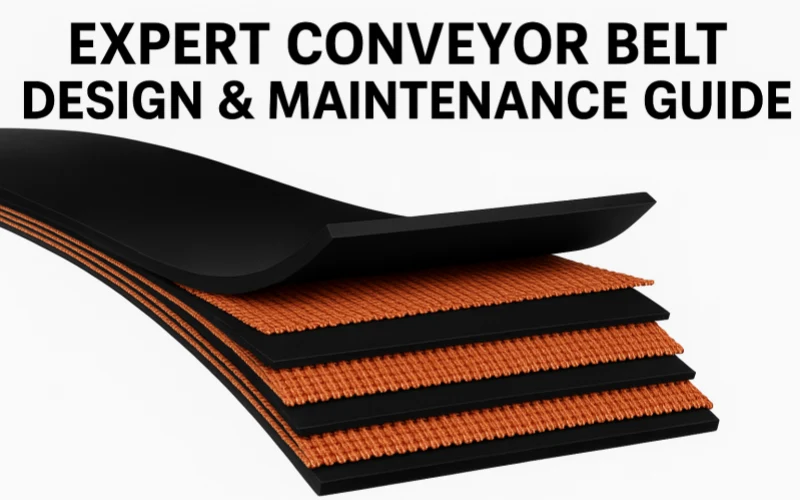
コンベアベルトが話せたら、産業界に対してきっと辛辣な言葉を浴びせるだろう。何しろ、毎日何トンもの岩石、石炭、鉄鉱石を運ぶのは、決して夢の仕事ではないのだから。冗談はさておき、ここで本当に重要なのは、堅牢なコンベアベルトの設計に何が関わっているのかを理解することだ。なぜ何年も問題なく稼働するコンベアベルトもあれば、初日のインターンのようにすぐに故障してしまうものもあるのか、疑問に思ったことがあるなら、その答えは表面の下に隠されている。コンベアベルトの耐久性と信頼性を高める、入念に構築された構造の中にこそ、その秘密があるのだ。
鉱業、建設業、セメント製造業、鉄鋼製造業といった重工業におけるコンベアベルトは、偶然に作られたものではありません。生き残るために、幾重にも設計が重ねられてきたのです。今回は比喩を使わずに(正直言って、どんなに優秀なエンジニアでも延々と続く比喩にはうんざりするでしょうから)、真剣ながらも笑顔を絶やさず、最も重要な点に迫っていきましょう。
1.1 トップカバーレイヤー – 単なる美しい顔ではない
トップカバーは文字通りベルトの最前線です。研磨性、鋭利性、重量のある物質と直接接触します。砕石、鉱物、金属鉱石などが常に表面を削り、叩きつけている様子を想像してみてください。この絶え間ない接触には、卓越した耐摩耗性と耐衝撃性が求められます。トップカバーが薄すぎると、結果は明らかです。ベルト表面が早期に摩耗し、カーカスが露出し、必然的に重大な損傷が発生します。このドミノ効果は、予定外のダウンタイム、高額な修理費、そして誰もが望まない怒りの電話を意味します。
過酷な使用環境においては、トップカバーの厚さは通常6mmから12mmの範囲です。この厚さは無作為に決められたものではなく、長年の運用経験から得られたデータに基づいています。コンベヤ機器製造業者協会(CEMA)による業界調査では、鋭利な材料を扱うベルトの場合、最低でも8mmの厚さが必要であり、これにより耐用年数が大幅に延長されることが示唆されています。

1.2 死骸 – 想像以上に重要
次は、コンベアベルトの構造的支柱であるカーカスです。面白い事実があります。カーカスという名前ですが、実はそれほど不気味なものではありません。重要なのは、弾力性と強度です。ポリエステルナイロン(EP)、ナイロンナイロン(NN)、あるいは丈夫なスチールコード(ST)などの繊維で作られたこの中間層は、重要な引張強度、柔軟性、そして安定性を提供します。適切なカーカス素材を選ぶことは、推測ではなく、ベルトがどのように使用されるかを正確に把握することです。
例えば、EPカーカスは一般的な産業用途に最適で、バランスの取れた柔軟性と引張強度を提供し、一般的な強度定格は200 N/mmから2000 N/mmの範囲です。スチールコードベルトはこれを劇的に向上させ、1000 N/mmから10,000 N/mmを超える引張強度を提供します。なぜこれが重要なのでしょうか?カーカスの引張強度が不十分だと、単に不便なだけでなく、致命的な結果を招くからです。引張強度が不十分なベルトに重い鉱石が積み重なることを想像してみてください。ベルトは不均一に伸び、応力集中点が生じ、遅かれ早かれ、ベルトの破断という致命的な事態は避けられなくなります。

1.3 ボトムカバー層 – 静かだが重要
ボトムカバーはトップカバーほど注目されませんが、軽視すると危険です。プーリー、アイドラー、ドライブローラーと毎秒静かに接触しています。ボトムカバーが薄すぎると摩擦で急速に熱くなり、ゴムが弱くなり、層間剥離のリスクが高まります。一方、ボトムカバーが厚すぎると不要な重量が増加し、エネルギー消費量が増加し、全体的な効率が低下します。
重工業用ベルトには通常、2mmから6mmの厚さのボトムカバーが必要です。この厚さの選定は、ベルトの速度、負荷、プーリー径に大きく左右されます。適切な厚さのボトムカバーを選ぶことで、メンテナンスの低減、摩耗の低減、そして性能の最適化という、まさに理想的な条件を掴むことができます。

1.4 追加の構造 – 時には基本以上のものが必要になる
標準の層に加え、高耐久性コンベヤベルトでは追加の補強が必要になることがよくあります。以下の追加機能を検討してください。
- ブレーカー層:耐衝撃性を高める追加レイヤー。特に、落下する材料の荷重ポイントで役立ちます。
- 裂けにくい生地:横方向の引き裂き抵抗を高めるためにカーカスに戦略的に織り込まれており、鉱業や採石作業に重要です。
- サイドウォールとクリート:急勾配での輸送に不可欠で、材料がベルト上にしっかりと留まり、あちこちにこぼれないようにします (こぼれたものを掃除するのは誰にとっても楽しいことではありません)。
国際マテリアルハンドリング協会(2024年)の最新データによると、これらの改良を取り入れることで、ベルトの損傷によるダウンタイムを約20%削減できるとのことです。ダウンタイムが減れば、経営者の満足度が高まり、頭痛の種も減り、利益も増加します。これは、産業界に携わる誰もが認める良いことです。

1.5 すべてをまとめます
重工業におけるコンベアベルトの成功は、運ではなく、精密で綿密なコンベアベルト設計にかかっています。耐摩耗性を備えた上層カバーから、引張強度に優れたカーカス、そして摩擦を管理する下層カバーに至るまで、各層には明確な目的があります。これらの細部を見落とすことは、定期メンテナンスを怠るのと同じです。最初は無害に思えるかもしれませんが、将来的には大きなコストがかかります。
結論は?コンベアベルトの慎重な設計はオプションではなく、必須です。マネージャー、エンジニア、調達担当者など、誰であっても、これらの基本を理解することで仕事が楽になるだけでなく、何トンもの岩石が何時間も何日も滑らかに滑っていく様子を次に目にしたときに、ほんのりと笑顔になれるかもしれません。
2.コンベアベルト設計ゴムカバーの選択
重工業鉱山、セメント窯、製鉄所には共通点があります。それは、コンベアベルトを毎シフト、加熱、研磨、浸漬させているということです。間違ったコンパウンドを選ぶのは、溶岩地帯を歩くのにサンダルを履くようなもの。痛みを伴い、すぐに壊れてしまい、費用もかさみます。優れたコンベアベルト設計は、適切なゴムの配合から始まります。そこで、候補となるコンパウンドを検証し、テストデータに基づいて、自社の生産ラインに最適なものを選びましょう。
2.1 ゴム化学集中講座
重工業用ベルトでは主に 3 種類のポリマーが使用されています。
| コア強度 | 典型的な弱点 |
SBR(スチレンブタジエン) | 低コスト、高い耐摩耗性 | 耐油性と耐熱性が低い |
NBR(ニトリル) | 優れた耐油性と耐グリース性 | 耐熱温度 ≈ 120 °C |
EPDM(エチレンプロピレン) | 150~200℃に耐え、酸やアルカリにも耐性があります | 価格が高いが、耐切断性は中程度 |
2.2 耐摩耗性 - SBRの快適ゾーン
摩耗損失は立方ミリメートルで測定されます。数値が低いほど、カバーを削り取るのが難しいことを意味します。岩石処理用の高品質SBRブレンドは、DIN 53516ドラム試験で150 mm³以下ですが、安価な混合物は200 mm³に近づいています。10 mm³の摩耗損失は、2 kmの陸上システムで年間約1回の停止に相当します。そのため、石英鉱石や鉄鉱石に面するコンベアベルト設計では、通常、少なくとも8 mmの厚さのSBRトップカバーで開きます。
2.3 耐熱性 - EPDMが窯原料として選ばれる理由
180℃のクリンカーは数週間でSBRを脆くしますが、EPDMカバーは表面に光沢が出ることなく曲げることができます。DIN 22102-Tで認証されたEPDMグレードは、連続150℃、短時間の200℃のピークにもひび割れなく耐えることができます。新しい過酸化物加硫EPDMブレンドは、実験室サイクルで250℃に迫る性能を発揮します。ラインで高温のペレットやコークスを搬送する場合、EPDMを使用しないコンベヤベルト設計は、毎週の補修作業に賭けるようなものです。

2.4 耐油・耐グリース性 - NBRの議論
グリースを含んだ鉄粉や石油コークスは、通常のゴムを飽和させ、スポンジのように膨潤させます。ASTM D471は、IRM 901油中で70時間経過後の体積変化を測定します。最高級NBRは5%未満しか膨潤しないのに対し、SBRは25%以上膨潤します。膨潤によりカバーとカーカスの結合が緩み、屈曲時に亀裂が生じて繊維が露出します。工場で油性クリンカーや工場スケールのスラッジを取り扱う場合は、コンベヤベルト設計にNBRを焼き入れするか、ベルト寿命を非常に短くすることをご検討ください。

2.5 炎と化学シールド - 専門家旅団
石炭ターミナルでは、耐摩耗性と自己消火性の両方が求められることがよくあります。SBRはハロゲン系添加剤を配合することでISO 340の燃焼試験に合格できますが、発熱量は増加します。EPDMはオゾン、二酸化硫黄、肥料に対して自然に耐性があり、酸で霧化する酸洗ラインに最適です。硫酸と石灰石の粉塵が接触する状況では、適切なコンベヤベルト設計により、EPDMカバーとブレーカー層を組み合わせ、穴あけを防止します。

2.6 因果連鎖—厚さと接着強度が重要な理由
トップカバーが薄すぎると、早期に摩耗してカーカス糸が露出してしまいます。露出した繊維は湿気を吸い込み、スチールコードを腐食させ、接合強度を弱めます。その結果、突然のプライ剥離が発生し、3時間の計画外の停止に陥ることもあります。
カーカスの引張強度は限界ですか? ピーク荷重によりベルトが弾性限界を超えて伸び、細かい亀裂が生じて癒合し、幅方向に裂けてベルトが2つに裂けます。
粘着力が4N/mm未満ですか?繰り返しの屈曲と温度変化により、層が剥離し、気泡が発生し、接合部が浮き上がり、ベルトが脱線します。こうなると、工場は停止状態に陥ります。これらの故障手順をすべてのトレーニングスライドに組み込むことで、技術者は予防に集中できます。堅牢なコンベヤベルト設計は、ベルトを出荷する前に適切なカバーコンパウンドと接着強度を指定することにより、チェーンを最初の段階で停止させます。
2.7 業界固有のレシピ
- 露天掘り銅鉱山、ROM鉱石0~300 mm、地表温度90℃:上部 10 mm SBR、下部 4 mm、DIN X 摩耗 <120 mm³、オプションで引き裂き防止生地。
- 焼結プラント、平均180℃、微細鉄粉:8 mm EPDM 上部、3 mm 下部、耐熱グレード T200、スチールコードカーカス、セラミック表面加工の駆動プーリー。
- 原油コークスターミナル、80℃、残留油15%:上部6mmNBR-A、下部3mm、耐油グレードG、積載シュート下ブレーカー層。
各レシピは推測ではなくデータに基づいており、製品の温度、化学組成、塊のサイズの変化がゴムに関する異なる決定にどのように影響するかを示しています。
2.8 注文書に署名する前の簡単なチェック
- テストレポートを検証する—DIN 53516 摩耗、ASTM D471 オイルスウェル、ISO 340 炎。
- カバーグレードを材質チャートに合わせる; マーケティング名は無視します。
- 要求接着力 ≥ 5 N/mm経年劣化により、接着力が弱まると完璧なカバーも台無しになります。
- 下流の厚さを確認する摩耗が最も激しい場所、ローディングホッパーの下だけではありません。
近道はありません。コンベヤベルトの設計を入念にレビューすることで、午前2時に起こる接合ミスを未然に防ぐことができます。
3.コンベアベルト設計における重要なパラメータ
あらゆる重機プラントの成否は、ベルト幅、引張強度、安全係数、ドラム直径といった数値にかかっています。たった一つでも見落とせば、生産は計画外の科学実験、それも大抵は爆発的な実験と化します。このセクションでは、信頼性の高いコンベアベルト設計を支える具体的な数値を紐解き、制御室の壁にダッシュボードをいくつボルトで固定しても、幾何学、化学、物理学が依然として重要な役割を果たすことを証明します。
3.1 幅と厚さ ― 容量の門番
なぜ1,000 mmベルトは、同じ速度で800 mmベルトよりも40%も速く移動するのでしょうか?これは単純な断面積計算によるものです。幅が広いほど、材料の断面積が増加します(A = k·B²、20°トラフの場合k≈0.075)。幅が狭すぎると材料が溢れ、幅が広すぎるとベルトがハンモックのようにたわんでエネルギーを無駄にします。重工業における実用的な範囲は800 mmから2,200 mmで、1,400 mmが世界中で主流となっています。
厚さは幅と密接に関係しています。上面カバー8~12mmは研磨性のある石英に対応し、下面カバー3~6mmはローラーの摩擦に耐えます。カーカスプライを加えると、合計厚さは15~35mmになります。仕様が不足すると鋭利な塊が貫通し、仕様が過剰になると駆動力が5~10%上昇し、無駄な電力を消費します。スマートコンベアベルト設計は、この両方をバランスよく実現します。これは、午前3時の故障時ではなく、図面段階で再確認する価値があります。

3.2 カーカスの選択 - EP、NN、それともST?
- 低い伸び(定格張力10%で2%未満)と良好なトラフ性を備えており、陸上輸送のデフォルトとなっています。 石炭または石灰岩.
- NN(ナイロン-ナイロン) 柔軟性のためにストレッチ制御を犠牲にしており、小さなドラムを備えた短く蛇行した植物ベルトに便利です。
- ST(スチールコード) 1 回の飛行が 3 km を超える場合や垂直上昇が 200 m を超える場合に不可欠な、1,000 ~ 10,000 N/mm という非常に優れた引張強度を実現します。
カーカスの選択を誤ると、後々大きな問題が生じます。STが必要なのにNNを選んでしまうと、伸びが接合部の限界を超え、コードが切れ、そして大きな音とともに生産が停止してしまうでしょう。適切なカーカスの選択こそが、堅牢なコンベヤベルト設計の要なのです。

3.3 引張強度 - どのくらいの引張力があれば十分ですか?
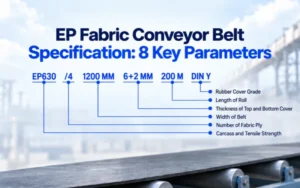
ベルトの定格は、カーカス強度にプライ数(布地の場合)またはコード定格(鋼鉄の場合)を乗じた値です。例:EP 1000/4は、プライ数4×各250 N/mmに相当します。設計安全係数(布地の場合通常6.7、鋼鉄の場合6.0)を加算し、作動張力を計算しましょう。
Tmax = ベルト定格 / 安全率
したがって、幅1000mmのEP 1000/4ベルトは、1,000 N/mm ÷ 6.7 ≈ 150 N/mmの引張強度を安全に処理できます。限界荷重と動的始動荷重が定常状態の2~3倍に急上昇し、最初のシフトが終了する前にコードが過度に伸張する可能性があることは無視してください。厳格なコンベヤベルト設計において、引張マージンは決して推測に基づくものではありません。それは、将来「なぜ切れたのか?」という会議に備えて文書化された証拠となります。

3.4 伸長—静かな破壊者
伸びは一見無害に思えますが、プーリーがトラクションを失ったり、テイクアップストロークが尽きたりすると、問題になります。布製ベルトは最大負荷時に1.5~2.0%の伸びを許容しますが、スチールコードベルトは0.25%に抑えます。テイクアップの許容伸びがわずか1%で、ベルトが1.8%伸びると、たるみが生じ、ベルトが波打ち、材料がこぼれます。作業員はテイクアップを強く締め付け、ベアリングを破損させ、すぐにメンテナンスを依頼することになります。これはすべて、コンベヤベルトの設計レビューで伸びの統計値が考慮されていなかったためです。

3.5 安全係数―本当に必要な保険
試験で4:1の安全係数で接合部が保持できることが証明されているのに、なぜ6:1の安全係数を受け入れるのでしょうか?実験室の静けさは現場の混乱とは違います。シュートの詰まり、緊急停止、温度変化、トレーナーのずれなど、起動時のベルト負荷は理論値をはるかに超えます。実験室では4メートルの高さから4トンの岩をベルトに落とすことはありませんが、採石場ではそうします。この余裕が、スプレッドシートでは予測できない過酷な負荷を吸収します。
3.6 最小ドラム直径 - フレックスルール
ベルトがプーリーの周りを曲がるたびに、繊維は圧縮と伸長を繰り返します。過度の曲率は繊維の疲労、カバーのひび割れ、接合部の強度低下を引き起こします。CEMAの経験則:
D min = (k × 全厚)
kは織物では125、高強度スチールコードでは200の範囲です。したがって、厚さ25mmのSTベルトには、少なくとも500mmの駆動ドラムが必要です。代わりに400mmのドラムを設置すると、屈曲サイクルによって接合部で2倍の応力が発生します。数十万サイクル後には、層が分離し、膨れが生じ、破裂します。適切なコンベヤベルト設計では、ベルトとプーリーを適合させることで、この問題を解決します。逆ではありません。
3.7 原因と結果 ― 悪い数字が失敗を生む
- 幅が小さすぎる → 流出 → 清掃作業 → 構造腐食
- 引張定格限界 → 過負荷伸張 → 接合部破損 → シャットダウン
- ドラムが小さすぎる → 周期的な曲がり → カバーのひび割れ → 水の浸入 → 胴体の腐敗
各チェーンはパラメータの無視から始まり、計画外の停止で終わります。試運転マニュアルに全シーケンスを記載することで、チームの注意力を維持し、コンベヤベルト設計データを書類作業ではなく保護機能として認識できるようになります。
3.8 エンジニアが実際に使用するチェックリスト
3.8.1 容量式を確認する: Q = k·A·v·ρ (Aはベルト幅)。
3.8.2 カーカス定格 > 最大動的張力 × 安全係数を確認します。
3.8.3 巻き取り移動量が予想される永久伸びの2.5倍以上であることを確認します。
3.8.4 プーリの直径は、従来の図面ではなく、メーカーのチャートから選択します。
3.8.5 シュート形状が確定した後、カバーの厚さをロックします (以前はロックしませんでした)。
これら5つの項目を完了すれば、見積書に署名する前にベルトのトラブルの90%は解消されます。これが、規律あるコンベヤベルト設計の実践的な力です。
4.コンベアベルト設計スループットの習得
大型コンベアから大量の搬送量を得ることは、決して推測ゲームではありません。数学、物理学、そして数値に対する容赦ない正直さが不可欠です。容量を軽視すると、ベルトはこぼれ、破れ、あるいは誰も望まない午前3時の停止といった形で報復することになります。以下は、実務経験とご提供いただいた参考資料に基づいて作成した、設計によるスループット向上のための650語のフィールドガイドです。
4.1 譲れない5つの条件から始める
- ベルト速度(V) 数トンの移動が可能だが、1秒あたり1メートル移動するごとに、ほこり、摩耗、騒音が増大する。
- ベルト幅(B) マテリアルハイウェイを設定します。大きすぎると電力が無駄になり、小さすぎると時間が無駄になります。
- かさ密度(ρ) 立方メートルをトンに換算します。鉄鉱石は石炭に使用される数字を笑います。
- 断面積(A) これは実際のペイロードであり、昼食時に描いたスケッチではありません。
- 荷重係数(η) 設計上の理想と実際のシフト データを区別します。ほとんどのプラントは 0.6 から 0.85 の間に収まります。
これら 5 つのパラメータをロックすると、コンベヤ ベルト デザインが希望リストから実用的なアセットに変わります。
4.2 黄金律—シンプル、残酷、正確
TPH = A × V × ρ × η ÷ 1000
その他すべて――傾斜補正、移行損失、安全性――はこれらの変数のいずれかに当てはまります。ある項を忘れると、キャパシティの見積もりは10~20%も変動し、まさに利益と痛みの差となります。
4.3 断面の現実チェック
業界平均は、最初のシャベルの材料がベルトに当たるまでは便利です。1000mmのトラフ型ベルトを35°で使用した場合、搬送面積は約0.11m²です。これを1400mmにすると、搬送面積は0.185m²に跳ね上がります。つまり、駆動装置に触れる前に、瞬時に68%もの搬送能力向上が実現します。
しかし、表を盲目的に信用してはいけません。湿った磁鉄鉱の堆積物は乾燥した石灰岩よりも平坦です。試運転中に3Dスキャナーで実際のプロファイルを測定し、50日目ではなく初日にコンベヤベルトの仕様を再調整してください。
4.4 幅と速度 - コスト分割
- スピード重視の戦略:幅は控えめに、速度は4m/s以上に上げてください。メリット:構造が安価。デメリット:転動部品の老朽化が早く、スカートボードの性能が低下し、騒音が上昇します。
- 幅中心の戦略:Bを1600mmに広げ、Vを2.5m/sに維持する。利点:静音性が向上し、アイドラーへの負担が軽減され、微粒子の発生が減少する。欠点:ベルトが重くなり、設備投資額が増加する。
バランスの取れたコンベアベルト設計では、通常、速度3.5 m/s以下を維持しながら、モーターのトルク曲線の75%に達します。これより速い場合は、エネルギー監査を実施し、集塵チームと協議する必要があります。
4.5 傾斜およびロールバック防止エンジニアリング
重力の影響で斜面が上昇するにつれて、土砂の堆積能力は減少します。ほとんどの塊状の固体は18°付近で後退し始めます。解決策:
- ハイグリップカバーにアップグレードします(電力消費が 3% 増加します)。
- シェブロンまたはサイドウォール プロファイルを挿入します。効果的ですが、スプライシングが複雑になります。
- 転送タワーを使用してリフトを 2 つのコンベアに分割します。CAPEX は増加しますが、効率は回復します。
傾斜補正係数 (10 ~ 20° の場合は 0.85 ~ 0.95) をコンベヤ ベルト設計の計算シートに直接記録して、関係者全員がペナルティを白黒はっきり確認できるようにします。
4.6 積載ゾーン - 容量の獲得と喪失
理論上は安定した流れが求められますが、現実にはサージやボイドが発生します。DEMソフトウェアまたは実規模試験を用いて、CEMAの理想値、すなわちシュートリップ直下でベルト速度50%でベルトの70%充填を達成するようにしてください。この条件を満たさないと、理論上のコンベヤベルト容量は急速に減少します。インパクトベッド、制御フィードシュート、スカートシールは、近隣住民に過剰な粉塵を撒き散らした罰金よりも安価です。

4.7 因果連鎖(壁に貼っておきましょう)
- 幅が狭すぎる → エッジからの流出 → 毎日の清掃 → アイドラーの固着 → シャットダウン。
- 速度が速すぎる → 負荷ポイントで跳ねる → カバーが早期に摩耗する → カーカスが露出する → 裂ける。
- エリアの過大評価 → 継続的な過負荷 → モーターの過熱 → 緊急停止 → トン数の損失。
各チェーンをマッピングすることで、抽象的な数値が目に見えるリスクへと変換され、これは積極的なコンベアベルト保守の真髄と言えるでしょう。
4.8 図面に署名する前の5つのチェックリスト
1. 表だけではなく、テスト実行によって断面が検証されます。
2. 設計荷重時のエッジ張力はセンター張力の 80 % 未満です。
3. 傾斜が 7° を超える場合は傾斜係数が適用されます。
4. アイドラー間隔はベルト幅の 2% 未満になるように調整されます。
5. 負荷率は四半期ごとに見直され、生産は止まることはありません。
これらを完了することで、コンベヤベルトの構造、動力伝達装置、および安全装置を実際の処理能力目標に合わせることができ、コンベヤベルトの容量とコンベヤの安全基準の両方を同時に達成できます。
5.コンベアベルトの設計張力と電力計算
岩石をA地点からB地点まで運ぶのは簡単です。重力、摩擦、そして起動時のサージが影響するまでは。ベルトの張力調整を少しでも怠ると、モーターが停止したり、継ぎ目が破裂したり、駆動ドラムが磨り減って使い物にならなくなったりします。この章では、規律あるコンベヤベルト設計によって、トン単位やメートル単位の電力を安定したキロワットに変換し、メンテナンス担当者の代わりにベルトが重労働を担う仕組みを説明します。
5.1 4つの基本的な緊張—それを知れば失敗を追うことになる
5.1.1 T p一次抵抗:ベルトとアイドラー間の転がり摩擦。
5.1.2 T s二次抵抗:スカートシール、ベルトクリーナー、および不十分な清掃。
5.1.3傾斜抵抗:ルートが登るときの重力の絶え間ない抵抗。
5.1.4 T a加速抵抗:停止したベルトを加速させるための追加の力。
これらを合計して有効張力Tを求めます。堅牢なコンベヤベルト設計では、決して推測に頼りません。アイドラ抵抗を測定し、キャリーバックの重量を測定し、すべての高さの変化を2回チェックします。
5.2 50年を経てもなお健在の定番フォーミュラ
T e = T p + T s + T h + T a
T eが安定すれば、駆動力はそれに続く。
P (kW) = T e × V ÷ 1000
ここで、Vはベルト速度(m/s)です。シンプル?はい。交渉可能?いいえ。T eの10%の誤差は、モーターのサイズ、電気代、シャフトトルクにほぼ直線的に影響します。これが、真剣なコンベヤベルト設計を行うすべての設計者が計算を二重チェックするもう一つの理由です。
5.3 タイトサイド vs. スラックサイド ― 綱引きのバランス
ドライブドラムは摩擦によってグリップします。Hugo‐Saviの法則は次のように定義されます。
T 1 / T 2 = e μθ
ここで、 μはベルトとプーリー間の摩擦係数、θは巻き付け角度(ラジアン)です。ラギングを間違えたり、T2を過小評価したりすると、ベルトが滑り、閃光を発し、焦げます。T1を極端に高く設定すると、スプライスが破裂します。バランスの取れたコンベヤベルト設計とは、トルク、牽引力、スプライス定格が調和するまで両方の値を調整することを意味します。
5.4 安全係数—未知への保険
布製ベルトは6.7:1、スチール製ベルトは6.0:1の比率で稼働します。なぜこれほど余裕があるのでしょうか?それは、シュートが詰まった状態での起動時に、張力が定常状態の250%も急上昇するからです。また、緊急停止時には、負荷経路が数ミリ秒で逆転します。実際の鉱山では、ベルトに粉塵、雨、熱衝撃、疲労といった負荷がかかりますが、実験室でのテストではそのような状況はめったに発生しません。賢明なコンベヤベルト設計では、後々の長時間のダウンタイムを避けるために、ベルトの厚みを数ミリメートル厚くすることに力を注いでいます。
5.5 ドライブパワーの選択 - 大きいほど良いとは限らない
「念のため」とモーターを40%オーバーサイズにすると、毎日のエネルギー消費量は小さな村の消費量に匹敵します。10%アンダーサイズにすると、夜勤の時にカップリングの悲鳴が聞こえてきます。正しい方法:
- Rescale 計算する Te通常、シュートがブロックされた状態、および再起動の状態。
- ギアとカップリングの効率を適用します(η ≈ 0.94)。
- 設計予備費を 10 % 追加します。それ以上でもそれ以下でもありません。
その狭いマージンによって資本の健全性が保たれ、熱上昇やロックローター電流に関する世界的なコンベヤ安全基準にも適合する。
5.6 テイクアップ旅行 - ストレッチは起こる
ベルトはクリープします。布製ベルトは寿命中に1.8%伸びますが、スチールコードは0.25%しか伸びません。巻き取りストロークがこの伸びを吸収できない場合、たるみが生じ、ベルトがたるみ、傾いたテーブルに置かれたビー玉のように素材が後ろに転がり落ちます。設計上のルール:巻き取りストロークは永久伸びの2.5倍以上である必要があります。これを無視すると、コンベヤベルトの構造全体を短縮しなければならず、深夜に溶接と再接合を行うという、コストのかかる作業になってしまいます。
5.7 電力とエネルギー - 動作プロファイルに注意
24時間7日250kWの電力を消費するコンベアは、年間の電気代がベルト本体よりも高くなります。可変速ドライブを使用すれば、供給量の変動に合わせて出力を調整できるため、標準的なデューティサイクルで15%のエネルギー削減が可能です。この戦略は、コンベアベルトの仕様(ラギング、プーリ径、ベルトの剛性)が低速トルクに対して適切である場合にのみ有効です。そうでない場合、ソフトスタートが失速状態に陥ります。VFD曲線をコンベアベルトのオリジナル設計に統合することで、発注書が受信箱から送られる前に、このような事態を防ぐことができます。
5.8 失敗の連鎖 ― 計算ミスからメルトダウンまで
- 有効張力が過小評価されている ➜ ドライブがスリップする ➜ カバーが焼ける ➜ プーリーの直径がグリップを低下させる ➜ 緊急停止。
- 緩んだ張力を無視すると、ベルトがばたつく、軌道が狂う、スカート部が食い込む、粉塵が舞う、環境に悪影響を与える。
- 巻き取り移動距離が短い ➜ 手動調整を省略 ➜ 冬季にベルトがきつすぎる ➜ 夏季に接合部分が剥がれる ➜ 破滅的な裂け目。
これらのチェーンを壁にマッピングすることで、作業員の警戒心を維持し、綿密なコンベアベルト設計が危機管理よりも常に優れている理由を証明できる。
5.9 図面承認前の10分間の監査
- 確認μ 遅れについては、伝聞ではなくメーカーのシートで確認してください。
- ラップ角度を確認する — 210°未満の場合はスナブを追加します。
- スプライス評価のクロスチェック 超え T1 少なくとも10%増加します。
- モーターのトルク曲線を合わせる テンションピークを起動します。
- 確実に引き取り旅行を行う ≥ 2.5 × 永久伸張推定値。
- 安全係数を検証する すべてのアドオン(クリーナー、フィーダー、高さ調整)を適用した後。
- ログパワーリザーブ — 最終的な kW 値が選択された理由。
すべての行にチェックを入れると、張力計算はスプレッドシートから現場へと移行します。1行でもチェックを外すと、ベルトが独自のシフトスケジュールを作成します(通常は祝日)。

6.コンベアベルト設計のアイドラーとプーリーの基本
アイドラーやプーリーは、調達リストの上位に載ることはめったにありませんが、精巧に設計されたコンベヤベルトが何年もスムーズに稼働するか、数ヶ月で破損してしまうかを左右する重要な部品です。これらは当社の主力製品ではないため、ベルト、エネルギー、そして信頼性を守るために知っておくべき必須ルールのみに絞って解説します。
6.1 直径が運命を決める理由
ベルトがプーリやアイドラーを曲がるたびに、ゴムは屈曲を余儀なくされます。急激に屈曲すると、外側の被覆に亀裂が生じ、内側の層が圧縮され、接合部の端がほつれ始めます。これが原因です。その後、転がり抵抗の上昇、被覆の剥離、そして最終的にはラインの停止といった悪影響が現れます。ソリッドコンベヤベルト設計は、ベルトの厚さをプーリの最小径に合わせて設計することで、このような事故を未然に防ぎます。
- 布製ベルト(EPまたはNN) 駆動ドラムが少なくともベルトの厚さの 125 × 125 の場合に機能します。
- スチールコードベルト より緩やかな曲率が必要です。厚さの 200 倍が世界的に認められた方法です。
この比率を無視すると、小さなドライブベースと、慢性的なスプライス修理の交換になってしまいます。この交換は決して利益にはなりません。
6.2 冷淡、屈服、そして尻尾――脇役たち
駆動側の巻き付けが牽引力を左右するが、二次的な曲げが張力バランスを制御する。スナブプーリーは緩み側の張力を軽減し、巻き取りを締め付けすぎることなくグリップ力を高める。しかし、テールプーリーが小さすぎると、スチールコードの芯線が最初に切れる箇所となる。バランスの取れたコンベヤベルト設計では、スナブプーリーとテールプーリーの直径は駆動ドラムと同じ屈曲比に従う。ここで手を抜くと、メンテナンスベイがプーリーの墓場と化してしまう。
6.3 アイドラー径—隠れた転がり抵抗
アイドラーは鋼鉄で包まれたベアリングですが、その直径によって消費電力は多くの人が思っている以上に変化します。ロールが大きいほど回転速度が下がり、ベアリングの温度が下がり、グリースの寿命が延びます。一方、ロールが小さいほど重量は軽くなりますが、回転速度が速くなり、エネルギーを消費します。ほとんどの陸上用途では、127~152mmが現実的な選択肢です。シュートクリアランスが必要な場合にのみ、より小さなサイズにしてください。また、追加のキロワット数も考慮してください。
転がり抵抗は机上の空論ではありません。CEMAの現場試験では、1,400mm幅のベルトのアイドラー径を102mmから152mmにアップグレードすることで、電力需要が約4%削減されることが示されています。これを8,000稼働時間で計算すると、電気料金がそれを物語ります。これは、綿密なコンベヤベルト設計によって予測された項目の1つです。
6.4 スペーシング:過剰なサグコントロールなし
アイドラー間の隙間が大きすぎるとベルトがたるみ、端が持ち上がって鉱石がこぼれます。隙間が小さすぎると設備投資コストが膨れ上がり、メンテナンス担当者は延々とロールの交換作業に追われます。経験則として、最大負荷時でもたるみはベルト幅の2%以内に抑えるべきです。このたるみを実現する間隔を計算し、文書化して、コンベヤベルト仕様書に直接記録することで、購買部門がこっそり安価なフレームピッチに交換できないようにします。
6.5 制御室に掲示する価値のある因果関係の連鎖
- ベンドプーリのサイズが小さすぎる → 周期的な曲げ疲労 → カバーのひび割れ → 湿気の侵入 → 胴体の腐敗 → 予定外の停止。
- アイドラー径が小さすぎる → 回転数が高い → グリースが抜ける → ベアリングが固着する → 負荷ゾーンで火災が発生する。
- アイドラー間隔が大きすぎる → 中間部のたるみ → 材料のこぼれ → ベルト端の切断 → 慢性的なトラッキングの問題。
すべてのリンクをリストすると、抽象的な形状が厳密な運用リスクに変換され、より広範なコンベヤー ベルト構築ロードマップ内での決定が固定されます。
6.6 非怠け者スペシャリストのためのクイックファイアチェックリスト
6.6.1 ドライブ、スナブ、テールの直径が厚さの比率を満たしていることを確認します。ベンダーのデフォルトを決して想定しないでください。
6.6.2 ベルト速度に対するアイドラー直径を確認し、ベアリングの回転数を 600 回転/分未満に保ちます。
6.6.3 平均トン数ではなく、最も重い設計荷重に対してたわみ計算を確認します。
6.6.4 工場のランアウトと動的バランス レポートを要求します。振動によりベアリングが急速に劣化します。
6.6.5 直径と間隔を現在のコンベヤ安全基準と相互参照します。ロールのサイズが変わるとガード距離も変わります。
6.6.6 将来の最適化プロジェクトでベースラインがわかるように、中央のコンベヤ ベルト設計ファイル内のすべての値を書き留めておきます。

7.コンベアベルトの設計におけるたるみと谷間
たわみは一見無害に見えます。アイドラー間の緩やかな沈み込みで、一見無害に思えます。しかし実際には、制御されていないたわみは、材料の保持を妨げ、転がり抵抗を増大させ、ベルトの寿命を半減させます。規律正しいコンベヤベルト設計は、たわみとトラフ角を適切な範囲内に維持し、ゴム、鋼鉄、そして重力を、日常の敵ではなく、互いに協力し合うパートナーへと変化させます。以下は、そのバランスをとる方法について650語で詳しく説明した内容です。
7.1 たるみはなぜ起こるのか、そしてなぜ痛みを感じるのか
ベルトが3ロールのアイドラーを通過する際、重力によって支えられていないスパンが下方に引っ張られます。この垂直方向のたわみがたわみです。ベルト幅の2%を超えると、荷重プロファイルは整然とした谷から、ゆるんだハンモック状に変化します。連鎖反応は予測可能です。エッジが浮き上がり、材料が溢れ、スカートの隙間から微粒子が漏れ、アイドラーが摩耗してナイフエッジ状になります。6ヶ月後、メンテナンス記録には「慢性的な流出 - 根本原因不明」と記載されています。根本原因はたわみであり、信頼できるコンベヤベルト設計であれば、最初の1トンが移動する前にこれを防ぐことができます。
7.2 2%ルール - シンプル、厳格、そして成功
CEMAとDINはどちらも、中間スパンのたるみ(f)をベルト幅(B)の2%に制限することを推奨しています。
f / B ≤ 0.02
1,400mmのベルトの場合、最大荷重時の最大沈下量は28mmです。これを超えると、キャリーバック、ベルトのふらつき、そしてカバーの摩耗が加速します。この値を守れば、コンベヤベルトのメンテナンス予算は安堵のため息が出るでしょう。
7.3 柔軟性の違い - EPベルトとSTベルト
布ベルト(EP、NN)は容易に曲がりますが、スチールコードベルトはバールのように曲がりにくくなります。この剛性のため、STベルトではたるみを抑えるためにアイドラー間隔を広くするか、同じ間隔にするにはトラフ角度を急にする必要があります。この違いを無視すると、アイドラー接合部付近でカバーが割れるという、高くつく教訓を学ぶことになります。正しいコンベヤベルト設計では、アイドラーピッチはカーカスの剛性の関数として表し、前回のプロジェクトで使用された値ではありません。
7.4 トラフ角度: 自由容量か隠れた応力か?
トラフ角度を20°から35°に増やすと、断面積が約15%増加し、実質的に自由容量が増加します。このコストはエッジ張力に隠れています。サイドロールが上昇するにつれて、ベルトエッジは中心線よりも伸びます。エッジ張力が定格カーカス強度の80%を超えると、緯糸に沿って微小亀裂が発生し、それが幅全体に広がります。バランスの取れた設計では、トラフ角度を従来の方法ではなく、簡単な張力計算表で制限します。ベルトの弾性係数、幅、アイドラー角度を入力し、エッジが安全領域内に収まっていることを確認します。安全領域内に収まらない場合は、アイドラーフレームをクランクするのではなく、ベルトを広げます。
7.5 推測なしでアイドラーピッチを計算する
最も重い動作負荷を取り、10 % のサージ マージンを追加し、サグの式を使用します。
S = (9.81 × m × L) / (T × sinθ)
どこ -
S = サグ比、
m = ベルト + 1メートルあたりの材料の質量、
L = アイドラーピッチ、
T = アイドラーセットでのベルト張力、
θ = 谷の半角。
Lを求めるように変形してください。結果をコンベアベルト仕様書に記録しておけば、現場エンジニアが数フレームを節約するために間隔を「最適化」する必要がなくなります。アイドラーが1つでも欠けると、たわみ限界が50%も超過し、封じ込め戦略全体が台無しになる可能性があります。
7.5 支持構造 - ホールドダウンと衝撃ベッド
落下高さが高い場合、衝撃力によってトラフが瞬間的に平坦化し、通常の計算では計算できないたわみのスパイクが発生します。衝撃バーまたはクレードルは荷重を分散し、ベルトが破城槌のようにアイドラー接合部に叩きつけられるのを防ぎます。これらのサポートを設置することで、現在は数千ドルの追加費用がかかりますが、将来的にはカバーの破れによる数万ドルの損失を回避できます。スマートコンベヤベルト構造では、落下高さが1メートルを超える場合、または塊の質量が50kgを超える場合は、これらのサポートを組み込んでいます。
7.6 無視したら後悔する因果連鎖
- たわみ > 2 % → エッジが浮く → 鉱石がこぼれる → スカートゴムの摩耗が早まる → 粉塵が発生 → 環境違反。
- 過剰なトラフ角度 + 硬い ST ベルト → エッジの過張力 → 縦方向の亀裂 → 接合エッジのほつれ → 壊滅的な裂け目。
- 破砕機の下の衝撃床が欠落 → 一時的なたわみ 5 % → カーカスが折れる → 層が分離する → 緊急停止。
ドミノの完全な経路を詳しく説明することは、チームがたるみ制御をオプションの技巧ではなく、コンベヤの安全基準の中核として扱う必要があることを率直に思い出させるものです。
7.7 図面発行前の5つの現実チェック
- サグ比の検証 平均シフトトン数ではなく、最悪の負荷下でのものです。
- エッジの張力を確認する 選択したトラフ角度で定格強度の 80 % 未満を維持します。
- アイドラーピッチサイズ 荷重側と戻り側で別々に条件が異なります。
- 衝撃サポートが必要 落下高さまたは塊の大きさがトリガー制限を超えた場合。
- 対数計算 将来の監査に備えて、中央のコンベヤ ベルト設計ファイルに保存します。
チェックリストを完了すれば、たるみは制御可能で予測可能な値になります。項目を一つでも省略すると、ベルトは独自の粗い形状を描きます。通常は、縁のほつれや飛び散った石の形で現れます。

8.コンベアベルト設計のスプライス戦略
スプライスは、何キロにも及ぶベルトを繋ぎ合わせる小さな継ぎ目ですが、たった一つの接合部の不具合が、コンベヤベルト全体を数秒で崩壊させてしまう可能性があります。マラソンランナーの膝の靭帯のようなものだと考えてみてください。観客からは見えませんが、完走には不可欠です。このセクションでは、スプライスの形状、接着成分、そして現場での作業が、ベルトが長年にわたり滑らかに動くか、負荷がかかった際に破裂するか(まずは原因となり、その後に大惨事を引き起こす)を左右する理由を説明します。
8.1 スプライスの完全性が信頼性を高める理由
ベルトの各セクションは同一の荷重を受けますが、スプライスはその荷重を切断端に伝達する必要があります。スプライスの強度が母材の90%を下回ると、応力が集中し、繊維が分離し、接合部が剥がれてしまいます。その結果、深刻な連鎖反応が起こります。露出した布地が水分を吸収 → コードの腐食 → 動的張力の急上昇 → 3メートルの裂け目がテールドラムを通過 → 予定外の停止。Robust Conveyor Belt Designは、各母材クラスに適切なスプライス、角度、接合強度を設定することで、最初の1トンが搬送される前にこの連鎖反応を阻止します。
8.2 熱加硫 vs. 冷間接着 ― 化学組成を知る
- 熱加硫接合 ゴムを加熱(140~160℃)と圧力で硬化させ、工場レベルの接着力を再現します。硬化後、親ゴムの90~100%の強度に達します。 EPベルト スチールコードベルトでは 85~95 % となり、長尺の高耐久性コンベアのゴールド スタンダードとなっています。
- 冷間接着接合 常温で二液型接着剤を使用します。強い圧力は避けられますが、強度は60~70%で止まります。少量生産や緊急修理には適していますが、24時間7日の稼働には弱いです。
3kmの鉄鉱石ラインで冷間接着を選択すると、早期の故障を招く可能性があります。一方、電源やプレス機へのアクセスがない状態で熱加硫を選択すると、現場作業員は奇跡を待つためにシフトを無駄に費やすことになります。適切なコンベヤベルト設計は、ベンダーの都合ではなく、現場の実情に合わせて接合方法を調整します。

8.3 接合形状 - 角度が重要
布ベルトは通常、段状またはフィンガーオーバーラップパターンを採用しています。一般的なEP 1000/4ベルト(10mm厚カバー)では、バイアス角度は17~22°が必要です。バイアス角度が浅すぎるとオーバーラップが短くなり、せん断面積が減少するため、保持力が80%に低下します。バイアス角度が急すぎるとプーリーのトラクションが低下し、小型ドラム上でスプライスが座屈します。スチールコードベルトでは、ベルト幅の0.3~0.4倍のベベル角度を採用し、コードを広げることで点応力を防止します。これらの値がコンベヤベルト仕様に記載されているのには理由があります。これらの値を無視すると、ブロックシュートの再始動時に粘着ブロックがせん断されるのを目にすることになるでしょう。
8.4 接着—接合生命の静かな守護者
DIN 22110では、未老化層間接着力として4 N/mmが要求されていますが、信頼できる工場では6 N/mmを目指しています。しかし、熱老化や動的曲げによる層間剥離が発生すると、接着力は3 N/mmを下回ります。「ユニバーサル」と表示されているスプライスキットでは、接着促進プライマーを省略できる場合があります。メーカーの剥離試験は、必ずコンベヤベルト設計資料と照合してください。試験証明書は書類ではなく、夜勤中の予期せぬトラブルにも耐えうるものです。
8.5 温度、時間、圧力—加硫の三角形
熱接合の成功は、均一な圧力で適切な温度を十分長く維持することにかかっています。加熱不足ではゴムと硫黄の架橋が弱く、加熱過剰では弾力性が失われます。業界の慣例により、プラテン熱電対の温度は目標値の±5℃に保たれ、1,400mmのベルトでは200kNの加圧力を維持しています。温度偏差と引張保持力は、10℃の誤差ごとに5~8%低下します。品質重視のコンベヤベルト製造計画では、これらの設定を厳格に管理し、監査や保証請求のために保存される接合レポートに記録します。

8.6 絶対に引き起こしたくない因果連鎖
- 接着不足 → 水の浸入 → 再起動時にカバーの下に蒸気が入る → 爆発的な水ぶくれ → 壊滅的な破裂。
- 間違ったバイアス角度 → オーバーラップ領域が少ない → 起動サージによるせん断 → シフト途中のジョイント部品 → トン/時グラフが平坦になる。
- 高温材料ベルトの冷間接合 → 接着剤が加熱、軟化、変形 → コードが移動 → ベルト トラックが外れ → 構造的損傷。
シフトのブリーフィング中に各ドミノを声に出して述べると、コンベヤ ベルト設計の容量シートで予測されるすべてのトンが完璧な接合によって支えられている理由が明確になります。
8.7 現場チェックリスト - 20分で20時間を節約
- 加熱前にプレスプラテンの調整を検証します。冷たい部分があってはいけません。
- バイアスとステップの寸法を目視ではなく、スチール定規で確認してください。
- カーカス ステップを研磨して新しいゴムにします。ISO グレードの溶剤のみを使用して拭いてください。
- ポットライフ期間内にセメントを塗布し、タイミングを記録します。
- 硬化温度を ±5 °C に保持し、圧力はベンダーのチャートに従い、完全な滞留時間を維持します。
- クールダウン後に 100 % の目視テストとハンマー タップ テストを実行します。
- 剥離テストクーポンを記録し、中央のコンベヤベルト設計アーカイブにファイルします。
リストを完了すると、接合の信頼性が向上します。項目を 1 つでも省略すると、ベルトが次回のメンテナンス予算会議のメインテーマになるかもしれません。
9.コンベアベルト設計の衝撃および裂傷防止
保護されていないベルトに半トンの岩を落とすと、すぐに2つのことが起こります。カバーが傷つき、ベルトが悲鳴を上げ、生産ラインはダウンタイム記録に悲惨な記録を残します。このような事態を防ぐのは、単なる希望的観測ではなく、衝撃吸収と耐裂性構造に重点を置いたコンベヤベルト設計の規律です。このパートでは、ブレーカー層、横方向の補強、エッジガード、試験基準について詳しく説明し、まず原因を説明し、最後に悲惨な結果を説明することで、論理が途切れることはありません。
9.1 インパクトエネルギー - 推測ではなく数字
鉱業や採石業では、塊の質量は100kgを超え、落下高さは2メートルを超えることがあります。ジュール熱の式(E = m·g·h)に換算すると、これは000 Jとなります。これは、カバーにクレーターを生じさせ、層を切断し、メンテナンス作業員に残業を強いるほどのエネルギーです。Sound Conveyor Belt Designでは、まずこのエネルギーを計算し、それを吸収するために必要な装甲材を特定します。
9.2 ブレーカー層—ショックアブソーバー
ブレーカー層は、ベルトの走行方向に対して90°に張られたアラミドまたはナイロンコードで補強された高硬度のゴムシートです。トップカバーの1~2mm下に設置することで、衝撃をより広い範囲に分散させ、ピーク応力を最大60%低減します。チリの銅鉱山でのフィールドテストでは、ブレーカー付きベルトは5万回の落下サイクルに耐えたのに対し、標準ベルトは2万回で破損しました。原因:力が分散される。効果:カバーの寿命が延び、カーカスの完全性が維持され、ダウンタイムが短縮される。これは、綿密なコンベヤベルト設計の成果です。
主なガイドライン:
- 厚さ: 布製カーカスの場合は 3 ~ 5 mm、スチールコードの場合は 5 ~ 7 mm。
- コードピッチ: 5~8 mm。ピッチが狭いほどエネルギー拡散が高くなります。
- 接着強度: DIN 22110 に従って 6 N/mm 以上の剥離。接着力が低いとすべてが無効になります。
9.4 横補強 - 裂け目が広がる前に止める
鋭利な異物がベルトのカバーを最初に切り裂き、次にプライを切り裂き、停止ボタンを押す前にベルトの半分を引き裂いてしまいます。横方向の「横糸」コードがその切り裂きを遮り、数ミリメートルごとに切断方向を変えさせます。引き裂きの伝播エネルギーが急激に増加し、引き裂きが停止します。コンベヤベルト設計におけるベストプラクティスは、幅全体にわたって45mm間隔でアラミドコードを埋め込み、最低5N/mmの強度で接着することです。確かにコストは上がりますが、遠隔地の鉄鉱石港に輸送される300メートルの交換用ロールの価格と比較してみてください。
9.5 エッジガードとアンチティアセンサー
エッジは最初に損傷を受けます。荷重は少ないのに衝撃は同じだけ吸収するため、内側に裂け目が広がります。カバーと一体成形された10mm厚のSBRエッジストリップは、引裂強度を15~20%向上させます。ループ状の裂け目検出ケーブルを追加すれば(導通があるとラインが停止します)、小さな切れ目が全幅に及ぶ悪夢になることはなくなります。Modern Conveyor Belt Designでは、これらのケーブルをシートベルトのように扱います。決して噛み合わないことを祈りつつ、決して飛ばさないようにします。
9.6 テスト—証明しなければ失う
振り子衝撃試験 (ISO 14890 附属書G)では、15kgのストライカーを規定の高さから落下させ、吸収エネルギーを評価しています。2,000Jゾーンを対象とするベルトは、10mm未満のへこみ深さを示す必要があります。
ズボンの引き裂きテスト (ASTM D470) はズボン型のクーポンを分割します。ブレーカー ベルトの基準値は最小 32 kN/m です。
コンベヤ ベルト仕様に結果を文書化することは、官僚主義ではなく、保証の細則とオペレーターの自信です。
9.7 エンジニアを悩ませる因果連鎖
- ブレーカー層なし→カバーの局所的な傷 → カーカスコードの切断 → 接合部の過負荷 → ベルトの断線 → 8 時間の停止。
- 横紐なし→ナイフの刃のように岩が切れる → 15秒で100メートルのレースが破れる → 構造用鋼が破壊される → 数週間の修復期間。
- エッジ接着力が弱い→裂け目が開く → 物質が浸入する → 剥離が広がる → アイドラーがカーカスに穴を開ける。
すべてのドミノをリスト化することで、Conveyor Belt Design チームは、強化への投資を抽象的なリスクではなく、厳しい結果に固定します。
9.8 クイックヒット設計チェックリスト
- 衝撃エネルギーを計算する—滴を目測で決めないでください。
- ブレーカーの厚さを選択 ベースラインカバーに対してピークストレスを半分にします。
- 横方向のコードピッチを指定する 80kgを超える塊の場合は50mm未満。
- リップ検出ループを追加する 300 メートルを超えるベルト上または地下。
- 引裂試験データの検証 工場からの出荷のため、証明書は発行されません。
- エッジガードの硬度を合わせる 剥がれを防ぐため、カバーから 10 ShA 以内にしてください。
- すべてのデータを記録する メンテナンスが設計図を継承できるように、マスター コンベヤ ベルト設計ファイルに追加します。
このリストをすべて揃えれば、ベルトは衝撃やナイフの刃にも耐えます。一つでも欠けると、スクレーパーブレード、シュートワーク、あるいはボルトの不具合が弱点となり、夜勤中にその弱点を突き止めることになります。

10.コンベアベルト設計軽量効率
コンベアベルト設計の全体像において、不要な質量を削減することは、エネルギー消費量を削減し、部品寿命を延ばす最も静かな方法の一つです。ベルトの重量が1kg増えるごとに、転がり抵抗が増加し、アイドラーの温度が上昇し、電気代が増加します。重量を後付けではなく最適化の目標として扱うことで、強度、耐摩耗性、最新のコンベア安全基準への適合性を損なうことなく、システム全体をスリムに保つことができます。
10.1 材料の選択 - 密度が数値を左右する
標準的なSBRゴムの重量は約1.14 t/m³です。カバーを低密度EPDMブレンド(約1.05 t/m³)に変更すると、総カバー厚10mmの1,400mmベルトでは、走行距離1メートルあたり約0.9kgの重量を削減できます。さらに、カーカスをナイロン-ナイロン織物から高強度ポリエステルに交換すると、さらに0.4kgの重量を削減できます。これらの重量削減は、トルク要求の低減に直接つながります。CEMAが報告した実地試験では、1kgの重量削減につき1%の出力低下が見られました。これは、コンベヤベルトの慎重な設計がキロワット単位で効果を発揮することを裏付けています。
10.2 レイヤー最適化zation—最も力を発揮する場所での強さ
均一な厚さは製造を簡素化しますが、鉱石が均一に着地することは稀です。破砕機直下の衝撃域では12mmの装甲が必要になる場合がありますが、下流の配管では表面をほとんど傷つけない程度の微粉鉱石を扱います。12mmから6mmへとテーパー状に変化するデュロメータカバーは、1.8kg/mの軽量化を実現しながらも、必要な箇所に犠牲シールドを設置します。公式のコンベヤベルト仕様書にテーパーを記載することで、購買担当者が以前の均一なシートに安易に戻ることを防ぎます。
10.3 Carcass 合理化 — 少ない層数で高い弾性率
昔のベルトは、層を重ねることで張力目標を達成していました。現代の糸は、設計者がより少ない層数とより高い弾性率の織物で同じ強度を達成できるようにしています。EP 1000/5をEP 1250/3に交換すると、引張強度は維持されますが、スキムゴムを2層分(約2.5kg/m)削減します。この削減により転がり抵抗は5%減少し、コンベヤベルト構造の安全係数の許容範囲内に収まります。それでもなお堅牢性は変わりませんが、シフトごとに余分な重量移動を担うことはありません。
10.4 ハイブリッドコード - 必要な場所にはスチール、不要な場所にはアラミド
スチールコードは途方もない強度を持つ一方で、重量も重くなります。超高強度アラミド繊維を薄いスチールに巻き付けたハイブリッドコードは、コード重量を最大40%削減しながら、接続効率を85%以上維持します。南アフリカのマンガン鉱業会社では、この改造により電流が6%減少したと測定しており、コードの軽量化とベルト慣性の低下が寄与しています。このようなハイブリッドコードを初期のコンベアベルト設計に組み込むことで、長く急な坂道でも駆動部とブレーキの負担を軽減できます。
10.5 アイドラーシナジー - 軽量ベルト、軽量ベアリング荷重
ベルト重量を7%削減すると、アイドラベアリングの負荷も同じ割合で減少します。反力が小さくなることで、エンジニアはより小型のベアリングを指定したり、グリース交換間隔を延長したりすることが可能になり、コンベヤベルトのメンテナンススケジュールにとって朗報となります。ただし、注意点として、たるみはベルト幅の2%以内に抑える必要があります。計算結果でたるみが大きくなる場合は、必要な箇所のみアイドラ間隔を調整してください。せっかく節約したエネルギーを無駄にしないようにしましょう。
10.6 摩耗に対する重量のバランス
極薄化は大幅な軽量化につながる可能性がある一方で、摩耗の進行を早め、運転停止回数を増やすことにもなりかねません。そこで、厳格なルールを定めます。まず耐摩耗寿命を基準にカバーの厚さを設定し、次にコンパウンド密度、プライ数、コード構造から可能な限り軽量化を図ります。この設計思想により、コンベヤベルトの搬送能力は安定し、駆動モーターも設計者の設計思想に静かに感謝するのです。
10.7 ペイオフ
軽量ベルトは、曲げ時の負担が少なく、引きずりも少なく、始動時の突入電流も少なくなります。12ヶ月サイクルで見ると、低密度コンパウンドの電力節約は価格を上回ることが多く、機械部品への負荷も軽減されます。つまり、軽量化による効率化は、特別なオプションではなく、コンベヤベルト設計の核となる知恵であり、1キログラム単位で利益を生み出すことにつながります。

1,400mmのベルトハンドリング鉱石は通常、700mmの積載幅を持ちます。6mmのDIN Xトップカバーが100時間ごとに0.06mm摩耗すると仮定すると、布地への曝露寿命は約10,000時間と計算されます。これは、石灰岩採石場の現場データとほぼ一致します。
11.3 折りたたみ式オペレーティングアクセラレータ
ベルトがオンになった瞬間、定数と変数が出会います。モデルの精度に最も大きな影響を与えるのは、以下の5つの修飾子です。
- ベルト速度 – 倍になると接触サイクルも倍になります。
- 落下高さと衝撃エネルギー – 負荷ゾーンでの局所的な除去率を向上します。
- 素材の鋭さ – 角張った鉱石のスライス、丸い石炭のロール。
- 洗浄システムの圧力 – スクレーパーを 20 N/cm 高く設定しすぎると、摩耗が 0.02 mm/100 時間増加する可能性があります。
- 周囲温度 – 60 °C を超える 10 °C ごとに、SBR の酸化と硬化が約 25 % 加速します。
各係数を現場測定値に基づいて定量化し、それらの係数を合計した値を基本摩耗率に乗じます。例えば、実験室で0.06 mm/100時間と評価されているベルトは、高速運転と高い落下エネルギー下では0.10 mm/100時間しか摩耗しない可能性があり、理論上の寿命は10,000時間から約6,000時間に短縮されます。
11.4 統計的セーフティネットを強化する
実際のベルトが予定通りに故障することは稀であるため、決定論的モデルにワイブル分布を重ね合わせます。故障のばらつきを反映する形状係数(β)を選択します。摩耗が支配的なベルトの場合はβ≈3、摩耗に加えて衝撃と引裂きが混在する場合はβ≈1.5です。結果として得られる曲線は、早期故障確率が10%、上限が90%であると予測し、計画担当者に単一の日付ではなく、予測期間を与えます。
11.5 監視と更新 - ワンショットではなくクローズドループ
ライフモデリングはフィードバックなしでは機能しません。メンテナンスルーチンに、迅速かつ低コストな2つのチェックを組み込みましょう。
- 超音波厚さスキャン 固定位置で250時間ごと; 解像度±0.1 mm。
- ハンドヘルド接着剥離試験 老朽化による債券の損失を見つけるために、毎月のクーポンを使用します。
両方のデータをCMMSに記録し、四半期ごとに残存寿命を再計算します。予測値から20%以上ずれている傾向線は、不一致を示しています。つまり、供給量が変化したか、洗浄圧力が上昇したか、あるいはモデルに新しい修正定数が必要になったかのいずれかです。この生きたループにより、コンベヤベルト設計理論が運用インテリジェンスへと変換されます。
11.6 故障モードをモデルにマッピングする
ライフモデルはカバーの損失に焦点を当てていますが、ベルトは疲労、層間剥離、接合部の破断によっても損傷します。並列クロックを追加します。
故障モード | インジケータ | トリガー値 | モデルの調整 |
屈曲疲労 | アイドラー接合部のピンホール亀裂 | 密度5/cm | 予想寿命を15%短縮 |
層間剥離 | 剥離強度 < 70 % オリジナル | 3 N/mmの落下 | 交換スケジュールの加速化への切り替え |
スプライスクリープ | バイアスラインオフセット > 2 mm | 毎月の小切手 | スプライス再構築のスケジュール |
クロックを追加するたびに全体的な予測が精緻化され、カバーの摩耗だけでなく、最初の重要なメカニズムに基づいて交換プランが設定されます。
11.7 自信を持って計画する
成熟したライフモデリング ワークフローは、失敗の数か月前に 4 つの質問に答えます。
- カバーは最小の厚さに達しますか?
- どの 他の故障モードが摩耗よりも優先される可能性はありますか?
- 認定条件 統計ウィンドウはどのくらい広いですか?
- この試験は メンテナンス作業はベルトの交換に合わせて行う必要がありますか?
コンベヤベルト設計は、一定の材料データに基づいて予測を行い、現場での測定値に基づいて調整係数を較正し、定期的な検査によってフィードバックループを閉じることで、設計図から予測型資産管理へと進化します。ベルトは経年劣化しますが、もはや予期せぬ事態は発生しません。ダウンタイムは計画的に管理され、スペアパーツは期日通りに届き、生産目標は運任せではなく計算に基づいて達成されます。

12.コンベアベルト設計コンプライアンステスト
品質とはスローガンではありません。1トンの鉱石がゴムベルトに着地する前に、すべてのコンベヤベルト設計が満たさなければならない数値が詰まったスプレッドシートです。国際規格がこれらの数値を提供し、認定された研究所が証明を提供し、規律あるコンベヤベルト設計チームがこれらをまとめ、拘束力のある購入条項を作り上げます。以下は、高耐久性ゴムベルトがお客様の運用にふさわしいかどうかを確認するための、主要な実験室ルーチンを640語で説明したものです。ハードウェアに関する議論は一切なく、化学、物理学、そして事務作業のみで構成されています。
12.1 あらゆるコンベアベルトの設計を支えるグローバルフレームワーク
- DIN 22102 および DIN 22131 (ドイツ) – 摩耗、引張、伸び、耐熱グレード。
- ISO 14890(全世界) – カバークラスと参照テストを統一しました。
- MSHAパート14およびISO 340 – 地上および地下ベルトの耐火性。
契約書でこれらの少なくとも 1 つを参照することで、各コンベヤ ベルト設計が客観的な合格/不合格基準に固定され、プロジェクトが漠然とした「プレミアム品質」の主張から保護されます。
12.2 摩耗 – カバーがどれだけ早く消えるか
DIN 53516ドラムは、研磨シートを40mmのサンプルに対して回転させます。体積損失は立方ミリメートル単位で表示されます。クラスXは120mm³、クラスYは150mm³、クラスZは250mm³が上限です。高衝撃鉱山では、クラスXを90mm³以下に制限することがよくあります。この数値をコンベアベルト設計書類に組み込むことで、エンジニアは表面損失率を予測し、交換スケジュールを設定できます。1バッチでも誤った等級分けをすると、ロールの交換と予算の超過につながるため、摩耗証明書は到着時に最初に確認される書類です。

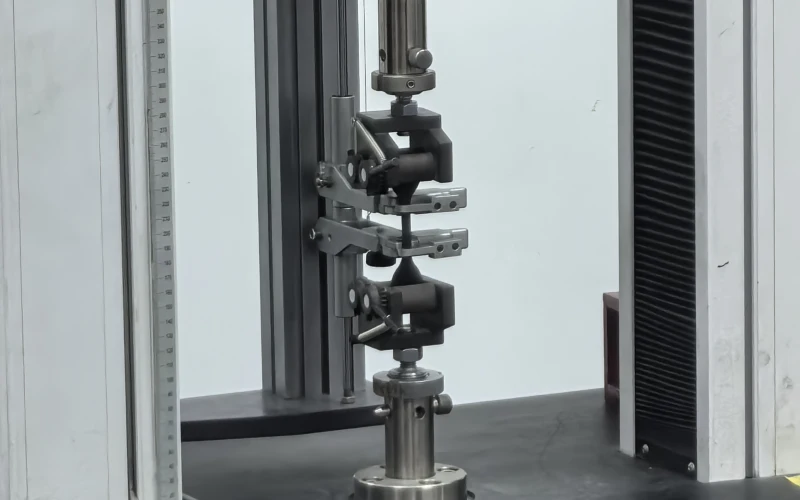
12.3 引張と伸長 – 荷重を保持する
ISO 283は、幅15mmの帯状部材を破断するまで引っ張ります。その結果は定格強度の10%を超える必要があります。さらに重要なのは1%耐力試験です。10%の破断時に1.5%の伸びしか許容されないベルトであれば、巻き取り移動量を現実的なものにすることができます。スチールコードベルトはISO 505に準拠しており、コード単体で試験した後、硬化ゴム中で試験を行い、接合部の適合性を検証します。これらの数値がなければ、コンベヤベルトの設計は推測に過ぎませんが、これらの数値があれば、計算に基づいたリスクプロファイルになります。
12.4 接着 – 沈黙の守護者
DIN 22110は、カバーをカーカスから剥離する際の接着強度を規定しています。フレッシュ時4 N/mm以上、熱老化後3 N/mm以上が法定最低値です。ベストプラクティスのコンベアベルト設計では、それぞれ6 N/mmと5 N/mmを推奨し、衝撃や曲げによる接着面の剥離を防止します。接着レポートにはバッチIDとプレスIDが記載されているため、生産終了後も長期間トレーサビリティを確保できます。

12.5 熱老化 – 窯の温度に耐える
ISO 4195では、ゴム板を100℃、125℃、または150℃で7日間焼成します。冷却後、サンプルは元の引張強度の65%を維持する必要があります。180℃でクリンカーを供給する工程では、EPDMコンパウンドを使用し、さらに175℃サイクルで検証する必要があります。コンベヤベルト仕様書に正確なグレードを記載することで、サプライヤーが数ヶ月以内に硬化して割れてしまうような安価なSBRミックスにダウングレードするのを防止できます。

12.6 火炎および静的安全性 - コンプライアンスまたは閉鎖
MSHAは試験片を60秒間燃焼させます。炎の伝播は1.8m未満でなければなりません。ISO 284は表面抵抗を測定します。静電気を放電するには、値が3×10⁸Ω未満である必要があります。どちらかの基準を満たさない場合、施設は規制当局の閉鎖対象となります。したがって、安全重視のコンベヤベルト設計では、火災試験報告書を譲渡不可の貨物書類として扱います。
12.7 工場受入 – 信頼しつつも検証する
すべてのコンベヤ ベルト設計に付随する堅牢な受入計画では、次のことが求められます。
- ロット番号付き証明書 摩耗、引張、接着、燃焼試験用。
- ランダム再テスト クライアントの検査官またはサードパーティの研究所によって立会われます。
- 連続マーキング 20 m ごとに等級、強度、製造日が記載されています。
いずれかの項目が欠落しているベルトは、ドッキングされるか拒否されます。例外はありません。

12.8 サイト検証 – ポータブル証明
品質管理はゲートで終わるわけではありません。メンテナンスチームは迅速な監査を実施し、そのデータを中央のコンベヤベルト設計アーカイブにフィードバックします。
- ポケット摩耗ドラムは四半期ごとにプラグを点検します。
- メガオームメーターは、シャットダウン洗浄のたびに帯電防止値を確認します。
- ハンドヘルド剥離ジグは、接着ドリフトを調べるためにエッジトリミングをサンプルします。
トレンド チャートを見ると、ライブ ベルトがラボの約束どおりであるかどうか、あるいは是正措置が準備されているかどうかがわかります。
12.9 すべてをつなぎ合わせる
規格や試験機関の数値は単調に聞こえるかもしれませんが、大胆なコンベヤベルト設計が稼働率向上につながるか、言い訳になるかは、これらにかかっています。DIN、ISO、MSHAの制限値を体系化し、認定証明書の取得を義務付け、現場での再試験を実施することで、エンジニアは「高品質」を目に見える形で実現します。その成果は明白です。安定したコンベヤベルト容量、コンベヤベルトのメンテナンス予算の削減、そしてあらゆるコンベヤ安全基準への明確な準拠。これらはすべて、1キログラムの材料が投入シュートから排出される前に実現されます。
13.コンベアベルト設計・メンテナンスプレイブック
耐久性の高いベルトの日常的なメンテナンスは、単なる家事ではありません。スマートなコンベヤベルト設計に組み込まれた、利益維持戦略なのです。メンテナンスを怠ると、停止したラインのコストが22時間あたり平均000米ドル(ASTM調査、2024年)であることをすぐに思い知らされます。メンテナンスを徹底すれば、稼働率は財務、安全、そして生産のすべてが称賛する競争優位性へと変わります。以下は、実際の数値と現場で実証された習慣を融合させた、640語にまとめたプレイブックです。ありきたりなコピー&ペーストではなく、明日の朝からすぐに実行できる戦略を網羅しています。
13.1 週次検査 - 90分間のファイアウォール
よく練られたコンベアベルト設計では、「最初に故障する」5つの表面を特定しています。トップカバー、スプライスバイアス、負荷ゾーン下のリターンアイドラー、スカートライナーエッジ、そして駆動側巻き取り移動です。それぞれ18分ずつ割り当てると、1パスを90分で完了できます。あなたは何を探しているのですか?
- 表面損失 ≥ 1 mm 7 日間の期間内に。
- スプライスステップオフセット > 0.5 mm (目盛りではなくテーパーゲージを使用してください)。
- アイドラーシェル温度 +15 °C周囲温度より高い赤外線銃を使えば、5 秒で作業が完了します。
- 乗車率20%未満残り旅行—リセットするか、テールエクステンションを追加する時間です。
オペレーターはQRコード付きタグで測定値を記録します。逸脱があった場合は、付箋が紛失するのではなく、デジタル作業指示書が発行されます。コンベアベルトの設計自体がシンプルなため、作業のリズムもシンプルです。測定できるものは修正できます。
13.2 潤滑と洗浄 - 少量のグリースで大きな利益
適切なグリースグレードは、コンベヤベルト設計時に選択したゴムの化学組成に適合する必要があります。SBRカバーにはリチウム複合グリースが適しており、EPDMブレンドには高温処理でも耐摩耗性に優れたカルシウムスルホネートが適しています。不適合は、実験室試験でゴムを最大8%膨張させることが示されており、これはスプライスの寿命を縮める隠れた障害となります。ピボット式リターントレーナーには毎月の給油、永久シール付きキャリーアイドラーには四半期ごとの給油をスケジュールしてください。
潤滑後に洗浄を行います。2段階のスクレーパー(ポリウレタン一次、タングステン二次)により、キャリーバックを90%除去します。自動張力調整スプリングが、摩耗の有無にかかわらずブレード圧力を200N±10%に維持します。これは、コンベアベルトのメンテナンス予算が低水準の場合、しばしば見落とされがちな機能です。その結果、転がり抵抗が15%低減し、数時間後にはヒストリアントレンドで駆動電流の低下が確認できます。
13.3 ライブモニタリング - データは直感に勝る
現代のコンベアベルト設計では、聴診器ではなくセンサーが前提となります。基本キットのコストはシャットダウンの半分以下で、以下の内容が含まれています。
- 振動 各アイドラーフレーム(4g加速度計)
- 音響特性 ドライブの近く; 3 dB の上昇は、ベアリング故障の 72 時間前に発生することがよくあります。
- サーマルストリップ 接合部全体で 40 °C の差があると、クリーピング接着力の低下が発生します。
データはブラウザのダッシュボードにストリーミングされ、緑、黄、赤のカラーコードが表示されるため、推測する必要がありません。最小限のIoTレイヤーを追加した工場では、9ヶ月以内に緊急呼び出しが20%削減されたと報告されています。
13.4人—スキルがデータを行動に変える
スタッフが読み取り結果を解釈できなければ、コンベヤベルトデザインは現実世界と向き合うことはできません。3段階のコンピテンシーパスを作成しましょう。
- ティア1: 8 時間の導入研修で、検査チェックリスト、基本的な PPE、ロックアウトについて学びます。
- ティア2: 24 時間コース、センサーダッシュボードの使用、テンション調整、スクレーパー調整を追加します。
- ティア3: 40 時間の上級クラスで、ホットスプライス修復と超音波厚さ傾向を教えます。
資格認定とシフトリーダーの昇進を結び付けましょう。ベルトの健全性がキャリアアップに直結していることを理解した技術者がいれば、メンテナンス文化は自然と育まれます。
13.5 計画的な交換 - 終了日を把握する
重要な部品(スプライス、エッジガード、最初の3つのインパクトアイドラー)には、オリジナルのコンベヤベルト設計に組み込まれた疲労方程式に基づいて算出された使用期限が設定されています。標準的なEP 1250/3スプライスは、引張保持率85%で、永久伸び1%で65,000回の負荷サイクルに耐えます。サイクルを追跡し、推測しないでください。交換キットは、予測寿命の10%前に在庫しておいてください。スプライスプレスを緊急輸送すると、1年間の慎重な省エネが無駄になります。
13.6つの迅速なトラブルシューティングマトリックス
症状 | 可能性のある引き金 | ワンステップフィールド修正 |
ベルトトラックを片側へ | 不均一なキャリーアイドラーの傾き | シムブラケット≤2mm、再レベル |
接合温度 > 70 °C | 遅れ滑り、緩み張力の低下 | 3%の引き上げを追加し、遅れているゴムを監査する |
ドラムの回転ごとにゴッジを繰り返す | カバーに埋め込まれた外国のボルト | 停止、物体を除去、パッチ200×200mm |
高駆動アンプ、クリーンベルト | ベアリングのグリースパージ | アイドラーセットの交換、グリース仕様の確認 |
ツールボックストーク中にマトリックスを使用します。技術者は段落よりもパターンを早く記憶します。

14.コンベアベルト設計選定の青写真
重工業分野の購買担当者は、何千ページにも及ぶカタログの中から、鉱石をスムーズに搬送できるコンベヤベルトはたった1種類しかないというジレンマに直面しています。最も迅速な解決策は、温度、塊の大きさ、傾斜など、あらゆる運転条件を適切なコンベヤベルトの設計ファミリーに結びつける構造化されたチェックリストを作成することです。以下の手順に従えば、推測に頼るのではなく、監査にも対応できる意思決定プロセスを構築できます。約740語、内容充実、無駄な記述は最小限です。
ステップ 1. 物質的現実を突き止める
後で変更されることのない数字から始めましょう。
- かさ密度 モーターのトルクを設定します。2.2 t/m³のマグネタイトは、1.1 t/m³の亜瀝青炭の2倍の喫水を必要とします。
- 上部の塊のサイズ カバー厚とブレーカーの必要性は、ベルトの厚さによって決まります。150mmを超える材料は、10mmのSBR Xグレードトップカバー付きのベルトを使用します。それより薄い材料は、6mmでも問題なく使用できる場合が多いです。
- 化学プロファイル 油、酸、オゾンといった性質によって、化合物の種類が決まります。油浸コークスはNBR被覆を必須とし、180℃のクリンカーはSBRを除外します。ただし、毎週パッチキットを使用するのであれば別です。
結果の前に原因に注意してください。化学反応を無視すると、定格時間が経過するずっと前にベルトが膨張したり、ひび割れたり、硬化したりします。
ステップ 2. デューティサイクルと容量を計算する
容量の公式Q = ρ × A × vを入手してください。ρ は既に分かっています。断面積 (A) はベルトの幅とトラフの角度によって決まり、速度 (v) は工場の騒音と粉塵の範囲によって決まります。ベルトは平均、ピーク、サージの 3 つのシナリオを経験するため、これらを実行します。平均負荷のみに対応するベルトはスプレッドシート上では有効ですが、現場では役に立ちません。このステップで、コンベヤベルトの容量要件が次のステップである引張クラスに直接結び付けられます。
ステップ 3. カーカスを荷重経路に合わせる
ここで質問です: 布かスチールコードか?
状態 | ファブリックEP/NN | スチールコードST | ハイブリッドアラミドスチール |
飛行距離 < 300 m | ✔ | – | – |
リフト > 200 m | – | ✔ | ✔ |
ダイナミックな占有スペースが不足 | – | ✔ | ✔ |
複雑な曲線 / 短い滑車 | ✔ | – | ✔ |
エッジ張力、伸び許容量、そしてトラフの柔軟性はすべてカーカスの選択に左右されます。NNベルトは315mmのテールプーリーでスムーズに曲がりますが、伸びは大きくなります。一方、STベルトは伸びはそれほど大きくありませんが、630mmのドラムが必要です。コンベアベルトの仕様書にこれらの関係を明記しておくことで、後々構造設計者との議論を回避できます。
ステップ 4. カバーコンパウンドと厚さを選択
ステップ1の化学的性質に戻ります。150℃を超える熱と摩耗を伴う場合は、EPDM Tグレード(厚さ8~10mm)をお選びください。オイルのみの場合は、通常6mmのNBR-Aで十分です。寒冷地での純粋な摩耗の場合は、SBR Xグレード(上面8mm、下面3mm)をご使用ください。接着強度が不十分な場合は、完璧なゴムであっても破壊されるため、必ず接着目標値(フレッシュ時6N/mm以上、エージング時5N/mm以上)を埋め込みましょう。
ステップ 5. 特殊な構造をチェックする
一部のルートでは、基本レイヤー以上のものが必要です。
- ブレーカー層 落下高さが 2 m を超える場合、または塊の質量が 50 kg を超える場合。
- 横方向の補強 不純物質の混入リスクが高い場合。
- サイドウォール/クリート 18°を超える傾斜の場合。
これらの追加機能を省くことで、現時点では資本を節約できるかもしれませんが、ダウンタイムによって後で何倍ものコストがかかります。これは、ベルトが手押し車に取って代わって以来、すべてのコンベヤ ベルトのメンテナンス ログで確認されている観察結果です。
ステップ 6. 安全コードに対する検証
燃焼試験(ISO 340またはMSHA Part 14)、静電気伝導性検査(ISO 284)、そして20m間隔での工場マーキングにより、検査員は冷静さを保つことができます。コンベアの安全基準を満たすことは必須であり、規制当局が停止ボタンを押します。
ステップ 7. ライフサイクル経済学における層
ベルトの質量を計算しましょう。軽量設計はエネルギー消費量を削減しますが、カバーが薄すぎると寿命が短くなる可能性があります。モーターの電流モデルを使用してください。1kg/mの質量削減で駆動電力は約1%低下します。このkWh削減効果と早期交換とのバランスを取りましょう。コンベアベルトの設計メモには損益分岐点となる年が明記されており、財務部門の承認を得られます。
ステップ 8. 予備仕様書の草稿
決定事項を 1 ページにまとめます。
- 幅、速度、材質、嵩密度
- 枝肉の種類 および定格(例:EP 1250/3)
- カバー化合物、グレード、厚さ
- 接着最小値、ブレーカーの有無、接合方法
- コンプライアンスコードとテスト証明書が必要
そのシートをベンダーに送信します。データ テーブルがすべての行項目に及ぶまでは、カラフルなパンフレットは無視してください。
ステップ 9. 監査ベンダーの入札 - 危険信号スキャン
- 引張強度は仕様以下だが、「高い安全係数」が約束されているので、拒否します。
- 複合グレードが熱またはオイルに適合していないため、拒否されます。
- 接着データにバッチ番号がありません - 拒否します。
- ユニット重量が設計想定より 10 % 重い - クエリのエネルギー ペナルティ。
クリーンなコンベヤベルト建設提案はこの試練を乗り越えるだろうが、マーケティング宣伝はそうはいかないだろう。
ステップ 10. 初日からメンテナンスを計画する
検査期間、クリーナーの種類、センサーの設置場所を発注書に直接記入します。保守担当者がベルトを引き継ぐ際に、グリース補充スケジュールとスペアパーツの番号が既にマッピングされていることに気づくでしょう。これは、コンベアベルトの設計と保守が別々のバインダーではなく、同じ段落に記載されていることを証明しています。
最終的なポイント
ベルトの総合的な選定は、材料特性、容量計算、カーカス理論、ゴムの化学組成、安全規格、そして経済性のバランスといった、小さくても妥当な選択の積み重ねです。この梯子を辿っていけば、負荷に耐え、過酷な使用にも耐え、監査役の要求を満たし、会計士の満足も得られる最適なコンベアベルト設計にたどり着くことができます。もしどこかの梯子を省略すれば、工場はなぜこの完全なチェックリストが存在するのかを、大声で思い出させてくれるでしょう。