1.計算の仕組み
コンベヤベルトの長さを計算するには、まずベルトの経路全体をトレースし、コンベヤがシンプルな2プーリー構成であるかどうかを確認します。駆動プーリーとテールプーリーの中心距離と直径を同じユニットで測定します。2プーリーコンベヤの場合は、中心距離の2倍、プーリー巻き取り長さ、および直径の不均一性に対する補正値を合計します。これにより理論上の無限長が得られます。この長さを注文前に、巻き取り位置とスプライス要件と照らし合わせて確認してください。
2コンベアベルトの経路全体を特定する
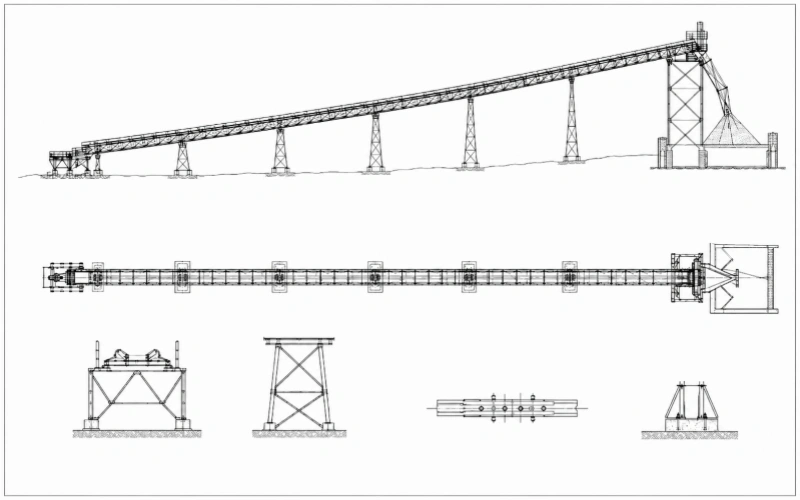
コンベアベルトの長さの計算を始める前に、コンベアベルトの完全な閉ループ経路をトレースすることをお勧めします。鉱山用コンベアが変化する地形に沿っている場合、中心距離だけでは実際の長さを表すことはできません。経路を次のように分割する必要があります。
- 持ち運び側の直線部と曲線部
- 戻り側の直線部と曲線部
- プーリーラップセクション
- 巻き取り部および補助滑車部
標準的な2プーリー式コンベヤベルトの長さ計算式は、両側が直線経路として近似できる場合にのみ使用できます。
2.1 持ち運ぶ側の経路をたどる
テールプーリーから始め、コンベアベルトの中心線に沿ってヘッドプーリーまで進みます。ルートの傾斜や方向が変わる箇所はすべてマークしてください。これらの箇所には、水平区間、傾斜、下降、凸カーブ、凹カーブ、水平方向の曲がり角などが含まれます。
図面に水平距離しか記載されていない場合は、コンベア経路の勾配が変化する各地点の標高も必要です。隣接する地点間の水平距離と標高差を用いることで、短い水平投影ではなく、各傾斜区間の実際の長さを計算できます。垂直曲線については、指定された曲線半径と角度を使用して弧長を計算してください。
2.2 リターン側の経路をたどる
次に、コンベアベルトをヘッドプーリーからテールプーリーまでたどります。戻り側は、ベンドプーリー、スナブプーリー、テイクアッププーリー、中間駆動装置、またはベルト反転部を通過する可能性があるため、この経路は別途計算する必要があります。
単に搬送側の長さを2倍にするだけでは、これらの追加セクションが省略される可能性があります。交換用の長さを確認する際には、通常、完全なループを確認する前に、戻り側のレイアウトを現在の巻き取り位置と比較します。
2.3 すべてのカーブとプーリーラップを含める
曲線部分ごとに、半径と方向転換角度から弧長を求める必要があります。コンベアベルトが接触するプーリーごとに、直径と実際の巻き付け角度が必要です。各プーリーの周りのベルトの長さは、これらの両方の値によって決まります。直径が同じプーリーの場合、90度の巻き付けでは、180度の巻き付けの半分の弧長しか追加されません。
一般的な関係は次のとおりです。
Lエンドレス=Lキャリング パス+Lリターン パス+∑Lプーリーラップ
この関係性は、複雑なコンベヤベルトの計算における正しい出発点となります。長い鉱山用コンベヤの場合、プロファイル図、プーリー配置、および巻き取り機構を合わせて使用することをお勧めします。プロ仕様の設計ツールを使用すれば、全体の形状を計算する際に、プーリーの位置、巻き取り角度、および曲線の位置を正確に定義できます。
3.コンベヤベルトの長さ計算に必要なデータ
コンベヤベルトの長さを正確に計算するには、一般的な機器の説明ではなく、実測された形状データが必要です。コンベヤ全体に対して1つの計算記録を作成することをお勧めします。すべての座標、プーリーの寸法、および巻き取り位置は、同じ図面改訂版または同じ現場調査から取得する必要があります。
3.1 ルート座標シートを作成する
座標原点を1つ選択し、コンベアベルトの走行方向に沿って追跡します。経路がプーリーの中心に到達したとき、傾斜が変わったとき、カーブに入ったとき、または水平方向が変わったときに、点番号を割り当てます。
各地点について、以下を記録する。
- 地点識別
- 水平測点またはX座標
- ルートが曲がる際の横方向のY座標
- 標高Z
- 接続されたコンポーネントまたはルートセクション
隣接する2点については、直線状の3次元断面を後で計算することができます。
L i = √((ΔX) 2 + (ΔY) 2 + (ΔZ) 2 )
L i =(ΔX) 2 +(ΔY) 2 +(ΔZ) 2
シンプルな2プーリーコンベヤでは、先頭プーリーと末尾プーリーの中心点のみで済む場合があります。一方、鉱山用コンベヤでは、すべての中間制御点が必要です。コンベヤベルトの中心線とプーリー軸から測定してください。フレームの端、通路、地面の距離は走行経路には含まれません。
3.2 記録曲線形状
凸曲線、凹曲線、水平曲線の始点と終点をマークします。設計に円形曲線を使用する場合は、その半径Rと全方向変化θを記録します。後の弧長計算では、以下の値を使用します。
L曲線= Rθ
ここで、θをラジアンに変換する必要がある。
半径または角度が不明な場合は、CADまたはDXF図面からコンベアベルトの中心線の長さを直接抽出してください。曲線の両端点のみを使用すると弦長が得られますが、これは実際の円弧よりも短くなります。
測量点から曲線を推定する場合、その結果は近似値であることを明記してください。測量点の間隔が狭いほど曲線に正確に追従しますが、間隔が広いほど曲線の長さを過小評価する可能性があります。
3.3 作動プーリーの直径を測定する
コンベヤベルトが接触する面の直径を記録します。図面には、断熱材を追加する前の鋼製シェルの直径が示されている場合があります。断熱材の厚さをtとすると、有効直径は次のようになります。
D作業部= Dシェル+ 2t
取り付け済みのプーリーの場合、接触面での円周Uを測定し、以下の値を計算できます。
D作業中=π/U
各直径にはプーリー番号を明記してください。経路にベンドプーリー、スナブプーリー、またはテイクアッププーリーが含まれている場合は、駆動プーリーとテールプーリーのみを記録しないでください。交換プロジェクトの場合は、計算に元の設計直径を使用するか、現在の摩耗直径を使用するかを確認してください。
3.4 各プーリーの巻き付け角度を決定する
プーリーに入る直線接線とプーリーから出る直線接線を描くか、または特定します。これら2つのベルト方向の変化によって、実際の巻き付け角度が決まります。
各プーリーの角度を度またはラジアンで記録してください。スナブプーリーを使用すると駆動プーリーの巻き取り量が増える可能性があり、テイクアップ機構を使用すると接触角が複数発生する可能性があります。すべてのプーリーに180°を適用すると、全長が過大評価または過小評価される可能性があります。
3.5 テイクアップ基準位置を固定する
測定時に、巻き取りプーリーの中心位置を記録してください。次に、新しいコンベヤベルトを取り付けた際の、そのプーリーの予定位置をマークしてください。また、その位置から両側への移動方向、総ストローク、および残りの移動量も記録する必要があります。
2つのベルトセクションが1つの可動式巻き取りプーリーに接続されている一般的な構成では、xの移動によってループの長さが約2x変化します。その他の構成では、より多くのセクションが影響を受けたり、角度のついた経路を使用したりする場合があるため、実際の形状を再計算する必要があります。
3.6 測定条件を1つ維持する
元の曲線データ、摩耗したプーリー径、現在のテイクアップ位置を、差異を文書化せずに組み合わせないでください。設置されたコンベヤが元の図面と一致しなくなった場合は、設計記録と現場記録を別々に作成してください。
現場測定の場合は、日付、負荷条件、運転状況、および巻き取り位置を記録してください。必要な閉ループ長を計算する前に、目標とする設置条件を選択してください。スプライス準備と設置許容値は、幾何学的長さが確定した後に別途評価する必要があります。
4. コンベヤベルトの長さの計算式
コンベヤに両端プーリーが2つと直線ベルトが2本ある場合は、近似式を使用できます。鉱山用コンベヤが地形の変化に対応している場合や、ベルト偏向プーリーが追加されている場合は、承認済みの図面から実際のベルト経路を計算してください。
これにより、実際のコンベアレイアウトを考慮しつつ、コンベアベルトの長さ計算を実用的なものにすることができます。
4.1 シンプルな2つの滑車を使った公式
両端にプーリーがあり、シャフトが平行で、ベルト経路を変更する追加の曲げプーリー、スナブプーリー、またはテイクアッププーリーがないオープンレイアウトの場合は、次の式を使用してください。
L≈2C+π(D 1 +D 2 )/2 +(D 1 −D 2 ) 2 /4C
どこ:
- L = 理論値 エンドレスコンベアベルト 長さ
- C = 2つのプーリーシャフト間の中心距離
- D1 = 駆動プーリーの有効作動直径
- D2 = テールプーリーの有効作動直径
- π = 約 3.1416
第1項は2本の直線ベルト部分を表し、第2項はプーリー部分の組み合わせを表し、最後の項はプーリーの直径の不均一性を補正する。
すべての値に同じ単位を使用してください。Cがメートルで測定されている場合は、計算前に両方のプーリーの直径をメートルに変換してください。プーリーの隙間を挟んで測定した直径を使用し、両方のプーリーで同じベルト基準線に従ってください。
この方法は、搬送側と戻り側がほぼ直線である場合にのみ適用されます。曲げプーリー、スナブプーリー、およびテークアッププーリーはコンベヤベルトの経路を変更するため、別途考慮する必要があります。
4.2 等滑車の公式
駆動プーリーと尾部プーリーの有効作動直径が同じ場合:
D 1 =D 2 =D
補正項はゼロになるため、式は次のように簡略化されます。
L=2C+πD
これは、基本的な2プーリー構成におけるコンベヤベルトの長さを計算する最も簡単な方法です。計算結果は、測定された中心距離と選択された巻き取り位置における理論上の無限長となります。
4.3 長距離鉱山用コンベアルート
長い鉱山用コンベアの場合、通常はすべての勾配や曲線を手作業で計算する必要はありません。搬送側と戻り側のベルト経路の長さは、承認済みのプロファイル、平面図、CAD図面、または3D図面から取得してください。
標高の変化については、断面図を使用してください。コンベアが水平方向にも湾曲している場合は、平面図の配置図、または完全な3Dベルト経路図を含めてください。
計算は以下の関係式に従います。
L合計= Sキャリー+ Sリターン+ ∑Lラップ
どこ:
- スケアリー = 持ち運び側の経路の長さ
- Sreturn = リターン側のパスの長さ
- ∑Lラップ = すべてのプーリーを一周した合計巻き長さ
プーリーの接点間の搬送側と戻り側の経路を測定し、プーリーの円弧部分を除外します。次に、各ヘッド、テール、ベンド、スナブ、およびテイクアッププーリーの周囲に実際に巻き取った長さを加算します。
CAD図面に既にベルトの完全な基準線が描かれている場合は、その測定値をそのまま使用してください。プーリーの巻き取り長さを再度加算する必要はありません。
経路を測定する前に、巻き取りプーリーを所定の設置位置に配置しておいてください。初期張力調整と将来のコンベヤベルトの伸びに備えて、十分な可動範囲を確保してください。
設置されたコンベヤが図面と異なる場合は、最新の測量データを使用するか、コンベヤ設計者または現場エンジニアに改訂されたレイアウトを確認してもらってください。コンベヤの図面、プーリーの直径、巻き取り機構、および接合部の詳細を提供してください。
この結果は、完成したエンドレスコンベヤベルトの長さを表します。ベルトを現場で接合するために開いた状態で納品する場合は、必要な接合代分を加算して、製造時または納品時の長さを決定してください。
この経路ベースの方法は、複雑な鉱山用コンベア経路に2つの滑車を用いる公式を適用するよりも信頼性が高い。
5. コンベヤベルトの長さの計算方法
計算を始める前に、コンベアがシンプルな2プーリー構成に合致するかどうかを確認してください。傾斜の変化、曲線部分、または追加のプーリーが含まれている場合は、図面から中心線の長さを使用してください。誤った構成に基づいてコンベアベルトの長さを正確に計算しても、誤った長さが算出されてしまいます。
ステップ1:計算方法を選択する
コンベアに以下の要素がある場合は、2プーリー方式を使用してください。
- 駆動プーリー1個
- テールプーリー1個
- ほぼ直線の2つの区間
- 経路に曲がり、たるみ、または調整プーリーはありません
長尺の鉱山用コンベアの場合は、プロファイル、CAD、またはDXF図面から搬送側と戻り側の中心線長を使用してください。図面が現在のプーリー配置と目標とする巻き取り位置を正しく表していることを確認してください。
ステップ2:1つの測定単位を使用する
レイアウトを簡略化するために、C、D1、D2を書き留めてください。数式を入力する前に、これらの値を同じ単位に変換してください。
具体的な例を挙げますと、以下の通りです。
中心距離がメートルで記録されている場合は、両方のプーリーの直径もメートルに換算する必要があります。図面上の経路長とプーリーの寸法は、同じ単位で表記してください。
ステップ3:直線区間を計算する
単純な2プーリーコンベヤの場合、搬送経路と戻り経路はそれぞれほぼCに等しい。それらの合計長さは次のようになる。
ステップ4:滑車の寄与を計算する
シンプルなレイアウトの場合、プーリーの複合項を計算します。
2つのプーリーの直径を足し合わせ、その結果にπを掛け、2で割ります。
複雑な経路の場合は、駆動部、終端部、曲がり部、スナブ、およびテイクアッププーリーの周囲の経路を含めてください。CADの中心線にこれらの円弧が既に含まれている場合は、再度追加しないでください。
ステップ5:直径補正を追加する
駆動プーリーとテールプーリーの直径が異なる場合は、以下を計算してください。
両方のプーリーの直径が同じ場合、この値はゼロになります。補正を省略して、等径プーリーの公式を使用できます。
ステップ6:理論上の無限長を計算する
シンプルなレイアウトにするには、次の3つの結果を追加します。
図面に基づいた鉱山用コンベアの場合、搬送側の長さ、戻り側の長さ、および中心線に含まれていないプーリー部分を追加します。
その結果は、選択した形状における理論上の無限長です。注文に使用する前に、巻き取り位置を確認し、ベルトが無限状態で供給されるのか、現場での接合用に準備されているのかを確認してください。
6. コンベヤベルトの長さ計算例
この例では、シンプルな2つのプーリーを備えたコンベヤのコンベヤベルトの長さを計算する方法を示します。追加のプーリーや曲線経路を持つ鉱山用コンベヤには適用できません。そのようなレイアウトの場合は、図面に基づく方法を使用してください。
| 値 |
中心距離C | 50 m |
駆動プーリーの直径D1 | 20 mm |
テールプーリー径D2 | 20 mm |
ステップ1:単位を変換する
両方のプーリーの直径をミリメートルからメートルに変換してください。
1000mm = 1.0m
800mm = 0.8m
したがって、計算に使用される値は以下のとおりです。
- C=50m
- D1=1.0 m
- D2=0.8 m
ステップ2:直線の長さを計算する
コンベアには搬送経路が1つと戻り経路が1つあります。
L直線=2×50=100m
この2つの直線部分は、理論上の無限の長さに100メートル寄与する。
ステップ3:プーリーの長さを計算する
2つのプーリーの直径をプーリーの項に挿入します。
駆動プーリーとテールプーリー周辺のベルト部分は、約2.8274mの長さを占める。
ステップ4:補正額を計算する
プーリーの直径は0.2m異なるため、補正項を含める必要があります。
この例では、プーリーの直径の差が中心距離50mに比べて小さいため、補正量は小さくなります。
ステップ5:最終的な長さを計算する
直線部分の長さ、滑車部分の長さ、および補正値を追加します。
計算されたエンドレスコンベヤベルトの長さは約102.83mです。これは理論上の閉ループ長です。最終的な切断または発注長さとしてこの結果を使用する前に、巻き取り位置と接合部の要件を確認してください。
7. 設置に合わせて計算された長さを調整する
コンベヤベルトの長さ計算式から得られる結果は、測定されたプーリー位置における理論上の無限長です。ご注文の前に、巻き取り基準位置と現場での接合要件を必ずご確認ください。
7.1 テイクアップを希望の設置位置に設定してください。
交換用コンベヤベルトの測定は、ベルトの移動範囲の両端で調整幅を計測してはなりません。そうしないと、ベルトの張力調整や、試運転後の伸びの補正に必要な可動範囲が不足する可能性があります。
ベルトの巻き取り装置は、コンベヤ図面に記載されている設置位置に設置することをお勧めします。図面の情報が入手できない場合は、現在の位置と残りの移動量を記録し、これらの詳細をベルト供給業者に送付して確認を依頼してください。
可動式巻き取りプーリーを備えたコンベヤの場合、プーリーの位置は実際のベルト経路の一部となります。したがって、プーリーの位置は、恣意的な追加許容値として扱うのではなく、コンベヤベルトの計算に含める必要があります。
7.2 必要なスプライス許容量を確認してください
現場で接合される開梱済みベルトの場合、注文された開梱済みベルトの長さは、必要な完成品の無継ぎ目なしベルトの長さよりも長くなる場合があります。これは、材料の一部が接合部の準備に使用されるためです。
必要な手当は、以下の要素によって決まります。
- 布地または スチールコード構造
- ベルトの強度とプライ数
- ステップ長とスプライス角度
- ホットスプライシングまたはコールドスプライシング方法
- スプライス設計はメーカーから提供されたものです。
すべてのコンベヤベルトに、一定の割合や標準的なメートル数を適用すべきではありません。長い鉱山用コンベヤの鋼製コードの接合部は、多層構造の布製ベルトとは全く異なる準備長さを必要とする場合があります。
7.3 ご注文の際は長さを明確にご指定ください。
購入仕様書には、提示された寸法が以下のいずれであるかを明記する必要があります。
- 完成した無限の長さ:接合完了後の円周
- 開いた長さ:現場接合部前の供給長さ
- スプライス代を含む開口長:指定された無限長を実現するために必要な準備済み供給長さ
既存の鉱山用コンベヤについては、理論上のエンドレス長さ、巻き取り機構、巻き取り位置、および承認済みの接合図面を提供してください。これにより、製造業者は不確実な一般的な許容値を加えることなく、適切な製造長さを決定するための十分な情報を得ることができます。
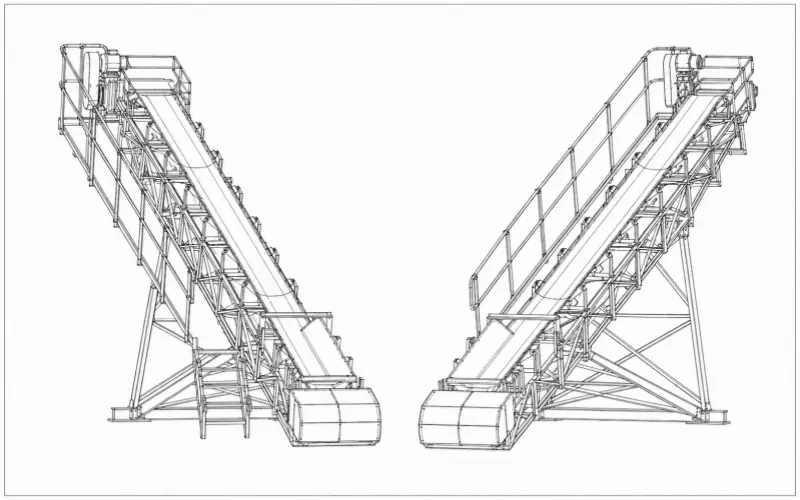
8。結論
コンベヤベルトの長さを正確に計算するには、実際のコンベヤに合った方法を使用してください。2つのプーリーを使用する計算式は、単純な直線レイアウトに適していますが、プーリーが複数あるコンベヤや地形が変化するコンベヤの場合は、図面から中心線経路全体を読み取る必要があります。すべての測定値は1つの単位で表し、正しいプーリー寸法を使用し、理論上の無限長と、設置および接合に必要な実際の製造長を区別してください。
9.コンベアベルトの長さ計算に関するよくある質問
工場での検査によって、受け取るベルトの長さは短くなりますか?
いいえ。生産前にご注文いただいた長さのみをお客様にご確認させていただきます。工場での通常のサンプル作成に必要な追加材料は社内で計算いたしますので、テストサンプル用の余裕分をご指定いただく必要はありません。完成品は確定したご注文長さで出荷され、サンプル作成部分は当社の生産体制内で処理されるため、ご注文数量から差し引かれることはありません。
見積依頼書を送る前に、計算された長さを四捨五入すべきでしょうか?
計算記録には丸め前の結果を保管し、注文予定数量を別途明記してください。すべての結果を自動的に最も近いメートルに丸めないでください。丸められた部分が複数あると、累積差が大きくなる可能性があります。設置において小数点以下の値が重要な場合は、計算値と注文予定数量の両方をお送りください。どちらの数値を生産基準とするかを確認させていただきます。
巻かれたベルトを完全に広げずに長さを確認することはできますか?
コイルの寸法とベルトの厚さから残りの長さを推定できますが、密に巻かれた層は圧縮され、ロールが完全に円形を保てない場合があります。この結果は入荷検査の推定値として扱ってください。材料不足が示唆される場合は、当社の生産記録と比較し、合意された直接測定方法を使用して、納品された長さが間違っているかどうかを判断してください。
必要な長さを複数のロールに分割できますか?
はい。各ロールの必要長さが既に分かっている場合は、分割計画書をお送りください。個々のロールの長さが未定の場合は、ロールあたりの最大許容重量をお知らせください。弊社で適切な分割方法を計算し、お客様にご確認させていただきます。また、輸出時の取り扱いを考慮したリールサイズについても検討し、適用制限を超える可能性がある場合はご連絡いたします。
より厚いベルトに変更する場合、以前の生産長さを維持できますか?
前回の注文データだけで確認するのは避けてください。ベルトが厚くなると、各プーリーの周りの基準線の位置が変わり、プーリーが小さい場合や曲がりが多い場合は、その違いが重要になることがあります。特に交換によってベルト本体の形状も変わる場合は、生産長さを確認する前に、新しいベルト構造とコンベアの形状を比較検討することをお勧めします。
トラフ部やトランジション部の長さを追加する必要がありますか?
通常、ベルトの形状が平型から溝型に変わるという理由だけで、別途長手方向の余裕を設けることはありません。計算された注文長さはコンベヤの中心線に沿っています。ベルトの端部と中央部は異なる三次元経路を通り、異なる張力を受けるため、移行部の設計は依然として重要です。ベルトの性能評価のために移行距離を検討しますが、それを一般的な延長値に変換することはありません。