1. Pourquoi une bande transporteuse ignifugée doit subir des tests de flamme appropriés
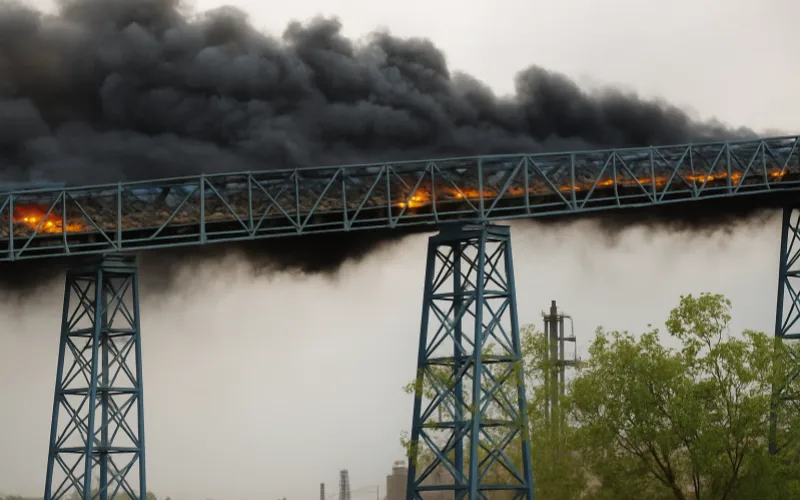
La fiabilité d'une bande transporteuse ignifugée dépend de son comportement une fois la source de chaleur retirée , et quiconque a travaillé longtemps à proximité de convoyeurs lourds sait combien les apparences peuvent être trompeuses. La plupart des incendies de bandes transporteuses ne sont pas causés par des flammes nues, mais par des problèmes mécaniques mineurs qui s'aggravent insidieusement. Un galet grippé générant une température de surface de 240 à 260 °C, un bord de bande frottant contre de l'acier pendant une heure, ou des résidus s'accumulant sur une poulie chaude suffisent à provoquer la pyrolyse du caoutchouc. Une fois les gaz volatils formés, même une faible étincelle peut enflammer le matériau. Dans une galerie fermée ou une descente de mine, la flamme se propage vers le haut le long de la bande, favorisée par la convection naturelle.
C’est précisément la raison d’être des essais de flamme normalisés. Une bande transporteuse ignifugée est conçue pour s’éteindre d’elle-même, et non pour résister à une chaleur illimitée. Les essais de flamme vérifient la capacité de la bande à s’arrêter de brûler sans intervention de l’opérateur. Lors d’incendies réels, la phase d’allumage est rarement problématique. Le danger survient ensuite : la bande peut continuer à brûler après la disparition de la source de chaleur, la couche carbonisée peut s’effondrer et le flux d’air de ventilation peut provoquer une réinflammation. L’essai de flamme verticale de la norme GB/T 3685–2017 est conçu pour mettre en évidence ces modes de défaillance. Une bande qui semble fonctionner correctement en conditions normales d’utilisation peut avoir un comportement imprévisible sous une charge thermique réelle si elle n’est pas testée de manière contrôlée et reproductible.
2. Comportement du matériau déterminant la combustion d'une bande transporteuse ignifugée
Pour évaluer une bande transporteuse ignifugée , il est essentiel de comprendre le comportement du caoutchouc sous l'effet de la chaleur. Le caoutchouc ne s'enflamme pas instantanément. Il subit une décomposition thermique qui débute aux alentours de 180-220 °C. Les chaînes polymères se rompent, libérant des hydrocarbures. En présence d'oxygène, ces vapeurs s'enflamment. La question cruciale pour les ingénieurs n'est pas « est-ce que ça brûle ? » mais « est-ce que ça continue de brûler une fois l'inflammation éteinte ? »
Un convoyeur ignifuge bien conçu contrôle la vitesse de décomposition. Le composé ignifuge forme une couche carbonisée dense et cohérente qui protège la carcasse sous-jacente. Si cette couche est fragile ou poreuse, ou si elle se couvre de cloques lors du chauffage, l'oxygène pénètre à nouveau dans le caoutchouc et la flamme continue de s'alimenter. C'est pourquoi le test de flamme met l'accent sur la durée de la post-flamme plutôt que sur la température d'inflammation. L'inflammation est peu informative. Le comportement d'auto-extinction est, quant à lui, révélateur.
Le positionnement vertical lors du test est crucial. Une bande transporteuse en service brûle rarement horizontalement. Les flammes montent, favorisées par la convection et l'inclinaison de la surface de la bande. Un test de flamme approprié place l' échantillon de bande transporteuse ignifugée verticalement afin de maximiser le potentiel de propagation ascendante des flammes. Si le matériau peut s'éteindre de lui-même dans cette configuration défavorable, son comportement en conditions réelles d'utilisation devient prévisible.
Un autre facteur important est le comportement directionnel. Une courroie brûle différemment selon le sens de la chaîne et celui de la trame. L'épaisseur du caoutchouc influe également sur la propagation de la flamme. Les revêtements usés, surtout lorsque l'épaisseur restante du revêtement supérieur est inférieure à 1.5 mm, se comportent comme si les additifs retardateurs étaient quasiment absents. De nombreuses courroies, pourtant conformes aux tests à l'état neuf, perdent leur capacité d'auto-extinction après plusieurs mois d'abrasion. C'est pourquoi il est nécessaire de retirer le revêtement de certains échantillons : cela permet de déterminer la contribution de la carcasse seule au comportement de la flamme.
3. Préparation des échantillons avant les essais d'une bande transporteuse ignifugée
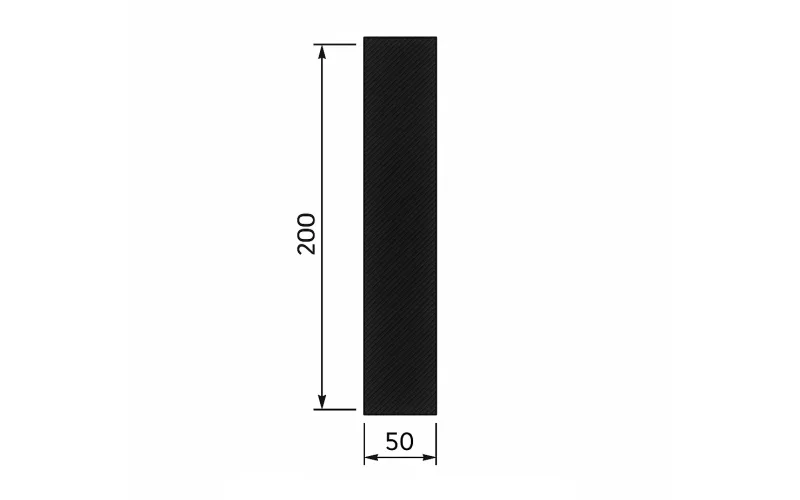
La plupart des échecs de tests que j'ai observés n'étaient pas dus à des défauts de composition, mais à une mauvaise préparation des échantillons. La norme GB/T 3685–2017 lève toute ambiguïté en prescrivant des règles de préparation strictes. Un échantillon de bande transporteuse ignifugée doit être prélevé à au moins 50 mm du bord . Les zones de bord présentent une épaisseur variable, des fibres exposées et une géométrie du caoutchouc irrégulière. Tester ces zones donne des résultats trompeurs.
La taille des échantillons est fixée à 200 mm × 25 mm . Cette dimension garantit une exposition uniforme à la flamme et un flux thermique comparable dans tous les laboratoires. Les ceintures textiles nécessitent douze échantillons : trois longitudinaux avec revêtement, trois transversaux avec revêtement, trois longitudinaux sans revêtement et trois transversaux sans revêtement. Ces combinaisons permettent de déterminer le comportement directionnel de la flamme et de vérifier si le retrait du revêtement expose la carcasse à une inflammabilité inacceptable.
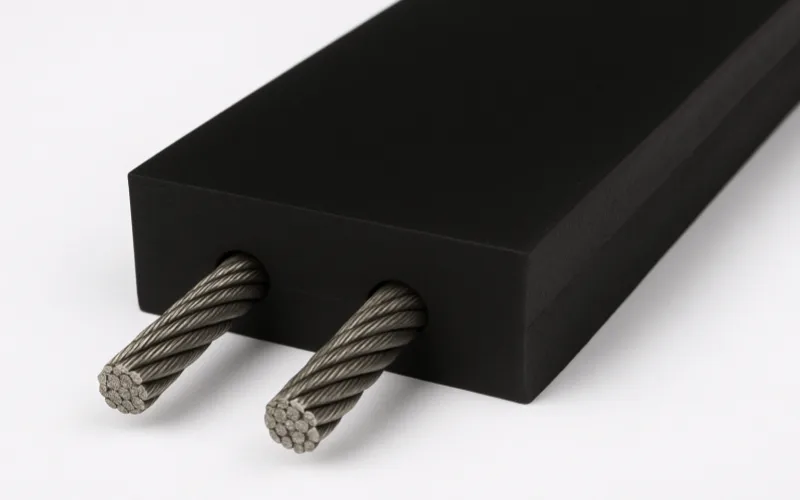
Les courroies à câbles d'acier nécessitent six échantillons, chacun comprenant deux câbles . Les ingénieurs insistent sur ce point car les câbles influent sur la conduction thermique interne. Un échantillon contenant des câbles simule le comportement réel de la courroie ; une simple bande de caoutchouc, non. Le retrait du revêtement pour exposer les câbles doit être effectué avec précaution : un meulage excessif provoque des dommages thermiques, augmentant artificiellement le risque de brûlure.
Le conditionnement est une étape essentielle que les ingénieurs prennent très au sérieux. Tous les échantillons doivent se stabiliser à température et humidité contrôlées (GB/T 30691). L'humidité emprisonnée dans le tissu ou dans des échantillons fraîchement sortis d'un entrepôt frigorifique perturbe la combustion. Un convoyeur ignifugé doit être testé dans des conditions réelles d'utilisation, sans influence des conditions météorologiques. Les laboratoires qui négligent le conditionnement obtiennent souvent des résultats incohérents.
4. Procédure normalisée d'essai d'une bande transporteuse ignifugée (GB/T 3685–2017 / ISO 340)
La procédure d'essai de flamme n'est pas arbitraire ; chaque chiffre est le fruit de décennies d'enquêtes sur des incidents. L'essai évalue si une bande transporteuse ignifugée permet une carbonisation contrôlée et un arrêt de combustion après dissipation de la chaleur.
4.1 Calibrage du brûleur
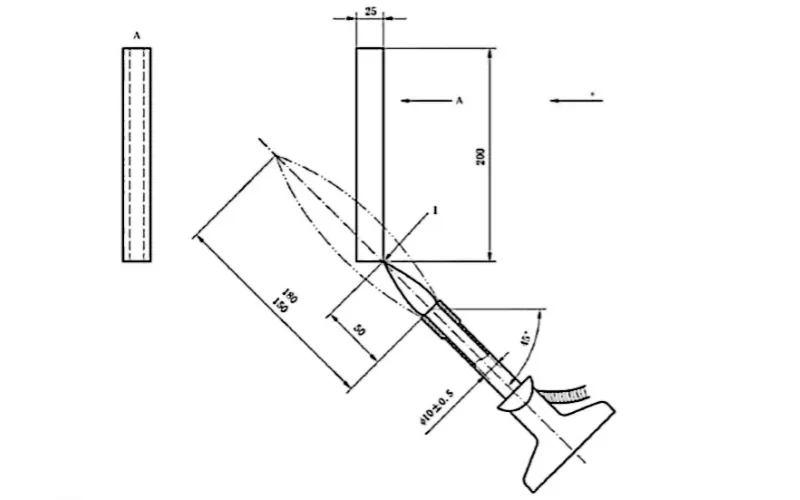
On utilise un bec Bunsen muni d'une buse de 10 ± 0.5 mm . La hauteur de la flamme doit être de 150 à 180 mm , le cône bleu intérieur se situant à environ 50 mm . Un thermocouple NiCr-NiAl confirme la température de la flamme à 1000 °C ± 20 °C . Les ingénieurs se fient fortement à cet étalonnage. Une flamme même 30 °C plus froide entraîne une décomposition plus lente, ce qui peut fausser l'impression d'une meilleure performance.
4.2 Configuration d'essai
L'échantillon est fixé verticalement, avec un dégagement d' au moins 20 mm derrière lui afin d'éviter la chaleur réfléchie. Le brûleur est incliné à 45° , l'extrémité de sa buse se trouvant à 50 mm sous le bord inférieur de l'échantillon. Ceci simule le mouvement réel d'une flamme, où la chaleur monte toujours le long de la trajectoire de la bande transporteuse.
4.3 Phase d'allumage (45 secondes)
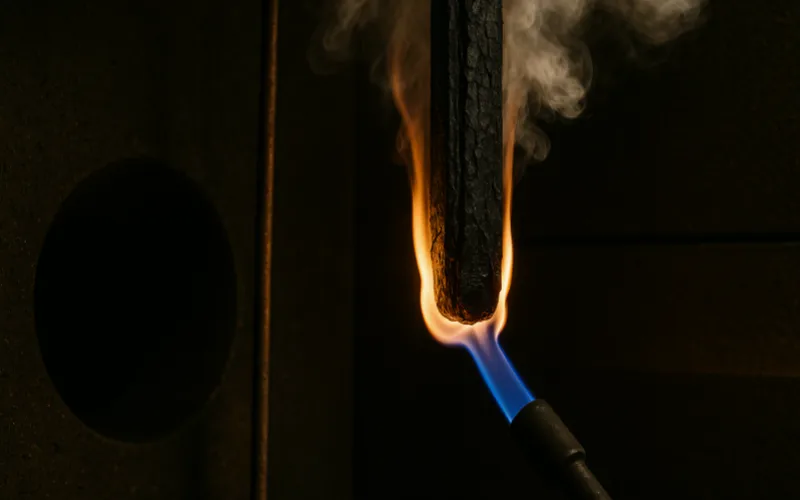
Le brûleur est approché de l'échantillon à un angle d'environ 45 degrés par rapport à l'horizontale et relâché pendant 45 secondes. Ce laps de temps est suffisamment long pour générer des gaz de pyrolyse, mais assez court pour reproduire des phénomènes d'inflammation réalistes, comme le blocage d'un rouleau chauffant une petite surface. Un convoyeur ignifugé de mauvaise qualité présente généralement une carbonisation ou un bouillonnement irréguliers durant cette étape.
4.4 Après-Enregistrement de la flamme
Une fois le brûleur retiré – sans l'éteindre –, les ingénieurs enregistrent la durée de combustion de l'échantillon. Cette « durée de post-combustion » révèle si le composé est capable de contrôler sa propre décomposition. Si la flamme continue de s'élever après le retrait du brûleur, cela indique que des gaz volatils continuent de l'alimenter.
4.5 Test de réallumage par air forcé
Après 60 ± 5 secondes , un flux d'air de 1.5 m/s est appliqué pendant une minute. Cette étape est cruciale. Les galeries de convoyeurs présentent souvent des schémas de ventilation imprévisibles. Une bande transporteuse qui s'éteint d'elle-même en l'absence de courant d'air mais se rallume sous l'effet de ce flux est dangereuse. Une véritable bande transporteuse ignifugée doit résister à ce flux d'air sans que la flamme ne se rallume.
5. Indicateurs visuels et mécaniques après essai d'une bande transporteuse ignifugée
Lorsque la flamme s'éteint, la plupart des gens pensent que l'évaluation est terminée. En réalité, c'est là que la véritable analyse commence. L'état d'une bande transporteuse ignifugée après combustion renseigne un ingénieur sur le composé bien plus que la seule durée de la post-combustion. J'ai vu des bandes avec une faible durée de post-combustion mais des dommages internes catastrophiques, et d'autres avec une post-combustion plus longue mais une couche carbonisée stable qui résiste à la pénétration d'oxygène. On apprend à observer les résidus, et pas seulement le chronomètre.
Une bande transporteuse ignifugée de qualité forme une couche carbonisée dense et continue. Cette couche doit adhérer à la carcasse comme une pellicule de céramique. Si elle s'effrite sous la pression du doigt ou se brise en morceaux, cela signifie que le caoutchouc s'est décomposé trop rapidement. Une décomposition rapide libère des composés volatils, susceptibles d'enflammer l'alimentation. Une telle bande pourrait respecter les normes numériques, mais rester dangereuse sur une ligne de convoyage réelle, notamment dans un environnement à flux d'air ascendant.
Un autre indicateur est la géométrie des résidus carbonisés. Une bande transporteuse ignifugée qui se recourbe fortement après combustion présente généralement un retrait thermique irrégulier entre le revêtement et la carcasse. Un enroulement excessif indique des contraintes internes dans le matériau ; certaines zones de la bande peuvent se contracter tandis que d'autres se dilatent. Ces contraintes internes peuvent propager les fissures lors d'incendies réels. Si vous observez un enroulement en spirale, surtout lorsque le revêtement est fin, c'est souvent le signe d' un caoutchouc insuffisamment vulcanisé.
Le motif de décoloration est également important. Une bande transporteuse ignifugée présentant une transition nette entre les zones carbonisées et non carbonisées possède généralement des propriétés de transfert thermique prévisibles. En revanche, si la transition est floue ou s'estompe progressivement, la bande peut présenter un mélange hétérogène de composés. Un mauvais mélange crée des microzones de combustion différentes. On observe généralement ce phénomène sur les bandes à forte teneur en charges ou en caoutchouc recyclé — des matériaux qui semblent normaux lors des essais de traction, mais qui présentent de mauvaises performances aux essais de flamme.
Les ingénieurs examinent également la carcasse. Après avoir retiré les résidus carbonisés, ils recherchent les fibres de chaîne ou de trame exposées. Dans une bande transporteuse ignifugée bien conçue , la carcasse doit rester intacte. Si le tissu fond ou présente des résidus de cendres friables, le test a révélé une faiblesse structurelle plus profonde. Lorsque la carcasse cède, le raccord cède à son tour. La sécurité incendie ne se limite pas à l'arrêt du feu ; il s'agit de préserver l'intégrité de la bande suffisamment longtemps pour éviter une défaillance mécanique lors d'un arrêt d'urgence.
Pour les bandes transporteuses à câbles d'acier, une inspection distincte est requise. Le caoutchouc isolant entourant chaque câble d'une bande transporteuse ignifugée doit conserver son élasticité après refroidissement. Si l'isolant devient vitreux ou se fissure lorsqu'on le plie légèrement, la chaleur a pénétré trop profondément. De nombreuses bandes réussissent les tests de flamme en surface, mais présentent une défaillance silencieuse au niveau de leur structure interne. C'est pourquoi les bandes à câbles d'acier nécessitent une analyse post-combustion minutieuse : la combustion interne ne se manifeste pas toujours en surface.
Enfin, le comportement de réinflammation par air forcé fournit des indices. Si une bande transporteuse ignifugée produit des braises incandescentes après le test de flux d'air, même sans flamme visible, cela constitue un défaut. Ces braises indiquent une carbonisation incomplète et la présence de résidus de carbone perméables à l'oxygène. Une telle bande peut se rallumer en cas de modification du flux d'air lors d'opérations souterraines.
6. Modes de défaillance courants observés lors des essais de flamme
J'ai assisté à d'innombrables tests de résistance à la flamme, et les mêmes schémas de défaillance se répètent d'une usine à l'autre, d'un laboratoire à l'autre, et chez les fournisseurs . Une bande transporteuse ignifugée tombe rarement en panne de façon aléatoire. Les défaillances surviennent de manière très systématique, révélant directement des erreurs de formulation ou de procédé.
Le problème le plus fréquent est la libération excessive de composés volatils. Lorsque les additifs sont dispersés de manière inégale, des zones de matière libèrent des vapeurs combustibles à des vitesses différentes. On observe alors un bouillonnement rapide, suivi de jets de flammes erratiques. Une bande transporteuse ignifuge présentant ce comportement a généralement été mal mélangée. Il est impossible de corriger ce problème sur place ; il s'agit d'un défaut cumulatif.
Le deuxième mode de défaillance courant est l'effondrement de la couche carbonisée. Lors de la phase de circulation d'air, une bande transporteuse ignifugée dont la couche carbonisée est faible perd sa couche superficielle, exposant ainsi du caoutchouc neuf en dessous. L'oxygène entrant enflamme instantanément cette nouvelle couche. Ce phénomène se produit généralement lorsque la dureté du caoutchouc est trop faible ou que la formulation contient une quantité excessive de plastifiants. Les composés mous brûlent de manière imprévisible.
Un autre mode de défaillance est lié à l'épaisseur du revêtement. De nombreuses courroies commercialisées comme « ignifugées » atteignent à peine l'épaisseur minimale requise. Dès que le revêtement s'use et descend en dessous de 1.5 mm, la courroie cesse de remplir sa fonction de courroie ignifugée, car sa carcasse devient beaucoup plus inflammable. En laboratoire, les échantillons trop fins brûlent rapidement, ce qui provoque souvent une réinflammation au contact de l'air.
Pour les courroies à câbles d'acier, la conduction thermique engendre un mode de défaillance particulier. La chaleur se propage le long des câbles plus rapidement que prévu. Une courroie transporteuse ignifugée dont l'isolation des câbles est insuffisante peut résister à la phase de post-combustion, mais subir une défaillance interne. Les câbles chauffent, endommagent le caoutchouc de l'âme et compromettent la capacité de charge de la courroie. J'ai vu des courroies d'apparence acceptable extérieurement, mais qui ont cédé en service à cause de ruptures de jonctions dues à des dommages thermiques invisibles.
Un autre problème fréquent est la préparation incorrecte des échantillons. Si le retrait du revêtement provoque une surchauffe de l'échantillon, la bande transporteuse ignifugée n'est plus dans son état naturel. Les fibres brûlées et le caoutchouc pré-endommagé s'enflamment plus rapidement, ce qui entraîne des résultats erronés lors des tests. À l'inverse, des échantillons coupés trop près du bord de la bande donnent une impression de détérioration plus importante que la réalité, car les zones périphériques brûlent plus vite.
Enfin, une vulcanisation insuffisante entraîne un comportement irrégulier de la flamme. Les bandes insuffisamment vulcanisées forment des bulles, produisent une carbonisation irrégulière et présentent des traînées de flamme qui s'élèvent de manière imprévisible. Ce défaut, sur une bande transporteuse ignifugée, est généralement dû à un mauvais contrôle du processus : température de presse inadéquate, chauffage non uniforme ou temps de maintien insuffisant.
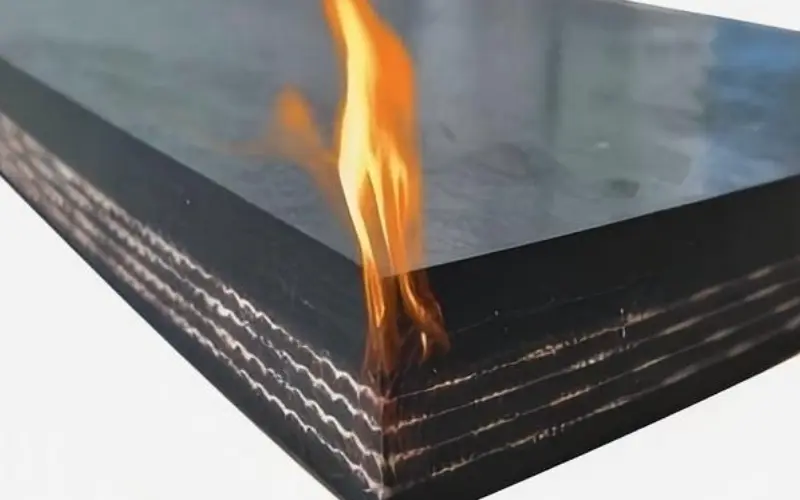
7. Comment garantir des résultats fiables aux tests de flamme
Les ingénieurs savent qu'un test de flamme réussi une seule fois ne garantit pas la sécurité à long terme. Une bande transporteuse ignifugée doit présenter un comportement prévisible tout au long de sa durée de vie, et pas seulement en usine. Cela commence par la vérification de l'épaisseur du revêtement à la livraison. De nombreuses bandes arrivent avec une épaisseur nominale indiquée sur la documentation, mais présentent des écarts mesurables sur toute leur largeur. Les zones fines constituent des points faibles face à la flamme.
L'inspection régulière des composants mécaniques est essentielle. Une bande transporteuse ignifugée ne peut s'éteindre d'elle-même que si les points d'inflammation restent localisés. En cas de grippage des galets ou de blocage des racleurs, le transfert de chaleur dépasse les capacités du mécanisme ignifuge de la bande. Les équipes d'ingénierie doivent surveiller la température des roulements et la dérive de la bande chaque semaine, et pas seulement lors des arrêts de production.
La maîtrise de la contamination est tout aussi importante. La contamination par l'huile compromet la performance de combustion en ramollissant le caoutchouc et en modifiant sa chimie de décomposition. Une bande transporteuse ignifugée contaminée par de l'huile hydraulique peut brûler comme une bande standard. Les usines utilisant des transmissions hydrauliques ou une lubrification humide doivent considérer les fuites d'huile comme des risques d'incendie, et non comme de simples problèmes d'entretien.
Le vieillissement est un autre facteur. Le caoutchouc perd ses propriétés ignifuges au fil du temps, notamment sous l'effet des UV ou de l'ozone. Les ingénieurs doivent prélever périodiquement de petits échantillons de la bande transporteuse ignifuge et effectuer des contrôles de dégradation : non pas des tests de flamme complets, mais des inspections mécaniques et visuelles. Les bandes transporteuses des longs convoyeurs à ciel ouvert se dégradent plus rapidement que celles des convoyeurs fermés.
Pour les applications critiques ( baies minières , convoyeurs de centrales électriques, terminaux céréaliers), la méthode la plus sûre consiste à réaliser des tests par lots. Une commande de bandes transporteuses ignifugées couvrant plusieurs lots de production ne doit pas reposer sur un seul certificat. La composition de chaque lot peut varier. Une assurance qualité rigoureuse exige un échantillonnage aléatoire.
Enfin, les ingénieurs doivent bien comprendre les limites du système. Une bande transporteuse ignifugée n'est pas conçue pour résister à une flamme continue. Elle est conçue pour s'éteindre lorsque la source de chaleur est retirée. Une exposition directe prolongée, comme celle d'une bande frottant sur une poulie incandescente, détruira tout système ignifuge. Un bon entretien et une détection précoce sont aussi essentiels que la bande elle-même.
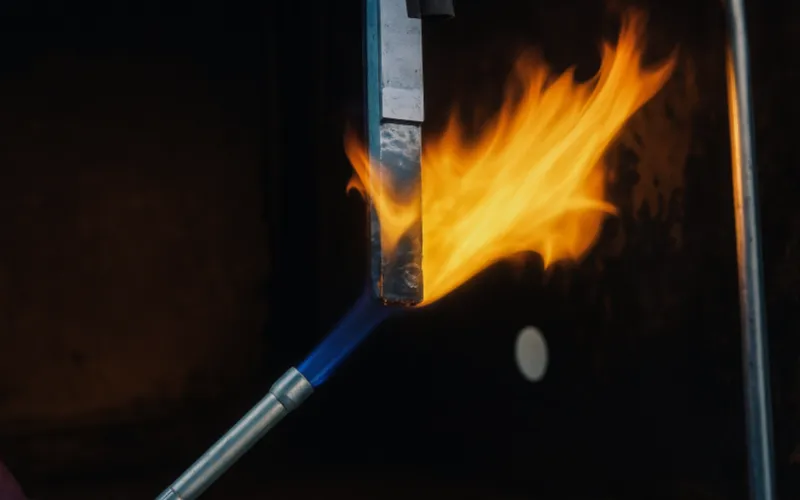
8. Implications en matière de sécurité sur le terrain lors de l'utilisation d'un convoyeur ignifugé
Ceux qui n'ont jamais été confrontés à un incendie de convoyeur à bande ont souvent une vision erronée des capacités et des limites d'un tel dispositif. Dans une chambre expérimentale, la flamme est stable, le flux d'air est contrôlé, la concentration de poussière est négligeable et l'échantillon est réduit. Mais lorsqu'on parcourt un convoyeur souterrain lors d'un exercice d'incendie ou qu'on examine les traces de brûlure sur une descente de 2 km, on comprend que le test en laboratoire n'est qu'un point de départ. Les conditions réelles sont plus rudes, plus rapides et bien plus imprévisibles.
Le principal facteur en conditions réelles est le flux d'air. Dans les mines et les tunnels, le flux d'air est rarement stable. Une bande transporteuse ignifugée peut s'éteindre d'elle-même en air immobile, mais se rallumer dès que la direction de la ventilation change. J'ai vu des flammes se rallumer à seulement 1.2 à 1.8 m/s, ce qui est largement inférieur aux vitesses de ventilation normales. C'est pourquoi la phase de ventilation forcée de la norme GB/T 3685-2017 existe : pour reproduire l'interaction du feu avec l'air en mouvement. Si une bande transporteuse ne résiste pas au flux d'air en laboratoire, elle ne se comportera certainement pas en toute sécurité sur le convoyeur.
La poussière est un autre facteur aggravant. Une bande transporteuse ignifugée propre se comporte d'une certaine manière ; une bande recouverte de poussière, d'une autre. Les fines poussières de charbon, de céréales ou de calcaire s'accumulent sur le revêtement, augmentant ainsi la charge combustible et l'isolation. Lors d'un incendie réel, la flamme peut se propager le long de la couche de poussière, même si le caoutchouc sous-jacent est auto-extinguible. Ce phénomène, avéré sur le terrain, ne peut être pleinement mis en évidence par le test de flamme. Les bandes transporteuses utilisées dans des environnements fortement poussiéreux nécessitent une inspection plus fréquente, car la poussière peut masquer les premiers signes de dommages thermiques.
Les dissipateurs thermiques au sein des structures ont également leur importance. Les treillis de convoyeurs, les galeries métalliques et les goulottes peuvent conduire la chaleur vers l'arrière. Une bande transporteuse ignifugée, testée pour sa vitesse de combustion en surface, peut néanmoins se rompre si des éléments métalliques adjacents transmettent de la chaleur au bord de la bande. Dans les longues descentes, j'ai observé des points chauds dans les courbes inférieures, là où la chaleur monte et reste piégée sous la bande.
Se pose ensuite la question de la tension de la courroie. Une courroie fonctionnant à la limite de sa tension génère davantage de chaleur par friction en cas de dérive ou de désalignement. Même une courroie transporteuse ignifugée de haute qualité peut devenir vulnérable si la tension augmente brusquement lors d'un blocage ou d'un arrêt d'urgence. Les ingénieurs savent que la sécurité repose sur la combinaison de la formulation de la courroie, de la conception du système et d'une maintenance rigoureuse, et non pas uniquement sur un certificat de conformité.
Une autre conséquence, plus subtile, concerne le comportement des raccords. Ces derniers se dégradent différemment de la bande transporteuse principale. Une bande transporteuse ignifugée peut réussir les tests, mais si le raccord utilise un caoutchouc incompatible ou si la vulcanisation a été insuffisante, le raccord devient le point d'inflammation. Le caoutchouc du raccord contient souvent moins d'additif ignifuge que le revêtement principal, ce qui en fait un point faible en cas d'incendie.
C’est pourquoi les ingénieurs ne se fient jamais uniquement à un rapport d’essai. Ils évaluent le comportement de la courroie au sein d’un système de convoyage réel, en présence de poussière, de tension, de flux d’air, de contaminants et de cycles thermiques. L’essai à la flamme est une condition préalable, mais non une garantie.
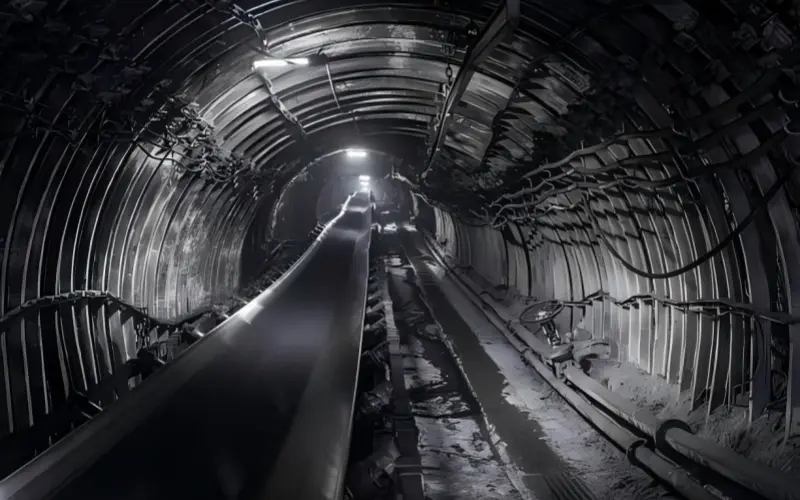
9. Liste de contrôle pratique pour toute personne travaillant avec une bande transporteuse ignifugée
Sur le terrain, les opérateurs ont rarement le temps de procéder à une évaluation exhaustive. Ils ont besoin d'une liste de contrôle structurée qui révèle en quelques minutes, et non en quelques heures, l'état réel d'un convoyeur ignifugé . Vous trouverez ci-dessous une liste de contrôle technique condensée, fruit de plusieurs décennies d'audits sur site.
9.1 Vérification de l'épaisseur du revêtement
Mesurez l'épaisseur réelle du revêtement supérieur sur toute sa largeur. Si le revêtement est plus fin que prévu, le tapis convoyeur ignifugé ne fonctionnera pas comme indiqué sur sa certification. Les revêtements fins brûlent plus vite et la phase de ventilation est compromise plus rapidement.
9.2 Comportement de la carcasse après chauffage
Découpez un petit morceau d'une courroie usagée et exposez-le à une chaleur contrôlée. Une véritable courroie transporteuse ignifugée conserve son intégrité structurelle même carbonisée. Si le tissu fond ou se délamine sous l'effet d'une faible chaleur, la courroie présente une marge de sécurité limitée.
9.3 Inspection des épissures
Vérifiez la dureté, l'état et la décoloration du caoutchouc de la jonction. Une jonction mal réalisée peut ne pas se comporter comme la bande transporteuse ignifugée d'origine . De nombreux incendies se déclarent au niveau de la jonction en raison de sa moindre résistance thermique.
9.4 Zones à risques mécaniques
Inspectez les rouleaux de retour, les poulies d'entraînement et les points de transfert. Une bande transporteuse ignifugée ne peut compenser le grippage d'un rouleau libre. Le test évalue uniquement le comportement auto-extinguible, et non les risques de frottement.
9.5 Audit de contamination
Recherchez les résidus d'huile, de graisse ou d'hydrocarbures. La contamination par l'huile compromet l'efficacité du retardateur de flamme. Une bande transporteuse ignifuge contaminée peut brûler comme une bande ordinaire.
9.6 Accumulation de poussières et de particules fines
Si les couches de poussière dépassent quelques millimètres, elles deviennent un combustible supplémentaire. Même les meilleurs tapis roulants ignifugés ne peuvent empêcher l'inflammation des couches de poussière.
9.7 Certificat et validation des lots
Vérifiez que la bande transporteuse livrée correspond bien au lot testé. Certains fournisseurs effectuent un seul test et réutilisent le certificat. Chaque lot de bande transporteuse ignifugée peut présenter des variations, notamment en cas de contrôle insuffisant de la composition.
9.8 Examen post-incident
Après tout épisode de surchauffe (blocage de rouleaux ou contact avec la goulotte), inspectez la bande transporteuse afin de vérifier l'absence de traces de brûlure, la dureté de sa surface et la présence de fissures internes. Une bande transporteuse ignifugée peut se dégrader de manière invisible de l'intérieur après des cycles de chauffe répétés.
Cette liste de contrôle n'est pas facultative ; elle permet de vérifier que les résultats des tests de flamme correspondent toujours au comportement réel des mois ou des années après la mise en service.