Conseil : Tous les paramètres mentionnés dans cet article proviennent de l'un de nos projets de production réels.
1.Introduction
Si vous exploitez un système de convoyage haute tension, longue distance ou à charges lourdes, il y a de fortes chances que vous utilisiez déjà – ou envisagiez d'utiliser – une bande transporteuse en aramide . Plus légère qu'une bande à câbles d'acier , elle offre une meilleure résistance à la déchirure, mais une condition est indispensable : le raccordement de la bande en aramide doit être réalisé correctement. Quelle que soit la tension maximale que la bande peut supporter, si le raccordement est défectueux, la bande entière ne tiendra pas.
Ce guide vous explique tout ce que vous devez savoir : pourquoi le principe d’épissure des courroies en aramide diffère de celui des autres types de courroies, comment l’épissure est conçue, à quoi ressemble une procédure d’épissure standard pour une courroie transporteuse, comment évaluer la qualité de l’épissure une fois réalisée et comment identifier la cause première d’un problème. Nous utiliserons comme exemple concret les paramètres d’épissure d’une production réelle d’une courroie en aramide de 3 500 N/mm (DP3500-2000×1, largeur 2 000 mm) ; vous découvrirez donc des données issues de la production réelle et non de la théorie.
Nous fabriquons des bandes transporteuses en aramide. Ce guide technique et de processus est destiné à votre équipe d'installation ou à un professionnel du raccordement.
Si vous souhaitez simplement savoir comment raccorder une bande transporteuse en aramide, passez directement à la section « Procédure de raccordement ». Si vous souhaitez comprendre le principe d'ingénierie sous-jacent, poursuivez votre lecture.
2. Pourquoi les courroies en aramide nécessitent-elles un épissage à doigts ?
La fibre aramide présente une faiblesse intrinsèque : sa faible résistance à la fatigue par compression . Des flexions ou compressions répétées entraînent une perte de résistance bien plus rapide que sous tension pure. C’est pourquoi, lors de la conception d’une carcasse de courroie en aramide, la priorité est de maintenir la fibre sous tension constante et hors de toute compression. Pour ce faire, les courroies modernes en aramide sont généralement construites avec une chaîne droite : chaque fil de chaîne en aramide est aligné sur un plan plat, droit, non ondulé et sous tension constante. Les fils de trame et de liage se situent au-dessus et en dessous de ce plan pour maintenir la chaîne en place, mais la fibre aramide elle-même ne subit jamais de compression.
Cette même exigence – maintenir la chaîne sous tension constante – explique aussi pourquoi les carcasses en aramide sont généralement construites en une seule couche . Superposer plusieurs couches induirait inévitablement une compression localisée entre elles, ce qui annulerait tout l'intérêt de la conception.
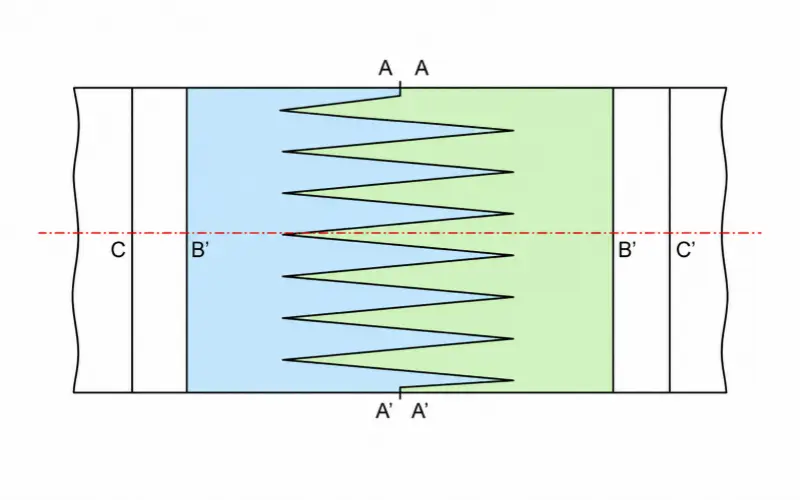
Une carcasse monocouche a une conséquence directe : le raccordement par escalier , qui repose sur l’imbrication de plusieurs plis de tissu, est impossible sur ce type de structure. Ce procédé nécessite plusieurs plis de tissu, chacun coupé à une longueur différente pour former un profil étagé sur toute l’épaisseur de la courroie. Or, une courroie en aramide ne comporte qu’un seul pli, sans deuxième ni troisième couche sur laquelle s’appuyer. Compte tenu de la conception monocouche à chaîne droite actuellement standard dans l’industrie, la seule géométrie permettant de répartir la charge du joint sans couper directement la chaîne porteuse est le raccordement par entailles . Ce procédé consiste à découper chaque extrémité de la courroie en une rangée d’entailles coniques imbriquées, de sorte que la zone collée soit étirée et que la charge soit transférée progressivement, au lieu de se concentrer sur une seule ligne de coupe droite.
Pour information : la résistance à la traction de l’aramide est d’environ 3 600 MPa et son module d’élasticité d’environ 112 000 MPa, valeurs proches de celles des câbles d’acier (3 925 MPa et 170 000 MPa respectivement). Pourtant, sa densité n’est que de 1.44, soit moins d’un cinquième de celle des câbles d’acier (7.85). C’est cette combinaison qui confère à une courroie en aramide à la fois résistance et légèreté. Mais elle implique également un faible allongement et un module d’élasticité élevé, ce qui accroît la précision requise lors de la réalisation de l’épissure. Les petites erreurs tolérées par une courroie en polyester ou en nylon sont amplifiées sous charge sur une courroie en aramide.
3. À quoi ressemble réellement une épissure digitale ?
3.1 Comment les dimensions des doigts sont déterminées
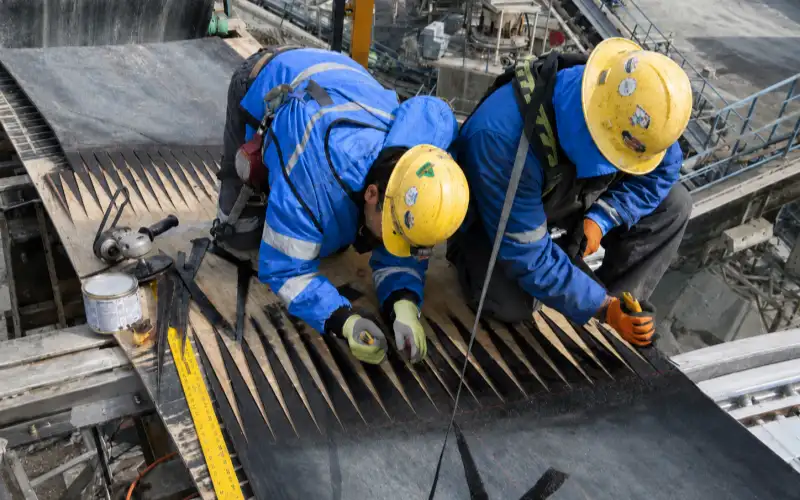
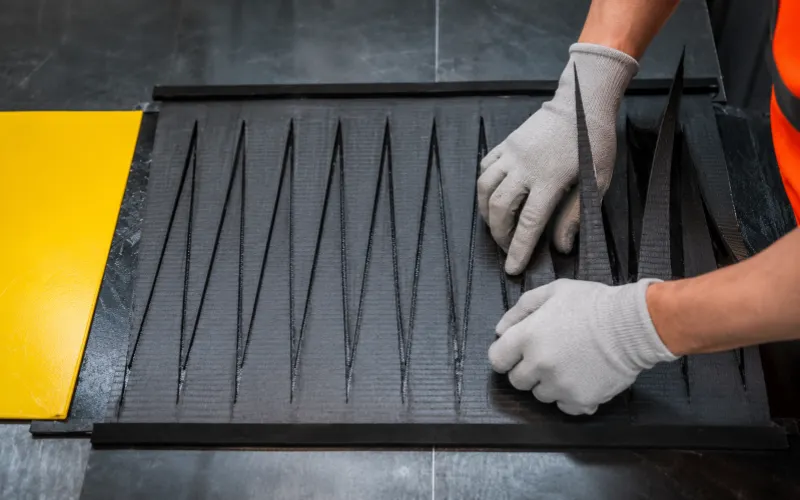
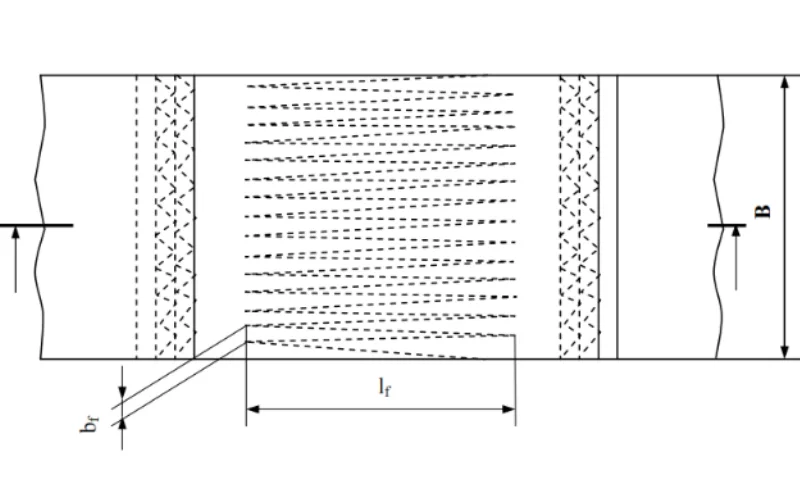
Un épissure à doigts consiste à découper chaque extrémité de courroie en une rangée de doigts longs et effilés, puis à emboîter les deux rangées et à les coller ensemble à l'aide d'un caoutchouc d'épissure non vulcanisé. La largeur standard de base d'un doigt est de 50 mm , choisie car la plupart des largeurs de courroie sont fabriquées en multiples de 50, ce qui simplifie la disposition des doigts.
La longueur du doigt est déterminée par un test d'arrachement, en deux étapes :
Première étape : un assemblage test est réalisé à l’aide de deux segments de référence fixes de 100 mm de long et 50 mm de large , polymérisés par vulcanisation classique. Après polymérisation, un segment est prélevé et soumis à un essai de traction afin de mesurer la force nécessaire pour l’extraire entre les deux segments opposés (cette force d’extraction est notée τg). Cette étape permet d’évaluer l’adhérence réelle de cette combinaison de matériaux : le ciment, l’armature et le procédé d’assemblage. Le résultat attendu est l’extraction du segment, et non sa rupture ; il s’agit du résultat normal et souhaité de cette étape, et non d’un échec.
La deuxième étape consiste à calculer la longueur réelle du doigt pour la production de la courroie en fonction de la force d'arrachement, de la résistance nominale de la courroie et de la largeur du doigt prévu pour la fabrication. Un doigt plus long présente une surface de collage plus importante et nécessite donc une force d'arrachement plus élevée. La longueur correcte du doigt peut ainsi être calculée proportionnellement : la longueur à laquelle la force d'arrachement correspond à la force que la section transversale du doigt doit supporter – et à laquelle elle doit se rompre – sous la résistance nominale cible. Ce n'est qu'à cette longueur calculée que l'épissure atteint l'objectif de conception, à savoir la rupture du doigt avant son arrachement. Ce résultat est finalement confirmé par des essais de fatigue dynamique complets.
Voici ce que cela donne avec des chiffres concrets. Pour une courroie d'une résistance de 3 500 N/mm, les paramètres de production définitifs sont les suivants :
Résistance de la courroie (N/mm) | Largeur du doigt b_f (mm) | Longueur du doigt L_f (mm) | Longueur de renfort l_d (mm) | Longueur d'épissure l_v (mm) |
3500 | 90 | 4100 | 4400 | 4600 |
Notez que la largeur des doigts de production (90 mm) est supérieure à celle de la base de référence (50 mm). La largeur des doigts est proportionnelle à la résistance de la courroie ; il est donc nécessaire de vérifier indépendamment la largeur et la longueur pour chaque classe de résistance. Les paramètres ne sont pas transposables d'une classe de résistance à l'autre.
3.2 Comment la force se propage le long du doigt
La force supportée par un doigt de fourche n'est pas uniforme sur toute sa longueur ; elle diminue progressivement de la base à l'extrémité, car la section transversale se rétrécit à mesure que le cône se rétrécit, réduisant ainsi la force transmissible à l'extrémité. C'est précisément pourquoi un assemblage à doigts est plus performant qu'un joint bout à bout droit : au lieu que la totalité de la tension repose sur un seul point, elle se répartit progressivement sur toute la longueur conique, chaque section transversale supportant une part proportionnellement plus faible de la force.
Lors de la stratification, les doigts adjacents ne sont pas directement en contact ; un espace de 2 à 3 mm est délibérément ménagé entre eux et comblé par un joint en caoutchouc plutôt que de constituer une ligne de contact sèche. Plus cet espace est contrôlé avec précision, plus la charge est répartie uniformément entre les doigts adjacents.
3.3 Rôle de la couche de renforcement et des couches de liaison
Les extrémités des doigts constituent le point le plus vulnérable de l'épissure, notamment à proximité d'une poulie, où une force radiale ou une accumulation de matériau emprisonné peut provoquer l'écartement des doigts (phénomène appelé « éclatement » dans le secteur). Pour éviter cela, un tissu de renfort à mailles ouvertes est collé au-dessus et en dessous de la carcasse de l'épissure, s'étendant au-delà des extrémités des doigts.
Voici à nouveau le cas concret : la couche de renfort utilisée sur l’épissure DP3500 est une toile NN200-1980, pré-enduite en usine de 0.8 mm de ciment sur une face et de 3.0 mm sur l’autre (la face la plus enduite étant appliquée contre la carcasse), pour une épaisseur calandrée de 4.5 mm par couche, appliquée au-dessus et en dessous. La résistance à la traction de ce tissu de renfort n’intervient pas dans le calcul de la charge de l’épissure ; sa seule fonction est d’empêcher la séparation des extrémités des doigts, raison pour laquelle un tissage ouvert est spécifiquement choisi afin de maximiser l’adhérence plutôt que la résistance des fibres.
3.4 Restauration du revêtement en caoutchouc
Une fois les couches de jonction et de renforcement de la carcasse posées, le caoutchouc de couverture supérieur et inférieur doit être entièrement restauré afin que la zone de jonction corresponde au reste de la courroie en termes de résistance à l'usure, de résistance aux chocs et d'étanchéité.
4. En quoi un épissure de courroie en aramide diffère-t-elle des autres méthodes d'épissure de courroies ?
L'épissure à doigts utilisée sur les courroies en aramide, l'épissure à gradins utilisée sur les courroies en tissu multicouches EP/NN et l'épissure utilisée sur les courroies à câbles d'acier sont trois approches mécaniques totalement différentes — il est facile de les confondre, il est donc important de bien les distinguer.
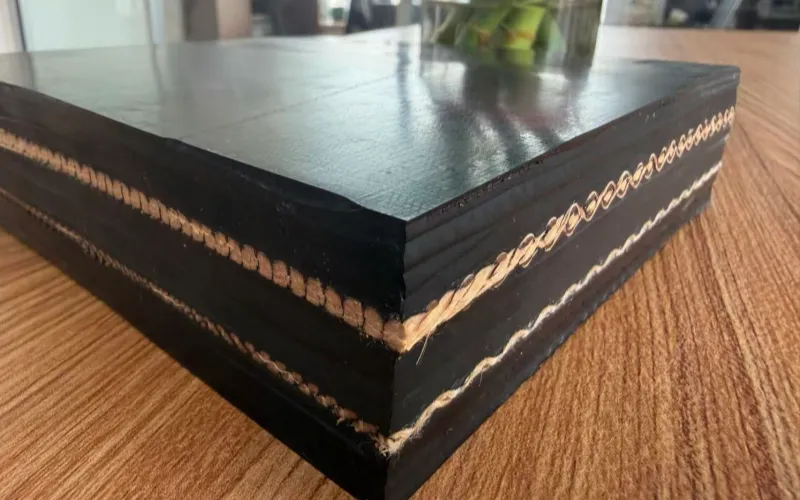
① Courroies textiles multicouches EP/NN : le véritable épissure en escalier. Ces courroies sont constituées d’une carcasse composée de plusieurs plis de tissu superposés. Pour les épisser, chaque pli est refendé à une longueur différente, décalée de haut en bas, de sorte que lorsque les deux extrémités de la courroie se rejoignent, l’extrémité coupée de chaque pli chevauche le pli correspondant de l’autre extrémité. En coupe transversale, cela produit un véritable profil en escalier – d’où l’appellation « épissure en escalier » : une section transversale étagée sur toute l’épaisseur de la courroie. Cette méthode nécessite plusieurs plis de tissu pour être efficace.
2. Courroies à câbles d'acier : épissure à recouvrement décalée, et non épissure en escalier. La carcasse d'une courroie à câbles d'acier n'est pas constituée de plusieurs couches de tissu ; il s'agit d'un plan unique de câbles d'acier parallèles disposés côte à côte. Les câbles ne peuvent pas être découpés en escalier dans le sens de l'épaisseur comme on le ferait pour des plis de tissu. Au lieu de cela, le caoutchouc est retiré de chaque extrémité de câble et les câbles des deux extrémités de la courroie sont chevauchés. Cependant, le point de départ du chevauchement de chaque câble est délibérément décalé par rapport à ses voisins, de sorte que, sur une section transversale donnée le long de l'épissure, seuls certains câbles se trouvent dans leur zone de transition, tandis que les autres restent continus. Vue de dessus, cette disposition décalée présente un aspect visuel quelque peu « en escalier », mais d'un point de vue mécanique, elle n'a rien à voir avec l'épissure en escalier à travers l'épaisseur utilisée sur les courroies EP ; le terme exact est épissure à recouvrement décalée.
③ Courroies en aramide : monocouches, aucune méthode ne convient ; seul un épissure à doigts est possible. La carcasse d’une courroie en aramide est constituée d’une seule couche de chaîne droite ; elle ne possède ni les multiples couches nécessaires à une épissure en escalier, ni la disposition côte à côte des câbles d’une courroie à câbles d’acier. La seule façon de répartir la charge sur le joint sans couper la chaîne est de découper la carcasse monocouche en doigts imbriqués et de les coller en une seule feuille continue. C’est la différence fondamentale entre une épissure à doigts pour courroie en aramide et les deux autres méthodes.
Les données d'essai confirment la fiabilité de cette approche. Lors de l'essai de fatigue dynamique standard de l'Université de Hanovre — un essai sur une courroie sans fin épissée, où la tension augmente progressivement de 10 % à 100 % de la charge de fatigue sur un cycle de 50 secondes, avec une exigence de 10 000 cycles sans rupture —, les épissures de courroies à câbles d'acier atteignent généralement une efficacité d'épissure dynamique d'environ 50 %. Les épissures à doigts de courroies tissées haute résistance, dans les mêmes conditions d'essai, ont historiquement affiché un rendement légèrement supérieur à 30 %.
Les épissures de courroies en aramide réalisées selon ce principe d'épissure par entures multiples ont confirmé ces résultats : trois échantillons testés ont tous atteint une résistance à la fatigue dynamique de 30 %, comparable à celle de courroies tissées similaires. Lors d'un test de flexion inverse distinct – la courroie passant autour de quatre poulies, la tension initiale étant de 12.5 % de la résistance à la rupture et augmentant de 5 % tous les 125 000 cycles jusqu'à rupture – les épissures ont résisté à 27–32 % de la résistance à la rupture totale de la courroie avant de céder. Les mesures de traction effectuées après le test ont montré une réduction de la résistance de la carcasse inférieure à 5 %.
Cela confirme que la carcasse en aramide à chaîne droite ne perd pas de durée de vie en fatigue à cause du processus d'épissure et de cyclage à charge élevée — une question historiquement restée en suspens quant à la capacité des courroies en aramide à résister à une utilisation à long terme, et à laquelle les données répondent désormais.
5. Fixations mécaniques : Compatibilité très limitée avec les courroies en aramide
Les fixations mécaniques sont une méthode de réparation temporaire courante sur certains types de courroies, mais sur les courroies en aramide en particulier, il existe quelques limitations importantes qu'il convient de préciser :
L'utilisation de fixations en acier est techniquement possible, mais leur application pratique reste très limitée. Les courroies en aramide sont souvent conçues pour égaler la résistance des courroies à câbles d'acier, ce qui signifie que la courroie finie est généralement plus épaisse qu'une courroie à câbles d'acier comparable. À moins que les boulons de fixation ne soient suffisamment longs pour compenser cette épaisseur, une installation correcte et un serrage sûr deviennent difficiles.
De manière générale, les fixations mécaniques ne constituent pas une solution standard pour les courroies en aramide ; il s'agit plutôt d'une option théorique très peu utilisée en pratique. Pour les applications à haute tension, l'épissure vulcanisée à chaud reste la seule méthode fiable.
6. Procédure de jonction par vulcanisation à chaud du noyau pour courroie transporteuse en aramide
Vous trouverez ci-dessous la procédure standard pour cette méthode d'épissure, présentée comme référence technique à suivre par votre équipe d'installation ou votre prestataire d'épissure. Chaque étape comprend les actions clés, les paramètres et les points à surveiller.
Étape 1 : Préparation du site et des matériaux
La zone de travail doit être propre, sèche et à l'abri du soleil direct, sans vent ni poussière en suspension pendant l'opération ; le vent influe sur le temps de prise du ciment et la poussière qui s'infiltre dans le joint compromet l'adhérence. La température ambiante ne doit pas descendre en dessous de 15 °C, car les basses températures ralentissent le durcissement du ciment et affaiblissent l'adhérence ; il convient également d'éviter autant que possible les conditions d'humidité élevée et de protéger la zone de travail en cas de pluie ou de neige.
Matériaux nécessaires : ciment de raccordement (mélangé à du solvant pour caoutchouc 120# et du composé de noyau dans un rapport de 5:1, ou un ciment propriétaire prémélangé — la durée de conservation est généralement d’environ 6 mois, à stocker au frais, au sec, à l’ombre et à l’écart des sources d’inflammation), un solvant de nettoyage (solvant pour caoutchouc 120# ou un nettoyant de raccordement dédié) et un matériau de démoulage (tissu non tissé ou papier de démoulage haute température, placé entre le raccord et le plateau de la presse de vulcanisation).
Étape 2 : Marquage de l’axe central et détermination de la longueur totale de l’épissure
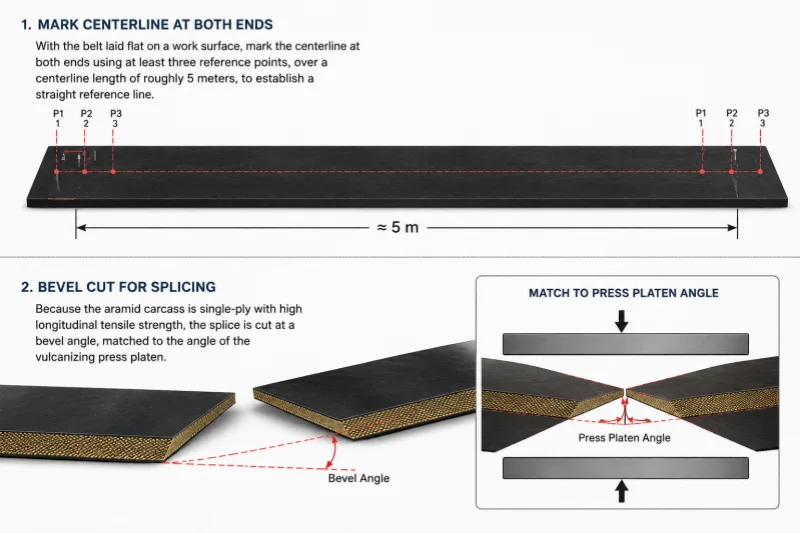
Posez la courroie à plat sur une surface de travail et marquez son axe central à chaque extrémité à l'aide d'au moins trois points de repère, sur une longueur d'environ 5 mètres, afin d'obtenir une ligne droite. La carcasse en aramide étant monocouche et présentant une résistance à la traction longitudinale élevée, le raccord est réalisé en biseau, selon l'angle du plateau de la presse de vulcanisation.
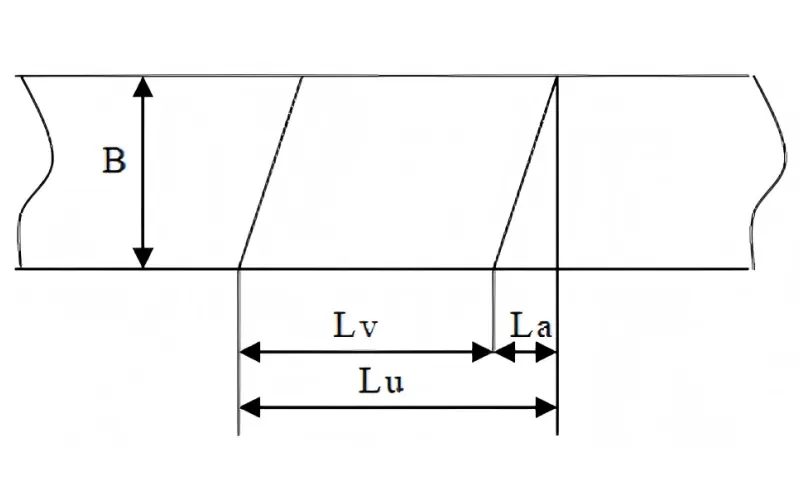
La longueur totale de l'épissure est calculée en additionnant la longueur de l'épissure l_v (déterminée par la résistance de la courroie – 4 600 mm pour une courroie de 3 500 N/mm) et la marge de chanfrein (0.3 × largeur de la courroie B). Pour une courroie de 2 000 mm de large, cela donne 0.3 × 2 000 = 600 mm, soit une longueur utile totale de l'épissure de 5 200 mm. La largeur de scellement à chaque extrémité est d'environ 150 mm (soit un décalage d'environ 100 mm entre l'extrémité du doigt et la base, plus un chanfrein de 50 mm).

Étape 3 : Parage du caoutchouc de revêtement
Avec la courroie placée sur la table de travail ou le plateau de la presse, face visible, réalisez un chanfrein à 45° le long de la ligne de soudure (en veillant à ne pas endommager la carcasse). Ensuite, chanfreinez le caoutchouc du revêtement supérieur à partir de la ligne de soudure sur toute la longueur de la courroie ; la longueur de la bande est égale à la longueur d'un doigt plus 150 mm (4 100 + 150 = 4 250 mm pour une capacité de 3 500 lb/po²). Retournez la courroie et chanfreinez le revêtement inférieur de la même manière, en décalant le point de départ de 100 mm par rapport au point de départ du revêtement supérieur, avec la même longueur de bande.
Une fois les deux faces biseautées, polissez la zone exposée et les bords d'étanchéité avec une meuleuse d'angle (une brosse métallique est préférable), en laissant environ 1 mm de caoutchouc central sans endommager la carcasse. Affinez le caoutchouc de couverture au niveau de la ligne d'étanchéité sur environ 30 mm supplémentaires pour une transition plus douce. Répétez la même opération à l'autre extrémité de la courroie.

Étape 4 : Marquage et découpe des doigts
À l'aide d'une règle ou d'un gabarit, tracez le motif des doigts sur la surface polie de la carcasse. Partez de l'axe central et tenez compte du sens de marche de la courroie : à l'extrémité avant (dans le sens de déplacement), les deux doigts extérieurs doivent être alignés avec les bords de la courroie, et le motif des doigts à l'extrémité opposée doit y correspondre exactement. En partant de l'axe central, la largeur des doigts de chaque côté doit rester supérieure à 0.5 fois la largeur standard (pour une largeur standard de 90 mm, aucun côté ne doit être inférieur à 45 mm). La longueur totale de l'épissure correspond à la valeur calculée à l'étape 2. Coupez les doigts le long des lignes tracées.
Étape 5 : Cimentation, mise en place des armatures et assemblage des doigts
Déposez le matériau de démoulage sur le plateau de la presse, positionnez la courroie en alignant les axes centraux et fixez-la, en veillant à ce que les deux doigts les plus extérieurs à l'extrémité avant soient positionnés au bord extérieur.
Nettoyer les faces des doigts et les bords d'étanchéité des deux extrémités de l'épissure avec un solvant pour éliminer la poussière et les résidus de meulage, puis appliquer le ciment une fois sec — deux couches , la première couche étant complètement séchée avant l'application de la seconde, et la stratification commençant une fois que la seconde couche est sèche à environ 80 %.
Découpez le caoutchouc de couverture (en le faisant dépasser d'environ 50 mm de la largeur de la courroie de chaque côté, en respectant l'angle de jonction), puis posez le tissu de renfort par-dessus (plus étroit que la courroie de 30 à 50 mm de chaque côté, et en retrait de 20 à 30 mm par rapport à chaque bord de scellage), en le roulant pour chasser l'air emprisonné. Placez cet ensemble (couverture et renfort collés) sur le plateau de la presse et vérifiez que les surfaces de scellage sont uniformément recouvertes de caoutchouc, dépassant d'environ 50 mm la largeur de la courroie.
Appliquez du ciment sur la couche de renfort. Une fois sec, emboîtez les doigts en séquence en maintenant un espace de 2 à 3 mm entre chaque doigt adjacent, espace rempli de caoutchouc. Une fois la rangée entièrement emboîtée, appliquez une seconde couche de ciment. Après séchage, posez une seconde couche de renfort par-dessus, en la roulant à nouveau pour éliminer les bulles d'air. Rehaussez l'épaisseur du caoutchouc de bordure de chaque côté jusqu'à atteindre celle de la carcasse, appliquez et pressez le caoutchouc de couverture, puis égalisez les deux bords avec le corps de la courroie. Terminez en appliquant un agent de démoulage sur le raccord, en installant les butées d'extrémité et en fixant le tout avec des tirants.
Étape 6 : Vulcanisation à chaud
Mettez les plateaux sous pression à 0.8 MPa dès le début du chauffage. Une fois la température de 100 °C atteinte , relâchez la pression puis appliquez-la de nouveau à 1.5 ± 0.2 MPa . Démarrez le chronomètre de polymérisation lorsque la température atteint environ 145 °C et maintenez-le pendant 65 minutes.
Étape 7 : Refroidissement et finition
Relâchez la pression uniquement lorsque le joint a refroidi en dessous de 70 °C , puis ouvrez la presse. Éliminez et polissez tout excédent de caoutchouc au niveau des joints et des bords, puis vérifiez la rectitude de l'axe et des deux bords à l'aide d'un cordeau tendu. Corrigez tout écart constaté et terminez l'opération en consignant l'intégralité du processus.
7. Facteurs clés déterminant la résistance de l'épissure
La résistance d'une épissure finale dépend des variables suivantes :
La longueur des doigts doit correspondre à la classe de résistance de la ceinture — chaque classe de résistance exige sa propre longueur de doigt vérifiée ; les paramètres ne peuvent pas être reportés d’une classe à l’autre.
L'efficacité de la liaison dépend de la qualité des couches de ciment appliquées entre la carcasse, les armatures et le revêtement en caoutchouc : ce sont elles qui transforment un assemblage mécanique à tenons en une structure porteuse continue. Une couche manquante, une couche trop humide ou une contamination de la surface de liaison fragilisent directement l'assemblage.
Il est essentiel que les conditions de polymérisation soient pleinement respectées — la température, la pression et le temps doivent tous atteindre leurs objectifs simultanément ; le non-respect de l'un de ces paramètres donne à l'épissure une apparence terminée alors qu'elle reste insuffisamment polymérisée.
La constance de la qualité d'exécution est essentielle : des étapes manuelles comme l'espacement des doigts et la profondeur de polissage, si elles sont irrégulières, créent des points faibles locaux dans l'épissure, et un point faible local cède souvent plus tôt qu'un joint réalisé de manière uniforme et prudente.
8. Bande transporteuse en aramide courante Problèmes d'épissure et causes profondes
Ouverture de la jonction — généralement due à une couverture de ciment insuffisante, une vulcanisation incomplète (à vérifier par rapport aux paramètres de l'étape 6) ou une contamination non entièrement éliminée lors du passage de nettoyage de l'étape 5.
Fissuration des bords — généralement liée à un caoutchouc de bord dont l'épaisseur n'a pas été adaptée à celle de la carcasse, ou à des problèmes de suivi de la courroie à long terme qui concentrent la contrainte sur un seul côté.
Bulles d'air — résultat d'une élimination insuffisante de l'air lors du roulage, ou de couches de ciment qui n'étaient pas complètement sèches avant l'application de la couche suivante.
Le défaut d'alignement — remonte à l'étape 2, soit à une ligne centrale imprécise, soit à des motifs de doigts aux deux extrémités qui ne correspondent pas complètement.
Défaillance précoce de l'épissure — généralement pas une seule cause, mais une combinaison : longueur des doigts non adaptée à la tension réelle de la courroie, paramètres de durcissement conservateurs et conception de la poulie ou de la tension imposant à l'épissure une contrainte cyclique supérieure à celle pour laquelle elle a été conçue.
9. Liste de contrôle des outils et équipements pour le raccordement à chaud des courroies en aramide
| Non. | Produit | Unité | Quantité |
|---|
| 1 | Plaques de serrage | paire | 2 |
| 2 | Ruban à mesurer en acier de 5 m | pc | 1 |
| 3 | Règle d'angle | pc | 1 |
| 3 | Plaque d'acier ordinaire de 2 à 3 mm (dimensionnée pour correspondre à la courroie d'origine ; épaisseur de la plaque fixée à 1 à 1.5 mm inférieure à celle de la courroie d'origine, par largeur/longueur de courroie) | pc | 1 |
| 4 | Crayon de marquage à la cire blanche | pc | 1 |
| 5 | Marqueur de ligne à la craie | pc | 1 |
| 6 | Marqueur | pc | 2 |
| 7 | Couteau tout usage | pc | 4 |
| 8 | Blades | boîte | 3 |
| 9 | Tournevis | pc | 1 |
| 10 | Ciseaux | pc | 1 |
| 11 | Coupe-fils/câbles | pc | 2 |
| 12 | Meuleuse d'angle avec roue métallique | unité | 1 |
| 13 | Machine à parer (le parage manuel est également acceptable) | unité | 1 |
| 14 | Maillet en caoutchouc (5 lb) | pc | 1 |
| 15 | Couteau à mastic/à étaler | pc | 4 |
| 16 | Sèche-cheveux / pistolet thermique | pc | 1 |
| 17 | Règle droite longue | pc | 1 |
| 18 | Brosse | pc | 2 |
| 13 | Bassin en plastique | pc | 2 |
| 14 | Tête de brosse métallique (pour meuleuse d'angle) | pc | 2 |
| 15 | Outil de polissage/dégrossissage | pc | 2 |
| 16 | Thermomètre à mercure, 0–200 °C | pc | 10 |
| 17 | Chiffon en coton blanc ou serviette non pelucheuse | m / pc | 1 ou 4 |
| 18 | Casque de sécurité | pc | 4 |
| 19 | Plateforme de travail en tôle d'acier soudée de 3 mm (longueur/largeur par site ; hauteur = poutre inférieure + plaque d'eau + épaisseur de la plaque chauffante inférieure) | unité | 2 |
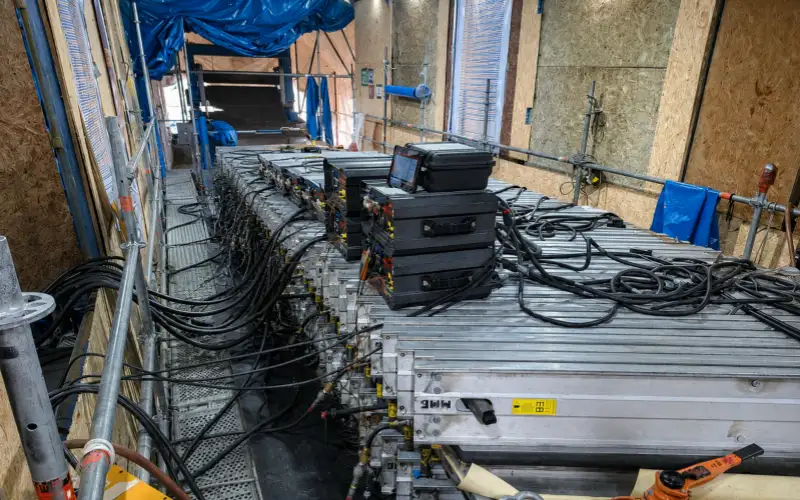
| 20 | Presse de vulcanisation antidéflagrante (souterraine) ou presse standard (hors sol) — la quantité dépend de la longueur et des spécifications de l'épissure. Chaque presse nécessite : 10 traverses en I, 10 tirants, 1 tuyau d'eau, 1 pompe hydraulique, 2 clés, 1 câble d'alimentation principal, 2 câbles d'alimentation secondaires pour les plaques chauffantes, 1 boîtier de commande, des plaques chauffantes supérieure et inférieure, une plaque de pression d'eau et un tuyau pour pompe électrique adapté aux exigences de l'équipement. | set | 1 |
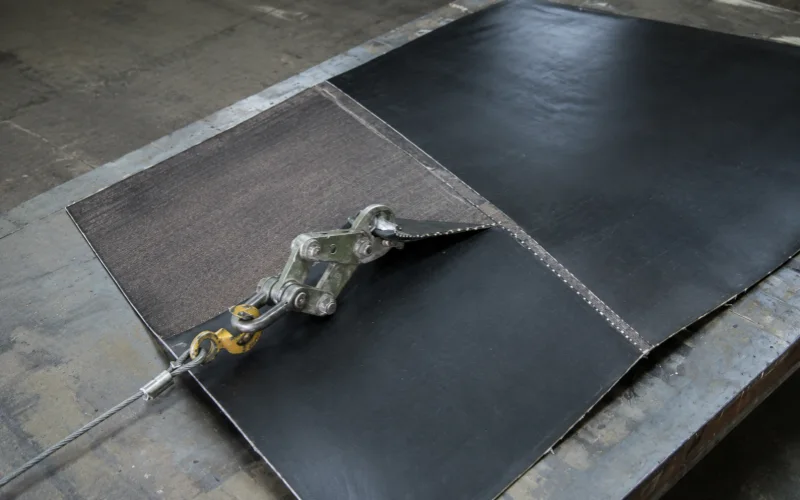
| 21 | Palans à chaîne manuels/électriques et pinces | paire | 2 |
| 22 | Solvant pour caoutchouc n° 120 / nettoyant spécifique pour épissures | L | 5 |
| 23 | Composé de caoutchouc pour l'épissage | set | au besoin |
| 24 | ciment de jonction | set | au besoin |
| 25 | Utiliser du papier antiadhésif ou un tissu en PTFE (Téflon) pour séparer les plaques chauffantes de la courroie pendant la vulcanisation. | m | au besoin |
| 26 | Planches de bois, supports et clous pour la construction de la plate-forme | / | au besoin |
| 27 | Alimentation en électricité et en eau | / | suffisant pour le fonctionnement de l'équipement |
10.Conclusion
Le raccordement d'une bande transporteuse en aramide est un détail crucial : c'est le point de convergence de la conception de la carcasse, du procédé de collage et de la qualité de l'installation, et c'est généralement ce qui détermine la durée de vie de la bande. Si vous avez besoin de paramètres de raccordement adaptés aux spécifications de votre bande, veuillez nous communiquer sa largeur, sa résistance, l'épaisseur de son revêtement et les paramètres de votre convoyeur. Nous pourrons ainsi vous aider à déterminer les dimensions des doigts et les paramètres de vulcanisation appropriés.
11. FAQ
Quelle méthode d'épissure est la plus adaptée à une bande transporteuse en aramide ?
Un épissure à doigts vulcanisée à chaud. La carcasse monocouche à chaîne droite d'une courroie en aramide ne permet pas l'application d'une épissure par escalier, qui repose sur le décalage de plusieurs plis de tissu. L'épissure à doigts est actuellement la méthode qui permet de répartir la charge du joint sans sectionner la fibre porteuse.
Peut-on utiliser des fixations mécaniques pour une bande transporteuse en aramide ?
En théorie, cette solution peut servir de mesure d'urgence temporaire, mais en pratique, son utilisation est très limitée. Les fixations en plastique sont trop fragiles et ont tendance à se fissurer, et les fixations en acier sont limitées par l'épaisseur généralement plus importante de la bande en aramide, ce qui rend l'installation difficile si la longueur des boulons n'est pas parfaitement adaptée. Un épissure vulcanisée à chaud reste l'option la plus fiable pour les applications à haute tension.
Quelle peut être la résistance d'une épissure de courroie en aramide ?
Cela dépend de la correspondance entre la longueur des doigts et la résistance nominale de la courroie, de la qualité de la construction des couches de liaison et du respect scrupuleux des paramètres de polymérisation. Un assemblage à doigts correctement réalisé peut atteindre une efficacité de fatigue dynamique supérieure à 30 % selon les tests standard de l'Université de Hanovre, un résultat comparable à celui des courroies tissées haute résistance.
Pourquoi un raccord de courroie aramide cède-t-il ? La plupart des cas sont dus à une couverture de ciment insuffisante, une vulcanisation incomplète, une contamination restée dans la ligne de collage lors de la stratification ou des dimensions des doigts qui ne correspondent pas à la résistance réelle de la courroie.
En quoi une épissure de courroie en aramide diffère-t-elle d'une épissure de courroie EP ou en câble d'acier ?
Les courroies EP multicouches en tissu utilisent un véritable épissure étagée, où les plis de tissu décalés forment une section transversale étagée. Les courroies à câbles d'acier utilisent une épissure à recouvrement décalé, où les recouvrements des câbles sont décalés plutôt que superposés en gradins. Les courroies en aramide, avec leur carcasse monocouche, ne peuvent utiliser aucune de ces méthodes ; seule une épissure à doigts convient.