نکته: تمام پارامترهای ذکر شده در این مقاله از یکی از پروژههای تولیدی واقعی ما گرفته شده است.
1.Introduction
اگر از یک سیستم نوار نقاله با کشش بالا، مسافت طولانی یا بار سنگین استفاده میکنید، احتمالاً در حال حاضر از تسمه نقاله آرامید استفاده میکنید - یا به فکر استفاده از آن هستید . این تسمه از تسمه فولادی سبکتر است و مقاومت بهتری در برابر پارگی دارد، اما یک شرط دارد: اتصال تسمه نقاله آرامید باید به درستی انجام شود. مهم نیست که خود تسمه چقدر کشش را میتواند تحمل کند - اگر اتصال نتواند تحمل کند، کل تسمه نیز نمیتواند تحمل کند.
در این راهنما، هر آنچه را که باید بدانید، بررسی خواهیم کرد: چرا منطق اتصال تسمههای آرامیدی با سایر انواع تسمه متفاوت است، خود اتصال چگونه مهندسی میشود، روش استاندارد اتصال تسمه نقاله چگونه است، چگونه کیفیت اتصال را پس از اتمام آن ارزیابی کنیم و چگونه علت اصلی را در صورت بروز مشکل ردیابی کنیم. ما از پارامترهای اتصال واقعی از یک نمونه تولید واقعی یک تسمه آرامیدی با رتبه ۳۵۰۰ نیوتن بر میلیمتر (DP3500-2000×1، عرض ۲۰۰۰ میلیمتر) به عنوان یک مثال کاربردی استفاده خواهیم کرد - بنابراین آنچه میخوانید یک نظریه انتزاعی نیست، بلکه اعدادی است که واقعاً در تولید به کار گرفته شدهاند.
ما تسمه نقالههای آرامید تولید میکنیم. این راهنما یک مرجع فنی و فرآیندی است که برای تیم نصب خودتان یا یک پیمانکار حرفهای اتصال در نظر گرفته شده است.
اگر تنها چیزی که نیاز دارید نحوه اتصال تسمه نقاله آرامید است، به بخش «روش اتصال» بروید. اگر منطق مهندسی پشت آن را میخواهید، مستقیماً آن را بخوانید.
2. چرا تسمههای آرامید به اتصال انگشتی نیاز دارند؟
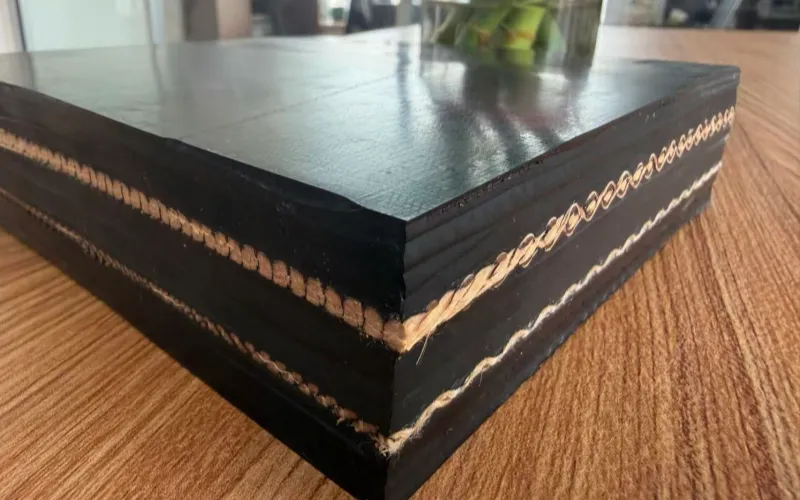
الیاف آرامید یک نقطه ضعف ذاتی دارد: مقاومت ضعیف در برابر خستگی ناشی از فشار . خم شدن یا فشرده شدن مکرر آن باعث میشود که استحکام خود را بسیار سریعتر از حالت کشش خالص از دست بدهد. به همین دلیل است که هنگام طراحی اسکلت تسمه آرامید، اولویت این است که الیاف تحت کشش ثابت و خارج از فشردگی نگه داشته شوند. برای دستیابی به این هدف، تسمههای آرامید مدرن عموماً با ساختار تار مستقیم ساخته میشوند - هر نخ تار آرامید در یک صفحه صاف، مستقیم، بدون چین و چروک و تحت کشش ثابت قرار میگیرد. نخهای پود و چسباننده در بالا و پایین آن صفحه قرار میگیرند تا تار را در موقعیت خود نگه دارند، اما خود الیاف آرامید هرگز در هیچ نقطهای تحت فشردگی قرار نمیگیرد.
همین الزام - یعنی نگه داشتن تار تحت کشش ثابت - دلیل ساخت لاشههای آرامید به صورت تک لایه نیز هست . روی هم قرار دادن چندین لایه، ناگزیر باعث ایجاد فشردگی موضعی بین لایهها میشود که کل هدف طراحی را نقض میکند.
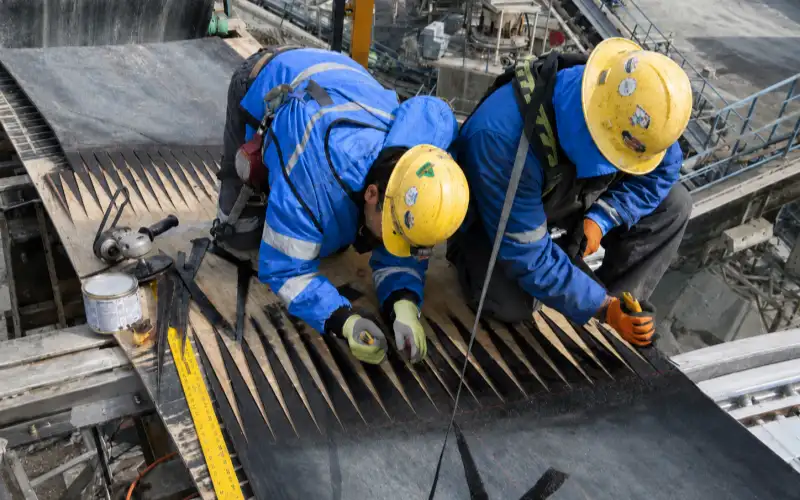
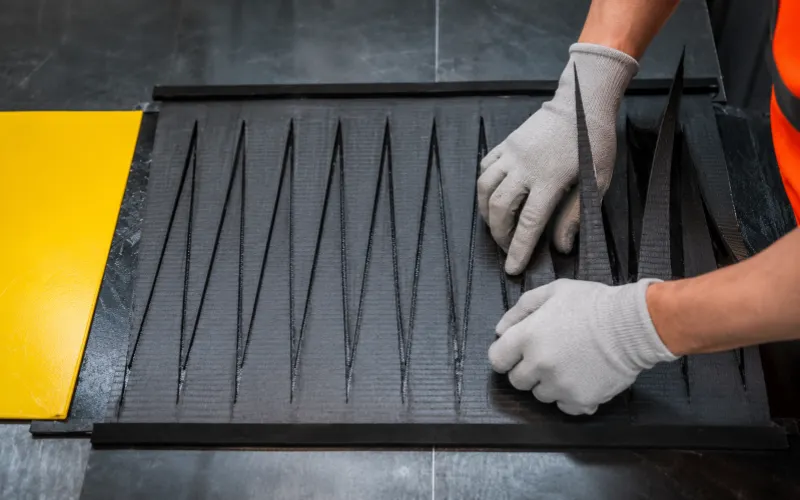
یک لاشه تک لایه نتیجه مستقیمی دارد: اتصال پلهای ، که به صورت پلکانی روی چندین لایه پارچه در مقابل یکدیگر قرار میگیرد، جایی برای کار روی این نوع ساختار ندارد. اتصال پلهای به چندین لایه پارچه نیاز دارد که هر کدام به طول متفاوتی روی هم قرار میگیرند تا در ضخامت تسمه به صورت پلکانی قرار گیرند - و یک تسمه آرامید فقط یک لایه دارد و لایه دوم یا سومی برای تکان خوردن روی آن وجود ندارد. با توجه به طراحی تک لایه و با تارهای مستقیم که در حال حاضر در صنعت استاندارد است، تنها هندسهای که میتواند بار اتصال را بدون برش مستقیم از میان تارهای تحمل بار پخش کند، اتصال انگشتی است - برش هر انتهای تسمه به یک ردیف از انگشتیهای مخروطی به هم پیوسته، بنابراین ناحیه پیوند کشیده میشود و بار به تدریج منتقل میشود، نه اینکه روی یک خط برش مستقیم متمرکز شود.
برای درک بهتر: استحکام کششی آرامید حدود ۳۶۰۰ مگاپاسکال و مدول الاستیک آن حدود ۱۱۲۰۰۰ مگاپاسکال است - هر دو نزدیک به طناب فولادی (به ترتیب ۳۹۲۵ مگاپاسکال و ۱۷۰۰۰۰ مگاپاسکال) - اما وزن مخصوص آن تنها ۱.۴۴ است، کمتر از یک پنجم طناب فولادی ۷.۸۵. این ترکیبی است که به تسمه آرامید اجازه میدهد هم قوی و هم سبک باشد. اما همچنین به معنای کشیدگی کم و مدول بالا است که دقت مورد نیاز هنگام ساخت اتصال را افزایش میدهد - خطاهای کوچکی که یک تسمه پارچهای پلیاستر یا نایلونی ممکن است تحمل کند، تحت بار روی تسمه آرامید تشدید میشوند.
۳. اتصال انگشت در واقع چه شکلی است؟
۳.۱ چگونه ابعاد انگشت تعیین میشود
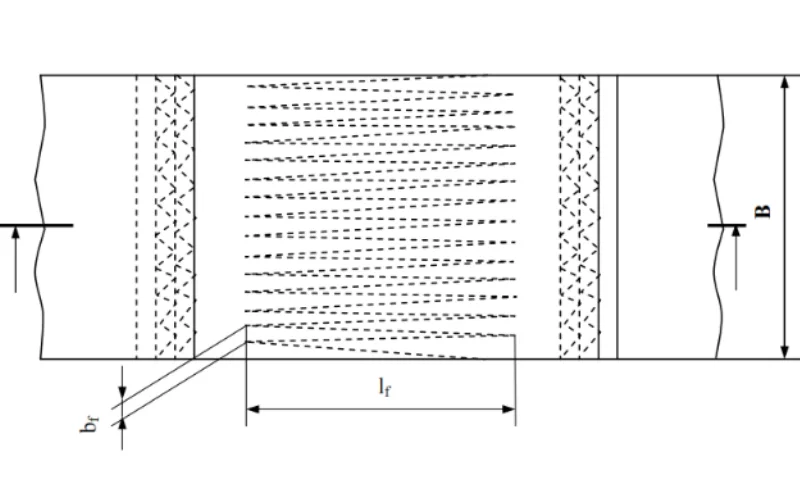
یک اتصال انگشتی، هر انتهای تسمه را به یک ردیف از انگشتیهای بلند و مخروطی شکل برش میدهد، سپس دو ردیف را به هم قفل میکند و آنها را با لاستیک اتصال سفت نشده به هم میچسباند. عرض پایه استاندارد برای یک انگشتی ۵۰ میلیمتر است ، زیرا اکثر عرضهای تسمه به صورت مضربی از ۵۰ تولید میشوند که چیدمان انگشتی را ساده میکند.
طول انگشت از آزمایش بیرون کشیدن انگشت، در دو مرحله بدست میآید:
مرحله اول - ابتدا یک اتصال آزمایشی با استفاده از یک اندازه مرجع ثابت به طول ۱۰۰ میلیمتر و عرض ۵۰ میلیمتر در هر دو انتها ساخته میشود که به طور معمول از طریق ولکانیزاسیون پخته میشوند. پس از پخته شدن، یک انگشت از نمونه بریده شده و روی دستگاه تست کشش کشیده میشود تا نیروی مورد نیاز برای بیرون کشیدن آن از بین دو انگشت نیمه مقابل اندازهگیری شود (این نیروی بیرون کشیدن به صورت τg ثبت میشود). این مرحله قابلیت اتصال واقعی آن ترکیب خاص مواد - سیمان، لاشه و فرآیند اتصال - را اندازهگیری میکند. نتیجه مورد انتظار در اینجا این است که انگشت به جای شکستن، بیرون کشیده شود - این نتیجه طبیعی و مورد نظر این مرحله است، نه یک شکست.
مرحله دوم - مقدار نیروی کشش، همراه با رتبهبندی استحکام واقعی تسمه و عرض انگشتی که قرار است در تولید استفاده شود، برای محاسبه معکوس طول انگشتی واقعی برای تولید استفاده میشود. یک انگشتی بلندتر، ناحیه اتصال بیشتری دارد و بنابراین برای کشش به نیروی بیشتری نیاز دارد، بنابراین طول صحیح انگشتی را میتوان به طور متناسب محاسبه کرد: طولی که در آن نیروی کشش با نیرویی که سطح مقطع انگشتی باید تحمل کند - و در آن بشکند - زیر رتبهبندی استحکام هدف مطابقت دارد. تنها در آن طول محاسبه شده، اتصال قبل از کشش به هدف طراحی شکستن انگشتی میرسد و این نتیجه در نهایت از طریق آزمایش کامل خستگی دینامیکی تأیید میشود.
این نتیجه با اعداد واقعی به این صورت است. برای تسمهای با درجهبندی ۳۵۰۰ نیوتن بر میلیمتر، پارامترهای نهایی تولید عبارتند از:
رتبهبندی استحکام تسمه (نیوتن/میلیمتر) | عرض انگشت (b_f) (میلیمتر) | طول انگشت L_f (میلیمتر) | طول آرماتور (میلیمتر) | طول اتصال l_v (میلیمتر) |
3500 | 90 | 4100 | 4400 | 4600 |
توجه داشته باشید که عرض انگشتی تولیدی (۹۰ میلیمتر) پهنتر از پایه مرجع ۵۰ میلیمتری است - خودِ عرض انگشتی با رتبهبندی استحکام تسمه سنجیده میشود و هم عرض و هم طول باید برای هر رده استحکام به طور مستقل تأیید شوند. شما نمیتوانید پارامترها را از یک رتبهبندی به رتبهبندی دیگر منتقل کنید.
۳.۲ چگونه نیرو در امتداد انگشت حرکت میکند
نیرویی که یک انگشت تحمل میکند در طول آن یکنواخت نیست - این نیرو به تدریج از پایه تا نوک کاهش مییابد، زیرا با باریک شدن نوک، سطح مقطع آن باریکتر میشود، بنابراین نیروی کمتری میتواند در نوک منتقل شود. دقیقاً به همین دلیل است که اتصال انگشتی از یک اتصال لب به لب مستقیم بهتر عمل میکند: به جای اینکه کل بار کششی روی یک خط قرار گیرد، به تدریج در کل طول مخروطی منتقل میشود و هر مقطع در طول مسیر، سهم به نسبت کمتری را تحمل میکند.
در طول لایه گذاری، انگشتیهای مجاور مستقیماً به یکدیگر متصل نمیشوند - یک فاصله ۲ تا ۳ میلیمتری عمداً بین آنها باقی میماند و آن فاصله به جای اینکه به عنوان یک خط تماس خشک باقی بماند، با لاستیک اتصال پر میشود. هرچه این فاصله دقیقتر کنترل شود، بار به طور مساویتری بین انگشتیهای مجاور تقسیم میشود.
۳.۳ نقش لایه تقویتکننده و لایههای پیوند دهنده
نوک انگشتها آسیبپذیرترین نقطه در کل اتصال هستند - به خصوص نزدیک قرقره، جایی که نیروی شعاعی یا تجمع مواد به دام افتاده میتواند انگشتها را از هم جدا کند (که در صنعت به آن "بیرون زدگی" میگویند). برای جلوگیری از این امر، یک پارچه تقویتکننده با بافت باز در بالا و پایین بدنه مفصل انگشتی متصل میشود و از نوک انگشتها فراتر میرود.
دوباره به مورد واقعی برمیگردیم: لایه تقویتکننده مورد استفاده در اتصال DP3500، برزنت NN200-1980 است که در کارخانه با 0.8 میلیمتر سیمان در یک طرف و 3.0 میلیمتر در طرف دیگر - که سطح ضخیمتر آن روی بدنه قرار میگیرد - با ضخامت تقویمی 4.5 میلیمتر در هر لایه، هم در بالا و هم در پایین، از قبل پوشش داده شده است. مقاومت کششی خود این پارچه تقویتکننده هیچ نقشی در محاسبه بار اتصال ندارد - تنها عملکرد آن جلوگیری از جدا شدن نوک انگشتان است، به همین دلیل است که یک بافت باز به طور خاص برای به حداکثر رساندن چسبندگی به جای مقاومت الیاف انتخاب میشود.
۳.۴ بازیابی لاستیک روکش
پس از چیده شدن لایههای اتصال و تقویتکننده بدنه، لاستیک پوشش بالا و پایین باید به طور کامل بازسازی شود تا ناحیه اتصال از نظر مقاومت در برابر سایش، مقاومت در برابر ضربه و عملکرد آببندی با بقیه تسمه مطابقت داشته باشد.
۴. تفاوت اتصال تسمه آرامید با سایر روشهای اتصال تسمه
اتصال انگشتی مورد استفاده در تسمههای آرامیدی، اتصال پلهای مورد استفاده در تسمههای پارچهای چندلایه EP/NN و اتصال مورد استفاده در تسمههای فولادی، سه رویکرد مکانیکی کاملاً متفاوت هستند - به راحتی میتوان آنها را با هم ترکیب کرد، بنابراین ارزش دارد که آنها را به وضوح از هم جدا کنیم.
① تسمههای پارچهای چندلایه EP/NN : اتصال "پلهای" واقعی. این تسمهها دارای اسکلتی هستند که از چندین لایه پارچه روی هم چیده شده ساخته شده است. برای اتصال آنها، هر لایه به طول متفاوتی، از بالا به پایین به صورت پلکانی، برش داده میشود، به طوری که وقتی دو انتهای تسمه به هم میرسند، انتهای برش خورده هر لایه با لایه مربوطه از انتهای دیگر همپوشانی دارد. در مقطع عرضی، این یک پروفیل پلهای واقعی ایجاد میکند - که اصطلاح "اتصال پلهای" در واقع از آنجا آمده است: یک مقطع پلهای که از ضخامت تسمه عبور میکند. این روش برای کار کردن به چندین لایه پارچه نیاز دارد.
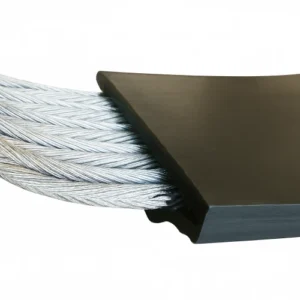
② تسمههای فولادی : یک اتصال روی هم افتاده، نه یک اتصال پلهای. بدنه تسمه فولادی از پارچه لایه لایه تشکیل نشده است - بلکه یک صفحه واحد از تارهای فولادی موازی است که در کنار هم قرار گرفتهاند. تارها را نمیتوان مانند لایههای پارچه به صورت پلکانی از نظر ضخامت جابجا کرد. در عوض، لاستیک از هر سر تسمه جدا میشود و تارهای هر دو سر تسمه به هم متصل میشوند - اما نقطه شروع اتصال برای هر تسمه عمداً نسبت به همسایههایش به صورت پلکانی طراحی شده است، به طوری که در هر مقطع عرضی مشخص در امتداد اتصال، فقط برخی از تارها در ناحیه انتقال خود قرار دارند در حالی که بقیه کاملاً پیوسته باقی میمانند. از بالا که نگاه کنیم، این طرح پلکانی تا حدودی یک الگوی بصری "پلهای" دارد، اما از نظر مکانیکی هیچ ارتباطی با اتصال پلهای واقعی در طول ضخامت مورد استفاده در تسمههای EP ندارد - اصطلاح دقیق آن اتصال روی هم افتاده تسمه است.
3. تسمههای آرامید : تک لایه، بنابراین هیچ یک از روشها اعمال نمیشود - فقط اتصال انگشتی کار میکند. اسکلت تسمه آرامید یک ساختار تک لایه و با تار مستقیم است - نه لایههای چندگانه مورد نیاز برای اتصال پلهای را دارد و نه طرح طناب کنار هم تسمههای طناب فولادی را. تنها راه برای پخش بار در سراسر اتصال بدون برش مستقیم از میان تار، برش کل لاشه تک لایه به انگشتان متصل و اتصال آن به صورت یک ورق پیوسته است. این تفاوت اساسی بین اتصال انگشتی تسمه آرامید و دو روش دیگر است.
دادههای آزمایش، قابلیت اطمینان این رویکرد را تأیید میکنند. تحت آزمایش استاندارد خستگی دینامیکی دانشگاه هانوفر - یک تسمه بیانتها که روی یک دستگاه آزمایش اجرا میشود و در آن کشش از 10٪ به 100٪ بار خستگی در یک چرخه 50 ثانیهای، با نیاز به 10,000 چرخه بدون شکست، افزایش مییابد - اتصالات تسمه با طناب فولادی معمولاً به حدود 50٪ راندمان اتصال دینامیکی دست مییابند. اتصالات انگشتی تسمه از جنس پارچه بافته شده با استحکام بالا، تحت همان شرایط آزمایش، از نظر تاریخی کمی بیش از 30٪ بازدهی داشتهاند.
اتصالات تسمه آرامید ساخته شده بر اساس این منطق اتصال انگشتی با این موضوع مطابقت داشتهاند: سه نمونه آزمایش شده، همگی به 30٪ استحکام خستگی دینامیکی رسیدند، که با تسمههای پارچهای بافته شده قابل مقایسه برابری میکند. در یک آزمایش خمش معکوس جداگانه - تسمه دور چهار قرقره میچرخد، با کشش از 12.5٪ استحکام پارگی شروع میشود و هر 125,000 چرخه تا زمان پارگی 5٪ افزایش مییابد - اتصالات قبل از پارگی تا 27 تا 32٪ از استحکام پارگی کامل تسمه را حفظ کردند و اندازهگیری کشش پس از آزمایش، کاهش کمتر از 5٪ در استحکام بدنه را نشان داد.
این موضوع تأیید میکند که بدنهی آرامید با تارهای صاف، عمر خستگی خود را در اثر اتصال و فرآیند چرخهی بارگذاری بالا از دست نمیدهد - که از نظر تاریخی یکی از سؤالات بیپاسخ در مورد اینکه آیا تسمههای آرامید میتوانند در درازمدت دوام بیاورند یا خیر، و سؤالی که اکنون دادهها به آن پاسخ میدهند.
۵. بستهای مکانیکی: برای تسمههای آرامید به ندرت مناسب هستند
استفاده از بستهای مکانیکی یک روش تعمیر موقت رایج در برخی از انواع تسمهها است، اما به طور خاص در تسمههای آرامیدی، چند محدودیت واقعی وجود دارد که باید به آنها اشاره کرد:
اتصال دهندههای صفحه فولادی از نظر فنی امکانپذیر هستند، اما کاربرد عملی آنها نیز بسیار محدود است. تسمههای آرامید اغلب برای مطابقت با رتبهبندی استحکام تسمههای فولادی ساخته میشوند، به این معنی که تسمه نهایی معمولاً ضخیمتر از تسمه فولادی مشابه است. مگر اینکه پیچهای اتصال دهنده به اندازه کافی بلند باشند تا با آن ضخامت مطابقت داشته باشند، نصب مناسب و گیره محکم دشوار میشود.
به طور کلی، اتصال دهندههای مکانیکی یک راه حل استاندارد برای تسمههای آرامید نیستند - آنها بیشتر یک گزینه نظری هستند که کاربرد بسیار کمی در دنیای واقعی دارند. برای کاربردهای با تنش بالا، اتصال جوش داده شده با حرارت بالا تنها روشی است که به طور قابل اعتمادی دوام میآورد.
6. اتصال ولکانیزه داغ هسته برای روش تسمه نقاله آرامید
در زیر فرآیند استاندارد این روش اتصال کابل آمده است که به عنوان مرجع فنی برای تیم نصب یا ارائه دهنده خدمات اتصال کابل تحت قرارداد شما ارائه شده است. هر مرحله شامل اقدامات کلیدی، پارامترها و نکاتی است که باید رعایت شوند.
مرحله 1: آماده سازی محل و مصالح
محل کار باید تمیز، خشک و دور از نور مستقیم خورشید باشد، و در طول عملیات باد یا گرد و غبار معلق در هوا وجود نداشته باشد - باد بر زمان خشک شدن سیمان تأثیر میگذارد و گرد و غباری که وارد خط اتصال میشود، چسبندگی را به خطر میاندازد. دمای محیط نباید از ۱۵ درجه سانتیگراد کمتر شود، زیرا دمای پایین، عملآوری سیمان را کند کرده و استحکام اتصال را تضعیف میکند. در صورت امکان، باید از شرایط رطوبت بالا نیز اجتناب شود و در صورت بارش باران یا برف، محل کار باید در مکانی سرپوشیده قرار گیرد.
مواد مورد نیاز: سیمان اتصال (مخلوط شده از حلال لاستیک ۱۲۰# و ترکیب هسته با نسبت ۵:۱، یا یک سیمان اختصاصی از پیش مخلوط شده - ماندگاری معمولاً حدود ۶ ماه است، در جای خشک، خنک، سایهدار و دور از منابع احتراق نگهداری شود)، یک حلال تمیزکننده (حلال لاستیک ۱۲۰# یا یک پاککننده مخصوص اتصال) و ماده جداکننده (پارچه نبافته یا کاغذ جداکننده مقاوم در برابر دمای بالا، که بین اتصال و صفحه پرس ولکانیزه قرار میگیرد).
مرحله 2: علامت گذاری خط مرکزی و تعیین طول کل اتصال
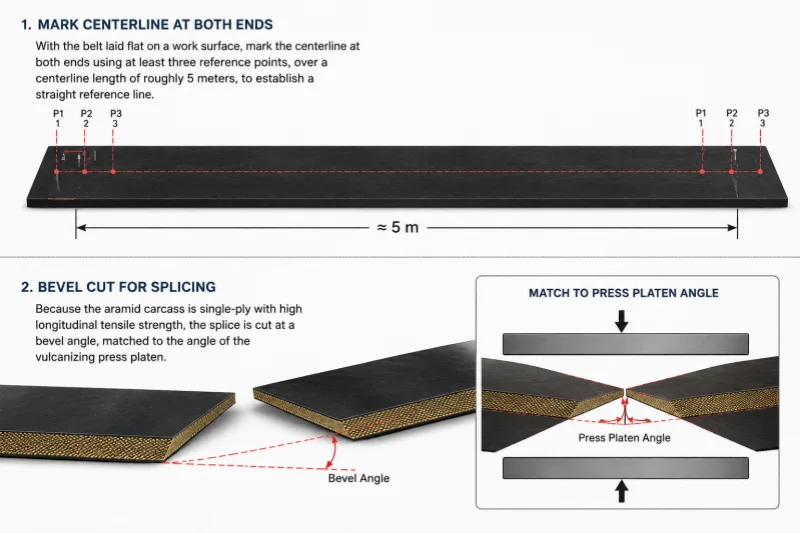
تسمه را صاف روی سطح کار قرار دهید، خط مرکزی را در هر دو انتها با استفاده از حداقل سه نقطه مرجع، در طول خط مرکزی تقریباً ۵ متر، علامت گذاری کنید تا یک خط مرجع مستقیم ایجاد شود. از آنجا که لاشه آرامید تک لایه با استحکام کششی طولی بالا است، اتصال با زاویه مورب، مطابق با زاویه صفحه پرس ولکانیزه، برش داده میشود.
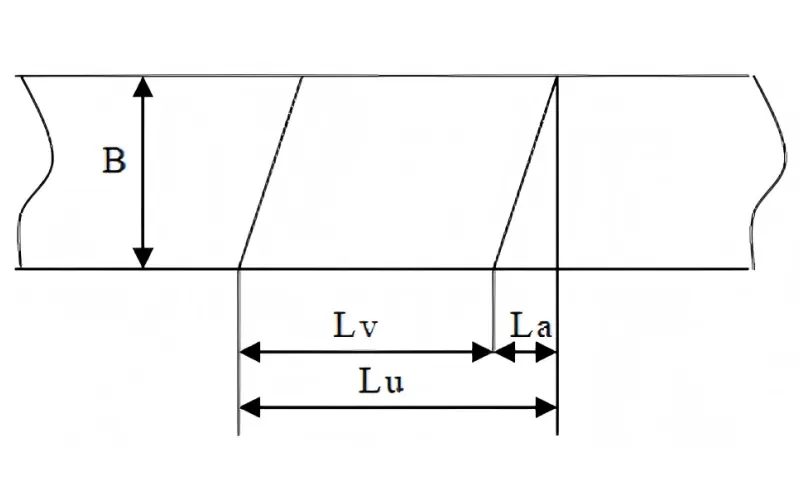
طول کل اتصال به صورت طول اتصال l_v (که توسط رتبهبندی استحکام تسمه تنظیم میشود - ۴۶۰۰ میلیمتر برای تسمه ۳۵۰۰ نیوتن بر میلیمتر) به علاوهی مقدار پخ (۰.۳ × عرض تسمه B) محاسبه میشود. برای تسمهای با عرض ۲۰۰۰ میلیمتر، این مقدار ۰.۳ × ۲۰۰۰ = ۶۰۰ میلیمتر است که طول کل اتصال کاربردی ۵۲۰۰ میلیمتر را میدهد. عرض آببندی هر انتها حدود ۱۵۰ میلیمتر است (تقریباً ۱۰۰ میلیمتر انحراف از نوک انگشت تا ریشه به علاوهی ۵۰ میلیمتر پخ).
مرحله 3: جدا کردن لاستیک روکش
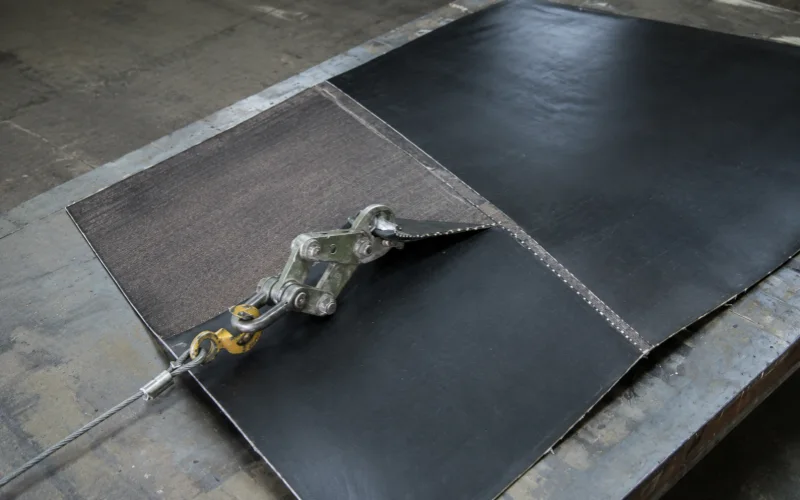
در حالی که تسمه روی میز کار یا صفحه پرس قرار دارد و رو به بالا کار میکنید، یک برش اریب ۴۵ درجه در امتداد خط آببندی ایجاد کنید (مراقب باشید که به پارچه بدنه آسیبی نرسد)، سپس لاستیک پوشش بالایی را از خط آببندی در امتداد طول تسمه به عقب بکشید - طول نوار برابر است با طول انگشت به علاوه ۱۵۰ میلیمتر (۴۱۰۰ + ۱۵۰ = ۴۲۵۰ میلیمتر برای درجه ۳۵۰۰). تسمه را برگردانید و پوشش زیرین را به همان روش بکشید، و نقطه شروع را ۱۰۰ میلیمتر از ابتدای قسمت بالایی، با همان طول نوار، جابجا کنید.
وقتی هر دو طرف صاف شدند، قسمتهای در معرض دید و لبههای درزگیر را با سنگ فرز (ترجیحاً از برس سیمی استفاده کنید) صیقل دهید و حدود ۱ میلیمتر از لاستیک مرکزی را بدون آسیب رساندن به پارچه بدنه باقی بگذارید. برای انتقال نرمتر، لاستیک پوششی را در خط درزگیری به اندازه ۳۰ میلیمتر دیگر یا بیشتر بیرون بزنید. همین فرآیند را در انتهای دیگر تسمه تکرار کنید.
مرحله ۴: علامتگذاری و بریدن انگشتان
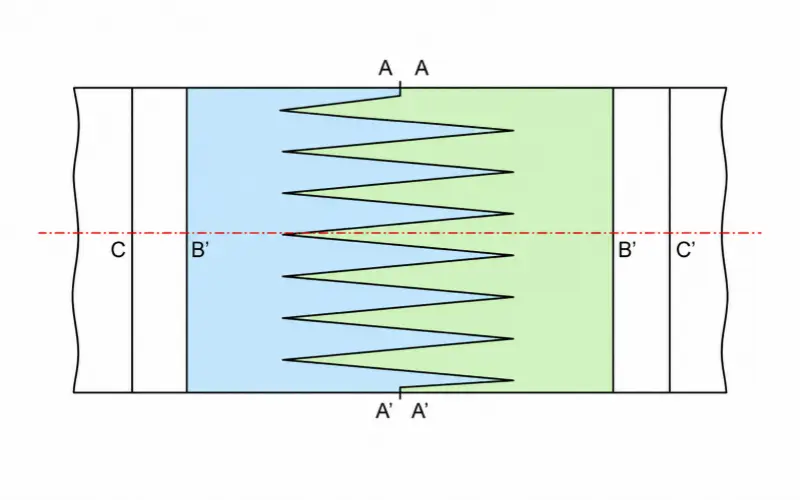
الگوی انگشت را با استفاده از یک خط کش یا شابلون روی سطح صیقل داده شده بدنه علامت بزنید. از خط مرکزی شروع کنید و به جهت حرکت تسمه توجه کنید - در انتهای جلویی (در جهت حرکت)، دو انگشتی بیرونی باید در لبههای تسمه قرار گیرند و الگوی انگشتی در انتهای مقابل باید دقیقاً با آن مطابقت داشته باشد. با حرکت از خط مرکزی، عرض انگشتیهای هر دو طرف باید بالاتر از 0.5 × عرض استاندارد انگشتی باشد (برای استاندارد 90 میلیمتری، هیچ طرف نباید کمتر از 45 میلیمتر باشد). طول کل اتصال با مقدار محاسبه شده در مرحله 2 مطابقت دارد. انگشتیها را در امتداد خطوط علامتگذاری شده برش دهید.
مرحله ۵: سیمانکاری، آرماتورگذاری و مونتاژ انگشتی
مواد جداکننده را روی صفحه پرس قرار دهید، تسمه را با خطوط مرکزی تراز کنید و آن را محکم کنید، دو انگشت بیرونی را در انتهای جلویی در لبه بیرونی نگه دارید.
سطح تماس دو سر اتصالات و لبههای درزگیر را با حلال تمیز کنید تا گرد و غبار و بقایای سنگزنی از بین برود، سپس پس از خشک شدن، سیمان را دو لایه اعمال کنید ، به طوری که لایه اول قبل از اعمال لایه دوم کاملاً پاک شود و پس از خشک شدن تقریباً ۸۰٪ لایه دوم، عملیات لایهگذاری آغاز شود.
لاستیک پوشش را برش دهید (حدود ۵۰ میلیمتر از عرض تسمه در هر طرف، مطابق با زاویه اتصال) و پارچه تقویتکننده را روی آن قرار دهید (از هر طرف ۳۰ تا ۵۰ میلیمتر از تسمه باریکتر باشد، ۲۰ تا ۳۰ میلیمتر از هر لبه آببندی عقبنشینی کنید) و آن را لوله کنید تا هوای محبوس شده خارج شود. این پایه پوشش و تقویتکننده سیمانی را روی صفحه پرس قرار دهید و بررسی کنید که سطوح آببندی به طور یکنواخت با لاستیک پوشانده شده باشند و حدود ۵۰ میلیمتر از عرض تسمه امتداد داشته باشند.
سیمان را روی لایه تقویتکننده بمالید و پس از خشک شدن، انگشتیها را به ترتیب در هم قفل کنید و فاصله ۲ تا ۳ میلیمتری بین انگشتیهای مجاور را که با لاستیک پر شدهاند، نگه دارید. پس از اینکه ردیف کاملاً در هم قفل شد، یک لایه دیگر سیمان بمالید و پس از خشک شدن، یک لایه تقویتکننده دوم روی آن قرار دهید و دوباره آن را بچرخانید تا هوا خارج شود. لاستیک لبه را در هر دو طرف جمع کنید تا با ضخامت بدنه مطابقت داشته باشد، لاستیک پوششی را اعمال کرده و فشار دهید و هر دو لبه را با بدنه تسمه تراز کنید. با قرار دادن مواد جداکننده روی محل اتصال، نصب سدهای انتهایی و محکم کردن با میلههای مهار، کار را تمام کنید.
مرحله 6: ولکانیزاسیون داغ
هنگام شروع گرمایش، صفحات را تا 0.8 مگاپاسکال تحت فشار قرار دهید. هنگامی که دما به 100 درجه سانتیگراد رسید ، فشار را رها کرده و دوباره تا 1.5 ± 0.2 مگاپاسکال فشار دهید. هنگامی که دما تقریباً به 145 درجه سانتیگراد رسید، تایمر پخت را روشن کنید و به مدت 65 دقیقه در این حالت نگه دارید.
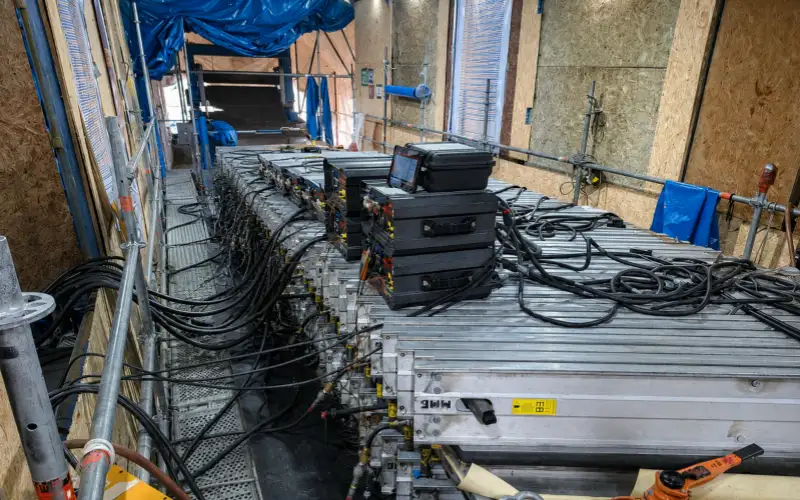
مرحله ۴: خنکسازی و پرداخت نهایی
فشار را فقط زمانی رها کنید که اتصال به زیر ۷۰ درجه سانتیگراد خنک شده باشد ، سپس پرس را باز کنید. هرگونه لاستیک اضافی در خطوط آببندی و لبههای همتراز را ببرید و صیقل دهید و با استفاده از یک خط مرجع محکم، خط مرکزی و هر دو لبه را از نظر صافی بررسی کنید. هرگونه انحرافی را که مشاهده کردید، اصلاح کنید و فرآیند را با ثبت کامل عملیات تکمیل کنید.
۷. عوامل کلیدی تعیین کننده استحکام اتصال
اینکه یک اتصال نهایی چقدر محکم باشد به متغیرهای زیر بستگی دارد:
اینکه آیا طول انگشت با رتبهبندی قدرت کمربند مطابقت دارد یا خیر - هر رده قدرت به طول انگشت تأیید شده خود نیاز دارد؛ پارامترها را نمیتوان بین رتبهبندیها منتقل کرد.
اینکه آیا لایههای اتصال به درستی ساخته شدهاند یا خیر - پوششهای سیمانی بین لاشه، آرماتور و لاستیک پوشش چیزی است که یک الگوی انگشتی مکانیکی به هم پیوسته را به یک ساختار تحمل بار پیوسته تبدیل میکند. یک پوشش از دست رفته، یک پوشش اعمال شده خیلی مرطوب یا آلودگی روی سطح اتصال مستقیماً اتصال را تضعیف میکند.
صرف نظر از اینکه شرایط پخت به طور کامل رعایت شده باشد - دما، فشار و زمان - همه باید همزمان به اهداف خود برسند؛ عدم رعایت هر یک از آنها باعث میشود که اتصال نهایی به نظر برسد، در حالی که به طور ناقص پخت میشود.
اینکه آیا کیفیت کار ثابت میماند یا خیر - مراحل دستی مانند فاصله انگشتان و عمق ساب زدن، اگر ناهموار باشند، نقاط ضعف موضعی در محل اتصال ایجاد میکنند و یک نقطه ضعف موضعی اغلب زودتر از اتصالی که به طور یکنواخت و محافظهکارانه ساخته شده است، خراب میشود.
۸. تسمه نقاله آرامید معمولی مشکلات اتصال و علل ریشهای آن
باز شدن محل اتصال - معمولاً به دلیل پوشش ناکافی سیمان، ولکانیزاسیون ناقص (بررسی پارامترهای مرحله ۶) یا آلودگی که در طول مرحله تمیز کردن مرحله ۵ به طور کامل از بین نرفته است، رخ میدهد.
ترک خوردگی لبه - معمولاً به لاستیک لبه که برای مطابقت با ضخامت بدنه ساخته نشده است، یا مشکلات ردیابی طولانی مدت تسمه که فشار را در یک طرف متمرکز میکند، مربوط میشود.
حبابهای هوا - نتیجهی حذف ناکافی هوا در حین غلتک زدن، یا لایههای سیمانی که قبل از اعمال لایه بعدی کاملاً خشک نشدهاند.
عدم همترازی - به مرحله ۲ برمیگردد، یا خط مرکزی نادرست است یا الگوهای انگشت در دو انتها که کاملاً با هم مطابقت ندارند.
خرابی زودهنگام اتصال - معمولاً نه یک دلیل واحد، بلکه ترکیبی از این دلایل: طول انگشتی که با کشش واقعی تسمه مطابقت ندارد، پارامترهای محافظهکارانهی عملآوری، و طراحی قرقره یا کشش که تنش چرخهای بیشتری نسبت به آنچه که برای تحمل آن ساخته شده است، به اتصال وارد میکند.
۹. چک لیست ابزار و تجهیزات برای اتصال گرم ولکانیزه تسمه آرامید
| شماره | مورد | واحد | تعداد |
|---|
| 1 | صفحات بست | جفت | 2 |
| 2 | متر نواری فولادی ۵ متری | pc | 1 |
| 3 | خط کش زاویه ای | pc | 1 |
| 3 | ورق فولادی معمولی ۲ تا ۳ میلیمتر (اندازه آن با تسمه اصلی مطابقت دارد؛ ضخامت ورق ۱ تا ۱.۵ میلیمتر نازکتر از تسمه اصلی، به ازای هر عرض/طول تسمه تنظیم میشود) | pc | 1 |
| 4 | مداد علامت گذاری موم سفید | pc | 1 |
| 5 | نشانگر خط گچی | pc | 1 |
| 6 | خودکار نشان گذار | pc | 2 |
| 7 | ابزار چاقو | pc | 4 |
| 8 | تیغه | جعبه | 3 |
| 9 | اچار پیچ گوشتی | pc | 1 |
| 10 | قیچی | pc | 1 |
| 11 | برش دهنده سیم/کابل | pc | 2 |
| 12 | سنگ فرز زاویه ای با چرخ سیمی | واحد | 1 |
| 13 | دستگاه اسکیبینگ (اسکیبینگ دستی نیز قابل قبول است) | واحد | 1 |
| 14 | چکش لاستیکی (5 پوند) | pc | 1 |
| 15 | کاردک بتونه/پخش کننده | pc | 4 |
| 16 | سشوار / تفنگ حرارتی | pc | 1 |
| 17 | خطکش بلند و صاف | pc | 1 |
| 18 | مسواک | pc | 2 |
| 13 | حوضچه پلاستیکی | pc | 2 |
| 14 | سر برس سیمی (برای سنگ فرز) | pc | 2 |
| 15 | ابزار سنباده زنی/خشن کاری | pc | 2 |
| 16 | دماسنج جیوهای، 0 تا 200 درجه سانتیگراد | pc | 10 |
| 17 | پارچه نخی سفید یا حوله بدون پرز | متر / کامپیوتر | 1 یا 4 |
| 18 | کلاه ایمنی | pc | 4 |
| 19 | سکوی کار با ورق فولادی ۳ میلیمتری جوش داده شده (طول/عرض در هر محل؛ ارتفاع = تیر پایینی + صفحه آب + ضخامت صفحه گرمایش پایینی) | واحد | 2 |
| 20 | پرس ولکانیزه ضد انفجار (زیرزمینی) یا پرس استاندارد (روی زمین) - تعداد به طول اتصال و مشخصات بستگی دارد. هر پرس به موارد زیر نیاز دارد: 10 عدد میلگرد I شکل، 10 عدد میله مهار، 1 عدد شلنگ آب، 1 عدد پمپ هیدرولیک، 2 عدد آچار، 1 عدد کابل تغذیه برق اولیه، 2 عدد کابل تغذیه برق ثانویه برای صفحات گرمایشی، 1 عدد جعبه کنترل برق، صفحات گرمایشی بالا/پایین، صفحه فشار آب و شلنگ پمپ برقی متناسب با نیازهای تجهیزات | تنظیم | 1 |
| 21 | بالابر زنجیری دستی/برقی و گیرهها | جفت | 2 |
| 22 | حلال لاستیک ۱۲۰# / پاک کننده مخصوص اتصالات | L | 5 |
| 23 | ترکیب لاستیکی اتصال دهنده | تنظیم | به عنوان مورد نیاز |
| 24 | سیمان پیوندی | تنظیم | به عنوان مورد نیاز |
| 25 | برای جدا کردن صفحات گرمایشی از تسمه در حین ولکانیزاسیون، کاغذ یا پارچه PTFE (تفلون) را رها کنید. | m | به عنوان مورد نیاز |
| 26 | تختههای چوبی، تکیهگاهها و میخها برای ساخت سکو | / | به عنوان مورد نیاز |
| 27 | برق و آب | / | برای عملکرد تجهیزات کافی است |
10. نتیجه گیری
اتصال هرگز یک جزئیات جزئی در تسمه نقاله آرامید نیست - این نقطهای است که طراحی بدنه، فرآیند اتصال و کیفیت نصب همه با هم ترکیب میشوند و معمولاً چیزی است که تعیین میکند تسمه واقعاً چقدر دوام میآورد. اگر برای مشخصات خاص تسمه به پارامترهای اتصال منطبق نیاز دارید، عرض تسمه، درجه استحکام، ضخامت پوشش و پارامترهای نوار نقاله خود را برای ما ارسال کنید و ما میتوانیم به شما در تأیید ابعاد مناسب انگشت و پارامترهای ولکانیزاسیون به عنوان مرجع کمک کنیم.
11. پرسش و پاسخ
چه روش اتصالی برای تسمه نقاله آرامید بهتر است؟
اتصال انگشتی ولکانیزه شده گرم. بافت تک لایه و مستقیم تسمه آرامید به این معنی است که اتصال مرحلهای - که به صورت متناوب روی چندین لایه پارچه قرار میگیرد - جایی برای کار ندارد. اتصال انگشتی در حال حاضر روشی است که بار اتصال را بدون برش فیبر تحمل کننده بار پخش میکند.
آیا تسمه نقاله آرامید میتواند از بستهای مکانیکی استفاده کند؟
در تئوری، به عنوان یک اقدام اضطراری موقت - اما استفاده در دنیای واقعی بسیار محدود است. اتصال دهندههای پلاستیکی به اندازه کافی قوی نیستند و تمایل به ترک خوردن دارند، و اتصال دهندههای صفحه فولادی به دلیل ضخامت معمولاً بیشتر تسمه آرامید محدود میشوند و نصب را دشوار میکنند، مگر اینکه طول پیچ به درستی مطابقت داشته باشد. اتصال جوش داده شده گرم، گزینه مطمئنتری برای استفاده در تنش بالا است.
اتصال تسمه آرامید چقدر میتواند محکم باشد؟
بستگی به این دارد که آیا طول انگشتی با درجه استحکام تسمه مطابقت دارد، آیا لایههای اتصال به درستی ساخته شدهاند و آیا پارامترهای پخت به طور کامل اجرا شدهاند یا خیر. یک اتصال انگشتی که به درستی ساخته شده باشد، میتواند تحت آزمایش استاندارد دانشگاه هانوفر به بیش از 30٪ راندمان خستگی دینامیکی برسد - که با تسمههای پارچهای بافته شده با استحکام بالا قابل مقایسه است.
چرا اتصال تسمه آرامید خراب میشود؟ در بیشتر موارد، پوشش ناکافی سیمان، ولکانیزاسیون ناقص، آلودگی باقی مانده در خط اتصال در حین لایه گذاری یا ابعاد انگشت که با درجه استحکام واقعی تسمه مطابقت ندارد، ریشه دارد.
اتصال تسمه آرامید چه تفاوتی با اتصال تسمه EP یا تسمه فولادی دارد؟
تسمههای پارچهای چندلایه EP از اتصال پلهای واقعی استفاده میکنند، که در آن لایههای پارچه به صورت پلکانی یک مقطع پلکانی را تشکیل میدهند. تسمههای فولادی از اتصال لبهای پلکانی استفاده میکنند، که در آن موقعیتهای لبهای تسمه به جای اینکه به صورت پلهای لایهبندی شوند، جبران میشوند. تسمههای آرامید، با بدنه تکلایه خود، نمیتوانند از هیچ یک از این روشها استفاده کنند - فقط اتصال انگشتی کار میکند.