1. ¿Por qué una banda transportadora ignífuga debe someterse a una prueba de llama adecuada?
Una cinta transportadora ignífuga solo es tan fiable como su comportamiento una vez retirada la fuente de calor , y cualquiera que haya trabajado el tiempo suficiente cerca de cintas transportadoras pesadas sabe lo engañosas que pueden ser las apariencias. La mayoría de los incendios en cintas no comienzan con llamas abiertas; comienzan con problemas mecánicos menores que se agravan silenciosamente. Un rodillo atascado que genera una temperatura superficial de 240-260 °C, un borde de la cinta rozando acero durante una hora o la acumulación de material en una polea caliente son suficientes para provocar la pirólisis del caucho. Una vez que se forman gases volátiles, incluso una chispa débil puede encender el material. En una galería cerrada o en una rampa de mina, la llama se mueve hacia arriba a lo largo de la cinta, favorecida por la convección natural.
Precisamente por eso existen las pruebas de inflamabilidad estandarizadas. Una cinta transportadora ignífuga está diseñada para autoextinguirse, no para soportar calor ilimitado. Las pruebas de inflamabilidad verifican la capacidad de la cinta para dejar de arder sin la intervención del operario. En incendios reales, la fase de ignición rara vez es el problema. El peligro surge después: si la cinta continúa ardiendo una vez que la fuente de calor desaparece, si la capa carbonizada se derrumba y si el flujo de aire de ventilación provoca una reignición. La prueba de inflamabilidad vertical de la norma GB/T 3685–2017 está diseñada para detectar estos modos de fallo. Una cinta que parece aceptable en condiciones normales de funcionamiento puede comportarse de forma impredecible bajo una carga térmica real, a menos que se pruebe de forma controlada y reproducible.
2. Comportamiento del material que determina cómo se quema una banda transportadora ignífuga
Para evaluar una cinta transportadora ignífuga , es fundamental comprender cómo se comporta el caucho bajo el calor. El caucho no arde instantáneamente, sino que experimenta una descomposición térmica que comienza entre los 180 y los 220 °C. Las cadenas poliméricas se rompen, liberando hidrocarburos. En presencia de oxígeno, estos vapores se inflaman. La cuestión de ingeniería no es si arde, sino si continúa ardiendo una vez que cesa la ignición.
Una cinta transportadora ignífuga bien diseñada controla la velocidad de descomposición. El compuesto retardante forma una capa carbonizada densa y coherente que protege la carcasa subyacente. Si la capa carbonizada es quebradiza o porosa, o si se ampolla durante el calentamiento, el oxígeno vuelve a penetrar en el caucho y la llama se mantiene activa. Por eso, la prueba de llama hace tanto hincapié en el «tiempo posterior a la combustión» en lugar de la temperatura de ignición. La ignición no aporta mucha información; el comportamiento autoextinguible lo dice todo.
La posición vertical en la prueba es crucial. Una cinta transportadora en servicio rara vez arde horizontalmente. Las llamas ascienden, favorecidas por la convección y el ángulo de la superficie de la cinta. Una prueba de inflamabilidad adecuada coloca la muestra de cinta transportadora ignífuga en posición vertical para maximizar el potencial de propagación ascendente de la llama. Si el material puede autoextinguirse en esta geometría extrema, su comportamiento en condiciones de planta se vuelve predecible.
Otro factor importante es el comportamiento direccional. Una correa se quema de forma diferente según la urdimbre y la trama. El grosor del caucho también influye en la progresión de la llama. Las cubiertas desgastadas, especialmente cuando el espesor de la cubierta superior restante es inferior a 1.5 mm, se comportan como si apenas tuvieran aditivos retardantes. Muchas correas que superan las pruebas cuando son nuevas pierden su capacidad de autoextinguirse tras meses de abrasión. Por ello, es necesario retirar la cubierta en ciertas muestras, ya que revela cómo la carcasa contribuye por sí sola al comportamiento de la llama.
3. Preparación de la muestra antes de probar una cinta transportadora ignífuga
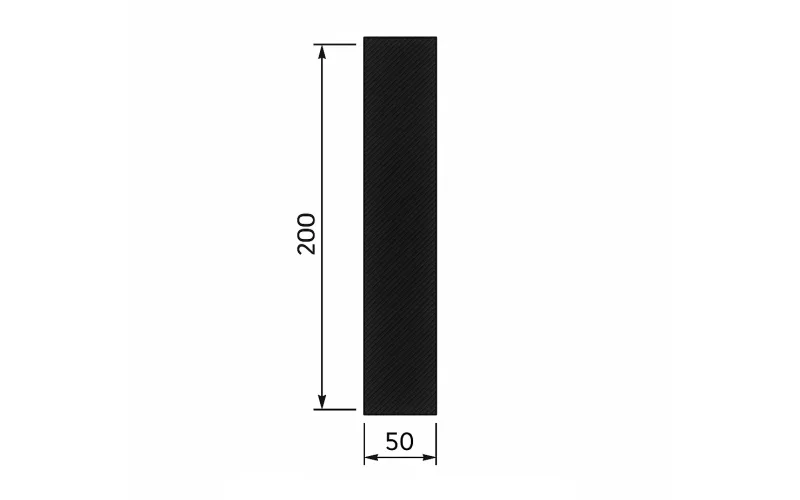
La mayoría de los fallos en las pruebas que he observado no se debieron a defectos en los compuestos, sino a una preparación deficiente de las muestras. La norma GB/T 3685–2017 elimina la ambigüedad al prescribir reglas de preparación estrictas. Una muestra de cinta transportadora ignífuga debe cortarse a una distancia mínima de 50 mm del borde . Las zonas de los bordes presentan espesores decrecientes, fibras expuestas y una geometría de caucho irregular. Probar estas zonas da resultados erróneos.
El tamaño de las muestras se fija en 200 mm × 25 mm . Esta dimensión garantiza una exposición uniforme a la llama y un flujo de calor comparable en todos los laboratorios. Las cintas de tela requieren doce muestras: tres longitudinales con cubierta, tres transversales con cubierta, tres longitudinales sin cubierta y tres transversales sin cubierta. Estas combinaciones permiten observar el comportamiento direccional de la llama y determinar si al retirar la cubierta se expone una inflamabilidad inaceptable en la carcasa.
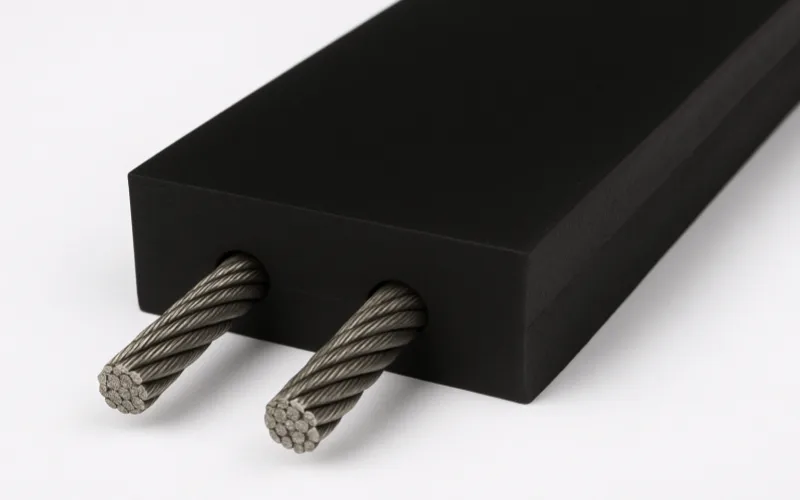
Las correas con cordón de acero requieren seis muestras, cada una con dos cordones . Los ingenieros insisten en esto porque los cordones influyen en la conducción interna del calor. Una muestra con cordones simula el comportamiento real de la correa; una simple tira de caucho no. Es fundamental retirar la cubierta para exponer los cordones con cuidado, ya que un lijado excesivo provoca daños por calor, aumentando artificialmente la tendencia a quemarse.
El acondicionamiento es otro paso que los ingenieros toman muy en serio. Todas las muestras deben estabilizarse en condiciones controladas de temperatura y humedad (GB/T 30691). La humedad atrapada en el tejido, o las muestras recién sacadas del almacenamiento en frío, distorsionan la combustión. Una cinta transportadora ignífuga debe probarse en condiciones reales del material, sin la influencia de las condiciones climáticas. Los laboratorios que omiten el acondicionamiento suelen obtener resultados inconsistentes.
4. Procedimiento estándar para la prueba de una banda transportadora ignífuga (GB/T 3685–2017 / ISO 340)
El procedimiento de prueba de llama no es arbitrario; cada valor es el resultado de décadas de investigación de incidentes. La prueba evalúa si una cinta transportadora ignífuga puede lograr una carbonización controlada y dejar de arder tras la eliminación del calor.
4.1 Calibración del quemador
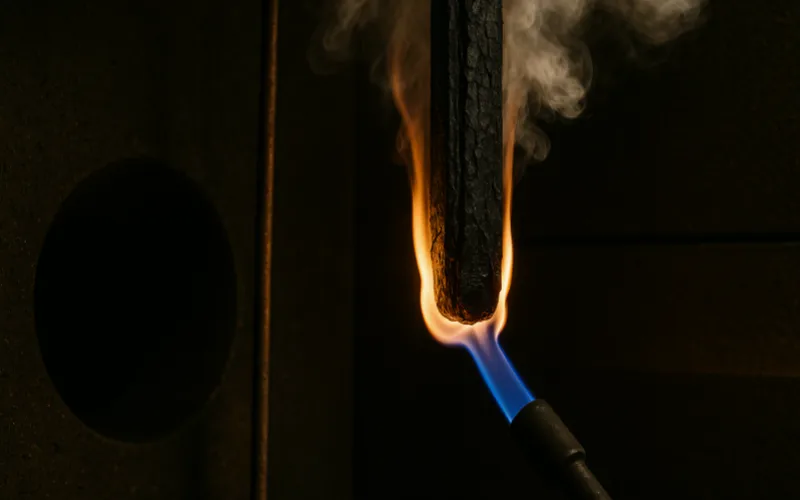
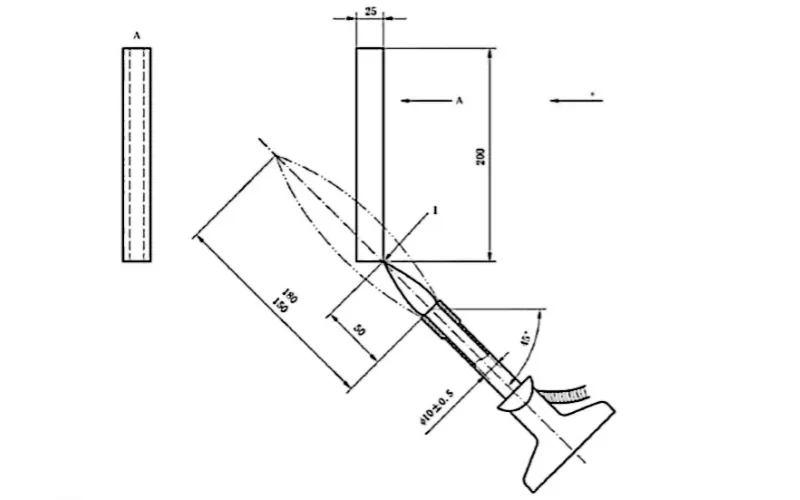
Se utiliza un mechero Bunsen con una boquilla de 10 ± 0.5 mm . La altura de la llama debe ser de 150–180 mm , con el cono azul interior a unos 50 mm . Un termopar de NiCr–NiAl confirma la temperatura de la llama a 1000 °C ± 20 °C . Los ingenieros confían plenamente en esta calibración. Una llama incluso 30 °C más fría produce una descomposición más lenta, lo que sugiere erróneamente un mejor rendimiento.
4.2 Configuración de prueba
La muestra se fija verticalmente con un espacio libre de al menos 20 mm detrás para evitar el calor reflejado. El quemador se sostiene en un ángulo de 45° , con la punta de la boquilla a 50 mm por debajo del borde inferior de la muestra. Esto simula el movimiento real de la llama, donde el calor siempre asciende a lo largo del recorrido de la cinta transportadora.
4.3 Fase de encendido (45 segundos)
El quemador se acerca a la muestra con un ángulo aproximado de 45 grados respecto a la horizontal y se deja reposar durante 45 segundos. Este intervalo es lo suficientemente largo como para generar gases de pirólisis, pero lo suficientemente corto como para reflejar eventos de ignición reales, como el calentamiento de una pequeña área por un rodillo atascado. Una cinta transportadora ignífuga de baja calidad suele presentar carbonización o burbujeo irregulares durante esta etapa.
4.4 después–Grabación de llamas
Una vez retirado el quemador, sin apagarlo, los ingenieros registran el tiempo que la muestra continúa ardiendo. Este tiempo de permanencia en la llama revela si el compuesto puede controlar su propia descomposición. El ascenso de la llama tras retirar el quemador indica que los gases volátiles continúan alimentándola.
4.5 Prueba de reignición con aire forzado
Tras 60 ± 5 segundos , se aplica un flujo de aire de 1.5 m/s durante un minuto completo. Esta es la etapa más reveladora. Las galerías de las cintas transportadoras suelen tener patrones de ventilación impredecibles. Una cinta que se autoextingue en aire en reposo pero se vuelve a encender con el flujo de aire es peligrosa. Una auténtica cinta transportadora ignífuga debe soportar este flujo de aire sin que se reavive la llama.
5. Indicadores visuales y mecánicos después de probar una banda transportadora ignífuga
Cuando la llama se apaga, la mayoría piensa que la evaluación ha terminado. En realidad, es entonces cuando comienza el verdadero análisis. El estado posterior a la combustión de una cinta transportadora ignífuga le revela al ingeniero más información sobre el compuesto que el tiempo de postcombustión por sí solo. He visto cintas con tiempos de postcombustión cortos pero con daños internos catastróficos, y también he visto cintas con tiempos de postcombustión más prolongados pero con una carbonización estable que resiste la entrada de oxígeno. Uno aprende a fijarse en los residuos, no solo en el cronómetro.
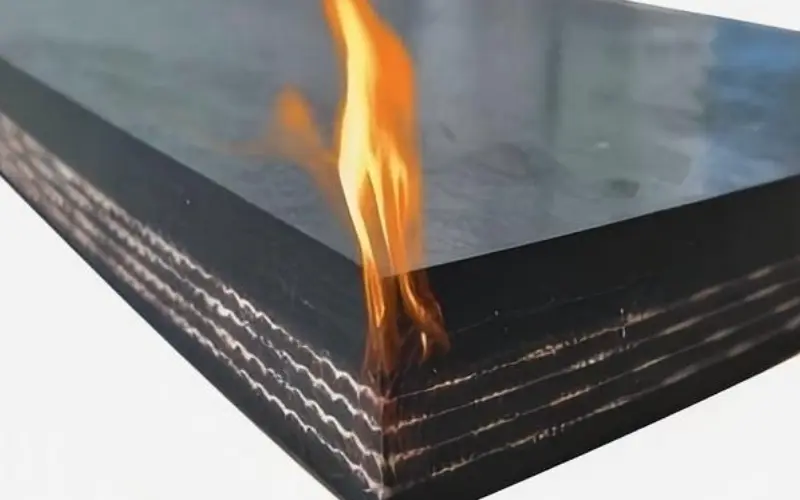
Una cinta transportadora ignífuga adecuada forma una capa carbonizada densa y continua. Esta capa debe adherirse a la carcasa como una piel de cerámica. Si se desmorona al presionarla con los dedos o se rompe en escamas, significa que el caucho se descompuso demasiado rápido. La descomposición rápida libera sustancias volátiles, que alimentan la llama. Una cinta así podría superar el límite numérico, pero aun así ser insegura en una línea de transporte real, especialmente en entornos con flujo de aire ascendente.
Otro indicador es la geometría de la carbonización. Una cinta transportadora ignífuga que se curva agresivamente tras quemarse suele presentar una contracción térmica desigual entre la cubierta y la carcasa. Una curvatura excesiva indica tensiones internas en el compuesto; algunas zonas de la cinta pueden contraerse mientras que otras se expanden. Estas tensiones internas pueden propagar grietas durante incendios reales. Si se observa una curvatura en espiral, sobre todo cuando la cubierta es delgada, suele ser señal de caucho subvulcanizado.
El patrón de decoloración también es importante. Una cinta transportadora ignífuga con una transición nítida entre las zonas carbonizadas y las no carbonizadas suele tener propiedades de transferencia de calor predecibles. Sin embargo, cuando la transición es difusa o se desvanece gradualmente, la cinta puede presentar una mezcla de compuestos inconsistente. Una mezcla deficiente crea microzonas con diferente comportamiento de combustión. Esto se observa típicamente en cintas con alto contenido de relleno o caucho reciclado, materiales que parecen normales en las pruebas de tracción, pero que presentan un rendimiento deficiente en las pruebas de inflamabilidad.
Los ingenieros también examinan la estructura. Tras retirar el material carbonizado, buscan fibras de urdimbre o trama expuestas. En una cinta transportadora ignífuga bien diseñada , la estructura debe permanecer intacta. Si el tejido se derrite o presenta residuos de ceniza quebradizos, la prueba ha revelado una debilidad estructural más profunda. Cuando la estructura falla, la unión también fallará. La seguridad contra incendios no se trata solo de detener el fuego, sino de preservar la integridad de la cinta el tiempo suficiente para evitar fallos mecánicos durante una parada de emergencia.
Para las cintas transportadoras con cable de acero, se requiere una inspección aparte. El caucho aislante que rodea cada cable en una cinta transportadora ignífuga debe permanecer elástico después del enfriamiento. Si el aislamiento se endurece como el vidrio o se agrieta al doblarlo suavemente, significa que el calor penetró demasiado. Muchas cintas superan las pruebas de resistencia a la llama superficiales, pero presentan fallas internas. Por eso, las cintas con cable de acero requieren un análisis posterior a la combustión minucioso, ya que la combustión interna no siempre es visible en la superficie.
Finalmente, el comportamiento de reignición por aire forzado deja pistas. Si una cinta transportadora ignífuga produce brasas incandescentes tras la prueba de flujo de aire, incluso sin llama visible, sigue siendo una condición de fallo. Las brasas indican una formación de carbón incompleta y residuos de carbono permeables al oxígeno. Una cinta de este tipo puede reignitarse cuando cambia el flujo de aire en operaciones subterráneas.
6. Modos de falla comunes observados durante las pruebas de llama
He presenciado innumerables pruebas de inflamabilidad, y los patrones de fallo se repiten en distintas plantas, laboratorios y con distintos proveedores . Una cinta transportadora ignífuga rara vez falla de forma aleatoria. Falla de maneras muy predecibles que indican directamente errores de formulación o de proceso.
El fallo más común es la liberación excesiva de volátiles. Cuando los aditivos se dispersan de forma desigual, se forman bolsas de material que liberan vapores combustibles a diferentes velocidades. Se observa un burbujeo rápido, seguido de llamaradas erráticas. Una cinta transportadora ignífuga que presenta este comportamiento suele estar mal mezclada. No se puede corregir en el campo; es un problema que se agrava con el tiempo.
El segundo modo de fallo común es el colapso de la capa carbonizada. Durante la fase de flujo de aire, una cinta transportadora ignífuga con una capa carbonizada débil pierde su capa superficial, dejando al descubierto caucho nuevo. El oxígeno entrante enciende la capa nueva al instante. Esto suele ocurrir cuando la dureza del caucho es demasiado baja o la formulación abusa de los plastificantes. Los compuestos blandos arden de forma impredecible.
Otro modo de fallo se debe al grosor de la cubierta. Muchas cintas transportadoras comercializadas como "resistentes al fuego" apenas cumplen con el grosor mínimo requerido. Una vez que la cubierta se desgasta por debajo de 1.5 mm, la cinta deja de funcionar como cinta transportadora ignífuga, ya que la carcasa se vuelve mucho más inflamable. En el laboratorio, las muestras delgadas se queman rápidamente, lo que a menudo provoca que se reaviven durante el flujo de aire.
En las cintas transportadoras con cables de acero, la conducción térmica provoca un patrón de fallas particular. El calor se propaga a lo largo de los cables más rápido de lo esperado. Una cinta transportadora ignífuga con un aislamiento insuficiente en los cables puede superar la etapa posterior a la combustión, pero fallar internamente. Los cables se calientan, dañan el núcleo de caucho y comprometen la capacidad de carga de la cinta. He visto cintas que parecían estar bien externamente, pero que fallaron durante su uso debido a roturas en las uniones causadas por daños térmicos ocultos.
Otro problema frecuente es la preparación incorrecta de la muestra. Si al retirar la cubierta se sobrecalienta la muestra, la cinta transportadora ignífuga deja de estar en su estado natural. Las fibras quemadas y el caucho previamente dañado se inflaman más rápidamente, lo que provoca falsos fallos en las pruebas. Por el contrario, las muestras cortadas demasiado cerca del borde de la cinta hacen que esta parezca estar en peor estado del que realmente está, ya que las zonas de los bordes se queman más rápido.
Finalmente, una vulcanización insuficiente provoca un comportamiento inconsistente de la llama. Las cintas con vulcanización incompleta presentan burbujas, carbonización irregular y estelas de llama que ascienden de forma impredecible. Una cinta transportadora ignífuga con este defecto suele deberse a un control deficiente del proceso: temperatura de prensado incorrecta, calentamiento desigual o tiempo de permanencia insuficiente.
7. Cómo garantizar un rendimiento confiable en la prueba de llama
Los ingenieros saben que superar la prueba de inflamabilidad una sola vez no garantiza la seguridad a largo plazo. Una cinta transportadora ignífuga necesita un comportamiento predecible durante toda su vida útil, no solo en la fábrica. Para garantizarlo, es fundamental verificar el espesor de la cubierta al momento de la entrega. Muchas cintas llegan con el espesor nominal impreso en la documentación, pero presentan desviaciones medibles a lo ancho. Las zonas delgadas son puntos débiles ante la exposición al fuego.
La inspección rutinaria de los componentes mecánicos es fundamental. Una cinta transportadora ignífuga solo puede autoextinguirse si la ignición se mantiene localizada. Cuando los rodillos se atascan o los rascadores se bloquean, la transferencia de calor supera la eficacia del mecanismo ignífugo de la cinta. Los equipos de ingeniería deben controlar semanalmente la temperatura de los cojinetes y la desviación de la cinta, no solo durante las paradas programadas.
El control de la contaminación es igualmente importante. La contaminación por aceite reduce el rendimiento ignífugo al ablandar el caucho y alterar su proceso de descomposición. Una cinta transportadora ignífuga contaminada con aceite hidráulico puede arder como una cinta convencional. Las plantas que utilizan accionamientos hidráulicos o lubricación húmeda deben tratar las gotas de aceite como riesgos de incendio, no como problemas de limpieza.
El envejecimiento es otro factor. El caucho pierde sus propiedades ignífugas con el tiempo, especialmente bajo la exposición a la radiación UV o al ozono. Los ingenieros deben extraer periódicamente pequeñas muestras de la cinta transportadora ignífuga y realizar controles de degradación; no pruebas completas de inflamabilidad, sino inspecciones mecánicas y visuales. Las cintas en cintas transportadoras largas al aire libre se degradan más rápido que las cintas cerradas.
Para aplicaciones críticas —como rampas mineras , cintas transportadoras de centrales eléctricas o terminales de grano—, el método más seguro es el ensayo por lotes. Un pedido de cinta transportadora ignífuga que abarque varios lotes de producción no debe basarse en un único certificado. La calidad del compuesto puede variar entre lotes. Un control de calidad adecuado requiere muestreo aleatorio.
Finalmente, los ingenieros deben comprender los límites. Una cinta transportadora ignífuga no está diseñada para resistir una llama continua. Está diseñada para extinguirse al retirar la fuente de calor. La exposición directa prolongada, como la de una cinta arrastrándose sobre una polea al rojo vivo, anulará cualquier sistema ignífugo. Un buen mantenimiento y la detección temprana son tan importantes como la propia cinta.
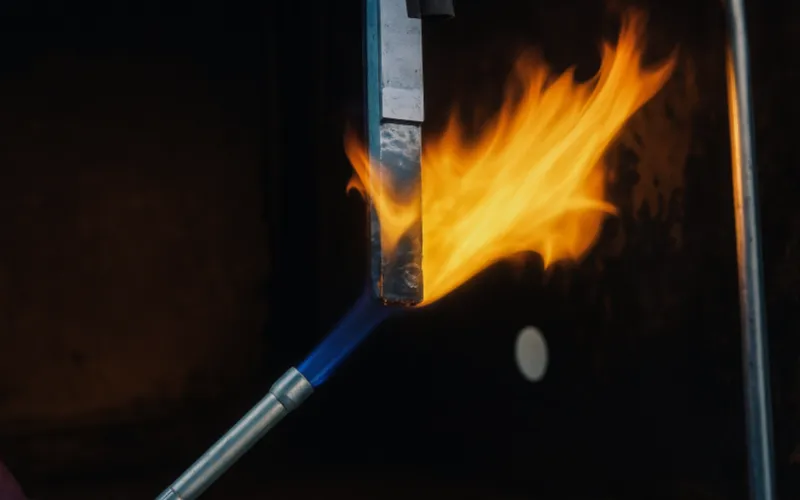
8. Implicaciones de seguridad a nivel de campo al utilizar una cinta transportadora ignífuga
Quienes nunca han lidiado con un incendio real en una cinta transportadora suelen malinterpretar las capacidades y limitaciones de una cinta transportadora ignífuga . En una cámara experimental, la fuente de fuego es constante, el flujo de aire está controlado, la concentración de polvo es mínima y la muestra es pequeña. Pero al recorrer una cinta transportadora subterránea durante un simulacro de incendio o inspeccionar las marcas de quemaduras en una pendiente de 2 km, uno se da cuenta de que la prueba de laboratorio solo sirve como referencia. Las condiciones reales son más extremas, más rápidas y mucho menos predecibles.
El factor más importante en la práctica es el flujo de aire. En minas y túneles, el flujo de aire rara vez es estable. Una cinta transportadora ignífuga puede extinguirse por sí sola en aire en calma, pero volver a encenderse cuando cambia la dirección de la ventilación. He visto llamas reavivarse a tan solo 1.2–1.8 m/s, velocidades que se encuentran dentro del rango normal de ventilación. Por eso existe la etapa de aire forzado en la norma GB/T 3685–2017: para simular la interacción del fuego con el aire en movimiento. Si una cinta no puede soportar el flujo de aire en el laboratorio, sin duda no se comportará de forma segura en la cinta transportadora.
El polvo es otro factor que amplifica el fuego. Una cinta transportadora ignífuga limpia se comporta de una manera; una cubierta de polvo, de otra. El polvo fino de carbón, de grano o de caliza se acumula en la cubierta, aumentando tanto la carga de combustible como el aislamiento. En caso de incendio, la llama puede propagarse a lo largo de la capa de polvo incluso cuando el caucho subyacente es autoextinguible. Este es un fenómeno comprobado en la práctica que la prueba de llama no puede revelar por completo. Las cintas en entornos con mucho polvo requieren inspecciones más frecuentes, ya que el polvo puede enmascarar los primeros signos de daños por calor.
Los disipadores de calor dentro de las estructuras también son importantes. Las cerchas de las cintas transportadoras, las galerías de acero y las tolvas pueden conducir el calor hacia atrás. Una cinta transportadora ignífuga, probada para determinar su velocidad de combustión superficial, podría fallar si los elementos de acero adyacentes transfieren calor al borde de la cinta. En pendientes pronunciadas, he observado puntos calientes en las curvas inferiores, donde el calor asciende y queda atrapado bajo la cinta.
Luego está el problema de la tensión de la cinta transportadora. Una cinta que funciona cerca de su límite de tensión genera más calor por fricción durante desviaciones o desalineaciones. Incluso una cinta transportadora ignífuga bien diseñada puede volverse vulnerable si la tensión aumenta bruscamente durante un atasco o una parada de emergencia. Los ingenieros entienden que la seguridad es una combinación de la composición de la cinta, el diseño del sistema y la disciplina de mantenimiento, no solo del certificado de prueba.
Una implicación práctica más sutil es el comportamiento de los empalmes. Estos se degradan de forma diferente a la cinta transportadora principal. Una cinta transportadora ignífuga puede superar las pruebas, pero si el empalme utiliza caucho incompatible o si la vulcanización no se realizó correctamente, el empalme se convierte en el punto de ignición. El caucho del empalme suele contener menos aditivo retardante que la cubierta principal, lo que lo convierte en un punto débil durante un incendio.
Por eso, los ingenieros nunca se basan únicamente en un informe de prueba. Evalúan el comportamiento de la banda dentro de un sistema transportador real: bajo condiciones de polvo, tensión, flujo de aire, contaminación y ciclos térmicos. La prueba de llama es un requisito previo, no una garantía.
9. Lista de verificación práctica para quienes trabajan con cintas transportadoras ignífugas
En el terreno, los operarios rara vez disponen de tiempo para una evaluación exhaustiva. Necesitan una lista de verificación estructurada que revele el estado real de una cinta transportadora ignífuga en minutos, no en horas. A continuación, se presenta una lista de verificación de ingeniería resumida, basada en décadas de auditorías en campo.
9.1 Verificación del espesor de la cubierta
Mida el grosor real de la cubierta superior a lo ancho. Si la cubierta es más delgada de lo especificado, la cinta transportadora ignífuga no funcionará como indica su certificado. Las cubiertas delgadas se queman más rápido y la etapa de flujo de aire falla antes.
9.2 Comportamiento de la canal después del calentamiento
Corte una pequeña sección de una cinta transportadora usada y expóngala a calor controlado. Una cinta transportadora ignífuga de verdad mantiene su integridad incluso cuando se carboniza. Si el tejido se derrite o se delamina a bajas temperaturas, la cinta tiene un margen de seguridad limitado.
9.3 Inspección de empalmes
Verifique la dureza, las grietas y la decoloración del caucho del empalme. Un empalme mal hecho puede no comportarse como la cinta transportadora ignífuga original . Muchos incendios reales se originan en el empalme debido a su menor resistencia térmica.
9.4 Áreas de riesgo mecánico
Inspeccione los rodillos de retorno, las poleas tensoras y los puntos de transferencia. Una cinta transportadora ignífuga no puede compensar el agarrotamiento de un rodillo tensor. La prueba solo evalúa el comportamiento autoextinguible, no los riesgos de fricción.
9.5 Auditoría de contaminación
Busque residuos de aceite, grasa o hidrocarburos. La contaminación por aceite compromete la eficacia del retardante de llama. Una cinta transportadora ignífuga contaminada puede arder como una cinta normal.
9.6 Acumulación de polvo y partículas finas
Si las capas de polvo superan unos pocos milímetros, se convierten en combustible adicional. Ni siquiera la mejor cinta transportadora ignífuga puede evitar la ignición de la capa de polvo.
9.7 Validación de certificados y lotes
Confirme que la cinta entregada coincide con el lote analizado. Algunos proveedores realizan una sola prueba y reutilizan el certificado. Cada lote de cinta transportadora ignífuga puede variar, especialmente cuando los controles de composición son deficientes.
9.8 Revisión posterior al incidente
Tras cualquier evento de calentamiento, ya sea por un atasco de rodillos o el contacto con la tolva, inspeccione la cinta transportadora para detectar patrones de carbonización, dureza superficial y grietas internas. Una cinta transportadora ignífuga puede degradarse internamente de forma imperceptible tras repetidos ciclos de calor.
Esta lista de verificación no es opcional; es la forma de verificar que los resultados de la prueba de llama aún coincidan con el comportamiento en el mundo real meses o años después de la puesta en servicio.