1. Del cuero a la lógica: La colorida evolución de la fabricación de cintas transportadoras
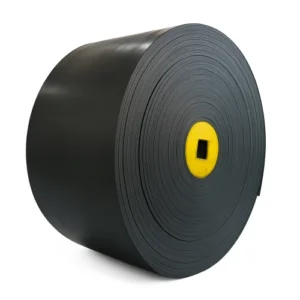
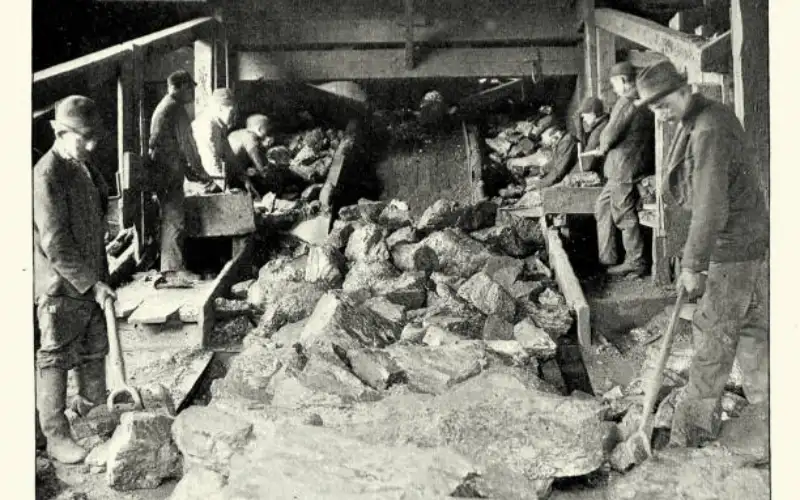
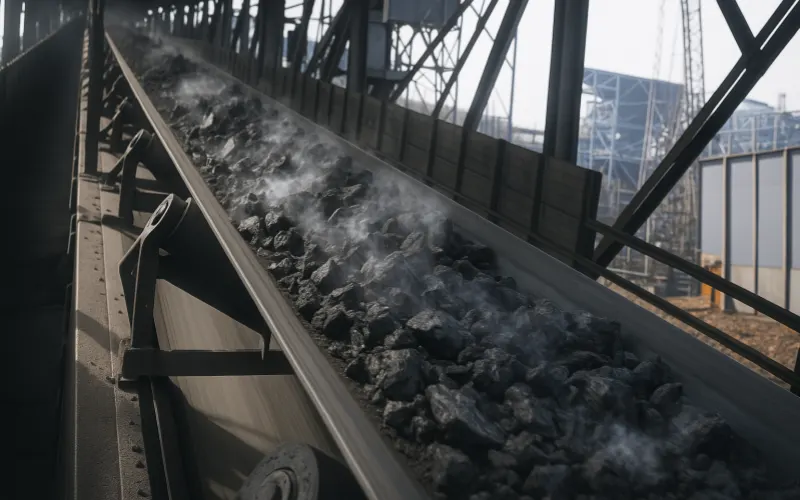
Cuando piensas en la fabricación de cintas transportadoras de última generación , probablemente no te imaginas fábricas con carros tirados por caballos y piel de vaca. Pero ahí es precisamente donde empezó todo. En sus inicios, las cintas transportadoras eran más bien "cintas" que "transportadores": simples tiras de cuero cosidas entre sí que se enrollaban alrededor de rodillos a vapor. Estas cintas eran ruidosas, resbaladizas y un paso en falso podía provocar un accidente, pero supusieron una revolución para su época.
En aquel entonces, las soluciones de manejo de materiales se basaban más en la fuerza que en la mecánica. Las primeras bandas transportadoras no contaban con datos de rendimiento; tenían personalidad. Los ingenieros (o, para ser sinceros, los herreros con cuero de repuesto) dependían del ensayo y error, y un poco de grasa animal para mantener el sistema en movimiento. Si no se rompía en una semana, era un éxito. No existían las especificaciones para bandas transportadoras; la única especificación era "mantenerla unida y rezar".
Luego llegó el caucho vulcanizado y el panorama cambió. De repente, las bandas no solo se movían, sino que también funcionaban. La introducción de compuestos de caucho las hizo más resistentes, más flexibles y mucho menos… olores orgánicos. Esta innovación en los materiales marcó el inicio de un proceso de producción de bandas transportadoras más inteligente y sostenible. Se acabaron las conjeturas. Se acabó estirar el cuero hasta que crujiera. Ahora teníamos control de tensión, capas de refuerzo y la capacidad de manipular todo tipo de materiales, desde piedras hasta croissants.
El mundo actual de la fabricación de cintas transportadoras parece una visita a una fábrica de ciencia ficción. Los robots ayudan con el apilamiento, los sistemas de IA supervisan las tolerancias de espesor y las cintas se personalizan para soportar calor extremo, aceite, productos químicos e incluso condiciones aptas para la industria alimentaria. ¿Necesita una cinta ignífuga y que cumpla con la normativa de la FDA? No hay problema. Las especificaciones modernas de las cintas transportadoras abarcan la resistencia a la tracción, la elongación, la resistencia a la abrasión y mucho más, todo ello fruto de décadas de innovación y estándares internacionales.
Comprender nuestro progreso es fundamental. Porque al seleccionar una correa para su operación, no solo elige una tira de material. Está eligiendo entre 150 años de evolución industrial. Cada grieta en una correa de cuero, cada polea rota, cada rediseño realizado a altas horas de la noche en un taller polvoriento nos ha traído hasta aquí: a correas más inteligentes, más resistentes y mucho más fiables.
Así que la próxima vez que una banda transportadora mueva silenciosamente 100 toneladas de áridos sin quejarse, recuerde: no llegó ahí por casualidad. Llegó ahí gracias a generaciones de ingenio, un poco de ciencia del caucho y muchas menos vacas.
2. Construyendo una mejor banda: El rol de las materias primas en la fabricación de bandas transportadoras
No construirías una casa con papel de lija y chicle, y lo mismo ocurre con las cintas transportadoras. En el corazón de la fabricación de cintas transportadoras, las materias primas no son solo los ingredientes, sino el ADN. La combinación adecuada define todo, desde la durabilidad y la flexibilidad hasta si la cinta puede sobrevivir a un horno similar al Sahara o a un congelador en la Antártida. Alerta de spoiler: el chicle no es suficiente.
2.1 Compuestos de caucho: la fórmula secreta del rendimiento industrial
Empecemos con el héroe anónimo: los compuestos de caucho. No son el primo lejano de los neumáticos de coche; son una mezcla científicamente diseñada de caucho natural y sintético, antioxidantes, plastificantes y rellenos, diseñada para aplicaciones industriales específicas.
¿Necesita alta resistencia a la tracción para la minería? Tenemos un compuesto para eso. ¿Necesita flexibilidad para mover una docena de poleas en una planta de empaque? También la tenemos. Y si se enfrenta a aceites, calor o productos químicos, podemos adaptar compuestos de caucho especiales para que lo resistan todo como un superhéroe con forma de cinturón.
La magia ocurre durante la mezcla, donde las proporciones se ajustan con precisión para equilibrar la elasticidad con la resistencia. Si se hace mal, las correas se agrietarán en invierno o se derretirán en verano; ninguna de estas dos opciones es buena para su operación ni para su presupuesto.
2.2 Materiales de refuerzo: porque incluso el caucho necesita una estructura sólida
El caucho por sí solo es valiente, pero no a prueba de balas. Aquí entran los refuerzos: tela y cordones de acero. Estos materiales actúan como el esqueleto dentro del músculo, dando a los cinturones su forma, estabilidad y resistencia bajo presión. Literalmente.
Para necesidades flexibles y ligeras —como en logística y fabricación ligera— los tejidos de poliéster/nylon (sí, el famoso tejido EP ) son la opción ideal. Son económicos , resistentes y ayudan a mantener la tensión sin deformarse.
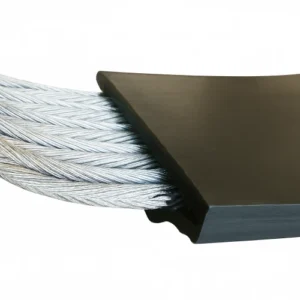
Pero si su cinta transportadora mueve materiales como mineral de hierro, cemento o piedra de cantera, necesitará acero. Mucho acero. Las cintas con cable de acero ofrecen una capacidad de carga inigualable, una elongación reducida y una fiabilidad superior para las soluciones de manipulación de materiales más pesados.
La elección del refuerzo es un momento decisivo en el proceso de producción de una cinta transportadora, y tomar una decisión equivocada es como llevar chanclas a una obra en construcción: técnicamente es calzado, pero totalmente inapropiado.
2.3 Aditivos químicos: los héroes microscópicos anónimos
Hablemos del músculo invisible detrás de cada cinturón: los aditivos químicos. Puede que estos compuestos no reciban mucha atención, pero sin ellos, el cinturón se degradaría más rápido que un plátano en el salpicadero.
Estamos hablando de agentes antienvejecimiento para protegerse del oxígeno y los rayos UV, antiozonantes para evitar el agrietamiento de la superficie, plastificantes para mejorar la flexibilidad y agentes adhesivos para mantener todas las capas pegadas entre sí como un feliz sándwich industrial.
Estos aditivos influyen directamente en el cumplimiento de una banda con las especificaciones modernas para bandas transportadoras: límites de elongación, resistencia a la abrasión, resistencia al fuego, tolerancia al aceite, etc. Garantizan que la banda mantenga su forma, su resistencia y supere todas las pruebas de seguridad.
2.4 No es solo química, es estrategia
No existe una fórmula mágica para elegir las materias primas de una cinta transportadora. Se trata de una decisión estratégica que depende del tipo de aplicación, el entorno, la carga, la velocidad e incluso el cumplimiento de la normativa. Desde cintas aptas para la industria alimentaria que requieren cauchos no tóxicos hasta cintas para minería diseñadas para resistir chispas y esquisto, las materias primas determinan tanto la capacidad como la durabilidad.
Así que, la próxima vez que alguien pregunte: "¿Por qué esta banda es más cara?", puede decir: "Porque está diseñada, no es algo que se haya adivinado". Cada elección, desde los compuestos de caucho hasta el agente químico más diminuto, contribuye a que su inversión en la fabricación de bandas transportadoras sea más inteligente, segura y duradera.
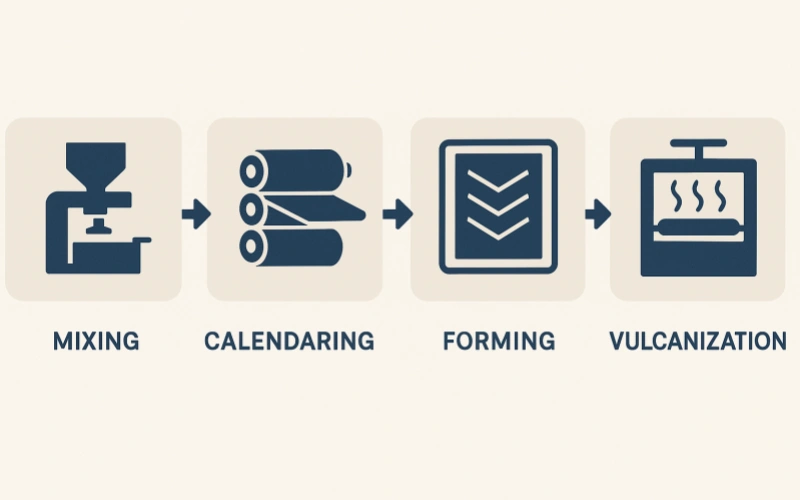
3. Proceso de fabricación de cintas transportadoras: Mezcla
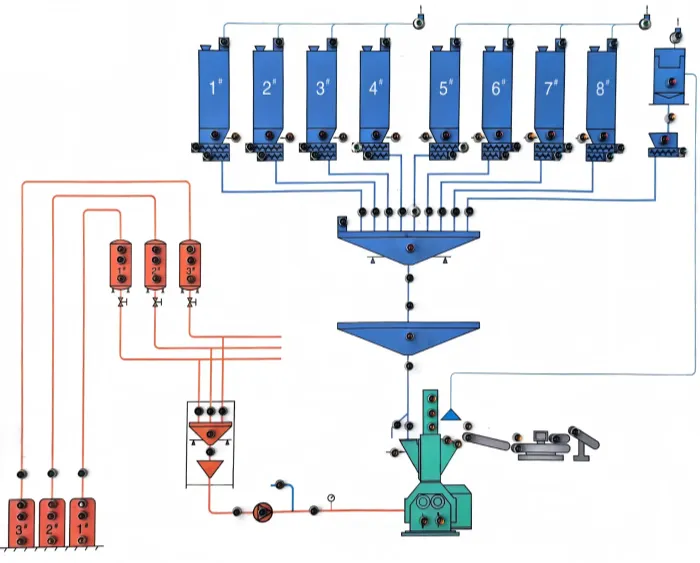
Antes de que una cinta transportadora mueva cualquier material, debe pasar por una transformación que define cómo funcionará bajo presión, literalmente. TiantieEsta transformación no ocurre durante la vulcanización ni el corte, sino aquí mismo, en nuestra fase de mezcla patentada. En nuestro proceso de fabricación de bandas transportadoras, aquí es donde el rendimiento no solo se ve afectado, sino que se garantiza incluso antes de que la banda tome forma.
A diferencia de muchas fábricas que dependen de recetas estándar o de la mezcla por parte de terceros, nosotros controlamos completamente todo el proceso de formulación internamente . Cada componente —polvos, aceites, cauchos y aditivos— se mide, mezcla e integra mediante nuestros mezcladores automatizados de alta precisión. Esto nos permite ajustar cada compuesto específicamente para las exigencias reales a las que se enfrentan nuestros clientes, ya sea calor extremo, cargas pesadas o materiales altamente abrasivos.
Así es como sucede, en cuatro pasos precisos.
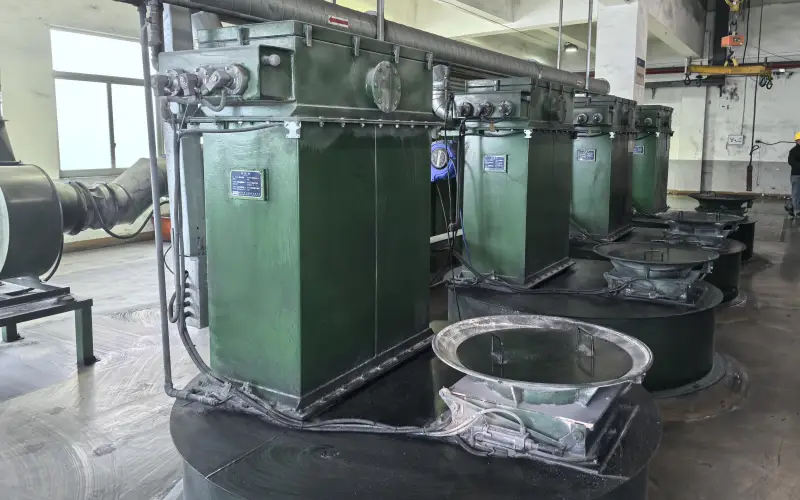
Paso 1: Comenzando con la estructura: los rellenos primero
La mezcla comienza seca, con materiales en polvo como negro de humo, carbonato de calcio y, ocasionalmente, otros rellenos. Estos no son solo a granel, sino que laminan la base que determina la resistencia o estabilidad del compuesto.
El negro de carbono refuerza la estructura interna del caucho, haciéndolo más resistente bajo tensión constante y menos propenso a la degradación por la fricción y los rayos UV. El carbonato de calcio no añade resistencia, pero sí influye en la rigidez o tolerancia del compuesto durante el uso y el procesamiento. Los rellenos se pueden considerar como la arquitectura: resistentes, pero sin ser ostentosos.
Cada material se pesa con precisión para cumplir con las especificaciones finales de la banda transportadora. No se trata de introducir cosas, sino de calibrarlas hasta el último decimal.
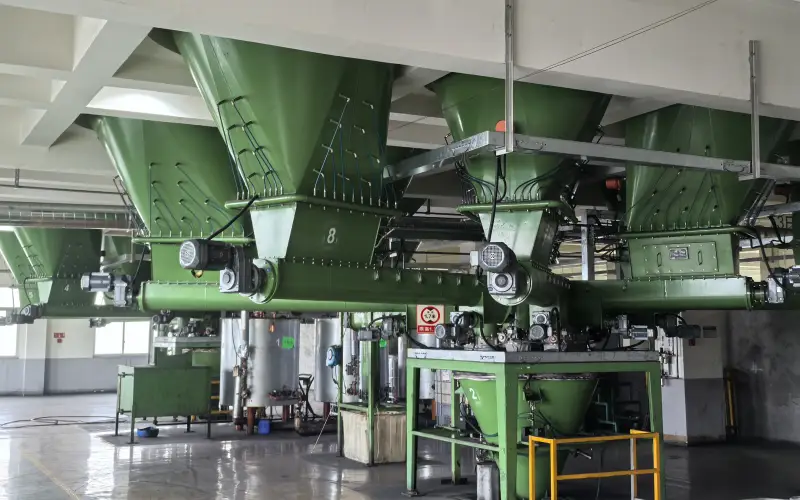
Paso 2: Incorporación del flujo: aditivos líquidos
A continuación, la mezcla adquiere fluidez. Una vez que los aceites entran en la mezcla, ajustan la flexibilidad del caucho, garantizando que fluya con fluidez durante el procesamiento y que no se vuelva quebradizo demasiado pronto.
Este paso es fundamental para controlar el rendimiento del compuesto tanto durante la producción como durante su uso final. El tipo y el volumen de líquido determinan si la cinta se vuelve lo suficientemente flexible para curvas pronunciadas o lo suficientemente estable para soluciones de manipulación de materiales pesados y constantes.
Obtener el equilibrio correcto del aceite no es una cuestión cosmética: determina si el compuesto se puede moldear de manera limpia y seguir siendo utilizable durante mucho tiempo.
Paso 3: Personalización del núcleo: cauchos y aditivos
Aquí es donde el compuesto adquiere personalidad. En función de la función de la correa, se elige el tipo de caucho adecuado: caucho natural para mayor flexibilidad, SBR para mayor rentabilidad o nitrilo para mayor resistencia química.
Luego vienen los agentes funcionales. Los agentes de curado, como el azufre, determinan cómo el material se endurece al calor. Los antioxidantes retrasan el desgaste y la erosión. Los aceleradores controlan la rapidez con la que la banda puede vulcanizarse sin sobrerreaccionar.
No todos los cauchos son iguales: algunos se doblan sin romperse, otros resisten derrames químicos agresivos o la fricción abrasiva. La combinación de caucho y química en esta etapa define el futuro de la banda: si durará, se flexionará, resistirá o fallará.
Paso 4: Mezcla bajo presión
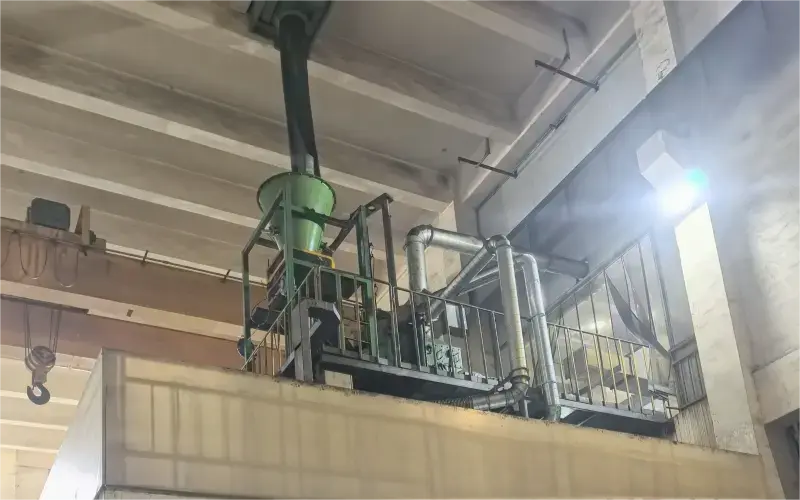
Con todos los ingredientes listos, el lote se envía a una mezcladora interna. Allí, se somete a calor y presión controlados que empujan, pliegan y cortan la mezcla hasta obtener un material uniforme y consistente.
En su interior, todo se trabaja hasta que la masa se convierte en una estructura sólida y fiable. El resultado no es solo una masa negra, sino un compuesto de caucho mezclado con precisión, con propiedades confiables. Resistencia a la tracción uniforme. Elongación predecible. Excelente potencial de adhesión.
Una vez enfriado y formado en láminas, el compuesto se almacena o se pasa directamente al calandrado. En este punto, su identidad queda fijada. Sin retoques. Sin segundas oportunidades.
Por qué la mezcla es más importante de lo que crees
Pequeñas variaciones —5 segundos de más en la batidora o una gota de aceite de más— pueden arruinar una tanda. Las grietas, las burbujas y la tensión desigual son síntomas de una mala mezcla.
Por eso, cualquier operación confiable de fabricación de bandas transportadoras considera la mezcla como una ciencia controlada. Ya sea que la banda se dirija a una línea de procesamiento de alimentos o a una mina de cobre, todo comienza con la forma en que se mezclaron estos materiales.
Toda solución exitosa para el manejo de materiales depende de un caucho de alto rendimiento. Y ese rendimiento no se adivina, sino que se crea.
4. Proceso de fabricación de cintas transportadoras: calandrado
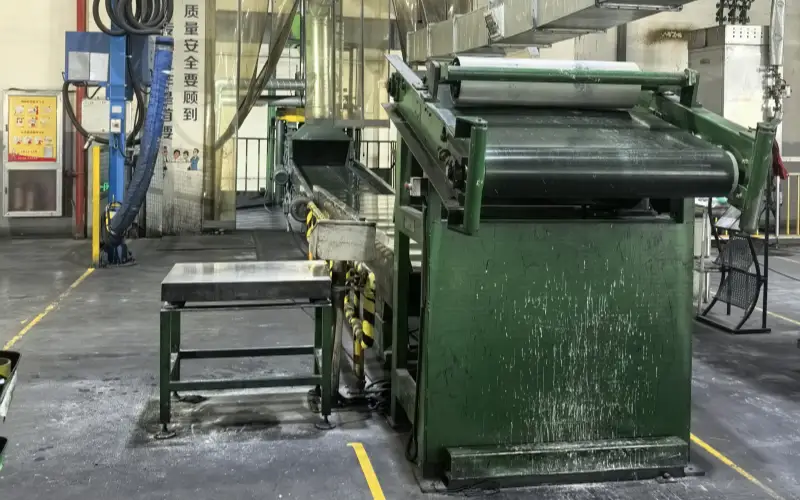
En el mundo de la fabricación de cintas transportadoras, la precisión lo es todo. Si bien la mezcla define la capacidad de un compuesto, el calandrado es donde ese potencial comienza a materializarse. Pero antes de que una lámina entre en la línea de calandrado, debe pasar por un paso intermedio crucial: la extrusión.
Aquí es donde la mayoría malinterpreta el proceso: la salida del mezclador interno no se alimenta directamente a la calandria. Es demasiado ancha, irregular y su distribución del calor es demasiado desigual. Para preparar los compuestos de caucho para un moldeado preciso, la extrusión actúa como controlador y gestor del calor.
4.1 El papel de la extrusión antes del calandrado
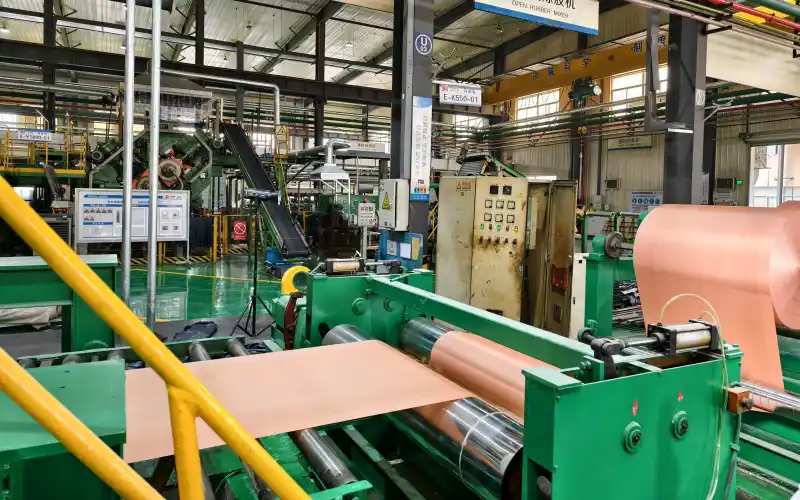
Tras mezclar, enfriar y laminar el compuesto, ingresa a nuestra avanzada extrusora de tornillo, una máquina que recalienta el caucho y utiliza una compresión controlada para garantizar una producción estable y uniforme. Este diseño ofrece varias ventajas cruciales:
Recalentamiento del caucho a la temperatura ideal de laminación con distribución térmica uniforme
Utilizando el mecanismo de tornillo para controlar el ancho, formando tiras más estrechas y perfectamente uniformes
Estabilización del flujo de material para una alimentación suave y constante en la calandria
El caucho extruido, ahora formado con precisión, se coloca en un sistema transportador que lo transporta directamente a la línea de calandrado. Esta transferencia fluida garantiza que el material entre en los rodillos con la temperatura, velocidad y alineación exactas.
Omitir este paso o utilizar métodos de extrusión menos avanzados aumenta el riesgo de espesores desiguales, defectos superficiales y fallos de adhesión durante el calandrado. En la producción de cintas transportadoras de alta precisión, la extrusión de tornillo no es opcional, sino esencial.
4.2 En los rodillos: La línea de calandrado
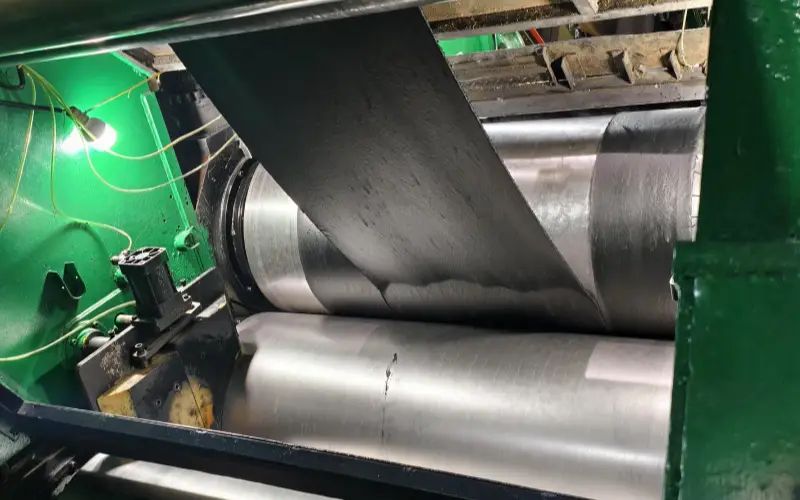
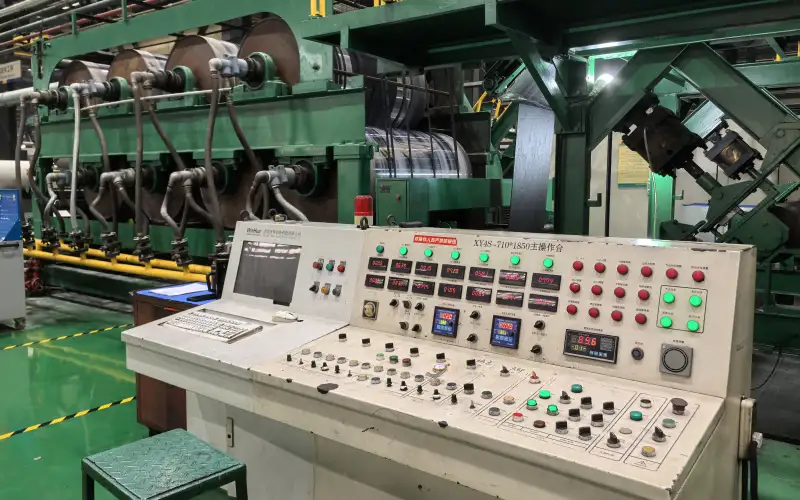
Una vez en la línea de calandrado, la tira de caucho se alimenta entre rodillos de acero calentados, generalmente dispuestos en una configuración de tres o cuatro rodillos. Estos rodillos comprimen la tira en láminas planas y de medidas precisas.
El objetivo es crear capas de caucho con espesor uniforme, densidad constante y superficie lisa. Independientemente de si la aplicación requiere una lámina de 3.0 mm o 6.0 mm, la máquina debe proporcionar dimensiones exactas en toda la lámina.
Los medidores de espesor computarizados y los sensores de borde monitorean continuamente la producción, ajustando la presión de los rodillos en tiempo real. No se trata solo de obtener caucho plano, sino de lograr una consistencia precisa hasta el último decimal.
4.3 Recubrimiento de tela y preparación para la estructura
Una vez calandradas las láminas de caucho, pueden utilizarse para recubrir tejidos de refuerzo, como EP (poliéster-nailon) o aramida. Estos tejidos se introducen en la calandra en sincronía con la lámina de caucho, sellando el material por ambos lados.
Esto crea una capa adherida: la base de la cinta transportadora de múltiples capas.
La adhesión es fundamental. Cualquier defecto (bolsas de aire, tensión inadecuada, estratificación descentrada) puede provocar posteriormente delaminación o fallos por tensión. Por eso, la alineación, la temperatura y la presión del rodillo se controlan rigurosamente durante toda la fase de recubrimiento.
4.4 Ajuste fino de la salida: parámetros que importan
El calandrado de precisión exige un control estricto sobre:
- Temperatura del rodillo – para flujo y unión
- Tensión de línea – para evitar estiramientos o deformaciones
- velocidad de alimentación – para una cobertura uniforme
- Calibración de espesor – monitoreado constantemente para cumplir con las especificaciones exactas de la cinta transportadora
Incluso pequeñas fluctuaciones aquí pueden derivar en defectos importantes durante la vulcanización o el uso en servicio.
4.5 Medidas de preparación, almacenamiento y antiadherencia
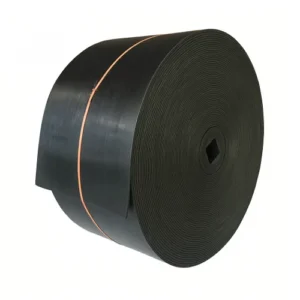
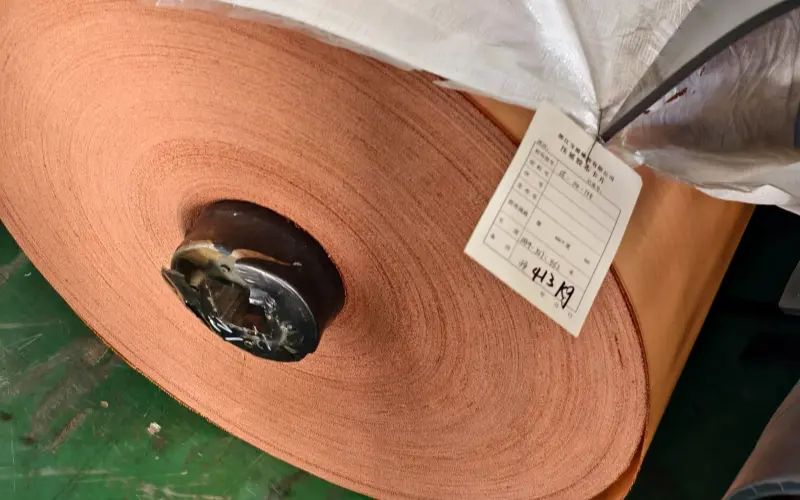
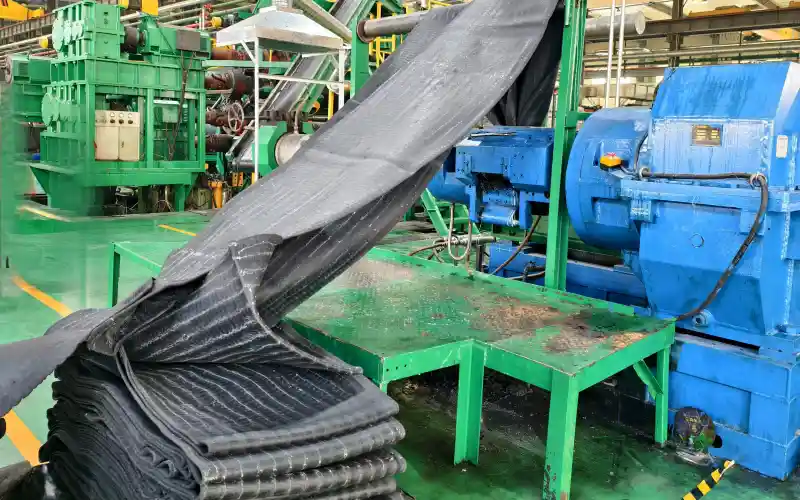
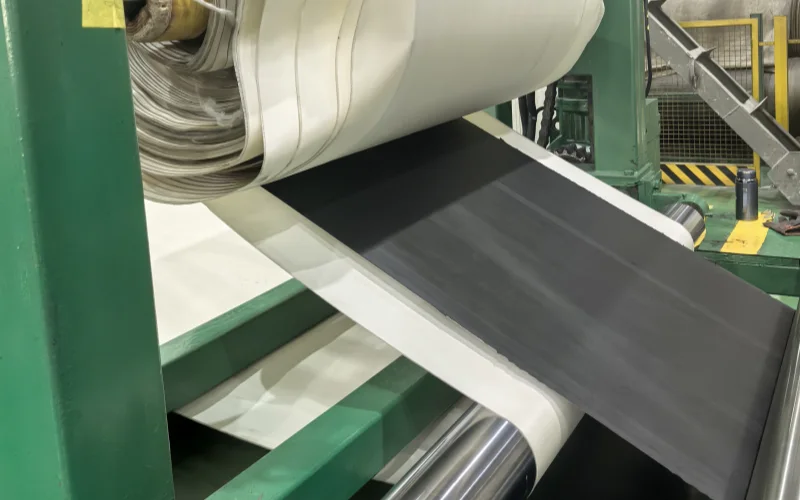
Tras el calandrado, las láminas de caucho o las capas recubiertas de tejido se enrollan cuidadosamente y se trasladan a las áreas de almacenamiento. Sin embargo, al tratarse de productos semiacabados, la superficie del caucho conserva su pegajosidad inherente.
Para evitar que las capas se peguen durante el almacenamiento o el transporte, se inserta una lámina protectora o un tejido entre los devanados. Esta fina capa intermedia evita que la lámina se fusione consigo misma, especialmente porque el caucho calandrado es relativamente delgado y frágil. Si se produce la adhesión, suele provocar desgarros o daños irreversibles en la superficie.
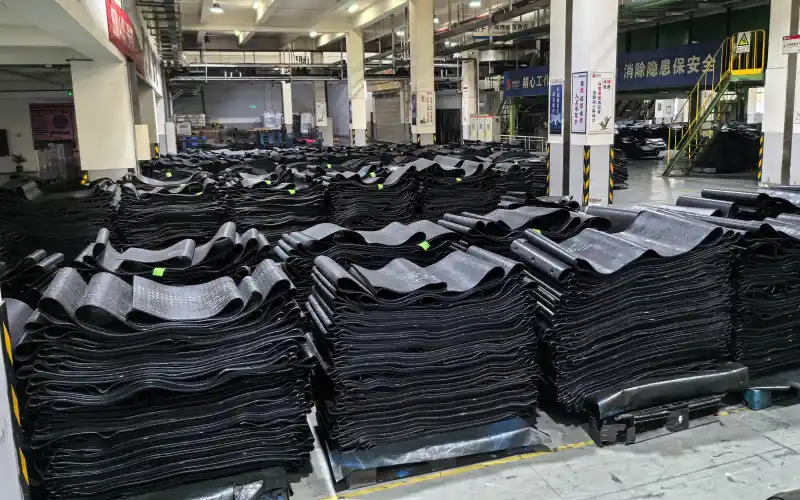
Cada rollo se etiqueta para su trazabilidad, incluyendo el número de lote, el grosor y el propósito de la aplicación. Posteriormente, los rollos se preparan para su laminación o se almacenan temporalmente en condiciones controladas.
4.6 Por qué el calendario no puede ser una idea de último momento
Es fácil asumir que el calandrado consiste simplemente en aplanar el caucho. Pero, en realidad, es donde se determina la fiabilidad de una correa, tanto literal como estructuralmente.
Una chapa mal calandrada podría causar desalineación de la banda, desgaste prematuro o fallos catastróficos bajo carga. Por otro lado, una chapa bien calandrada mantiene su filo, se mantiene adherida y proporciona la integridad física necesaria para soluciones exigentes de manipulación de materiales.
Es por eso que en la fabricación moderna de cintas transportadoras, el calandrado no es solo una línea del proceso: es una disciplina en sí misma.
5. Proceso de fabricación de cintas transportadoras: laminación
En la fabricación de cintas transportadoras, el laminado es la etapa donde todo el esfuerzo previo (compuesto, calandrado, control de calidad) se integra en una sola pieza estructurada. No se trata simplemente de apilar materiales. Es donde cada capa, cada lámina y cada cubierta debe cumplir tanto con las especificaciones técnicas como con las exigencias prácticas del uso real.
Tras el calandrado, las láminas de caucho y las capas reforzadas con tejido se transportan a la zona de laminado. En este punto, todo está semiacabado, suave y pegajoso, lo que significa que está listo para el ensamblaje, pero aún lo suficientemente flexible como para fallar si se manipula incorrectamente.
5.1 Colocar las capas correctas
Cada diseño de cinturón requiere un conjunto específico de componentes:
- Cubiertas de caucho calandrado para protección superior e inferior
- Láminas de tejido de nailon o EP recubiertas de caucho para proporcionar integridad estructural
- Capas de refuerzo opcionales—como capas antidesgarro o rompedoras— para mayor protección contra impactos y estabilidad interna
En lugar de simplemente decidir cuántas capas, los ingenieros consideran el entorno de trabajo. Una banda transportadora utilizada en la clasificación de paquetes no se construirá igual que una utilizada en una mina de cobre. Algunas requieren mayor flexibilidad, mientras que otras deben resistir ranuras, desgarros o altas cargas de compresión. El plan de ensamblaje refleja estas necesidades mecánicas únicas, no solo un número estándar de capas.
5.2 De la colocación a la laminación
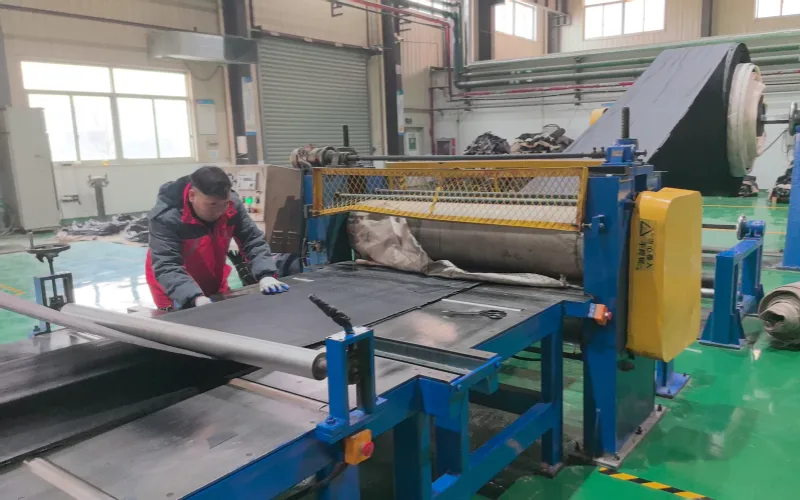
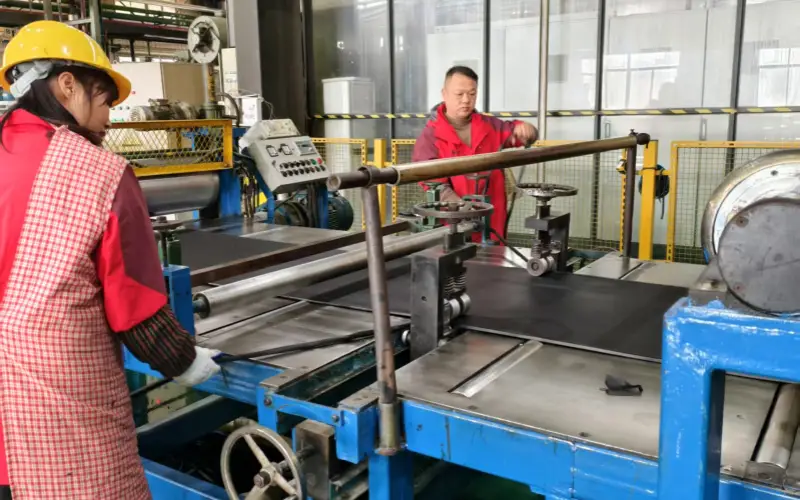
El proceso de ensamblaje comienza en una mesa plana o plataforma de laminación automatizada. El operador coloca primero la cubierta de goma inferior y luego añade las capas subsiguientes según el plan de diseño. En líneas de alta precisión, guías láser o sistemas basados en cámaras controlan la colocación. Las configuraciones manuales se basan en plantillas de alineación, vista experta y sensibilidad táctil.
Cada capa se aplana mediante rodillos o prensas para eliminar las burbujas de aire y garantizar un contacto perfecto. Dado que los compuestos de caucho sin curar conservan su adherencia natural, no se utiliza adhesivo, solo calor y presión durante la vulcanización posterior.
Una alineación correcta no es solo estética. Un desfase de 2 mm podría provocar que la correa se desvíe durante el funcionamiento, lo que genera un desgaste desigual o, peor aún, una falla del sistema.
5.3 Ensamblaje de una sola toma
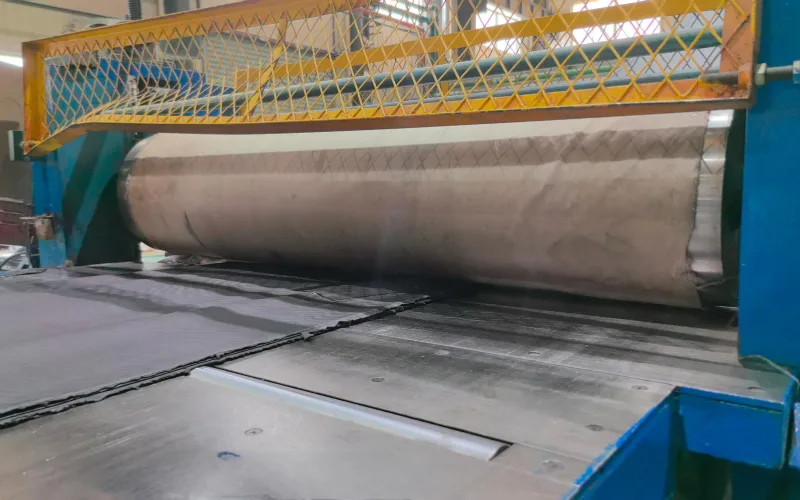
En los procesos avanzados de producción de bandas transportadoras, nuestra fábrica utiliza un método de ensamblaje integral de una sola vez. Apilamos todas las capas en una sola configuración y las enviamos directamente a vulcanización. Esto reduce el tiempo de producción, evita la exposición repetida al calor y mejora significativamente la unión de las capas.
Las capas antidesgarro y las láminas de refuerzo se insertan estratégicamente, dependiendo de si la banda debe resistir el deshilachado de los bordes, el impacto de la manipulación o la flexión en múltiples direcciones. Esta estrategia de una sola pasada minimiza la manipulación y reduce el riesgo de desalineación interna.
5.4 Recortar, etiquetar y preparar para el Vulcanización
Tras el laminado, el cuerpo de la banda se recorta al ancho y largo finales. En este punto, se aplican las características de los bordes (conos, uniones escalonadas o extremos cortados con dedo) para futuros empalmes o ensamblajes mecánicos.
Dado que estos conjuntos aún no están curados, se debe tener cuidado al manipularlos. Para evitar que la superficie se adhiera o se dañe, insertamos una tela protectora entre las capas enrolladas, especialmente al trabajar con cubiertas más delgadas, propensas a romperse.
En nuestras instalaciones, cada banda se etiqueta con una etiqueta de producción que incluye la identificación del trabajo, las especificaciones de la cubierta y las capas, y las instrucciones de curado. Para nosotros, el área de laminación también funciona como el último punto de control de calidad antes de la vulcanización, una etapa donde los errores ya no se pueden corregir.
5.5 Por qué laminar no es solo apilar caucho
El laminado de precisión es lo que hace que una banda sea resistente desde el primer día y estable durante años. La desalineación, la mala estratificación o el olvido de un refuerzo no se notarán en la fábrica, sino en el campo, cuando ya sea demasiado tarde.
En nuestra visión de la fabricación de bandas transportadoras, el laminado es un paso de complejidad discreta. Es el último momento de flexibilidad, tanto literal como figurativamente, antes de que la banda entre en vulcanización y se vuelva permanente.
Cuando se realiza correctamente, el proceso de laminación conserva la intención del diseño. Y así es como se construye el rendimiento.
6. Proceso de fabricación de bandas transportadoras: vulcanización
Hasta este punto, una cinta transportadora no es más que una frágil pila de materiales superpuestos: flexible, pegajosa y totalmente dependiente de lo que ocurra después. La vulcanización es el momento en que la estructura se convierte en sustancia. En la fabricación de cintas transportadoras , es aquí donde la cinta adquiere su resistencia, elasticidad y estabilidad mecánica.
6.1 La ciencia detrás de la vulcanización
Técnicamente hablando, la vulcanización es un proceso químico controlado. Bajo la temperatura y presión adecuadas, el azufre y otros agentes vulcanizantes forman enlaces cruzados entre las largas cadenas moleculares de los compuestos de caucho . Estos enlaces cruzados actúan como puntos de anclaje, otorgando al material memoria de forma, tenacidad y resistencia al desgaste a largo plazo.
Sin vulcanización, la correa se deformaría, agrietaría o rompería bajo una tensión básica. Gracias a ella, la correa puede soportar años de uso intensivo en soluciones de manipulación de materiales, desde plantas de cemento hasta puertos.
6.2 El prensado importa: dos métodos de curado
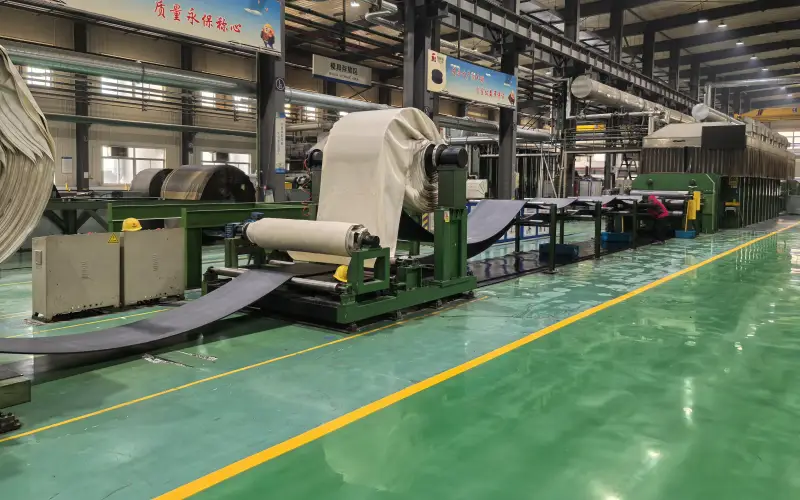
Hay dos formas comunes de vulcanizar una cinta transportadora:
6.2.1 Vulcanización por lotes
Se utiliza para correas personalizadas o más gruesas; esto implica colocar la correa dentro de un molde de acero y comprimirla bajo calor y presión. Es más lento, pero ofrece un excelente control para aplicaciones especializadas. especificaciones de la cinta transportadora.
6.2.2 Vulcanización continua
Ideal para la producción estandarizada, este método hace pasar la banda por un sistema de prensa móvil o tambores calentados. Ofrece velocidad y eficiencia, aunque requiere materiales preformados muy uniformes.
Ambos métodos tienen como objetivo el mismo objetivo: crear una estructura completamente adherida donde todas las capas, desde las cubiertas hasta las láminas, estén unificadas sin puntos débiles.
6.3 Parámetros críticos: lo que controlamos
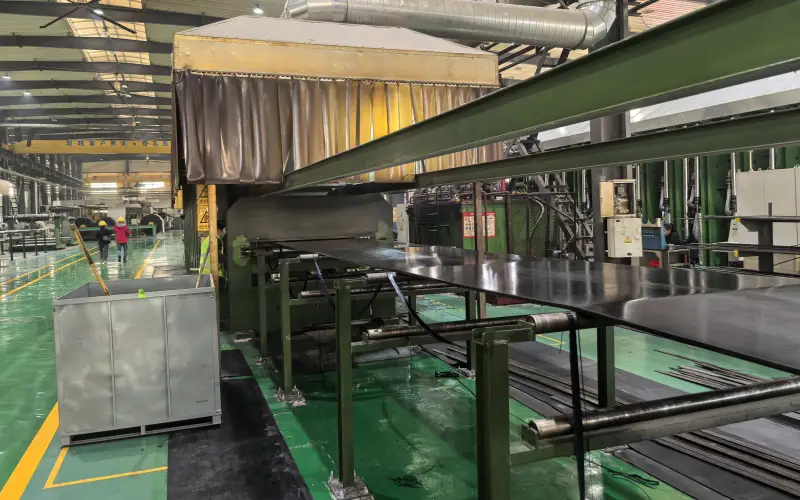
Una vulcanización exitosa no es cuestión de conjeturas. En nuestra línea de producción, supervisamos cuidadosamente:
- Temperatura – típicamente entre 140 °C y 160 °C, ajustado según el tipo de compuesto
- Hora – según el grosor y el diseño de la correa
- Presión – para garantizar una adhesión completa en todas las capas
- Consistencia del calor – El calentamiento desigual provoca tensiones internas o deformaciones en los perfiles.
Todos los datos se registran y son rastreables. Si surge un problema posteriormente, podemos rastrearlo hasta la prensa de curado.
6.4 Comprobación de la realidad posterior a la curación
Tras la vulcanización, la banda aún no está lista para su envío. Debe enfriarse gradualmente para evitar la tensión interna. Una vez enfriada, pasa por:
- Prueba de adhesión de capas
- Inspección de superficie
- Comprobaciones dimensionales
Aquí verificamos que el proceso de producción de la cinta transportadora haya funcionado según lo previsto y que el producto cumpla realmente con los requisitos del cliente.
6.5 Por qué la vulcanización no es negociable
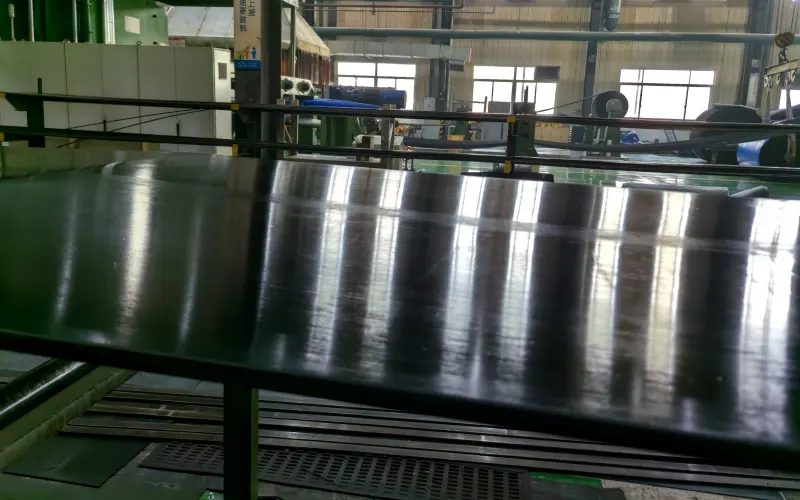
No hay vuelta atrás después de este paso. A diferencia de las etapas anteriores, donde los errores se pueden corregir o reprocesar, la vulcanización lo bloquea todo. Un error en este caso significa desechar toda la banda.
Por eso le damos la importancia que merece. En la fabricación de cintas transportadoras , el curado no se trata solo del acabado, sino de definir la identidad de la cinta. Una vez que sale de la prensa, no son solo capas de caucho. Es un producto listo para funcionar.
7. Después del proceso de fabricación de la cinta transportadora: Control de calidad
En la fabricación de cintas transportadoras , la calidad no se comprueba al final, sino que se integra en cada etapa. Desde las materias primas hasta la entrega final, cada fase es responsable. Un rollo defectuoso no solo supone un desperdicio de material, sino que puede provocar la paralización de la producción. Por eso, nuestro enfoque del control de calidad es meticuloso, exhaustivo y, sí, a veces un poco obsesivo.
7.1 Comienza temprano: controles de materia prima
Antes de que el caucho llegue a la mezcladora, realizamos una auditoría completa de los materiales entrantes. Polímeros base, capas de tela, negro de humo, aceites de procesamiento: todos se prueban para verificar su consistencia, pureza y conformidad con nuestras especificaciones internas para cintas transportadoras . Nuestros controles de laboratorio incluyen:
- Índice de fluidez (para polímeros)
- Contenido de humedad (para capas de tela)
- Análisis de la composición del aceite
No tenemos miedo de rechazar un lote. Empezar con material defectuoso es como intentar cocinar con ingredientes en mal estado: ningún condimento puede arreglarlo después.
7.2 Monitoreo en proceso: Garantía en tiempo real
Al comenzar la mezcla, extraemos muestras de los compuestos de caucho para:
- Viscosidad Mooney – para verificar el comportamiento del flujo
- Gravedad específica – para la consistencia del lote
- Tiempo de quema – para garantizar una ventana de procesamiento segura
Las líneas de calandrado están equipadas con medidores de espesor láser, escáneres de ancho automáticos y controles de alineación de bordes. Incluso pequeñas inconsistencias en el espesor o el recubrimiento pueden afectar la unión de las capas posteriormente. Por eso inspeccionamos en movimiento, no solo en posproducción.
Durante la laminación de capas, se realizan inspecciones visuales para garantizar que no haya aire atrapado, capas torcidas ni huecos en la cubierta. Todo debe estar alineado antes de que la banda entre en la prensa.

7.3 Pruebas poscurado: la verdadera prueba de estrés
Después de la vulcanización y el enfriamiento, la correa se somete a pruebas mecánicas en nuestro laboratorio interno:
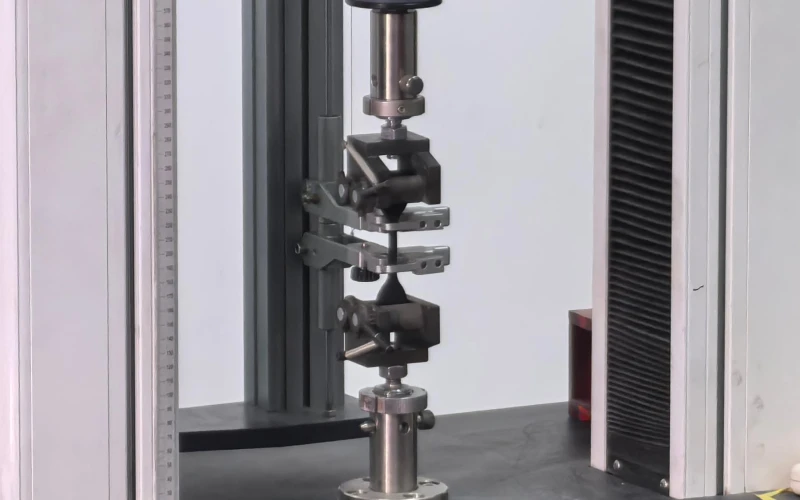
- Fuerza de adhesión:utilizando un comprobador de tracción para separar la cubierta y la capa (medido en N/mm)
- Tracción y elongación:para confirmar que el estiramiento y la recuperación coinciden con los objetivos de rendimiento
- Dureza y elasticidad de rebote:Lecturas del durómetro Shore A y pruebas de rebote
- Control de calidad visual: integridad de los bordes, brillo de la superficie y ausencia de grietas, poros o deformaciones
También simulamos ciclos de tensión utilizando máquinas de ensayo de fatiga de correas para lotes seleccionados, especialmente para soluciones de manipulación de materiales que se prevé que se enfrenten a condiciones de funcionamiento severas.
7.4 Inspección práctica: el respaldo humano
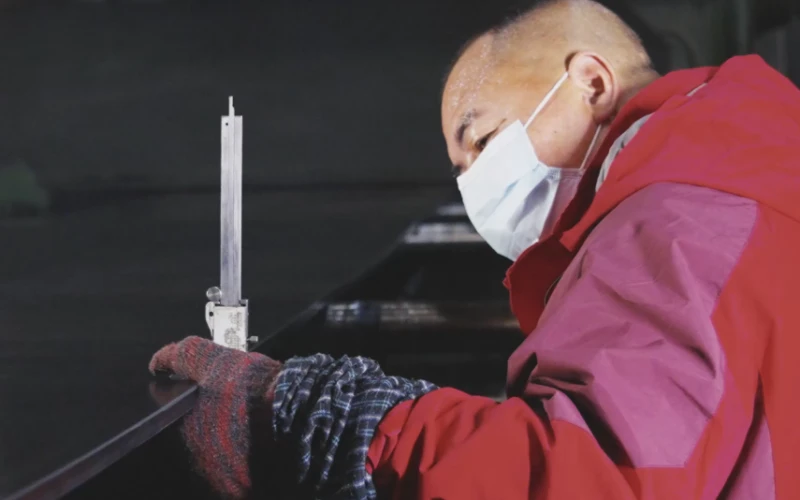
Las máquinas pueden medir, pero no siempre ven. Por eso, nuestro equipo de inspección especializado realiza controles de calidad manuales después del curado de cada correa. Buscan problemas que las máquinas podrían pasar por alto: pequeñas burbujas, deslaminación, textura irregular, deformación de los bordes o partículas incrustadas.
Si una banda presenta defectos superficiales, se registra y se aísla. Pero si se sospecha un problema más profundo, como una mala unión de las capas o un curado desigual, se marca como defecto crítico y se devuelve para su retrabajo o reprocesamiento completo. No debatimos sobre la calidad límite: si no es estructuralmente sólida, no sale de nuestra planta.
Esta capa de escrutinio manual nos da la confianza final de que cada cinturón ha sido visto, no solo escaneado.
7.5 Seguimiento de todo lo que importa
¿Recuerdas las identificaciones de producción que mencionamos antes? Aquí es donde demuestran su valor. Cada rollo terminado se etiqueta digitalmente con el historial completo: tiempo de mezcla, fórmula del lote, ajustes de la calandra, presión de la prensa, temperatura de curado e identificación del operador.
No son simples pegatinas. Son una huella digital que nos permite rastrear cada correa, desde el compuesto crudo hasta la prueba de tensión final.
Para proyectos que requieren certificaciones de terceros, compartimos estos datos directamente con los inspectores del cliente o auditores externos. En entornos de alto riesgo, la transparencia no es opcional, sino esperada.
7.6 Más allá de las pruebas: cómo mejoramos realmente
No nos conformamos con aprobar las pruebas. Cada dato se registra y analiza semanalmente tanto en nuestro laboratorio como en nuestro equipo de producción. Si detectamos una tendencia (por ejemplo, una disminución del 3 % en la fuerza de adhesión entre lotes), analizamos a fondo: ¿Se debió a la temperatura del rodillo? ¿A la velocidad de corte del mezclador? ¿A la humedad en la tela?
Ese ciclo de retroalimentación es donde las buenas fábricas se vuelven excelentes. El control de calidad no solo detecta los fallos. Te enseña a prevenirlos.
8. Corte, embalaje y envío en la fabricación de cintas transportadoras
Una vez que una cinta transportadora ha superado todos los controles de calidad (pruebas de tracción, evaluación de adherencia, inspección de superficie), llega a la recta final: corte, embalaje y envío. En la fabricación de cintas transportadoras , esto no es solo logística, sino la última etapa donde la precisión y la profesionalidad garantizan la llegada segura del producto y su correcta instalación.
8.1 Corte con precisión: cómo elegir la máquina adecuada para la tarea adecuada
Tras la vulcanización y la aprobación visual, las bandas se enrutan a la sección de corte. Utilizamos dos máquinas especializadas, pero nunca las intercambiamos:
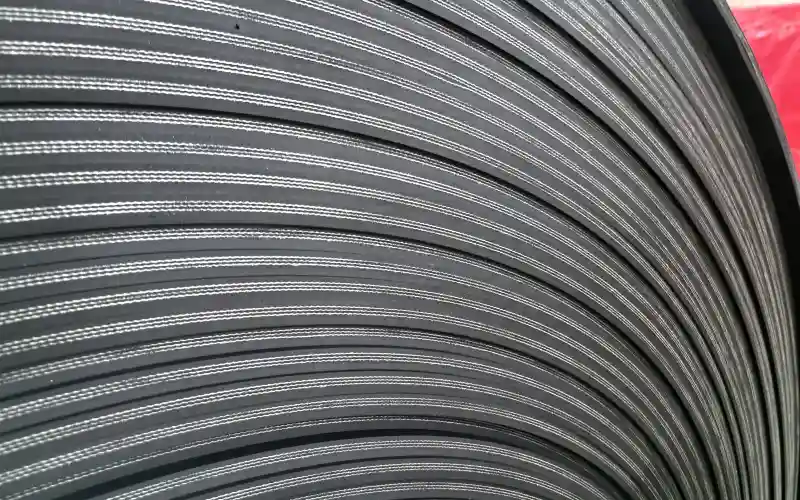
- Cizallas Se utilizan para corte longitudinal, ideales para dividir rollos maestros anchos en múltiples cintas más estrechas para pedidos por lotes.
- Cortadores de guillotina (tipo cizalla) Se emplean cuando es necesario cortar correas a longitudes precisas. Su corte limpio es ideal para preparar correas que requieren uniones dentadas, empalmes escalonados o fijaciones mecánicas.
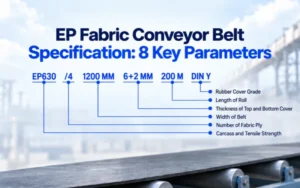
Por ejemplo, una correa EP500/4 de 200 metros se puede cortar en cuatro correas de 500 mm y luego guillotinarla en segmentos de 25 metros, según el diseño del cliente.
8.2 Verificación secundaria: obtener las dimensiones correctas antes de partir
La precisión no termina con pulsar un botón. Tras el corte, nuestro equipo vuelve a medir:
- ANCHO a través de varios puntos utilizando reglas de acero
- Longitud Mínima Se mide utilizando una rueda de distancia y un telémetro láser, herramientas estándar en nuestro proceso de inspección posterior al corte.
- Alineación de bordes con escuadras en forma de L para garantizar la cuadratura y los bordes limpios
Estas mediciones se registran y se comparan con las especificaciones de la cinta transportadora . Si se detecta algún valor atípico, la cinta se vuelve a recortar, en lugar de empaquetarse directamente.
8.3 Calidad del borde y acabado de la superficie
Incluso sin etiquetas impresas ni códigos QR, cada banda se somete a una inspección práctica final. Limpiamos la banda para eliminar el polvo y revisamos el acabado de los bordes para detectar cortes, rebabas o irregularidades. Para clientes con configuraciones de instalación específicas, podemos realizar:
- biselado de bordes para asistencia con el enrollado de la polea
- Ranurado de ranuras para alineación o guía lateral
- Forro de tela protectora Para almacenamiento temporal en condiciones de alta humedad.
8.4 Embalaje que protege, no solo presenta
Una buena correa no sirve de nada si llega abollada, mojada o desalineada. Nuestro embalaje estándar está diseñado para ser resistente y flexible:
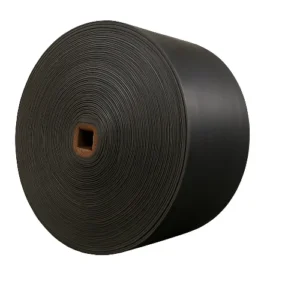
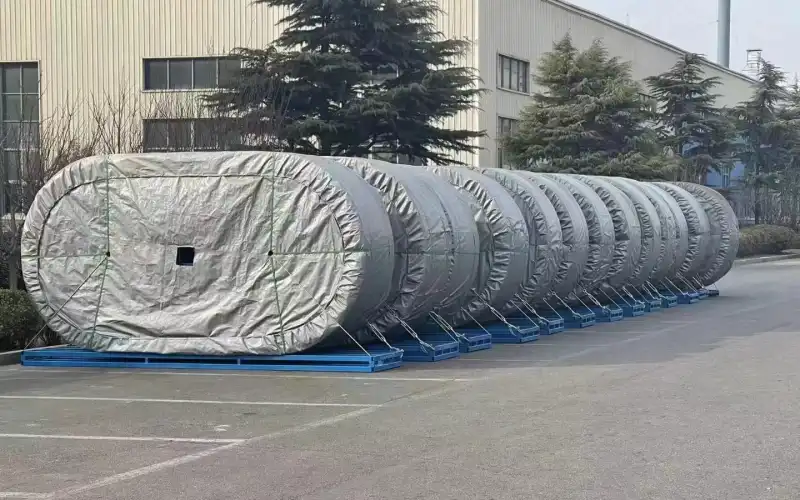
- Las correas están enrolladas firmemente en bobinas centrales. con la tensión correcta para evitar que los bordes se deformen
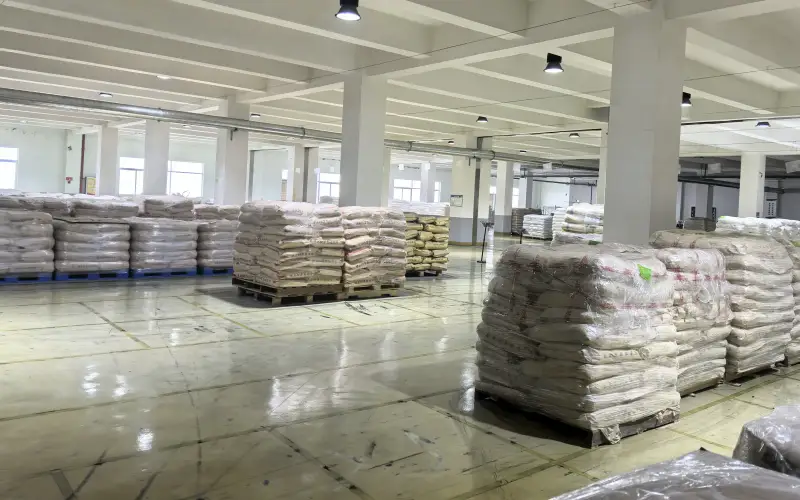
- Bolsas tejidas PP Proteger del polvo y la humedad general.
- Palets con estructura de hierro, bases de madera, o bases de placa de acero Se aplican según el requisito del cliente o la regulación del puerto.
- Envoltura de película de plástico Asegura el producto tanto para el almacenamiento en almacén como para el envío.
- Selección de núcleos Se basa en el espesor y la rigidez de la correa para garantizar la estabilidad estructural.
Evitamos los trucos: no usamos relleno de espuma en los bordes ni envoltura retráctil decorativa; solo lo que ha demostrado durar desde el taller hasta el lugar de trabajo.
8.5 Preparación para la exportación: Organizado y a tiempo
Cada bobina se etiqueta con los documentos físicos de envío: ID del pedido, destino y especificaciones de la banda. Nos coordinamos con los equipos de logística para garantizar:
- Planos de contenedores Coincida el peso de la carga con las dimensiones de la bobina
- cargas paletizadas incluye espacio para la entrada de montacargas
- Entregas divididas Llegar en fases según el cronograma de construcción.
- Fotos/vídeos de envío Se proporcionan cuando los clientes solicitan informes sobre el estado de la carga.
Si un envío se dirige al Medio Oriente en verano o a un sitio minero tropical, podemos recomendar pallets sellados con barreras de humedad adicionales o cajas de metal.
8.6 Por qué el último paso sigue siendo importante
El proceso de corte y empaquetado puede parecer simple, pero cuando las correas se envían a 10,000 kilómetros para llegar a un sitio en la selva o a una mina subterránea, estas decisiones determinan si la instalación se realiza sin problemas o se convierte en una demora costosa.
En la fabricación de cintas transportadoras , el último metro es tan importante como el primero. Porque por muy buenos que sean los compuestos de caucho, una cinta mal protegida no beneficia a nadie.
9. Personalización en la fabricación de cintas transportadoras
Las cintas transportadoras de goma rara vez tienen trabajos fáciles. No se dedican a enrollar sushi ni a transportar paquetes navideños. Están expuestas al calor, al barro, a la grasa y a la suciedad, moviendo materiales que harían que la mayoría de las cintas suplicaran ayuda.
Y, sin embargo, nuestros cinturones no solo sobreviven. Prosperan.
En la fabricación de cintas transportadoras , diseñar para aplicaciones especiales implica comprender una cosa: en la obra no le importa el aspecto de la cinta, sino su durabilidad.
9.1 Caliente, húmedo, afilado o resbaladizo: lo hemos visto todo
Su sistema de transporte no se encuentra en un laboratorio con clima controlado. Por eso, no lo construimos como si lo estuviera.
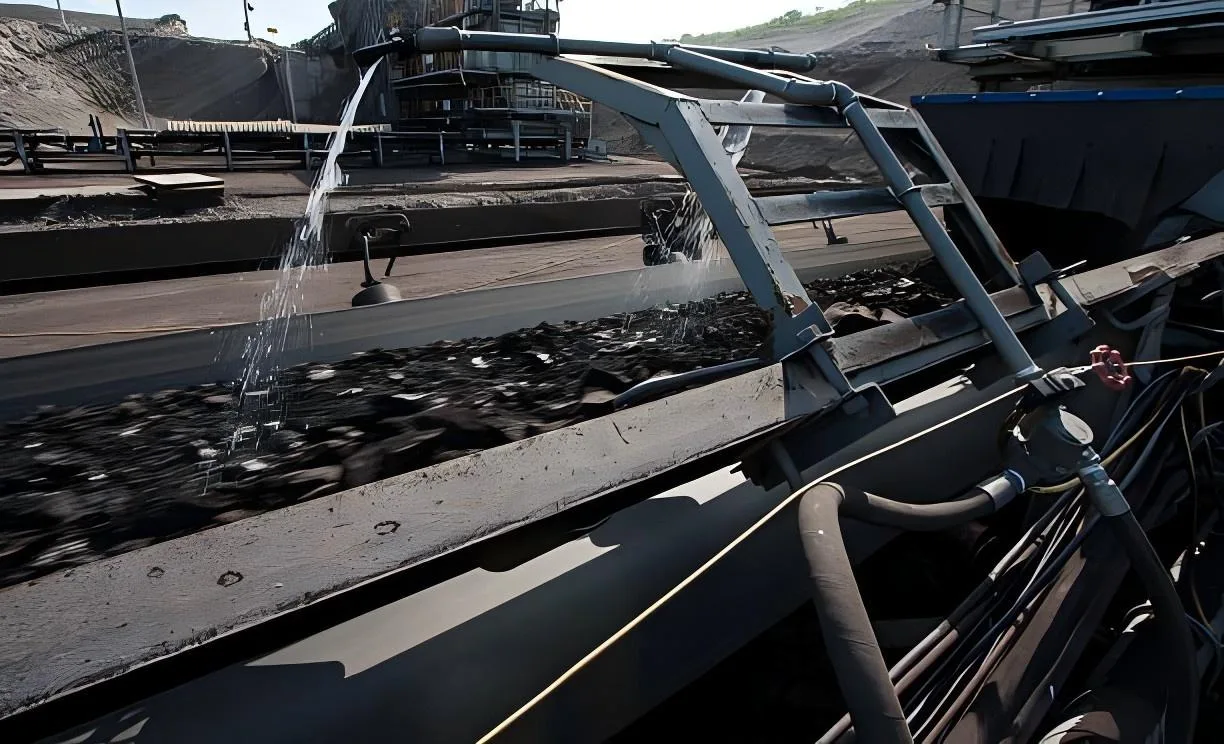
- ¿A prueba de calor? Los nuestros se ríen de los 200 °C. Clínker de cemento, minerales sinterizados, escoria caliente... ¡Adelante! Nuestra costumbre compuestos de caucho No se agrietan, no se encogen ni pierden su agarre.
- ¿Resistente al aceite? Perfecto para líneas de clasificación de metales, residuos aceitosos reciclados o cualquier cosa que pueda dejar huellas dactilares en una sartén de teflón.
- ¿Zonas químicas? Hemos construido cinturones que manejan ácidos, álcalis y esas cosas raras que ni siquiera tienen un nombre propio.
- ¿Condiciones de anegamiento? Nuestra tecnología de unión mantiene las capas unidas, incluso cuando la humedad alcanza el 95%.
Estas no son etiquetas de marketing, sino condiciones de trabajo. Si tu correa falla en medio de un turno, a nadie le importa la "calidad de uso general". Quieres una calidad "que no se rompa".
9.2 No es solo caucho: es ingeniería por dentro y por fuera
La personalización es más que una decisión superficial.
- Capas antidesgarro Entre cuando el material sea afilado, pesado y generalmente implacable.
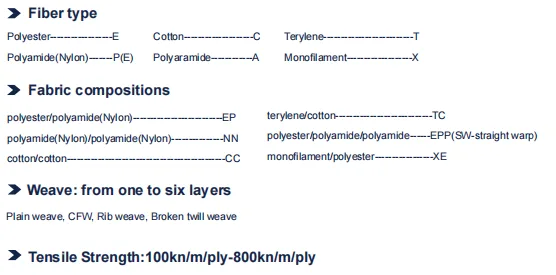
- Tipos de carcasa—desde EP estándar hasta cables NN o de acero de alta resistencia— se seleccionan en función de cargas de tensión y sistemas de poleas del mundo real.
- ¿Bordes reforzados? ¿Tacos? ¿Nervadura de seguimiento? Si su máquina come correas, fabricaremos unas que no pueda digerir.
No sacamos cinturones del mercado: los construimos desde cero en función de los datos de su sitio, no de restos de fábrica.
9.3 Construimos para la industria, no para la imagen
Si busca cinturones blancos y elegantes para salas blancas o líneas de envasado… lo sentimos, no somos su gente.
Pero si necesitas un cinturón que:
- Dura hasta 80,000 toneladas de agregado.
- No se convierte en sopa de goma a 200°C
- Resiste desgarros cuando se vierte con rocas de 2 toneladas
Luego toma una silla.
Cuando transportas 200 toneladas por hora, lo bonito no sirve de nada, pero ¿una correa que no se detiene? ¡Qué maravilla!
9.4 Personalización que realmente resuelve problemas
Esto es lo que no hacemos: le entregamos una hoja de producto con cinco modelos y le decimos "Elija uno".
Esto es lo que hacemos: le preguntamos qué está mal en su configuración actual, por qué falla, con qué frecuencia falla y cuánto le cuesta cuando falla.
Luego diseñamos:
- El compuesto de goma Para su temperatura, aceite o exposición a químicos
- La carcasa correcta para su tensión y carga
- Ajustamos toda la construcción (compuesto, carcasa y tiempo de curado) para adaptarnos a su agenda y al gran sistema que utiliza.
Lo hemos hecho en minas de níquel en Filipinas, canteras en Turquía y cementeras en los Emiratos Árabes Unidos. Ninguna tenía los mismos requisitos. Y ese es el punto: su cinturón debe estar diseñado para su trabajo, no para el promedio de otros.
10. Visualización de la línea de producción en la fabricación de cintas transportadoras
¿La mejor manera de entender cómo se fabrica una banda transportadora? Recorriendo la planta. Tanto si eres un veterano de la fábrica como un comprador curioso, ver la línea de producción, desde el caucho crudo hasta el rollo terminado, revela la precisión de la fabricación de bandas transportadoras.
Vamos a dividirlo en tres partes.
10.1 Descripción general del equipo principal: las máquinas que lo hacen posible
Nuestra línea de producción no solo es larga, sino también inteligente. Cada estación desempeña un papel fundamental, y aquí están las estrellas del espectáculo:
10.1.1 Mezclador interno
Aquí es donde todo comienza. Grandes volúmenes de mezcla de caucho se mezclan a altas temperaturas y con un par de torsión alto, convirtiendo los ingredientes sueltos en un compuesto denso y uniforme. Ingredientes como el negro de humo, el aceite, el azufre y los acelerantes se dosifican, mezclan y funden con precisión para obtener lotes uniformes de compuesto. Los mezcladores modernos están totalmente automatizados y son trazables.
10.1.2 Máquina de calandrado
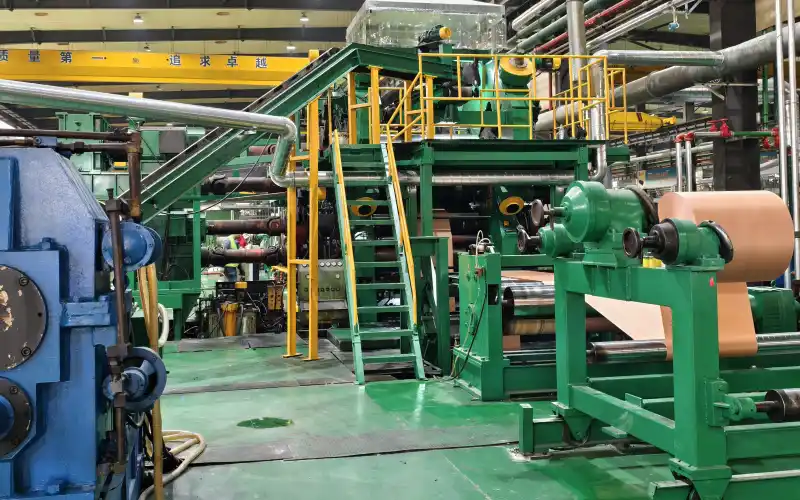
Tras la extrusión o el rayado, las láminas de caucho se envían a través de esta prensa de cuatro rodillos. Esta lamina el caucho sobre la tela con una precisión milimétrica. Es como un rodillo de goma, pero controlado por láser y sin errores. Podemos controlar el grosor con una precisión de ±0.1 mm.
10.1.3 Prensa de vulcanización
La transformación final ocurre aquí. Nuestras prensas de doble estación de 10 metros de largo curan la banda estratificada a temperaturas y presiones precisas. Aquí es donde la reticulación transforma las capas de caucho blando en una sola banda reforzada, lista para soportar cargas de 200 °C o zonas de impacto de 20 toneladas.
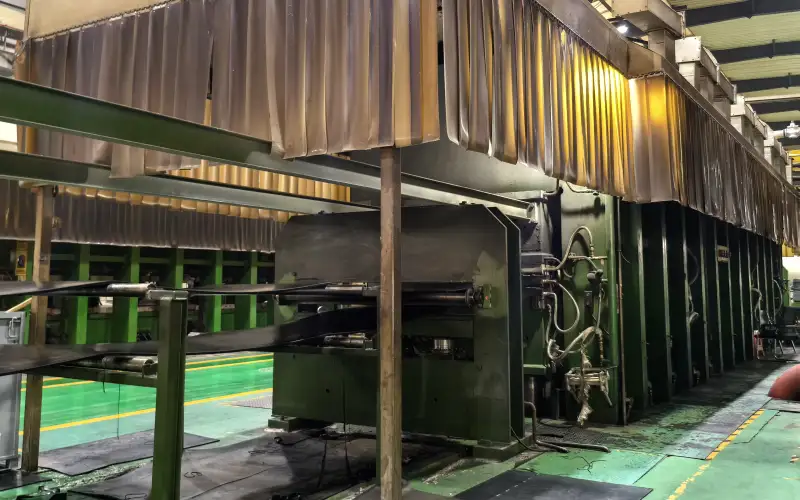
Cada equipo está vinculado digitalmente a nuestro sistema MES, registrando datos de cada lote, operador y ciclo.
11. Innovación y tendencias futuras en la fabricación de cintas transportadoras
Se podría pensar que las cintas transportadoras son solo caucho negro y fuerza bruta, pero si se ingresa a una fábrica moderna, se encontrará algo muy diferente: materiales inteligentes, procesos precisos y verdadera conciencia ambiental.
Al menos así lo hacemos.
11.1 Iniciativas de sostenibilidad y materiales ecológicos
Ser sostenible no significa ser blando. En la fabricación de cintas transportadoras , significa diseñar cintas que duren más, contaminen menos y, aun así, resistan un uso intensivo.
Así es como lo hacemos:
11.1.1 Recuperación responsable
Algunos de nuestros compuestos de caucho Ahora se incluye caucho recuperado de bordes recortados, desechos de arranque o recortes. Pero seamos claros: no se trata de arrojar residuos en las bandas. Estos materiales recuperados son... Probado cuidadosamente y utilizado únicamente en capas base no estructurales.asegurando cero impacto en el rendimiento del productoLa sostenibilidad no significa sacrificar la calidad.
11.1.2 Química más limpia
Hemos cambiado a aceites de procesamiento con bajo contenido de COV y retardantes de llama sin halógenosMinimizando las emisiones nocivas durante la mezcla y el curado. ¿El resultado? Un entorno más seguro para los trabajadores y una banda más limpia para el planeta.
11.1.3 Gestión inteligente de los gases de escape durante la vulcanización
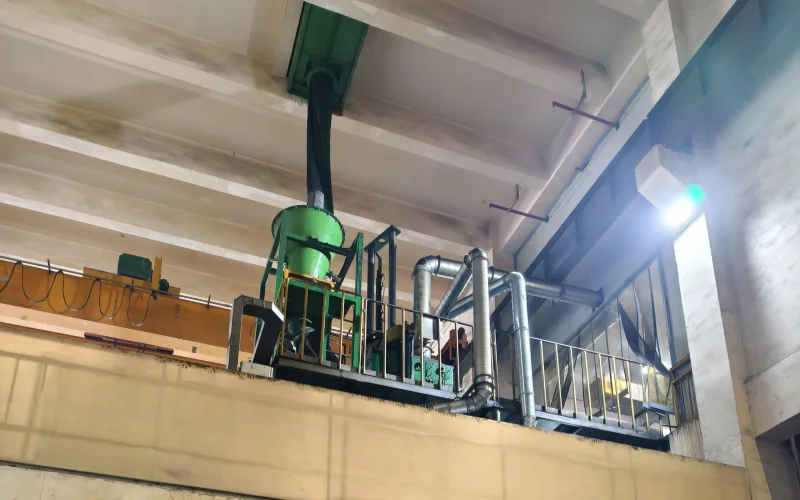
La vulcanización no es solo calor, es química, y sí, a veces la química huele mal. Durante este proceso, instalamos un... cúpula purificadora de aire sobre las prensas, un extractor gigante que en broma llamamos "la tapa de la olla caliente". Dentro hay filtros de carbón activado que absorben gases sulfurosos como SO₂ y SO₃. Al final del sistema, Los equipos de tratamiento de gases garantizan cero emisiones de contaminantes nocivos.Sin atajos, solo aire limpio.
11.1.4 La durabilidad es sostenibilidad
Una correa que dura el doble es el doble de ecológica. Por eso nos centramos no solo en fabricar correas rápidas, sino también en que sean lo suficientemente resistentes como para reducir la frecuencia de reemplazo, el tiempo de inactividad y los residuos de envío.
11.2 Tecnologías avanzadas y fabricación inteligente
Creemos que las buenas bandas se basan en buenos procesos. ¿Y los buenos procesos? Se basan en un control real, no en conjeturas.
11.2.1 Integración MES completa en toda la línea
Cada etapa de la proceso de producción de cintas transportadorasDesde la mezcla hasta el calandrado, la laminación y la vulcanización, todo está conectado a nuestro sistema centralizado. Los datos de lotes, los registros de los operadores, los parámetros de las recetas y las curvas de temperatura se rastrean y registran en tiempo real.
11.2.2 Medición y recorte controlados por láser
No usamos cintas métricas en las cintas de 200 metros. Usamos telémetros láser y ruedas de distancia, garantizando precisión incluso al escalar a producción en masa.
11.2.3 Líneas de laminación servocontroladas
Nuestras mesas de ensamblaje ajustan la posición dinámicamente, manteniendo la alineación de la correa según las especificaciones con un mínimo ajuste manual.
11.2.4 Pruebas de laboratorio antes de la producción en masa
Aquí no hay conjeturas. Antes de comenzar la producción a gran escala, nuestro laboratorio de I+D realiza pruebas de vulcanización personalizadas según sus requisitos técnicos: tiempo de curado, resistencia a la tracción, elongación a la rotura, etc. Una vez que la fórmula alcanza su máximo rendimiento, sólo entonces ¿Pulsamos el botón de inicio de la producción en masa?
11.2.5 Control de calidad visual en el que puede confiar
Nuestro equipo de control de calidad sigue confiando en su visión y su experiencia. Cada banda se inspecciona visualmente para detectar defectos como burbujas, huecos o desplazamiento de capas. No permitimos que el software sustituya la artesanía. Dejamos que trabajen juntos.