كيفية معالجة حزام ناقل بالحرارة 2026: الشركة المصنعة مقابل مزود الخدمة

جدول المحتويات
كيفية معالجة حزام ناقل بالكبريت

تشرح هذه المقالة كيفية معالجة حزام ناقل بالمطاط من خلال مقارنة دورين مختلفين تمامًا: مصنّعو أحزمة النقل المطاطية ومقدّمو الخدمات. وتُفصّل عملية المعالجة الكاملة للحزام في المصنع مقابل المعالجة الحرارية في الموقع، موضحةً خطوات العملية، والوقت اللازم، والمخاطر الهيكلية، وسبب تطلّب عملية التوصيل استقرارًا أعلى بكثير من المعالجة في المصنع في التطبيقات الصناعية الحقيقية.

1. مقدمة

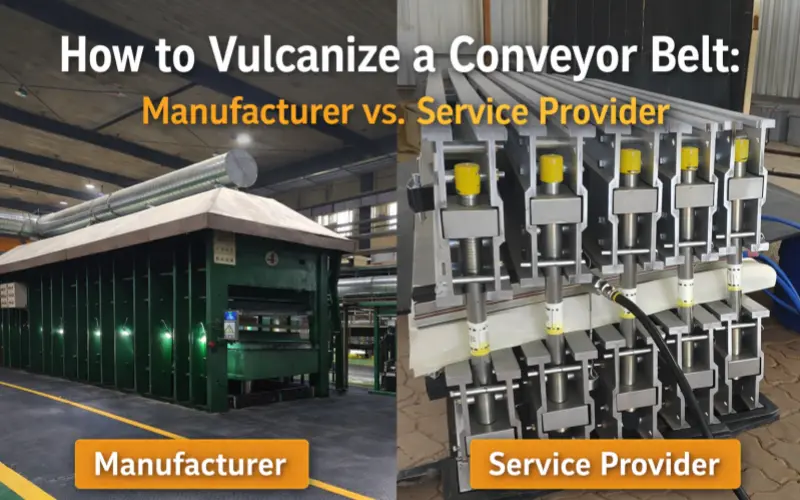
سبق لي أن كتبت مقالاً عن عملية فلكنة أحزمة النقل المفردة ، شرحت فيه مبدأ الفلكنة وعملية فلكنة أحزمة النقل بالتفصيل. هذه المرة، سنحلل عملية فلكنة أحزمة النقل من منظور مُصنِّع أحزمة النقل المطاطية ومُقدِّم خدماتها . يتبنى هذان الطرفان نهجين مختلفين تماماً في التعامل مع فلكنة أحزمة النقل المطاطية.

Tiantie الصناعية، باعتبارها واحدة من أفضل 10 شركات مصنعة لأحزمة النقل في الصينتقوم الشركة بمعالجة سيور النقل بالكامل بالكبريت أثناء الإنتاج. لذلك، فإن معداتنا وتدفق عملياتنا يتميزان بدرجة عالية من التوحيد والتكرار.

في المقابل، يركز مقدمو الخدمات المحترفون بشكل أساسي على وصل سيور النقل عن طريق الفلكنة بين سيرين طويلين. ويتعين عليهم وضع استراتيجيات مخصصة بناءً على معايير مثل سمك السير، وعدد طبقات النسيج، وغيرها من المواصفات الفنية.

سنتناول لاحقًا كيفية معالجة حزام ناقل بالحرارة من كلا الجانبين. يمكنك النقر على جدول المحتويات على اليسار لاختيار دورك والانتقال مباشرةً إلى القسم الذي يهمك.

2. ما هي عملية الفلكنة على سير النقل؟

ببساطة، تعتمد عملية الفلكنة على استخدام مكبس ساخن يطبق ضغطًا ودرجة حرارة كافيين وفقًا للمتطلبات الفنية للحزام الناقل. ومن خلال الحرارة والضغط العاليين، يتحول المطاط الخام للحزام الناقل إلى مطاط معالج. هذا المبدأ الأساسي واحد لكل من المصنّعين ومقدمي الخدمات.

3. كيف تتم عملية الفلكنة لحزام ناقل في مصنع أحزمة ناقلة مطاطية؟

في هذا القسم، نسرد خطوات الفلكنة من منظور مصنعي أحزمة النقل المطاطية.

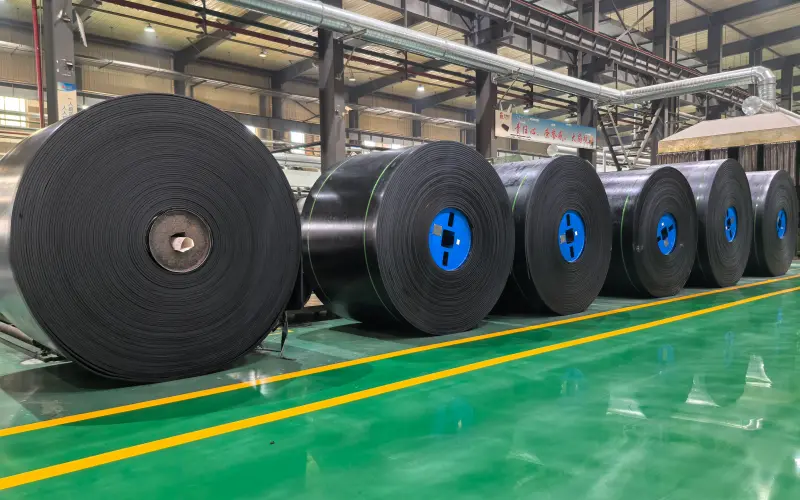
باستخدام Tiantie مصنع الصناعة كمثال: قبل عملية الفلكنة، كنا بالفعل تم إنجاز جميع العمليات بما في ذلك خلط المطاط، والتقويم، والتشكيل. بالإضافة إلى ذلك، نستخدم مكبسًا مزدوج الطبقات بطول 12 مترًا لعملية الفلكنة. ونتيجة لذلك، فإن عملية الفلكنة لدينا واعتباراتها أكثر تعقيدًا من تلك المتبعة لدى العديد من الشركات الأخرى، ولكن الميزة تكمن في كفاءة إنتاجية أعلى بكثير.

فيما يلي، سأشرح عملية الفلكنة على سير النقل خطوة بخطوة، بدءًا من تسخين مكبس الفلكنة:

  • الخطوة 1 : قم بتشغيل مكبس الفلكنة الخاص بحزام النقل وقم بتسخينه إلى درجة الحرارة المستهدفة لخط الإنتاج، والتي عادة ما تكون 140-160 درجة مئوية.
  • الخطوة 2 : ضع حزامين ناقلين على خط الإنتاج وافرد سطحي الحزامين بشكل مسطح في نفس الوقت.
  • الخطوة 3 : ضع مادة مانعة للالتصاق مصنوعة من السيليكون على سطح الحزام. هذه خطوة بالغة الأهمية.

    نصيحة: أثناء عملية الفلكنة، تُعالج أحزمة النقل المطاطية عادةً عند درجة حرارة تتراوح بين 145 و155 درجة مئوية وضغط يتراوح بين 1.5 و3.0 ميجا باسكال. في هذه المرحلة، يتميز المطاط بسيولة ولزوجة عاليتين. يشكل عامل فصل القالب المصنوع من السيليكون طبقة فصل ذات طاقة سطحية منخفضة للغاية على سطح المعدن.
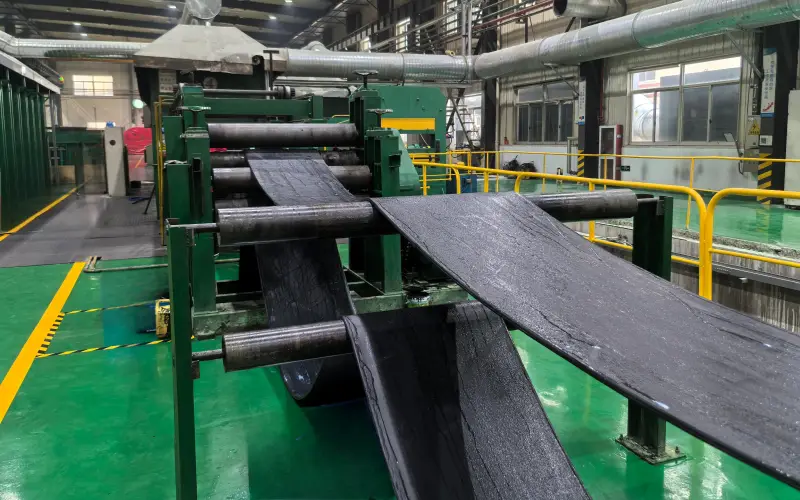
 الخطوة 3: سير ناقل بعد وضع عامل فصل القالب المصنوع من السيليكون

  • الخطوة 4 : بعد إتمام الخطوات السابقة، يصبح الحزام جاهزًا لعملية الفلكنة. تستغرق عملية الفلكنة عادةً من 15 إلى 20 دقيقة، وذلك حسب خصائص المطاط وسماكة الحزام وعوامل أخرى.
  • الخطوة 5 : بعد اكتمال عملية الفلكنة، يتم سحب الحزام الناقل بواسطة قوة الجر ثم تبريده. حالياً، يوفر التبريد الهوائي أفضل كفاءة.
  • الخطوة 6 : بعد التبريد، قم بإجراء فحص أولي لسطح حزام النقل المطاطي لضمان جودة المنتج، والتحقق من وجود مشاكل مثل الضباب الذي قد يؤثر على المظهر.
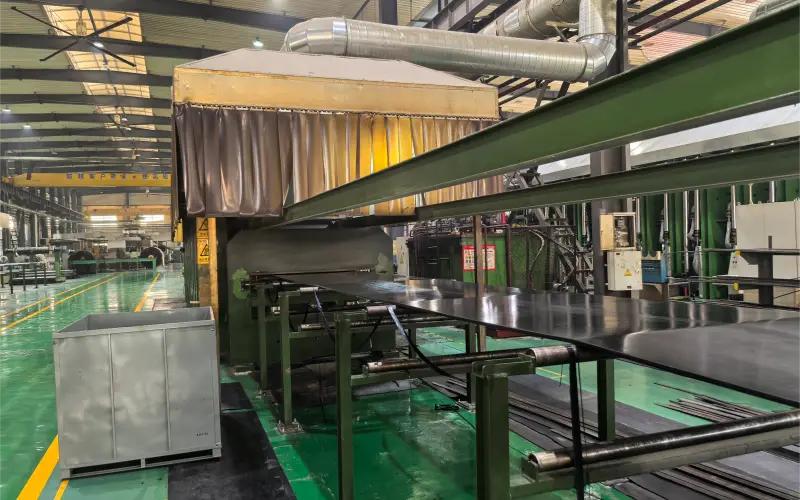
سير ناقل ذو سطح فلاش من Step6 بجودة عالية

  • الخطوة 7 - حزام ناقل ذو حافة مصبوبة: بعد التبريد، لأن المطاط يتدفق أثناء عملية الفلكنة، تفيض المواد الزائدة من حواف القالب. يلزم التشذيب اليدوي لإزالة المطاط الزائد.
  • الخطوة 8 - حزام ناقل ذو حافة مقطوعة: بالنسبة لأحزمة النقل ذات الحواف المقطوعة، لا حاجة إلى تشذيب الحواف يدويًا. قبل اللف، يتم إدخال الحزام مباشرة إلى آلة قطع الحواف ويتم قصه إلى العرض المطلوب من قبل العميل.
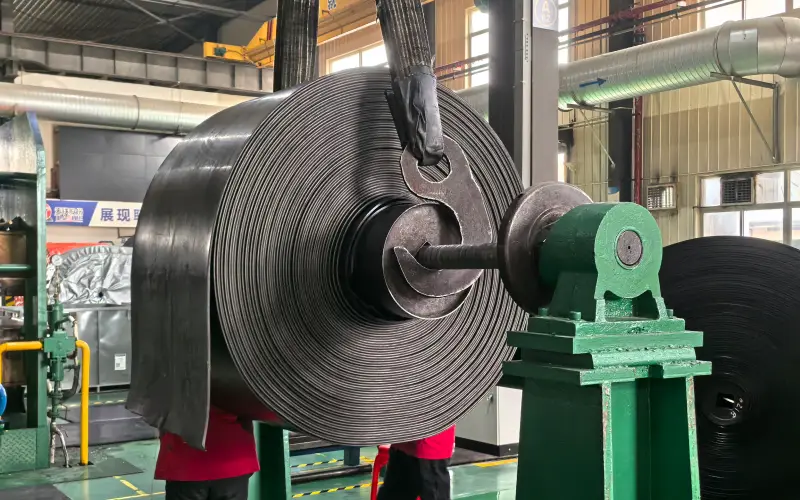
الخطوة 8: حزام ناقل ذو حافة مقطوعة ومراقبة الجودة

تمثل الخطوات المذكورة أعلاه رؤية شاملة من وجهة نظر المصنّع حول كيفية معالجة حزام النقل بالكبريت. إذا كنت تستعد لبدء الإنتاج أو تتعلم هذه العملية، فيمكن أن يكون هذا مرجعًا مهمًا.

4. كيف يتم معالجة حزام ناقل بالحرارة كمزود خدمة؟

بعد ذلك، سنتناول عملية الفلكنة من منظور مزود الخدمة. وكما ذكرنا سابقاً، لا يقوم مزودو الخدمة بفلكنة سيور النقل بالكامل كما يفعل المصنعون، بل تتمثل مهمتهم الأساسية في تحقيق وصلات السيور من خلال الفلكنة.

يمثل الشحن البحري تحديًا كبيرًا للعديد من العملاء، سواء كانوا مستخدمين نهائيين أو موزعين. فبسبب قيود حجم الحاويات، يستحيل شحن سير ناقل بطول 2,000 متر كوحدة واحدة، بل يجب تقسيمه إلى لفات يتراوح طول كل منها بين 200 و300 متر. ولكن، إذا كان طول خط الإنتاج 1,000 متر، فكيف يمكن حل هذه المشكلة؟

والحل هو وصلات الحزام الناقل المقوى، مما يسمح للحزام بالعمل بشكل مستمر على خط الإنتاج.

كيف يتم ذلك؟ هنا، نستخدم أكثر أنواع أحزمة النقل الكهربائية شيوعاً كمثال:

  • الخطوة 1 : قم بإزالة طبقات المطاط والقماش من طرفي الحزام المراد وصلهما، لتشكيل أسطح وصل متدرجة. يتم محاذاة طرفي الحزام بشكل متناظر على طول الخط المركزي.
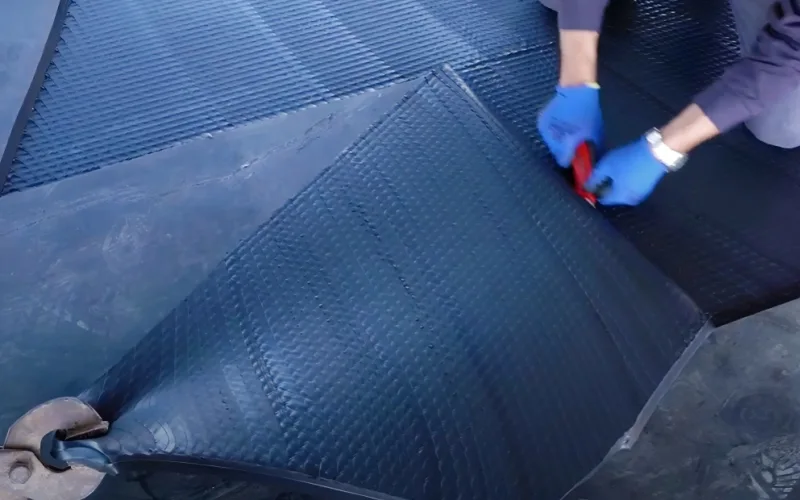
الخطوة 1: قم بإزالة طبقات الغطاء المطاطية والقماشية

  • الخطوة 2 : نظراً لمحدودية مساحة الموقع، يتم استخدام مكبس فلكنة صغير محمول. ويختار مزود الخدمة آلة فلكنة مناسبة بناءً على عرض الحزام.
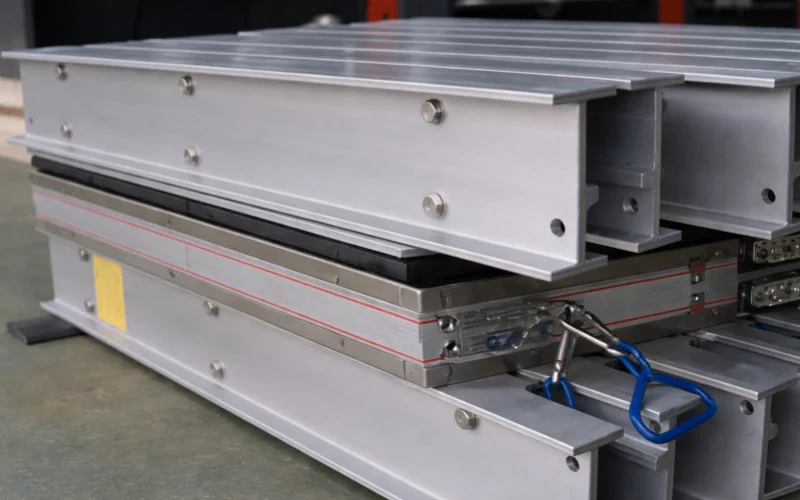
الخطوة 2: آلة الفلكنة المحمولة

  • الخطوة 3 : قم بصقل المناطق المكشوفة باستخدام جلاخة زاوية أو قرص جلخ. هذه الخطوة صعبة لأن السطح يجب أن يكون متجانساً دون إزالة طبقات النسيج.
  • الخطوة 4 : ضع مادة لاصقة على أسطح التوصيل، بطبقتين على الأقل. تسمح الطبقة الأولى بالتغلغل، بينما تشكل الطبقة الثانية طبقة سطحية.
  • الخطوة 5 : قم بمحاذاة كل طبقة من القماش بعناية ولفها لإخراج الهواء المحتبس. يشبه هذا مرحلة التشكيل في التصنيع. إذا لم يتم إخراج الهواء، فقد يحدث انتفاخ عند الوصلة بعد عملية الفلكنة.
  • الخطوة 6 : ضع المطاط الموصل وتأكد من ملء حافة المطاط بشكل صحيح.
الخطوة 6: وصلة مطاطية

  • الخطوة 7 : قم بتطبيق عامل فصل القالب القائم على السيليكون، باتباع نفس مبدأ الفلكنة في المصنع، ثم ضع نسيج الألياف الزجاجية المغطى بمادة PTFE.
  • الخطوة 8 : قم بتركيب مكبس الفلكنة. تتميز المكابس المتنقلة بتصميمها المعياري الذي يسمح بتركيبها بأطوال وصلات وعرض أحزمة مختلفة. ولأن وصلات الأحزمة تُقطع بزاوية، يتم تركيب العديد من المكابس المتنقلة بشكل قطري.
  • الخطوة 9 : بعد التركيب، اضبط الضغط ودرجة الحرارة وفقًا لمواصفات تصنيع الحزام. يمكن لمقدمي خدمات أحزمة النقل المطاطية المحترفين تقديم خدمة كاملة وموثوقة في هذه المرحلة.
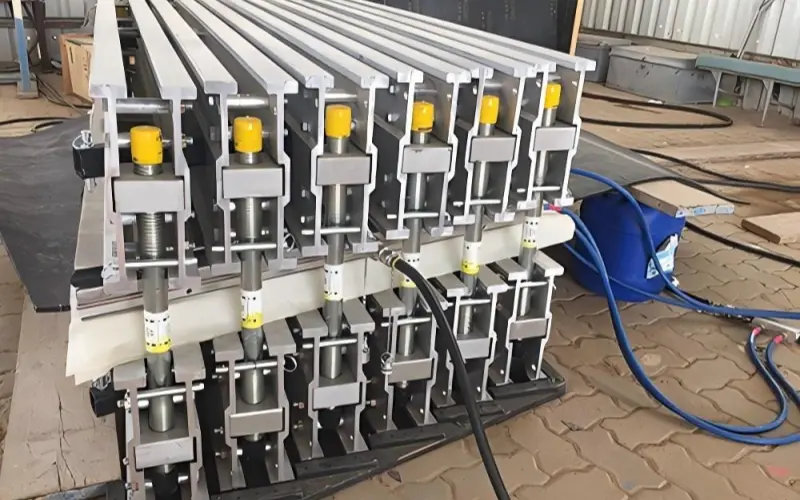
الخطوة 9: بدء عملية الفلكنة

  • الخطوة 10 : على عكس عملية الفلكنة في المصنع، تتطلب عملية وصل الألياف الزجاجية باستخدام مكبس محمول الحفاظ على الضغط بعد الوصول إلى درجة الحرارة المطلوبة. بعد الفلكنة، لا يمكن إزالة المكبس فورًا؛ بل يجب تبريده تدريجيًا قبل فك القالب وإزالة نسيج الألياف الزجاجية المغطى بمادة PTFE.

يوضح ما سبق عملية الفلكنة من منظور مزود الخدمة. من الواضح أن هذا النهج أكثر تعقيدًا من عملية الشركة المصنعة. كما ذكرتُ في مقالتي السابقة " كيفية وصل سيور النقل" ، قد تستغرق عملية الفلكنة الساخنة وحدها ساعة كاملة، بما في ذلك التسخين والضغط والتبريد. وإذا احتسبنا الوقت من خطوة القطع الأولية، فإن إجمالي الوقت يتجاوز الساعة بكثير. لدى بعض الموزعين ومزودي الخدمات الذين نتعامل معهم، من الشائع أن تستغرق وصلة سير واحدة من 3 إلى 4 ساعات. يؤثر سمك السير وقوة الشد وعوامل أخرى على نتيجة الفلكنة النهائية. علاوة على ذلك، فإن فرص إعادة العمل محدودة للغاية، فكل فشل يكلف المستخدمين النهائيين وقتًا ومالًا إضافيين.

ملاحظة: هنا، يشير وقت الفلكنة بدقة إلى دورة التسخين والتثبيت والتبريد، بينما تشمل عملية التوصيل الكاملة التحضير والإعداد.
5. اختتام

عند مناقشة كيفية معالجة حزام ناقل بالكبريت، فإن العامل الحاسم ليس فقط ما إذا كانت عملية الفلكنة تتم في المصنع أو في الموقع، ولكن الأهم من ذلك هو الغرض من الفلكنة.

بالنسبة لمصنعي أحزمة النقل المطاطية، تُعدّ عملية الفلكنة خطوة أساسية في عملية الإنتاج. وتهدف إلى تحويل الحزام بأكمله من المطاط الخام إلى منتج نهائي. ولذلك، تعتمد عملية الفلكنة في المصانع عادةً على معدات ثابتة كبيرة، وضغط ثابت، ودورات فلكنة قابلة للتكرار، ودرجات حرارة مناسبة لفلكنة الحزام بالكامل، مما يضمن جودة متسقة وكفاءة إنتاج عالية.

بالنسبة لمقدمي خدمات سيور النقل المطاطية، يتمثل الهدف الأساسي من عملية الفلكنة في تحقيق وصلات السيور. في هذه الحالة، يكون الهدف من الفلكنة هو سير نقل جاهز، ويجب تعديل المعايير وفقًا لسمك السير، وعدد طبقات النسيج، وقوة التحمل، وظروف الموقع. ونتيجة لذلك، يجب أن تتضمن عملية الفلكنة الساخنة التسخين، والحفاظ على الضغط، وعملية تبريد كاملة. قد تستغرق دورة فلكنة وصلة واحدة حوالي ساعة واحدة، بينما تتطلب عملية الوصل بأكملها عادةً عدة ساعات.

6.الأسئلة الشائعة

السؤال الأول: لماذا تتطلب عملية الفلكنة في وصلات الأنابيب استقرارًا أعلى من عملية الفلكنة في المصانع؟
لأن عملية الفلكنة عند الوصلات تُعيد بناء هيكل جديد يتحمل الأحمال. في إنتاج الأحزمة الكاملة، تعمل الفلكنة على هيكل مُشكّل بشكل متصل. أما في الفلكنة عند الوصلات، فيجب أن تُحقق في آنٍ واحد الربط المتقاطع للمطاط، والترابط بين الطبقات، وإعادة توزيع الأحمال. هذا المزيج يزيد بشكل كبير من حساسية العملية لتجانس درجة الحرارة، وتوزيع الضغط، والتحكم في التبريد.

السؤال الثاني: لماذا لا تستطيع مكابس الفلكنة المحمولة محاكاة نتائج الفلكنة في المصانع بشكل كامل؟
لا يكمن القيد في درجة الحرارة التي يمكن الوصول إليها، بل في القدرة على الحفاظ على عملية مستقرة تختلف الظروف بمرور الوقت. تعتمد عملية الفلكنة في المصانع على أنظمة كبيرة وثابتة ذات توزيع ضغط منتظم، بينما يجب تجميع المكابس المتنقلة بشكل متكرر في ظل ظروف مختلفة من حيث عرض الحزام، وأطوال الوصلات، والموقع. يؤثر هذا الاختلاف الهيكلي بشكل جوهري على انتظام الضغط والاستقرار الحراري.

السؤال الثالث: لماذا تعتبر جودة المعالجة المسبقة في كثير من الأحيان أكثر أهمية من وقت الفلكنة في وصلات الربط؟
لأن عملية الفلكنة لا تُصلح إلا البنية القائمة، ولا يمكنها إصلاح العيوب الإنشائية. فإذا وُجدت مشاكل أثناء عملية إزالة الطبقة القديمة، أو الصقل، أو وضع الأسمنت، أو إزالة الهواء، فإن حتى أفضل معايير الفلكنة لا تمنع ضعف نقاط التماس داخل الوصلة. ولهذا السبب، غالبًا ما يظهر فشل الوصلات على شكل انفصال بين الطبقات بدلًا من الكسر الناتج عن الشد.

السؤال الرابع: لماذا يجب ضبط معايير الفلكنة في مناطق الوصل حول "الهيكل" بدلاً من "المادة"؟
في عملية الفلكنة عند وصلات المطاط، لا يتحدد نطاق العملية بتركيبة المطاط وحدها، بل بهندسة بنية الوصلة. يؤثر طول الخطوة، وتكوين التداخل، واختلافات السماكة الموضعية على انتقال الحرارة وتوزيع الإجهاد. قد يؤدي تحديد المعايير بناءً على خصائص المادة فقط إلى فلكنة غير منتظمة عند الوصلة.

السؤال الخامس: لماذا تظهر حالات فشل عملية الفلكنة في وصلات الألياف غالبًا على أنها "مشاكل متأخرة"؟
لأن معظم حالات فشل الوصلات تكون هيكلية وليست ناتجة عن كسور فورية. بعد عملية الفلكنة، قد تُظهر الوصلة في البداية قوة ظاهرية كافية، ولكن تحت تأثير الأحمال المستمرة، أو التغيرات الحرارية، أو الصدمات، تتفاقم نقاط الضعف الداخلية تدريجيًا، مما يؤدي في النهاية إلى الانفصال أو التمزق. لهذا السبب، غالبًا ما يجب التحقق من جودة الوصلة من خلال فترة التشغيل الفعلية.

دليل مقارنة بين سيور النقل EP وسيور النقل NN: الاختلافات، والاختيار، والاستبدال (صورة توضيحية 2026)
مقارنة بين سيور النقل EP وسيور النقل NN: الاختلافات، والاختيار، ودليل الاستبدال 2026

قد تبدو سيور النقل EP وNN متطابقة في عروض الأسعار، إلا أنها تختلف في أدائها أثناء التشغيل. يبدأ الاختلاف من خيوط السدى: البوليستر في EP، والنايلون في NN. يشرح هذا الدليل المقارنة بين سيور النقل EP وNN كيف تحدد عوامل الاستطالة، ومسافة السحب، والصدمات، وتوافق الاستبدال، النتيجة. 1.

اقرأ المزيد »
حزام ناقل EP200: نوع القماش، قوة الشد، وعدد الطبقات

تستخدم مواصفات سير النقل EP200 الرقم 200 بطريقتين. في EP200/2، يُمثل الرقم 200 نيوتن/مم قوة شد السير النهائي عبر طبقتين من القماش. أما في EP200 × 2، فيُمثل الرقم درجة كل طبقة، مما ينتج عنه قوة شد اسمية للسير النهائي تبلغ 400 نيوتن/مم. 1. موقع EP200 في

اقرأ المزيد »
صورة توضيحية لحزام ناقل مقاوم للحريق مقابل حزام ناقل مقاوم للهب
أحزمة النقل المقاومة للحروق مقابل أحزمة النقل المقاومة للهب

تُعالج مقاومة الاحتراق ومقاومة اللهب مخاطر مختلفة. صُمم حزام النقل المقاوم للاحتراق للتلامس المباشر مع المواد الصلبة المتوهجة أو المشتعلة ببطء. أما مقاومة اللهب فتتحكم في كيفية احتراق الحزام بعد اشتعاله. وقد يؤدي الخلط بين هاتين الخاصيتين إلى مواصفات غير مناسبة ومزاعم أداء غير مدعومة. يلخص الجدول أدناه

اقرأ المزيد »
صورة مميزة لحزام ناقل مقاوم للحروق
دليل سيور النقل المقاومة للحروق: ما وراء مقاومة الحرارة

1. أضرار الحروق الموضعية في النقل عالي الحرارة: ينقل حزام النقل المقاوم للحروق المواد الصلبة عالية الحرارة مع الحد من الاحتراق الموضعي وفقدان الغطاء والتلف تحت السطح. إذا استمر حزام النقل المقاوم للحرارة في تكوين حفر الحروق، فقد لا تكون مقاومته الواسعة للتقادم الحراري كافية. وتُعد هذه المشكلة ذات أهمية خاصة عند تفريغ المواد السائبة شديدة السخونة من مصانع الصلب.

اقرأ المزيد »
صورة مميزة لمواصفات حزام ناقل القماش EP
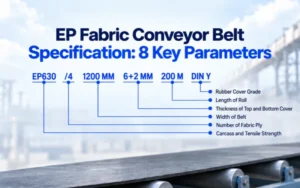
مواصفات سير ناقل الأقمشة EP: 8 معايير رئيسية

١. مقدمة: يجب أن تحدد مواصفات حزام النقل المصنوع من نسيج EP أكثر من مجرد رمز قوة. تشمل المواصفات الأساسية عادةً نوع الهيكل، وقوة شد الحزام النهائي، وعدد طبقات النسيج، وعرض الحزام، وسماكة الغطاء العلوي والسفلي، وقوة الغطاء المطاطي، وطول الحزام. تُحدد هذه العناصر الثمانية التكوين الرئيسي للمنتج.

اقرأ المزيد »
ما هي مناطق التآكل الرئيسية الثلاث في سيور النقل؟

١. مقدمة: تشمل مناطق التآكل الرئيسية في سيور النقل الغطاء العلوي والغطاء السفلي والحواف. تتسبب المواد المنقولة مباشرةً في تآكل الغطاء العلوي وتلفه نتيجة الصدمات. تُعد مناطق التحميل، والألواح الجانبية، وأجهزة التنظيف، والبكرات، والبكرات الأخرى مواقع أو مكونات مرتبطة بالتآكل. أما القطع والتمزقات وانفصال الطبقات وفشل الوصلات فهي أضرار وليست مناطق تآكل. ٢.

اقرأ المزيد »
صورة مميزة لاختبار حزام النقل
اختبار السيور الناقلة: 21 اختبارًا للجودة والأداء

يُجرى اختبار سيور النقل للتحقق من مطابقة السير الذي تشتريه لمتطلبات البناء والميكانيكا والأداء المتفق عليها. تؤكد الاختبارات الأساسية جودة المنتج، بينما تتطلب السيور المصنوعة من القماش والأحزمة ذات الأسلاك الفولاذية فحوصات هيكلية مختلفة، وتتطلب الأنواع الخاصة اختبارات أداء مقابلة. تأكد من طريقة الاختبار وشروطه والوثائق المطلوبة قبل بدء الإنتاج. 1. ما

اقرأ المزيد »
كيفية قياس طول سير النقل

معرفة كيفية قياس طول سير النقل تساعدك على التحقق من عمليات التسليم، وفحص المخزون، أو التأكد من الطول القابل للاستخدام قبل القص والوصل. تعتمد الطريقة الصحيحة على ما إذا كان السير مفتوح الطرفين، أو وصلة مصنعية لا نهائية، أو ملفوفًا على بكرة. يغطي هذا الدليل القياس المباشر بدلاً من حسابات مسار النقل. 1. تحديد

اقرأ المزيد »

احصل على عرض أسعار مجاني

تنزيل الكتالوج!

لضمان وصول الكتالوج بسلاسة، يرجى التأكد من إدخال عنوان بريدك الإلكتروني الحقيقي . إذا لم تجده في صندوق الوارد، يرجى التحقق من صندوق البريد غير المرغوب فيه.

تنزيل الكتالوج!

قم بتنزيل الكتالوج الخاص بنا للاطلاع على جميع المنتجات وبياناتها، وسيتم إرسال الكتالوج إلى عنوان بريدك الإلكتروني.

تنزيل الكتالوج!

لضمان تسليم الكتالوج بسلاسة، يرجى التأكد من ملء عنوان البريد الإلكتروني الحقيقي. إذا لم يكن في صندوق الوارد الخاص بك، يرجى التحقق من صندوق البريد العشوائي.