ملاحظة: جميع المعايير المشار إليها في هذه المقالة مأخوذة من أحد مشاريع الإنتاج الفعلية لدينا.
1.Introduction
إذا كنت تدير نظام نقل عالي الشد، أو لمسافات طويلة، أو للأحمال الثقيلة، فمن المحتمل أنك تستخدم بالفعل - أو تفكر في استخدام - حزام ناقل من الأراميد . فهو أخف وزنًا من حزام الأسلاك الفولاذية ، ويتميز بمقاومة أفضل للتمزق، ولكن هناك شرط أساسي: يجب أن تتم وصلات حزام ناقل الأراميد بشكل صحيح. لا يهم مقدار الشد الذي يتحمله الحزام نفسه، فإذا لم تتحمل الوصلة الشد، فلن يتحمل الحزام بأكمله.
في هذا الدليل، سنشرح كل ما تحتاج معرفته: لماذا تختلف آلية وصل أحزمة الأراميد عن أنواع الأحزمة الأخرى، وكيف تتم هندسة الوصلة نفسها، وكيف تبدو عملية وصل حزام النقل القياسية، وكيفية تقييم جودة الوصلة بعد إتمامها، وكيفية تحديد السبب الجذري عند حدوث أي خلل. سنستخدم معايير الوصل الفعلية من عملية إنتاج حقيقية لحزام أراميد مصنف بقوة 3500 نيوتن/مم (DP3500-2000×1، عرض 2000 مم) كمثال عملي - لذا فإن ما تقرأه ليس مجرد نظرية نظرية، بل أرقام تم تطبيقها فعليًا في الإنتاج.
نحن نصنع سيور نقل من ألياف الأراميد. هذا الدليل مرجع فني وإجرائي، مُعدّ لفريق التركيب الخاص بكم أو لمقاول وصلات محترف للاستعانة به.
إذا كنت ترغب فقط في معرفة كيفية وصل حزام ناقل من ألياف الأراميد، فانتقل مباشرةً إلى قسم "إجراءات الوصل". أما إذا كنت ترغب في معرفة المنطق الهندسي وراء ذلك، فاقرأ القسم كاملاً.
2. لماذا تحتاج أحزمة الأراميد إلى وصلات الأصابع؟
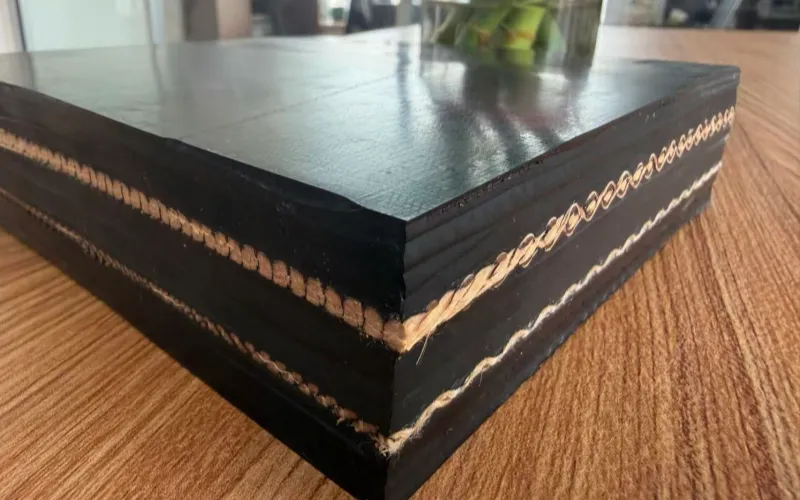
تتميز ألياف الأراميد بنقطة ضعف أساسية: ضعف مقاومتها للإجهاد الناتج عن الانضغاط . فثنيها أو ضغطها بشكل متكرر يؤدي إلى فقدانها لقوتها بسرعة أكبر بكثير مما لو تعرضت للشد فقط. ولذلك، عند تصميم هيكل حزام الأراميد، تُعطى الأولوية للحفاظ على الألياف تحت شد ثابت وتجنب انضغاطها. ولتحقيق ذلك، تُصنع أحزمة الأراميد الحديثة عادةً بنسيج سدى مستقيم - حيث يمتد كل خيط سدى من خيوط الأراميد في مستوى مسطح واحد، مستقيمًا، غير متجعد، وتحت شد ثابت. تقع خيوط اللحمة والربط أعلى وأسفل هذا المستوى لتثبيت السدى في مكانه، لكن ألياف الأراميد نفسها لا تتعرض للانضغاط أبدًا.
إنّ هذا الشرط نفسه - الحفاظ على شدّ ثابت في خيوط السدى - هو أيضاً السبب في أن هياكل الأراميد تُصنع عادةً من طبقة واحدة . فتكديس طبقات متعددة سيؤدي حتماً إلى ضغط موضعي بين الطبقات، مما يُفقد التصميم جدواه.
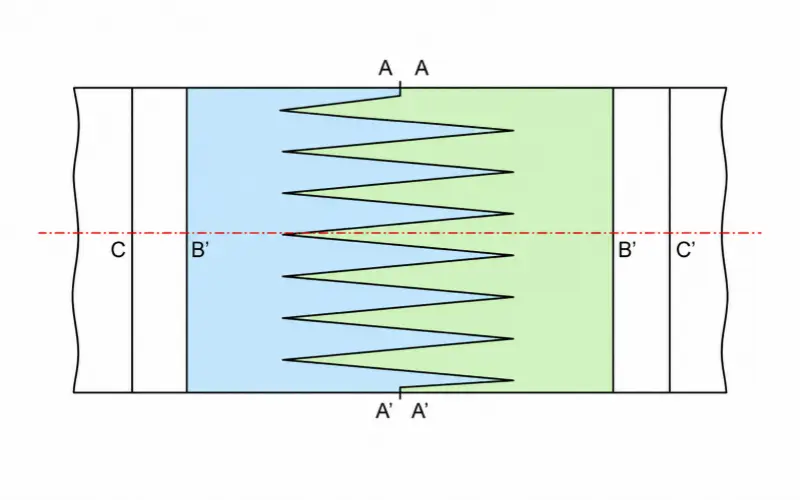
يترتب على هيكل الحزام أحادي الطبقة نتيجة مباشرة: فتقنية وصل الطبقات المتدرجة ، التي تعتمد على ترتيب طبقات النسيج المتعددة بشكل متداخل، لا تُجدي نفعًا مع هذا النوع من الهياكل. تتطلب هذه التقنية عدة طبقات من النسيج، تُقص كل منها بطول مختلف لتتداخل في شكل متدرج عبر سُمك الحزام - بينما يتكون حزام الأراميد من طبقة واحدة فقط، دون وجود طبقة ثانية أو ثالثة للتداخل معها. ونظرًا لتصميم السدى المستقيم أحادي الطبقة، وهو التصميم القياسي الحالي في هذه الصناعة، فإن الشكل الهندسي الوحيد القادر على توزيع حمل الوصلة دون قطع السدى الحامل للحمل بشكل مباشر هو وصلة الأصابع - حيث يُقطع كل طرف من أطراف الحزام إلى صف من الأصابع المتشابكة والمدببة، بحيث تتمدد منطقة الوصل وينتقل الحمل تدريجيًا، بدلًا من تركيزه على خط قطع مستقيم واحد.
للتوضيح: تبلغ قوة شد الأراميد حوالي 3600 ميجا باسكال، ومعامل مرونته حوالي 112,000 ميجا باسكال، وكلاهما قريب من قوة شد أسلاك الفولاذ (3925 ميجا باسكال و170,000 ميجا باسكال على التوالي)، لكن كثافته النوعية لا تتجاوز 1.44، أي أقل من خُمس كثافة أسلاك الفولاذ البالغة 7.85. هذا المزيج هو ما يجعل حزام الأراميد قويًا وخفيفًا في آنٍ واحد. ولكنه يعني أيضًا استطالة منخفضة ومعامل مرونة عالٍ، مما يزيد من دقة وصلة الربط المطلوبة، حيث تتضخم الأخطاء الصغيرة التي قد يتحملها حزام من نسيج البوليستر أو النايلون تحت تأثير الحمل على حزام الأراميد.
3. كيف تبدو عملية وصل الأصابع في الواقع
3.1 كيفية تحديد أبعاد الأصابع
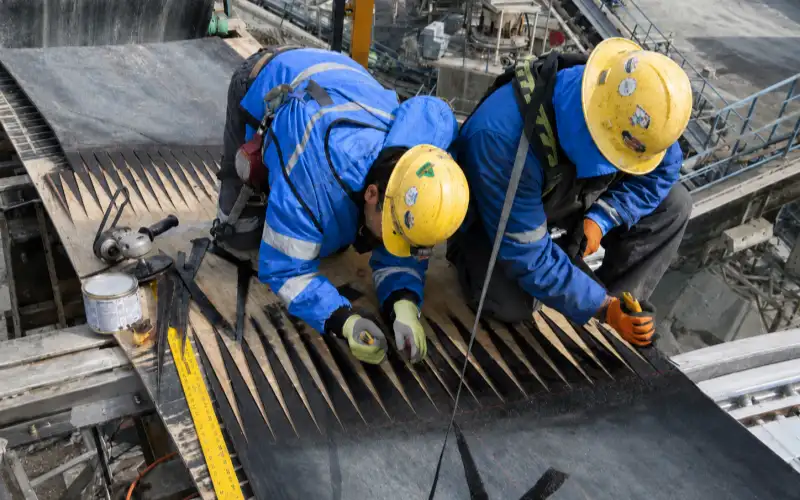
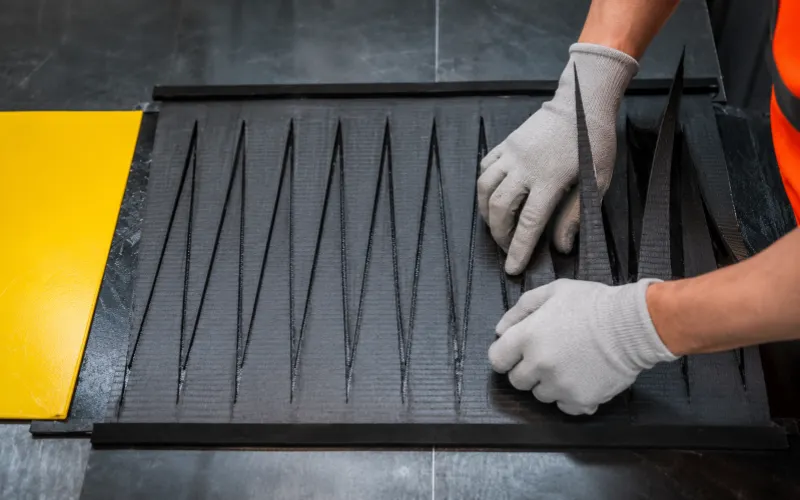
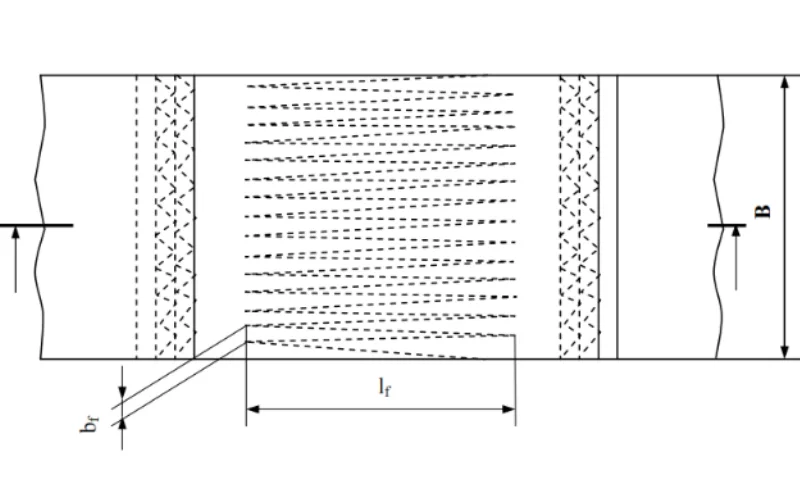
تُقطع وصلة الأصابع كل طرف من أطراف الحزام إلى صف من الأصابع الطويلة المدببة، ثم تُشبك الصفان معًا وتُلصق بمطاط الوصل غير المعالج. يبلغ العرض القياسي لقاعدة الإصبع 50 مم ، وقد تم اختياره لأن معظم عروض الأحزمة تُصنع بمضاعفات العدد 50، مما يُسهل عملية تركيب الأصابع.
يتم تحديد طول الإصبع من خلال اختبار السحب، وذلك على مرحلتين:
الخطوة الأولى - يتم أولاً إنشاء وصلة اختبارية باستخدام مقاس مرجعي ثابت يبلغ طوله 100 مم وعرضه 50 مم عند طرفيه، ويتم معالجتها بالطريقة المعتادة من خلال عملية الفلكنة. بعد المعالجة، يتم قطع إصبع واحد من العينة وسحبه على جهاز اختبار الشد لقياس القوة اللازمة لسحبه من بين نصفي الإصبع المتقابلين (يتم تسجيل قوة السحب هذه كـ τg). تقيس هذه الخطوة قدرة الربط الفعلية لهذا المزيج المحدد من المواد - الأسمنت، والهيكل، وعملية الربط. النتيجة المتوقعة هنا هي أن الإصبع ينسحب بدلاً من أن ينكسر - هذه هي النتيجة الطبيعية والمقصودة لهذه الخطوة، وليست فشلاً.
الخطوة الثانية - تُستخدم قيمة قوة السحب، بالإضافة إلى تصنيف قوة الحزام الفعلي وعرض الأصابع المستخدمة في الإنتاج، لحساب الطول الفعلي للأصابع. فالأصابع الأطول تتمتع بمساحة ربط أكبر، وبالتالي تتطلب قوة سحب أكبر، لذا يمكن حساب الطول الصحيح للأصابع تناسبياً: الطول الذي تتساوى عنده قوة السحب مع القوة التي يجب أن يتحملها مقطع الأصابع العرضي - والتي يجب أن ينكسر عندها - ضمن تصنيف القوة المستهدف. عند هذا الطول المحسوب فقط، تصل الوصلة إلى التصميم المطلوب، وهو انكسار الأصابع قبل سحبها، ويتم تأكيد هذه النتيجة نهائياً من خلال اختبار الإجهاد الديناميكي الكامل.
إليكم كيف يبدو ذلك بالأرقام الحقيقية. بالنسبة لحزام مصنف بقوة 3500 نيوتن/مم، فإن معايير الإنتاج النهائية هي:
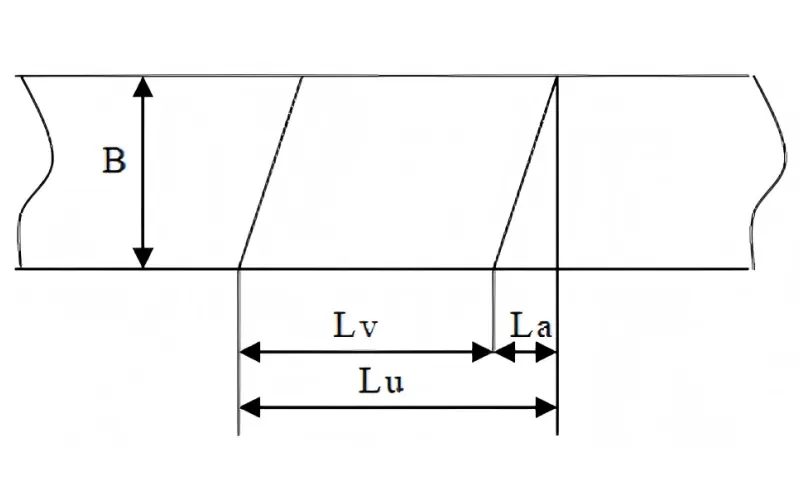
تصنيف قوة الحزام (نيوتن/مم) | عرض الإصبع b_f (مم) | طول الإصبع L_f (مم) | طول التسليح l_d (مم) | طول الوصلة l_v (مم) |
3500 | 90 | 4100 | 4400 | 4600 |
لاحظ أن عرض أصابع الإنتاج (90 مم) أكبر من عرض قاعدة القياس المرجعية (50 مم)، حيث يتناسب عرض الأصابع مع قوة الحزام، ويجب التحقق من كل من العرض والطول بشكل مستقل لكل فئة قوة. لا يمكنك نقل المعايير من فئة قوة إلى أخرى.
3.2 كيف تنتقل القوة على طول الإصبع
القوة التي يتحملها الإصبع ليست متساوية على طوله، بل تتناقص تدريجيًا من القاعدة إلى الطرف، لأن مساحة المقطع العرضي تضيق مع تناقص التناقص، مما يقلل من القوة المنقولة عند الطرف. وهذا تحديدًا ما يجعل وصلة الإصبع تتفوق على الوصلة المستقيمة: فبدلًا من أن يتركز حمل الشد الكامل على خط واحد، ينتقل تدريجيًا عبر كامل طول التناقص، حيث يتحمل كل مقطع عرضي على طوله حصة أصغر نسبيًا.
أثناء عملية التشكيل، لا تتلامس الأصابع المتجاورة مباشرةً، بل تُترك فجوة عمداً تتراوح بين 2 و3 ملم بينها، وتُملأ هذه الفجوة بمطاط التوصيل بدلاً من تركها كخط تلامس جاف. وكلما زادت دقة التحكم في هذه الفجوة، كلما توزع الحمل بالتساوي بين الأصابع المتجاورة.
3.3 دور طبقة التقوية وطبقات الربط
تُعدّ أطراف الأصابع أكثر نقاط الوصلة عرضةً للتلف، لا سيما بالقرب من البكرة، حيث يمكن للقوة الشعاعية أو تراكم المواد المحتبسة أن تُؤدي إلى انفصال الأصابع (وهو ما يُعرف في هذا المجال بـ"الانفصال المفاجئ"). ولمنع ذلك، يتم ربط نسيج تقوية مفتوح النسيج أعلى وأسفل هيكل الوصلة، ويمتد إلى ما بعد أطراف الأصابع.
إليكم التفاصيل العملية: طبقة التقوية المستخدمة في وصلة DP3500 مصنوعة من قماش NN200-1980، مطلية مسبقًا في المصنع بطبقة من الأسمنت بسماكة 0.8 مم على أحد وجهيها و3.0 مم على الوجه الآخر - حيث يوضع الوجه الأكثر سمكًا على الهيكل - بسماكة 4.5 مم لكل طبقة، مطبقة من الأعلى والأسفل. لا تؤثر قوة الشد الذاتية لنسيج التقوية هذا على حساب حمل الوصلة - فوظيفته الوحيدة هي منع أطراف الوصلات من الانفصال، ولهذا السبب تم اختيار نسيج مفتوح تحديدًا لزيادة التماسك إلى أقصى حد بدلًا من قوة الألياف.
3.4 استعادة غطاء المطاط
بمجرد وضع طبقات وصل الهيكل والتقوية، يجب استعادة المطاط العلوي والسفلي بالكامل بحيث تتطابق منطقة الوصل مع بقية الحزام من حيث مقاومة التآكل ومقاومة الصدمات وأداء منع التسرب.
4. كيف تختلف وصلة حزام الأراميد عن طرق وصل الأحزمة الأخرى؟
إن وصلة الأصابع المستخدمة في أحزمة الأراميد، ووصلة الخطوة المستخدمة في أحزمة النسيج متعددة الطبقات EP/NN، والوصلة المستخدمة في أحزمة الأسلاك الفولاذية هي ثلاث طرق ميكانيكية مختلفة تمامًا - من السهل الخلط بينها، لذلك يجدر فصلها بوضوح.
① أحزمة EP/NN متعددة الطبقات : وصلة "متدرجة" حقيقية. تتكون هذه الأحزمة من هيكل مصنوع من عدة طبقات متراصة من القماش. ولوصلها، تُقطع كل طبقة إلى طول مختلف، بشكل متداخل من الأعلى إلى الأسفل، بحيث عندما يلتقي طرفا الحزام، يتداخل طرف القطع لكل طبقة مع الطبقة المقابلة من الطرف الآخر. ينتج عن ذلك في المقطع العرضي شكل متدرج حقيقي - ومن هنا جاء مصطلح "الوصلة المتدرجة": مقطع عرضي متدرج يمتد عبر سمك الحزام. تتطلب هذه الطريقة وجود طبقات متعددة من القماش لكي تنجح.
٢- أحزمة الأسلاك الفولاذية : وصلة تراكب متداخلة، وليست وصلة متدرجة. هيكل حزام الأسلاك الفولاذية ليس نسيجًا متعدد الطبقات، بل هو طبقة واحدة من أسلاك فولاذية متوازية موضوعة جنبًا إلى جنب. لا يمكن تقسيم الأسلاك إلى طبقات متدرجة السماكة كما هو الحال في طبقات النسيج. بدلًا من ذلك، يُزال المطاط من طرف كل سلك، وتُركب الأسلاك من طرفي الحزام معًا. لكن نقطة بداية التراكب لكل سلك تكون متداخلة عمدًا بالنسبة للأسلاك المجاورة، بحيث يكون في أي مقطع عرضي على طول الوصلة، بعض الأسلاك فقط في منطقة الانتقال بينما تظل البقية متصلة تمامًا. عند النظر من الأعلى، يبدو هذا الترتيب المتداخل وكأنه متدرج نوعًا ما، لكنه ميكانيكيًا لا علاقة له بوصلة التدرج الحقيقية عبر السماكة المستخدمة في أحزمة EP ، والمصطلح الدقيق هو وصلة تراكب الأسلاك المتداخلة.
③ أحزمة الأراميد : أحادية الطبقة، لذا لا تنطبق أي من الطريقتين - فقط وصلة الأصابع هي الحل. هيكل حزام الأراميد أحادي الطبقة، ذو بنية مستقيمة - فهو لا يحتوي على الطبقات المتعددة اللازمة لوصلة متدرجة، ولا على ترتيب الحبال المتجاورة لحزام الحبال الفولاذية. الطريقة الوحيدة لتوزيع الحمل على الوصلة دون قطع السدى مباشرةً هي تقطيع الهيكل أحادي الطبقة بالكامل إلى أصابع متشابكة وربطها كقطعة واحدة متصلة. هذا هو الفرق الأساسي بين وصلة الأصابع في حزام الأراميد والطريقتين الأخريين.
تؤكد بيانات الاختبار موثوقية هذا النهج. ففي اختبار الإجهاد الديناميكي القياسي لجامعة هانوفر - وهو اختبار يُجرى على حزام لا نهائي موصول على جهاز اختبار حيث يرتفع الشد تدريجيًا من 10% إلى 100% من حمل الإجهاد خلال دورة مدتها 50 ثانية، مع اشتراط 10,000 دورة دون فشل - تحقق وصلات أحزمة الأسلاك الفولاذية عادةً كفاءة وصل ديناميكية تبلغ حوالي 50%. أما وصلات أحزمة الألياف المنسوجة عالية القوة، في ظل ظروف الاختبار نفسها، فقد حققت تاريخيًا كفاءة تزيد قليلاً عن 30%.
أثبتت وصلات أحزمة الأراميد المصممة وفقًا لمنطق وصلات الأصابع هذا فعاليتها: فقد وصلت جميع العينات الثلاث المختبرة إلى 30% من قوة تحمل الإجهاد الديناميكي، وهو ما يضاهي أحزمة النسيج المنسوجة المماثلة. وفي اختبار انحناء عكسي منفصل - حيث تم لف الحزام حول أربع بكرات، مع بدء الشد عند 12.5% من قوة الكسر وزيادة 5% كل 125,000 دورة حتى الفشل - صمدت الوصلات حتى 27-32% من قوة الكسر الكاملة للحزام قبل الفشل، وأظهر قياس الشد بعد الاختبار انخفاضًا في قوة الهيكل أقل من 5%.
يؤكد ذلك أن هيكل الأراميد ذو السدى المستقيم لا يفقد عمر الإجهاد الناتج عن عملية التوصيل ودورة التحميل العالي - وهو تاريخيًا أحد الأسئلة المفتوحة حول ما إذا كان حزام الأراميد يمكن أن يصمد أمام الخدمة طويلة الأجل، وهو سؤال تجيب عليه البيانات الآن.
5. أدوات التثبيت الميكانيكية: ملائمة محدودة للغاية لأحزمة الأراميد
تعتبر المثبتات الميكانيكية طريقة إصلاح مؤقتة شائعة في بعض أنواع الأحزمة، ولكن في أحزمة الأراميد تحديدًا، هناك بعض القيود الحقيقية التي تستحق التوضيح:
تُعدّ مثبتات الصفائح الفولاذية ممكنة تقنيًا، لكن استخدامها العملي محدود للغاية. غالبًا ما تُصنع أحزمة الأراميد لتتوافق مع تصنيفات قوة أحزمة الأسلاك الفولاذية، مما يعني أن الحزام النهائي يكون عادةً أكثر سمكًا من حزام الأسلاك الفولاذية المماثل. ما لم تكن مسامير التثبيت طويلة بما يكفي لتتوافق مع هذا السمك، يصبح التركيب الصحيح والتثبيت الآمن أمرًا صعبًا.
عموماً، لا تُعدّ المثبتات الميكانيكية حلاً قياسياً لأحزمة الأراميد، بل هي خيار نظري نادر الاستخدام في الواقع العملي. أما في التطبيقات التي تتطلب شداً عالياً، فتبقى وصلة الفلكنة الساخنة الطريقة الوحيدة الموثوقة التي تُحقق أداءً جيداً.
6. إجراء وصلة اللحام الحراري الأساسية لحزام ناقل الأراميد
فيما يلي الإجراء القياسي لهذه الطريقة في التوصيل، وهو بمثابة مرجع تقني لفريق التركيب أو مزود خدمة التوصيل المتعاقد معه. تتضمن كل خطوة الإجراءات الرئيسية والمعايير والنقاط التي يجب مراعاتها.
الخطوة الأولى: تجهيز الموقع والمواد
يجب أن تكون منطقة العمل نظيفة وجافة وبعيدة عن أشعة الشمس المباشرة، وخالية من الرياح والغبار المتطاير أثناء العمل، إذ تؤثر الرياح على سرعة جفاف الأسمنت، كما أن الغبار الذي يتسرب إلى خط التماسك يُضعف قوة الالتصاق. يجب ألا تقل درجة الحرارة المحيطة عن 15 درجة مئوية، لأن انخفاض درجات الحرارة يُبطئ عملية تصلب الأسمنت ويُضعف قوة التماسك؛ كما يجب تجنب ظروف الرطوبة العالية قدر الإمكان، وينبغي توفير مكان مظلل لمنطقة العمل في حال هطول الأمطار أو الثلوج.
المواد المطلوبة: أسمنت الوصل (مخلوط من مذيب مطاطي 120# ومركب أساسي بنسبة 5:1، أو أسمنت مخلوط مسبقًا - مدة الصلاحية عادة حوالي 6 أشهر، ويتم تخزينه في مكان بارد وجاف ومظلل وبعيدًا عن مصادر الاشتعال)، ومذيب تنظيف (مذيب مطاطي 120# أو منظف وصل مخصص)، ومادة فصل (نسيج غير منسوج أو ورق فصل عالي الحرارة، يوضع بين الوصلة ولوحة مكبس الفلكنة).
الخطوة الثانية: تحديد خط المنتصف وتحديد الطول الإجمالي للوصلة
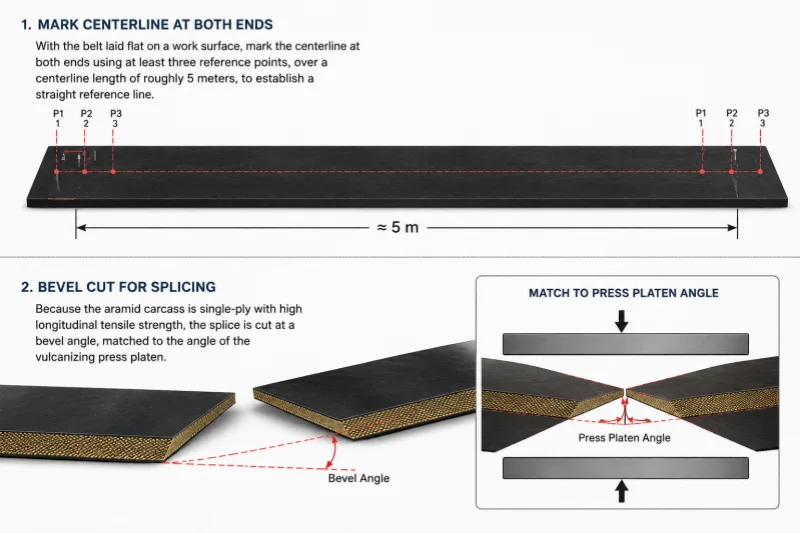
بعد فرد الحزام على سطح العمل، حدد خط المنتصف عند كلا الطرفين باستخدام ثلاث نقاط مرجعية على الأقل، على امتداد خط المنتصف بطول 5 أمتار تقريبًا، لإنشاء خط مرجعي مستقيم. ولأن هيكل الأراميد أحادي الطبقة ويتمتع بقوة شد طولية عالية، يتم قطع الوصلة بزاوية مشطوفة، تتوافق مع زاوية لوحة مكبس الفلكنة.
يُحسب طول الوصلة الإجمالي بجمع طول الوصلة l_v (المحدد بناءً على قوة الحزام - 4600 مم لحزام بقوة 3500 نيوتن/مم) مع مقدار الشطف (0.3 × عرض الحزام B). بالنسبة لحزام بعرض 2000 مم، يكون ذلك 0.3 × 2000 = 600 مم، مما يعطي طول وصلة إجمالي فعال يبلغ 5200 مم. يبلغ عرض إحكام الإغلاق لكل طرف حوالي 150 مم (أي ما يعادل تقريبًا إزاحة 100 مم من طرف الإصبع إلى الجذر بالإضافة إلى شطف 50 مم).
الخطوة 3: تقشير غطاء المطاط
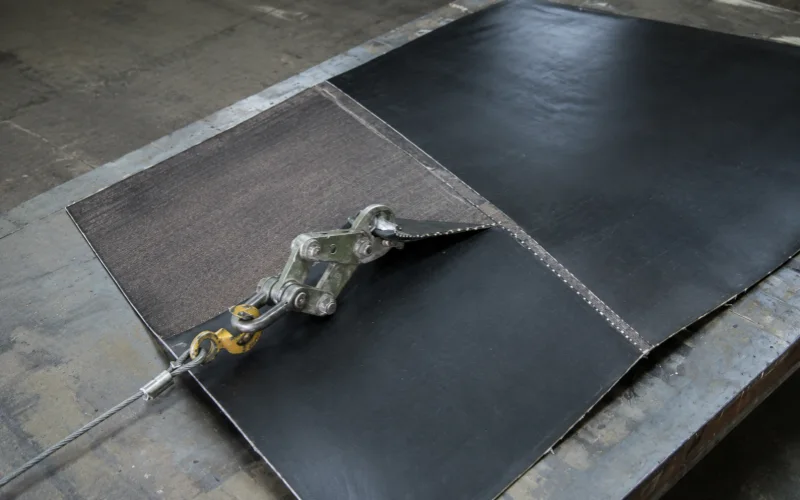
مع وضع الحزام على طاولة العمل أو لوحة الضغط، مع توجيه الوجه لأعلى، قم بعمل شطف بزاوية 45 درجة على طول خط اللحام (مع الحرص على عدم إتلاف نسيج الهيكل)، ثم قم بتقشير غطاء المطاط العلوي للخلف من خط اللحام على طول الحزام - طول الشريط يساوي طول الإصبع زائد 150 مم (4100 + 150 = 4250 مم لتصنيف 3500). اقلب الحزام وقم بتقشير الغطاء السفلي بنفس الطريقة، مع إزاحة نقطة البداية بمقدار 100 مم عن بداية الجانب العلوي، مع الحفاظ على نفس طول الشريط.
بعد ترقيق كلا الجانبين، قم بصقل المنطقة المكشوفة وحواف الإغلاق باستخدام جلاخة زاوية (يفضل استخدام عجلة فرشاة سلكية)، مع ترك حوالي 1 مم من المطاط الأساسي دون إتلاف نسيج الهيكل. قم بتنعيم طبقة المطاط الخارجية عند خط الإغلاق بمقدار 30 مم إضافية تقريبًا للحصول على انتقال أكثر سلاسة. كرر العملية نفسها على الطرف الآخر من الحزام.
الخطوة الرابعة: تحديد الأصابع وقصها
حدد نمط الأصابع على سطح الهيكل المصقول باستخدام مسطرة أو قالب. ابدأ من خط المنتصف، وانتبه إلى اتجاه حركة الحزام - عند الطرف الأمامي (في اتجاه الحركة)، يجب أن يكون الإصبعان الخارجيان على حافتي الحزام، ويجب أن يتطابق نمط الأصابع على الطرف المقابل تمامًا. عند العمل من خط المنتصف، يجب أن يظل عرض الأصابع على كلا الجانبين أكبر من 0.5 ضعف عرض الإصبع القياسي (بالنسبة لمعيار 90 مم، يجب ألا يقل أي جانب عن 45 مم). يتطابق طول الوصلة الإجمالي مع القيمة المحسوبة في الخطوة 2. اقطع الأصابع على طول الخطوط المحددة.
الخطوة 5: التثبيت، ووضع حديد التسليح، وتجميع الأصابع
ضع مادة التحرير على لوحة الضغط، وضع الحزام بحيث تكون الخطوط المركزية محاذية، ثم ثبته مع إبقاء الإصبعين الخارجيين على الطرف الأمامي عند الحافة الخارجية.
قم بتنظيف أسطح أصابع طرفي الوصلة وحواف الإغلاق بالمذيب لإزالة الغبار وبقايا الطحن، ثم ضع الأسمنت بمجرد أن يجف - طبقتين ، مع تجفيف الطبقة الأولى بالكامل قبل وضع الطبقة الثانية، وبدء وضع الطبقات بمجرد أن تجف الطبقة الثانية بنسبة 80٪ تقريبًا.
قم بقص غطاء المطاط (بحيث يمتد حوالي ٥٠ مم بعد عرض الحزام من كل جانب، بما يتناسب مع زاوية الوصل)، ثم ضع قماش التقوية فوقه (بحيث يكون أضيق من الحزام بمقدار ٣٠-٥٠ مم من كل جانب، مع إبعاده ٢٠-٣٠ مم عن كل حافة مانعة للتسرب)، وقم بلفه لإخراج الهواء المحبوس. ضع قاعدة الغطاء والتقوية المُلصقة هذه على لوحة الضغط، وتأكد من أن أسطح منع التسرب مغطاة بالمطاط بالتساوي، بحيث يمتد حوالي ٥٠ مم بعد عرض الحزام.
ضع المادة اللاصقة على طبقة التقوية، وبعد أن تجف، قم بتعشيق الأصابع بالتسلسل، مع ترك مسافة 2-3 مم بين الأصابع المتجاورة، ثم املأها بالمطاط. بعد تعشيق الصف بالكامل، ضع طبقة أخرى من المادة اللاصقة، وبعد أن تجف، ضع طبقة تقوية ثانية فوقها، وقم باللف مرة أخرى لإخراج الهواء. قم بزيادة سماكة المطاط على كلا الجانبين لتتناسب مع سماكة الهيكل، ثم ضع غطاء المطاط واضغط عليه، وقم بقص كلا الحافتين بحيث تكونا مستويتين مع جسم الحزام. أنهِ العملية بوضع مادة مانعة للالتصاق فوق الوصلة، وتركيب حواجز النهاية، وتثبيتها بقضبان الربط.
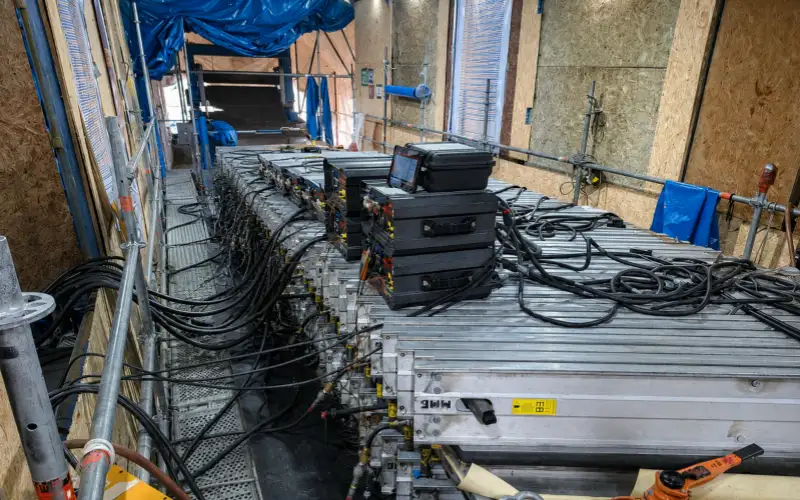
الخطوة 6: الفلكنة الساخنة
اضغط على الألواح إلى 0.8 ميجا باسكال أثناء بدء التسخين. بمجرد وصول درجة الحرارة إلى 100 درجة مئوية ، حرر الضغط ثم أعد تطبيقه إلى 1.5 ± 0.2 ميجا باسكال . ابدأ مؤقت المعالجة بمجرد وصول درجة الحرارة إلى حوالي 145 درجة مئوية ، واستمر في هذه العملية لمدة 65 دقيقة.
الخطوة 7: التبريد والتشطيب
لا تخفف الضغط إلا بعد أن تبرد الوصلة إلى أقل من 70 درجة مئوية ، ثم افتح المكبس. قم بقص وتلميع أي مطاط زائد عند خطوط اللحام والحواف حتى تصبح مستوية، وتحقق من استقامة الخط المركزي والحافتين باستخدام خيط مرجعي مشدود. صحح أي انحراف تجده، وأكمل العملية مع تسجيل كامل للخطوات.
7. العوامل الرئيسية التي تحدد قوة الوصلة
تعتمد قوة وصلة اللحام النهائية على المتغيرات التالية:
ما إذا كان طول الأصابع يتطابق مع تصنيف قوة الحزام - تتطلب كل فئة قوة طول أصابع مُعتمد خاص بها؛ لا يمكن نقل المعايير بين التصنيفات.
إن سلامة طبقات الربط - أي طبقات الأسمنت بين الهيكل والتقوية والغطاء المطاطي - هي ما يحوّل نمط الأصابع المتشابكة ميكانيكيًا إلى بنية واحدة متصلة قادرة على تحمل الأحمال. يؤدي عدم وضع طبقة، أو وضعها بكمية زائدة من الماء، أو تلوث سطح الربط، إلى إضعاف الوصلة بشكل مباشر.
هل يتم استيفاء شروط المعالجة بالكامل - درجة الحرارة والضغط والوقت جميعها يجب أن تصل إلى أهدافها في وقت واحد؛ إن التقصير في أي منها يجعل الوصلة تبدو منتهية بينما تظل غير معالجة بشكل كافٍ.
سواء بقيت جودة العمل متسقة أم لا - فإن الخطوات اليدوية مثل تباعد الأصابع وعمق التلميع، إذا كانت غير متساوية، تخلق نقاط ضعف محلية في الوصلة، وغالبًا ما تفشل نقطة الضعف المحلية في وقت أقرب من الوصلة التي تم بناؤها بشكل موحد ومحافظ.
8. حزام ناقل الأراميد الشائع مشاكل التوصيل وأسبابها الجذرية
فتح الوصلة - عادة ما يكون سببه عدم كفاية تغطية الأسمنت، أو عدم اكتمال عملية الفلكنة (تحقق من ذلك وفقًا لمعايير الخطوة 6)، أو التلوث الذي لم تتم إزالته بالكامل أثناء عملية التنظيف في الخطوة 5.
تشقق الحواف - يرتبط عادة بمطاط الحواف الذي لم يتم بناؤه ليتناسب مع سمك الهيكل، أو بمشاكل تتبع الحزام على المدى الطويل التي تركز الإجهاد على جانب واحد.
فقاعات الهواء - نتيجة عدم إزالة الهواء بشكل كافٍ أثناء عملية الدرفلة، أو طبقات الأسمنت التي لم تكن جافة تمامًا قبل وضع الطبقة التالية.
عدم المحاذاة - يعود إلى الخطوة 2، إما خط مركزي غير دقيق أو أنماط أصابع على الطرفين لا تتطابق تمامًا.
فشل الوصلة المبكر - عادة ليس سببًا واحدًا، بل مجموعة من الأسباب: طول الأصابع غير متطابق مع الشد الفعلي للحزام، ومعايير المعالجة المحافظة، وتصميم البكرة أو الشد الذي يضع إجهادًا دوريًا أكبر على الوصلة مما صُممت لتحمله.
9. قائمة الأدوات والمعدات اللازمة لوصل حزام الأراميد بالحرارة
| رقم | العناصر
| وحدة | الكمية |
|---|
| 1 | ألواح التثبيت | زوج | 2 |
| 2 | شريط قياس فولاذي بطول 5 أمتار | pc | 1 |
| 3 | مسطرة الزاوية | pc | 1 |
| 3 | صفيحة فولاذية عادية بسمك 2-3 مم (مقاسها مطابق للحزام الأصلي؛ سمك الصفيحة أقل بمقدار 1-1.5 مم من سمك الحزام الأصلي، لكل عرض/طول للحزام) | pc | 1 |
| 4 | قلم تحديد أبيض بالشمع | pc | 1 |
| 5 | علامة خط الطباشير | pc | 1 |
| 6 | قلم | pc | 2 |
| 7 | سكين متعدد الاستخدام | pc | 4 |
| 8 | شفرات | صندوق | 3 |
| 9 | مفك براغي | pc | 1 |
| 10 | مقص | pc | 1 |
| 11 | قاطع الأسلاك/الكابلات | pc | 2 |
| 12 | جلاخة زاوية مزودة بعجلة سلكية | وحدة | 1 |
| 13 | آلة تشذيب الحواف (التشذيب اليدوي مقبول أيضاً) | وحدة | 1 |
| 14 | مطرقة مطاطية (5 أرطال) | pc | 1 |
| 15 | سكين المعجون/الفرد | pc | 4 |
| 16 | مجفف الشعر / مسدس حراري | pc | 1 |
| 17 | مسطرة طويلة ذات حافة مستقيمة | pc | 1 |
| 18 | فرشاة | pc | 2 |
| 13 | حوض بلاستيك | pc | 2 |
| 14 | رأس فرشاة سلكية (للجلاخة الزاوية) | pc | 2 |
| 15 | أداة التلميع/التخشين | pc | 2 |
| 16 | مقياس حرارة زئبقي، 0-200 درجة مئوية | pc | 10 |
| 17 | قطعة قماش قطنية بيضاء أو منشفة خالية من الوبر | م / pc | 1 أو 4 |
| 18 | خوذة الأمان | pc | 4 |
| 19 | منصة عمل من صفائح فولاذية ملحومة بسمك 3 مم (الطول/العرض لكل موقع؛ الارتفاع = سمك العارضة السفلية + لوحة الماء + لوحة التسخين السفلية) | وحدة | 2 |
| 20 | مكبس فلكنة مقاوم للانفجار (تحت الأرض) أو مكبس قياسي (فوق الأرض) - يعتمد العدد على طول وصلة اللحام ومواصفاتها. يتطلب كل مكبس ما يلي: 10 عوارض عرضية على شكل حرف I، و10 قضبان ربط، وخرطوم مياه واحد، ومضخة هيدروليكية واحدة، ومفتاحين، وكابل تغذية طاقة رئيسي واحد، وكابلين ثانويين لتغذية الطاقة لألواح التسخين، وصندوق تحكم في الطاقة، وألواح تسخين علوية/سفلية، ولوحة ضغط مياه، وخرطوم مضخة كهربائية متوافق مع متطلبات المعدات. | طقم | 1 |
| 21 | رافعة سلسلة يدوية/كهربائية وملاقط | زوج | 2 |
| 22 | مذيب مطاطي رقم 120 / منظف مخصص للوصلات | L | 5 |
| 23 | مركب مطاطي للوصل | طقم | كما هو مطلوب |
| 24 | أسمنت التوصيل | طقم | كما هو مطلوب |
| 25 | استخدم ورقًا فاصلًا أو قطعة قماش من مادة PTFE (التفلون) لفصل ألواح التسخين عن الحزام أثناء عملية الفلكنة. | m | كما هو مطلوب |
| 26 | ألواح خشبية ودعامات ومسامير لبناء المنصات | / | كما هو مطلوب |
| 27 | إمدادات الطاقة والمياه | / | يكفي لتشغيل المعدات |
10.Conclusion
لا تُعدّ وصلة الحزام تفصيلاً ثانوياً في سيور النقل المصنوعة من ألياف الأراميد، فهي نقطة التقاء تصميم الهيكل وعملية الربط وجودة التركيب، وهي عادةً ما تحدد عمر الحزام. إذا كنت بحاجة إلى معايير وصل متطابقة لمواصفات حزام معين، فأرسل إلينا عرض الحزام، وقوة تحمله، وسُمك غطائه، ومعايير ناقله، وسنساعدك في تحديد أبعاد الأصابع المناسبة ومعايير الفلكنة كمرجع.
11.FAQ
ما هي أفضل طريقة لربط حزام ناقل من ألياف الأراميد؟
وصلة إصبعية ملحومة بالحرارة. نظرًا لأن هيكل حزام الأراميد أحادي الطبقة ذو السدى المستقيم، فإن وصلة التدرج - التي تعتمد على ترتيب طبقات النسيج المتعددة بشكل متداخل - لا تتيح مجالًا للعمل. تُعد وصلة الأصابع حاليًا الطريقة التي توزع حمل الوصلة دون قطع الألياف الحاملة للحمل.
هل يمكن استخدام مثبتات ميكانيكية في سير ناقل مصنوع من ألياف الأراميد؟
نظرياً، يُمكن استخدامها كإجراء طارئ مؤقت، لكن استخدامها في الواقع العملي محدود للغاية. فالمسامير البلاستيكية ليست قوية بما يكفي وعرضة للتشقق، أما مسامير الصفائح الفولاذية فتُقيّدها سماكة حزام الأراميد الأكبر عادةً، مما يجعل تركيبها صعباً ما لم يُطابق طول المسمار بدقة. ويبقى الوصل الملحوم بالحرارة الخيار الأكثر موثوقية للاستخدامات التي تتطلب شدًا عاليًا.
ما مدى قوة وصلة حزام الأراميد؟
يعتمد ذلك على ما إذا كان طول وصلة الأصابع يتناسب مع تصنيف قوة الحزام، وما إذا كانت طبقات الربط قد بُنيت بشكل صحيح، وما إذا كانت معايير المعالجة قد نُفذت بالكامل. يمكن أن تصل كفاءة مقاومة الإجهاد الديناميكي لأكثر من 30% في وصلة الأصابع المصممة بشكل صحيح وفقًا لاختبارات جامعة هانوفر القياسية - وهو ما يضاهي كفاءة الأحزمة النسيجية عالية القوة المماثلة.
لماذا تفشل وصلة حزام الأراميد؟ تعود معظم الحالات إلى عدم كفاية تغطية الأسمنت، أو عدم اكتمال عملية الفلكنة، أو التلوث المتبقي في خط الربط أثناء وضع الطبقات، أو أبعاد الأصابع التي لا تتطابق مع تصنيف قوة الحزام الفعلي.
كيف يختلف وصل حزام الأراميد عن وصل حزام EP أو حزام السلك الفولاذي؟
تستخدم أحزمة النسيج متعددة الطبقات من نوع EP وصلة متدرجة حقيقية، حيث تشكل طبقات النسيج المتداخلة مقطعًا عرضيًا متدرجًا. أما أحزمة الأسلاك الفولاذية فتستخدم وصلة متداخلة متداخلة، حيث تكون مواضع تداخل الأسلاك متداخلة وليست متدرجة. بينما لا يمكن استخدام أي من الطريقتين مع أحزمة الأراميد ذات الهيكل أحادي الطبقة، إذ لا يُجدي معها سوى وصلة الأصابع.