1.الأهمية الاستراتيجية لعملية الفلكنة على الحزام الناقل
في صناعة الأحزمة الصناعية، تُعدّ عملية الفلكنة الخطوة الحاسمة التي تحدد القوة النهائية والاستقرار والأداء. إنها اللحظة التي يتحول فيها المطاط الخام الصلب - الذي لا يزال ضعيفًا ومرنًا - إلى مطاط معالج يتمتع بمرونة فائقة وقوة شد عالية ومقاومة للحرارة. يقتصر دور التشكيل على تجميع طبقات الحزام، بينما تُضفي الفلكنة على هذه الطبقات حيويةً من خلال تفاعلات الربط المتشابك داخل مصفوفة المطاط.
خلال عملية الفلكنة بالحزام الناقليجب أن تعمل درجة الحرارة والضغط والوقت معًا بدقة. Tiantie شركة صناعية المحدودة، قمنا بتعيين نطاقات التشغيل القياسية بناءً على نوع الحزام:
- EP أو أحزمة النسيج NN: 2–1.6 ميجا باسكال، عادة 1.4 ميغاباسكالمع تسخين البخار أو الزيت الساخن.
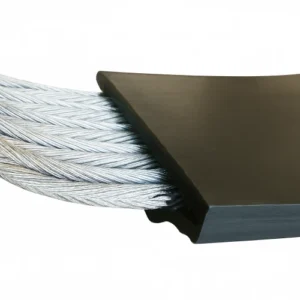
- أحزمة الحبل الفولاذية (ST): 6–2.0 ميجا باسكال، مطلوب للترابط الكامل بين الحبال الفولاذية والمطاط.
- أحزمة مقاومة للحرارة أو الزيت: 4–1.8 ميجا باسكال، أعلى قليلاً لمنع الفراغات.
- أحزمة سميكة جدًا أو بعرض ≥2200 مم: 8–2.2 ميجا باسكال، مما يضمن الضغط المتساوي.
الضغط أدناه 1.2 ميغاباسكال يمكن أن يسبب انفصالًا أو جيوبًا هوائية، مع تجاوز 2.5 ميغاباسكال يُخاطر بفيضان المطاط أو تشوه الهيكل. درجة حرارة الفلكنة النموذجية هي 140-160 ° C، مع وقت معالجة يبلغ 20-30 دقائق لكل 10 ملم of السمك الكلي(هذه هي القيمة المتوسطة لأحزمة النقل التي تصنعها Tiantie مصنع صناعي حسب الطلب. تعتمد الاحتياجات الفعلية على معايير مختلفة لطبقة اللب والمطاط. تضمن هذه المعايير اكتمال الترابط الجزيئي بشكل موحد، مما ينتج أحزمة تتميز بثبات طويل الأمد ومقاومة للتعب.
في العمليات الميدانية، تُعدّ عملية الفلكنة الساخنة لأحزمة النقل بالغة الأهمية. إذ يحقق تركيب حزام النقل بشكل صحيح باستخدام آلة فلكنة مُعايرة أكثر من 90% من قوته الأصلية، متفوقًا بذلك على الخيارات الميكانيكية كالمثبتات أو المشابك السريعة. والنتيجة هي تشغيل أكثر سلاسة، واهتزاز أقل، وعمر خدمة أطول للحزام.
وفقًا لمعايير ISO 14890 و ASTM D412، فإن عملية الفلكنة الدقيقة لأحزمة النقل تزيد من قوة الشد وعمرها الافتراضي بنسبة تصل إلى 40%. لذا، إذا كان التشكيل يُحدد شكل الحزام، فإن الفلكنة تُحدد جوهره ، والخطوة التالية هي فهم كيفية جعل الحرارة والتفاعلات الكيميائية هذا التحول ممكنًا.
2.المبادئ الأساسية للبركنة
في خطوط إنتاجنا، لا تُعدّ عملية الفلكنة على أحزمة النقل مجرد مرحلة تسخين بسيطة، بل هي عملية تحويل كيميائي مُتحكّم بها تُكسب الحزام قوته الميكانيكية وثباته الحراري. قبل عملية الفلكنة، يكون المطاط الخام صلبًا ولكنه يفتقر إلى المرونة والتماسك الداخلي. يهدف الفلكنة إلى تحويل هذه المادة من خلال التشابك، وتحويل سلاسل البوليمر الضعيفة إلى شبكة ثلاثية الأبعاد مرنة قادرة على تحمّل الشد والحرارة المستمرين.
1. الآلية الكيميائية
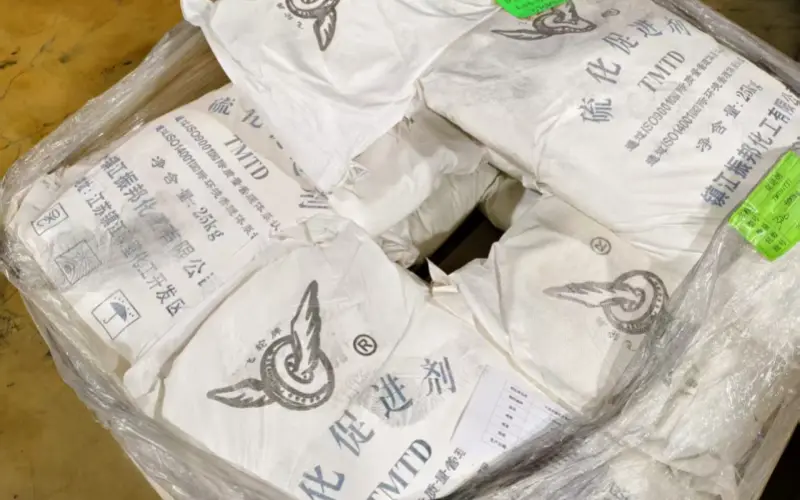
في عملية فلكنة أحزمة نقل المطاط ، يتفاعل الكبريت مع الروابط المزدوجة للمطاط الطبيعي (NR) أو مطاط الستايرين-بوتادين (SBR). عند تسخين المركب إلى درجة حرارة تتراوح بين 140 و160 درجة مئوية ، تنفتح حلقات الكبريت (S₈) وتربط سلاسل البوليمر المنفصلة عبر جسور C–S–S–C أو C–S–C. تعمل المنشطات، مثل أكسيد الزنك وحمض الستياريك، على تسريع هذا التفاعل، بينما تتحكم المحفزات، مثل CBS وMBTS وTMTD، في نوع وكثافة الروابط المتشابكة.
كثافة الارتباط المتقاطع تحدد الأداء:
- منخفض جدًا → يظل الحزام ناعمًا ولزجًا وغير مستقر حرارياً.
- ارتفاع شديد → الإفراط في عملية الفلكنة، مما يسبب الصلابة وفقدان المرونة.
يسمح هيكل الربط المتقاطع المتوازن لعملية الفلكنة على حزام النقل بتحقيق المرونة والقوة على المدى الطويل.
2. التأثير الحراري
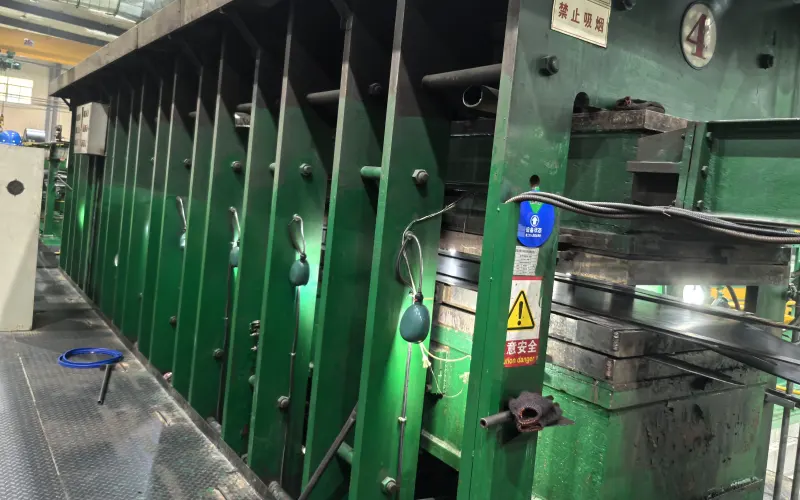
تُوفّر درجة الحرارة طاقة التنشيط اللازمة للتشابك. عند درجات حرارة أقل من 120 درجة مئوية، تكون التفاعلات ضئيلة؛ بينما يكون معدل التصلب مستقرًا ومنتظمًا ضمن نطاق 140-160 درجة مئوية . أما تجاوز 165 درجة مئوية فقد يُسبب احتراقًا أو ارتدادًا. في الأحزمة متعددة الطبقات، تُشير المزدوجات الحرارية الداخلية إلى أن الفروقات بين درجة حرارة السطح واللب قد تصل إلى 10-20 درجة مئوية . لا تكتمل دورة التصلب إلا عندما يحافظ اللب على النطاق الحراري المستهدف لفترة كافية لإتمام التفاعل، والتي تتراوح عادةً بين 20 و30 دقيقة لكل 10 مم من السُمك الكلي. يضمن هذا التحكم ترابطًا جزيئيًا متسقًا في جميع الطبقات.
3. التأثيرات الميكانيكية والزمنية
يُحفّز الضغط تدفق المطاط ويطرد الهواء المحبوس، مما يضمن التلامس الكامل بين الطبقات. نطاقات العمل النموذجية هي:
- أحزمة EP/NN: 2–1.6 ميجا باسكال
- أحزمة الحبل الفولاذي: 6–2.0 ميجا باسكال
- أحزمة سميكة أو عريضة: 8–2.2 ميجا باسكال
عند ضغط أقل من 1.2 ميجا باسكال ، تظهر ظاهرة الانفصال الطبقي وتكوّن جيوب هوائية؛ وعند ضغط أعلى من 2.5 ميجا باسكال ، يحدث فيضان للمطاط أو تشوه في هيكل المطاط. كل زيادة قدرها 0.1 ميجا باسكال ترفع درجة الحرارة بمقدار 1-2 درجة مئوية، لذا فإن التوازن بين درجة الحرارة والضغط أمر بالغ الأهمية.
يتم تحديد وقت المعالجة من قيمة t₉₀ لجهاز قياس اللزوجة - اللحظة التي يحدث فيها 90٪ من التشابك - مضروبة في عامل 1.2-1.3 لضمان اكتمال التفاعل عند السماكة الكاملة.
4. الالتصاق والأداء
أثناء عملية الفلكنة لأحزمة النقل ، يتغلغل المطاط المنصهر في بنية النسيج، مكونًا تشابكًا ميكانيكيًا وروابط كيميائية عند السطح البيني. وتؤدي عملية الفلكنة السليمة إلى التخلص من الطبقات الضعيفة والفقاعات واللب الرخو.
بعد عملية الفلكنة الدقيقة باستخدام سير ناقل ، تشمل التحسينات القابلة للقياس في الخصائص ما يلي:
- قوة الشد + 30-60٪
- مقاومة التمزق + 40٪
- مقاومة التآكل + 20-50٪
- حياة التعب × 2-3
- أداء مستقر في درجات الحرارة العالية المستمرة
تُحدد كل رابطة كيميائية تتشكل أثناء عملية فلكنة أحزمة النقل بشكل مباشر مدة أداء الحزام تحت الضغط. وتتمثل الخطوة التالية في ترجمة هذه المبادئ إلى عملية الإنتاج، أي كيفية تطبيق معايير المعالجة في عملية تصنيع أحزمة النقل لتحقيق جودة صناعية قابلة للتكرار.
3.عملية الفلكنة في عملية تصنيع الحزام الناقل
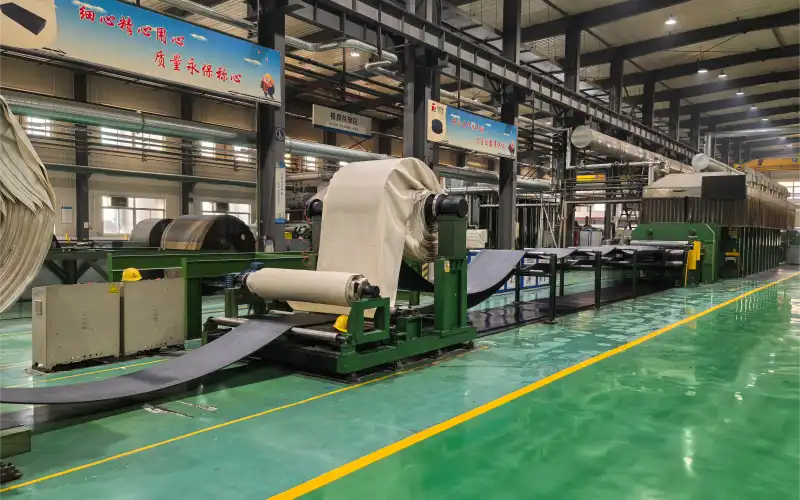
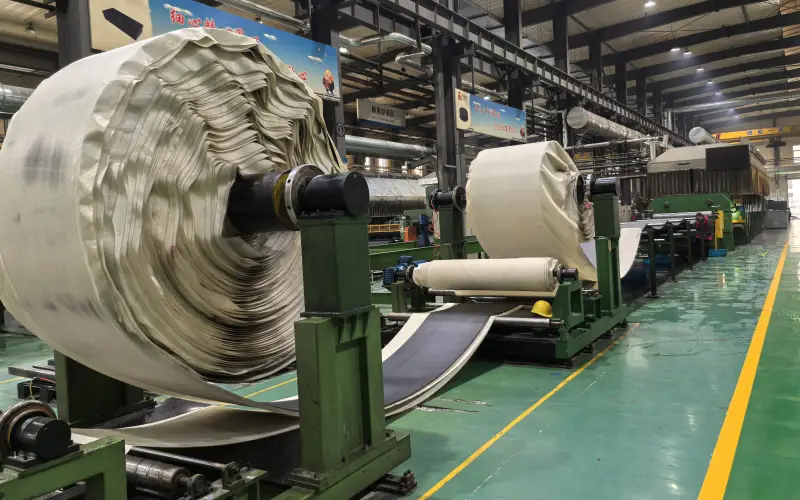
في تصنيع الحزام الناقل، الدقة الفلكنة هو ما يحول جودة المواد إلى أداء يدوم طويلاً. Tiantie شركة صناعية محدودة، نعالج عملية الفلكنة على الحزام الناقل كمرحلة حاسمة في عملية الإنتاج، حيث يُصبح هيكل الحزام الطبقي نظامًا واحدًا متماسكًا بفضل الحرارة والضغط المُتحكم بهما. تُصقل كل مُعاملة فنية من خلال الاختبارات، ويُتحقق من نتائج الأداء قبل وصولها إلى خط الإنتاج.
1. دور العملية وتعريفها
استخدم عملية الفلكنة بالحزام الناقل يوفر الترابط الكيميائي الأساسي الذي يحول المطاط الخام إلى مادة مستقرة ومرنة ومقاومة للتآكل. كما يربط طبقات الهيكل والغطاء والتدعيم في جسم واحد موحد.
في عمل EP و أحزمة NNتضمن عملية الفلكنة التصاقًا مثاليًا بين طبقات النسيج. أما في أحزمة الحبال الفولاذية، فتتيح هذه العملية اختراقًا كاملًا للمطاط وتغليفًا حول كل خيط سلكي، مما يمنع الانفصال الناتج عن الشد أثناء التشغيل.
2. معدات ونظام الفلكنة
تعمل كل آلة فلكنة السيور الناقلة في مصنعنا ضمن نطاقات محددة بعناية:
- درجة الحرارة:140 – 160 ° C
- الضغط:2-2.2 ميجا باسكال، اعتمادًا على بنية الحزام وسمكه
- طريقة التدفئة:دورة البخار المشبع أو الزيت الحراري
- تبريد:إزالة القالب فورًا متبوعة بتبريد الهواء الطبيعي
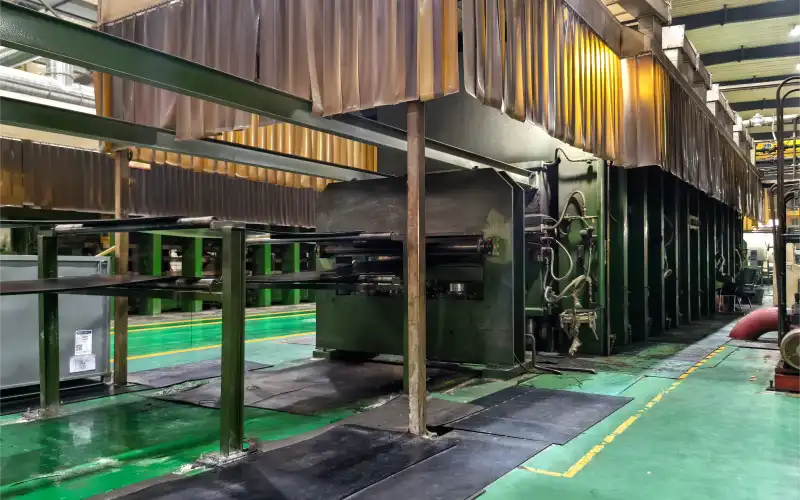
يُجنّب تحرير المكبس فور انتهاء دورة المعالجة الضغط الزائد، بينما يُثبّت التبريد الهوائي التدريجي الحزام دون إجهاد داخلي. تُوزّع درجة الحرارة والضغط بالتساوي عبر نظام تسخين متعدد المناطق لضمان معالجة متسقة على كامل عرض الحزام.
3. إجراءات الإنتاج الخاضعة للرقابة
تتبع دورة الفلكنة تسلسلًا قابلًا للتكرار:
- التسخين المسبق– ترتفع درجة حرارة الصفائح إلى النطاق المستهدف وهو 150 درجة مئوية.
- الضغط- يتم تطبيق الضغط تدريجيا، عادة 4 ميغاباسكال لـ EP/NN و 1.8 ميغاباسكال لأحزمة الحبل الفولاذي.
- معالجة- يظل الحزام تحت ظروف ثابتة لمدة 20-30 دقيقة لكل 10 ملم من السمك الإجمالي.
- إزالة القالب والتبريد- تفتح المكبس على الفور؛ ويبرد الحزام تحت تدفق الهواء المحيط للحفاظ على دقة الأبعاد.
يتم تحسين كل دورة وفقًا لهيكل الحزام، مما يضمن الترابط الجزيئي الكامل والالتصاق المستقر للطبقة دون الإفراط في المعالجة.
4. معايرة المختبر وتحسين العمليات
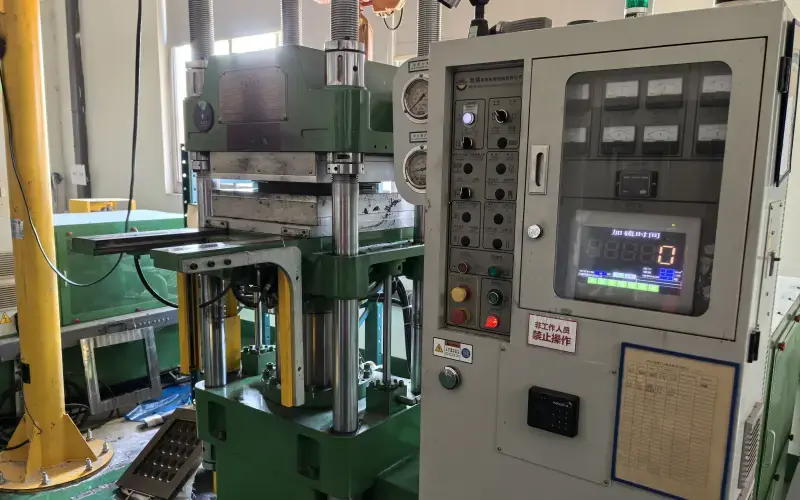
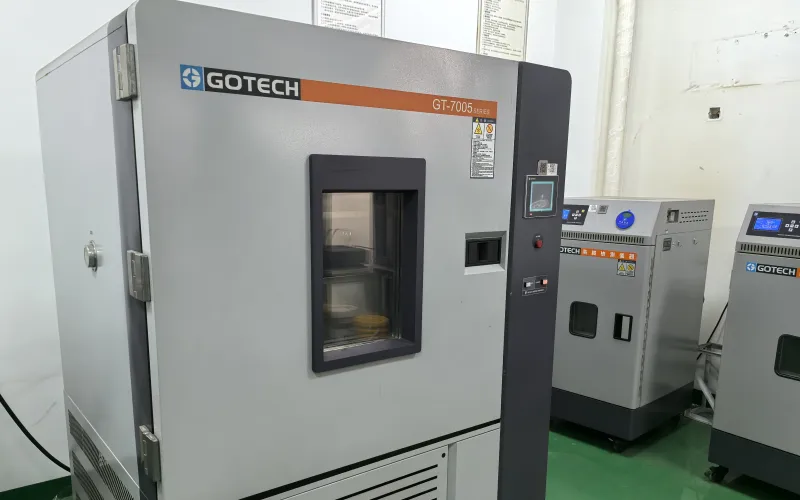
قبل استخدام أي تركيبة في الإنتاج، تخضع لاختبارات معملية مكثفة. يُجري فريق البحث والتطوير لدينا العديد من الاختبارات عملية الفلكنة على الحزام الناقل التجارب مع درجات حرارة وضغوط وفترات معالجة مختلفة.
من خلال تحليل منحنيات الفلكنة والريومتر ت₉₀ بناءً على القيم، نحدد زمن معالجة قياسيًا دقيقًا لكل نوع من المركبات. ثم تُطبّق هذه المعايير المُحسّنة على خط الإنتاج، مما يضمن تحقيق كل دفعة لكثافة ترابط متطابقة وجودة التصاق متطابقة.
5. التحقق من صحة المختبر وضمان الجودة
بعد عملية الفلكنة، تُعاد الأحزمة الجاهزة إلى المختبر للتحقق الدقيق. نقوم بتقييم:
- الأداء الميكانيكي - مقاومة الشد والتقشير والتآكل وفقًا لمعيار ASTM D412 وISO 252؛
- الاستقرار الحراري - الاحتفاظ بالخصائص الميكانيكية بعد الشيخوخة الحرارية؛
- السلامة الهيكلية - تم تأكيد ذلك من خلال فحص المقطع العرضي للتأكد من الترابط الموحد، وغياب جيوب الهواء، أو التقشر، أو تشوه الحافة.
بالإضافة إلى الاختبارات المعملية، يضمن الفحص البصري النهائي في قاعة الإنتاج تجانس السطح ودقة الأبعاد. كل حزام يخرج Tiantieيجب أن يتوافق خط "" مع معايير الاختبار البدني والكمال البصري."
6. الاتساق والأداء والموثوقية
تؤدي عملية الفلكنة الصحيحة لأحزمة النقل إلى تحسينات قابلة للقياس:
- التصاق مستقر بين طبقات المطاط والتسليح؛
- سطح أملس وموحد مع أبعاد دقيقة؛
- تعزيز قوة الشد ومقاومة التمزق وعمر التعب؛
- تتبع موثوق وتقليل الاهتزاز أثناء التشغيل على المدى الطويل.
من خلال الجمع بين معايرة العمليات المخبرية والتحكم الدقيق في الضغط، نحافظ على جودة ثابتة لمختلف أنواع وهياكل الأحزمة. وتتوافق الأحزمة الناتجة مع معايير ISO 14890 وDIN 22102، بل وتتفوق عليها، فيما يتعلق بثبات الأداء والمتانة.
7. توسيع نطاق الدقة إلى ما هو أبعد من التصنيع
الاتساق الذي تم تحقيقه في عملية الفلكنة على الحزام الناقل تُحدد الخطوط أداء أحزمة منتجاتنا في التطبيقات العملية. وتُشكل مبادئ المعالجة نفسها - الحرارة المُتحكم بها، والضغط، والتوقيت - أساس أنظمة وصل وإصلاح الوصلات في الموقع.
في القسم التالي، سنركز على كيفية تكييف معايير البركنة هذه ذات الدرجة الصناعية ربط الحزام الناقل والبركنة، مما يضمن سلامة المفصل بما يتناسب مع قوة الحزام الأصلي.
4.ربط الحزام الناقل والبركنة
في أنظمة النقل الصناعية، يُعدّ ربط أجزاء السيور المنفصلة خطوة ضرورية، وليست إجراءً طارئًا. تُصنّع السيور الطويلة وتُشحن على شكل لفائف لضمان كفاءة النقل، ويُعدّ ربطها أثناء التركيب جزءًا من عملية الإعداد الاعتيادية. وتحدد جودة الوصلة - سواءً أكانت مصنوعة بتقنية الفلكنة أو التثبيت الميكانيكي - استقرار السير وعمره الافتراضي وعدد مرات صيانته.
من وجهة نظر الشركة المصنعة ، يُعدّ فهم تقنية وصل الأحزمة أمرًا بالغ الأهمية لضمان أداء الحزام وفقًا للتصميم بعد تركيبه. فبينما تضمن عملية الإنتاج جودة متسقة في جميع أجزاء الحزام، يعتمد الأداء النهائي في الميدان بشكل كبير على كيفية صنع الوصلات.
1. دور الوصل
تُعيد عملية التوصيل استمرارية بنية الحزام. يجب أن ينقل المفصل حمل الشد بسلاسة عبر منطقة التوصيل، متجنبًا تركيز الإجهاد وعدم المحاذاة. الطريقتان الرئيسيتان في الصناعة هما معالجة أحزمة النقل بالحرارة (الساخنة أو الباردة) والتثبيت الميكانيكي. وكلاهما يخدم نفس الغرض: الحفاظ على قوة موحدة واستقرار تشغيلي في جميع أنحاء نظام النقل.
بالنسبة للأحزمة ذات شد التشغيل العالي أو ظروف التشغيل القاسية، تُفضّل الوصلات المبركنة عمومًا نظرًا لبنيتها غير الملحومة. أما بالنسبة للأنظمة الأخف أو الأقصر، فقد توفر المثبتات الميكانيكية مزايا عملية واقتصادية.
2. الفلكنة الساخنة
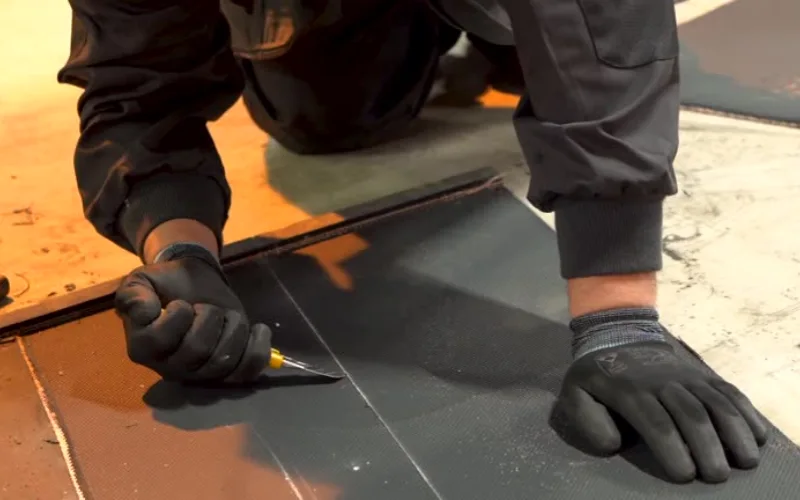
تُحاكي عملية الفلكنة الساخنة نفس المبدأ المُستخدم في صناعة الأحزمة. حيث تُعالج منطقة الوصل من خلال التحكم في الحرارة والضغط، مما يسمح للمطاط بالتشابك والترابط في طبقة متصلة. تتضمن الممارسات الصناعية النموذجية درجات حرارة معالجة تتراوح بين 140 و160 درجة مئوية وضغوطًا تتراوح بين 1.4 و1.8 ميجا باسكال ، وذلك حسب نوع الحزام وسُمكه.
يمكن للوصلة المُبركنة بشكل صحيح أن تقترب من قدرة تحمل الشد الأصلية للحزام، مما يوفر ثباتًا حراريًا وأداءً ديناميكيًا ممتازين. تُستخدم هذه الطريقة على نطاق واسع في التطبيقات الشاقة مثل التعدين، وإنتاج الصلب، وأنظمة النقل لمسافات طويلة.
3. الفلكنة الباردة
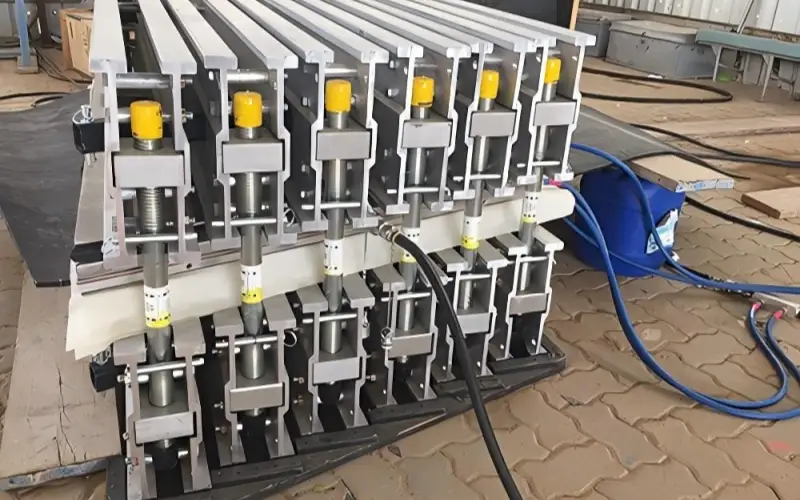
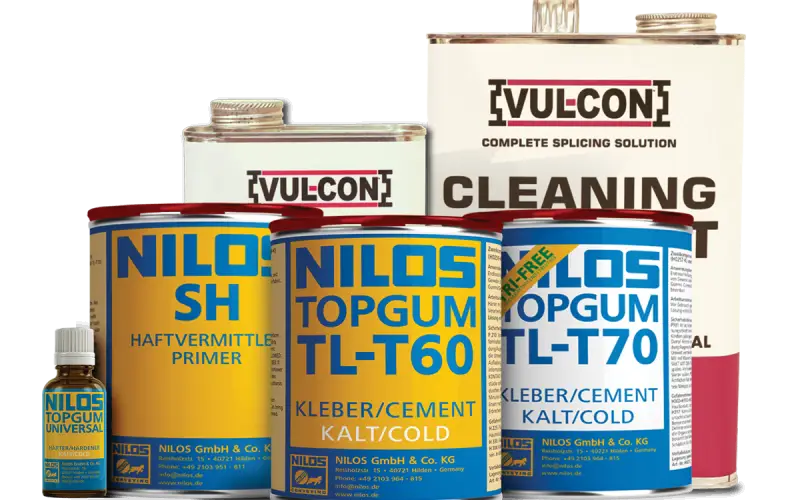
تُحقق عملية الفلكنة الباردة الترابط باستخدام مواد لاصقة كيميائية في درجة حرارة الغرفة. ولا تتطلب هذه العملية أي معدات تسخين، مما يجعلها عملية للاستخدام في ظروف العمل الميداني أو التركيبات المؤقتة. ورغم أن قوة الوصلة الناتجة أقل من قوة المعالجة الساخنة، إلا أنها مناسبة للناقلات منخفضة إلى متوسطة الجهد، وعمليات استبدال الصيانة، أو الحالات التي تتطلب تركيبًا سريعًا.
تعتمد طريقة اللصق بشكل كبير على تحضير السطح، ومدة المعالجة، والظروف البيئية مثل درجة الحرارة والرطوبة. لهذا السبب، يلجأ العديد من المستخدمين إلى استخدام تقنية الفلكنة الباردة كإجراءات مساعدة أو طارئة بدلاً من استخدامها كطريقة ربط أساسية طويلة الأمد.
4. المثبتات الميكانيكية
يظل التثبيت الميكانيكي بديلاً مهمًا لـ عملية الفلكنة على الحزام الناقل.
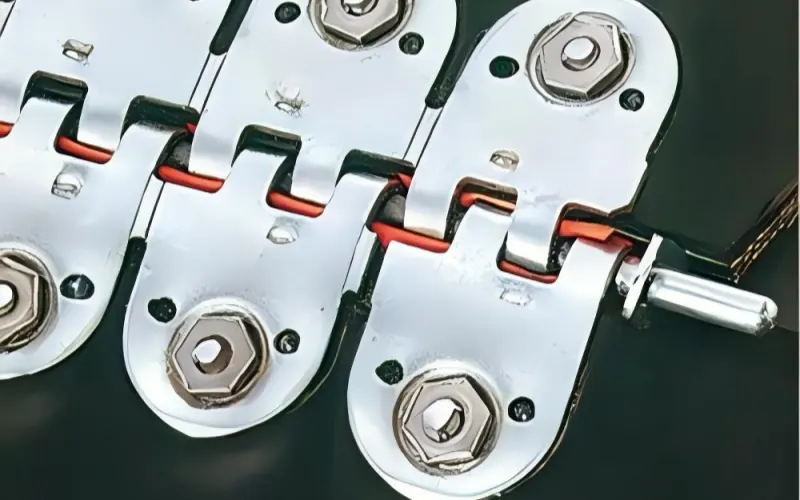
بلمسة عصرية مشابك الحزام الناقل صُممت أدوات التثبيت والتثبيت لضمان سرعة التركيب وقوة تثبيت موثوقة. تُستخدم على نطاق واسع في الناقلات المحمولة، وأنظمة مناولة المواد الخام، وأنظمة تحميل المواد.
الوصلات الميكانيكية ليست مترابطة كيميائيًا، بل مُقفلة ميكانيكيًا. يعتمد أداؤها على جودة المُثبّت، وشد الحزام، وتكوين البكرة. عند استخدامها ضمن حدّ الإجهاد المُصنّف للمُثبّت، يُمكنها توفير خدمة ثابتة وفعالة. مع ذلك، في ظلّ التحميل الزائد أو الحرارة، قد ترتخي المُثبّتات أو تُسبّب تآكلًا موضعيًا، مما يحدّ من استخدامها في التطبيقات عالية الشد.
5. معايير الصناعة والاختبار
في صناعة الناقلات، يتم التحقق من جودة الوصلات بشكل شائع باستخدام المعايير الدولية مثل ISO 252, DIN 22102و ASTM D412.
تتضمن معلمات التفتيش النموذجية ما يلي:
- حالة السطح: خالية من التقشر المرئي، أو جيوب الهواء، أو الحواف غير المنتظمة؛
- التوافق:تتبع الحزام بشكل متسق وسمك موحد عند المفصل؛
- قوة ملازمة:قيم قوة التقشير أو القص تلبي المعايير المحددة.
بالنسبة لأحزمة الحبل الفولاذي، غالبًا ما يتم استخدام اختبارات إضافية غير مدمرة - مثل الفحص المغناطيسي أو بالموجات فوق الصوتية - لتأكيد سلامة ربط الحبل.
6. تحقيق التوازن بين الأداء والكفاءة
كل طريقة ربط لها مزاياها التقنية والاقتصادية الخاصة.
بركنة الحزام الناقل يوفر أعلى مستوى من القوة الميكانيكية وطول العمر، مما يجعله الخيار المفضل للعمليات الثقيلة أو المستمرة.
مثبتات ميكانيكيةمن ناحية أخرى، توفر سرعة وراحة لا مثيل لها للأنظمة التي تتطلب المرونة وتغييرات الحزام المتكررة.
يعتمد الاختيار بين هاتين الطريقتين على حمولة الناقل، وبيئة التشغيل، واستراتيجية الصيانة. الهدف واحد دائمًا: توصيل آمن ومستقر يحافظ على أداء الحزام الأصلي مع أقل قدر من التوقف.
7. وجهة نظر الشركة المصنعة
As صانع أحزمة, Tiantie تركز شركة إندستريال المحدودة على اتساق المواد ودقة الهياكل. لا نقدم أو نشرف على خدمات الفلكنة الميدانية، ولكننا نضمن أن كل حزام ننتجه يلبي الثبات الفيزيائي والكيميائي اللازم لأداء موثوق للمفاصل، سواءً استخدم المستخدم تقنية الفلكنة، أو الربط البارد، أو التثبيت الميكانيكي.
دورنا هو تصميم أحزمة تستجيب بكفاءة لأي طريقة ربط قياسية معتمدة في هذا المجال. من خلال الجمع بين تجانس المواد وخبرة العملاء في التركيب، يمكن تحقيق أقصى استفادة من كل حزام ناقل بأمان وكفاءة.
5.عوامل الفلكنة وأنظمة المواد
في إنتاج أحزمة النقل المطاطية، تحدد عوامل الفلكنة وأنظمة المواد أداء المنتج في البيئات الصناعية الحقيقية. وبينما تم شرح المبدأ الكيميائي لفلكنة أحزمة النقل سابقًا، ينصب التركيز هنا على كيفية اختيار المركبات المختلفة وأنظمة المعالجة وتوليفات المواد لتحقيق خصائص ميكانيكية وحرارية محددة.
بالنسبة للشركة المصنعة، فإن نظام الفلكنة الصحيح لا يتعلق فقط بكفاءة المعالجة، بل يحدد أيضًا الالتصاق ومقاومة الشيخوخة والموثوقية طويلة الأمد تحت الضغط.
1. دور عوامل الفلكنة في تصنيع الأحزمة
A عامل الفلكنة هو المادة التي تُمكّن من الترابط بين سلاسل البوليمر. ويظل الكبريت الخيار الأكثر شيوعًا في إنتاج السيور الناقلة لما يوفره من مرونة وعمر افتراضي ممتاز.
مع ذلك، لا تتطلب جميع الأحزمة نفس نوع شبكة الترابط المتقاطع. تركيبة المطاط - بوليمره الأساسي، ومعززاته، وإضافاته - هي التي تحدد النظام الأنسب.
يتم تحقيق التوازن بين القوة الميكانيكية والاستقرار الحراري من خلال الجمع بين الكبريت والمسرعات والمنشطات والمثبتات التي تتحكم في مدى سرعة ومدى تقدم الترابط المتبادل.
2. أنظمة الفلكنة الشائعة في الأحزمة الناقلة
تستخدم أنواع مختلفة من أحزمة النقل أنظمة معالجة مختلفة، وذلك تبعاً لدرجة حرارة التشغيل والتعرض للمواد الكيميائية والحمل الميكانيكي.
نوع المطاط | نظام الفلكنة | الميزات الرئيسية | نوع الحزام النموذجي |
ن ر / سبر | نظام تسريع الكبريت | مرونة عالية، وترابط قوي، وتكلفة منخفضة | أحزمة للأغراض العامة |
NBR | نظام الكبريت أو البيروكسيد | مقاوم للزيت والوقود | أحزمة مقاومة للزيت |
EPDM | نظام بيروكسيد | مقاومة ممتازة للحرارة والأوزون | أحزمة مقاومة للحرارة |
CR (النيوبرين) | نظام الترابط الذاتي أو نظام أكسيد المعدن | مقاوم للهب ومضاد للشيخوخة | أحزمة مقاومة للحريق |
هذه الأنظمة هي الأساس لكل شيء بركنة الأحزمة الناقلة.
على سبيل المثال، يتطلب الحزام المقاوم للحرارة القائم على مادة EPDM معالجة بالبيروكسيد للحفاظ على البنية فوق 160 درجة مئوية، في حين يستخدم حزام NBR المصمم للتعرض للزيت نظام كبريت معدل لمنع التليين المبكر.
3. طبقات التعزيز والالتصاق
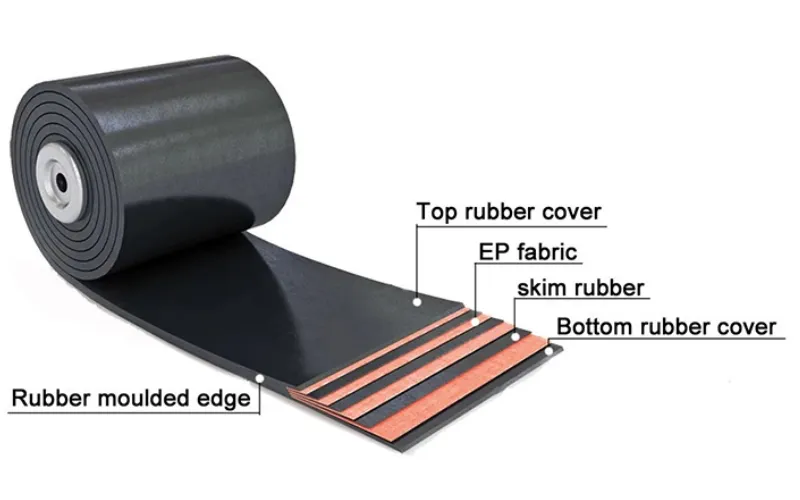
إلى جانب مصفوفة المطاط نفسها، يُعد التفاعل بين المطاط والتقوية (النسيج أو السلك الفولاذي) أمرًا بالغ الأهمية. تضمن طبقة الالتصاق أن يتحرك الهيكل والغطاء كوحدة واحدة تحت تأثير الشد.
لتعزيز الالتصاق، تُستخدم مواد ربط خاصة، مثل مادة ريزورسينول-فورمالديهايد-لاتكس (RFL) للأقمشة، أو أسلاك فولاذية مطلية بالنحاس لتقوية المعادن. أثناء عملية الفلكنة على سيور النقل ، تتفاعل هذه المواد كيميائيًا مع الكبريت والمسرعات لتكوين سطح تلامس مستقر.
يضمن نظام الالتصاق المصمم جيدًا عدم تقشير الحزام أو ظهور بثور فيه، حتى في ظل الأحمال الديناميكية العالية أو التقلبات في درجات الحرارة.
4. المثبتات والحشوات والمواد المضافة
إن أداء الحزام المعالج لا يعتمد فقط على نظام الفلكنة ولكن أيضًا على المكونات الثانوية التي تؤثر على المعالجة والمتانة.
- مضادات الأكسدة ومضادات الأوزون منع تشقق السطح أثناء التعرض الطويل للأكسجين أو أشعة الشمس.
- حشوات التعزيز مثل الكربون الأسود أو السيليكا لتحسين مقاومة التآكل وقوة التمزق.
- الملدنات وزيوت المعالجة ضبط اللزوجة والمرونة لتسهيل التقويم وربط الطبقات.
- أكاسيد المعادن والمثبطات ضبط سرعة المعالجة ومنع الحرق أثناء عملية الفلكنة بالحزام الناقل.
يتفاعل كل مادة مضافة مع نظام البركنة، مما يشكل توازنًا دقيقًا بين قابلية المعالجة والقوة النهائية.
5. مطابقة الأداء من خلال تصميم المواد
At Tiantie صناعيًا، صُممت كل تركيبة حزام لتناسب ظروف عمل محددة. على سبيل المثال:
- أحزمة مقاومة للحرارة الاعتماد على مادة EPDM أو مخاليط متخصصة معالجة بالبيروكسيد مع كثافة ترابط متقاطع مثالية لتحمل الحرارة.
- أحزمة مقاومة للزيت استخدم مركبات NBR ذات التورم المنخفض والترابط المستقر في درجات الحرارة المرتفعة.
- أحزمة التعدين الثقيلة دمج NR/SBR مع كثافة شبكة الكبريت العالية لتوفير أقصى قدر من القوة الديناميكية ومقاومة التمزق.
إن الهدف من فلسفة التصميم هذه ليس فقط تحسين استقرار المعالجة ولكن أيضًا ضمان الالتصاق المتسق ومقاومة التآكل وأداء الإجهاد بعد عملية الفلكنة لحزام النقل.
6. نحو أنظمة أكثر أمانًا وكفاءةً بيئيًا
يتطور مشهد الفلكنة نحو كيمياء أكثر نظافة واستدامة.
تتجنب الأجيال الجديدة من المسرعات تكوين النيتروزامين، في حين تعمل أنظمة المعالجة ذات درجات الحرارة المنخفضة على تقليل استهلاك الطاقة.
يتم استخدام تقنيات البيروكسيد والمعالجة الهجينة بشكل متزايد لاستبدال التركيبات ذات المحتوى العالي من الكبريت، مما يؤدي إلى تحسين الاستقرار الحراري وتقليل الانبعاثات أثناء التصنيع.
تتماشى هذه الابتكارات مع التحول العالمي للصناعة نحو عملية الفلكنة باستخدام حزام ناقل صديق للبيئة- الجمع بين الأداء والمسؤولية البيئية.
7. نظام المواد كأساس للجودة
تبدأ متانة كل حزام ناقل بنظام المواد الخاص به.
في حين أن معلمات العملية مثل درجة الحرارة والضغط تتحكم في سلوك المعالجة، فإن تصميم المركب - مزيج من البوليمر والحشو وعامل البركنة - هو الذي يحدد في النهاية القوة والمرونة وعمر الخدمة.
وبهذا المعنى، فإن الكيمياء وراء بركنة الأحزمة الناقلة إنها ليست مجرد رد فعل، بل هي أساس دقة التصنيع.
سيتناول القسم التالي كيفية معالجة هذه المواد المصممة بعناية من خلال معدات الفلكنة وأنظمة التحكم ، مما يضمن جودة موحدة عبر كل متر من حزام النقل المنتج.
6.معدات الفلكنة وأنظمة التحكم
At Tiantie شركة صناعية محدودة، الدقة في عملية الفلكنة على الحزام الناقل يبدأ الأمر بالمعدات التي تقوم به.
يعتمد كل متر من الحزام المعالج على قدرة الماكينة على الحفاظ على الحرارة والضغط والتوقيت الثابتين.
حتى عندما يتم صياغة مركب المطاط بشكل مثالي، فإن الضغط غير المستقر يمكن أن يؤثر سلبًا على الالتصاق، أو تسطيح السطح، أو ربط الطبقات.
ولهذا السبب، يعتبر التحكم في نظام البركنة واتساقه أمرا بالغ الأهمية مثل التركيبة نفسها.
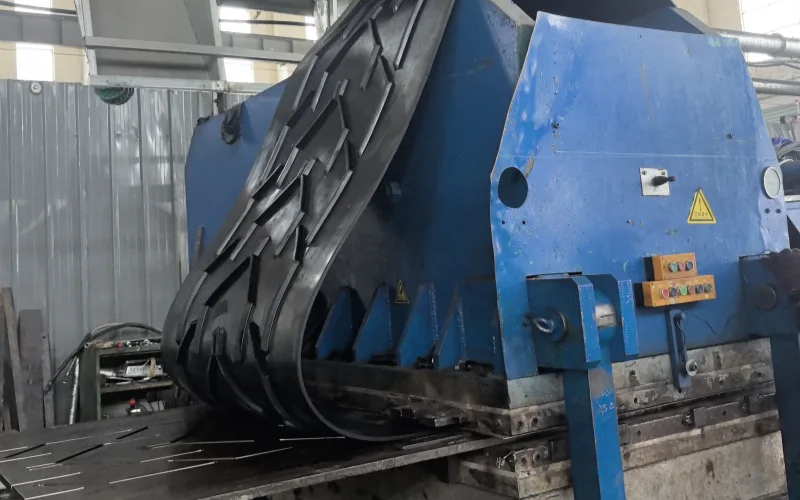
1. المكونات الأساسية لنظام الفلكنة
تعمل آلة الفلكنة الحديثة ذات الحزام الناقل من خلال عدة أنظمة متكاملة تعمل بتزامن تام:
- ألواح التسخين:استخدم عناصر التسخين الكهربائية المدمجة أو دوران الزيت الحراري للحفاظ على درجة حرارة موحدة عبر سطح الأسطوانة.
- نظام الهيدروليكي:يطبق ضغطًا قابلًا للتعديل بين 2–2.2 ميجا باسكال، اعتمادًا على بنية الحزام.
- قسم التبريد:يتم تنشيطه فورًا بعد المعالجة لتثبيت الحزام عن طريق التبريد بالهواء أو الماء المتحكم فيه.
- مجلس الوزراء السيطرة:يحتوي على منظمات درجة الحرارة والضغط والمؤقتات ودوائر الأمان.
كل أسطوانة مُشَكَّلة بدقة لضمان التسطيح والضغط المتساوي. في مكابس الإنتاج متعددة الطبقات، يسمح التحكم المستقل بالمنطقة بتسخين متواصل على كامل عرض الحزام.
2. استقرار درجة الحرارة والضغط
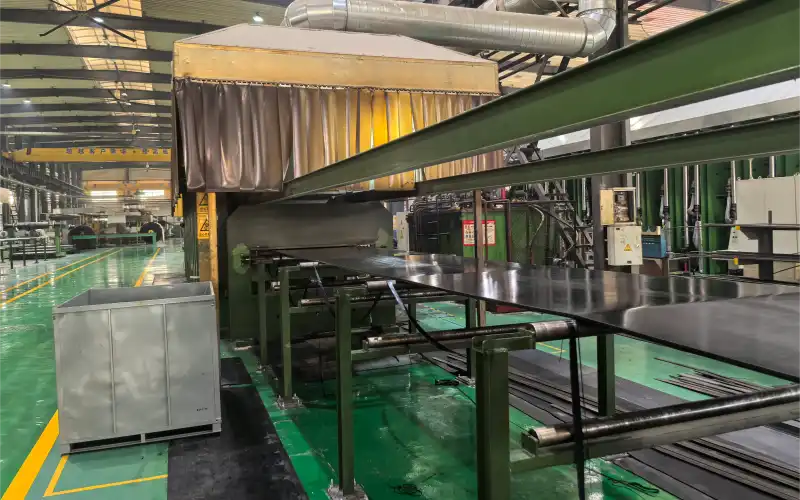
التسخين المنتظم هو أساس التسخين المتسق بركنة الأحزمة الناقلة.
في مصنعنا، يتم الحفاظ على درجة حرارة موحدة للأسطوانة في حدود ±3 درجة مئوية، يتم التحقق منها بانتظام من خلال رسم الخرائط بالأشعة تحت الحمراء.
يتم مراقبة الضغط في الوقت الحقيقي من خلال أجهزة استشعار هيدروليكية رقمية، مما يتجنب الضغط الزائد أو الناقص الموضعي.
تضمن درجة الحرارة المستقرة ترابطًا متجانسًا، في حين يضمن الضغط المتوازن ثبات أبعاد الحزام وسلامة الالتصاق.
3. التحكم والأتمتة
In عملية الفلكنة على الحزام الناقلإن الأتمتة تعني أكثر من مجرد ترك الآلات تعمل بمفردها، بل تتعلق بالحفاظ على كل معلمة ضمن نطاق ضيق يمكن التنبؤ به.
كل خط إنتاج في Tiantie يتبع برامج المعالجة المحددة مسبقًا والتي تم تطويرها من خلال الاختبارات طويلة الأمد لمركباتنا.
لا يقوم PLC بالتسخين أو الضغط فحسب؛ بل ينظم كيفية ارتفاع درجة الحرارة، ومدة ثباتها، وكيفية تحول الضغط أثناء دورة المعالجة.
عندما تظل هذه المنحنيات الثلاثة - درجة الحرارة والضغط والوقت - متزامنة، تظل عملية الفلكنة موحدة من البداية إلى النهاية.
ولهذا السبب نتعامل مع الأتمتة باعتبارها شكلاً من أشكال مراقبة الجودة، وليس الراحة.
يساعد ذلك على إزالة التباين بين الدفعات ويسمح لنا بتتبع كل متر من الحزام إلى بيانات المعالجة الخاصة به.
الدقة، التي كانت تتحقق في السابق يدويًا من خلال الخبرة، أصبحت الآن تُحافظ عليها رقميًا - كل دورة متطابقة، وكل حزام متسق.
4. السلامة والموثوقية
لا تعمل مكابس البركنة عند Tiantie بدون إجراءات أمنية صارمة.
تم عزل الآلات حرارياً لمنع فقدان الحرارة وحماية منطقة المشغل.
تحتوي كل دائرة هيدروليكية على صمام تخفيف الضغط وخط توقف الطوارئ.
تتضمن الوحدات الكهربائية حماية من الحمل الزائد ووظائف تشخيصية لاكتشاف الأخطاء قبل أن تؤثر على الإنتاج.
المعايرة المنتظمة هي جزء من روتين الصيانة لدينا - نتحقق من دقة درجة حرارة الأسطوانة، والاستجابة الهيدروليكية، والتحكم في التوقيت بعد كل دورة إنتاج محددة.
الفكرة بسيطة: الآلة الآمنة هي آلة مستقرة، والاستقرار هو ما يضمن استمرارية العمل. بركنة الأحزمة الناقلة عبر عمليات الإنتاج الطويلة.
5. الدقة هي جوهر الاتساق
بالنسبة لنا، الدقة ليست شعارًا، بل هي الفرق بين الحزام الجيد والحزام المثالي.
عندما تظل درجة الحرارة والضغط ضمن الحدود، يتصلب المطاط بالتساوي، ويختفي الضغط الداخلي، ويظل الالتصاق بين الطبقات موحدًا.
وهذا يعني أن كل حزام - EP أو NN أو سلك فولاذي - يخرج بنفس الهيكل ونفس ملف الأداء.
تحدد فلسفة التحكم هذه Tiantieخط التصنيع الخاص بـ .
ثابت عملية الفلكنة بالحزام الناقلإن نظامنا المتكامل من حيث التصميم والتصنيع، المدعوم بالمعدات الموثوقة والتشغيل المنضبط، هو ما يسمح لأحزمتنا بالعمل بشكل يمكن التنبؤ به في المناجم والموانئ ومصانع الإنتاج في جميع أنحاء العالم.
سيتناول القسم التالي مزايا الأداء المستمدة من عملية الفلكنة المتحكم بها هذه - كيف تترجم الدقة في المعالجة إلى قوة ميكانيكية ومتانة واستقرار طويل الأجل في أنظمة النقل في العالم الحقيقي.
7.مزايا الفلكنة
في النقل الصناعي، الميزة الحقيقية هي عملية الفلكنة على الحزام الناقل تكمن في كيفية تحويل المواد المنفصلة إلى بنية واحدة متكاملة.
لم يعد الحزام عبارة عن مجموعة من طبقات المطاط والتعزيزات، بل أصبح عبارة عن مركب مرن واحد.
تشكل هذه الوحدة الكيميائية أساس القوة الميكانيكية، وتحمل الحرارة، والموثوقية على المدى الطويل والتي لا يمكن لأي مفصل ميكانيكي إعادة إنتاجها.
1. الاستمرارية الهيكلية وتوزيع الضغوط
متى بركنة الأحزمة الناقلة إذا تم تنفيذه بشكل صحيح، فإن الحزام يتصرف كوسيط مستمر تحت الشد.
يتم نقل الضغط بالتساوي من خلال مصفوفة المطاط وهيكل القماش، بدلاً من التركيز على فتحات البراغي أو الألواح المعدنية كما هو الحال في المثبتات الميكانيكية.
يمنع هذا المجال الإجهادي المتساوي التعب المبكر وتشقق الحواف وانحراف التتبع.
بالنسبة للناقلات طويلة المدى ذات نسب الشد العالية، فإن هذا التوحيد هو العامل الحاسم الذي يحافظ على استقرار الحزام بمرور الوقت.
2. مقاومة حرارية وديناميكية محسنة
لا يتم لصق المفاصل المبركنة فحسب، بل يتم ربطها كيميائيًا تحت حرارة وضغط يتم التحكم فيهما.
تتحمل الرابطة الناتجة الانحناء المستمر وتراكم الحرارة والتعرض للزيت أو الماء أو المواد الكاشطة.
نظرًا لعدم وجود أجزاء معدنية، يتمدد الحزام وينكمش بشكل موحد مع درجة الحرارة، مما يتجنب الإجهاد الحراري الموضعي.
وفي الأنظمة التي تتعامل مع الكلنكر الساخن أو الأسمنت أو الفحم، فإن هذا الاستقرار يعني عددًا أقل من عمليات الإغلاق ودورة تشغيل أطول بكثير.
3. الدقة وكفاءة الطاقة في التشغيل
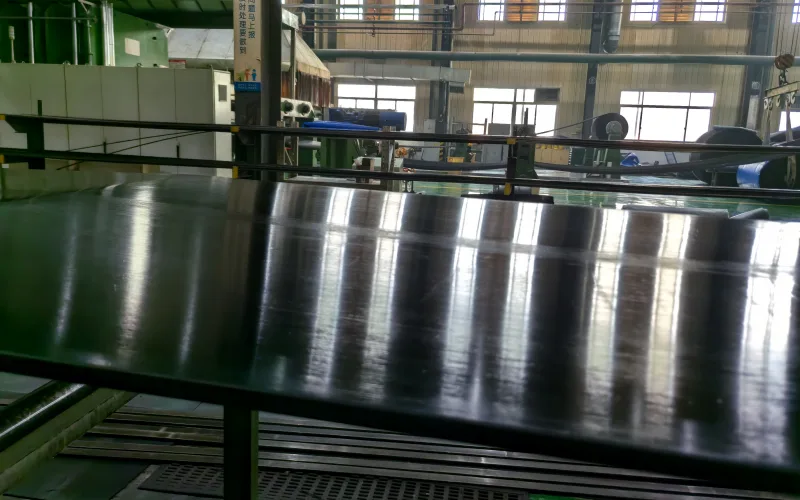
يعمل الحزام المبركن بالكامل بسلاسة أكبر، مما يؤدي إلى توليد قدر أقل من الاهتزازات وفقدان الاحتكاك على طول البكرات والبكرات الخاملة.
يؤدي هذا إلى تحسين كفاءة الطاقة، وتقليل تآكل المحمل، وتثبيت تتبع الحزام.
كما أنه يقلل من الانزلاق الدقيق الذي يحدث في المفاصل الميكانيكية، مما يساعد نظام القيادة على الحفاظ على عزم الدوران والسرعة الثابتة.
من الناحية التشغيلية، تم التنفيذ بشكل جيد عملية الفلكنة على الحزام الناقل يترجم ذلك مباشرة إلى توفير قابل للقياس في الطاقة وتقليل الصيانة الميكانيكية.
4. ميزة دورة الحياة
استخدم تمديد عمر الخدمة تحققت من خلال أحزمة ناقلة للكبريت لا يحدث ذلك بالصدفة، بل إنه ينتج عن كيمياء يمكن التنبؤ بها وهندسة مستقرة.
تتمتع البنية السلسة بمقاومة للتقشير والتآكل السطحي، مما يحافظ على مستوى قوتها موحدًا على مدار سنوات من التشغيل.
على الرغم من أن الوصلات الميكانيكية قد تكون ملائمة للاستخدام المؤقت، فإن الأحزمة المبركنة تتفوق عليها باستمرار في البيئات التي يكون فيها التوقف مكلفًا أو يكون التشغيل المستمر أمرًا بالغ الأهمية.
في الأساس، تعمل عملية الفلكنة على استبدال الاعتماد الميكانيكي بالسلامة الكيميائية.
إنها النقطة التي يتقاطع فيها علم المواد وهندسة الإنتاج - وهي ما يحدد متانة كل حزام ناقل عالي الأداء ننتجه.
8.حدود عملية فلكنة الحزام الناقل
لكل عملية تصنيع دقيقة حدودها، وعملية الفلكنة على السيور الناقلة ليست استثناءً. تكمن قوتها في التحكم والاستقرار، إلا أن هذه الميزات نفسها تجعلها أبطأ وأقل مرونة من طرق الربط الأخرى. هذه القيود ليست عيوبًا، بل هي نتائج طبيعية لعملية مصممة لتحقيق الدقة.
1. الوقت وتوقف الإنتاج
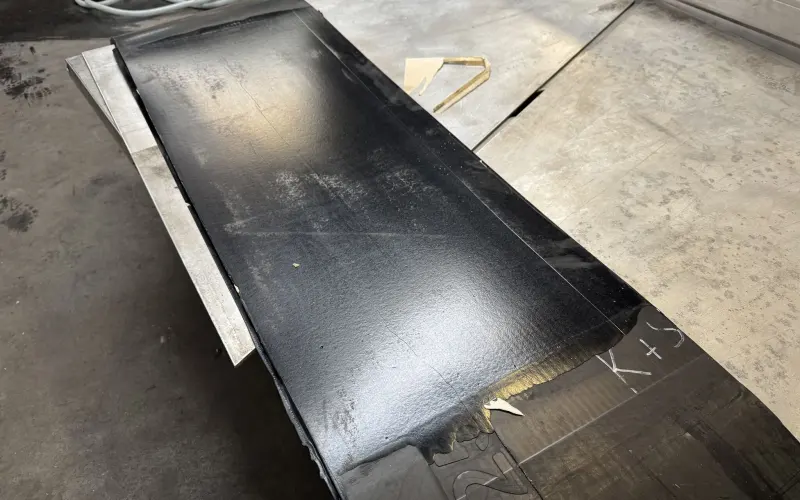
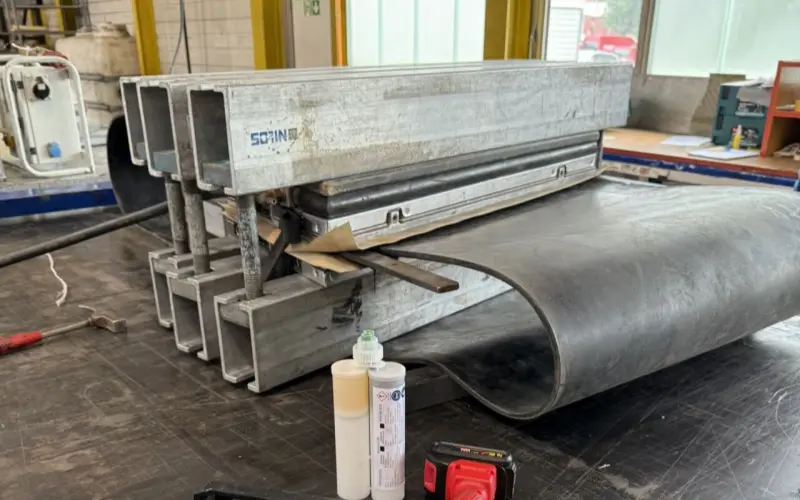
تستغرق عملية الفلكنة وقتًا لأن عملية ربط المطاط لا يمكن تسريعها. تتبع كل دورة معالجة منحنى ثابتًا لدرجة الحرارة والضغط، ثم تتطلب تبريدًا بطيئًا لتثبيت البنية في مكانها. بالنسبة للأحزمة السميكة أو ذات الأسلاك الفولاذية، قد يستغرق هذا عدة ساعات. في التطبيقات الميدانية، تُطيل مكابس الفلكنة المحمولة العملية أكثر. على عكس مكابس المصانع، لا تحتوي هذه المكابس على أنظمة رفع أو تبريد تلقائية، لذا يجب أن يبرد الحزام والمكبس بشكل طبيعي قبل فصلهما. تُضيف هذه الفترة الممتدة ساعات إلى الدورة الإجمالية، لكنها تضمن توزيعًا متساويًا للضغط الداخلي وترابطًا مستقرًا.
2. حساسية البيئة وتوحيد درجة الحرارة
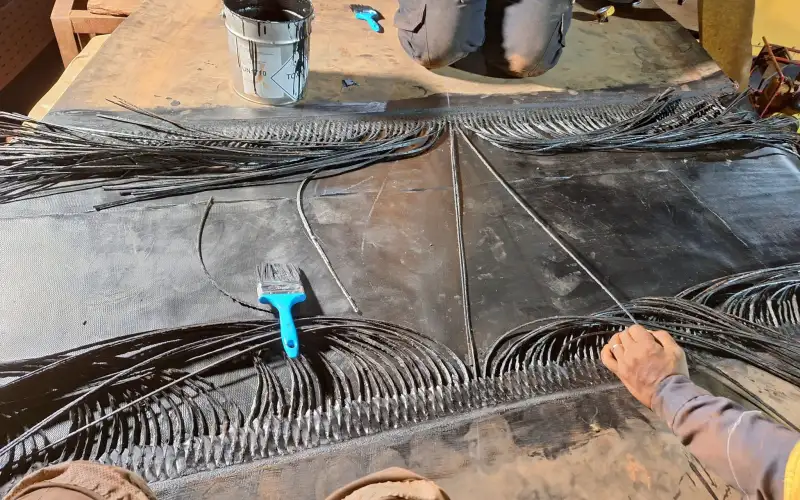
الظروف البيئية المستقرة ضرورية للجودة. يمكن للغبار أو الزيت أو الرطوبة أن تؤثر بسهولة على الترابط وتُكوّن طبقات ضعيفة. Tiantieلا يعتمد التحكم في درجة الحرارة على التغذية الراجعة الحرارية أو تخطيط الأسطوانات. بل نعتمد على سنوات من البيانات المخبرية المتراكمة. ومن خلال تجارب الفلكنة المتكررة، حدد فريق البحث والتطوير لدينا معايير درجة الحرارة والوقت المثالية لكل مركب. هذه القيم المثبتة تُرشد الإنتاج، مما يحافظ على... عملية الفلكنة على الحزام الناقل تظل العملية متسقة حتى بدون أنظمة التغذية الراجعة الآلية.
3. المهارة وانضباط العملية
في ورشة العمل، لا تزال عملية معالجة أحزمة النقل بالكبريت تعتمد على العنصر البشري أكثر من الآلات. يحدد المشغل سرعة ارتفاع درجة الحرارة ومدى انتظام توزيع الضغط على الحزام. فإذا ارتفعت الحرارة بسرعة كبيرة، يحترق السطح قبل أن يتفاعل اللب. أما إذا كانت بطيئة جدًا، يبقى الترابط ضعيفًا. نعتمد على خبرة المختصين لرصد تغير اللون والملمس الذي يدل على أن المادة تتصلب بشكل صحيح. الخبرة هي التي تسد الثغرات التي لا تستطيع أجهزة الاستشعار تغطيتها - هذه هي المهارة الحقيقية وراء وصلة جيدة.
4. تعقيد المعدات وتكلفة التشغيل
تبدو آلة معالجة الأساور الناقلة بسيطة من الخارج، لكنها في الواقع نظام ثقيل يستهلك الكثير من الطاقة. يجب أن تبقى ألواح التسخين مستوية، ويجب أن تحافظ الدائرة الهيدروليكية على الضغط، كما يحتاج كل مرحل تحكم إلى معايرة. عندما ينحرف جزء واحد، يتغير منحنى المعالجة بالكامل. الصيانة ليست اختيارية، بل هي ما يحافظ على استقرار العملية. تشغيل مثل هذه المعدات يتطلب المال والوقت، وبالنسبة للأحزمة الصغيرة، غالبًا ما تفوق التكلفة الفائدة. لهذا السبب، لا تزال بعض ورش العمل تحتفظ بوصلات ميكانيكية للأعمال الخفيفة.
5. الصلابة الهيكلية بعد المعالجة
بمجرد بركنة الحزام، يصبح جسمًا صلبًا واحدًا. لا توجد طريقة سهلة لقصه أو تقصيره دون البدء من جديد. بالنسبة للناقلات المعيارية أو المؤقتة، يُمثل هذا قيدًا؛ إذ تفقد مرونتها. ولكن في أنظمة الجهد العالي أو درجات الحرارة العالية، فإن هذه الصلابة هي ما يحمي الحزام من التشوه. في خطوط إنتاجنا، نعتبرها تجارة - فبمجرد تصلب الحزام، يُفترض أن يبقى في مكانه، يؤدي وظيفته لسنوات دون أي حركة خارج المسار.
كل قيد في عملية الفلكنة ينبع من مصدر موثوقيتها نفسه: الدقة. تتطلب العملية الصبر والتحكم والاتساق، وفي المقابل، تضمن السلامة الميكانيكية التي تميز حزام ناقل متين بحق.
9.فحص الجودة والتحقق المختبري لعملية فلكنة الحزام الناقل
قوة أ حزام ناقل مبركن لا يتم تحديد ذلك عن طريق الصحافة، بل يتم إثباته عن طريق الاختبار.
في أي مصنع أحزمة، يُعدّ الفحص هو ما يربط النظرية بالواقع. قد تتبع عملية الفلكنة المنحنى المثالي نظريًا، لكن التحقق المستمر وحده هو ما يضمن أن كل حزام مُعالَج يُلبي متطلباته الميكانيكية.
1. فحص ما بعد عملية الفلكنة
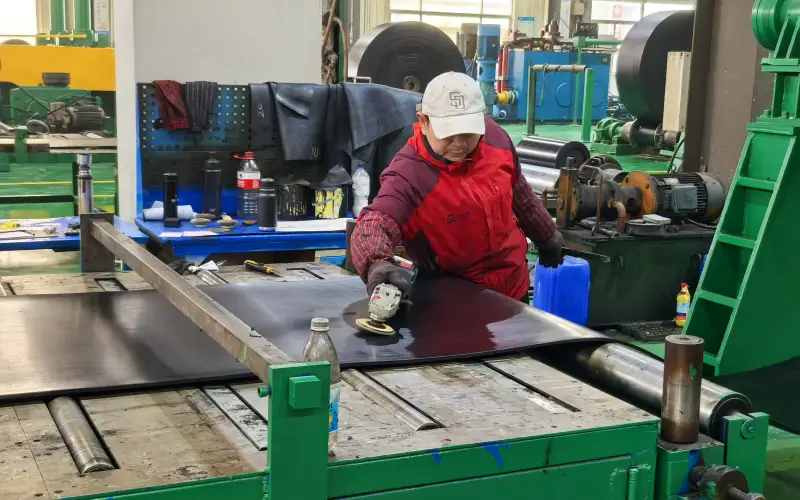
بمجرد إخراج الحزام من مكبس الفلكنة، يبدأ الفحص فورًا. الخطوة الأولى بصرية، لكنها أكثر من مجرد نظرة سريعة. يبحث المهندسون عن فقاعات محصورة، أو تشوهات في الحواف، أو لمعان غير متساوٍ - وهي علامات على عدم انتظام الضغط الداخلي أو توزيع الحرارة.
يتم بعد ذلك فحص السُمك والانبساط على كامل العرض. حتى الانحراف الطفيف قد يُسبب مشاكل في التتبع أو إجهادًا موضعيًا أثناء التشغيل. يُزيل هذا الفحص المُبكر العيوب التي قد تظهر بعد التركيب.
2. الاختبار الميكانيكي واختبار الالتصاق
إن السلامة الميكانيكية تحدد نجاح عملية الفلكنة على الحزام الناقلتُؤخذ عينات من كل دفعة لقياس قوة الشد، والاستطالة عند الكسر، والالتصاق بين الطبقات. تُؤخذ شرائط الاختبار مباشرةً من أحزمة الإنتاج، وليس من قوالب المختبر، لتعكس ظروف المعالجة الفعلية.
يكشف اختبار قوة التقشير عن مدى فعالية التصاق الطبقات تحت الضغط. إذا انخفضت قيم الالتصاق عن المستوى المطلوب، فعادةً ما يعود السبب إلى اختلال التوازن الحراري أو تلوث الأسطح. الهدف ليس الوصول إلى رقم محدد، بل التأكد من أن الترابط الكيميائي قد وصل إلى كثافة الترابط الكامل.
3. التحقق المختبري وتحسين العملية
يركز العمل المختبري على الوقاية وليس الموافقة.
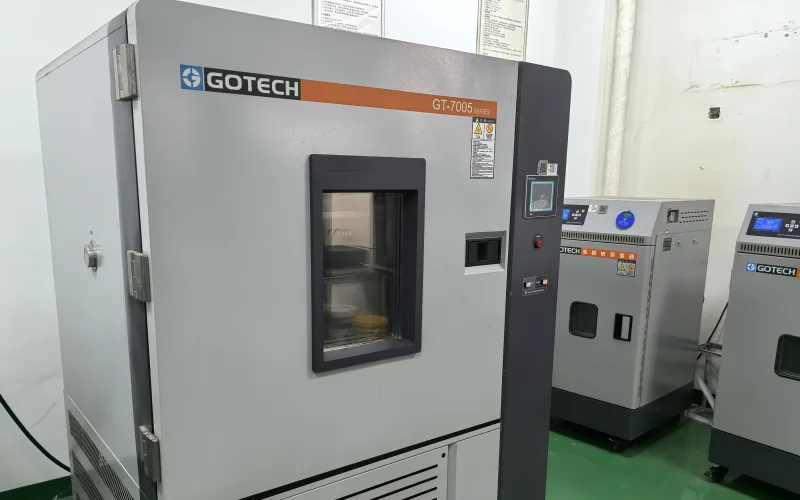
يتم اختبار كل مركب مطاطي تحت مجموعات متعددة من درجات الحرارة والوقت لرسم خصائص المعالجة الخاصة به.
من خلال تحليل هضبة التفاعل - حيث يستقر الترابط المتبادل دون الإفراط في المعالجة - يحدد المهندسون نافذة الفلكنة المثلى المستخدمة في الإنتاج.
تتحقق اختبارات الشيخوخة السريعة والتآكل من كيفية تصرف المادة بعد التعرض الطويل للحرارة والاحتكاك.
عندما تتطابق بيانات المختبر مع نتائج المصنع، يمكن اعتبار عملية الفلكنة مستقرة.
4. الاتساق والتتبع
تحمل كل لفة حزام سجلاً كاملاً لمعلمات البركنة الخاصة بها - درجة الحرارة والضغط والوقت ونتائج الاختبار.
تتيح هذه السجلات إمكانية تتبع أي مشكلة إلى إعدادات الدفعة أو الصياغة أو الطباعة.
إن إمكانية التتبع ليست بيروقراطية، بل هي التحكم في العملية في شكلها العملي.
عندما يعمل كل حزام كما هو مصمم له بعد أشهر أو سنوات، فهذا يعني أن بيانات المعالجة التي تم جمعها في البداية كانت صحيحة.
في النهاية، لا يؤدي الفحص والاختبار إلى جعل الحزام أقوى - بل يؤكدان أن القوة التي تم بناؤها بالفعل أثناء بركنة الأحزمة الناقلة حقيقية وقابلة للتكرار وموثوقة.
هذا هو الفرق بين إنتاج المطاط وإنتاج حزام ناقل عامل.
10.فحص الجودة وما يعنيه لك - بالإضافة إلى كيفية إصلاحه
لست بحاجة إلى جولة في مختبرنا؛ ما تحتاجه هو الوضوح. إليك ما تخبرك به كل عملية فحص بعد عملية الفلكنة على سير النقل ، ولماذا هي مهمة في الخدمة، وماذا تفعل إذا كانت النتائج غير مرضية.
1.الفحوصات البصرية والأبعادية → استقرار الجري
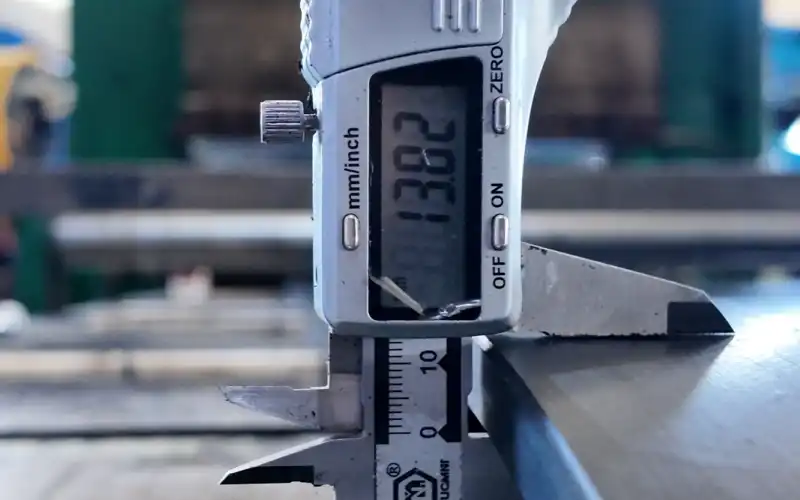
نبحث عن الفقاعات، واختلافات التزجيج، وتموجات الحواف، ونقيس السُمك/التسطيح على طول العرض. المقصود بالنسبة لك: الهواء المحبوس أو السُمك غير المتساوي يُسبب خللاً في التتبع، واهتزازًا، وتآكلًا مبكرًا للحواف. في حال ظهور مشاكل في الموقع: قصّ الحواف وأعد تربيعها؛ أعد تشكيل النقاط المرتفعة بالطحن المُتحكم به؛ في حال ظهور بثور موضعية، افتح الجيب، واصقله، ونظّفه بالمذيب، ثم ضع رقعة مُبركنة ساخنة (≈150 درجة مئوية، فئة الحزام المُطابقة) أو رقعة مُلصقة باردة إذا كان وقت التوقف قصيرًا.
2.قوة التقشير (التصاق الطبقات الداخلية) → سلامة المفصل
تُظهر اختبارات التقشير مدى تماسك الطبقات أثناء عملية الفلكنة لأحزمة النقل . تشير القيم المنخفضة إلى احتمالية انفصال الوصلات، وانفصال الطبقات، وفشل الصدمات. الإصلاح الميداني: في حالة الانفصال الطفيف، توقف، جفف المنطقة، أعد التلميع، ضع طبقة أساسية/لاصقة، وثبتها حتى تجف تمامًا؛ في حالة ضعف الالتصاق على نطاق واسع، أزل الوصلة وأعد تركيبها - الفلكنة الساخنة عند درجة حرارة 140-160 درجة مئوية، مع ضبط الضغط حسب نوع الحزام (EP/NN ≈1.4 ميجا باسكال؛ أسلاك فولاذية ≈1.8 ميجا باسكال)، مع ترك المكابس المحمولة لتبرد بشكل طبيعي قبل فكها.
3.الشد/الاستطالة → التحكم في حمل الحمل والتمدد
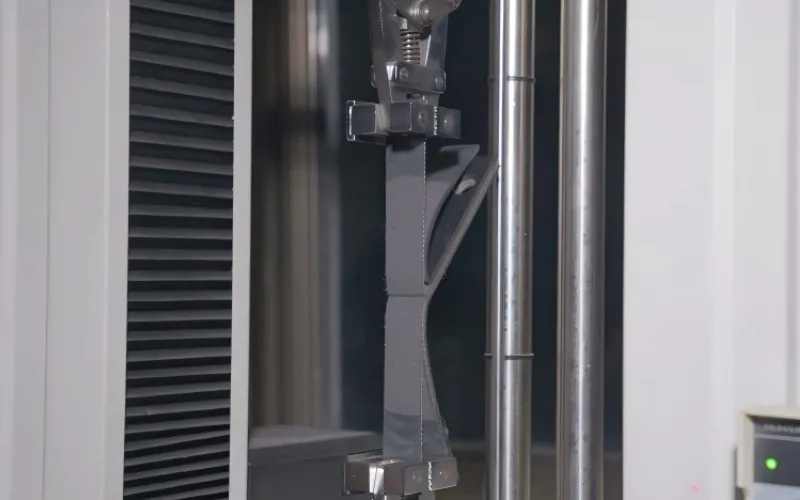
يؤكد الشد والاستطالة عند الكسر أن شبكة المطاط قد جفّت بشكل صحيح. إذا زحف السير أو تمدد بشكل غير متساوٍ، فستلاحظ في اتجاه مجرى النهر تعديلات متكررة في الرفع وإجهادًا في الوصل. إصلاح المسار: تحقق من قوة الدفع/الشد أولًا؛ إذا كان أداء السير نفسه أقل من المطلوب، فأعد الوصل مع وقت تصلب مُتحقق لكل سمك (عادةً ٢٠-٣٠ دقيقة/١٠ مم) أو استبدل المقطع الذي يُظهر استطالة غير طبيعية.
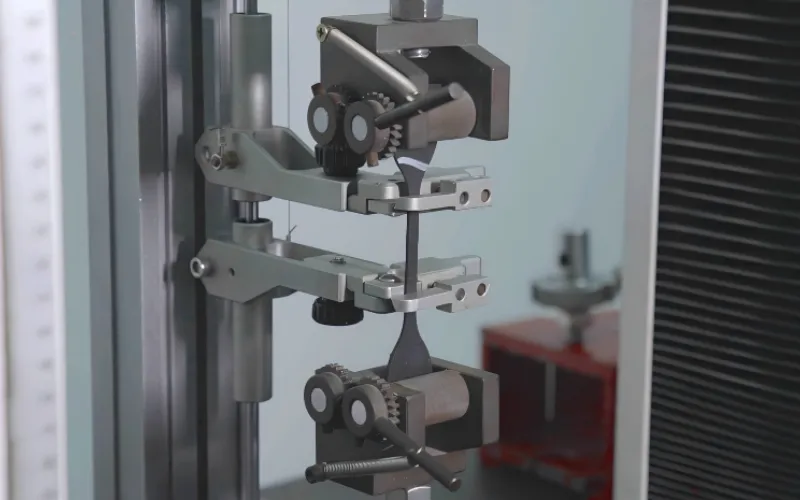
4.الصلابة والتآكل → عمر التآكل
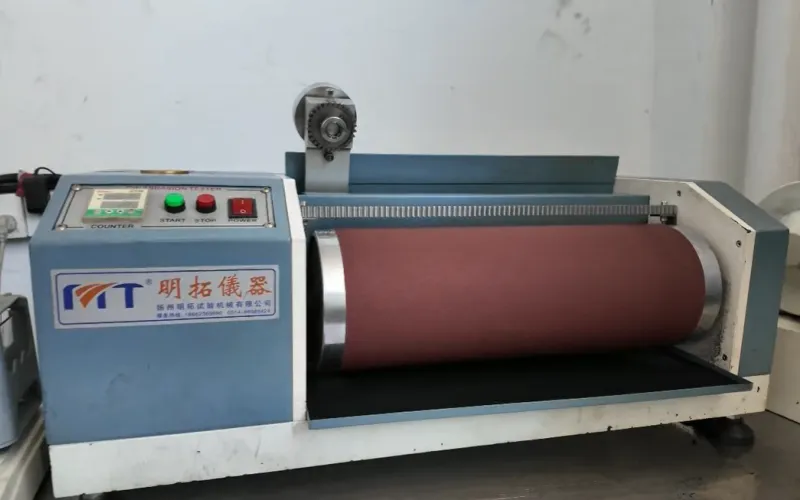
تشير قيم الصلابة المنتظمة وتآكل DIN إلى مدة صمود الأغطية تحت تأثير المواد الدقيقة أو الكلنكر. إذا كنت تحرق الأغطية بسرعة، فتأكد من استخدام المركب المناسب (درجة الحرارة/الزيت) وراجع تصميم المزلق وضغط التنورة. الإصلاح: تتعرض الأخاديد المحلية لبقع ساخنة؛ ويتطلب التآكل الواسع تحسينًا في البطانة/التنورة، وإذا لزم الأمر، استخدام مركب تغطية مُحسّن في الطلب التالي.
5.الشيخوخة الحرارية/الضبط → مرونة درجة الحرارة
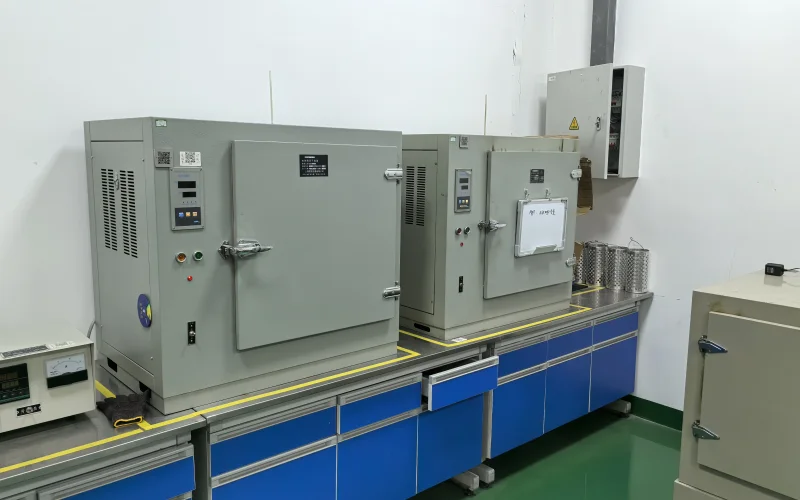
تُحدد اختبارات التقادم ما إذا كان المركب يحتفظ بقوته بعد التعرض للعوامل الجوية. إذا تصلّب الحزام أو تشقّق بالقرب من السخانات، فاستخدم نظامًا يتحمل درجات حرارة أعلى (مثل EPDM/بيروكسيد) عند استبداله. كحل مؤقت: قلّل من الحرارة المرتدة، حسّن التهوية، أو ركّب واقيات حرارية. لا تشدّ الحزام بشدة لإجباره على التتبع، فهذا يُسرّع من تشقّق الغطاء.
6.الفشل النموذجي → علاجات سريعة وعملية
- النواة الناعمة (المعالجة تحت السطحية):استبدال المفصل؛ تشغيل مؤقت مع تقليل الحمل والسرعة فقط.
- سطح هش (زيادة المعالجة):طحن المطاط السليم ووضع رقعة ساخنة عليه؛ إعادة صنع الوصلة في الطرف السفلي من نافذة المعالجة.
- أخدود الحافة/الخطوة:قم بإعادة تقليم الحواف وختمها؛ تحقق من محاذاة الأسطوانة قبل الوصل التالي.
- انفصل الحبل الفولاذي:لا تقم بالإصلاح البارد، قم بالقطع والتوصيل الساخن وفقًا للمواصفات الكاملة.
- استمرارية الطوارئ:استخدم تصنيفًا مثبت الحزام الناقل كجسر مؤقت، ثم جدولة وصلة ساخنة.
7.ما تحصل عليه
يُترجم الفحص إلى قرارات: الاستمرار في التشغيل، أو إجراء إصلاح فوري، أو إعادة وصل الأجزاء. نستخدم البيانات لمنع تكرار الأعطال ونوفر لك مسارًا واضحًا - احتواء فوري في الموقع، وتصحيحات للمعايير لدورة الفلكنة التالية لحزام النقل.
11.تقنيات الربط البديلة والسريعة للأحزمة الناقلة
لا يحتاج كل ناقل إلى وصلة ملحومة بالحرارة بالكامل. فعندما تجعل الظروف الزمنية أو البيئية أو اللوجستية عملية اللحام التقليدية للناقلات غير عملية، توفر طرق الربط البديلة استمرارية الإنتاج دون توقفات كبيرة. ولكل خيار دوره الخاص، سواءً من حيث السرعة أو المتانة، أو المرونة أو الديمومة.
1.مشابك ميكانيكية
لا تزال المثبتات الميكانيكية أسرع طريقة لإعادة توصيل السيور في الموقع. فهي تُركّب في دقائق، ولا تتطلب سوى أدوات بسيطة، وتسمح بتشغيل السير فورًا تقريبًا. تُصنع المثبتات الحديثة من الفولاذ المقاوم للصدأ أو الفولاذ المجلفن، وتُصمّم لتقليل الضوضاء والتأثير على البكرات. لكنّها تُقلّل من المتانة، إذ تصل حتى الأنظمة الممتازة إلى حوالي 70-80% من قوة الوصلة الملحومة. وهي مثالية للسيور القصيرة، والناقلات المتحركة، أو عندما يكون الإصلاح السريع أمرًا بالغ الأهمية. تأكد دائمًا من أن أداة تثبيت سيور النقل المختارة تتناسب مع سُمك السير وفئة الشدّ.
2.الفلكنة الباردة
تستخدم تقنية الفلكنة الباردة الترابط الكيميائي بدلاً من الحرارة. يتصلب اللاصق التفاعلي عند درجة حرارة الغرفة، مكوناً وصلة مرنة ومقاومة للماء. إنها أبطأ من التثبيت الميكانيكي، لكنها لا تتطلب مصدر طاقة أو ضغطاً قوياً، مما يجعلها مفيدة في الأماكن الضيقة أو النائية. يُعدّ تنظيف السطح جيداً وخلط اللاصق أمرين أساسيين. للحصول على أفضل النتائج، حافظ على ضغط الوصلة خلال الساعة الأولى من التصلب، وتجنب التحميل لمدة 8-12 ساعة على الأقل. تستعيد هذه التقنية ما يقارب 85-90% من قوة الحزام الأصلية عند تطبيقها بشكل صحيح.
3.الحلول الهجينة والمؤقتة
تستخدم بعض العمليات أنظمة هجينة - تجمع بين المثبتات الميكانيكية والمواد اللاصقة المانعة للتسرب - لإطالة عمر الخدمة حتى موعد الصيانة الدورية. في حالات الإصلاح الطارئ، يمكن معالجة أحزمة النقل باستخدام أدوات محمولة أو رقع كيميائية لسدّ التمزقات أو الثقوب الصغيرة دون الحاجة إلى إزالة الحزام من النظام. هذه حلول مؤقتة، وليست بديلاً عن وصلة اللحام الحراري الصحيحة، لكنها تضمن استمرار تدفق المواد وتمنع حدوث المزيد من التلف.
تُستخدم كل طريقة من طرق التوصيل السريع لكسب الوقت، لا للتضحية بالجودة. يكمن السر في معرفة متى تُستخدم: فالحلول السريعة تُعيد وقت التشغيل، بينما تُعيد عملية الفلكنة الصحيحة لأحزمة النقل موثوقيتها.