1. من الجلد إلى المنطق: التطور الملون لتصنيع الحزام الناقل
عندما تفكر في صناعة السيور الناقلة المتطورة ، ربما لا يتبادر إلى ذهنك مباشرةً المصانع التي تجرها الخيول والجلود. لكن من هنا بدأت الحكاية. في البدايات، كانت السيور الناقلة أقرب إلى "السيور" منها إلى "الناقلات" - مجرد شرائط جلدية بسيطة مخيطة معًا، تلتف حول بكرات تعمل بالبخار. كانت هذه السيور صاخبة وزلقة، وأي خطأ فيها كفيل بتدميرها، لكنها كانت ثورة في عصرها.
في ذلك الوقت، كانت حلول مناولة المواد تعتمد على القوة أكثر من الميكانيكا. لم تكن السيور الأولى مزودة ببيانات أداء، بل كانت تتميز بشخصية مميزة. اعتمد المهندسون (أو لنكن صريحين، الحدادون الذين لديهم جلد إضافي) على التجربة والخطأ، وقليل من الدهون الحيوانية للحفاظ على سير العمل. إذا لم ينكسر الحزام في غضون أسبوع، كان ناجحًا. لم تكن هناك مواصفات خاصة للسيور الناقلة، بل كانت المواصفات الوحيدة هي "احملها جيدًا واعمل بجد".
ثم ظهر المطاط المبركن، وتغيرت قواعد اللعبة. فجأة، لم تعد الأحزمة مجرد حركة، بل أصبحت أكثر فعالية. أدى إدخال مركبات المطاط إلى جعل الأحزمة أقوى وأكثر مرونة وأقل انبعاثًا للروائح العضوية. شكّل هذا الابتكار المادي بداية عملية إنتاج أحزمة ناقلة أكثر ذكاءً واستدامة. لا مزيد من التخمين. لا مزيد من شد الجلد حتى يصدر صريرًا. الآن أصبح لدينا تحكم في الشد، وطبقات تقوية، والقدرة على التعامل مع كل شيء من الصخور إلى الكرواسون.
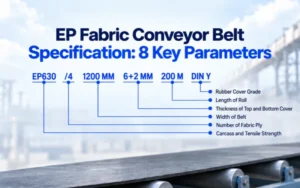
يبدو عالم تصنيع السيور الناقلة اليوم أشبه بجولة في مصنع خيال علمي. تساعد الروبوتات في عملية وضع الطبقات، وتراقب أنظمة الذكاء الاصطناعي دقة السماكة، وتُصمم السيور خصيصًا لتحمل درجات الحرارة القصوى والزيوت والمواد الكيميائية، وحتى ظروف الإنتاج الغذائي. هل تبحث عن سيور مقاومة للهب ومتوافقة مع معايير إدارة الغذاء والدواء الأمريكية؟ لا مشكلة. تشمل مواصفات السيور الناقلة الحديثة قوة الشد، والاستطالة، ومقاومة التآكل، وغيرها الكثير، وكلها مدفوعة بعقود من الابتكار والمعايير العالمية.
من المهم فهم مدى تطورنا. فعندما تختار حزامًا لعملك، فأنت لا تختار مجرد قطعة قماش، بل تختار من بين ١٥٠ عامًا من التطور الصناعي. كل شق في حزام جلدي، وكل بكرة مكسورة، وكل إعادة تصميم في وقت متأخر من الليل في ورشة عمل متربة، قادتنا إلى هنا - أحزمة أذكى وأقوى وأكثر موثوقية.
لذا في المرة القادمة التي ينقل فيها حزامٌ مئة طن من الركام بهدوءٍ ودون أيِّ تذمُّر، تذكَّر أنه لم يصل إلى هناك صدفةً، بل بفضل أجيالٍ من الإبداع، وقليلٍ من علم المطاط، وعددٍ أقلّ بكثيرٍ من الأبقار.
2. بناء حزام أفضل: دور المواد الخام في تصنيع الحزام الناقل
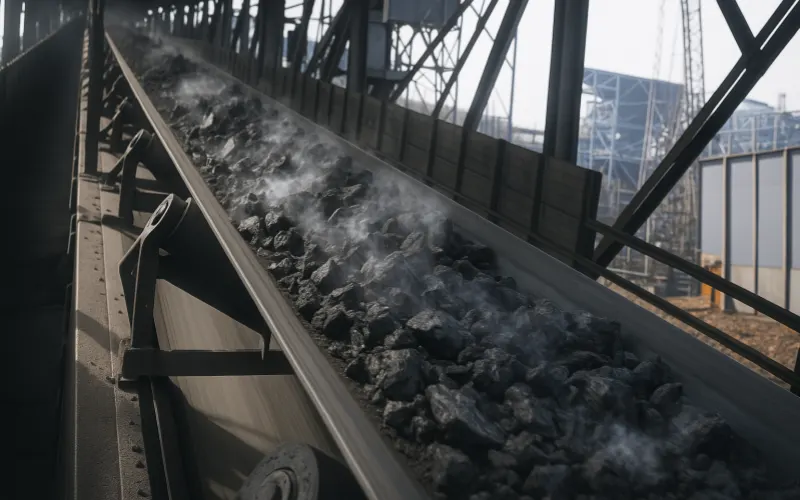
لن تبني منزلًا باستخدام ورق الصنفرة وعلكة المضغ، وينطبق الأمر نفسه على أحزمة النقل. ففي صميم تصنيع أحزمة النقل، لا تقتصر المواد الخام على المكونات فحسب، بل هي أساسها. فالمزيج المناسب يُحدد كل شيء، بدءًا من المتانة والمرونة، وصولًا إلى قدرة حزامك على تحمل حرارة فرن أشبه بالصحراء الكبرى أو تجميد عميق في أنتاركتيكا. تنبيه: مضغ العلكة لا يكفي.
2.1 مركبات المطاط: الصلصة السرية للأداء الصناعي
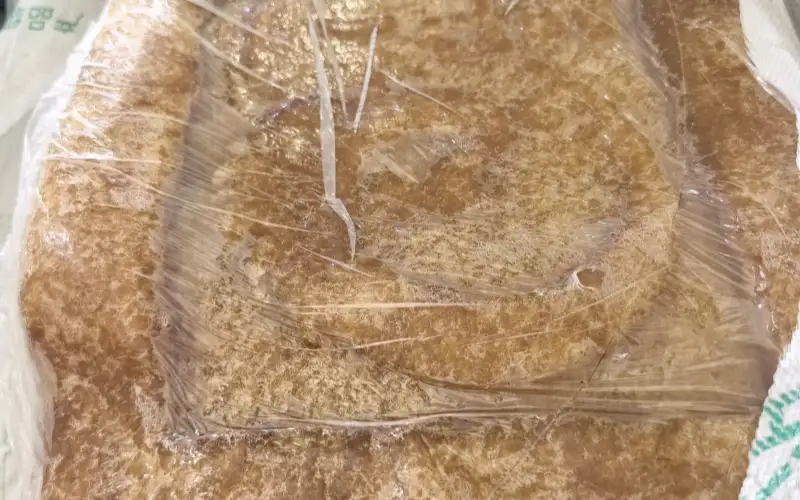
لنبدأ بالعنصر المجهول - مركبات المطاط. هذا ليس شبيهًا بإطار سيارتك؛ إنه مزيج مُهندس علميًا من المطاط الطبيعي والصناعي، ومضادات الأكسدة، والملدنات، والحشوات، مصمم خصيصًا لتلبية احتياجات صناعية معقدة... أقصد تطبيقات محددة.
هل ترغب في قوة شد عالية للتعدين؟ يوجد مُركّب مُناسب لذلك. هل تحتاج إلى مرونة في استخدام اثنتي عشرة بكرة في مصنع تعبئة وتغليف؟ لدينا ذلك أيضًا. وإذا كنت تتعامل مع الزيوت أو الحرارة أو المواد الكيميائية، يُمكن تصميم مُركّبات مطاطية مُتخصصة لتتحمل كل ذلك ببراعة.
يحدث السحر أثناء الخلط، حيث تُضبط النسب بدقة لموازنة المرونة مع المقاومة. إذا أخطأت، فستتشقق الأحزمة شتاءً أو تذوب صيفًا، وهما أمران لا يُناسبان عملياتك أو ميزانيتك.
2.2 مواد التعزيز: لأن حتى المطاط يحتاج إلى دعامة
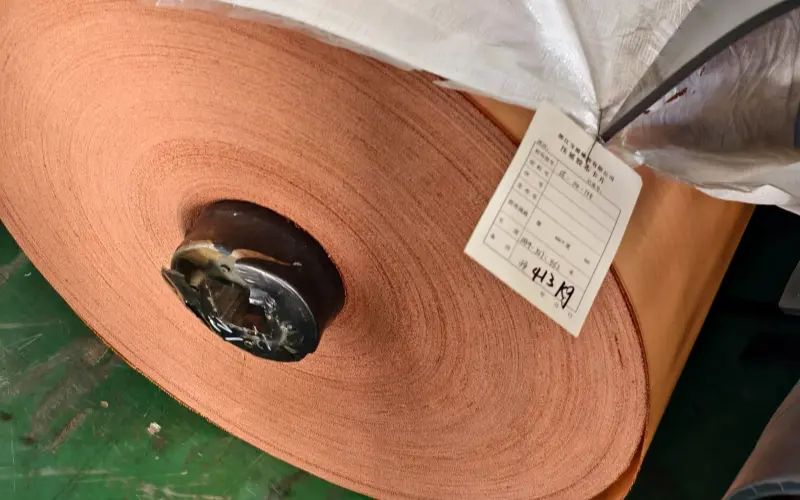
المطاط وحده شجاع، لكنه ليس صامدًا. هنا يأتي دور التعزيزات: القماش والأسلاك الفولاذية. تعمل هذه المواد كالهيكل العظمي داخل العضلات، مانحةً الأحزمة شكلها وثباتها ومتانتها تحت الضغط. حرفيًا.
لتلبية الاحتياجات المرنة والخفيفة الوزن - مثل الخدمات اللوجستية والتصنيع الخفيف - تُعد أقمشة البوليستر/النايلون (نعم، قماش EP الشهير ) الخيار الأمثل. فهي اقتصادية وقوية، وتساعد في الحفاظ على الشد دون أن تتشوه.
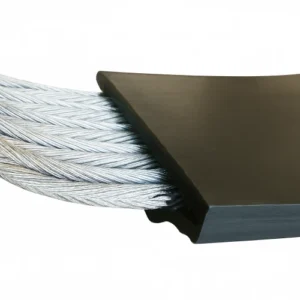
لكن إذا كان ناقلك ينقل مواد مثل خام الحديد أو الإسمنت أو الحجر المستخرج من المحاجر، فستحتاج إلى الفولاذ. بكميات كبيرة. توفر أحزمة الأسلاك الفولاذية قدرة تحمل لا مثيل لها، واستطالة أقل، وموثوقية فائقة لحلول مناولة المواد الثقيلة.
يعد اختيار التعزيزات لحظة حاسمة في عملية إنتاج الحزام الناقل، واتخاذ القرار الخاطئ يشبه ارتداء الصنادل في موقع البناء - من الناحية الفنية هي أحذية، ولكنها غير مناسبة تمامًا.
2.3 المواد الكيميائية المضافة: الأبطال المجهريون المجهولون
لنتحدث عن القوة الخفية وراء كل حزام: الإضافات الكيميائية. قد لا تحظى هذه المركبات بالكثير من الاهتمام، ولكن بدونها، سيتلف حزامك أسرع من موزة على لوحة القيادة.
نحن نتحدث عن عوامل مكافحة الشيخوخة لدرء الأكسجين والأشعة فوق البنفسجية، ومضادات الأوزون لمنع تشقق السطح، والملينات لتحسين المرونة، وعوامل الترابط للحفاظ على كل الطبقات ملتصقة معًا مثل شطيرة صناعية سعيدة.
تؤثر هذه الإضافات بشكل مباشر على مدى استيفاء الحزام لمواصفات أحزمة النقل الحديثة: حدود الاستطالة، ومقاومة التآكل، ومقاومة الحريق، وتحمل الزيت، وغيرها. فهي تضمن بقاء حزامك في حالة جيدة، ومتانته، واجتيازه جميع اختبارات السلامة التي تُجريها عليه.
2.4 الأمر لا يتعلق بالكيمياء فحسب، بل بالاستراتيجية
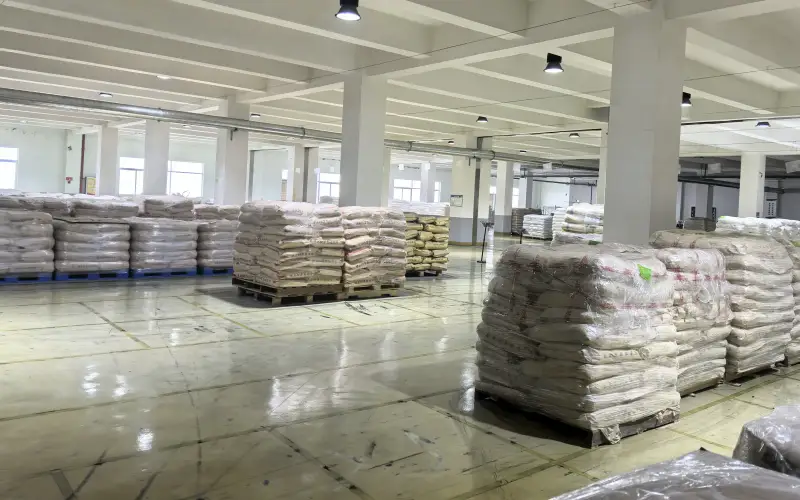
لا توجد وصفة جاهزة لاختيار المواد الخام لأحزمة النقل. إنه قرار استراتيجي يعتمد على نوع التطبيق، والبيئة، والحمل، والسرعة، وحتى الامتثال للوائح التنظيمية. فمن أحزمة النقل المستخدمة في صناعة الأغذية والتي تتطلب مطاطًا غير سام، إلى أحزمة التعدين المصممة لتحمل الشرر والصخور الطينية، تحدد المواد الخام كلاً من كفاءة الحزام وعمره الافتراضي.
لذا، في المرة القادمة التي يسأل فيها أحدهم: "لماذا هذا الحزام أغلى؟" يمكنك أن تقول: "لأنه مُصمم هندسيًا، وليس مُتوقعًا". كل خيار - من مُركّبات المطاط إلى أصغر عامل كيميائي - يلعب دورًا في جعل استثمارك في تصنيع الحزام الناقل أكثر ذكاءً وأمانًا وديمومة.
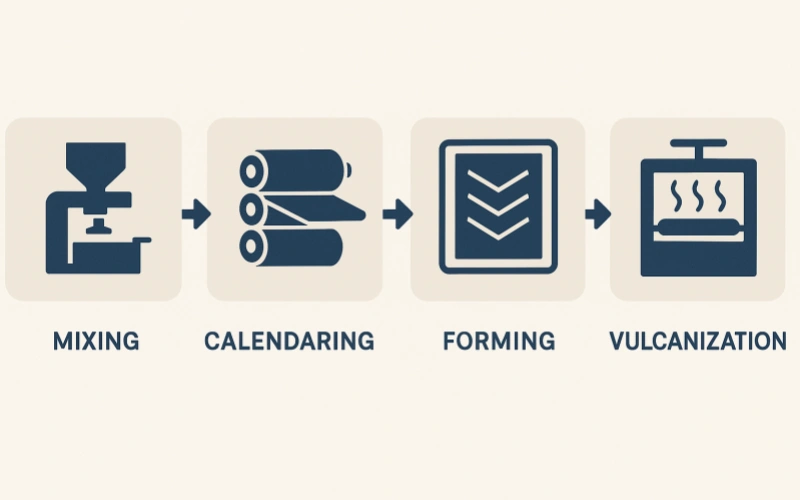
3. عملية تصنيع الحزام الناقل: الخلط
قبل أن يحرك الحزام الناقل أي مادة، يجب أن يمر بعملية تحول تحدد كيفية أدائها تحت الضغط - حرفيًا. Tiantieلا يحدث هذا التحول أثناء عملية الفلكنة أو القطع، بل هنا مباشرةً، في مرحلة الخلط الخاصة بنا. في عملية تصنيع سيور النقل لدينا، لا يقتصر الأمر على التأثير على الأداء فحسب، بل يُثبّت حتى قبل أن يتشكل الحزام.
على عكس العديد من المصانع التي تعتمد على وصفات قياسية أو خلطات خارجية، فإننا نتحكم بشكل كامل في عملية التركيب بأكملها داخل مصانعنا . يتم قياس كل مكون - من مساحيق وزيوت ومطاط ومواد مضافة - وخلطه ودمجه من خلال خلاطاتنا الآلية عالية الدقة. وهذا يتيح لنا ضبط كل مركب بدقة لتلبية متطلبات عملائنا في الواقع العملي، سواء كانت حرارة شديدة أو أحمالًا ثقيلة أو مواد شديدة الكشط.
وإليك كيف يحدث ذلك، في أربع خطوات دقيقة.
الخطوة 1: البدء بالهيكل - الحشو أولاً
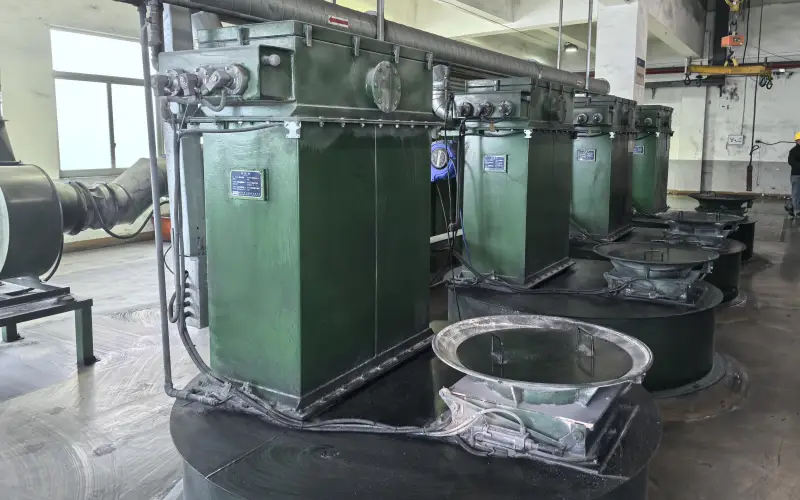
يبدأ الخليط جافًا، مع مواد مسحوقة مثل أسود الكربون وكربونات الكالسيوم، وأحيانًا مواد مالئة أخرى. هذه المواد ليست مجرد مواد خام، بل تُغلّف القاعدة التي تُحدد مدى صلابة أو ثبات المركب.
يُقوّي الكربون الأسود الهيكل الداخلي للمطاط، مما يجعله أكثر متانة تحت الضغط المتكرر وأقل عرضة للتلف عند التعرض للاحتكاك والأشعة فوق البنفسجية. لا يُضيف كربونات الكالسيوم قوةً، ولكنه يُؤثر على مدى صلابة المُركّب أو تسامحه أثناء الاستخدام والمعالجة. يُمكن اعتبار الحشوات بمثابة بنية - تحمل الأحمال دون أن تكون مُبهرجة.
يتم وزن كل مادة بدقة لتتوافق مع المواصفات النهائية للحزام الناقل. الأمر لا يتعلق بخلط المواد، بل بمعايرة دقيقة لأدق التفاصيل.
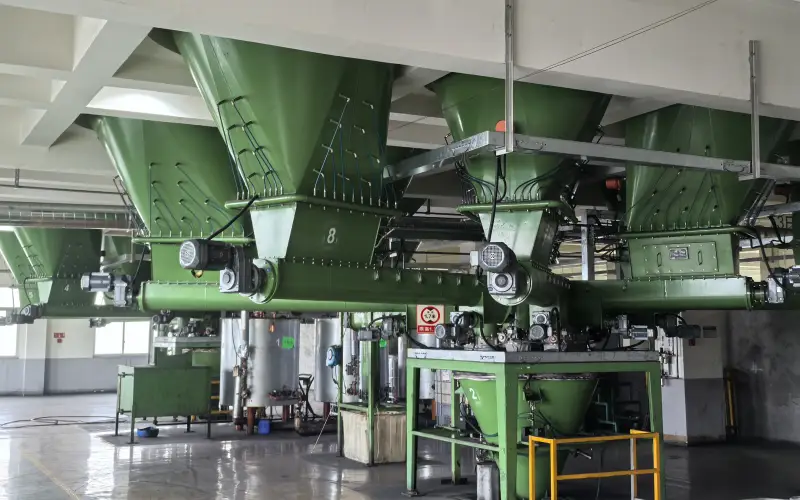
الخطوة الثانية: إدخال التدفق - المواد المضافة السائلة
بعد ذلك، يكتسب الخليط سيولة. بمجرد دخول الزيوت إليه، تُعدّل مرونة المطاط، مما يضمن انسيابيته أثناء المعالجة وعدم هشاشته بسرعة.
تُعدّ هذه الخطوة بالغة الأهمية للتحكم في أداء المركب أثناء الإنتاج والاستخدام النهائي. ويُحدد نوع السائل وكميته ما إذا كان الحزام سيصبح مرنًا بما يكفي للانحناءات الحادة أو ثابتًا بما يكفي لحلول مناولة المواد الثقيلة والمستقرة.
إن الحصول على توازن الزيت الصحيح ليس أمرًا تجميليًا - بل يحدد ما إذا كان المركب يمكن تشكيله بشكل نظيف ويظل صالحًا للاستخدام على المدى الطويل.
الخطوة 3: تخصيص القلب - المطاط والمواد المضافة
هنا يكتسب المركب طابعه المميز. بناءً على وظيفة الحزام، يُختار نوع المطاط المناسب: مطاط طبيعي للمرونة، أو SBR للكفاءة من حيث التكلفة، أو نتريل لمقاومة المواد الكيميائية.
ثم تأتي العوامل الوظيفية. عوامل المعالجة، مثل الكبريت، تُحدد كيفية تصلب المادة تحت الحرارة. تُؤخر مضادات الأكسدة التآكل والعوامل الجوية. تُتحكم المُسرِّعات في سرعة تصلب الحزام دون تفاعل مُفرط.
ليست كل أنواع المطاط مصنوعة من نفس المادة - بعضها ينحني دون أن ينكسر، والبعض الآخر يصمد أمام الانسكابات الكيميائية القاسية أو الاحتكاك. إن الجمع بين المطاط والكيمياء في هذه المرحلة هو ما يحدد مستقبل الحزام: هل سيدوم، أو ينثني، أو يقاوم، أو يتلف.
الخطوة 4: الخلط تحت الضغط
بعد وضع كل مكون في مكانه، تُرسل الدفعة إلى خلاط داخلي. هناك، تخضع لحرارة وضغط مُتحكم بهما، يدفعان الخليط ويطويانه ويقصّانه ليتحول إلى مادة موحدة ومتماسكة.
في الداخل، يُعالَج كل شيء حتى تصبح الكتلة بأكملها بنيةً واحدةً متينة. والنتيجة ليست مجرد كتلة سوداء، بل مُركَّب مطاطي مُمزوج بدقة بخصائص موثوقة. قوة شد موحدة، استطالة متوقعة، وإمكانية ربط ممتازة.
بعد تبريده وتشكيله على شكل صفائح، يُخزَّن المركب أو يُمرَّر مباشرةً إلى مرحلة التقويم. عند هذه النقطة، تُحفظ هويته. لا تعديلات، لا فرصة ثانية.
لماذا يعتبر الاختلاط أكثر أهمية مما تعتقد
اختلافات طفيفة - خمس ثوانٍ إضافية في الخلاط، أو قطرة زيت زائدة - قد تُفسد الخليط. التشقق، والفقاعات، وعدم توازن الشد كلها علامات على سوء الخلط.
لهذا السبب، تُعامل أي عملية تصنيع أحزمة ناقلة موثوقة عملية الخلط كعلم مُحكم. سواءً كان الحزام مُتجهًا إلى خط إنتاج أغذية أو منجم نحاس، فإن الأمر كله يبدأ بكيفية خلط هذه المواد.
يعتمد كل حل ناجح لمناولة المواد على المطاط عالي الأداء. وهذا الأداء ليس مُخَيَّلاً، بل مُتَضَمَّنٌ في الواقع.
4. عملية تصنيع الحزام الناقل: الصقل
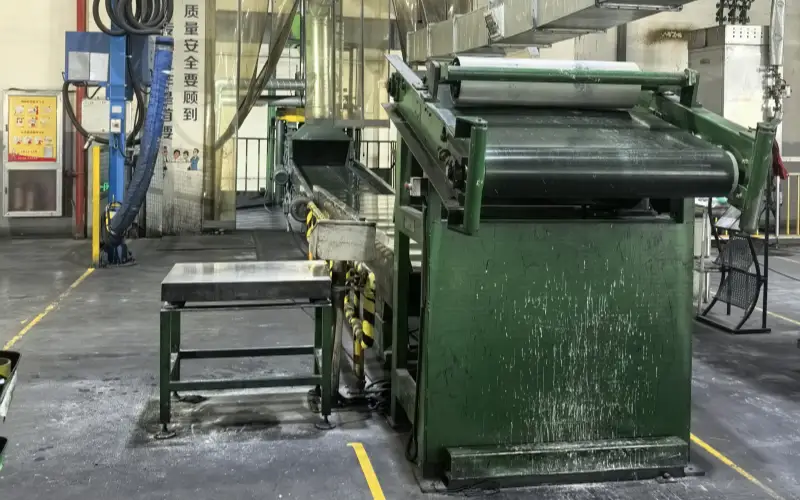
في عالم تصنيع السيور الناقلة، الدقة هي الأساس. فبينما يُحدد الخلط قدرة المُركّب على الأداء، فإن عملية الصقل هي المرحلة التي تبدأ فيها هذه الإمكانية بالظهور فعليًا. ولكن قبل أن تدخل أي صفيحة إلى خط الصقل، يجب أن تمر أولًا بخطوة وسيطة بالغة الأهمية، وهي البثق.
هنا يكمن سوء فهم العملية: لا يُغذّى ناتج الخلاط الداخلي مباشرةً في آلة التقويم. فهو واسع جدًا، وغير منتظم، وغير متساوٍ في توزيع الحرارة. لتحضير مركبات المطاط للتشكيل الدقيق، يلعب البثق دور البوابة - ومُنظّم الحرارة.
4.1 دور البثق قبل التقويم
بعد خلط المُركّب وتبريده ودحرجته على دفعات، يدخل إلى جهاز البثق اللولبي المُتطور لدينا، وهو جهاز يُعيد تسخين المطاط ويستخدم ضغطًا مُتحكّمًا لضمان إنتاج مُستقر ومُنتظم. يُقدّم هذا التصميم العديد من المزايا الأساسية:
إعادة تسخين المطاط إلى درجة حرارة الترقق المثالية مع توزيع حراري متساوي
استخدام آلية المسمار للتحكم في العرض، وتشكيل شرائح أضيق وموحدة تمامًا
استقرار تدفق المواد لضمان التغذية السلسة والمتسقة في التقويم
يُوضع المطاط المبثوق، المُشكَّل بدقة، على نظام ناقل ينقله مباشرةً إلى خط الصقل. يضمن هذا النقل السلس دخول المادة إلى البكرات بالدرجة الحرارة والسرعة والمحاذاة الدقيقة.
يؤدي تخطي هذه الخطوة، أو استخدام طرق بثق أقل تطورًا، إلى زيادة مخاطر عدم تساوي السُمك، وعيوب السطح، وفشل الترابط أثناء عملية الصقل. في إنتاج أحزمة النقل عالية الدقة، لا يُعدّ بثق اللولب اختياريًا، بل ضروريًا.
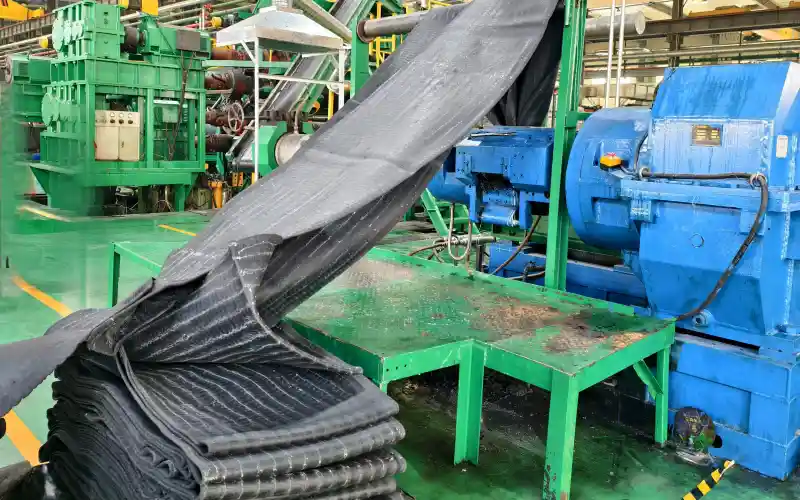
4.2 في الأسطوانات: خط التقويم
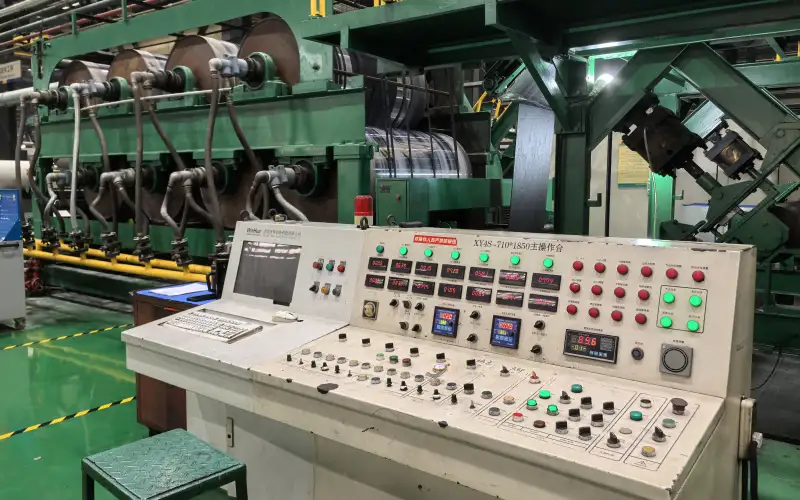
بعد وضع الشريط المطاطي على خط الصقل، يُمرَّر بين بكرات فولاذية مُسخَّنة، مُرتَّبة عادةً بثلاث أو أربع بكرات. تضغط هذه البكرات الشريط ليُحوِّله إلى صفائح مسطحة ومقاسة بدقة.
الهدف هنا هو إنشاء طبقات مطاطية ذات سُمك موحد وكثافة ثابتة ونعومة سطحية. سواءً تطلب التطبيق غلافًا بسمك 3.0 مم أو 6.0 مم، يجب أن تُوفر الآلة أبعادًا دقيقة على كامل الورقة.
تراقب أجهزة قياس السماكة المحوسبة وأجهزة استشعار الحواف المنتج باستمرار، وتضبط ضغط الأسطوانة في الوقت الفعلي. لا يقتصر الأمر على مجرد مطاط مسطح، بل يتعلق الأمر بالاتساق الدقيق للغاية.
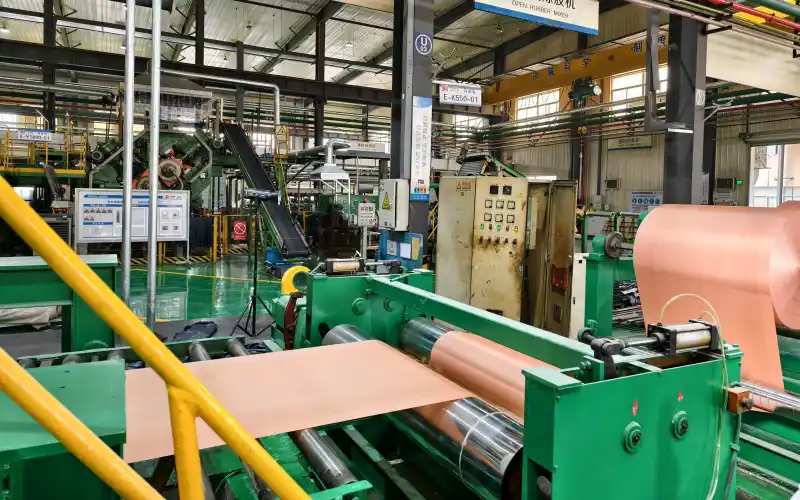
4.3 طلاء القماش والتحضير للهيكل
بعد تقويم صفائح المطاط، يمكن استخدامها لتغليف أقمشة التقوية، مثل البوليستر والنايلون (EP) أو الأراميد. تُسحب هذه الأقمشة إلى التقويم بالتزامن مع صفيحة المطاط، مما يُغطي المادة من كلا الجانبين.
يؤدي هذا إلى إنشاء طبقة مترابطة: الأساس للحزام الناقل متعدد الطبقات.
الالتصاق أمر بالغ الأهمية. أي خلل - كجيوب الهواء، أو شد غير صحيح، أو طبقات غير مركزية - قد يؤدي لاحقًا إلى انفصال الطبقات أو فشلها تحت الضغط. لهذا السبب، تُدار المحاذاة، ودرجة الحرارة، وضغط الأسطوانة بدقة طوال مرحلة الطلاء.
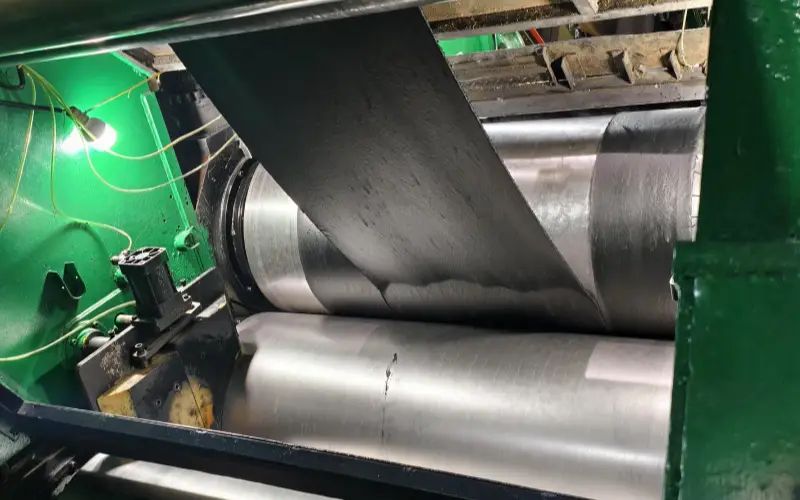
4.4 ضبط المخرجات: المعلمات المهمة
تتطلب عملية التقويم الدقيق رقابة صارمة على:
- درجة حرارة الأسطوانة - للتدفق والترابط
- شد الخط - لتجنب التمدد أو الالتواء
- معدل التغذية - لتغطية متساوية
- معايرة السُمك - يتم مراقبتها باستمرار لتلبية مواصفات الحزام الناقل الدقيقة
حتى التقلبات البسيطة هنا يمكن أن تؤدي إلى عيوب كبيرة أثناء عملية البركنة أو الاستخدام في الخدمة.
4.5 إجراءات التجهيز والتخزين ومنع الالتصاق
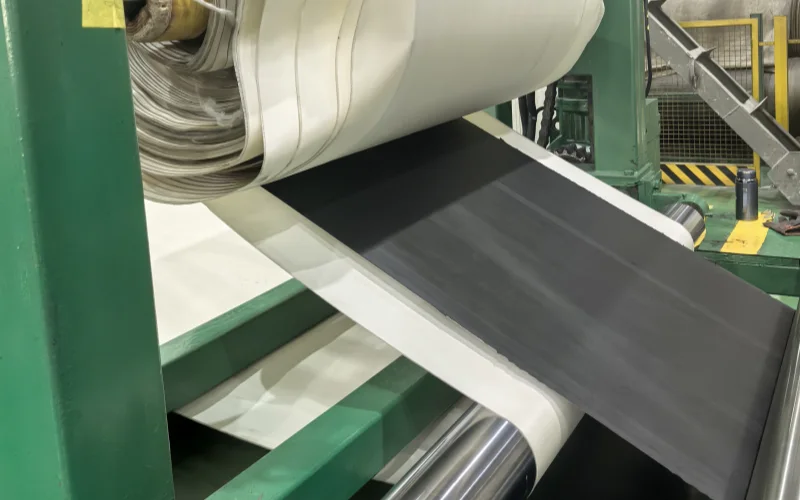
بعد الصقل، تُلفّ صفائح المطاط أو الطبقات المغلفة بالقماش بعناية وتُنقل إلى مخازن التخزين. ولكن نظرًا لكونها منتجات شبه مُصنّعة، فإن سطح المطاط لا يزال يحتفظ بلزوجة طبيعية.
لمنع التصاق الطبقات ببعضها أثناء التخزين أو النقل، تُوضع طبقة عازلة أو طبقة قماشية واقية بين اللفات. تضمن هذه الطبقة الرقيقة عدم اندماج الصفيحة مع نفسها، خاصةً وأن المطاط المُشكّل بالدرفلة رقيق وهش نسبيًا. في حال حدوث الالتصاق، فإنه غالبًا ما يؤدي إلى تمزق أو تلف سطحي لا يمكن إصلاحه.
تُعلَّم كل لفة لضمان إمكانية تتبعها، بما في ذلك رقم الدفعة، وسمكها، وغرض استخدامها. ثم تُجهَّز اللفائف للتغليف أو تُخزَّن مؤقتًا في ظروف مُراقَبة.
4.6 لماذا لا يمكن أن يكون التقويم فكرة لاحقة
من السهل افتراض أن عملية التقويم تقتصر على تسطيح المطاط. لكن في الحقيقة، إنها تُشكل موثوقية الحزام، حرفيًا وبنيويًا.
قد تُسبب الصفيحة المُقوّاة بشكل سيء عدم محاذاة السير، أو تآكلًا مبكرًا، أو عطلًا كارثيًا تحت الحمل. من ناحية أخرى، تحافظ الصفيحة المُقوّاة جيدًا على حافتها، وتظل متماسكة، وتوفر المتانة المادية اللازمة لحلول مناولة المواد الصعبة.
ولهذا السبب، في تصنيع الحزام الناقل الحديث، لا يعد التقويم مجرد خط في العملية، بل هو نظام قائم بذاته.
5. عملية تصنيع الحزام الناقل: الترقق
في رحلة تصنيع السيور الناقلة، تُعدّ عملية التصفيح المرحلة التي تجتمع فيها جميع الجهود السابقة - التركيب، والصقل، ومراقبة الجودة - في هيكل واحد متكامل. لا يقتصر الأمر على مجرد تكديس مادي للمواد، بل يجب أن تُلبي كل طبقة، وكل طبقة، وكل غطاء المواصفات الفنية والمتطلبات العملية للاستخدام الفعلي.
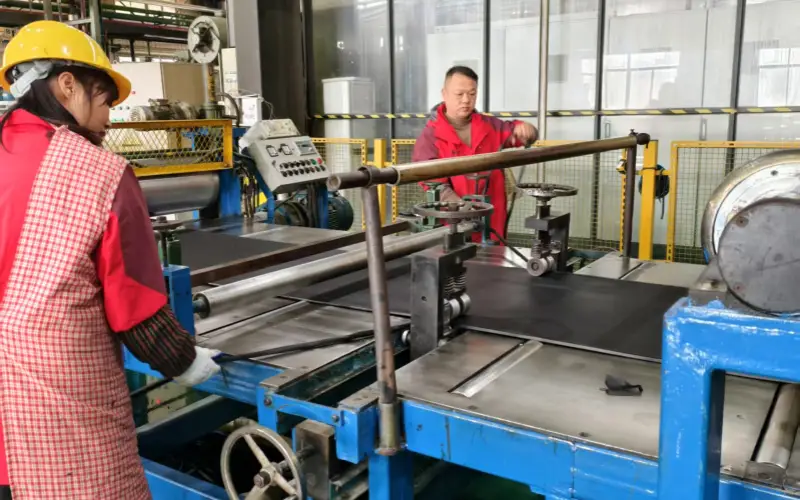
بعد الصقل، تُنقل صفائح المطاط والطبقات المقواة بالقماش إلى منطقة التصفيح. في هذه المرحلة، يكون كل شيء شبه مُصنَّع، ولينًا، ولزجًا، أي أنه جاهز للتجميع، ولكنه لا يزال مرنًا بما يكفي للتلف في حال سوء التعامل.
5.1 وضع الطبقات الصحيحة في المكان المناسب
يتطلب كل تصميم حزام مجموعة محددة من المكونات:
- أغطية مطاطية مصقولة للحماية العلوية والسفلية
- صفائح من القماش EP أو النايلون المغلفة بالمطاط لتوفير السلامة الهيكلية
- طبقات التعزيز الاختيارية—مثل طبقات مقاومة للتمزق أو الكسر—للحماية الإضافية من الصدمات والاستقرار الداخلي
بدلاً من مجرد تحديد "عدد الطبقات"، ينظر المهندسون إلى بيئة العمل. فالحزام المستخدم في فرز العبوات يختلف عن الحزام المستخدم في منجم النحاس. فبعضها يتطلب مرونة إضافية، بينما يجب أن يقاوم البعض الآخر التآكل أو التمزق أو أحمال الضغط العالية. وتعكس خطة التجميع هذه الاحتياجات الميكانيكية الفريدة، وليس مجرد عدد قياسي للطبقات.
5.2 من وضع الورق إلى التصفيح
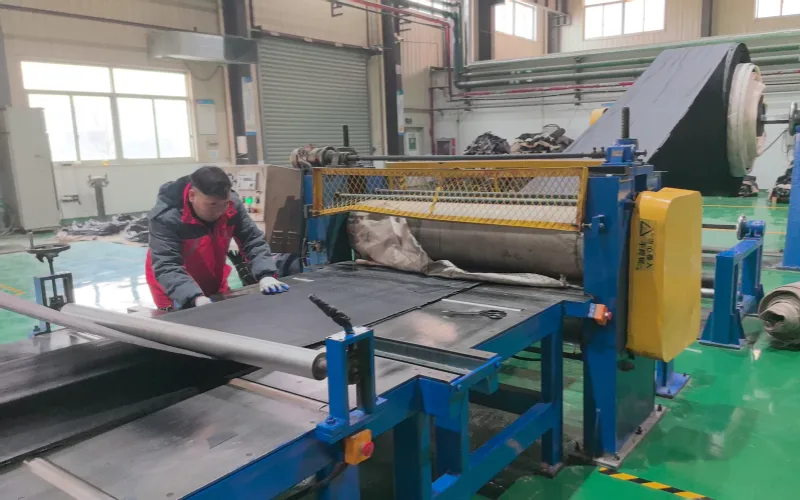
تبدأ عملية التجميع على طاولة مسطحة أو منصة تجميع آلية. يضع المشغل الغطاء المطاطي السفلي أولاً، ثم يضيف كل طبقة لاحقة بناءً على خطة التصميم. في خطوط الإنتاج عالية الدقة، تتبع أدلة الليزر أو الأنظمة المعتمدة على الكاميرات عملية التركيب. تعتمد الإعدادات اليدوية على قوالب المحاذاة، والعينين المدربتين، واللمسة.
تُسوّى كل طبقة باستخدام بكرات أو أجهزة ضغط لإزالة فقاعات الهواء وضمان التصاقها بشكل وثيق. ولأن مركبات المطاط غير المعالجة تحتفظ بتماسكها الطبيعي، فلا يُستخدم أي لاصق، بل تُسخّن وتُضغط فقط أثناء عملية الفلكنة لاحقًا.
المحاذاة الصحيحة ليست جمالية فحسب. قد يؤدي انحراف بمقدار ٢ مم إلى انحراف السير أثناء التشغيل، مما يؤدي إلى تآكل غير متساوٍ، أو ما هو أسوأ من ذلك، تعطل النظام.
5.3 التجميع بلقطة واحدة
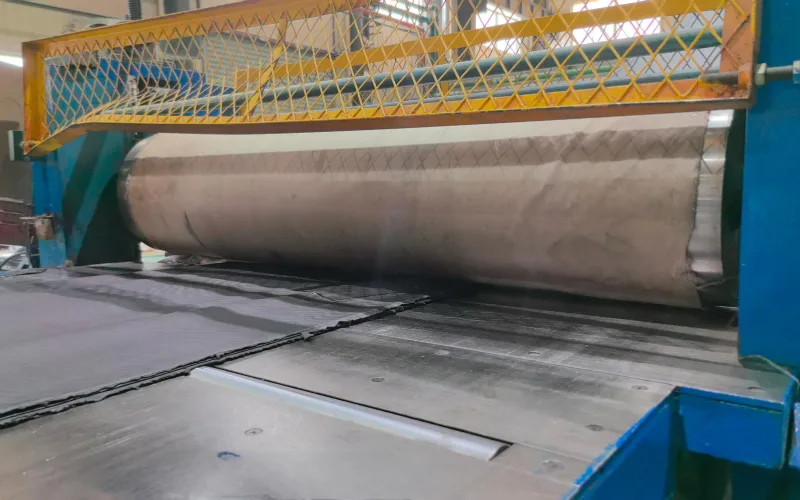
في عمليات إنتاج سيور النقل المتقدمة، يستخدم مصنعنا طريقة التجميع الشامل لمرة واحدة. نقوم بتكديس جميع الطبقات في وحدة واحدة ونرسلها مباشرةً إلى عملية الفلكنة. هذا يقلل وقت الإنتاج، ويجنب التعرض المتكرر للحرارة، ويحسن بشكل ملحوظ من تماسك الطبقات.
تُركَّب طبقات مقاومة للتمزق وصفائح التعزيز بشكل استراتيجي، بناءً على مدى حاجة الحزام لمقاومة تآكل الحواف، أو تحمل الصدمات، أو الانثناء في اتجاهات متعددة. تُقلِّل هذه الاستراتيجية أحادية المرور من المناولة وخطر عدم المحاذاة الداخلية.
5.4 التشذيب، ووضع العلامات، والتحضير لـ تقسية المطاط بالكبريت
بعد التصفيح، يُقصّ جسم الحزام إلى العرض والطول النهائيين. عند هذه المرحلة، تُطبّق أي أجزاء من الحواف - مثل المخاريط، أو الوصلات المتدرجة، أو النهايات المقطوعة بالإصبع - للوصلات أو التجميع الميكانيكي مستقبلًا.
لأن هذه التجميعات لا تزال غير مُعالَجة، يجب توخي الحذر أثناء التعامل معها. لمنع التصاق السطح أو تلفه، نضع بطانة قماشية واقية بين الطبقات الملفوفة، خاصةً عند التعامل مع أغطية رقيقة معرضة للتمزق.
في منشأتنا، يُثبَّت على كل حزام بطاقة إنتاج تتضمن رقم العمل، ومواصفات الغطاء والطبقة، وتعليمات المعالجة. كما تُعدّ منطقة الترقق بالنسبة لنا نقطة فحص الجودة النهائية قبل عملية الفلكنة، وهي مرحلة لا يُمكن فيها تصحيح الأخطاء.
5.5 لماذا لا يقتصر الترقق على تكديس المطاط فحسب
التصفيح الدقيق هو ما يجعل الحزام قويًا من اليوم الأول، ومستقرًا لسنوات. سيظهر سوء المحاذاة، أو سوء وضع الطبقات، أو نسيان التعزيزات، ليس في المصنع، بل في الميدان، عندما يكون الأوان قد فات.
من وجهة نظرنا، يُعدّ الترقق خطوةً بالغة التعقيد في تصنيع السيور الناقلة. إنها آخر لحظة من المرونة - حرفيًا ومجازيًا - قبل أن يدخل الحزام في عملية الفلكنة ويصبح دائمًا.
عند إتمام عملية التصفيح بشكل صحيح، تُثبّت كل نية تصميمية. وهكذا يُبنى الأداء.
6. عملية تصنيع الحزام الناقل: الفلكنة
حتى هذه المرحلة، لا يزال الحزام الناقل مجرد هيكل هشّ من طبقات المواد - مرن ولزج، ويعتمد كلياً على ما سيحدث لاحقاً. تُعدّ عملية الفلكنة اللحظة التي يتحول فيها الهيكل إلى مادة. في صناعة الأحزمة الناقلة ، تكتسب هذه المرحلة متانة الحزام ومرونته وثباته الميكانيكي.
6.1 العلم وراء عملية الفلكنة
من الناحية الفنية، تُعدّ عملية الفلكنة عملية كيميائية مضبوطة. ففي ظل درجة الحرارة والضغط المناسبين، يشكّل الكبريت ومواد معالجة أخرى روابط متقاطعة بين السلاسل الجزيئية الطويلة في مركبات المطاط . تعمل هذه الروابط المتقاطعة كنقاط تثبيت، مما يمنح المادة ذاكرة شكلها، ومتانتها، ومقاومتها للتآكل على المدى الطويل.
بدون عملية الفلكنة، سيتشوه الحزام أو يتشقق أو يتمزق تحت الضغط العادي. أما معها، فيمكن للحزام أن يتحمل سنوات من حلول مناولة المواد الثقيلة، بدءًا من مصانع الإسمنت وصولًا إلى الموانئ.
6.2 أمور الضغط: طريقتان للمعالجة
هناك طريقتان شائعتان لتصنيع حزام ناقل بالكبريت:
6.2.1 عملية الفلكنة الدفعية
تُستخدم هذه الطريقة للأحزمة المخصصة أو السميكة، وتتضمن وضع الحزام داخل قالب فولاذي وضغطه تحت الحرارة والضغط. إنها أبطأ، لكنها توفر تحكمًا ممتازًا للأحزمة المتخصصة. مواصفات الحزام الناقل.
6.2.2 عملية الفلكنة المستمرة
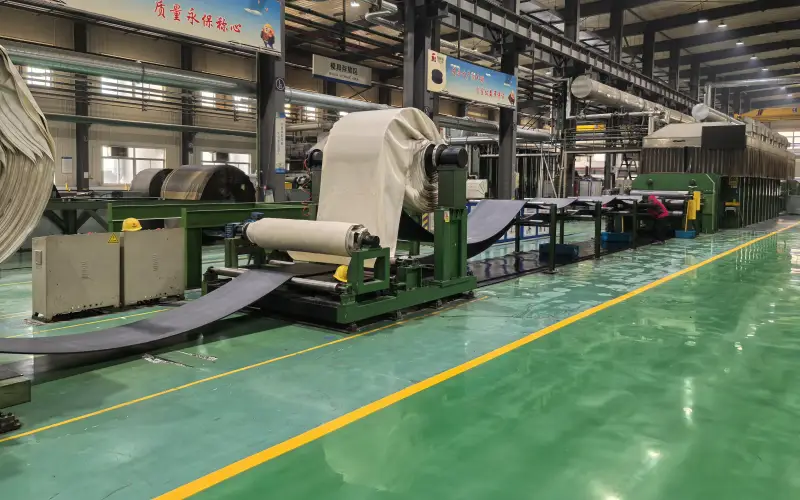
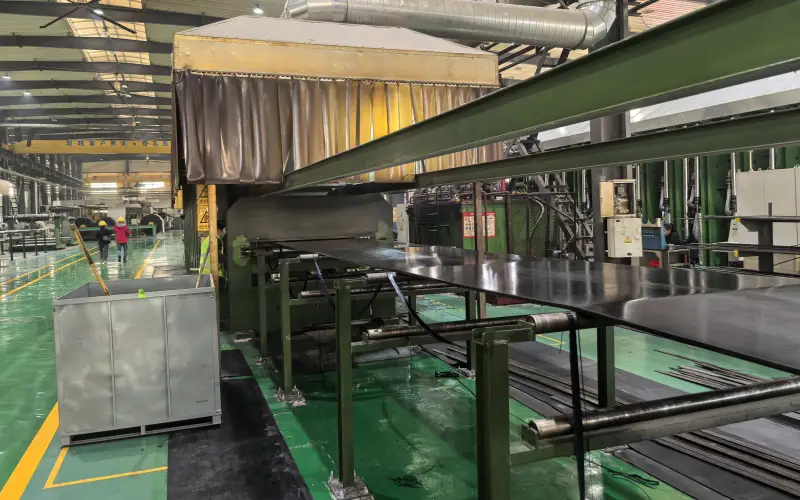
هذه الطريقة مثالية للإنتاج الموحد، حيث يمرّ الحزام عبر نظام مكبس متحرك أو أسطوانات مُسخّنة. توفر هذه الطريقة السرعة والكفاءة، مع أنها تتطلب مواد مُشكّلة مسبقًا ومتجانسة للغاية.
تهدف كلتا الطريقتين إلى تحقيق نفس الهدف: إنشاء بنية مترابطة بالكامل حيث تكون جميع الطبقات - من الأغطية إلى الطبقات - موحدة دون نقاط ضعف.
6.3 المعايير الحرجة: ما نتحكم فيه
نجاح عملية الفلكنة ليس بالأمر السهل. في خط إنتاجنا، نراقب بعناية:
- درجة الحرارة - عادةً ما بين 140 درجة مئوية إلى 160 درجة مئوية، مع تعديلها لتناسب نوع المركب
- الوقت: - بناءً على سمك الحزام والتصميم
- الضغط - لضمان الترابط الكامل عبر كل طبقة
- اتساق الحرارة - التسخين غير المتساوي يؤدي إلى إجهاد داخلي أو تشوه في الملامح
جميع البيانات مُسجَّلة وقابلة للتتبع. في حال حدوث أي مشكلة لاحقًا، يُمكننا تتبعها إلى مكبس المعالجة.
6.4 التحقق من الواقع بعد العلاج
بعد عملية الفلكنة، لا يكون الحزام جاهزًا للشحن بعد. يجب أن يبرد تدريجيًا لمنع الشد الداخلي. بعد أن يبرد، يمر عبر:
- اختبار التصاق الطبقات
- فحص السطح
- فحوصات الأبعاد
هنا نتحقق من أن عملية إنتاج الحزام الناقل قد سارت كما هو مخطط لها، وأن المنتج يلبي متطلبات العميل بالفعل.
6.5 لماذا تعتبر عملية الفلكنة غير قابلة للتفاوض
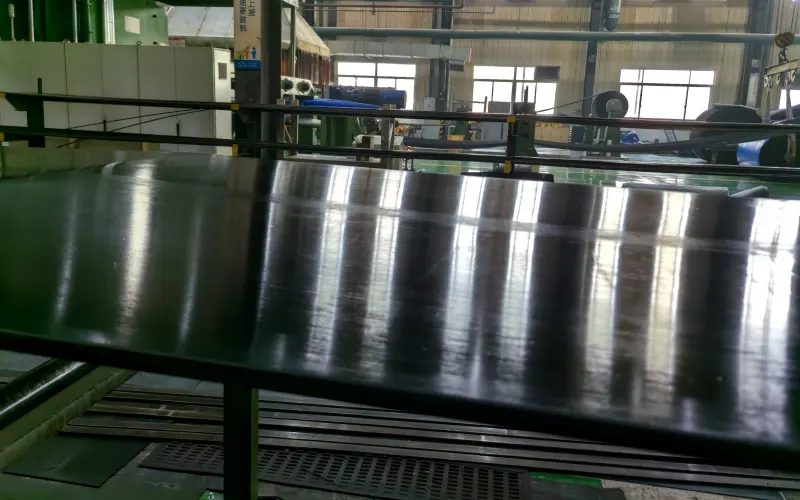
لا عودة بعد هذه الخطوة. بخلاف المراحل السابقة حيث يمكن تصحيح الأخطاء أو إعادة معالجتها، تُثبّت عملية الفلكنة كل شيء. أي خطأ هنا يعني تفكيك الحزام بأكمله.
لهذا السبب نتعامل معه بالجدية التي يستحقها. في صناعة أحزمة النقل ، لا تقتصر عملية المعالجة على التشطيب فحسب، بل تتعداها إلى إضفاء الطابع النهائي على الحزام. فبعد خروجه من المكبس، لا يصبح مجرد طبقات من المطاط، بل منتجًا جاهزًا للأداء.
7. بعد عملية تصنيع الحزام الناقل: فحص الجودة
في صناعة السيور الناقلة ، لا تُعتبر الجودة أمرًا يُفحص في النهاية، بل هي جزء لا يتجزأ من كل خطوة. من المواد الخام إلى التسليم النهائي، كل مرحلة تخضع للمساءلة. لا يقتصر الأمر على إهدار المواد بسبب لفة واحدة معيبة، بل قد يتسبب ذلك في توقف الإنتاج. لهذا السبب، فإن منهجنا في مراقبة الجودة دقيق وشامل، بل وربما يصل أحيانًا إلى حد الهوس.
7.1 البدء مبكرًا: فحص المواد الخام
قبل أن يدخل المطاط إلى الخلاط، نجري تدقيقًا شاملاً للمواد الواردة. البوليمرات الأساسية، وطبقات النسيج، والكربون الأسود، وزيوت المعالجة - جميعها تخضع لاختبارات للتأكد من اتساقها ونقائها ومطابقتها لمواصفات سيور النقل الداخلية لدينا . تشمل فحوصات المختبر لدينا ما يلي:
- مؤشر تدفق الذوبان (للبوليمرات)
- محتوى الرطوبة (لطبقات القماش)
- تحليل تركيب الزيت
لا نخشى رفض أي دفعة. البدء بمواد رديئة أشبه بمحاولة طهي مكونات فاسدة، فلا يمكن لأي توابل إصلاحها لاحقًا.
7.2 مراقبة أثناء العملية: ضمان في الوقت الفعلي
مع بدء عملية الخلط، نقوم باستخراج عينات من مركبات المطاط من أجل:
- لزوجة موني - للتحقق من سلوك التدفق
- الثقل النوعي - لتحقيق الاتساق في الدفعة
- وقت الحرق - لضمان نافذة معالجة آمنة
خطوط الصقل مُجهزة بمقاييس سمك ليزرية، وماسحات ضوئية للعرض التلقائي، ووحدات تحكم في محاذاة الحواف. حتى أصغر اختلاف في السُمك أو الطلاء قد يؤثر على تماسك الطبقات. لهذا السبب، نُجري عمليات الفحص أثناء العمل، وليس فقط بعد الإنتاج.
أثناء عملية تصفيح الطبقات، يُجرى فحص بصري للتأكد من عدم وجود هواء محصور، أو طبقات مائلة، أو فجوات في الغطاء. يجب أن يكون كل شيء في محاذاة قبل وصول الحزام إلى المكبس.

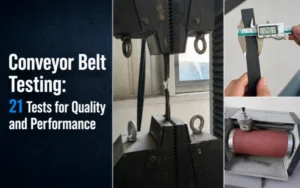
7.3 اختبار ما بعد العلاج: اختبار الإجهاد الحقيقي
بعد عملية الفلكنة والتبريد، يخضع الحزام للاختبار الميكانيكي في مختبرنا الداخلي:
- قوة ملازمة: استخدام جهاز اختبار الشد لفصل الغطاء والطبقة - يتم القياس بوحدة نيوتن/مم
- الشد والاستطالة: للتأكد من أن التمدد والتعافي يتطابقان مع أهداف الأداء
- الصلابة ومرونة الارتداد:قراءات مقياس صلابة الشاطئ A واختبارات الارتداد
- مراقبة الجودة البصرية: سلامة الحافة، ولمعان السطح، وغياب الشقوق أو المسام أو الانحناء
نقوم أيضًا بمحاكاة دورات الإجهاد باستخدام آلات إجهاد الأحزمة لمجموعات مختارة - وخاصة لحلول مناولة المواد المتوقع أن تواجه ظروف تشغيل قاسية.
7.4 التفتيش العملي: الدعم البشري
تستطيع الآلات القياس، لكنها لا ترى دائمًا. لذا، يقوم فريق الفحص المتخصص لدينا بإجراء فحوصات جودة يدوية بعد معالجة كل حزام. يبحث الفريق عن المشكلات التي قد تغفل عنها الآلات، مثل الفقاعات الصغيرة، وانفصال الطبقات، وعدم انتظام الملمس، والتواء الحواف، أو وجود جزيئات عالقة.
إذا أظهر الحزام عيوبًا سطحية، يُسجل ويُعزل. أما إذا اشتبه في وجود مشكلة أعمق - مثل ضعف التصاق الطبقات أو عدم تساوي درجة نضجها - فيُصنف على أنه عيب خطير ويُعاد لإعادة العمل عليه أو إعادة معالجته بالكامل. لا نناقش جودة المنتج الحدية: إذا لم يكن سليمًا هيكليًا، فلن يُترك أرضيتنا.
تمنحنا هذه الطبقة من الفحص اليدوي الثقة النهائية بأن كل حزام قد تم رؤيته - وليس مجرد مسحه ضوئيًا.
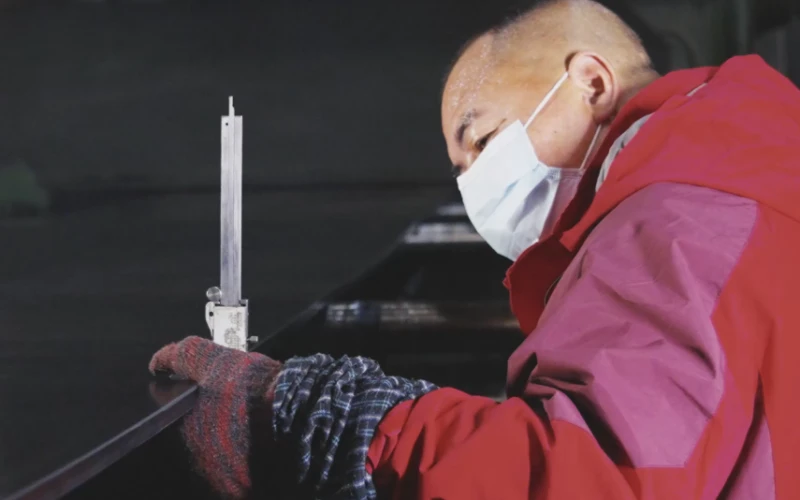
7.5 تتبع كل ما يهم
هل تذكرون أرقام تعريف الإنتاج التي ذكرناها سابقًا؟ هنا تثبت جدارتها. كل لفة جاهزة مُعلّمة بملصق رقمي يحتوي على التاريخ الكامل: وقت الخلط، صيغة الدفعة، إعدادات التقويم، ضغط المكبس، درجة حرارة المعالجة، ورقم تعريف المُشغّل.
هذه ليست مجرد ملصقات، بل هي بصمة رقمية تُمكّننا من تتبع كل حزام، من المُركّب الخام إلى اختبار الشد النهائي.
بالنسبة للمشاريع التي تتطلب شهادات من جهات خارجية، نشارك هذه البيانات مباشرةً مع مفتشي عملائنا أو المدققين الخارجيين. في البيئات عالية المخاطر، الشفافية ليست اختيارية، بل هي أمرٌ متوقع.
7.6 ما وراء الاختبار: كيف نعمل على التحسين فعليًا
لا نتوقف عند اجتياز الاختبارات فحسب، بل يُسجَّل ويُحلَّل كلُّ نقطة بيانات أسبوعيًا من قِبَل مختبرنا وفريق الإنتاج. إذا لاحظنا أيَّ تغيير، مثل انخفاض قوة الالتصاق بنسبة 3% في الدفعات، نتعمق في: هل كان السبب درجة حرارة الأسطوانة؟ معدل قصّ الخلاط؟ نسبة الرطوبة في القماش؟
حلقة التغذية الراجعة هذه هي التي تُحوّل المصانع الجيدة إلى مصانع عظيمة. مراقبة الجودة لا تكتفي برصد الأعطال، بل تُعلّمك كيفية تجنّبها.
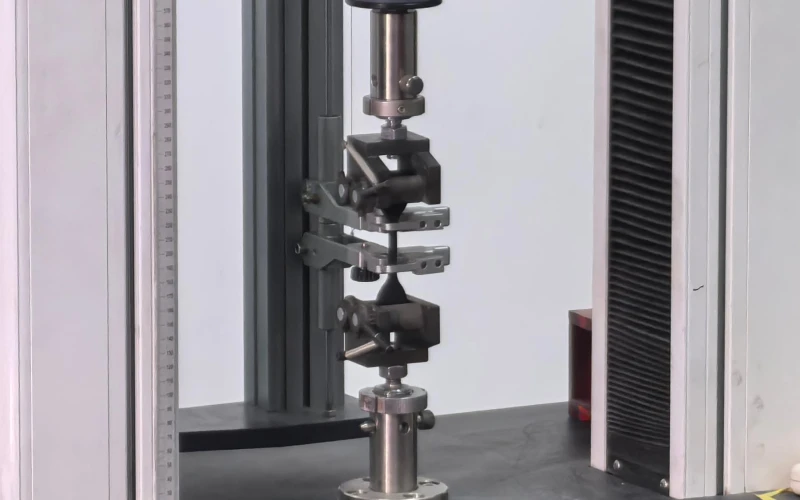
8. القطع والتعبئة والشحن في تصنيع الحزام الناقل
بعد اجتياز الحزام لجميع فحوصات الجودة - اختبارات الشد، وتقييم الالتصاق، وفحص السطح - يدخل المرحلة الأخيرة: القص، والتغليف، والشحن. في صناعة أحزمة النقل ، لا يقتصر الأمر على الخدمات اللوجستية فحسب، بل هو المرحلة الأخيرة التي تضمن فيها الدقة والاحترافية وصول المنتج بأمان وتركيبه بشكل صحيح.
8.1 القطع بدقة: اختيار الآلة المناسبة للمهمة المناسبة
بعد عملية الفلكنة والموافقة البصرية، تُوجَّه الأحزمة إلى قسم القطع. نستخدم آلتين متخصصتين، ولكن لا يُستخدمان بالتبادل:
- ماكينات الحز يتم استخدامها للقطع الطولي - وهي مثالية عند تقسيم لفات رئيسية عريضة إلى أحزمة أضيق متعددة لطلبات الدفعات.
- قواطع المقصلة (نوع القص) تُستخدم هذه القطع عند الحاجة إلى قصّ الأحزمة بأطوال دقيقة. يُعدّ قصّها الدقيق مثاليًا لتجهيز الأحزمة التي تتطلب وصلات أصابع، أو وصلات متدرجة، أو مثبتات ميكانيكية.
على سبيل المثال، من الممكن تقطيع حزام EP500/4 بطول 200 متر إلى أربعة أحزمة بقياس 500 مم، ثم تقطيعها إلى أجزاء بطول 25 مترًا، وفقًا لتصميم العميل.
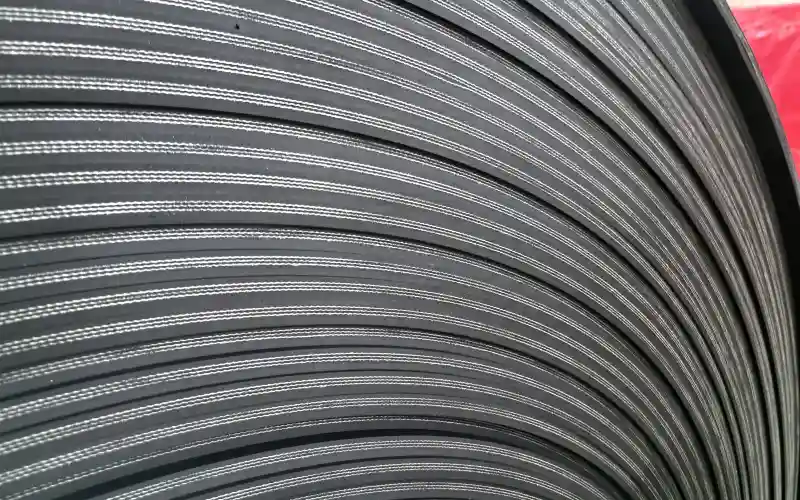
8.2 التحقق الثانوي: الحصول على الأبعاد الصحيحة قبل المغادرة
الدقة لا تنتهي بالضغط على زر. بعد القطع، يُعيد فريقنا القياس:
- عرض عبر عدة نقاط باستخدام مسطرة فولاذية
- الطول يتم قياسها باستخدام عجلة المسافة وجهاز تحديد المدى بالليزر - أدوات قياسية في عملية الفحص بعد القطع لدينا
- محاذاة الحافة مع مربعات على شكل حرف L لضمان المربع والحواف الأنيقة
تُسجل هذه القياسات وتُقارن بمواصفات سير النقل . في حال وجود أي قيمة شاذة، يُعاد السير لإعادة تشذيبه، وليس مباشرةً إلى التغليف.
8.3 جودة الحافة والتشطيب السطحي
حتى بدون ملصقات مطبوعة أو رموز QR، يخضع كل حزام لفحص عملي نهائي. نمسح الحزام لإزالة الغبار، ونتحقق من تشطيب الحواف بحثًا عن أي قطع أو نتوءات أو عدم تناسق. للعملاء الذين لديهم إعدادات تركيب محددة، يمكننا القيام بما يلي:
- تشطيب الحافة للحصول على مساعدة في لف البكرة
- شق الأخدود للمحاذاة أو التوجيه الجانبي
- بطانة قماش واقية للتخزين المؤقت في ظل الرطوبة العالية
8.4 التغليف الذي يحمي، وليس مجرد هدايا
الحزام الجيد لا قيمة له إذا وصل مثقوبًا أو مبللًا أو غير محاذٍ. صُممت عبواتنا القياسية لتكون متينة ومرنة في آنٍ واحد:
- يتم لف الأحزمة بإحكام في ملفات مركزية مع الشد الصحيح لمنع ترهل الحافة
- أكياس منسوجة PP الحماية من الغبار والرطوبة العامة
- منصات ذات إطار حديدي, قواعد خشبية أو قواعد من ألواح فولاذية يتم تطبيقها حسب متطلبات العميل أو لوائح الميناء
- تغليف الفيلم البلاستيكي يؤمن المنتج للتخزين في المستودعات والشحن
- اختيار النواة يعتمد على سمك الحزام وصلابته لضمان الاستقرار الهيكلي
نحن نتجنب الحيل - لا حشو حافة الرغوة، ولا غلاف بلاستيكي مزخرف - فقط ما ثبت أنه يدوم من ورشة العمل إلى موقع العمل.
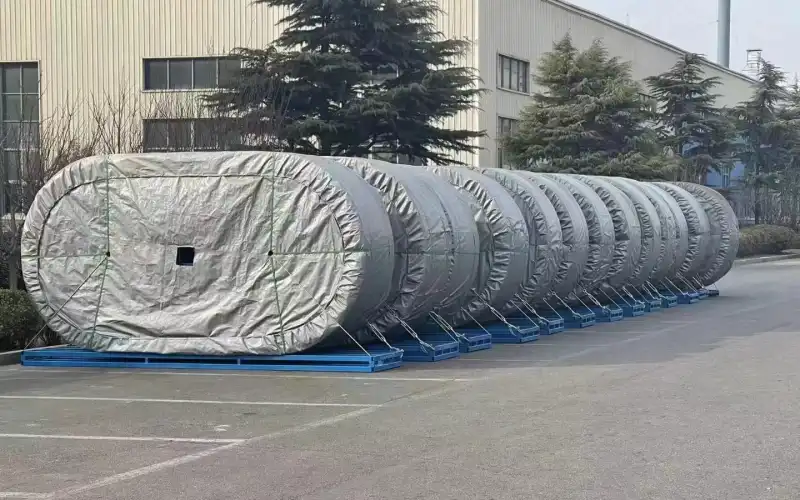
8.5 الاستعداد للتصدير: منظم وفي الموعد المحدد
كل ملف مُعلّم بوثائق شحن مادية: رقم الطلب، والوجهة، ومواصفات الحزام. نتعاون مع فرق الخدمات اللوجستية لضمان:
- خطط الحاويات تطابق وزن الحمل وأبعاد الملف
- الأحمال الموضوعة على المنصات تشمل مساحة لدخول الرافعة الشوكية
- عمليات التسليم المنقسمة الوصول على مراحل وفقًا لجدول البناء
- صور/فيديوهات الشحن يتم توفيرها عندما يطلب العملاء تقارير حالة البضائع
إذا كانت الشحنة متجهة إلى الشرق الأوسط في الصيف أو إلى موقع منجم استوائي، فقد نوصي باستخدام منصات مغلقة مع حواجز رطوبة إضافية أو صناديق معدنية.
8.6 لماذا لا تزال الخطوة الأخيرة مهمة؟
قد تبدو عملية القطع والتعبئة بسيطة، ولكن عندما يتم شحن الأحزمة لمسافة 10,000 آلاف كيلومتر للوصول إلى موقع في الغابة أو منجم تحت الأرض، فإن هذه الخيارات هي التي تقرر ما إذا كان التثبيت سيسير بسلاسة أم سيتحول إلى تأخير مكلف.
في صناعة السيور الناقلة ، يُعدّ المتر الأخير بنفس أهمية المتر الأول. فمهما كانت جودة مركبات المطاط، فإنّ السير غير المحمي جيدًا لا يُفيد أحدًا.
9. التخصيص في تصنيع السيور الناقلة
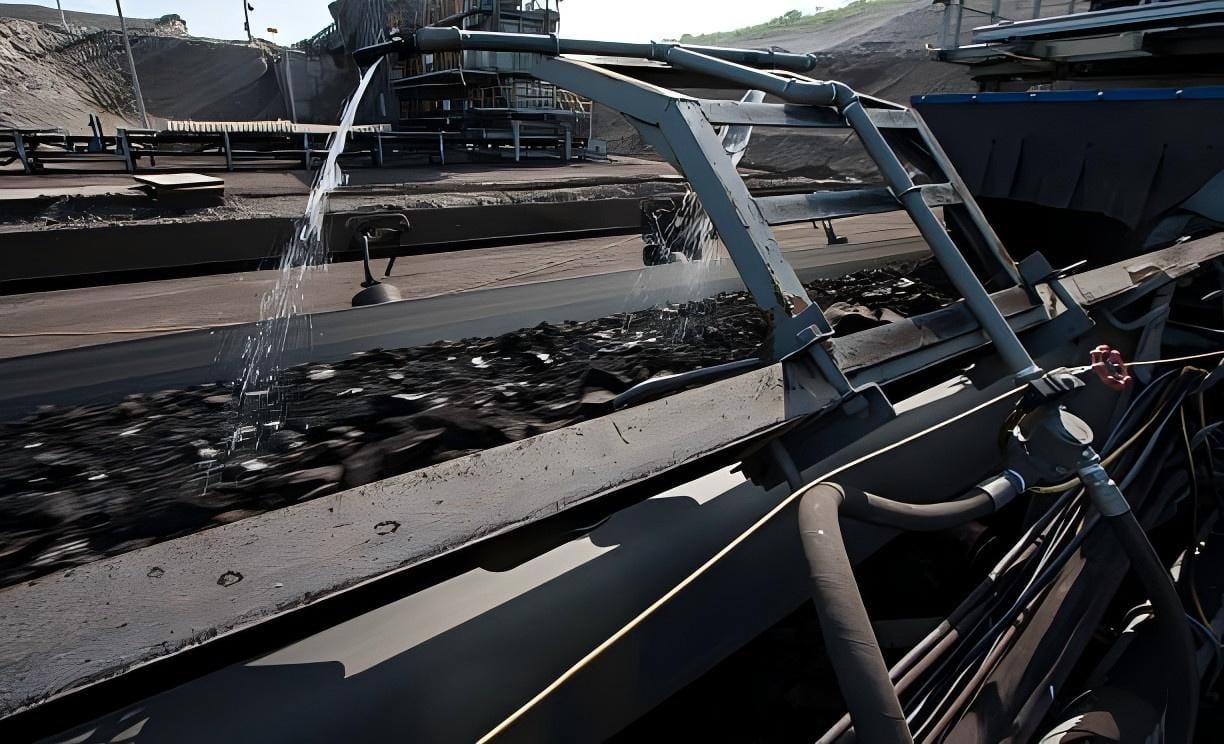
نادراً ما تُسند إلى سيور النقل المطاطية مهام سهلة. فهي لا تقوم بلف السوشي أو نقل طرود العطلات. بل تعمل في الحرارة والطين والشحوم والأوساخ، ناقلةً مواداً تجعل معظم السيور الأخرى تصرخ طلباً للمساعدة.
ومع ذلك، فإن أحزمتنا لا تنجو فحسب، بل تزدهر.
في صناعة السيور الناقلة ، يعني تصميمها لتطبيقات خاصة فهم أمر واحد: موقع العمل لا يهتم بمظهر سيرك، بل يهتم فقط بمدى متانته.
9.1 حار، رطب، حاد، أو زلق - لقد رأينا كل شيء
نظام النقل الخاص بكم لا يعمل في مختبر مُكيّف. لذا لا نبنيه كما يفعل.
- مقاومة للحرارة؟ يضحك أهلنا في وجه ٢٠٠ درجة مئوية. كلنكر الأسمنت، والخامات الملبدة، والخبث الساخن - هيا بنا. عاداتنا مركبات مطاطية لا تتشقق أو تتقلص أو تفقد قبضتها.
- مقاوم للزيت؟ مثالي لخطوط فرز المعادن، والنفايات الزيتية المعاد تدويرها، أو أي شيء من شأنه أن يترك بصمات الأصابع على مقلاة تفلون.
- المناطق الكيميائية؟ لقد قمنا ببناء أحزمة قادرة على التعامل مع الأحماض والقلويات وأشياء غريبة ليس لها حتى اسم مناسب.
- ظروف مشبعة بالمياه؟ تحافظ تقنية الترابط الخاصة بنا على ترابط الطبقات معًا، حتى عندما تصل الرطوبة إلى 95%.
هذه ليست شعارات تسويقية، بل هي ظروف عمل. إذا تعطل سيرك أثناء نوبة عمل، فلا أحد يهتم بـ"الدرجة العامة". أنت تبحث عن درجة "لا تنكسر".
9.2 ليس مجرد مطاط - بل هندسة من الداخل والخارج
التخصيص هو أكثر من مجرد قرار سطحي.
- طبقات مضادة للتمزق ادخل عندما تكون المادة حادة وثقيلة وغير متسامحة بشكل عام.
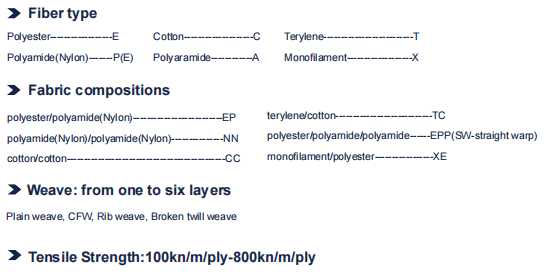
- أنواع الذبيحة—من EP القياسي إلى الحبال NN أو الفولاذية الثقيلة—يتم اختيارها بناءً على أحمال الشد وأنظمة البكرات في العالم الحقيقي.
- حواف مُقوّاة؟ مسامير؟ أضلاع تتبع؟ إذا كانت آلتك تأكل الأحزمة، فسنصنع لها أحزمة لا تستطيع هضمها.
نحن لا نقوم بسحب الأحزمة من الرفوف - بل نقوم ببنائها من الأساس بناءً على بيانات موقعك، وليس بناءً على بقايا المصنع.
9.3 نحن نبني من أجل الصناعة، وليس من أجل التصوير
إذا كنت تبحث عن أحزمة بيضاء أنيقة لغرف التنظيف أو خطوط التعبئة والتغليف... آسف، نحن لسنا الأشخاص الذين تبحث عنهم.
ولكن إذا كنت بحاجة إلى حزام:
- يستمر لمدة 80,000 طن من المواد الخام
- لا يتحول إلى حساء مطاطي عند 200 درجة مئوية
- يقاوم التمزق عند إلقائه مع صخور تزن 2 طن
ثم اسحب الكرسي.
عندما تنقل ٢٠٠ طن في الساعة، لن يُجدي نفعًا "الجمال" - ولكن حزام لا يلين؟ إنه رائع.
9.4 التخصيص الذي يحل المشكلات فعليًا
إليك ما لا نفعله: نسلمك ورقة منتج تحتوي على خمسة نماذج ونقول "اختر واحدًا".
إليك ما نقوم به: نسألك عن ما هو المكسور في إعدادك الحالي، ولماذا يفشل، وكم مرة يفشل، وما هي التكلفة التي تتحملها عندما يفشل.
ثم نقوم بالتصميم:
- الحق مركب مطاطي لدرجة حرارتك أو تعرضك للزيت أو المواد الكيميائية
- الهيكل المناسب لشدتك وحملك
- نقوم بتعديل عملية البناء بأكملها - المركب والهيكل ووقت المعالجة - لتناسب جدولك الزمني والوحش الذي تستخدمه في النظام
لقد طبقنا هذا على مناجم النيكل في الفلبين، والمحاجر في تركيا، ومصانع الأسمنت في الإمارات العربية المتحدة. لم تكن أيٌّ منها تتمتع بنفس المتطلبات. وهذه هي النقطة الأساسية: يجب أن يكون حزامك مُصمّمًا خصيصًا لعملك، وليس وفقًا لمتوسط أداء شخص آخر.
10. تصور خط الإنتاج في تصنيع الحزام الناقل
أفضل طريقة لفهم كيفية صناعة السيور الناقلة هي التجول في المصنع. سواء كنت خبيرًا في المصنع أو مشتريًا فضوليًا، فإن رؤية خط الإنتاج - من المطاط الخام إلى اللفة النهائية - تكشف عن مدى دقة تصنيع السيور الناقلة.
دعونا نقسمها إلى ثلاثة أجزاء.
10.1 نظرة عامة على المعدات الأساسية: الآلات التي تجعل ذلك يحدث
خط إنتاجنا ليس طويلاً فحسب، بل ذكي أيضاً. كل محطة تلعب دوراً محورياً، وإليكم أبرز محطاته:
10.1.1 الخلاط الداخلي
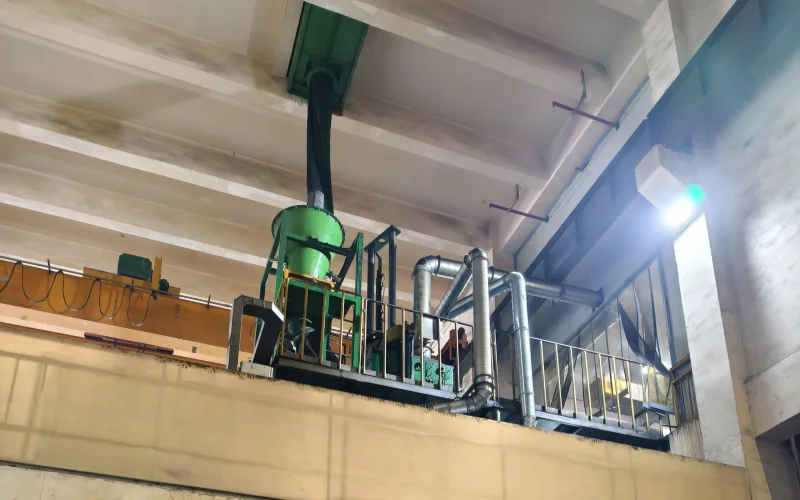
من هنا يبدأ كل شيء. تُمزج كميات كبيرة من خليط المطاط في درجات حرارة عالية وعزم دوران مرتفعين، مما يُحوّل المكونات السائبة إلى مركب كثيف ومتجانس. تُقاس مكونات مثل أسود الكربون والزيت والكبريت والمسرّعات بدقة، وتُخلط وتُذاب في دفعات مركبة متجانسة. الخلاطات الحديثة مؤتمتة بالكامل ويمكن تتبعها.
10.1.2 آلة التقويم
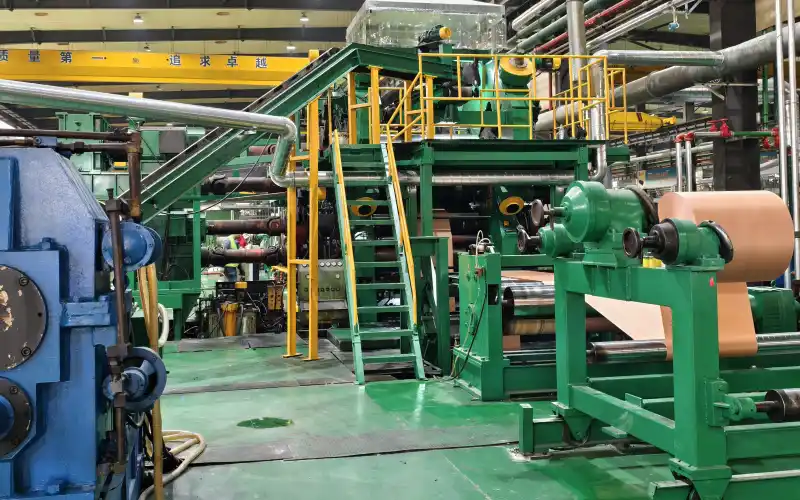
بعد البثق أو التقطيع، تُمرَّر صفائح المطاط عبر مكبس رباعي الأسطوانات. يُغلِّف هذا المكبس المطاط على القماش بدقة متناهية. يشبه هذا المكبس درفلة مطاطية، ولكنه يُراقَب بالليزر ولا يحتمل الأخطاء. يمكننا التحكم في السُمك حتى ±0.1 مم.
10.1.3 مكبس الفلكنة
هنا يحدث التحول النهائي. تُعالج مكابسنا ثنائية المحطات، بطول 10 أمتار، الحزام الطبقي عند درجات حرارة وضغوط دقيقة. وهنا يُحوّل الربط المتشابك طبقات المطاط اللين إلى حزام واحد مُقوّى، جاهز لتحمل أحمال تصل إلى 200 درجة مئوية أو مناطق تصادم بوزن 20 طنًا.
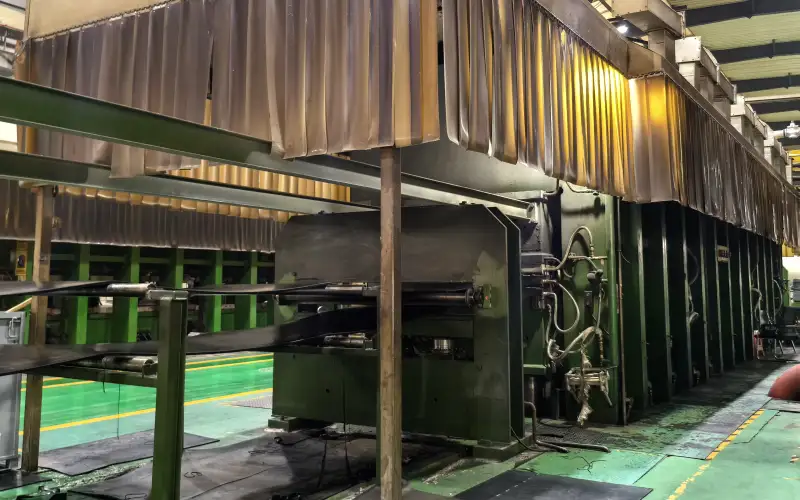
يتم ربط كل قطعة من المعدات رقميًا بنظام MES الخاص بنا، وتسجيل البيانات لكل دفعة ومشغل ودورة.
11. الابتكار والاتجاهات المستقبلية في تصنيع السيور الناقلة
قد تظن أن الأحزمة الناقلة مصنوعة من المطاط الأسود والقوة الغاشمة، ولكن إذا دخلت إلى مصنع حديث، فستجد شيئًا مختلفًا تمامًا: مواد ذكية، وعمليات دقيقة، ووعي بيئي حقيقي.
على الأقل، هكذا نفعل الأمر.
11.1 مبادرات الاستدامة والمواد الصديقة للبيئة
لا يعني أن تكون مستداماً أن تكون ضعيفاً. في صناعة سيور النقل ، يعني ذلك تصميم سيور تدوم لفترة أطول، وتقلل من التلوث، وتتحمل الاستخدام الشاق.
وهنا كيف نفعل ذلك:
11.1.1 الاستعادة بشكل مسؤول
لدينا بعض مركبات مطاطية تشمل الآن المطاط المُستَعاد تدويره من الحواف المقصوصة، أو مخلفات بدء التشغيل، أو القطع المتبقية. ولكن لنكن واضحين، الأمر لا يتعلق بإلقاء النفايات في الأحزمة. هذه المواد المُستَعاد تدويرها تم اختباره بعناية واستخدامه فقط في الطبقات الأساسية غير البنيوية، ضمان لا يوجد تأثير على أداء المنتجالاستدامة لا تعني التضحية بالجودة.
11.1.2 كيمياء أنظف
لقد تحولنا إلى زيوت معالجة منخفضة المركبات العضوية المتطايرة و مثبطات اللهب الخالية من الهالوجينمما يُقلل الانبعاثات الضارة أثناء الخلط والمعالجة. والنتيجة؟ بيئة أكثر أمانًا للعمال وحزامًا أنظف للكوكب.
11.1.3 إدارة العادم الذكية أثناء عملية الفلكنة
عملية الفلكنة ليست مجرد حرارة، بل هي عملية كيميائية، وأحيانًا تكون للكيمياء رائحة كريهة. خلال هذه العملية، نقوم بتركيب قبة تنقية الهواء فوق المكابس - مستخرج عملاق نطلق عليه مازحًا "غطاء القدر الساخن". يوجد بالداخل فلاتر الكربون المنشط التي تمتص الغازات الكبريتية مثل SO₂ وSO₃. في نهاية النظام، تضمن معدات معالجة الغاز عدم انبعاث أي ملوثات ضارةلا يوجد اختصارات، فقط هواء نظيف.
11.1.4 المتانة هي الاستدامة
الحزام الذي يدوم لفترة أطول هو أكثر صداقةً للبيئة. ولذلك، لا نركز فقط على سرعة تصنيع الأحزمة، بل نركز أيضًا على جعلها متينة بما يكفي لتقليل تكرار الاستبدال، ووقت التوقف عن العمل، وهدر الشحن.
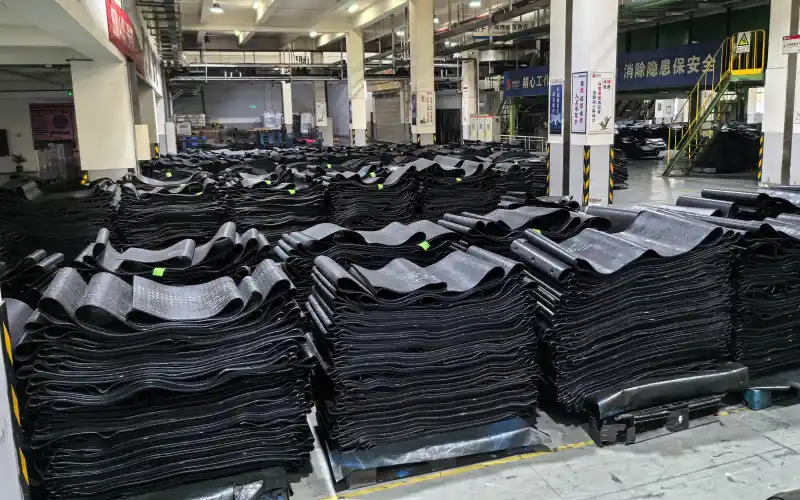
11.2 التقنيات المتقدمة والتصنيع الذكي
نؤمن بأن الأحزمة الجيدة تنبع من عمليات جيدة. والعمليات الجيدة؟ إنها مبنية على تحكم حقيقي، لا على التخمين.
11.2.1 التكامل الكامل لـ MES عبر الخط
كل مرحلة من مراحل عملية إنتاج الحزام الناقلجميع العمليات، من الخلط إلى الصقل والتصفيح والبركنة، متصلة بنظامنا المركزي. بيانات الدفعات، وسجلات المشغل، ومعايير الوصفة، ومنحنيات درجة الحرارة، تُتتبع وتُسجل آنيًا.
11.2.2 القياس والتشذيب باستخدام الليزر
لا نستخدم أشرطة قياس على أحزمة بطول 200 متر. نستخدم أجهزة قياس المسافة بالليزر وعجلات المسافة، مما يضمن الدقة حتى عند التوسع في الإنتاج بالجملة.
11.2.3 خطوط الترقق التي يتم التحكم فيها بواسطة محرك سيرفو
يتم ضبط طاولات التجميع لدينا بشكل ديناميكي، مع الحفاظ على محاذاة الحزام وفقًا للمواصفات مع الحد الأدنى من التعديل اليدوي.
11.2.4 الاختبارات المعملية قبل الإنتاج الضخم
لا مجال للتخمين هنا. قبل بدء الإنتاج الكامل، يُجري مختبر البحث والتطوير لدينا اختبارات فلكنة مُخصصة بناءً على متطلباتكم الفنية - زمن المعالجة، وقوة الشد، والاستطالة عند الكسر، إلخ. بمجرد أن تصل التركيبة إلى ذروة أدائها، حينها فقط هل نضغط على زر البدء في الإنتاج الضخم؟
11.2.5 ضمان الجودة المرئي الذي يمكنك الاعتماد عليه
لا يزال فريق مراقبة الجودة لدينا يثق بأعينهم وخبرتهم. يُفحص كل حزام بصريًا بحثًا عن عيوب مثل الفقاعات أو الفراغات أو تغير الطبقات. لا ندع البرمجيات تحل محل الحرفية، بل نتركهم يعملون معًا.