Wenk: Alle parameters waarna in hierdie artikel verwys word, kom van een van ons werklike produksieprojekte.
1.Introduction
As jy 'n hoëspanning-, langafstand- of swaarvrag-vervoerbandstelsel gebruik, is die kanse goed dat jy reeds 'n aramied-vervoerband gebruik – of oorweeg . Dit is ligter as 'n staalkoordband en bied beter skeurweerstand, maar daar is een voorwaarde daaraan verbonde: die las van 'n aramied- vervoerband moet reg gedoen word. Dit maak nie saak hoeveel spanning die band self kan dra nie – as die las nie kan hou nie, kan die hele band nie hou nie.
In hierdie gids gaan ons deur alles wat jy moet weet: hoekom die splitsingslogika vir aramiedbande verskil van ander bandtipes, hoe die splitsing self ontwerp is, hoe 'n standaard vervoerband-splitsingsprosedure lyk, hoe om die splitsingskwaliteit te beoordeel sodra dit klaar is, en hoe om die oorsaak op te spoor wanneer iets verkeerd loop. Ons sal die werklike splitsingsparameters van 'n werklike produksielopie van 'n 3500 N/mm-gegradeerde aramiedband (DP3500-2000×1, 2000 mm breedte) as 'n werkende voorbeeld gebruik - dus wat jy lees, is nie abstrakte teorie nie, maar syfers wat eintlik in produksie geplaas is.
Ons vervaardig aramied vervoerbande. Hierdie gids is 'n tegniese en prosesverwysing, bedoel vir u eie installasiespan of 'n professionele laskontrakteur om mee te werk.
As al wat jy nodig het is hoe om 'n aramied vervoerband te splits, gaan voort na die afdeling "Splitsprosedure". As jy die ingenieurslogika daaragter wil hê, lees direk deur.
2. Waarom Aramide-bande vingersplitsing benodig
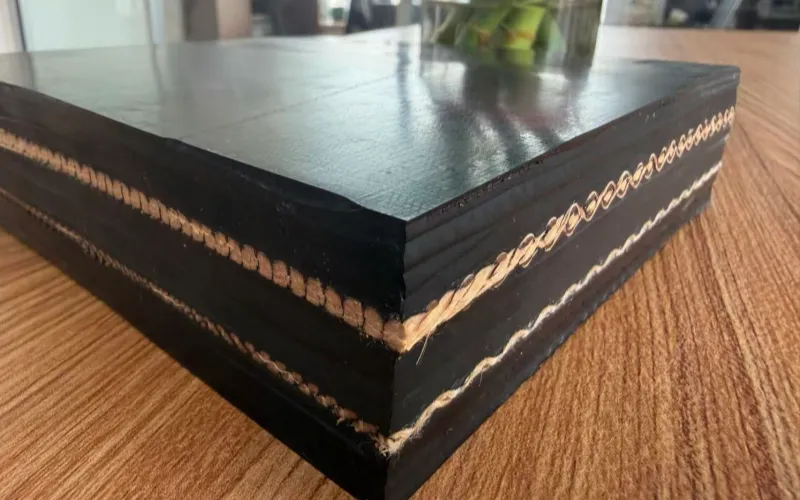
Aramiedvesel het een ingeboude swakpunt: swak weerstand teen kompressie-uitputting . Herhaaldelike buiging of saampersing veroorsaak dat dit baie vinniger sterkte verloor as onder suiwer spanning. Daarom, wanneer 'n aramiedbandkarkas ontwerp word, is die prioriteit om die vesel onder konstante spanning en uit kompressie te hou. Om dit te bereik, word moderne aramiedbande gewoonlik met 'n reguit kettingdraad gebou - elke aramied-kettingdraad loop in een plat vlak, reguit, ongekrimp en onder konstante spanning. Inslag- en binddraad sit bo en onder daardie vlak om die kettingdraad in posisie te hou, maar die aramiedvesel self ervaar nooit kompressie op enige punt nie.
Dieselfde vereiste – om die skering onder konstante spanning te hou – is ook waarom aramiedkarkasse gewoonlik as 'n enkele laag gebou word . Die stapel van veelvuldige lae sal onvermydelik gelokaliseerde kompressie tussen lae veroorsaak, wat die hele punt van die ontwerp verydel.
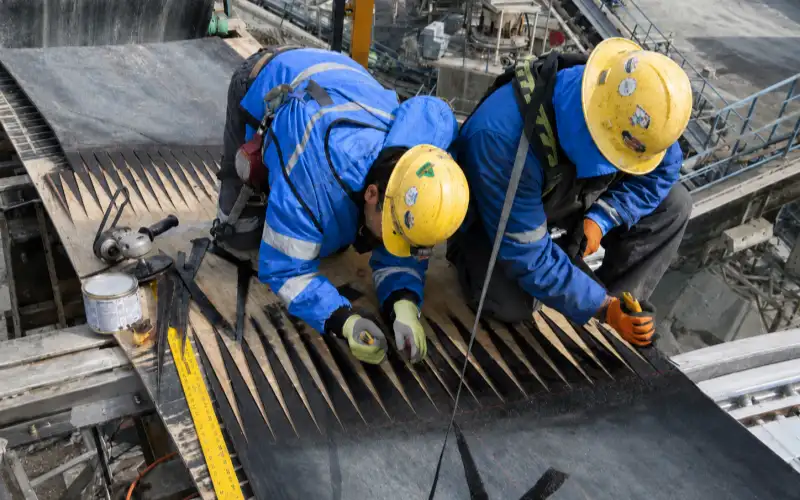
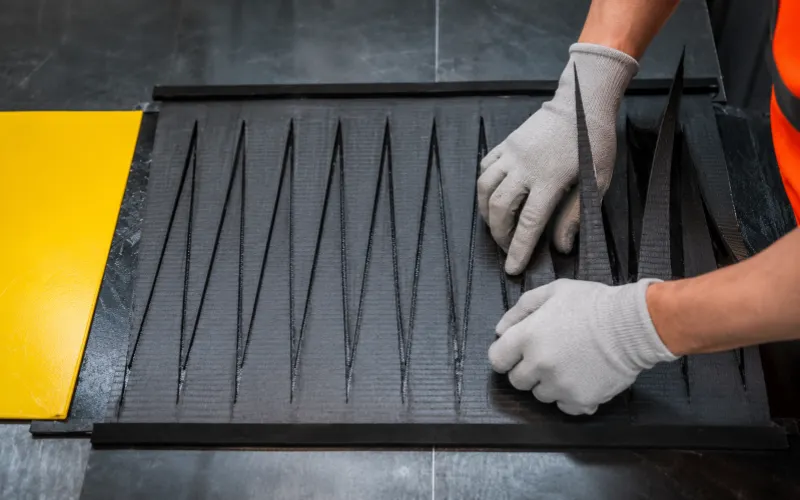
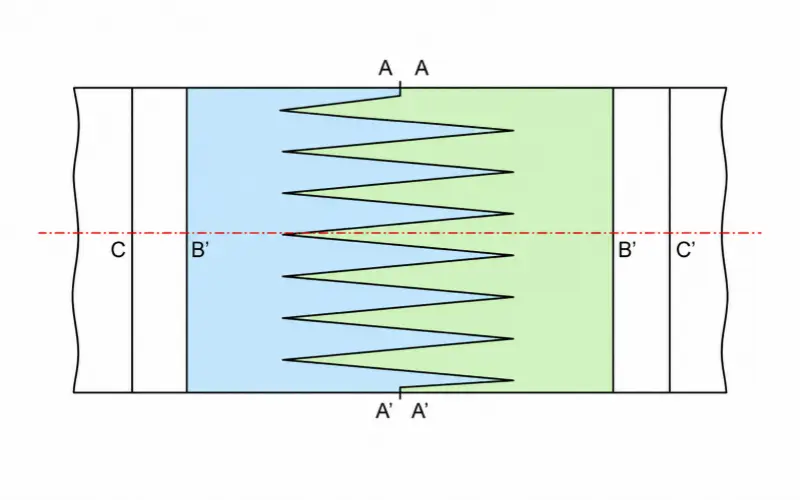
'n Enkellaagkarkas het 'n direkte gevolg: trapsgewyse splitsing , wat staatmaak op die verskuiwing van verskeie materiaallae teen mekaar, het geen ruimte om op hierdie soort struktuur te werk nie. Trapsgewyse splitsing benodig verskeie lae materiaal, elk tot 'n ander lengte geskaaf sodat hulle in 'n trapsgewyse profiel deur die band se dikte verskuif – en 'n aramiedband het slegs een laag, met geen tweede of derde laag om teen te verskuif nie. Gegewe die enkellaag, reguit-skeringontwerp wat tans standaard is in die bedryf, is die enigste geometrie wat die las van die las kan versprei sonder om reguit deur die lasdraende skering te sny, die vingerlas – wat elke bandpunt in 'n ry inmekaarpassende, taps toelopende vingers sny, sodat die gebonde area uitgerek word en die las geleidelik oorgedra word, eerder as om op een reguit snylyn te konsentreer.
Ter konteks: aramied se treksterkte is ongeveer 3600 MPa en sy elastiese modulus ongeveer 112 000 MPa – beide naby aan staalkoord (onderskeidelik 3925 MPa en 170 000 MPa) – maar sy spesifieke swaartekrag is slegs 1.44, minder as 'n vyfde van staalkoord se 7.85. Dit is die kombinasie wat 'n aramiedband beide sterk en lig maak. Maar dit beteken ook lae verlenging en hoë modulus, wat die presisie verhoog wat benodig word wanneer die las gebou word – klein foute wat 'n poliëster- of nylonstofband dalk kan verdra, word versterk onder las op 'n aramiedband.
3. Hoe 'n vingersplitsing eintlik lyk
3.1 Hoe vingerafmetings bepaal word
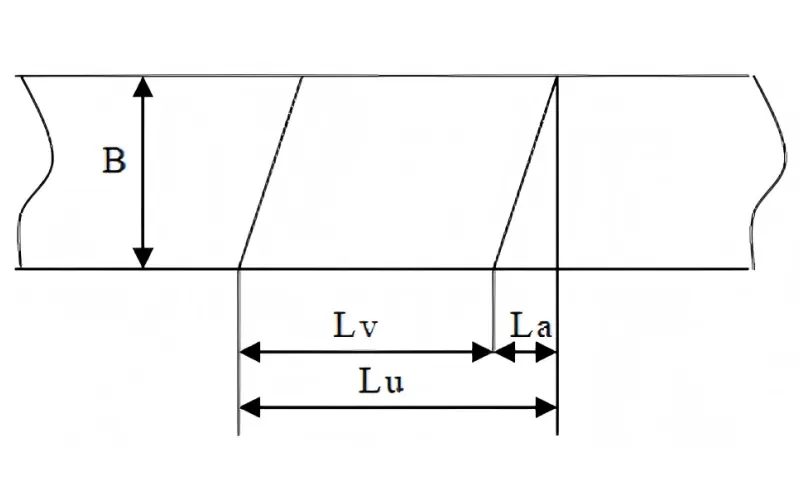
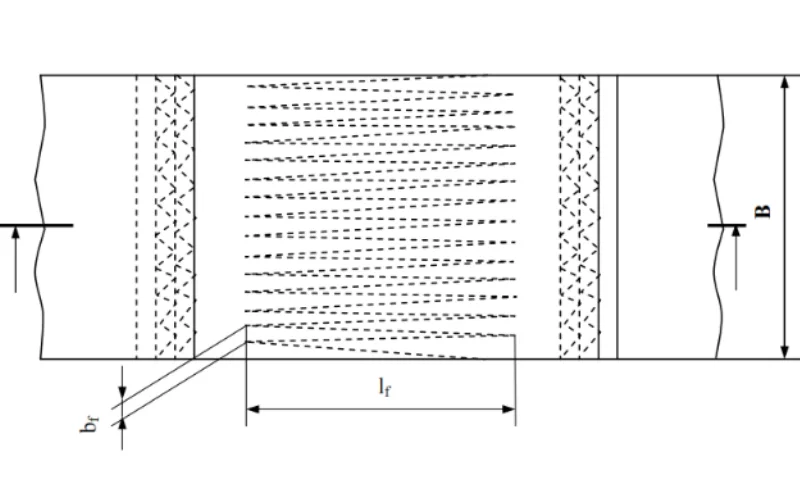
'n Vingerlas sny elke bandpunt in 'n ry lang, taps toelopende vingers, verbind dan die twee rye en bind hulle aan mekaar met ongeharde lasrubber. Die standaard basiswydte vir 'n vinger is 50 mm , gekies omdat die meeste bandwydtes as veelvoude van 50 vervaardig word, wat vingeruitleg eenvoudig maak.
Vingerlengte word in twee stappe uit uittrektoetse bepaal:
Stap een — 'n toetslas word eers gebou, met behulp van 'n vaste verwysingsgrootte van 100 mm lank, 50 mm breed vingers aan beide kante, wat normaalweg deur vulkanisering gevulkaniseer is. Sodra dit gevulkaniseer is, word 'n enkele vinger uit die monster gesny en op 'n trektoetsmasjien getrek om die krag te meet wat nodig is om dit tussen die twee teenoorgestelde halfvingers uit te trek (hierdie uittrekkrag word as τg aangeteken). Hierdie stap meet die werklike bindingsvermoë van daardie spesifieke materiaalkombinasie — die sement, die karkas en die bindingsproses. Die verwagte uitkoms hier is dat die vinger uittrek eerder as breek — dit is die normale, bedoelde resultaat van hierdie stap, nie 'n mislukking nie.
Stap twee — daardie uittrekkragwaarde, gekombineer met die band se werklike sterktegradering en die vingerwydte wat in produksie gebruik gaan word, word gebruik om die werklike vingerlengte vir produksie terug te bereken. 'n Langer vinger het 'n groter bindingsarea en benodig dus meer krag om uit te trek, dus kan die korrekte vingerlengte proporsioneel bereken word: die lengte waarteen die uittrekkrag ooreenstem met die krag wat die vingerdeursnit moet dra — en waarteen dit moet breek — onder die teikensterktegradering. Slegs by daardie berekende lengte bereik die las die ontwerpbedoeling van die vinger wat breek voordat dit uittrek, en daardie uitkoms word uiteindelik bevestig deur volledige dinamiese moegheidstoetsing.
Hier is hoe dit lyk met reële syfers. Vir 'n band met 'n gradering van 3500 N/mm, is die gefinaliseerde produksieparameters:
Bandsterktegradering (N/mm) | Vingerwydte b_f (mm) | Vingerlengte L_f (mm) | Versterking Lengte l_d (mm) | Laslengte l_v (mm) |
3500 | 90 | 4100 | 4400 | 4600 |
Let daarop dat die produksievingerwydte (90 mm) wyer is as die 50 mm verwysingsbasis — vingerwydte self skaal met bandsterktegradering, en beide die breedte en lengte moet onafhanklik vir elke sterkteklas geverifieer word. Jy kan nie parameters van een gradering na 'n ander oordra nie.
3.2 Hoe Krag Langs die Vinger Beweeg
Die krag wat 'n vinger dra, is nie uniform oor sy lengte nie - dit neem geleidelik af van basis tot punt, want die dwarssnitarea vernou soos die tapsheid vernou, sodat minder krag by die punt oorgedra kan word. Dit is presies hoekom 'n vingerlas beter presteer as 'n reguit stomplas: in plaas daarvan dat die volle spanningslas op een lyn sit, word dit geleidelik oor die hele tapsheid oorgedra, met elke dwarssnit langs die pad wat 'n proporsioneel kleiner aandeel dra.
Tydens die opleg word aangrensende vingers nie direk teen mekaar gedruk nie – 'n gaping van 2–3 mm word doelbewus tussen hulle gelaat, en daardie gaping word met lasrubber gevul eerder as om as 'n droë kontaklyn gelaat te word. Hoe presieser daardie gaping beheer word, hoe ewerediger word die las tussen aangrensende vingers verdeel.
3.3 Die Rol van die Versterkingslaag en Bindlae
Die vingerpunte is die kwesbaarste punt in die hele las – veral naby 'n katrol, waar radiale krag of vasgekeerde materiaalopbou individuele vingers uitmekaar kan dwing (in die bedryf na verwys as "pop-out"). Om dit te voorkom, word 'n oopgeweefde versterkingsmateriaal bo en onder die vingergelasde karkas gebind, wat verby die vingerpunte strek.
Hier is weer die werklike geval: die versterkingslaag wat op die DP3500-las gebruik word, is NN200-1980-seil, fabrieksvoorbedek met 0.8 mm sement aan die een kant en 3.0 mm aan die ander kant – die swaarder bedekte kant word teen die karkas gelê – teen 'n gekalanderde dikte van 4.5 mm per laag, beide bo en onder aangewend. Hierdie versterkingsstof se eie treksterkte speel geen rol in die las se lasberekening nie – die enigste funksie daarvan is om te verhoed dat die vingerpunte skei, en daarom word 'n oop weefsel spesifiek gekies om adhesie te maksimeer eerder as veselsterkte.
3.4 Herstel van die dekselrubber
Sodra die karkaslas en versterkingslae gelê is, moet die boonste en onderste bedekkingsrubber volledig herstel word sodat die lasarea ooreenstem met die res van die band in slytasieweerstand, impakweerstand en verseëlingsprestasie.
4. Hoe 'n Aramide-bandlas verskil van ander bandlasmetodes
Die vingerlas wat op aramiedbande gebruik word, die traplas wat op EP/NN-meerlaagstofbande gebruik word, en die las wat op staalkoordbande gebruik word, is drie heeltemal verskillende meganiese benaderings — hulle is maklik om te verwar, daarom is dit die moeite werd om hulle duidelik te skei.
① EP/NN meerlaag-stofbande : die ware "trap"-las. Hierdie bande het 'n karkas wat uit verskeie gestapelde lae materiaal gebou is. Om hulle te las, word elke laag tot 'n ander lengte geskaaf, van bo na onder verspring, sodat wanneer die twee bandpunte bymekaarkom, elke laag se gesnyde punt met die ooreenstemmende laag van die ander punt oorvleuel. In dwarssnit lewer dit 'n egte trapprofiel op - en dit is waar die term "trap" eintlik vandaan kom: 'n getrapte dwarssnit wat deur die dikte van die band loop. Hierdie metode vereis verskeie materiaalpunte om hoegenaamd te werk.
② Staalkoordbande : 'n verspringende oorlappingslas, nie 'n traplas nie. 'n Staalkoordband se karkas is nie gelaagde materiaal nie - dit is 'n enkele vlak van parallelle staalkoorde wat langs mekaar gelê word. Koorde kan nie in 'n dikte-gewyse trap geskuif word soos materiaallae kan nie. In plaas daarvan word die rubber van elke koordpunt gestroop en die koorde van beide bandpunte word saamgevou - maar die oorlappingsbeginpunt vir elke koord is doelbewus verspringend relatief tot sy bure, sodat by enige gegewe dwarssnit langs die las, slegs sommige koorde in hul oorgangsone is terwyl die res volledig aaneenlopend bly. Van bo gesien, het hierdie verspringende uitleg wel 'n ietwat "getrapte" visuele patroon, maar meganies het dit niks te doen met die ware deur-dikte traplas wat op EP-bande gebruik word nie - die akkurate term is 'n verspringende koordoorlappingslas.
③ Aramiedbande : enkellaag, dus is geen van die metodes van toepassing nie — slegs 'n vingerlas werk. 'n Aramiedband se karkas is 'n enkellaag, reguit-skeringstruktuur — dit het nie die veelvuldige lae wat nodig is vir 'n trapsgewyse las of die sy-aan-sy koorduitleg van 'n staalkoordband nie. Die enigste manier om die las oor die las te versprei sonder om reguit deur die skering te sny, is om die hele enkellaagkarkas in inmekaarpassende vingers te sny en dit as een deurlopende plaat te bind. Dit is die fundamentele verskil tussen 'n aramiedband-vingerlas en die ander twee metodes.
Toetsdata staaf die betroubaarheid van hierdie benadering. Onder die standaard dinamiese moegheidstoets van die Universiteit van Hannover — 'n gesplete eindelose band wat op 'n toetsopstelling uitgevoer word waar die spanning van 10% tot 100% van die moegheidslas op 'n 50-sekonde siklus styg, met 'n vereiste van 10 000 siklusse sonder mislukking — bereik staalkoordbandverbindings tipies ongeveer 50% dinamiese verbindingsdoeltreffendheid. Hoësterkte geweefde materiaalbandvingerverbindings het onder dieselfde toetstoestande histories net meer as 30% opgelewer.
Aramide-bandverbindings wat op hierdie vingerverbindingslogika gebou is, het dit ewenaar: drie getoetste monsters het almal 30% dinamiese moegheidssterkte bereik, gelykstaande aan vergelykbare geweefde materiaalbande. In 'n aparte omgekeerde buigtoets – die band loop om vier katrolle, met spanning wat begin by 12.5% van die breeksterkte en elke 125 000 siklusse met 5% toeneem tot mislukking – het die verbindings tot 27–32% van die band se volle breeksterkte gehou voordat hulle gefaal het, en die treksterktemeting na die toets het minder as 'n 5% vermindering in karkassterkte getoon.
Dit bevestig dat die reguit-warp aramiedkarkas nie moegheidslewe verloor as gevolg van die splitsing en hoëlas-siklusproses nie – histories een van die oop vrae oor of aramiedbande langtermyndiens kan hou, en een wat die data nou beantwoord.
5. Meganiese Bevestigingsmiddels: Baie Beperkte Pasvorm vir Aramidebande
Meganiese bevestigingsmiddels is 'n algemene tydelike herstelmetode op sommige gordeltipes, maar spesifiek op aramiedgordels is daar 'n paar werklike beperkings wat die moeite werd is om uit te spel:
Staalplaatbevestigingsmiddels is tegnies moontlik, maar hul praktiese gebruik is ook baie beperk. Aramidebande word dikwels gebou om by staalkoordbandsterktegraderings te pas, wat beteken dat die voltooide band tipies dikker is as 'n vergelykbare staalkoordband. Tensy die bevestigingsmiddel se boute lank genoeg is om by daardie dikte te pas, word behoorlike installasie en 'n veilige klem moeilik.
Oor die algemeen is meganiese bevestigingsmiddels nie 'n standaardoplossing vir aramiedbande nie – hulle is meer van 'n teoretiese opsie wat baie min werklike gebruik sien. Vir hoëspanningstoepassings bly warm gevulkaniseerde splitsing die enigste metode wat betroubaar hou.
6.Kern Warm Gevulkaniseerde Splice vir Aramide Vervoerband Prosedure
Hieronder is die standaardproses vir hierdie splitsingsmetode, aangebied as 'n tegniese verwysing vir u installasiespan of u gekontrakteerde splitsingsverskaffer om te volg. Elke stap sluit die belangrikste aksies, parameters en punte in om dop te hou.
Stap 1: Voorbereiding van die terrein en materiaal
Die werkarea moet skoon, droog en uit direkte sonlig wees, met geen wind of lugstof tydens die operasie nie – wind beïnvloed sement se afvlamtyd, en stof wat in die bindingslyn beland, sal die adhesie benadeel. Omgewingstemperatuur moet nie onder 15°C daal nie, aangesien lae temperature sement se uitharding vertraag en bindingssterkte verswak; hoë humiditeitstoestande moet ook waar moontlik vermy word, en die werkarea moet beskut wees as reën of sneeu 'n faktor is.
Materiaal benodig: lassement (gemeng van 120# rubberoplosmiddel en kernverbinding in 'n 5:1-verhouding, of 'n voorafgemengde gepatenteerde sement — rakleeftyd is tipies ongeveer 6 maande, koel, droog, in die skaduwee en weg van ontstekingsbronne gestoor), 'n skoonmaakoplosmiddel (120# rubberoplosmiddel of 'n toegewyde lasreiniger), en vrystellingsmateriaal (nie-geweefde materiaal of hoëtemperatuur-vrystellingspapier, geplaas tussen die las en die vulkaniseringspersplaat).
Stap 2: Merk die middellyn en bepaal die totale laslengte
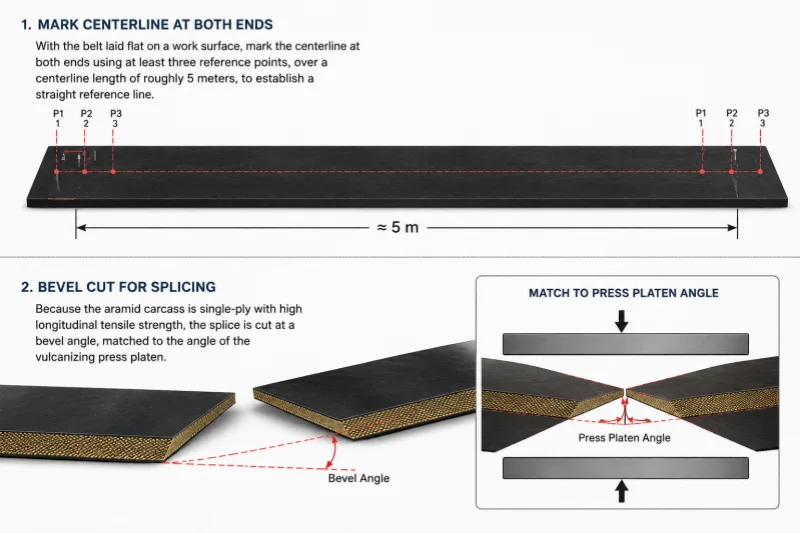
Met die band plat op 'n werkoppervlak, merk die middellyn aan beide kante met behulp van ten minste drie verwysingspunte, oor 'n middellynlengte van ongeveer 5 meter, om 'n reguit verwysingslyn te vestig. Omdat die aramiedkarkas enkellaag is met hoë longitudinale treksterkte, word die las teen 'n skuinshoek gesny, wat ooreenstem met die hoek van die vulkaniseringspersplaat.
Totale laslengte word bereken as die laslengte l_v (ingestel deur bandsterktegradering — 4600 mm vir 'n 3500 N/mm band) plus die skuins toelaag (0.3 × bandwydte B). Vir 'n 2000 mm wye band is dit 0.3 × 2000 = 600 mm, wat 'n totale werkende laslengte van 5200 mm gee. Elke punt se verseëlingswydte is ongeveer 150 mm (ongeveer 'n 100 mm vingerpunt-tot-wortel verstelling plus 'n 50 mm skuins af).
Stap 3: Skuif die dekselrubber af
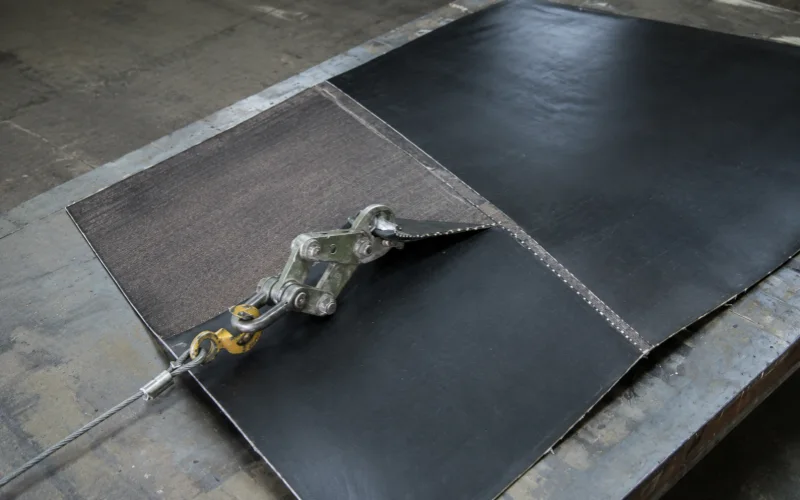
Met die band op die werktafel of die persplaat, met die werkvlak na bo, sny 'n 45°-skuinste langs die seëllyn (wees versigtig om nie die karkasmateriaal te beskadig nie), skuif dan die boonste dekselrubber terug van die seëllyn langs die band se lengte — die strooklengte is gelyk aan vingerlengte plus 150 mm (4100 + 150 = 4250 mm vir die 3500-gradering). Draai die band om en skuif die onderste deksel op dieselfde manier, verstel die beginpunt met 100 mm vanaf die boonste begin, met dieselfde strooklengte.
Sodra beide kante afgesny is, poleer die blootgestelde area en seëlrande met 'n hoekslyper (’n draadborselwiel word verkies), en laat ongeveer 1 mm kernrubber oor sonder om die karkasmateriaal te beskadig. Veer die bedekkingsrubber by die seëllyn nog 30 mm of so uit vir 'n gladder oorgang. Herhaal dieselfde proses aan die ander kant van die band.
Stap 4: Merk en sny die vingers
Merk die vingerpatroon op die gepoleerde karkasoppervlak met behulp van 'n liniaal of 'n sjabloon. Begin vanaf die middellyn en let op die band se looprigting — aan die voorpunt (in die rigting van beweging) moet die twee buitenste vingers by die bandrande sit, en die vingerpatroon aan die teenoorgestelde punt moet presies daarmee ooreenstem. As jy vanaf die middellyn uitwerk, moet beide kante se vingerwydtes bo 0.5 × die standaard vingerwydte bly (vir 'n 90 mm-standaard moet geen kant onder 45 mm gaan nie). Die totale laslengte stem ooreen met die waarde wat in Stap 2 bereken is. Sny die vingers langs die gemerkte lyne.
Stap 5: Sementering, Versterkingsoplegging en Vingermontering
Lê vrylaatmateriaal op die persplaat, plaas die band met die middellyne in lyn en maak dit vas, terwyl die twee buitenste vingers aan die voorste punt aan die buitenste rand geposisioneer is.
Maak beide laspunte se vingervlakke en seëlrande skoon met oplosmiddel om stof en slypresidie te verwyder, en dien dan sement toe sodra dit droog is – twee lae , met die eerste laag volledig afgekoel voordat die tweede aangewend word, en die oplegwerk begin sodra die tweede laag ongeveer 80% droog is.
Sny die dekselrubber af (sodat dit ongeveer 50 mm verby die bandwydte aan elke kant strek, ooreenstem met die lashoek), en lê versterkingsmateriaal bo-op (smaller as die band met 30–50 mm aan elke kant, 20–30 mm van elke seëlrand teruggeplaas), en rol dit om vasgekeerde lug te verwyder. Plaas hierdie gesementeerde deksel-en-versterkingsbasis op die persplaat en kontroleer dat die seëloppervlaktes eweredig met rubber bedek is, wat ongeveer 50 mm verby die bandwydte strek.
Wend sement aan op die versterkingslaag en sodra dit droog is, verbind die vingers in volgorde met mekaar, met 'n gaping van 2-3 mm tussen aangrensende vingers, gevul met rubber. Sodra die ry volledig verbind is, wend nog 'n laag sement aan en sodra dit droog is, lê 'n tweede versterkingslaag bo-oor, en rol weer om lug te verwyder. Bou randrubber aan beide kante op om by die karkasdikte te pas, wend die bedekkingsrubber aan en druk dit af, en sny beide rande gelyk met die bandliggaam. Voltooi deur vrystellingsmateriaal oor die las te plaas, einddamme te pas en met dasstawe vas te maak.
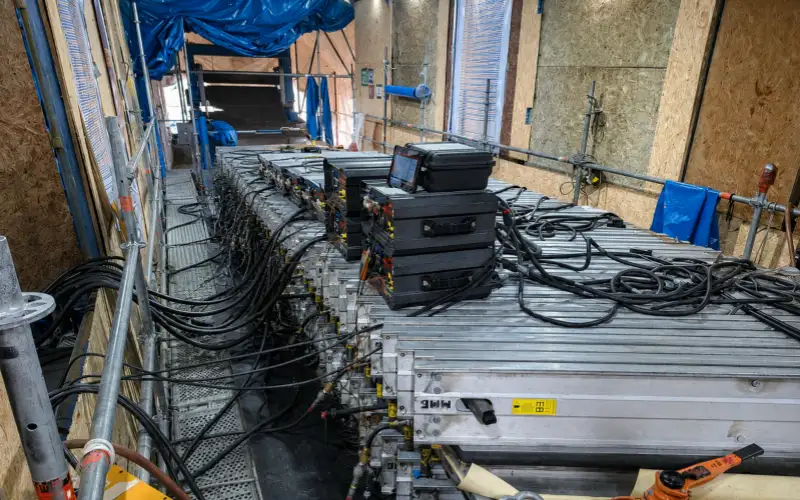
Stap 6: Warm Vulkanisering
Plaas die druk op die plate tot 0.8 MPa terwyl die verhitting begin. Sodra die temperatuur 100°C bereik , laat die druk los en pas weer toe tot 1.5 ± 0.2 MPa . Begin die uithardingstydteller sodra die temperatuur ongeveer 145°C bereik , en hou dit vir 'n uithardingstyd van 65 minute.
Stap 7: Afkoeling en Afwerking
Laat die druk eers los sodra die las onder 70°C afgekoel het , maak dan die pers oop. Sny en poleer enige oortollige rubber by die seëllyne en rande gelyk, en kontroleer die middellyn en beide rande vir reguitheid met behulp van 'n stywe verwysingslyn. Korrigeer enige afwyking wat gevind word, en voltooi die proses met 'n volledige rekord van die operasie.
7. Sleutelfaktore wat die lassterkte bepaal
Hoe sterk 'n voltooide las word, hang af van die volgende veranderlikes:
Of vingerlengte ooreenstem met die band se sterktegradering — elke sterkteklas vereis sy eie geverifieerde vingerlengte; parameters kan nie tussen graderings oorgedra word nie.
Of die bindingslae behoorlik gebou is – die sementlae tussen karkas, versterking en bedekkingsrubber is wat 'n meganies ineengeskakelde vingerpatroon in een deurlopende lasdraende struktuur omskep. 'n Gemiste laag, 'n laag wat te nat aangewend word, of kontaminasie op 'n bindingsoppervlak verswak die las direk.
Of die uithardingsvoorwaardes ten volle nagekom word – temperatuur, druk en tyd moet almal gelyktydig hul teikens bereik; as enigeen daarvan nie bereik word nie, laat dit die las klaar lyk terwyl dit onderuitgehard bly.
Of vakmanskap konsekwent bly — handmatige stappe soos vingerspasiëring en poleerdiepte, indien oneweredig, skep plaaslike swak punte in die las, en 'n plaaslike swak punt faal dikwels gouer as 'n las wat eenvormig, konserwatief gebou is.
8. Algemene Aramide Vervoerband Splitsprobleme en oorsake
Lasopening — gewoonlik spore van onvoldoende sementbedekking, onvolledige vulkanisering (kontroleer teen die Stap 6-parameters), of kontaminasie wat nie volledig verwyder is tydens die Stap 5-skoonmaakproses nie.
Randkrake — tipies gekoppel aan randrubber wat nie opgebou is om by die karkasdikte te pas nie, of langtermyn bandopsporingsprobleme wat spanning aan die een kant konsentreer.
Lugborrels — 'n gevolg van onvoldoende lugverwydering tydens rol, of sementlae wat nie heeltemal droog was voordat die volgende laag aangewend is nie.
Wanbelyning — kan teruggevoer word na Stap 2, óf 'n onakkurate middellyn óf vingerpatrone aan die twee punte wat nie ten volle ooreenstem nie.
Vroeë lasversaking — gewoonlik nie een enkele oorsaak nie, maar 'n kombinasie: vingerlengte pas nie by die band se werklike spanning nie, konserwatiewe uithardingsparameters, en katrol- of spanningsontwerp wat meer sikliese spanning op die las plaas as wat dit gebou is om te hanteer.
9. Gereedskap en toerusting kontrolelys vir aramideband warm gevulkaniseerde splitsing
| Aantal | item | eenheid | Aantal |
|---|
| 1 | Klemplate | paar | 2 |
| 2 | 5 m staal maatband | pc | 1 |
| 3 | Hoekheerser | pc | 1 |
| 3 | Gewone 2–3 mm staalplaat (gepas om by die oorspronklike band te pas; plaatdikte 1–1.5 mm dunner as die oorspronklike band, per bandwydte/lengte) | pc | 1 |
| 4 | Wit wasmerkpotlood | pc | 1 |
| 5 | Krytlynmerker | pc | 1 |
| 6 | Merkpen | pc | 2 |
| 7 | Mes | pc | 4 |
| 8 | Lemme | boks | 3 |
| 9 | Skroewedraaier | pc | 1 |
| 10 | Skêr | pc | 1 |
| 11 | Draad-/kabelsnyer | pc | 2 |
| 12 | Hoekslyper met draadwiel | eenheid | 1 |
| 13 | Skeefmasjien (handmatige skeef ook aanvaarbaar) | eenheid | 1 |
| 14 | Rubberhamer (5 lb) | pc | 1 |
| 15 | Stopverf-/spreimes | pc | 4 |
| 16 | Haardroër / hittepistool | pc | 1 |
| 17 | Lang liniaal | pc | 1 |
| 18 | Borsel | pc | 2 |
| 13 | Plastiekwasbak | pc | 2 |
| 14 | Draadborselkop (vir hoekslyper) | pc | 2 |
| 15 | Poleer-/ruwwerktuig | pc | 2 |
| 16 | Kwiktermometer, 0–200°C | pc | 10 |
| 17 | Wit katoenlap of pluisvrye handdoek | m / st | 1 of 4 |
| 18 | Veiligheidshelm | pc | 4 |
| 19 | Gesweisde 3 mm staalplaat werkplatform (lengte/breedte per perseel; hoogte = onderste balk + waterplaat + onderste verwarmingsplaat dikte) | eenheid | 2 |
| 20 | Ontploffingsvaste vulkaniseerpers (ondergronds) of standaardpers (bogronds) — hoeveelheid hang af van die laslengte en spesifikasie. Elke pers benodig: 10 I-balk-dwarsbalke, 10 trekstange, 1 waterslang, 1 hidrouliese pomp, 2 moersleutels, 1 primêre kragtoevoerkabel, 2 sekondêre kragtoevoerkabels vir verhittingsplate, 1 kragbeheerkas, boonste/onderste verhittingsplate, waterdrukplaat en elektriese pompslang wat ooreenstem met toerustingvereistes. | stel | 1 |
| 21 | Handmatige/elektriese kettingtakel en klampe | paar | 2 |
| 22 | 120# rubberoplosmiddel / toegewyde lasreiniger | L | 5 |
| 23 | Splitsende rubberverbinding | stel | soos vereis |
| 24 | Splitsing van sement | stel | soos vereis |
| 25 | Maak papier of PTFE (Teflon) lap los om verhittingsplate van die band te skei tydens vulkanisering. | m | soos vereis |
| 26 | Houtplanke, stutte en spykers vir platformkonstruksie | / | soos vereis |
| 27 | Krag en watervoorsiening | / | voldoende vir die werking van toerusting |
10.Conclusion
'n Las is nooit 'n klein detail op 'n aramied-vervoerband nie - dit is die punt waar karkasontwerp, bindingsproses en installasiekwaliteit alles bymekaarkom, en dit is gewoonlik wat bepaal hoe lank die band eintlik hou. As u ooreenstemmende lasparameters vir 'n spesifieke bandspesifikasie benodig, stuur vir ons u bandwydte, sterktegradering, bedekkingdikte en vervoerbandparameters, en ons kan help om die regte vingerafmetings en vulkaniseringsparameters as verwysing te bevestig.
11.Vraag
Watter splitsingsmetode is die beste vir 'n aramide vervoerband?
'n Warm gevulkaniseerde vingerlas. 'n Aramiedband se enkellaag, reguit-warp karkas beteken dat trapsgewyse las – wat afhanklik is van die verskuiwing van verskeie stoflae – geen ruimte het om te werk nie. Vingerlas is tans die metode wat die las van die las versprei sonder om deur die lasdraende vesel te sny.
Kan 'n aramide-vervoerband meganiese bevestigingsmiddels gebruik?
In teorie, as 'n tydelike noodmaatreël — maar werklike gebruik is baie beperk. Plastiekbevestigingsmiddels is nie sterk genoeg nie en is geneig om te kraak, en staalplaatbevestigingsmiddels word beperk deur die aramiedband se tipies groter dikte, wat installasie moeilik maak tensy die boutlengte behoorlik ooreenstem. 'n Warm gevulkaniseerde las bly die meer betroubare opsie vir hoëspanninggebruik.
Hoe sterk kan 'n aramidebandverbinding wees?
Dit hang af of die vingerlengte ooreenstem met die band se sterktegradering, of die bindingslae behoorlik gebou is, en of die uithardingsparameters volledig uitgevoer word. 'n Korrek geboude vingerlas kan meer as 30% dinamiese moegheidsdoeltreffendheid bereik onder Hannover Universiteit se standaardtoetsing - gelykstaande aan vergelykbare hoësterkte geweefde materiaalbande.
Waarom faal 'n aramiedbandlas? Die meeste gevalle kan teruggevoer word na onvoldoende sementbedekking, onvolledige vulkanisering, kontaminasie wat in die bindingslyn tydens die oplegwerk agterbly, of vingerafmetings wat nie ooreenstem met die band se werklike sterktegradering nie.
Hoe verskil 'n aramide-bandverbinding van 'n EP- of staalkoordbandverbinding?
EP-meerlaag-stofbande gebruik 'n ware trapsgewyse las, waar verspringende stoflae 'n trapsgewyse dwarssnit vorm. Staalkoordbande gebruik 'n verspringende oorlappingslas, waar koordoorlappingsposisies verplaas is eerder as om in trappe gelaag te word. Aramidbande, met hul enkellaagkarkas, kan nie een van die twee metodes gebruik nie - slegs 'n vingerlas werk.